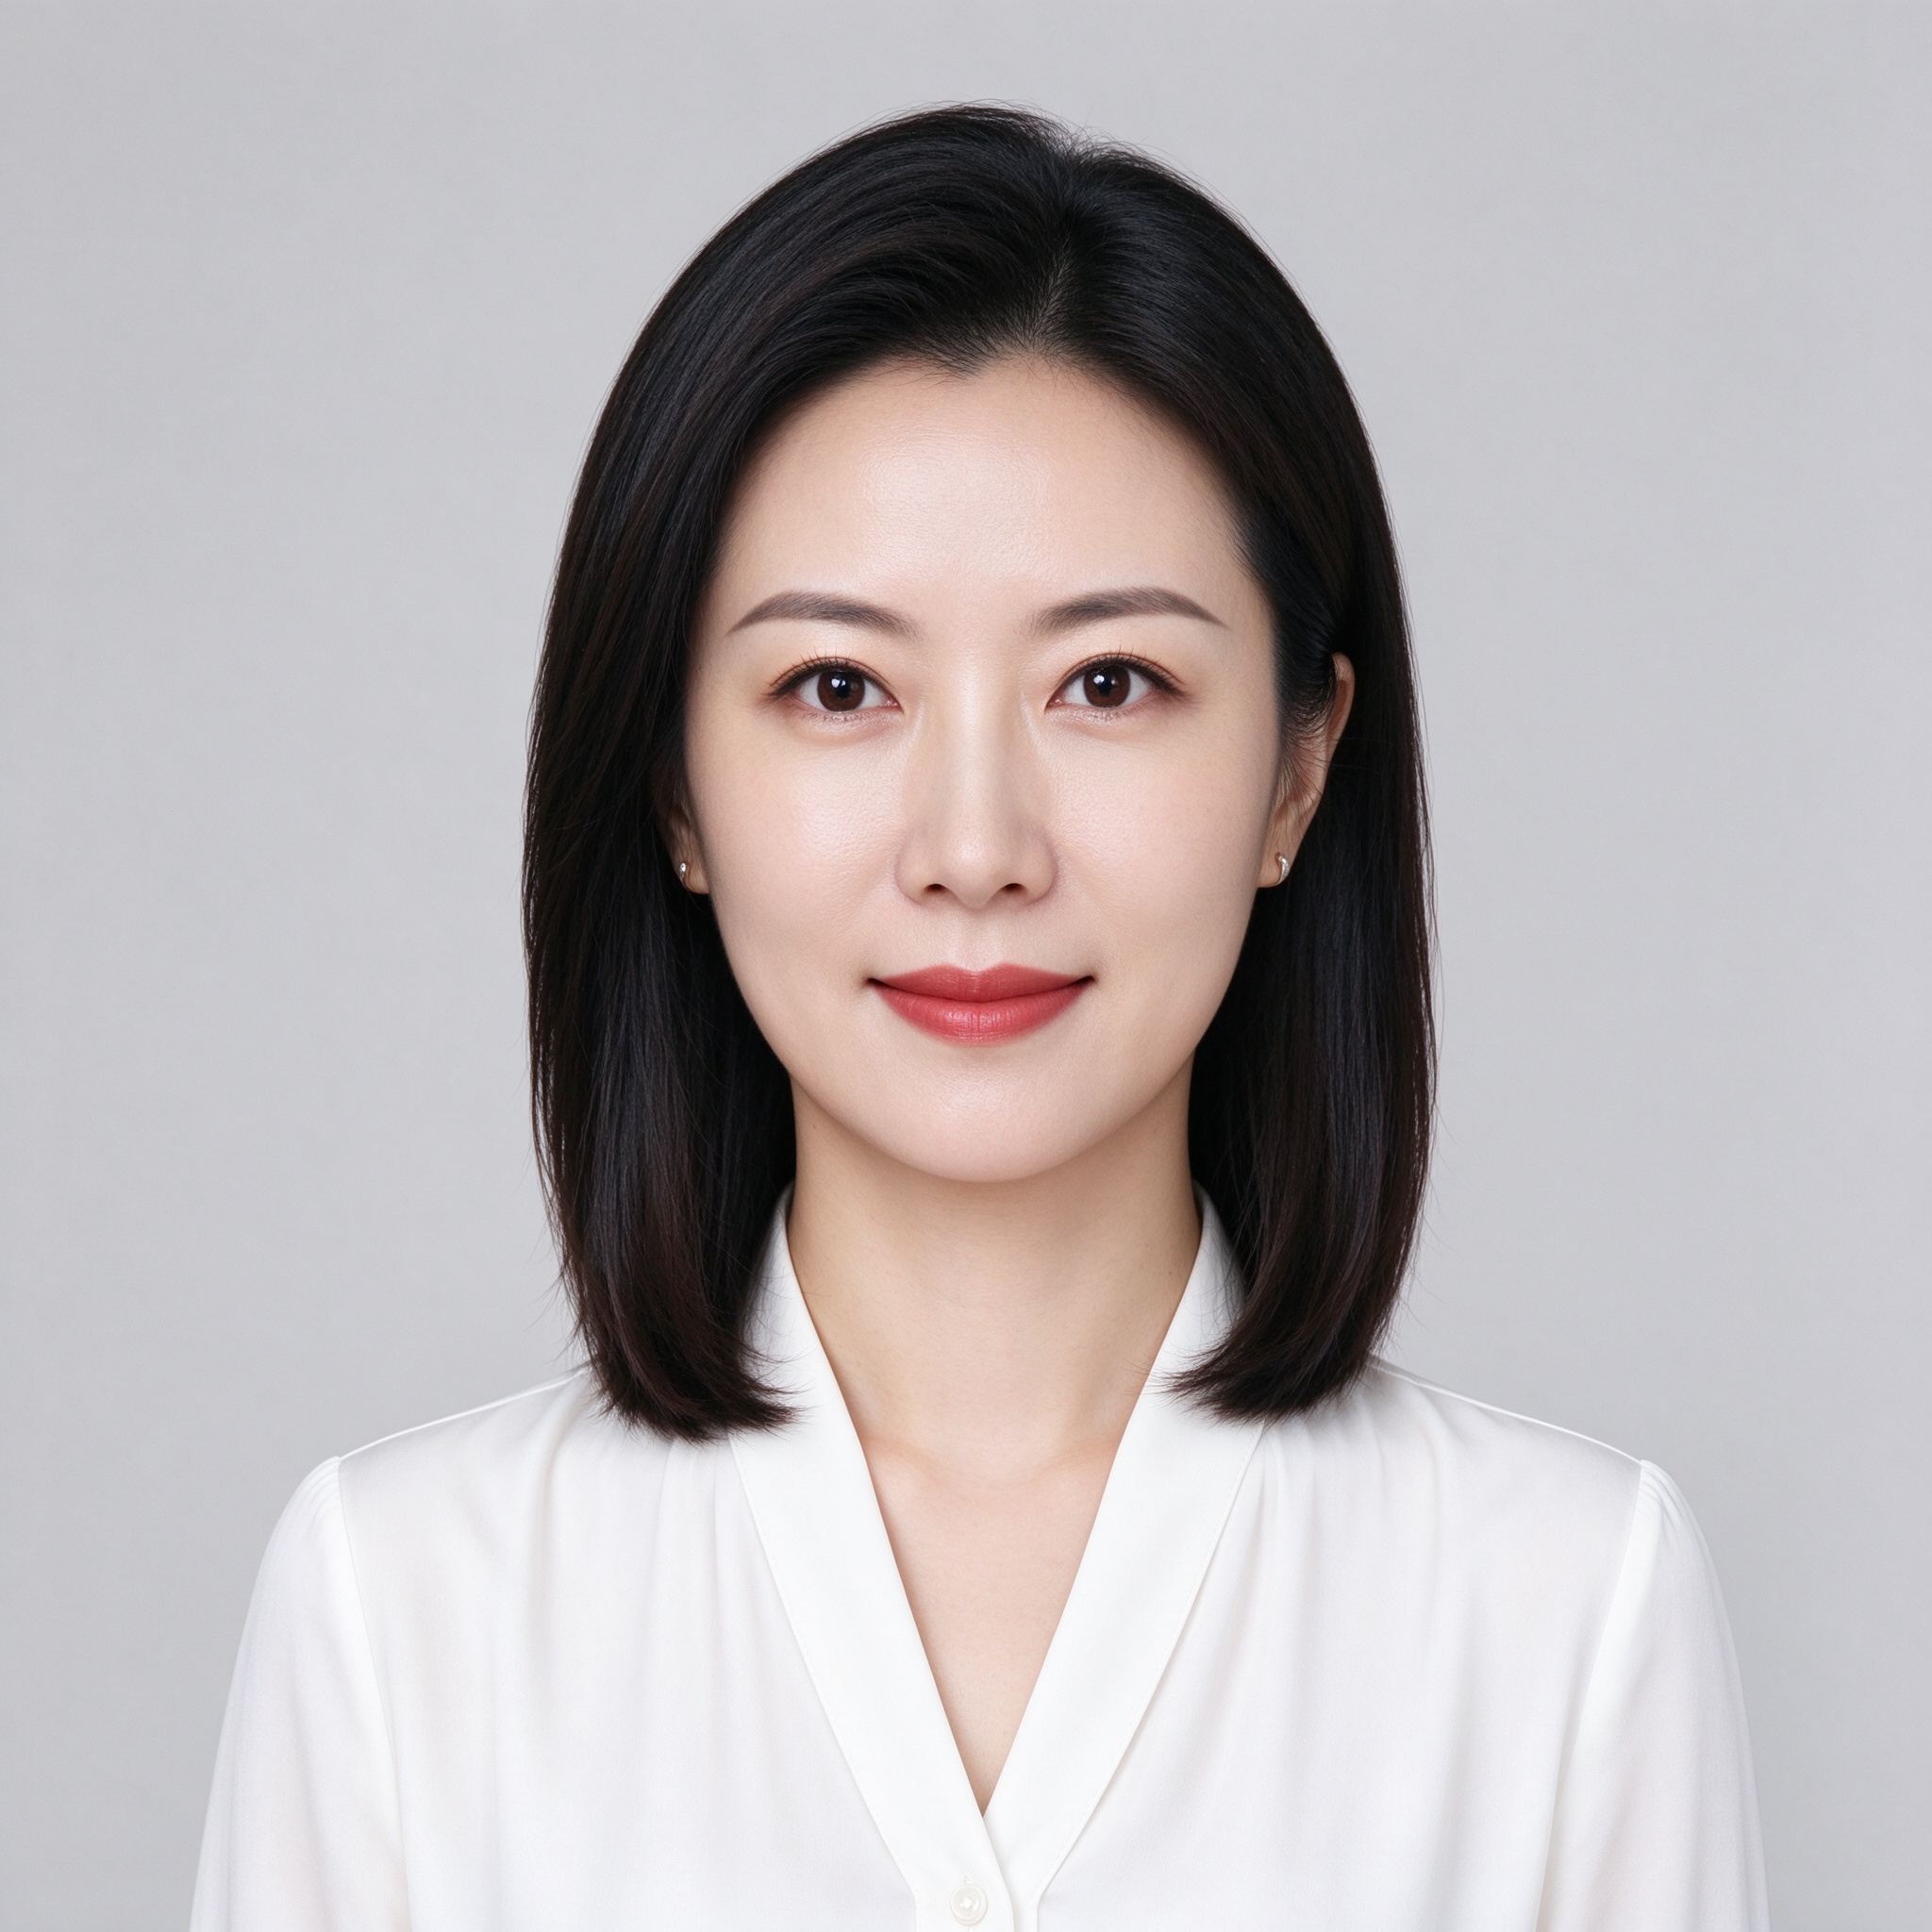
케이스 성형기 가동 중단의 원천
케이스 성형기는 사이클마다 매거진에서 평판 블랭크를 끌어당겨 튜브로 펼치고 바닥 플랩을 접은 뒤, 상자를 적재 스테이션으로 밀기 전에 바닥을 밀봉한다. 그 동작 하나하나에 실패할 수 있는 마모 부품이나 조정 지점이 있다. 흡착 컵이 갈라지고, 진공 필터가 막히고, 폴더 스프링이 약해지고, 접착제 노즐이 굳거나 가이드가 정렬에서 벗어난다. 대부분 정지는 신비로운 파손이 아니라 매번 같은 모습으로 나타나는 작은 고장 묶음의 반복이며, 예비품 상자에서 첫 마모 부품을 집기보다 가능성 있는 원인을 순서대로 확인해 해결한다.
이 가이드는 성형기 정비를 세 부분으로 나눈다. 작업자와 라인 직원이 실제로 보고하는 증상의 고장 진단 표, 현실적인 시간대를 둔 단계별 상자 크기 전환 절차, 간격별 예방 정비 일정이다. RSC 또는 일반 슬롯 카톤 블랭크를 돌리는 표준 인라인 자동 성형기를 전제로 하며, 실링 고장이 다른 핫멜트·테이프·자동 잠금 구성을 해당 부분에서 다룬다. 이 확인 뒤의 기계 아키텍처는 자동 케이스 성형기 작동 원리 가이드가 픽업, 플런저 성형, 플랩 접이, 실링을 자세히 다룬다.
라인 고장 읽는 법
패널을 열기 전에 기계가 무엇을 말하는지 기록하라. HMI 고장 코드, 어느 스테이션이 멈췄는지, 실패가 모든 블랭크에서 반복되는지 일부에서만인지, 특정 상자 크기나 지종이 트리거하는지 적는다. 가장 단순한 신호부터 본다. 레귤레이터 공기압, 게이지 또는 HMI의 진공 레벨, 접착제 구성의 접착제 온도, 정지 중 가드나 인터락이 열렸는지. 포맷 전환 뒤에 나타나는 고장은 보통 이전 크기에서 이어진 조정을, 안정 가동 몇 주 뒤에 나타나는 고장은 보통 마모 또는 수명에 다다른 소모품을 가리킨다.
모든 개입에 명확한 안전 규칙이 적용된다. 사이클을 멈추고, 스테이션에 손을 넣기 전에 전기·공압 에너지를 분리하며, 걸림 해소를 위해 인터락을 우회하지 않는다. 접착제 구성에서는 호스나 노즐을 만지기 전 멜터 배출·냉각 순서를 따른다. 서비스를 위해 연 가드는 기계를 생산에 복귀시키기 전에 다시 장착하고, 반복 정지를 검토할 수 있도록 고장과 조치를 가동 중단 로그에 기록한다.
픽업·급지 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 블랭크 픽업 안 됨; 진공 경보 트립 | 갈라지거나 마모된 흡착 컵; 컵 접지면 경화; 블랭크에 대한 컵 정렬 불량 | 컵의 갈라짐, 눌린 림, 주름 점검, 마모 시 교체. 컵을 블랭크 면에 다시 맞추고 픽업 암 높이·각도가 매거진 위치와 일치하는지 확인. |
| 컵이 멀쩡해도 진공 약하거나 간헐적 | 막힌 진공 필터; 누설 호스 또는 피팅; 진공 펌프 또는 발생기 출력 저하 | 진공 필터 엘리먼트 세척 또는 교체; 호스 갈라짐, 피팅 누설 확인; 펌프 출력을 기계 사양에 대조 검증. |
| 블랭크가 성형 스테이션 중간에 떨어짐 | 매거진 리프트 압력 낮음; 플랫폼 스프링 또는 공기 리프트 약화; 급지 가이드가 더미를 조임 | 매거진 리프트 압력을 사양으로 조정; 리프트 스프링 또는 공기 실린더 점검; 더미가 걸리지 않고 자유롭게 오르게 가이드 정리. |
| 두 장 이상 동시 픽업 | 마모된 분리 브러시; 약한 에어 나이프; 지판 두께가 급지 설정보다 두꺼움; 가이드 너무 넓음 | 분리 브러시 재장착 또는 교체; 에어 나이프 유량 확인; 지판 두께를 기계 범위에 대조 검증; 급지 가이드를 블랭크 더미에 맞게 좁힘. |
| 매거진을 떠나며 블랭크가 비틀림 | 블랭크 말리거나 축축함; 종이 시트 사이 정전기; 급지 롤러 또는 가이드 불균일 | 지판을 공장 습도에 컨디셔닝; 건식 지판 정전기 제거 확인; 급지 가이드와 롤러를 수평 맞춰 블랭크가 곧게 들어가게 함. |
흡착 컵은 어떤 픽업 고장에서도 가장 먼저 점검할 마모 부품이다. 겉보기엔 멀쩡한 컵도 림이 갈라져 하중에서 진공을 잃을 수 있으므로, 완전 픽업 실패를 기다리지 말고 상태에 따라 교체한다. 매치 세트를 현지에 비축하고 교체 시 사이클 카운트를 기록하여 컵 수명을 기계 실제 부하에 대비해 추적할 수 있게 한다.
성형·직각도 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 상자가 비뚤어지거나 직각이 아님 | 직각 프레임 조정 불량; 플런저 타이밍 오류; 측면 벨트가 한쪽으로 트래킹; 마모 가이드 베어링 | 각도기 또는 기준 상자로 직각 재점검; 프레임 위치와 플런저 타이밍 조정; 벨트 트래킹 중앙화; 베어링 점검, 거칠거나 느슨한 것 교체. |
| 성형 구간에서 상자 걸림 | 플랩 접이 타이밍 설정 오류; 가이드 클리어런스 너무 조임; 축축하거나 변형된 지판; 압착 압력 과다 | 사이클에 맞춰 폴더 타이밍 확인; 가이드 클리어런스를 블랭크 두께로 개방; 지판 수분과 평탄성 점검; 상자가 결속 없이 성형될 때까지 압착을 완화. |
| 안쪽 또는 바깥 플랩 접이 불량 | 폴더 날 타이밍 이동; 폴더 스프링 약화 또는 파손; 폴더 액추에이터 또는 센서 고장 | 블랭크 접근에 맞춰 폴더 날 타이밍 정렬; 약한 스프링 교체; 액추에이터 시험, 플랩 감지 센서 렌즈 오염 또는 연결 느슨함 확인. |
| 출력 벨트에서 상자가 비틀림 | 벨트 장력 불균일; 풀리 정렬 불량; 배출 속도가 성형 속도와 불일치 | 벨트 장력 균일화; 풀리 정렬; 상자가 뭉치거나 끌리지 않게 출력 속도를 스테이션 속도에 맞춤. |
| 성형 상자가 측면에서 부풀거나 꺼짐 | 블랭크 지종이 필요 강직도 미달; 크기 범위가 기계 한계; 성형 압력 부족 | 지종과 플루트가 상자 무게에 적합한지 확인; 블랭크가 정격 L/W/H 범위 안인지 확인; 사양 내에서 성형 압착 상향. |
크기 변경 뒤에 나타나는 직각도 문제는 보통 가이드나 프레임이 사양으로 돌아오지 않은 것을 의미한다. 한 SKU에서 지속되는 직각도 drift는 마모 베어링 또는 한계 초과 벨트를 가리킨다. 각 조정 전 기준으로 상자를 측정하고, 상자가 깔끔하게 성형되면 설정을 기록하여 다음 포맷 전환이 알려진 기준에서 시작하게 한다.
실링 품질 고장
실링 고장은 밀봉 방식에 따라 다르다. 같은 열린 상자라도 바닥이 닫히는 방식에 따라 원인이 다를 수 있으므로, 아래 표는 테이프 구성, 핫멜트 접착제 구성, 자동 잠금 바닥을 나눈다.
테이프 바닥 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 테이프 뒤로 박리; 밀봉 뒤 바닥 열림 | 이음새 위 테이프 정렬 불량; 장력 너무 느슨; 크래시 플레이트 압력 낮음; 지판에 안 맞는 테이프 폭 | 바닥 이음새 중앙에 테이프 위치; 장력을 사양으로 상향; 크래시 플레이트 압착 상향; 테이프 폭이 플랩 밀봉과 지판 면에 맞는지 확인. |
| 테이프 주름 또는 이음새 위 들뜸 | 롤 정렬 오류; 불균일 장력; 더럽거나 끈적한 테이프 가이드 | 롤과 헤드 가이드 정렬; 헤드 전 장력 균형; 가이드 면에 쌓인 접착제와 지판 먼지 세척. |
| 절단 뒤 테이프 테일 또는 실 같은 끝단 | 브레이크 설정 오류; 절단 날 무뎌짐 또는 오염; 가이드 출구 각도 오류 | 롤 제동 조정; 절단 날 점검·세척 또는 교체; 출구 가이드 각도를 매뉴얼에 맞춤 확인. |
| 먼지 많거나 찬 지판에서 실링 실패 | 지판 면이 점착 방해; 공장 조건에 안 맞는 테이프 등급 | 플랩 접촉 부위 세척; 테이프 점착제가 지판 온도와 먼지 수준에 맞는지 확인; 테이프가 반복 실패하면 실링 방식 재검토. |
핫멜트 접착제 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 결합 약함; 하중에 바닥 열림 | 비드 너무 가늘거나 누락; 용융 온도 너무 낮음; 접착제 등급 불일치; 플랩 압력 부족 | 상자에 맞춰 비드 폭과 패턴 확인; 멜터가 설정 온도 유지하는지 확인; 지판과 라인 속도에 맞는 접착제 등급 검증; 사양 내 클로징 압력 상향. |
| 상자와 노즐 사이 접착제 스트링 또는 실 형성 | 노즐 온도 너무 높음; 노즐 팁 오염 또는 탄화; 과온으로 접착제 열화; 비드 과다 | 접착제 범위 내 온도 하향; 노즐 세척 또는 교체; 열화 접착제 플러시; 비드 중량을 밀봉 최소치로 감소. |
| 노즐 또는 접착제 필터 반복 막힘 | 멜터 탄화 축적; 접착제 수분 또는 오염; 필터 수명 초과 | 절차에 따라 멜터 플러시; 접착제 필터 교체; 접착제 보관 수분 확인; 탄화 축적 전 노즐 세척 일정. |
| 접착제가 상자 겉면 접촉 | 비드 위치 이동; 노즐 높이 오류; 스프레이 패턴 확대 | 노즐 높이와 패턴을 플랩에 재정렬; 피팅 누설 확인; 상자가 노즐 아래 정위치에 멈추는지 확인. |
자동 잠금 바닥 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 잠금 자리 안 잡힘; 바닥이 튀어 열림 | 접이 플로우 조정 오류; 잠금 형상에 맞지 않는 블랭크 다이컷; 지판 너무 얇거나 물렁함 | 플로우 접이 각도와 깊이 재점검; 블랭크 설계가 잠금을 지지하는지 확인; 상자·제품 무게에 맞는 지판 강직도 검증. |
| 상자 성형은 되나 잠금 가장자리 찢김 | 접이 반경 너무 예리; 지판 섬유 방향 오류; 잠금 가장자리 압착 | 접이 형상을 더 큰 반경으로 조정; 블랭크 배치와 플루트 방향 확인; 가장자리 압착을 줄여 잠금이 갈라지지 않게 굽힘. |
공압·일반 기계 고장
| 증상 | 가능 원인 | 확인과 조치 |
|---|---|---|
| 기계 느림; 실린더가 사이클에 지연 | 공기 공급 0.5–0.7 MPa 미만; 필터 또는 레귤레이터 막힘; 건조기 제거 또는 우회 | 기계 입구 공장 공기 확인; 필터·레귤레이터 카트리지 정비; 건조기 기능 확인, 공기 라인 응축수 배출. |
| 실린더 드리프트 또는 피스톤 누설 | 마모 피스톤 실; 스크로드; 윤활 부족 | 로드 스크래치 점검; 실 키트 교체; 매뉴얼에 맞는 루브리케이터 설정과 오일 등급 검증. |
| 벨트 미끄럼, 트랙 이탈, 측면 균열 | 장력 오류; 풀리 정렬 불량; 벨트 노화 또는 정격 초과 하중 | 장력 사양 재설정; 풀리 재정렬; 벨트 플라이 점검, 균열·유광·신장 시 교체. |
| 센서 오트리거 또는 감지 누락 | 렌즈 먼지·지판 섬유 덮음; 센서 정렬 이동; 배선 느슨함 | 센서 렌즈 세척; 대상에 재정렬; 센서 불량 가정 전 커넥터·배선 확인. |
| 코드 없는 간헐 전기 정지 | 단자 느슨함; 진동 마모 커넥터; 움직이는 암 근처 케이블 손상 | 제어 패널과 움직이는 스테이션 연결부 점검; 사이클에 휘는 케이블 고정; 부품 교체 전 연속성 시험. |
단계별 상자 크기 전환
예상보다 오래 걸리는 전환은 보통 계획과 시험 검증을 건너뛴 것이다. 아래 절차는 표준 인라인 성형기가 한 상자 크기에서 다른 크기로 옮기는 것을 다루며, 실링이 테이프, 접착제, 잠금이든 적용된다. HMI 레시피가 있는 기계는 기계적 오프셋과 속도 설정을 저장하고, 레시피 없는 기계는 서면 메모와 기준 상자에 의존한다.
시작 전
- 새 SKU 확인: 상자 L/W/H, 지종과 플루트, 실링 방식, 목표 속도, 필요 생산 능력.
- 소모품 재고 확인: 테이프 폭과 롤, 접착제 잔량과 등급, 또는 잠금 호환 블랭크.
- 무엇을 바꾸기 전 현재 설정을 기록하여 필요 시 이전 크기를 복원할 수 있게 한다.
- 기계 주변을 정리하고, 공구와 예비 부품을 접근 패널에서 떼어 놓으며, 에너지 분리 지점을 닿게 유지한다.
기계적 전환
- HMI에서 새 크기 저장 레시피를 호출하거나 해당 상자의 서면 세팅 시트를 연다.
- 매거진 폭과 급지 가이드를 블랭크 치수에 설정하고, 더미가 결속 없이 올라오는지 확인한다.
- 새 상자에 맞춰 성형 프레임 폭과 높이, 측면 벨트 위치, 직각 스토퍼를 조정한다.
- 상자 높이와 지판 강직도에 맞춰 폴더 플로우와 클로징 압착을 설정한다.
- 실링 스테이션 설정: 테이프 헤드를 중앙에 맞추고 테이프 폭 확인, 접착제 노즐을 비드 패턴에 정렬, 또는 네일식 유닛에서 네일 클린치 위치 확인.
- 가드 장착과 인터락 닫힘을 확인한 뒤 저속으로 시험 상자 3~5개를 통과시킨다.
확인과 인계
- 속도를 올리기 전 각 시험 상자의 직각도, 플랩 접이, 실링 품질을 확인한다.
- 저속으로 짧은 생산 배치를 돌린 뒤 목표 속도로 단계 상승하고, 처음 20상자의 비뚤어짐, 열린 바닥, 실링 결함을 점검한다.
- 기계 로그에 최종 설정을 기록하고, 취한 조정을 적은 뒤 다음 가동에 소모품을 재보충한다.
- 급지와 배출에서 스크랩과 절단편을 치우고, 모든 패널 닫힘을 확인한 뒤 기계를 라인에 복귀시킨다.
현실적인 전환 시간은 크기 범위가 얼마나 이동하는지에 달렸다. 유사 상자 사이를 바꾸는 좁은 범위 테이프 기계는 보통 10–20분, 프레임·벨트·노즐 패턴을 조정하는 접착제 또는 광범위 기계는 20–35분이 걸리며, 낯선 블랭크의 첫 세팅은 더 길 수 있다. 교대에 여러 전환이 들어가는 다품종 라인에서는 레시피 호출, 공구 없는 조정, 퀵체인지 부품이 기계 순속도보다 중요하며, 그 절충의 TCO 측면은 케이스 성형기 비용·회수 분석에 정리되어 있다.
예방 정비 일정
예방 정비는 작업을 간격별로 나눈다. 아래 일정은 작업 템플릿이며, 특정 구성에 대해 기계 매뉴얼에 인쇄된 간격과 윤활유 등급을 따르고, 공장이 축축한 지판, 먼지 제품, 여러 교대를 돌리면 교체 주기를 조정한다.
| 간격 | 작업 |
|---|---|
| 일일(교대 시작 또는 매 교대) | 입구 공기압과 레귤레이터 표시 확인; 흡착 컵 갈라짐·눌림 점검; 급지·배출 스크랩, 테이프 테일, 접착제 스트링 제거; 성형 상자 실링 품질 샘플 확인; 가드 닫힘과 비상 정지 응답 확인; 센서 렌즈 세척; 접착제 구성에서 멜터 온도와 접착제 잔량 확인. |
| 주간 | 진공 필터 엘리먼트 세척 또는 분리; 벨트 장력과 측면 점검; 매뉴얼에 맞춰 가이드 레일과 회전축 윤활; 공기 호스·피팅 누설 점검; 폴더 스프링, 핀, 날 마모 점검; 가드와 노즐의 접착제 덩어리 닦기. |
| 월간 | 흡착 컵을 사이클 카운트에 대조 교체 또는 상태 점검; 실린더 로드와 실 누설 점검; 위치·플랩 센서 정렬; 전기 단자와 케이블 휨 점검; 접착제 필터와 노즐 상태 점검; 가드 체결구 조임과 인터락 장착 확인. |
| 분기 | 구동 벨트 플라이 마모와 풀리 마모 점검; 베어링과 회전축 느슨함 점검; 매뉴얼에 따라 그리스 도포 또는 부품 교체; 진공 펌프와 건조기/제습제 정비; 압력·진공 센서 판독 검증; 공기 호스 마모와 외층 균열 점검. |
| 연간 | 전체 기계 점검; 교체 예정 마모 부품 교체; 안전 회로와 인터락 종단 간 시험; 예비 부품 재고 검토·보충; 매뉴얼 권고 시 공급업체 서비스 방문 예약; 제어 레시피와 설정 백업. |
현지 비축 예비 부품
맞는 마모 부품을 비축하면 첫 고장 뒤 긴급 조달을 피한다. 정확한 목록은 실링 방식과 기계 크기에 따라 다르지만, 다음 부품은 표준 성형기 예비품 선반에 들어간다.
- 흡착 컵: 픽업 암용 매치 세트, 기계 크기에 맞춤.
- 진공·공기 필터: 진공 경로 필터 엘리먼트, 공기 공급 필터·레귤레이터 카트리지.
- 벨트: 마모 가능성이 가장 높은 성형·출력 벨트 구간, 맞는 체결구 포함.
- 폴더 부품: 플랩 폴더용 교체 스프링, 핀, 날.
- 실 키트: 픽업·접이 실린더용 실린더 실 키트와 로드 실.
- 센서: 기계에 쓰는 플랩, 상자 존재, 위치 센서, 일반 퓨즈와 커넥터.
- 접착제 시스템 부품: 핫멜트 구성용 노즐, 접착제 필터, 호스 와셔; 테이프 구성용 테이프 헤드 마모 부품과 날.
- 가이드·마모 스트립: 가이드가 블랭크 가장자리나 상자 측면에 닿는 교체식 마모 스트립.
성능과 반복 고장 추적
라인이 간단한 운영 지표를 유지하면 정비 결정이 쉬워진다. 걸림 이벤트와 정지를 생산 상자에 대조 기록하여 1,000상자당 걸림률이 기계 저하인지 특정 SKU 문제인지 보게 한다. 1차 통과 실링 수율을 추적한다. 재작업 없이 첫 시도에 성형·밀봉되는 상자 비율이다. SKU당 전환 분, 계획·비계획 가동 중단 분할을 로그하고, 컵이나 필터 교체 시 사이클 카운트를 기록하여 부품 수명을 기계끼리 비교할 수 있게 한다.
여러 SKU에 걸쳐 걸림률이 오르면 보통 컵, 벨트, 가이드 마모 신호다. 한 실링 방식에 집중된 결함률 상승은 기계 마모보다 소모품 또는 지판 호환 문제를 가리킨다. 정비·라인 감독과 월간 로그를 검토하고, 다음 기계 견적 시 반복 고장을 사양에 다시 반영한다. 안전 정비의 가드·인터락 측면은 케이스 성형기 안전·CE 가드 가이드에 다룬다.
입고 블랭크 품질과 가동 시간 영향
많은 성형기 고장은 블랭크가 기계에 도달하기 전에 시작되며, 모든 정지를 기계 문제로 다루는 정비 인력은 지판 공급에 있는 원인을 쫓는 시간을 쓴다. 입고 시 확인할 블랭크 결함에는 눌리거나 찢긴 스코어선, 고른 않은 플루트 높이, 면을 높이는 인쇄, 수분으로 말린 모서리, 보관으로 휘어진 패널, 도면 블랭크에 맞지 않는 다이컷 가장자리가 있다. 축축한 창고에 있던 블랭크는 가장자리로 수분을 흡수해 강직도를 잃고 다음 시트에 붙을 수 있으며, 너무 건조하게 보관된 블랭크는 정전기를 일으켜 여러 시트를 픽업할 수 있다. 두 조건 모두 기계 상태가 양호해도 픽업 실패나 성형 걸림으로 나타난다.
- 블랭크는 바닥에서 띄워 평평히 보관하고, 급지 전 공장 온도·습도에 적응시킨다.
- 손상 스코어, 갈라진 모서리, 눌린 플루트 블랭크는 매거진에 도달하기 전에 불합격 처리한다.
- 지종과 플루트를 상자 무게에 맞춘다. 사양보다 가벼운 지판은 성형 구간에서 휘거나 부풀는다.
- 공급업체·선적별 결함률을 추적하고, 반복 지판 문제를 기계를 보상 조정하는 대신 조달로 피드백한다.
새 블랭크 설계를 처음 돌릴 때는 기계를 사양 불량으로 몰기 전 짧은 시험 기간을 둔다. 접이 형상, 플랩 치수, 인쇄 등록에 작은 세팅 변경이 필요할 수 있으며, 나중 전환이 올바른 기준에서 시작하도록 SKU에 대조 기록한다. 같은 블랭크가 다른 기계 두 대에서 실패하면 문제는 어느 성형기가 아니라 블랭크 또는 그 상태에 거의 확실히 있다.
가동 시간 수치 읽기
걸림률과 수율 기준은 제품과 지판마다 다르지만 추적 방식은 같다. 사이클을 멈춘 정지와 그 사이 생산 상자를 세어 1,000상자당 걸림률, 첫 통과 성형·실링 정상 상자 비율을 계산한다. 일정한 블랭크의 안정 기계는 낮은 걸림률로 대부분 상자가 첫 통과해야 한다. 나쁜 한 교대가 아니라 몇 주에 걸친 상승 추세가 마모 부품 점검 신호다. 작업자 기술 차이나 지판 선적이 정상 배경 변화에 두드러지도록 같은 지표를 기계·교대 사이 비교한다.
가동 중단 로그를 구체적으로 유지한다. 스테이션, 고장 코드 또는 증상, 의심 원인, 취한 조치, 교체 부품, 사이클 카운트. “걸림 해소”만 기록한 로그는 컵, 필터, 벨트가 수명에 다다르는지 보여주지 못하지만, 실제 조치를 기록한 로그는 정비가 정지에 반응하지 않고 계획 창에서 교체를 계획하게 한다. 라인 감독과 월간 로그를 검토하고, 반복 고장을 다음 사양 또는 예비 부품 검토에 반영한다.
흔한 정비 실수
컵을 수명 넘겨 돌리는 것. 갈라진 림은 컵이 암에서 떨어지기 전에 진공을 잃는다. 상태 또는 사이클 일정으로 컵을 교체하면 반복 픽업 경보와 더블 피드를 피한다.
지판 상태를 무시하는 것. 축축하고 말리거나 정전기 띤 블랭크가 피할 수 있는 픽업·성형 걸림을 가장 많이 일으킨다. 기계 탓을 하기 전 지판을 컨디셔닝하고, 블랭크가 대기하는 매거진의 습도와 보관을 확인한다.
필터 교체를 건너뛰는 것. 진공·공기 필터는 서서히 유량을 제한하므로, 누군가 고장을 기록하기 전 몇 주 동안 기계가 느리게 돌 수 있다. 완전 진공 상실을 기다리지 말고 필터 간격을 지킨다.
가이드를 너무 조이는 것. 너무 조인 가이드는 블랭크를 묶어 실링이나 성형 고장처럼 보이는 걸림을 일으킨다. 클리어런스는 단단한 파악이 아니라 블랭크 두께를 따르며, 상자가 프레임에서 결속되면 사양으로 푼다.
잘못된 도구로 접착제 시스템 세척하는 것. 탄화 접착제는 공급업체 절차에 따라 제거해야 한다. 날카로운 도구는 노즐 시트와 호스를 손상시키고, 멜터 과온은 접착제를 더 빨리 열화시킨다. 막힌 뒤 긁는 대신 일정에 맞춰 플러시한다.
렌즈·배선 확인 전 센서부터 교체하는 것. 대부분 센서 고장은 렌즈 오염, 대상 이동, 커넥터 느슨함에서 추적된다. 먼저 세척·정렬, 그다음 연속성 점검, 이 확인을 통과한 뒤에 센서를 교체한다.
정비 대상 라인에 성형기가 맞는 방식
성형기는 성형 상자를 적재 스테이션으로 보내고, 하류에서 박스 실러 또는 카톤 실링 기계가 상부를 닫으며, 통합 포장 라인 안에 밴딩과 팔레타이징 구간이 뒤따를 수 있다. 공유 컨베이어는 성형기 본체와 같은 수준의 벨트·닙점 점검이 필요하며, 라인 가동 중단은 스테이션별로 로그하여 병목이 보이게 한다. 표준·중속 구성은 케이스 성형기 패밀리에 나열되며, 케이스 성형기 1, 케이스 성형기 2, 중속 케이스 성형기가 가능한 배치를 보여준다. 접착제 옵션은 핫멜트 접착제 케이스 성형기 페이지에, 네일 밀봉 옵션은 네일식 카톤 성형 바닥 밀봉 페이지에 자세히 나와 있다.
이 정비 노트 뒤의 실링 방식 비교는 자동 잠금 vs 테이프 vs 접착제 분석, 공급업체 측 소개는 SunAura 핫멜트 접착제 케이스 성형기 출시를 참고하라. 예산과 회수는 가동 시간과 함께 TCO 가이드에, 규정 적합 기대치는 안전·가드 참고서에 자세히 나와 있다. 특정 고장, 전환, 예비 부품 질문은 기계 모델, 상자 크기, 고장 코드 또는 증상을 적어 문의 창구로 보낼 수 있다.