공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
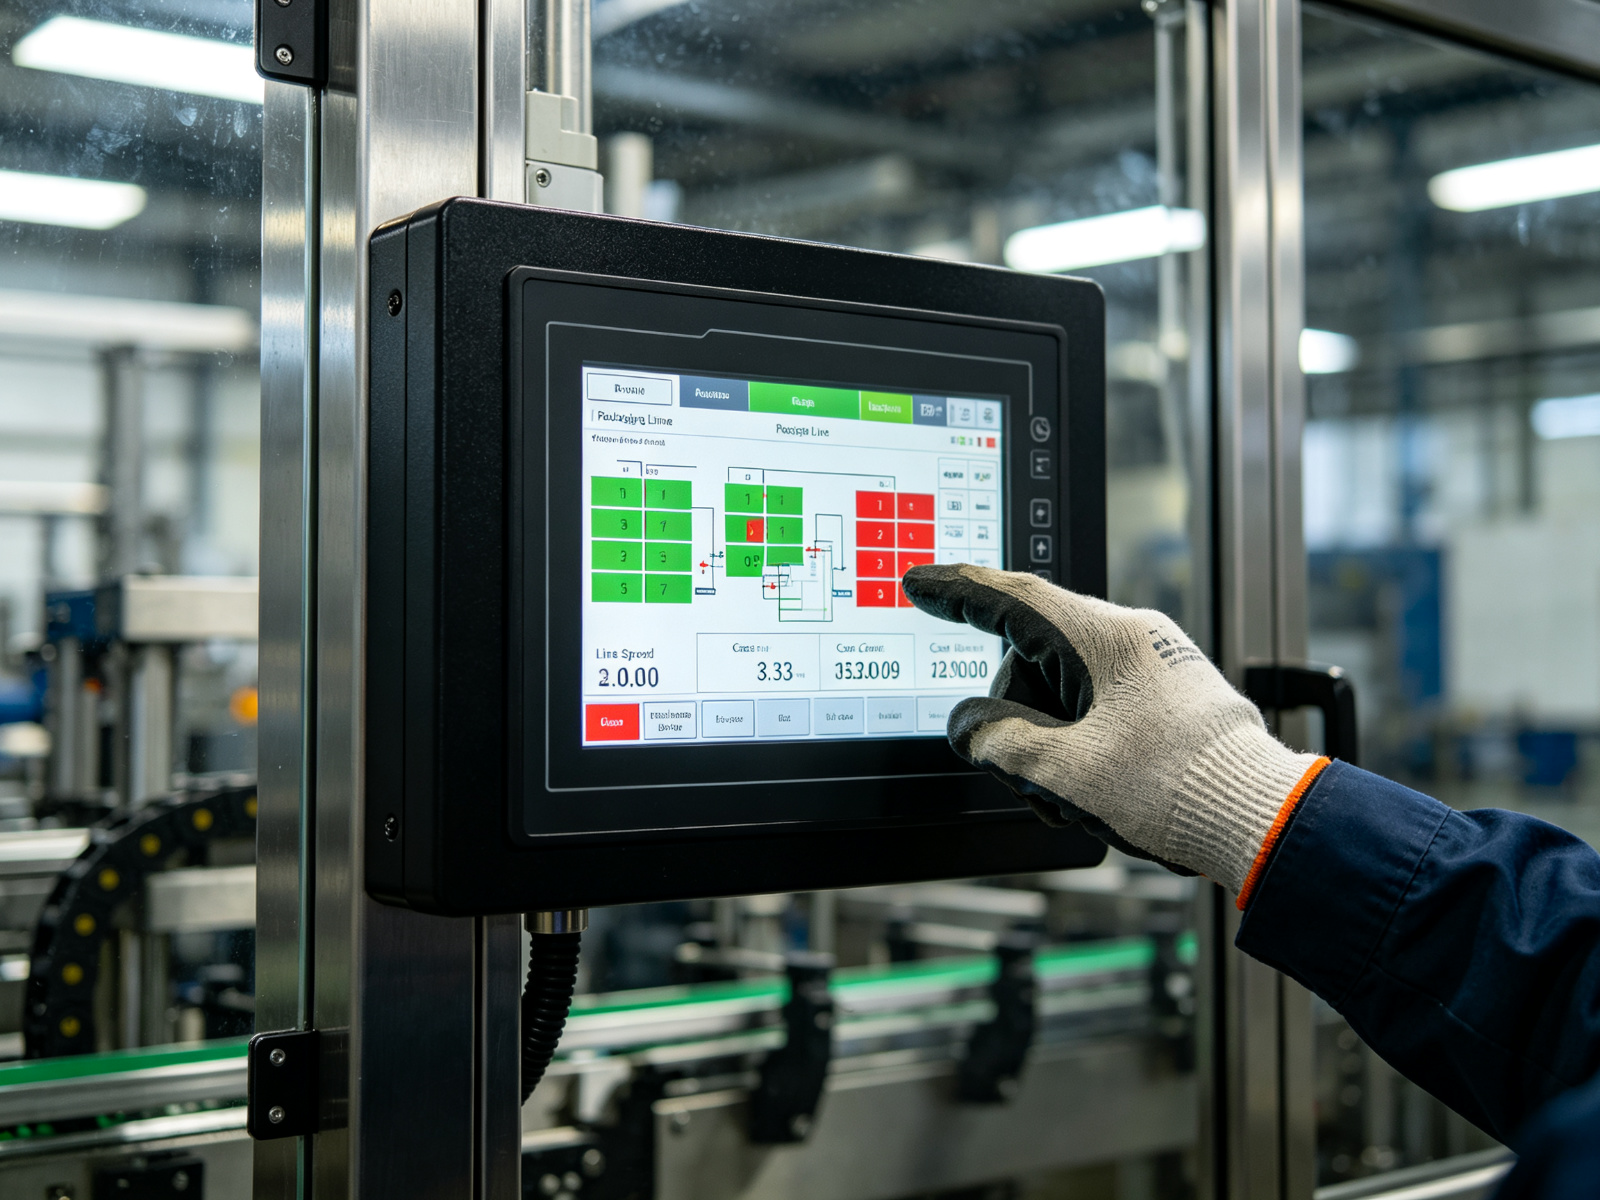
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
마그네틱 클러치. 미끄러지는 클러치가 설정 토크를 스핀들에 전달하며 수동으로 조정합니다. 토크는 마찰로 제한되어 마모·온도·사이클에 따라 표류합니다. 저렴하고 견고하며 균일 캡의 고속 라인 표준입니다.
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
세 방식의 기계적 차이
마그네틱 클러치. 미끄러지는 클러치가 설정 토크를 스핀들에 전달하며 수동으로 조정합니다. 토크는 마찰로 제한되어 마모·온도·사이클에 따라 표류합니다. 저렴하고 견고하며 균일 캡의 고속 라인 표준입니다.
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
세 방식의 기계적 차이
마그네틱 클러치. 미끄러지는 클러치가 설정 토크를 스핀들에 전달하며 수동으로 조정합니다. 토크는 마찰로 제한되어 마모·온도·사이클에 따라 표류합니다. 저렴하고 견고하며 균일 캡의 고속 라인 표준입니다.
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.
캡 토크 관리: 마그네틱 클러치 vs 서보 토크 vs 공압, 그리고 캡과 누출 위험별 토크 설정
같은 분기에 3건이 같은 불만으로 접수되었습니다. 운송 중 캡 누출이 충전기가 아니라 소매 진열대에서 발견된 경우입니다. 500mL PET 소스병(38mm 나사 캡), 30mL 점적병(세나사), 1L 자(유도 실링). 모두 “캡퍼”라고 불렀지만 앞에 있는 캡에 맞지 않는 조임 방식을 쓰고 있었습니다.
세 방식의 기계적 차이
마그네틱 클러치. 미끄러지는 클러치가 설정 토크를 스핀들에 전달하며 수동으로 조정합니다. 토크는 마찰로 제한되어 마모·온도·사이클에 따라 표류합니다. 저렴하고 견고하며 균일 캡의 고속 라인 표준입니다.
서보 토크 제어. 서보 모터가 구동하고 토크는 모터 전류나 인라인 센서로 측정되는 제어 출력입니다. 값은 레시피 파라미터로 SKU 선택에 따라 바뀌고 병 단위로 기록됩니다.
공압. 공기 압력이 스핀들 힘을 결정합니다. 저속기에서는 저렴하고 간단하지만 압축기 부하와 씰 마모로 압력이 변해 재현성이 가장 낮습니다.
비교표
| 항목 | 마그네틱 클러치 | 서보 토크 | 공압 |
|---|---|---|---|
| 토크 설정 | 수동 클러치 조정 | HMI 레시피 값 | 압력 조절기 |
| 교대 내 재현성 | 마모 시 ±15~25% | 전류 제어로 ±3~5% | 공기 공유 시 ±20~30% |
| SKU 간 재현성 | 캡마다 재조정 | SKU별 저장, 자동 호출 | 캡마다 재조정 |
| 속도 | 스핀들당 분당 200~400개 | 분당 300~500개 | 분당 80~150개 |
| 소구경 캡(20mm 미만) | 한계, 분해능이 거침 | 양호, 저토크 분해 가능 | 불량, 오버슈트 빈번 |
| 세나사 | 높은 토크 설정 시 가능 | 최적, 물림을 토크 상승으로 검출 | 시동 시 물림 위험 |
| 추적성 | 없음 | 병 단위 로그 | 없음 |
| 포맷 교체 | 수동 조정 10~30분 | 2분 이내, 레시피 호출 | 5~15분 |
| 유지보수 | 마모 부품, 주기 교정 | 토크 경로에 마모 없음 | 씰·조절기 교체 |
| 클러치 대비 추가 비용 | 기준 | 스테이션 +35~60% | −10~−20% |
| 최적 용도 | 균일 캡, 고속, 비용 중시 | 소구경·세나사, 규제 제품, 감사 대응 브랜드 | 저속 라인, 대구경, 비중요 캡 |
실제 적용되는 토크 값
| 캡 유형 | 구경 | 표준 토크 | 범위 밖에서 발생하는 문제 |
|---|---|---|---|
| 나사 캡, PET 음료 | 26/22mm | 1.0~1.5 N·m | 미만: 가압 시 누출. 초과: 스커트 파열, 구경 균열 |
| 나사 캡, 소스 | 38mm | 1.5~2.2 N·m | 미만: 운송 중 누출. 초과: 라이너 압출, 개봉 곤란 |
| 세나사 점적 캡 | 18~20mm | 0.4~0.7 N·m | 미만: 증발 손실. 초과: 물림, 피펫 손상 |
| 플립톱 디스펜서 | 24~28mm | 1.2~1.8 N·m | 미만: 힌지 누출. 초과: 힌지 변형 |
| ROPP 알루미늄 | 구경별 | 롤러 압력으로 설정 | 프로파일 불량: 어깨 균열, 나사 미성형 |
| 압입 캡 | 구경별 | 압입 깊이로 설정 | 얕음: 이탈. 깊음: 스커트 좌굴 |
5단계 판단 기준
1 — 캡 직경. 20mm 미만은 클러치가 범위를 분해하지 못하고 공압은 과도합니다. 사실상 서보 필수입니다. 20~38mm는 세 방식 모두 가능하며 속도와 재현성으로 결정합니다. 38mm 초과는 클러치와 공압이 기능하며 클러치 유지비가 더 낮습니다.
2 — 나사 품질. 세나사·짧은 나사는 캡이 안착하기 전에 토크가 걸리면 물립니다. 서보는 첫 회전에서 토크 상승을 감지해 병을 배출하고, 클러치와 공압은 나사를 밀어 통과시킵니다.
3 — 능력과 스핀들 수. 시간당 12,000병·8스핀들이면 각 분당 25개로 어느 방식이나 유지됩니다. 시간당 24,000병·6스핀들이면 분당 67개로 마모가 가속되고 교정 주기가 월 단위에서 주 단위로 짧아집니다.
4 — SKU 수와 교체 빈도. 주 3종 이상 캡이 같은 라인을 흐르면 교체 시간만으로 서보가 정당화됩니다. 20분 수동 조정이 2분 레시피 호출이 됩니다.
5 — 감사와 추적성. 규제 제품, 자체상표 규격, 누출 클레임 이력이 있는 브랜드는 병 단위 기록을 요구합니다. 기본 제공은 서보뿐입니다.
견적 전 확인 목록
9개 항목이 스테이션과 가격을 결정합니다. 구경 나사와 캡 직경, 캡 재질과 라이너 종류, 적용 토크 범위와 개봉 토크 목표, 목표 능력, 스핀들 수, 캡 포맷 수와 주당 교체 횟수, 컨베이어 위 병 안정성, 감사용 토크 기록 필요 여부, 입회 검사 시 누출 시험 방법.
누출로 나타나는 5가지 선정 실수
분당 개수만 보고 산다. 클러치는 신품일 때만 토크를 유지합니다.시운전에서 감으로 설정한다. 5병으로 정한 값은 한 달에 20% 표류합니다.세게 조이면 새지 않는다고 본다. 과조임은 라이너를 변형시키고 PET 구경에 응력을 줍니다.병 안정성을 무시한다. 구경 가이드와 안정된 컨베이어는 사양의 일부입니다.한 라인에서 방식을 혼용한다. 토크 분포가 둘이 되어 시험이 결론나지 않습니다.
어떤 구매자가 무엇을 주문해야 하나
마그네틱 클러치: 24~38mm 균일 캡, 동일 포맷이 수 주 지속, 시간당 8,000병 초과, 육안 및 표본 검사 입회. 서보 토크: 20mm 미만 또는 세나사, 주 3포맷 이상, 토크 기록 필수, 누출이 회수로 이어지는 규제 제품. 공압: 시간당 3,000병 미만 저속 라인에서 38mm 초과 비중요 캡에만.
조임 방식은 장비 목록의 한 줄이 아니라 선택한 캡과 구매자가 평가받을 누출률의 접점입니다. 캡핑 라인업은 제품, 충전기·라벨러와의 균형은 포장 라인에 있습니다. 토크 검증 절차와 클러치 부품은 애프터서비스가 담당하며, 캡 사양서는 문의로 보내주십시오.