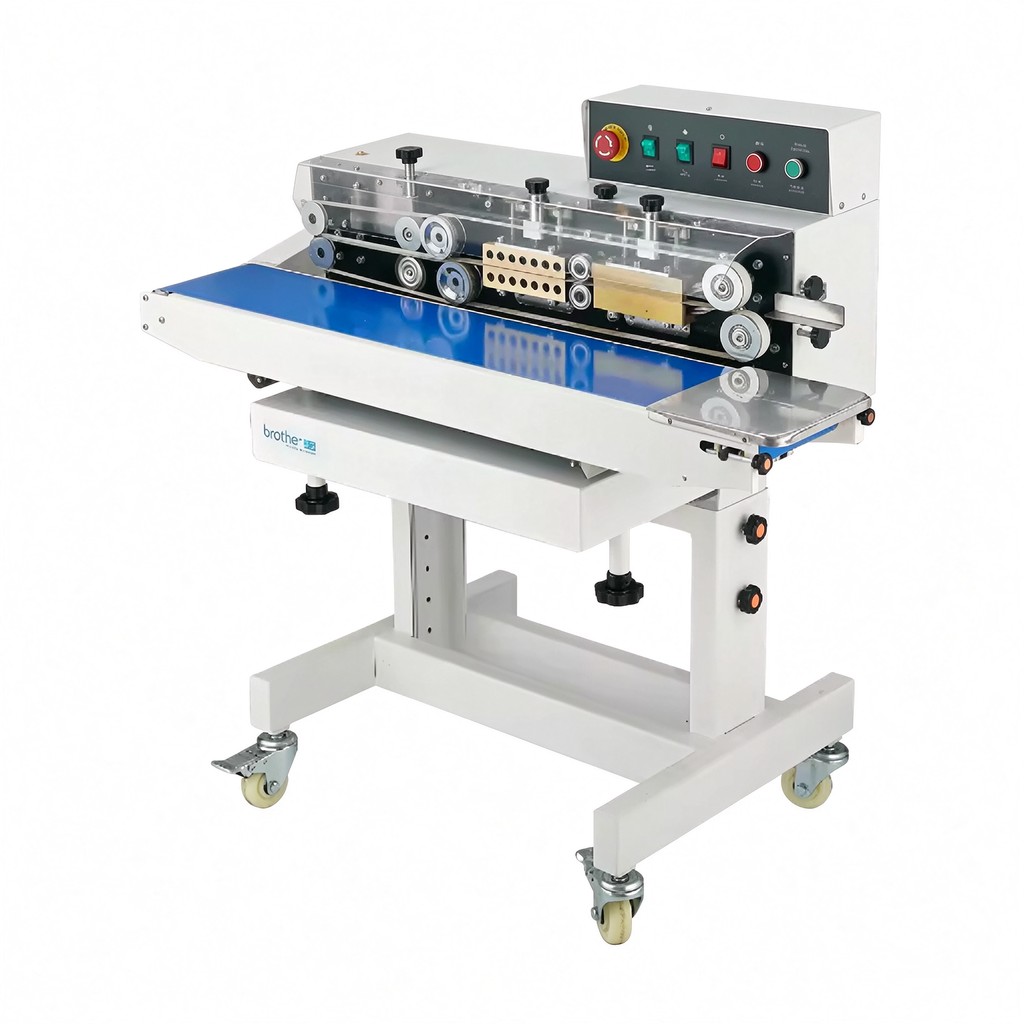
연속 동작 실링선 내부: 봉지를 반송하고 필름을 녹이며 조인트를 굳히는 부품들
연속 밴드 실러는 조가 열리고 닫히는 동작 없이 기성 봉지나 파우치를 밀봉한다. 채워진 파우치는 투입구로 들어와 두 개의 PTFE 코팅 컨베이어 벨트가 열린 실링선을 잡아 직선으로 기계 내부로 당기고, 한 쌍의 가열 블록이 실링선이 움직이는 동안 내부 실란트 층을 녹이며, 냉각 블록이 부드러워진 조인트를 압력 하에서 굳히고, 널링 엠보싱 또는 날짜 코딩 휠이 완성된 실링선에 표기를 남긴 뒤 파우치가 배출구를 떠난다. 그 경로의 모든 부품은 하나의 문제를 풀기 위해 존재한다. 움직이는 필름에 실란트가 접착될 만큼 열과 압력을 가한 뒤, 파우치가 기계를 떠나기 전에 열을 제거해 조인트가 충전 무게로 늘어나거나 다시 벌어지지 않도록 하는 것이다.
이 워크스루는 파우치가 통과하는 순서대로 기계 내부를 따라간다. 투입 가이드와 벨트 구동, 가열 블록과 온도 조절, 냉각 구간, 엠보싱·코딩 스테이션, 그리고 프레임, 스탠드, 전기 배선까지. 각 하위 시스템 섹션에는 구매자나 정비 엔지니어가 견적에서 확인해야 할 수치를 담는다. m/min 단위 벨트 속도, kW 단위 히터 부하, °C 단위 작동 온도, µm 단위 필름 두께, mm 단위 실링 폭, W 단위 모터 출력, 봉지 치수 범위, 마모 부품 수명이다. 목표는 실링이 어떻게 형성되는지, 각 조정이 어디에 작용하는지, 어떤 사양 수치가 브로셔 최고치가 아니라 실제 작동 한계인지를 설명하는 것이다.
기준 수치는 SunAura 밴드 실러 라인의 표준 범위다. 벨트 속도 0–12 m/min, 실링 폭 8–12 mm(보통 10 mm), 온도 조절 다이얼 0–300 °C, 실링은 보통 120–200 °C 설정, 히터 부하 0.6–1.0 kW, 구동 모터 60–120 W, 냉각 팬 20–40 W, 예열 3–8분, 필름은 60–120 µm 적층 파우치와 정지 프레임에서 단층 PE 약 200 µm까지, 횡형 봉지 폭 약 400–500 mm, 파우치 두께 5–350 mm. 이 값들을 시작 창으로 삼고, 자체 필름, 충전 무게, 실온이 시험 실링에서 최종 설정을 정하도록 하라.
한 통과로 보는 실링 경로
파우치를 투입구에서 배출구까지 추적한다. 공급 끝부분에서 조절식 사이드 가이드가 열린 실링선을 두 벨트 주행부 사이에 중앙 정렬시킨다. 위아래 PTFE 벨트가 닙에서 만나고, 스프링 압력이 벨트 주행부를 함께 눌러 실링선이 으깨지지 않게 잡는다. 벨트 구동이 파우치를 정해진 선형 속도로 움직인다. 히팅 스테이션과 첫 접촉: 가열 블록이 고정 접촉 길이에 걸쳐 두 벨트 주행부를 누르고, 필름 내면의 실란트 층이 닿는 지점에서 녹는다. 파우치는 이어 냉각 구간으로 들어가 냉각 블록 또는 공랭 벨트 주행부가 실란트가 재응고하는 동안 조인트를 압력 하에서 식힌다. 냉각기 뒤의 엠보싱 휠이 널링 질감과 흔히 날짜 또는 배치 코드를 실링선에 누르고, 잉크 코딩 사양은 냉각 후 인쇄한다. 완성된 파우치는 배출 슈트 또는 컨베이어로 나간다.
좋은 실링에는 세 가지 조건이 동시에 유지되어야 한다. 실란트가 실링선 전 폭에서 용융 온도에 도달할 것, 필름 면이 접촉 길이 전체에 걸쳐 평평히 압력 하에서 접촉할 것, 실란트가 굳을 때까지 조인트가 닫힌 채로 유지될 것. 벨트는 반송과 압력을, 히터는 용융 온도를, 냉각기는 굳는 시간을 공급한다. 셋 중 하나라도 어긋나면 실링에 특정 결함이 드러난다. 저온은 약한 박리를, 고른 않은 압력은 주름진 모서리 열림 실링을, 냉각 전 열에서 나가면 늘어나거나 다시 벌어진 조인트를 만든다. 아래 하위 시스템 설명은 각 조정을 통제 조건에 연결한다.
컨베이어 벨트와 구동: 반송, 파지, 트래킹
벨트 한 쌍은 기계의 반송 장치이자 압력 면이다. 각 벨트는 단 드럼 위를 도는 PTFE 또는 PFE 코팅 유리섬유 직물이다. 코팅은 뜨거운 블록과의 접촉을 견디고 실링선에 닿은 필름이 달라붙지 않게 한다. 위아래 두 벨트 주행부가 파우치 실링선을 샌드위치한다. 구동은 기어 모터로, 보통 60–120 W이며 감속 기어를 통해 단 드럼을 돌린다. 벨트 속도는 전위차계 또는 소형 인버터로 조절하고 속도 다이얼이나 디지털 판독값에 표시한다. 선형 속도는 라인 전체 0–12 m/min이며, 대부분 식품 파우치는 4–10 m/min 사이에서 실링된다.
벨트 트래킹이 실링선이 히팅 스테이션을 곧게 지나가는지를 가른다. 각 단 드럼에는 트래킹 조절이 있으며, 보통 드럼 끝을 기울이는 노브 또는 나사다. 벨트는 드럼 면 중앙을 주행해야 하고 가장자리를 타서는 안 된다. 사이드 스프링이 두 벨트 주행부 사이 닙 압력을 정한다. 실링선을 잡아 평평히 누를 만큼은 되되, 두꺼운 거싯이 끼이거나 벨트 가장자리가 마모될 만큼 세게는 안 된다. 한쪽으로 새는 벨트는 블록 접촉에서 벗어나 한쪽 실링 압력을 잃고, 드럼 가장자리를 타는 벨트는 PTFE 코팅이 수개월이 아니라 몇 주 안에 해어진다.
투입구 치수가 봉지 범위를 정한다. 횡형 프레임은 벨트 주행부 사이 파우치 두께 약 5 mm에서 350 mm까지 받고, 블록 길이에 따라 파우치 폭 약 400–500 mm까지 실링한다. 평평히 놓이지 못하는 부푼 또는 무거운 봉지는 종형 프레임으로 간다. 그곳은 벨트 주행부가 세워지고 봉지가 투입구 아래에 매달리거나 뒤쪽 지지 컨베이어에 기대어 선다. 벨트 수명은 일반 식품 필름 사용 시 6–12개월이며, 분진 많고 기름지거나 인쇄 짙은 소재는 코팅을 더 빨리 유약화해 3–6개월로 줄어든다. PTFE 표면의 필름 보풀을 청소하고 주간 트래킹 확인을 하는 것이 벨트 수명을 지키는 두 가지 작업이다. 벨트 교체는 새 벨트를 가이드에 끼우고, 장력을 다시 준 뒤 다음 가동 전 재트래킹하는 과정을 따른다.
가열 블록과 온도 조절: 실란트가 녹는 지점
히팅 스테이션은 각 벨트 주행부에 하나씩, 서로 마주 보게 위치한 한 쌍의 가열 블록으로, 벨트와 필름이 그 사이를 지난다. 블록은 보통 주조 알루미늄 또는 스테인리스 하우징에 내장 저항 히터와 블록 표면 온도를 읽는 열전대 또는 써미스터를 단다. 전체 히터 부하는 라인 전체 0.6–1.0 kW이며, 단일 블록 히터는 약 0.3–0.5 kW다. 온도 조절기는 블록을 설정점 부근, 보통 ±5–10 °C 이내로 유지하고, 다이얼은 0–300 °C를 커버하지만 대부분 실링 작업은 120–200 °C 사이에 머문다.
접촉 길이는 온도만큼 중요하다. 블록은 벨트 방향을 따라 고정 길이에 걸쳐 실링선을 누르고, 보통 60–120 mm다. 주어진 벨트 속도에서 그 접촉 길이가 필름이 히팅 스테이션에 머무는 시간을 정한다. 6 m/min(100 mm/s)에서 100 mm 접촉은 약 1.0초 열 노출을 주고, 12 m/min(200 mm/s)에서는 같은 접촉이 0.5초다. 두꺼운 적층과 메탈라이즈 소재는 더 긴 노출이 필요하며, 이는 블록 온도를 높이는 것이 아니라 벨트 속도를 늦추는 것을 의미한다. 속도를 보상하려 온도를 밀어 올리면 실란트가 녹기 전에 외부 필름 층이 탄다.
교대 시작 예열은 블록 크기와 실온에 따라 3–8분 걸린다. 첫 생산 파우치 전에 기계가 설정점에 도달해 몇 분간 유지되어야 한다. 표면 온도를 읽는 블록도 내부가 고르지 않을 수 있기 때문이다. 대기 설정은 짧은 가동 사이 사이 히터를 끄거나 더 낮은 아이들 온도를 유지한다. 자신의 프레임이 어느 쪽인지 확인하라. 라인이 자주 멈추는 교대에서 아이들 열 부하가 전기 요금에 드러나기 때문이다. 온도 결함 — 차가운 블록을 따라가는 약한 실링, 뜨거운 블록을 따라가는 그을음 자국 — 은 다이얼 위치로 추측하지 말고 열전대 판독값과 대조해 읽는다.
냉각 구간: 압력에서 벗어나기 전에 조인트 굳히기
히터 뒤의 부드러워진 실란트는 아직 용융 상태이며, 실링선이 재응고될 때까지 닫힌 채로 있어야 한다. 냉각 구간은 파우치를 냉각 블록 또는 공랭 벨트 구간 사이로 또 40–80 mm 접촉 구간만큼 통과시킨다. 일부 프레임은 소형 팬(20–40 W)이 실내 공기를 하우징 위로 끌어당기는 핀 블록을 쓰고, 다른 일부는 블록 질량과 주변 공기에 의존해 온도를 낮춘다. 이 구간 내내 압력이 유지되어 실란트가 굳는 동안 두 필름 면이 분리되지 않는다.
히터에서 접착된 것처럼 보이는 실링도 조인트가 굳기 전에 파우치가 기계를 떠나면 다시 벌어질 수 있다. 아직 부드러운 실링선이 충전 무게로 늘어나고 두 면이 모서리에서 떨어져 저장 중 패크가 새는 것이다. 냉각 구간이 그것을 막는다. 열 설정이 맞아 보이는데도 실링이 다시 벌어지거나 늘어나는 것이 보이면, 벨트 속도가 냉각 접촉 길이에 비해 너무 빠르거나, 냉각 팬이 막혔거나, 조인트를 단열시키는 필름 찌꺼기가 냉각 블록에 코팅된 경우가 많다. 히터 온도를 바꾸기 전에 그것부터 대조 확인하라.
엠보싱 휠과 날짜 코딩
냉각기 뒤쪽에 스프링 장착 널링 스틸 휠이 완성된 실링선에 질감을 누른다. 엠보스 패턴은 매끈한 실링 표면을 끊어 실링선이 눌렸다는 시각 확인을 주며, 대부분 프레임의 휠에는 생산 날짜, 배치 번호, 라인 코드를 실링에 찍는 교환 가능한 문자 다이도 실린다. 휠은 부드러운 조인트가 아니라 굳은 조인트에 표기를 남기도록 냉각 구간 뒤에 놓인다. 엠보싱 깊이는 휠 스프링 압력으로 정한다. 너무 가볍으면 코드가 며칠 뒤 희미해지고, 너무 깊으면 휠이 실란트를 파고들어 박리 선을 약화시킨다.
잉크 코딩 프레임은 엠보스 스테이션 뒤에 코딩 유닛을 더한다. 롤러 잉크 패드 또는 소형 잉크 마커가 벨트 위나 필름 직접에 날짜와 배치를 잉크로 인쇄한다. 잉크 유닛은 필름 표면에 맞는 잉크 등급을 필요로 한다. 다공성 크래프트, 광택 OPP, 메탈라이즈 PET는 각기 다른 잉크를 받으며, 패드나 롤러는 가동 사이 사이 보충하거나 청소해야 한다. 제품 라인의 종형·횡형 잉크 코딩 변형은 주로 프레임 방향과 코딩 위치가 다를 뿐, 열, 냉각, 벨트 하위 시스템은 같은 방식으로 작동한다.
필름 종류별 온도·속도 조율
작업자가 필름마다 설정하는 두 가지 작동 변수는 블록 온도와 벨트 속도다. 실링 폭은 블록과 벨트 접촉으로 고정되고 보통 10 mm이며, 압력은 설치 시 세팅된다. 아래 표는 흔한 파우치 구조의 시작 창을 제시한다. 자체 소재로 시험 실링을 돌리고 시험 스트립을 박리한 뒤, 두 설정을 함께 움직이지 말고 10–15 °C 또는 1 m/min 단위로 작게 조정하라.
| 필름 구조 | 두께 범위 | 블록 온도 | 벨트 속도 | 실링 참고 |
|---|---|---|---|---|
| 단층 PE 봉지 | 30–100 µm | 130–160 °C | 8–12 m/min | 열 창이 넓음; 얇은 소재에서 실링선 PE 박리화 주의 |
| PP / OPP 봉지와 랩 | 40–80 µm | 150–180 °C | 6–10 m/min | 융점이 더 높음; 필름 수축 방지를 위해 배출 전 충분히 냉각 |
| PET/PE 적층(스낵, 건식 식품) | 60–120 µm | 160–190 °C | 5–9 m/min | 내부 PE 층 실링; PET 외층 수축·백화 방지 |
| PET/AL/PE 커피·견과 파우치 | 80–120 µm | 170–200 °C | 4–8 m/min | 접촉 시간 더 길게; 메탈라이즈 층이 열을 반사하므로 노출 시간에 의존 |
| 두꺼운 PE 또는 거싯 봉지 | 120–200 µm | 150–180 °C | 4–7 m/min | 열 침투 위해 속도 느리게; 냉각 후 실링이 충전 무게를 견디는지 확인 |
약한 실링을 원인 순서대로 읽어라. 접착이 필름이 온전한 채 깨끗이 박리되면 실란트가 녹지 않은 것이다. 온도를 10–15 °C 올리거나 벨트를 1 m/min 늦춰 접촉을 늘린다. 필름이 찢기는데 실링이 한쪽 가장자리에서 떨어지면 압력 또는 트래킹이 고르지 않은 것이다. 벨트 정렬, 스프링 장력, 가이드 중앙을 확인하라. 실링선이 광택 나거나 그을리고 실란트가 짜져 나오면 블록이 너무 뜨겁거나 속도가 너무 느린 것이다. 온도를 내리거나 속도를 높인다. 접착으로 보이는데도 배출 후 조인트가 열리면 냉각 구간이 실란트를 굳히지 못한 것이다. 팬, 냉각 블록 접촉, 냉각 길이에 맞는 벨트 속도를 확인하라.
사양 시트 읽기: 정격 수치와 지속 운전
밴드 실러 사양에는 최대 벨트 속도와 최대 분당 봉지 수가 나오지만, 그 최고치는 라인에서 가장 짧은 파우치 피치와 가장 다루기 쉬운 필름으로 측정된 값이다. 지속 속도는 교대 전체에 걸쳐 그 수치의 70–80%로 계획하고, 미투입, 필름 교체, 단기 정지 여유를 남겨야 한다. 분당 봉지 수는 벨트 속도와 파우치 피치로 환산한다. 6 m/min(100 mm/s)에서 150 mm 피치는 약 분당 66봉지, 300 mm 피치는 약 분당 33봉지다. 브로셔 분당 봉지 수가 아니라 실제 파우치 길이로 환산하라.
부하 주기와 주변 조건도 사양 시트에 들어가야 한다. 간헐 사용 정격 프레임은 짧은 가동과 정지를 반복하고, 2교대 식품 라인은 히터, 모터, 벨트가 연속 부하를 견디는 프레임을 필요로 한다. 실온, 분진, 습기, 세척 노출이 전기함 등급과 마감을 정한다. 건조 창고 포장, 분진 많은 향신료·분말 라인, 습한 세척 실은 각기 다른 벨트 재질, 전기 보호, 표면 마감을 요구한다. 봉지 무게와 방향이 횡형과 종형 프레임을 가른다. 파우치 폭만 나열한 사양으로는 종형 지지가 필요한 무거운 세운 봉지를 잡아내지 못한다.
| 하위 시스템 | 전형 사양 범위 | 견적에서 확인할 것 |
|---|---|---|
| 벨트 구동 모터 | 60–120 W 기어 모터 | 속도 조절 방식, 속도 판독값, 교대 패턴에 맞는 모터 부하 정격 |
| 벨트 속도 | 0–12 m/min, 가변 | 다이얼 또는 표시창 선형 속도; 두꺼운 적층의 최소 안정 속도 |
| PTFE 벨트 | PTFE/PFE 코팅 유리섬유, 수명 6–12개월 | 벨트 폭, 교체 부품 가용성, 트래킹 조절 접근성 |
| 가열 블록 | 합계 0.6–1.0 kW, 다이얼 0–300 °C | 열전대 종류, 온도 정확도, 대기 열 거동, 접촉 길이 |
| 냉각 구간 | 공랭 블록 또는 팬, 팬 20–40 W | 냉각 접촉 길이, 청소 팬 접근성, 무거운 프레임의 수랭 여부 |
| 엠보싱 / 코딩 | 날짜 다이 달린 널링 휠; 잉크 옵션 | 다이 문자 세트, 엠보스 깊이 조절, 필름에 맞는 잉크 등급 |
| 봉지 범위 | 횡형: 폭 400–500 mm, 두께 5–350 mm | 가장 작은·큰 파우치, 충전 중량, 세움 또는 평평 방향 |
| 전원 공급 | 220 V/50 Hz 또는 110 V/60 Hz, 히터+모터+팬 | 설치 지점 공급 전압, 대기 소비, 플러그 또는 직결 연결 |
새 필름 또는 포맷 세팅 순서
- 파우치를 측정한다. 폭, 거싯 깊이, 실링 길이, 필름 구조와 µm 두께, 충전 중량. 봉지가 평평히 놓이는지 세워지는지에 맞춰 프레임 방향을 확인한다.
- 투입 가이드를 파우치 폭에, 벨트 닙 압력을 실링선이 거싯을 끼지 않고 평평히 잡히도록 설정한다.
- 히터를 켜고 필름 창에서 시작 온도를 설정한다. 3–8분 예열을 허용하고 실링 전 설정점에서 몇 분 유지한다.
- 벨트 속도를 필름 시작 창에 맞춘다. 벨트가 드럼 중앙을 트래킹하는지 끼우거나 확인한다.
- 시험 파우치 3–5개를 돌린다. 균일한 8–10 mm 접착 밴드, 주름 없음, 열린 모서리 없음, 그을림·짜져 나옴 없음을 실링선에서 확인한다.
- 완전 냉각 후 15 mm 시험 스트립을 박리한다. 목표 4–6 N/15 mm; 시험 사이 온도를 10–15 °C, 속도를 1 m/min 단위로 한 번에 하나 변수만 조정한다.
- 엠보싱 문자를 날짜 또는 배치 코드에 맞추고, 실란트를 자르지 않으면서 각인이 실링선에 선명한지 확인한다.
- 최종 온도, 속도, 압력, 필름 로트를 기계 시트에 기록해 다음 가동이 같은 설정으로 돌아오도록 한다.
결함이 시작되는 지점과 안전 한계 위치
대부분 밴드 실러 결함은 네 하위 시스템 중 하나로 귀결된다. 벨트 트래킹과 압력, 히터 온도, 냉각 접촉, 코딩 압력. 주름진 실링, 약한 모서리 접착, 유약화 벨트, 온도 편차, 미투입은 각각 정해진 확인 순서를 갖는다. 밴드 실러 문제 해결 및 전환 가이드에서 그 결함들, 정비 일정, 포맷 전환 단계를 다루므로 이 글에서는 결함 트리를 전체로 반복하지 않는다.
뜨거운 블록, 움직이는 벨트, 닙 지점은 자체 안전 한계를 싣는다. 가드가 벨트 주행부와 뜨거운 표면을 덮고, 비상 정지는 작업자 위치에서 구동과 히터 전력을 차단하며, 투입·배출구는 손가락이 닙에 닿지 않는 크기로 한다. 식품 실 설치에는 세척 방식에 맞는 제품 접촉 소재와 세척 가능한 마감도 필요하다. 방호, 인터락, 화상 위험, CE 적합 항목은 밴드 실러 안전 및 CE 적합 가이드에 상세히 나온다. 막힘을 해소한다고 벨트 덮개를 떼거나 우회한 채로 기계를 돌리지 마라.
프레임 유형: 벤치, 스탠드, 종형
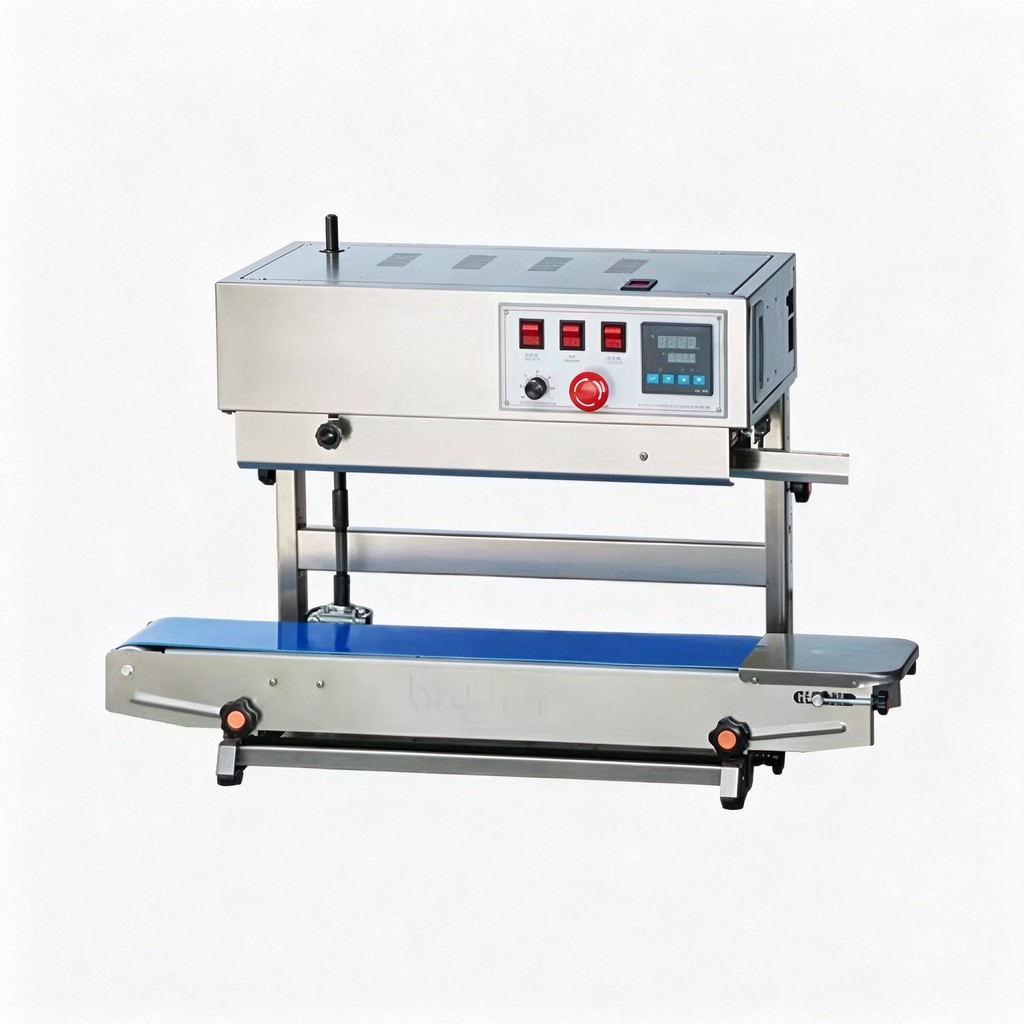
같은 열·냉각·벨트 하위 시스템이 세 가지 프레임 방향에 내장되며, 선택은 봉지가 놓이는 방식과 충전 무게가 정한다. 횡형 벤치 프레임은 스탠드 없는 콤팩트 몸체다. 벨트가 테이블 위를 수평으로 달리고 작업자가 평면 파우치를 투입구에 넣으면 밀봉된 파우치가 슈트나 포장 벤치로 떨어진다. 이 프레임은 작은 평면 봉지, 중저물량, 바닥 공간이 빠듯한 실에 맞는다. 부푼 파우치를 위한 뒤쪽 지지가 없어 거싯이나 무거운 봉지는 실링 자체는 유지되더라도 깔끔하게 투입되지 않는다.
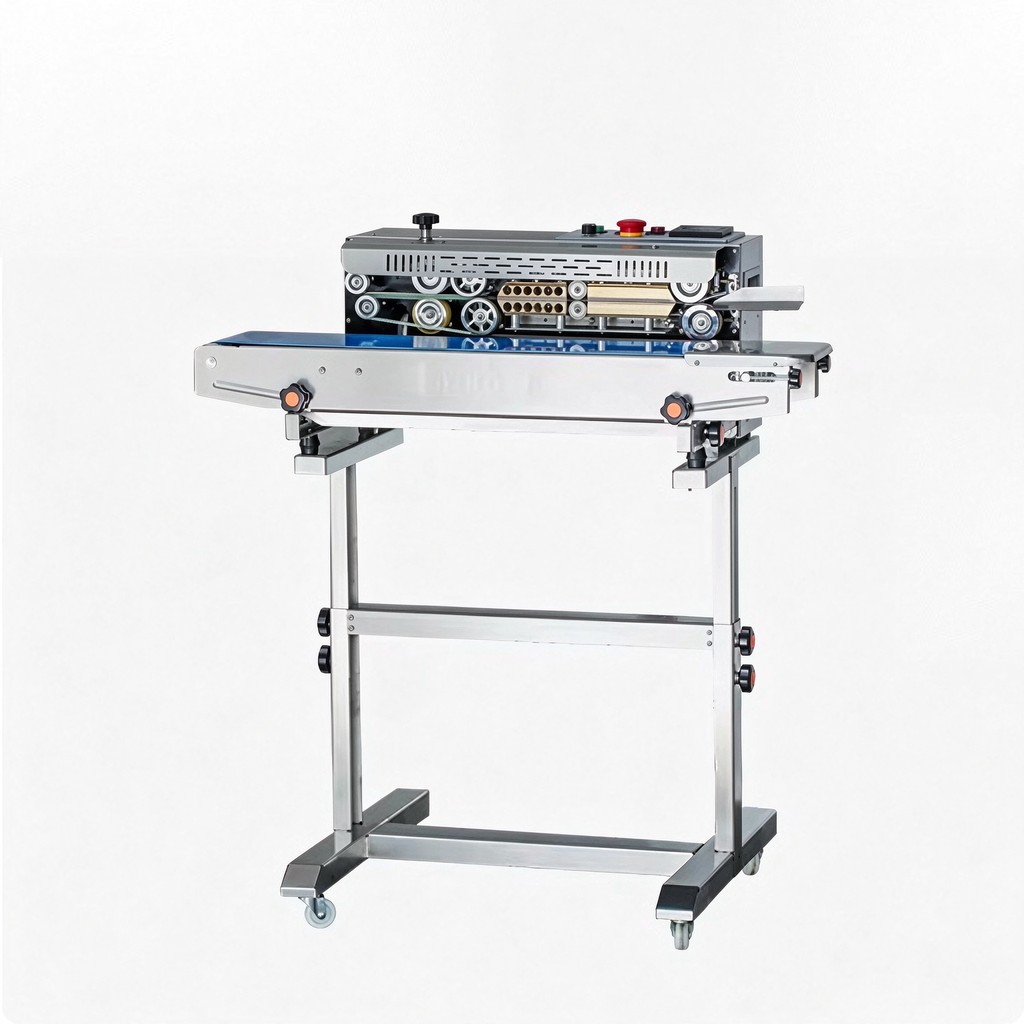
스탠드 프레임은 도장 또는 스테인리스 다리 세트로 벨트를 작업자 작업 높이까지 올리며, 라인 사이로 굴릴 수 있도록 캐스터를 다는 경우가 많다. 스탠드는 투입구를 한 사람이 파우치를 넣는 허리 높이에 위치시키고 배출물은 포장 스테이션 또는 하류 컨베이어로 떨어뜨린다. 스탠드 프레임은 제어 박스, 온도 판독값, 속도 조절을 투입 위치에서 닿는 측면 패널에 싣는다. 이것은 봉지가 평평히 놓이지만 물량이 인라인 자동 몸체를 들일 만큼 크지 않은 단일 교대 식품·스낵·건식 식품 포장의 흔한 프레임이다.
종형 프레임은 벨트 한 쌍을 세워 달린다. 봉지는 열린 상단을 벨트 쪽으로 해 들어오고 채워진 몸체가 투입구 아래에 매달리거나 뒤 지지 컨베이어에 놓여, 무겁거나 젖거나 부푼 패크가 실링되는 동안 똑바로 유지된다. 종형 프레임은 반려동물 사료, 쌀·곡물 봉지, 수프·소스 파우치, 자체 무게로 횡형 실링선을 벌릴 약 1 kg을 넘는 충전에 지정된다. 종형 몸체는 뒤쪽 가이드와 봉지 깊이를 통과시키는 더 긴 투입구도 더한다. 제품에 산소 차단이 필요하면 어느 방향이든 히팅 스테이션 앞에 가스 치환 매니폴드가 놓이며, 그 변형은 질소 가스 치환 밴드 실러 개요에 설명한다.
전기 배선과 제어 뒤의 회로
기계의 전기 측은 세 부하로 나뉜다. 히터, 구동 모터, 냉각 팬이며, 각각 제어반 아래 자체 접촉기 또는 계전기를 통해 개폐된다. 히터 회로는 0.6–1.0 kW 블록 부하를 열전대 신호를 읽는 온도 조절기 또는 온도 제어기를 지나 보내고, 접촉기를 순환시켜 설정점을 유지한다. 모터 회로는 60–120 W 기어 모터를 속도 조절기를 통해 돌린다. 팬은 프레임 배선에 따라 히터가 켜져 있을 때나 벨트가 움직일 때마다 돈다. 비상 정지는 제어 회로를 끊어 눌렀을 때 히터와 모터가 모두 떨어지게 하며, 구동만 차단하는 것이 아니다.
공급 전압은 설치 지점에 맞춰야 한다. 대부분 프레임은 220 V/50 Hz로 돌고, 북미 콘센트용 110 V/60 Hz 변형이 있다. 설치 전에 회로 정격에 맞는 히터 부하를 확인하라. 다른 장비와 공유 회로의 1 kW 히터는 예열 중 트립될 수 있다. 배선은 온도 판독값이 간섭을 받지 않도록 열전대 리드를 히터 전력 케이블에서 멀리 둬야 한다. 블록 상태와 맞지 않게 떠도는 온도 판독은 대부분 센서 리드 배선 또는 느슨한 열전대 연결에서 귀결된다. 전기함 등급과 표면 마감은 실이 정한다. 건조 창고 포장, 분진 가공, 습한 세척은 각기 다른 보호 등급을 요구하며, 설치 후에 추가하지 말고 주문서에 넣어야 한다.
관련 기계와 추가 읽을거리
연속 밴드 실러 제품 군에는 이 실링 경로를 중심으로 구축한 프레임이 나열된다. 라인 공급 파우치용 자동 연속 밴드 실러, 일반 식품·스낵 포장용 SF150LD 전문가용 밴드 실러, 스탠드 장착 열 밴드 실러, 디지털 판독값 달린 2-in-1 스탠드 밴드 실러, 횡형 잉크 인쇄 밴드 실러, 무거운 세운 봉지용 종형 잉크 코딩 밴드 실러, 밸브·크래프트 커피 파우치용 커피 봉투 실링기다.
구매 측면에서는 밴드 실러 대 임펄스 실러 비교가 재료, 생산량, 균일도 기준으로 연속 동작 실링과 수동 조 실링을 대비한다. 산소 차단이 필요한 곳은 질소 가스 치환 밴드 실러 개요에서 열실링 앞에 추가되는 불활성 가스 퍼지 스테이션을 설명한다. 밴드 실러 비용 및 TCO 분석은 5년간 기계 가격대, PTFE·필름 마모, 전력, 인건비를 다룬다.
파우치 샘플, 필름 사양, 목표 속도를 문의 창구로 보내 시험 실링과 맞춤 프레임 구성을 받으라. 인증 및 특허 섹션에는 기계와 함께 제공 가능한 적합 문서가 나열되고, 회사 소개는 더 넓은 포장 설비 범위를 다룬다.