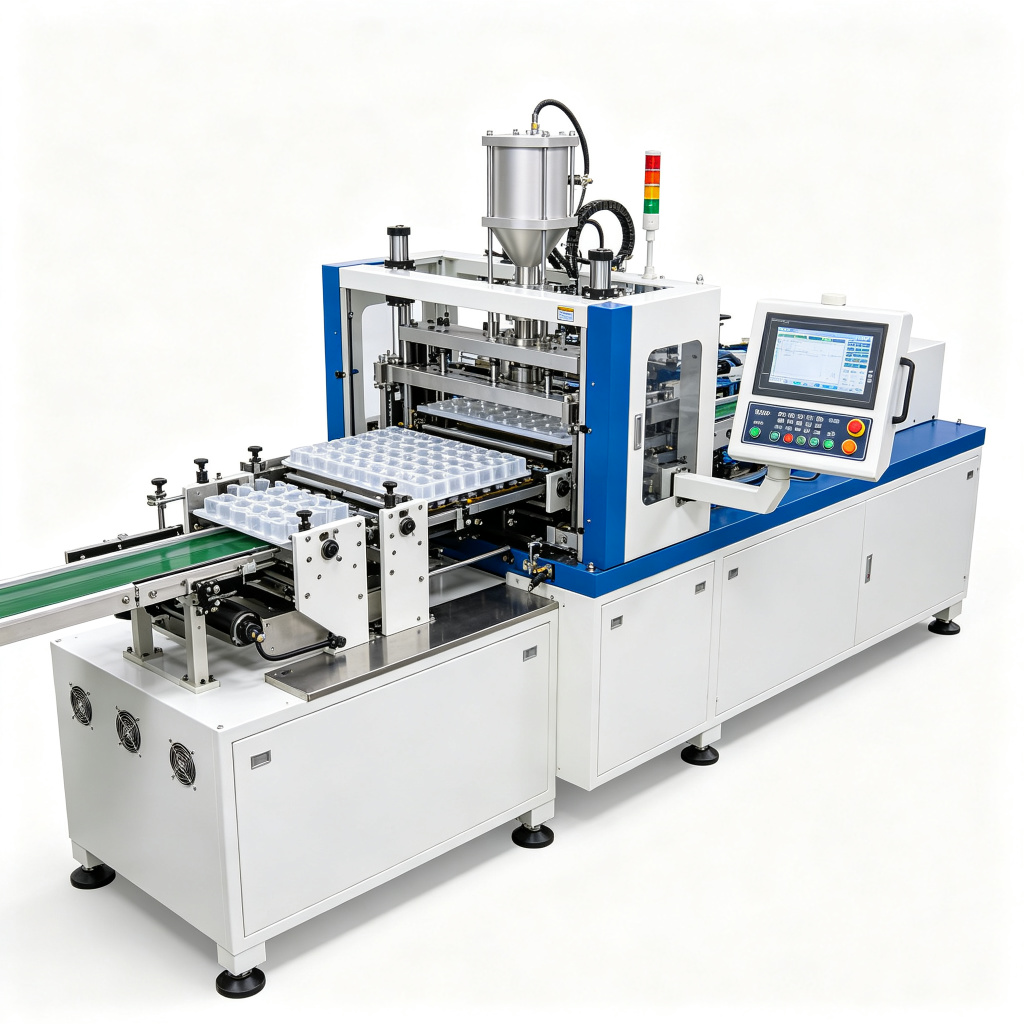
고속 컵 성형기 | 플라스틱 컵 제조기
박육 PP·PS 컵용 고속 컵 성형기. 대형 캐비티 수가 아니라 빠른 가열 존과 짧은 성형 사이클을 중심으로 구성됩니다.
| 생산 능력 | 30 – 45 cycles/min |
|---|---|
| 스테이션 | 단일 스테이션 |
| 정밀도 | ± 0.2 – 0.5 mm wall |
| 가격대 (FOB) | US$ 35,000 – 120,000 |
| 납기 | 사양 참조 |
1. 본 장비 대상 및 구매 부적합 대상
기성 컵을 사지 않고 시트에서 자체로 용기를 만들려는 생산업체가 도입합니다. 컵이 범용 형상이고 수량이 금형과 전환 관리에 견딜 만한 유업·음료·식품·화장품·의료 포장에 적합합니다.
월 20,000개 컵이 필요한 구매자, 매번 새 형상의 짧은 프로모션 로트, 압공 성형으로 이형할 수 없는 언더컷 형상에는 부적합합니다. 이 경우 기성 용기 구매가 더 적합합니다.
현실적인 구매자는 월 200,000~200만 개를 2~6형상으로 생산하고 폴리머 공급이 안정적이며, 금형을 소모품이 아니라 보전해야 할 자산으로 봅니다.
2. 작동 방식
플라스틱 시트를 성형 온도까지 가열해 금형 위에 인덱싱하고 압공·진공 또는 둘 다로 성형합니다. 성형 시트를 금형에 붙여 식힌 뒤 펀치로 현타발하고, 스켈턴은 권취 릴에 감기거나 절단됩니다.
성형 온도가 가장 영향이 큰 단일 설정입니다. 너무 차가우면 형상 불량과 응력 자국이 생기고, 너무 뜨거우면 드로우부의 박육과 피치를 깨뜨리는 처짐이 생깁니다. 각 폴리머마다 고유 온도 범위가 있고, 같은 폴리머 안에서도 그레이드별로 거동이 다릅니다.
진공 성형과 압공 성형의 차이는 벽두께 분포와 형상 정밀도입니다. 진공은 얕은 형상에 충분하며, 압공 성형, 특히 플러그 어시스트 부착 압공이 제어된 벽두께의 깊은 컵을 가능하게 합니다.
3. 구성 매트릭스: 변경 사항과 발생 비용
동일한 베이스 프레임이 여러 구성으로 판매되며, 그 차이는 마케팅상 명칭보다 실질적입니다. 아래 표는 각 구성을 실제로 적합한 구매자 프로필에 대응시켜, 견적에 오르기 전에 선택지를 배제할 수 있게 합니다.
| 구성 | 헤드 | 일반 생산 능력 | 용기 범위 | 적합 대상 | 트레이드오프 |
|---|---|---|---|---|---|
| 진공 성형 | 1 | 20 – 30 cycles/min | Shallow cups, trays | Simple tooling | Poor definition on deep draws |
| 가압 성형 | 1 | 25 – 35 cycles/min | Standard cups | Better definition | Higher tooling cost |
| 가압 + 플러그 보조 | 1 | 30 – 45 cycles/min | Deep cups, thin walls | Best wall control | Most complex tooling |
| 다중 캐비티 | 2 – 8 | 캐비티 수에 비례 | High volume single shape | Lowest cost per cup | 전환 시간이 길고 금형 비용이 높음 |
캐비티 수가 용기당 비용의 주요 변수이며 전환 부담의 주요 변수이기도 합니다. 4캐비티 금형은 출력과 형상 교체 시간의 통상 절충점입니다.
4. 기술 사양
아래 수치는 표준 구성입니다. 각 값은 변경 가능하지만, 변경마다 가격, 리드타임, 시운전 공수가 달라지므로, 변형 사양을 요청하기 전에 비고란을 읽으십시오.
| 파라미터 | 표준 | 옵션 / 범위 | 중요한 이유 |
|---|---|---|---|
| 분당 사이클 | 30 – 45 cycles/min | 플러그 어시스트 부착 시 최대 45 | Cycle depends on sheet thickness |
| 시트 폭 | 최대 700 mm | Wider on custom frames | 시트 폭이 캐비티 배치를 결정 |
| 시트 두께 | 0.5 – 2.0 mm | 두꺼운 게이지 최대 3 mm | Thick sheet needs slower cycles |
| 성형 방식 | Vacuum or pressure | Plug assist option | Method decides wall control |
| 가열 | Ceramic or quartz | 상하 구역별 제어 | 구역 제어로 균일한 두께 실현 |
| 절단 | In-place punch | Steel rule or matched die | Punch quality decides edge finish |
| 캐비티 | 1 – 8 | Custom layout | More cavities, cheaper cups, slower change |
| 재질 | PP, PS, PET, PLA | PVC, HIPS | 소재마다 고유한 온도 범위 |
| 공기 공급 | 0.7 MPa, 0.6 m³/min | Higher for pressure forming | 압공 성형은 더 많은 에어 필요 |
| 전력 | 12 – 25 kW | 석영 가열 시 최대 35 kW | 히터가 부하의 대부분 |
| 제어 | PLC + HMI | 형상·소재별 레시피 | 레시피로 전환 시간 단축 |
| 포맷 전환 | 금형 교체 포함 4~8시간 | 퀵 체인지 클램프로 3시간 미만 | Tooling change dominates downtime |
5. 생산량 및 용량 계획
출력은 분당 사이클 수 × 캐비티 수에서 스크랩률을 뺀 값입니다. 30사이클·4캐비티이면 총량 시간당 7,200개, 현실적 수율 92%에서는 6,600개입니다. 이 8% 차이가 프로젝트 수익성을 결정하는 수치입니다.
스크랩은 통상적인 폐기물이 아닙니다. 스켈턴과 트림은 재생 분쇄물이며 그 가치는 다시 투입할 수 있는지로 결정됩니다. 인라인 재생이 되는 공장은 대부분 회수하고, 스켈턴을 매각하는 공장은 가치의 30~50%를 잃습니다.
이론 출력의 85~92%로 계획하십시오. 손실은 기동 스크랩, 금형 교체 후 온도 안정, 시트 이음, 후단 충전기 준비 대기 정지에서 발생합니다.
| 교대 패턴 | 총생산 능력 | OEE 65% 시점 | 연간 병수 (300일 기준) |
|---|---|---|---|
| 1 × 8시간 | 45 bph | 29 bph | 70,200 |
| 2 × 8시간 | 45 bph | 29 bph | 140,400 |
| 3 × 8시간 | 45 bph | 29 bph | 210,600 |
기계는 범위 상한이 아닌 중간값으로 선정하십시오. 시간당 45병으로 판매된 기계를 매일 6시간 45병으로 돌리면 기계 한계에서 운전하게 됩니다. 같은 기계를 시간당 34병으로 돌리면 점도 변동, 캭 교체, 가끔 느린 로트에도 여유가 있습니다.
6. 제품 및 용기 적합성
적합은 형상과 소재로 결정됩니다. 측벽이 평행하고 바닥이 평평한 컵은 안정적으로 성형되며, 언더컷이 있는 컵은 분할 금형과 느린 사이클이 필요합니다. 성형 온도 범위가 좁은 소재는 단순 on-off 가열 기계가 제공할 수 있는 것보다 엄밀한 온도 제어가 필요합니다.
시트 품질은 기계 품질만큼 중요합니다. 두께 편차 3%를 넘는 시트는 벽두께 편차 있는 컵을 만들어 충전 라인 검사에 불합격시키며, 원인은 성형기로 돌아가기 쉽습니다.
| 제품 유형 | 점도 구간 | 적합도 | 확인 포인트 |
|---|---|---|---|
| PP 컵과 용기 | 0.6 – 1.5 mm | 우수 | 금형에 수축 여유를 고려할 것 |
| PS 트레이 | 0.5 – 1.2 mm | 우수 | 취성; 저온 절단 시 가장자리 균열 |
| PET 컵 | 0.5 – 1.5 mm | 양호 | 건조와 정밀 가열 필요 |
| PLA 및 생분해 소재 | 0.6 – 1.2 mm | 조건부 | Narrow window, slower cycles |
| 두꺼운 시트 2 – 3 mm | 2 – 3 mm | 조건부 | Requires heavy-frame machine |
| 언더컷 형상 | 모두 | Not standard | 분할 금형과 느린 사이클 |
7. 선정 의사결정 프레임워크
다음 규칙을 순서대로 적용하십시오. 어느 것도 선호도가 아니라 하드 필터이며, 제약이 다른 두 구매자가 동일한 권고가 아니라 각기 다른 결론에 도달하도록 작성되었습니다.
규칙 1: 형상 우선
평행 측벽과 평평한 바닥은 단순 금형을 의미합니다. 언더컷, 깊은 드로우, 예각 모서리는 금형 비용을 올리고 사이클을 느리게 합니다. 기계를 고르기 전에 형상을 정하십시오.
규칙 2: 캐비티 수 우선
론칭은 2캐비티, 안정 제품은 4, 6 또는 8은 형상이 수년간 고정된 경우에만. 금형 제작 후 캐비티 수는 되돌릴 수 없습니다.
규칙 3: 소재 우선
PP와 PS는 다루기 쉽고, PET는 건조와 정밀 구역 제어, PLA는 느린 사이클이 필요합니다. 소재는 레시피뿐 아니라 가열 방식을 결정합니다.
규칙 4: 시트 공급 우선
자체 성형은 시트 공급이 안정되고 가격 경쟁력이 있을 때만 본전이 납니다. 컵은 자체 성형하지만 시트를 소매가로 사는 구매자는 절감 효과가 컵에서 시트로 옮겨 간 사실을 깨닫습니다.
규칙 5: 재생 원료 우선
스켈턴을 공정에 되돌릴 수 없으면 수율 계산이 크게 달라집니다. 재생 분쇄물 허용 여부와 비율을 소재 공급처에 확인하십시오.
규칙 6: 포맷 전환 우선
금형 교체는 4~8시간이 걸립니다. 매주 형상을 바꾸면 생산 시간의 10%, 월 1회면 무시할 수준입니다.
8. 대안 간 직접 비교
자체 성형의 대안은 기성 용기 구매이며, 비교는 품질이 아니라 자본과 융통성입니다.
| 기준 | 고속 컵 성형기 | 플라스틱 컵 제조기 | In-house thermoforming | Purchased pre-formed cups | Injection moulding |
|---|---|---|---|---|
| 초기 투자 비용 | US$ 35,000 – 120,000 | 없음 | US$ 150,000 + | 사양 참조 |
| 컵당 비용 | 양산 시 가장 저렴 | Higher, includes converter margin | 초고생산 시 저비용 | 사양 참조 |
| 형상 유연성 | 금형 교체 포함 4~8시간 내 전환 | Order lead time | Slow, expensive tooling | 사양 참조 |
| 벽 두께 제어 | 플러그 어시스트와 조합 우수 | Converter controlled | 최상 | 사양 참조 |
| 스크랩 처리 | In-house, regrind | Converter responsibility | 자체 | 사양 참조 |
| 최적 적합 | 200k+ per month, stable shapes | 소량 다형상 | Rigid thick-wall parts | 사양 참조 |
월 약 200,000개 미만이거나 형상 변경이 잦으면 기성 컵 구매가 정답입니다. 그 이상이고 형상이 안정적이면 자체 성형이 보통 18~30개월에 컵당 비용에서 우위를 점합니다.
9. 라인 통합
성형기는 라인 선두에 자리 잡아 시트가 들어가 컵이 나오고, 이어 충전기, 실러, 커터, 케이스 패커가 이어집니다. 핵심 인터페이스는 성형기를 떠나는 컵 피치이며, 후단 기기는 모두 그것을 기준으로 만들어집니다.
컵을 고온 충전한다면 성형기와 충전기 사이에 냉각 컨베이어를 두십시오. 아직 따뜻한 컵은 충전 노즐 아래에서 변형되어 충전 라인이 비뚤게 붙습니다. 수송을 위해 컵을 쌓는다면 스태커는 사후 추가가 아니라 기계 사양의 일부입니다.
합의해 두면 좋은 신호: 컵 감지, 사이클 완료, 이상 릴레이, 스크랩 카운터 출력. 스크랩 카운터 없는 성형기는 수율의 완만한 저하를 월말 자재 대조까지 숨깁니다.
10. 위생, 소재 및 적합성
식품 접촉면은 스테인리스이며, 시트 경로는 히터를 떼지 않고 세척할 수 있게 설계되었습니다. 세척 사양은 밀폐 전장과 경사 프레임을 추가합니다.
문서는 접촉부 소재 증명서와 별도로 시트 공급처의 식품 접촉 선언을 포함합니다. 감사관은 둘 다 요청합니다.
의료·유업 용도에는 스테인리스 프레임, IP65 전장, 가열 구역을 감싸는 방호 설계를 지정하십시오. 이들은 발주 시 결정 사항입니다.
11. 설치 및 시운전
| 단계 | 기간 | 담당 주체 | 공급 범위 |
|---|
시운전은 5~8일이며 금형 시험을 포함합니다. 금형 시험에서 벽두께를 입증합니다. 초기 가동 후 조정에 2일을 잡으십시오. 첫 금형이 한 번에 목표 벽두께를 내는 경우는 거의 없기 때문입니다.
12. 유지보수, 예비 부품 및 가동률
히터, 펀치, 진공 계통이 마모 부품입니다. 가열 구역은 경년 변화로 어긋나 고장 훨씬 전에 불균일 벽두께를 만들므로, 월별 샘플 컵 벽두께 점검이 온도 판독값보다 좋은 지표입니다.
가장 자주 쓰는 구역의 예비 히터 엘리먼트, 펀치 세트, 진공 실링 세트를 비치하십시오. 금형 보전은 자체 성형의 가장 큰 숨은 비용이며 프로젝트 단계에서 과소평가되기 쉽습니다.
| 소모 부품 | 간격 | 비용 구간 | 방치 시 가동 중지 |
|---|---|---|---|
| 발열체 | 12 – 24개월 | US$ 30 – 90/개 | Uneven walls, slow cycles |
| 펀치 / 절단 금형 | 6 – 18 months | US$ 200 – 800 | Ragged edges, incomplete cuts |
| 진공 실 | 12개월 | US$ 40 – 120 | Weak forming, incomplete draw |
| 시트 이송 체인 | 24개월 | US$ 300 – 700 | Pitch drift, misalignment |
13. 비용 구조 및 총소유비용
기계는 투자의 일부일 뿐입니다. 금형, 시트 공급 계약, 재생 분쇄 시스템, 추가 바닥 면적은 모두 5년 비용에 들어갑니다. 기계만 예산을 잡은 구매자는 보통 발주 후에야 금형 비용을 깨닫습니다.
시트, 전력, 인력, 금형 상각, 스크랩 가치를 포함한 천 개당 비용으로 기성 컵과 비교하십시오. 결과는 보통 손익분기 수량을 보여 주며, 판단은 그 수치에 근거해야 합니다.
| 비용 항목 | 일반 구간 | 비고 |
|---|---|---|
| 기계, FOB | US$ 35,000 – 120,000 | 캐비티 수와 성형 방식에 따름 |
| 툴링 | US$ 8,000 – 30,000 per shape | 형상 수명 기간에 걸쳐 상각 |
| 시트 | US$ 0.02 – 0.08 per cup | Dominant variable cost |
| 전력 | US$ 0.006 – 0.015 per cup | Heaters dominate |
| 재분쇄 시스템 | US$ 3,000 – 10,000 | 스켈턴 재투입 시에만 해당 |
| 예비품과 금형 유지보수 | US$ 2,000 – 6,000 per year | 펀치와 히터 |
14. RFQ 체크리스트
견적의 정밀도는 그 뒷받침하는 입력 정보의 정밀도에 비례합니다. 이 14가지 데이터 포인트를 첫 메일로 보내는 구매자는 보통 첫 회신으로 확정 가격과 배치도를 받습니다. '충전기, 시간당 약 5,000대'만 보내는 구매자는 그 의미를 확정하는 데 3차례를 주고받아야 합니다.
15. 품질 보증 및 FAT 문서
공장 검수에서는 자사 형상 또는 대표 형상으로 샘플 성형하고, 컵당 5지점의 벽두께를 측정하며 절단 가장자리를 확인하고 사이클 시간을 기록합니다. 벽두께 데이터가 합격 증명이며 컵 사진이 아닙니다.
벽두께 데이터와 사용 시트 사양을 요청하십시오. 1.0mm 시트로 합격한 기계도 다른 공급처 0.6mm 시트에서는 불합격할 수 있기 때문입니다.
16. 자주 묻는 질문
장비 1대로 여러 컵 형상을 성형할 수 있습니까?
네. 형상별 금형 세트 부착으로. 전환에 4~8시간이 걸리며, 그래서 기계 융통성보다 형상 안정성이 중요합니다.
실현 가능한 벽두께 허용 오차는?
드로우 비율과 성형 방식에 따라 ±0.2~0.5mm입니다. 박육 시트의 깊은 드로우가 편차가 가장 크며, 플러그 어시스트가 그 폭을 좁힙니다.
별도 절단기가 필요합니까?
성형기가 현타발을 갖추면 불필요합니다. 별도 타발은 가장자리 트림이 필요한 형상이거나 성형과 타발 사이클을 다른 속도로 돌려야 할 때 씁니다.
스크랩은 어느 정도 예상해야 합니까?
기동 시 8~15%, 안정 생산에서 5~8%로 수렴합니다. 스크랩이 12% 이상이면 원인은 보통 금형이 아니라 가열 구역 제어 또는 시트 품질입니다.
자체 성형이 컵 구매보다 저렴합니까?
월 약 200,000개 초과이고 형상이 안정적이면 보통 본전 가능, 회수 18~30개월입니다. 그 미만에서는 금형 상각을 넣으면 기성 컵이 저렴합니다.
어떤 시트 두께까지 가동할 수 있습니까?
표준 프레임 0.5~2.0mm, 두꺼운 게이지 사양 최대 3mm입니다. 시트가 두꺼울수록 사이클이 느려지고 가열 전력이 더 필요합니다.
17. 설치 공간, 유틸리티 및 인프라
현장 계획은 바닥 면적보다 천장 높이와 배수 위치에서 실패하기 쉬우므로, 배치도를 그리기 전에 다음 세 가지 수치를 확인하십시오. 노즐 상승 높이에 가장 높은 용기를 더한 높이, 장비에서 가장 가까운 배수구까지의 거리, 그리고 다른 장비도 동시에 공기를 사용하는 교대 시작 시 압축 공기 본관의 여유 용량입니다.
| 항목 | 요구 사항 | 참고 |
|---|---|---|
| 설치 면적 | 장비 본체 2.4 × 1.3 m, 양측에 1.2 m 정비 공간 | 이 접근 공간은 작업자가 아니라 정비사용입니다 |
| 천장 높이 | 프레임 상부에 최소 1.9 m 필요 | 노즐 상승 높이 + 용기 높이 |
| 전력 | 3 kW, 380 V 삼상, 50 또는 60 Hz | 용접기와 공유하지 않는 접지 전용 회로 |
| 압축 공기 | 0.6 MPa, 여유 용량 0.4 m3/min | 건조 공기 필요; 습기는 밸브 고착 원인 |
| 배수 | 장비에서 1.5 m 이내 | 세척 및 드립 트레이 배수구용 |
| 소음 | 1 m 거리에서 75 dB(A) 미만 | 소음 대부분은 진공 펌프 또는 블로어에서 발생하며, 충전기 본체가 아닙니다 |
흔한 실수는 바닥 면적을 절약하려고 장비를 벽에 붙여 설치하는 것입니다. 좌측의 정비 접근 공간은 정비사가 구동부와 밸브 매니폴드에 접근하는 곳입니다. 이를 막으면 15분이면 끝날 작업이 2시간 분해 작업이 되며, 실제로 그 뒤로 제대로 정비받지 못하는 결과로 이어집니다.
18. 업계별 적용 시나리오
동일한 장비라도 구매 이유는 크게 다르며, 한 업종에 적합한 구성이 다른 업종에는 부적합한 경우가 많습니다. 다음 네 가지 유형이 당사 문의의 대부분을 커버하며, 각 유형은 서로 다른 옵션 세트를 가리킵니다.
식품·음료 제조업체 세척 가능한 표면, 식품 접촉 소재 선언, 한 교대에 제품 3종을 돌릴 수 있는 빠른 포맷 전환을 보통 필요로 합니다. 소매업체 감사가 구매 결정의 기준이 되며, 스테인리스 프레임, IP65 전장, 분리형 노즐로 사양이 결정됩니다. 가장 큰 숨은 비용은 장비 본체가 아니라 계획에 포함하지 못한 포맷 전환 인력입니다.
화장품·개인케어 제조업체 소용량·저생산 능력으로 충전하며, 제약은 외관입니다. 용기 어깨에 액이 맺히지 않음, 나사부에 제품이 묻지 않음, 로트 내 일정한 액면이 요구됩니다. 속도보다 백서션 노즐과 느린 최근접 속도가 더 필요하며, 청결함이 아니라 생산 능력에 맞춰 장비를 선택하면 후회하는 경우가 많습니다.
제약·진단 제조업체 하드웨어만큼 문서를 중시합니다. 충전 헤드보다 소재 추적 가능성, 밸리데이션 패키지, 세척 효과 입증 능력이 우선합니다. 장비는 316L, 실은 PTFE이며, 검수 시험은 육안 확인이 아니라 서면 프로토콜로 진행됩니다.
화학·생활용품 제조업체 부식성 또는 휘발성 액체를 충전하며, 접액 소재와 실링 탄성재가 장비 수명을 결정합니다. Viton 또는 PTFE 실, 스테인리스 프레임, 그리고 많은 경우 충전 구역 상부의 배기 후드를 필요로 합니다. 정밀도보다 밀봉 격리가 중요하며, 그에 맞춰 사양을 결정해야 합니다.
19. 공급업체 평가: 수용할 수 있는 답변을 받아야 하는 7가지 질문
충전기 구매는 장비 간 비교인 동시에 공급업체 간 비교이며, 그 차이는 첫해보다 둘째 해에 나타납니다. 다음 7가지 질문은 장비를 제조하는 공급업체와 재판매하는 공급업체를 구별하는 내용으로, 각 질문마다 문서로 확인 가능한 답변을 받을 수 있어야 합니다.
1. 각 헤드의 교정 기록을 제시할 수 있습니까?
정상적인 공급업체는 헤드당 30병을 계량하여 장비 전체의 단일 수치가 아니라 헤드당 평균과 표준편차를 보고합니다. 평균은 괜찮아 보여도 한 헤드가 2% 어긋나면 기록이 이를 드러내므로 출하해서는 안 됩니다.
2. 소모 부품의 리드타임은 얼마입니까?
노즐 실과 밸브 시트는 재고에서 1주일 이내에 발송 가능해야 합니다. 답변이 'OEM 발주'라면 첫 실 불량 시 장비가 2주간 정지합니다. 실은 반드시 불량이 발생합니다.
3. 검수 시험 서명자는 누구이며, 합격 기준은 무엇입니까?
기준은 주문 전에 수치로 문서화되어야 합니다. 4시간 처리 능력, 용량 허용 오차, 적하 수, 불량률입니다. 수치에 확약하지 않는 공급업체는 수치가 안정적이지 않다고 스스로 인정하는 것과 같습니다.
4. 포맷 전환 절차는 어떻게 되며, 누가 수행할 수 있습니까?
작업자가 레시피 호출과 공구 하나로 10분 이내에 포맷 전환할 수 있어야 합니다. 답변에 정비사와 스패너가 필요하다면, 가격 비교 전에 그 인건비를 5년 총비용에 더하십시오.
5. 어떤 부품을 외부 조달하며, 어디서 조달합니까?
서보 드라이브, PLC, 공압 밸브, 로드셀은 브랜드 부품이며, 귀하의 지역에서의 가용성이 고장 수리를 2일로 끝낼지 2개월로 만들지를 결정합니다. 서명 전에 브랜드 목록을 요청하고 현지 유통망을 확인하십시오.
6. 시운전에는 무엇이 포함되며, 추가 비용은 무엇입니까?
설치, 교정, 교육, 생산 시험은 항목별로 명시되어야 합니다. 고액 예상 외 비용은 보통 크레인 대차, 합의 일수를 초과하는 기술자 투입, 유틸리티 사양 부적합에 따른 재시운전입니다.
7. 동일 제품을 가동 중인 고객과 통화할 수 있습니까?
실제 도입 실적이 있는 공급업체는 요청 시 2~3건의 레퍼런스를 제시할 수 있습니다. 여기서 모호한 답변은 속도를 늦춰야 하는 가장 강한 신호입니다.
20. 인도 후 첫 90일
최초 3개월이 장비가 안정 리듬에 안착할지, 매일의 대응 처리 원인이 될지를 결정합니다. 이 기간의 문제 대부분은 기계적 결함이 아니라 운영 절차에 따른 것으로, 관찰하면 수정 가능합니다.
1일~10일: 설치, 수평 조절, 컨베이어와의 정렬을 하고 회전 방향과 공기압을 확인한 뒤, 충전 회로에 전원을 넣기 전에 빈 용기를 각 스테이션으로 수동 통과시킵니다. 설치 시 설정값은 프레임에 붙이는 메모가 아니라 매뉴얼에 기록하십시오.
11일~30일: 귀하의 제품과 충전 온도로 각 헤드를 교정한 뒤, 정격 능력의 70%로 1교대 가동하며 매시간 용량을 기록합니다. 이 교대에서의 드리프트 패턴은 어떤 매뉴얼보다 정확히 정비 주기를 예측합니다.
31일~60일: 주간 근무자만이 아니라 작업자 1명 추가와 정비사 1명을 교육합니다. 개인 단독 지식은 주말이나 공휴일에 가동할 수 없는 라인의 가장 흔한 원인입니다.
61일~90일: 불량 기록을 검토하고 가동 중지 횟수와 원인을 집계한 뒤, 매뉴얼의 일반적인 주기가 아니라 실제 고장 패턴으로부터 첫 예방 정비 일정을 설정합니다. 최초 실 불량은 보통 4개월 전후에 발생하므로, 이 기간이 끝나기 전에 첫 예비 키트를 주문하십시오.
21. 나중에 구매 비용을 증가시키는 사양 실수
불만족스러운 설치의 거의 모두는 견적 단계에서 수치를 확인 없이 받아들인 판단으로 거슬러 올라갑니다. 다음 여섯 가지 실수는 예측 가능할 만큼 자주 발생하며, 주문 시 회피 비용은 적지만 인도 후 수정 비용은 큽니다.
용기 상세 정보 없는 생산 능력 견적을 그대로 받아들이는 일
시간당 병 속도는 충전 용량, 병 입구 지름, 제품 점도와 연결되어야 비로소 의미가 있습니다. 시험 조건을 서면으로 요청하십시오. 500 ml, 입구 28 mm, 20 °C 물과 1 L, 입구 18 mm, 12 °C 시럽은 전혀 다른 장비입니다.
예산이 허용하는 최대 헤드 수를 선택하는 일
헤드 수가 늘면 생산 능력이 오르지만, 공기 소비, 누설 리스크, 교정 작업, 이후 실 교환 비용도 함께 늘어납니다. 주 6일, 가동률 80%로 돌리는 8헤드 장비가 주 3일, 45%로 돌리는 12헤드 장비를 능가합니다.
컨베이어 피치를 누락하는 일
충전기, 캡퍼, 라벨러는 동일한 용기 피치와 컨베이어 높이를 공유해야 합니다. 일치하지 않으면 통합업체가 이송 플레이트와 피치 변환을 만들어야 하고, 구매자는 시운전 시간과 좀처럼 사라지지 않는 잼으로 그 대가를 치릅니다.
전장 사양을 과소하게 잡는 일
IP65 전장, 독립 접지, 전용 회로는 주문 시 수백 달러 추가로 가능합니다. 가동 중인 라인에 사후 적용하려면 정지, 새 제어반, 전기 공사가 필요하며, 완료 전까지 장비는 세척 위험 요소입니다.
실 부품을 가격만으로 선택하는 일
2달러 저렴하고 수명이 절반인 실은 정비 인력을 두 배로 늘리고 생산 중단 고장 모드를 하나 추가합니다. 탄성재는 단가가 아니라 제품 적합성으로 지정하십시오.
교육을 형식적으로만 처리하는 것
서면 SOP가 포함된 2일 교육은 구할 수 있는 가장 저렴한 신뢰성 투자입니다. 이를 건너뛴 구매자는 나중에 매뉴얼에 이미 설명된 문제를 고치는 서비스 방문에 동일한 비용을 쓰는 경우가 많습니다.
22. 견적서 항목별 비교
동일한 명목의 장비라도 견적 3건은 내부 구성 내용이 다르기 때문에 40% 차이가 나도 동일한 하드웨어를 가리킬 수 있습니다. 아래 항목별 비교를 구매자께 권장하며, 당사 제안서도 이 형식을 따라 차이가 합계에 숨겨지지 않고 드러나도록 하고 있습니다.
기본 가격에 포함되어야 할 내용
기본 가격에는 사양 그대로의 장비, 합의된 포맷용 지그 1세트, 레시피 메모리가 포함된 제어 시스템, 안전 가드와 인터락, 영어 매뉴얼, 공구 세트, 예비 실 세트가 포함되어야 합니다. 경쟁 견적서에서 이 항목들이 별도 라인으로 표기되어 있다면 합계를 비교할 수 없으며, 값이 저렴한 쪽에 제외 항목이 더 많은 것이 보통입니다.
별도 견적해야 하는 내용과 그 이유
운임, 보험, 관세, 설치, 포함 일수를 초과하는 교육, 특수 지그, 옵션 검사 장비는 별도 항목으로 구분해야 합니다. 이는 회피하려는 것이 아니라 각 의사결정의 비용을 명확히 보기 위함입니다. 반대로 덫이 되는 경우는, 감사할 수 없는 단일 합계 금액 안에 2주간의 시운전 방문을 숨긴 일괄 견적입니다.
보증 조건
보증 기간, 보증 대상, 보증 부품 운임 부담자, 보증 무효 조건을 비교하십시오. 부품 12개월·운임 구매자 부담과 운임·공임 포함 12개월은 큰 차이입니다. 요약이 아니라 조항 문구를 요청하십시오.
결제 일정과 리스크
수출 거래에서는 30% 선금, 70% 서류 대금 결제가 일반적인 구조입니다. 출하 전에 전액을 요구하는 공급업체는 모든 리스크를 구매자에게 지우려는 것이고, 10% 선금을 받는 공급업체는 리스크를 스스로 부담하는 것입니다. 결제 조건은 문제가 발생할 것으로 예상하는 쪽이 어디인지를 보여줍니다.
리드타임과 그 구성 요소
설계, 조달, 조립, 시험, 포장의 내역을 요청하십시오. 40일 납기 중 30일이 서보 드라이브 대기라면, 40일 조립과는 리스크 성격이 다릅니다. 일정이 지연될 때 내역을 보면 공급업체와 부품 중 어느 쪽을 독촉해야 하는지 알 수 있습니다.
23. 구매팀이 가장 많이 묻는 질문
동일 장비를 415 V, 60 Hz로 공급할 수 있습니까?
네. 전압, 상, 주파수는 모터, 드라이브, 트랜스 용량을 변경하므로 주문 시 지정합니다. 장비 제작 후 변경은 부품 교체를 수반하며, 현장 조정이 불가능한 몇 안 되는 사양 중 하나입니다.
귀하의 항까지 실제 납기는 얼마입니까?
제조 리드타임 25~45일, 대부분의 목적지까지 해상 운송 18~35일, 세관 통관에 따라 항구부터 문 앞까지 3~10일입니다. 계획에 필요한 것은 총기간이며, 주문부터 귀 공장에서 장비 가동까지 보통 8~12주입니다.
현장 설치 서비스를 제공합니까?
설치와 시운전은 공장에서 기술자를 파견합니다. 반복 구매 고객에게는 상시 서비스의 현지 파트너를 안내해 드릴 수도 있습니다. 첫 장비에는 공장 팀의 설치를 권장합니다. 하드웨어뿐 아니라 공정 지식도 함께 전달되기 때문입니다.
첫해에 부품이 고장 나면 어떻게 됩니까?
보증 부품은 진단 확정 후 3영업일 이내에 항공 발송합니다. 첫 진단이 정확히 나오도록 사진과 고장 코드를 요청드립니다. 중요 소모품은 현지 키트 비치를 권장합니다. 수백 달러로 항공 운송 지연을 완전히 없앨 수 있습니다.
잔금 지급 전에 장비를 감사할 수 있습니까?
네. 공장 검수 시험이 그 적기입니다. 귀하 또는 귀하의 제3자 검사관이 입회하여 가동을 확인하고 교정 데이터와 소재 증명서를 검토한 뒤, 서명된 보고서를 기준으로 잔금을 지급합니다. 이 절차를 생략하면 컨테이너 도착 후에야 사양 불일치를 발견하는 경우가 있습니다.
24. 서비스 수준, 응답 시간 및 문서상 약속 사항
서비스는 구매자가 대금 지급 전에 검토할 수 없는 부분이기에, 비교 표에 반영할 가치가 있습니다. 다음은 영업 회의에서의 발언이 아니라 계약에 명기하는 내용이며, 경쟁 공급업체에도 동일한 네 가지 질문을 하시길 권장합니다.
응답 시간
사진과 고장 코드를 첨부한 서면 문의에 대해 1영업일 이내에 1차 기술 답변, 2일 이내에 원격 진단합니다. 현장 방문이 필요한 경우 라인이 정지해 있으면 우선 처리하고, 5영업일 이내에 기술자를 파견합니다.
예비 부품
소모품은 재고에서 3영업일 이내에 항공 발송합니다. 재고 외 부품은 서면으로 리드타임을 안내합니다. 권장 예비 키트는 부품 번호와 함께 매뉴얼에 기재되어 있어, 당사뿐 아니라 어떤 대리점에서도 재주문할 수 있습니다.
보증
제조 결함에 대해 부품·공임 12개월, 프레임 24개월 보증입니다. 소모품과 마모 부품은 제외되며, 이는 일반적이지만 제외 목록이 암시가 아닌 문서로 명시되어 있습니다. 교체 부품 1회차 발송 운임은 당사가 부담합니다.
교육 및 지식 이전
시운전과 함께 현장 교육 2일이 포함됩니다. 1일 차는 작업자 대상으로 시동, 포맷 전환, 세척, 1차 이상 원인 파악을 다루고, 다른 1일 차는 정비사 대상으로 조절, 마모 점검, 예비 부품 교체 절차를 다룹니다. 양일 모두 귀하의 팀이 보관하는 서면 SOP를 작성하며 마칩니다.
약속하지 않는 사항
시간 단위의 응답 시간은 약속하지 않습니다. 지킬 수 없는 약속은 현실적인 목표보다 나쁘기 때문입니다. 장비가 최대 생산 능력으로 무기한 가동된다고도 약속하지 않습니다. 검수 시 사용한 포맷과 제품으로 시험된 생산 능력을 약속하고 그 조건을 문서화합니다. 사용 기간 전체에 걸친 능력 보증이 필요한 구매자는 서비스 계약을 구매하시기 바라며, 비용이 명확히 보이도록 별도로 견적합니다.
용기와 제품 상세 정보를 보내주십시오
컵 도면, 소재, 시트 두께, 목표 출력, 후단 충전 포맷을 알려 주십시오. 성형 방식, 캐비티 수, 금형 비용을 확인하고 벽두께 검수 프로토콜이 포함된 견적 제안서를 보내 드립니다.