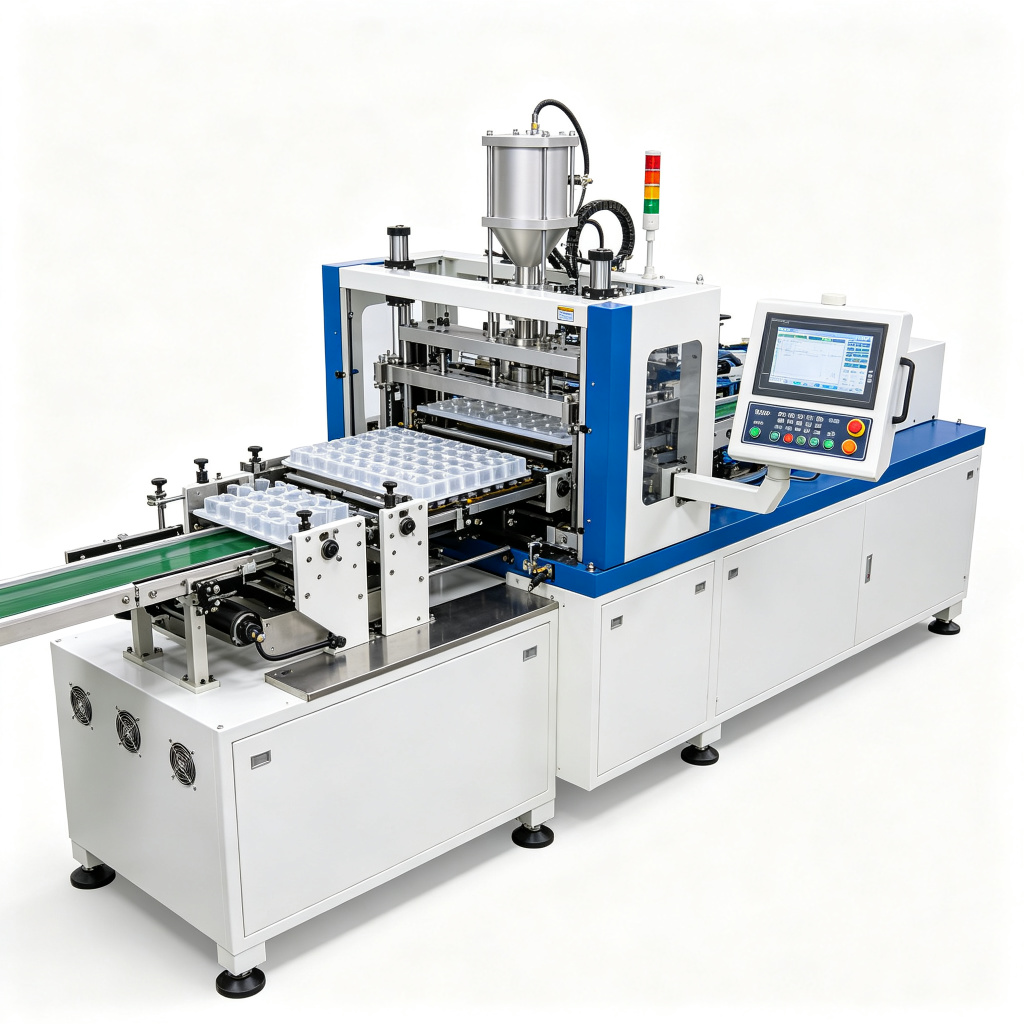
Onderdruk thermoformmachine | vacuümvormapparatuur
Een vacuüm vormmachine voor ondiepe cups en trays, waar eenvoudig tooling en lage kapitaalkosten zwaarder wegen dan wanddikte-controle op diepe draws.
| Capaciteit | 20 – 30 cycles/min |
|---|---|
| Station | Enkel station |
| Nauwkeurigheid | ± 0.2 – 0.5 mm wall |
| Prijsbereik (FOB) | US$ 35,000 – 120,000 |
| Levertijd | zie specificaties |
1. Voor wie deze machine bedoeld is, en voor wie niet
Deze machine wordt gekocht door producenten die de container in eigen huis uit plaat willen vormen in plaats van voorgevormde bekers te kopen. Hij past bij zuivel, dranken, voeding, cosmetica en medische verpakking waar de beker een standaardvorm is en het volume het gereedschap en de ombouwdiscipline rechtvaardigt.
Het is de verkeerde keuze voor een koper die 20.000 bekers per maand nodig heeft, voor korte promotieruns met telkens een nieuwe vorm, en voor vormen met ondercut die een drukvorm niet kan lossen. Die gevallen zijn beter af met het kopen van voorgevormde containers.
De realistische producent maakt 200.000 tot 2 miljoen containers per maand in twee tot zes vormen, heeft een stabiele polymeertoevoer, en behandelt het gereedschap als een activum dat moet worden onderhouden in plaats van als verbruiksmateriaal.
2. Hoe het werkt
Kunststofplaat wordt verwarmd tot zijn vormtemperatuur, over de matrijs geïndexeerd en gevormd door druk, vacuüm of beide. De gevormde plaat wordt tegen de matrijs gekoeld, vervolgens op plaats gesneden door een pons, en het skelet wordt op een opwinder gewikkeld of versnipperd.
De vormtemperatuur is de meest bepalende instelling. Te koud geeft onvolkomen definitie en spanningsstrepen; te heet geeft dunne wanden bij de diepzijging en veldoorhang die de tussenafstand verpest. Elk polymeer heeft zijn eigen venster, en binnen een polymeer gedraagt elke kwaliteit zich anders.
Het verschil tussen vacuümvormen en persvormen is de wanddiktéverdeling en de definitie. Vacuüm is toereikend voor ondiepe vormen; persvormen, en vooral pers met plugondersteuning, is wat een diepe beker met een gecontroleerde wand mogelijk maakt.
3. Configuratiematrix: wat er verandert en wat het u kost
Hetzelfde basisframe wordt in verschillende configuraties verkocht, en de verschillen zijn belangrijker dan de marketingnamen suggereren. De onderstaande tabel koppelt elke configuratie aan het kopersprofiel waar hij daadwerkelijk bij past, zodat u opties kunt uitsluiten voordat ze in een offerte verschijnen.
| Configuratie | Koppen | Typische capaciteit | Containerbereik | Geschikt voor | Afweging |
|---|---|---|---|---|---|
| Vacuümvorming | 1 | 20 – 30 cycles/min | Shallow cups, trays | Simple tooling | Poor definition on deep draws |
| Drukvorming | 1 | 25 – 35 cycles/min | Standard cups | Better definition | Higher tooling cost |
| Druk + stempelondersteuning | 1 | 30 – 45 cycles/min | Deep cups, thin walls | Best wall control | Most complex tooling |
| Meervoudige caviteit | 2 – 8 | Schaalbaar met het aantal holtes | High volume single shape | Lowest cost per cup | Lange ombouw, hoge matrijskost |
Het aantal holtes is de belangrijkste hefboom voor de kost per container, en ook de belangrijkste hefboom voor de ombouwmoeite. Een matrijs met vier holtes is het gebruikelijke compromis tussen output en de tijd die een vormwissel neemt.
4. Technische specificaties
De onderstaande waarden gelden voor de standaarduitvoering. Elke waarde kan worden gewijzigd, maar elke wijziging heeft gevolgen voor prijs, levertijd en de inbedrijfstellingsinspanning; lees dus de opmerkingenkolom voordat u om een variant vraagt.
| Parameter | Standaard | Optie / bereik | Waarom het belangrijk is |
|---|---|---|---|
| Cycli per minuut | 20 – 30 cycles/min | Tot 45 met plugondersteuning | Cycle depends on sheet thickness |
| Plaatsbreedte | Tot 700 mm | Wider on custom frames | De veldikte bepaalt de holteopstelling |
| Plaatdikte | 0.5 – 2.0 mm | Tot 3 mm zwaar vel | Thick sheet needs slower cycles |
| Vormmethode | Vacuum or pressure | Plug assist option | Method decides wall control |
| Verwarming | Ceramic or quartz | Gezoneerd boven en onder | Zonering geeft egale wanden |
| Snijden | In-place punch | Steel rule or matched die | Punch quality decides edge finish |
| Caviteiten | 1 – 8 | Custom layout | More cavities, cheaper cups, slower change |
| Materiaal | PP, PS, PET, PLA | PVC, HIPS | Elk materiaal heeft zijn eigen venster |
| Luchttoevoer | 0.7 MPa, 0.6 m³/min | Higher for pressure forming | Persvormen heeft meer lucht nodig |
| Vermogen | 12 – 25 kW | Tot 35 kW met kwartsverwarming | Verwarmingselementen domineren de belasting |
| Besturing | PLC + HMI | Recept per vorm en materiaal | Recepten verkorten de ombouwtijd |
| Ombouw | 4 – 8 h bij matrijswissel | Onder 3 h met snelwisklemmen | Tooling change dominates downtime |
5. Capaciteit en capaciteitsplanning
De output is cycli per minuut vermenigvuldigd met holtes, minus het schrootpercentage. Bij 30 cycli en 4 holtes is het bruto getal 7.200 bekers per uur; bij een realistische opbrengst van 92 % zijn dat er 6.600, en de kloof van 8 % is het getal dat beslist of het project rendabel is.
Schroot is geen afval in de gewone zin: skelet en snijresten zijn regeneraat, en hun waarde hangt af van of u ze terug kunt voeren. Een fabriek die inline kan vermalen, herstelt het grootste deel; een fabriek die het skelet verkoopt, verliest 30 tot 50 % van de waarde.
Reken op 85 tot 92 % van de theoretische output. De verliezen komen door opstartschroot, temperatuurstabilisatie na een matrijswissel, velverbindingen en de stops die worden veroorzaakt door een stroomafwaartse vuller die nog niet klaar staat.
| Ploegendienst | Bruto capaciteit | OEE bij 65% | Jaarlijks aantal flessen (300 dagen) |
|---|---|---|---|
| 1 × 8 h | 30 bph | 20 bph | 46,800 |
| 2 × 8 h | 30 bph | 20 bph | 93,600 |
| 3 × 8 h | 30 bph | 20 bph | 140,400 |
Bemeet de machine op het midden van het bereik, niet op de top. Een unit die verkocht wordt op 30 flessen per uur en zes uur per dag op 30 draait, wordt gevraagd op zijn mechanische grens te leven; dezelfde unit op 23 flessen per uur heeft marge voor viscositeitsafwijking, dopwissels en incidentele langzamere batches.
6. Geschiktheid voor product en verpakking
De pasvorm wordt bepaald door vorm en materiaal. Een beker met parallelle wanden en een vlakke bodem vormt betrouwbaar; een beker met ondersnijdingen heeft een splitmatrijs en een tragere cyclus nodig. Een materiaal met een smal vormvenster heeft een nauwere temperatuurregeling nodig dan een machine met simpel aan-uit-verwarming kan leveren.
De velkwaliteit doet evenveel toe als de machinekwaliteit. Een vel met dikteafwijking boven 3 % geeft bekers met wandafwijking die een vullijntest faalt, en de oorzaak wordt gewoonlijk bij de vormmachine gelegd.
| Producttype | Viscositeitsklasse | Geschiktheid | Aandachtspunt |
|---|---|---|---|
| PP-bekers en -bakjes | 0.6 – 1.5 mm | Uitstekend | Krimp moet in de matrijs worden opgevangen |
| PS-trays | 0.5 – 1.2 mm | Uitstekend | Broos; randbarsten als koud gesneden |
| PET-bekers | 0.5 – 1.5 mm | Goed | Heeft drogen en precieze verwarming nodig |
| PLA en bioplastics | 0.6 – 1.2 mm | Voorwaardelijk | Narrow window, slower cycles |
| Zware gauge 2 – 3 mm | 2 – 3 mm | Voorwaardelijk | Requires heavy-frame machine |
| Ondercut-vormen | elke | Not standard | Splitmatrijs en tragere cyclus |
7. Besliskader voor de selectie
Gebruik deze regels in volgorde. Elk is een harde filter, geen voorkeur, en elk is zo opgesteld dat twee kopers met verschillende beperkingen tot verschillende antwoorden komen, niet tot dezelfde aanbeveling.
Regel 1: Vorm (eerste)
Parallelle wanden en een vlakke bodem betekenen een eenvoudige matrijs. Ondersnijdingen, diepe diepzijgingen en scherpe hoeken verhogen de matrijskost en vertragen de cyclus. Beslis de vorm vóór u de machine kiest.
Regel 2: Aantal cavities (tweede)
Twee holtes voor een lancering, vier voor een stabiel product, zes of acht alleen als de vorm jarenlang vaststaat. Het aantal holtes is onomkeerbaar zodra de matrijs is gesneden.
Regel 3: Materiaal (derde)
PP en PS zijn vergevend; PET drogen en precieze zonering nodig; PLA heeft een tragere cyclus nodig. Het materiaal beslist over het verwarmingssysteem, niet alleen het recept.
Regel 4: Plaattoevoer (vierde)
Zelf vormen loont alleen als de veltoevoer stabiel en concurrerend geprijsd is. Kopers die zelf bekers vormen maar vel tegen winkelprijzen kopen, merken gewoonlijk dat de besparing van de beker naar het vel is verschoven.
Regel 5: Regeneraat (vijfde)
Als u het skelet niet terug in het proces kunt voeren, verandert de opbrengstberekening aanzienlijk. Vraag uw materiaalleverancier of regeneraat acceptabel is en in welke verhouding.
Regel 6: Ten zesde de ombouw
Een matrijswissel duurt vier tot acht uur. Wisselt u wekelijks van vorm, dan is dat 10 % van uw productietijd; maandelijks is het verwaarloosbaar.
8. Alternatieven onderling vergeleken
Het alternatief voor zelf containers vormen is ze voorgevormd kopen, en de vergelijking gaat over kapitaal en flexibiliteit in plaats van kwaliteit.
| Criterium | Onderdruk thermoformmachine | vacuümvormapparatuur | In-house thermovorming | Ingekochte voorgemolde bekers | Spuitgieten |
|---|---|---|---|---|
| Kapitaal | US$ 35,000 – 120,000 | Geen | US$ 150,000 + | zie specificaties |
| Kosten per beker | Laagst bij volume | Higher, includes converter margin | Laag bij zeer hoog volume | zie specificaties |
| Vormflexibiliteit | Wissel met matrijs in 4 – 8 h | Order lead time | Slow, expensive tooling | zie specificaties |
| Wandgeleiding | Goed met plugondersteuning | Converter controlled | Beste | zie specificaties |
| Afvalverwerking | In-house, regrind | Converter responsibility | In-house | zie specificaties |
| Beste geschiktheid | 200k+ per month, stable shapes | Laag volume, veel vormen | Rigid thick-wall parts | zie specificaties |
Voorgevormde bekers kopen is het juiste antwoord onder ongeveer 200.000 stuks per maand of als de vormen vaak wisselen. Daarboven wint zelf vormen gewoonlijk op kost per beker binnen 18 tot 30 maanden, mits de vorm stabiel is.
9. Integratie in de lijn
De vormmachine staat aan het begin van de lijn: vel in, bekers eruit, dan vuller, sealer, snijder en dozenverpakker. De kritische interface is de bekerafstand die de vormmachine verlaat, want elke stroomafwaartse machine is daaromheen gebouwd.
Worden de bekers heet gevuld, voorzie dan een koelband tussen vormmachine en vuller; een nog warme beker vervormt onder het vulmondstuk en de vullijn scheeft. Worden de bekers gestapeld voor transport, dan is de stapelaar deel van de machinespecificatie, geen nagedachte.
Signalen die de moeite van het afspreken waard zijn: beker aanwezig, cyclus compleet, foutrelais, en een schraftelleruitgang. Een vormmachine zonder schrafteller verbergt een langzame opbrengstdrift tot de materiaalafrekening aan het einde van de maand.
10. Hygiëne, materialen en conformiteit
De voedselcontactoppervlakken zijn RVS; het velpad is ontworpen om te reinigen zonder de verwarmingselementen te verwijderen. Wasuitvoeringen voegen afgesloten elektra en een hellend frame toe.
De documentatie omvat de materiaalcertificaten van de contactdelen en apart de voedselcontactverklaring van de velproducent. Auditors vragen om beide.
Voor medische of zuiveltoepassingen specificeer een RVS frame, IP65-elektra en een beveiligingsontwerp dat de verwarmingszone omsloten houdt. Dit zijn beslissingen bij bestelling.
11. Installatie en inbedrijfstelling
| Stap | Duur | Wie het uitvoert | Oplevering |
|---|
De inbedrijfstelling duurt vijf tot acht dagen en omvat een matrijsproef. De matrijsproef is waar de wanddikte wordt bewezen; reken twee dagen aan afstellingen na de eerste proef, want de eerste matrijs produceert de doelangkant bijna nooit bij de eerste poging.
12. Onderhoud, reserveonderdelen en beschikbaarheid
Verwarmingselementen, stempels en het vacuümsysteem zijn de slijtdelen. Verwarmingszones driften met de leeftijd en geven ongelijke wanden lang vóór ze falen, dus een maandelijkse wanddiktecontrole op een proefbeker is een betere indicator dan een temperatuurmeting.
Houd reserve verwarmingselementen voor de zones die u het meest gebruikt, één stempelset en een set vacuümafdichtingen aan. Matrijsonderhoud is de grootste verborgen kost bij zelf vormen, en wordt in het projectstadium gewoonlijk onderschat.
| Slijtageonderdeel | Interval | Prijsklasse | Stilstand bij verwaarlozing |
|---|---|---|---|
| Verwarmingselementen | 12 – 24 maanden | US$ 30 – 90 per stuk | Uneven walls, slow cycles |
| Stempel / snijmatrijs | 6 – 18 months | US$ 200 – 800 | Ragged edges, incomplete cuts |
| Vacuümafdichtingen | 12 maanden | US$ 40 – 120 | Weak forming, incomplete draw |
| Plaattoevoerketting | 24 maanden | US$ 300 – 700 | Pitch drift, misalignment |
13. Kostenstructuur en totale eigendomskosten
De machine is slechts een deel van de investering: matrijzen, een veltoevoercontract, een regeneraatsysteem en extra vloerruimte horen allemaal bij de vijfjaarskost. Kopers die alleen de machine begroten, ontdekken de matrijskost gewoonlijk ná de inkooporder.
Vergelijk met gekochte bekers op kost per duizend, inclusief vel, vermogen, arbeid, matrijzamortisatie en schrootwaarde. Het resultaat geeft gewoonlijk de break-even hoeveelheid, het getal waarop de beslissing moet worden gebaseerd.
| Kostpost | Typische klasse | Opmerkingen |
|---|---|---|
| Machine, FOB | US$ 35,000 – 120,000 | Hangt af van holtes en vormmethode |
| Gereedschap | US$ 8,000 – 30,000 per shape | Afgeschreven over de levensduur van de vorm |
| Plaat | US$ 0.02 – 0.08 per cup | Dominant variable cost |
| Vermogen | US$ 0.006 – 0.015 per cup | Heaters dominate |
| Regranuleersysteem | US$ 3,000 – 10,000 | Alleen als u het skelet terugvoert |
| Reserveonderdelen en matrijsonderhoud | US$ 2,000 – 6,000 per year | Stempels en verwarmingselementen |
14. RFQ-checklist
Een offerte is alleen zo nauwkeurig als de invoergegevens erachter. Kopers die bij de eerste e-mail al deze veertien gegevenspunten sturen, krijgen doorgaans een vaste prijs en een lay-outtekening als eerste antwoord; kopers die "een vulmachine, ongeveer 5.000 per uur" sturen, doen er drie rondes over om duidelijk te maken wat dat betekent.
15. Kwaliteitsborging en FAT-documentatie
De fabriekacceptatie vormt een proefdraai van uw vorm of een representatieve vorm, meet de wanddikte op vijf punten per beker, controleert de snijrand en legt de cyclustijd vast. De wandgegevens zijn het acceptatiebewijs, niet de foto van de beker.
Vraag om de wanddiktegegevens en de gebruikte vel-specificatie, want een machine die op een vel van 1,0 mm doorstaat, kan op een vel van 0,6 mm van een andere leverancier falen.
16. Veelgestelde vragen
Kan één machine verschillende bekervormen maken?
Ja, met een matrijs set per vorm. De ombouw duurt vier tot acht uur, daarom is vormstabiliteit belangrijker dan machineflexibiliteit.
Welke wanddikketolerantie is realistisch?
± 0,2 tot 0,5 mm, afhankelijk van de diepzijgverhouding en de vormmethode. Diepe diepzijgingen met dun vel vertonen de breedste variatie, en plugondersteuning versmalt die.
Heb ik een aparte snijmachine nodig?
Niet als de vormmachine inline snijdt. Aparte sniiding wordt gebruikt als de vorm een bijgesneden rand nodig heeft of wanneer vorm- en snijcycli op verschillende snelheden moeten lopen.
Hoeveel schroot mag ik verwachten?
8 tot 15 % bij opstart, dalend naar 5 tot 8 % in stabiele productie. Blijft uw schroot boven 12 %, dan ligt de oorzaak gewoonlijk bij de verwarmingszonering of de velkwaliteit eerder dan bij de matrijs.
Is zelf vormen goedkoper dan bekers kopen?
Boven ongeveer 200.000 stuks per maand met een stabiele vorm, gewoonlijk ja, met een terugverdientijd van 18 tot 30 maanden. Daaronder zijn gekochte bekers goedkoper zodra de matrijzamortisatie wordt meegeteld.
Welke plaatdikte kan hij verwerken?
0,5 tot 2,0 mm op het standaardframe, tot 3 mm op zwaar uitgevoerde bouws. Dikker vel betekent tragere cycli en meer verwarmingsvermogen.
17. Voetafdruk, voorzieningen en infrastructuur
Bij locatieplanning mislukt het vaker door plafondhoogte en afvoerpositie dan door vloeroppervlakte; controleer dus deze drie cijfers voordat de lay-out wordt getekend: de benodigde hoogte voor de nozzlehoogte plus de hoogste verpakking, de afstand van de machine naar de dichtstbijzijnde afvoer, en de vrije capaciteit op uw persluchtleiding bij ploegstart, wanneer alle andere machines ook lucht verbruiken.
| Punt | Vereiste | Opmerking |
|---|---|---|
| Vloeroppervlakte | 2,4 × 1,3 m voor de machine, plus 1,2 m onderhoudsruimte aan elke zijde | De toegang is bedoeld voor de monteur, niet voor de bediener |
| Plafondhoogte | 1,9 m minimaal boven het frame | Nozzlehoogte plus containerhoogte |
| Vermogen | 3 kW, 380 V three-phase, 50 or 60 Hz | Aparte groep met aarde, niet gedeeld met lassers |
| Perslucht | 0.6 MPa, 0.4 m3/min free capacity | Dry air; moisture causes valve sticking |
| Afvoer | Binnen 1,5 m van de machine | Voor het afspoelen en voor de afvoer van de druppellade |
| Geluid | Onder 75 dB(A) op 1 m | Het grootste deel komt van de vacuümpomp of blower, niet van de vulmachine |
Een veelgemaakte fout is de machine tegen een muur te plaatsen om vloerruimte te besparen. De onderhoudstoegang aan de linkerkant is waar de monteur bij de aandrijving en het kleppenblok komt; die blokkeren verandert een kwartierklus in een demontage van twee uur, en in de praktijk betekent het ook dat de machine nooit goed wordt onderhouden.
18. Toepassingsscenario's per branche
Dezelfde machine wordt om heel verschillende redenen gekocht, en de configuratie die bij de ene branche past, is vaak verkeerd voor de andere. Deze vier patronen dekken het merendeel van de aanvragen die we krijgen, en elk wijst naar een andere reeks opties.
Producenten van voeding en dranken hebben doorgaans spuitbestendige oppervlakken, voedselcontactverklaringen en een ombouw die snel genoeg is om drie producten in één ploeg te draaien. Hun keuze wordt bepaald door de audit van de retailer, en de machine wordt gespecificeerd met RVS frame, IP65-elektronica en verwijderbare nozzles. Hun grootste verborgen kosten zijn niet de machine, maar de ombouwarbeid waar ze geen rekening mee hadden gehouden.
Producenten van cosmetica en persoonlijke verzorging vullen kleinere volumes op lagere capaciteit, en hun beperking is het uiterlijk: geen druppel op de flesschouder, geen product in de schroefdraad, een egale vullijn over de hele partij. Ze hebben meer behoefte aan een terugzuig-nozzle en een tragere eindbenadering dan aan snelheid, en ze kopen vaak spijt van een machine die op capaciteit is uitgelegd in plaats van op reinheid.
Farmaceutische en diagnostische producenten kopen net zo veel documentatie als hardware. De vulkop is ondergeschikt aan de materiaaltraceerbaarheid, het validatiepakket en de aantoonbaarheid dat de reiniging effectief was. Hun machine is 316L, hun afdichtingen zijn PTFE, en hun acceptatietest is een schriftelijk protocol, geen visuele controle.
Chemische en huishoudelijke producenten vullen corrosieve of vluchtige vloeistoffen waarbij het productcontactmateriaal en het afdichtingselastomeer de levensduur van de machine bepalen. Ze hebben Viton- of PTFE-afdichtingen nodig, een RVS frame, en vaak een afzuigkap boven de vulzone. Nauwkeurigheid is minder kritisch dan inperking, en de machine moet daarnaar worden gespecificeerd.
19. Leveranciersbeoordeling: zeven vragen met antwoorden die u mag verwachten
Een vulmachine kopen is net zozeer een vergelijking tussen leveranciers als tussen machines, en het verschil blijkt pas in het tweede jaar, niet in het eerste. Deze zeven vragen onderscheiden een leverancier die machines bouwt van een leverancier die ze alleen doorverkoopt, en elk heeft een antwoord dat u aan de hand van een document kunt controleren.
1. Kunt u voor elke kop het kalibratieverslag laten zien?
Een serieuze leverancier weegt dertig flessen per kop en rapporteert gemiddelde en standaardafwijking per kop, niet één cijfer voor de hele machine. Als een kop 2 % afwijkt terwijl het gemiddelde er goed uitziet, legt het record dat bloot en mag de machine niet worden verzonden.
2. Wat is de levertijd van slijtageonderdelen?
Nozzle-afdichtingen en klepzittingen moeten binnen een week uit voorraad leverbaar zijn. Als het antwoord is "wij bestellen bij de OEM", staat uw machine de eerste keer dat een afdichting defect raakt twee weken stil, en afdichtingen raken altijd defect.
3. Wie ondertekent de acceptatietest, en op basis van welke criteria?
De criteria moeten vóór de bestelling schriftelijk in cijfers zijn vastgelegd: capaciteit over vier uur, volumetolerantie, aantal druppels, afwijzingspercentage. Een leverancier die zich niet aan cijfers wil binden, laat daarmee zien dat de cijfers niet stabiel zijn.
4. Wat is de ombouwprocedure, en wie kan die uitvoeren?
Een bediener moet het formaat in minder dan tien minuten kunnen ombouwen met een receptkeuze en één stuk gereedschap. Als het antwoord een monteur en een sleutel vereist, telt u de arbeidskosten bij uw vijfjaren totaal op voordat u prijzen vergelijkt.
5. Welke onderdelen worden ingekocht, en van waaruit?
Servoaandrijvingen, PLC's, pneumatische kleppen en loadcellen zijn merkomponenten, en hun beschikbaarheid in uw regio bepaalt of een storing in twee dagen of in twee maanden is opgelost. Vraag om de merkenlijst en controleer de lokale distributie voordat u tekent.
6. Wat omvat de inbedrijfstelling, en wat kost extra?
Installatie, kalibratie, training en een productietrial moeten apart worden gespecificeerd. De dure verrassingen zijn meestal hijsverhuur, extra engineers boven de overeengekomen dagen, en herinbedrijfstelling nadat blijkt dat uw voorzieningen niet aan de specificatie voldoen.
7. Kunnen we spreken met een klant die hetzelfde product draait?
Een leverancier met een echte geïnstalleerde basis kan op verzoek twee of drie referenties noemen. Vage antwoorden hier zijn het sterkste signaal om de zaak te vertragen.
20. De eerste 90 dagen na aankomst
De eerste drie maanden bepalen of de machine in een ritme komt of een bron van dagelijkse brandblusserij wordt. Het meeste wat in deze periode misgaat, is procedureel, niet mechanisch, en het is oplosbaar als het in de gaten wordt gehouden.
Dagen 1 tot 10: installeer, richt waterpas uit en lijn uit op de transportband, controleer de draairichting en luchtdruk, en laat daarna met de hand lege verpakkingen langs elk station lopen voordat u het vulcircuit onder spanning zet. Leg de feitelijke instellingen vast in de handleiding, niet op een briefje dat op het frame is geplakt.
Dagen 11 tot 30: kalibreer elke kop op uw eigen product bij uw eigen vultemperatuur, draai daarna een volledige ploeg op 70 % van de nominale capaciteit en registreer elk uur het volume. Het driftpatroon in deze ploeg voorspelt het onderhoudsinterval beter dan welke handleiding dan ook.
Dagen 31 tot 60: train een tweede bediener en een monteur, niet alleen de persoon die de dagdienst draait. Kennis bij één persoon is de meest voorkomende oorzaak van een lijn die in weekends of feestdagen niet kan draaien.
Dagen 61 tot 90: bekijk het afwijzingslog, tel de stilstanden en hun oorzaken, en stel de eerste preventieve-onderhoudsdata vast op basis van het echte storingspatroon, niet op de generieke intervallen in de handleiding. Bestel de eerste reservekit vóór het einde van deze periode, want de eerste afdichtingsstoring komt meestal rond maand vier.
21. Specificatiefouten die de koper later geld kosten
Bijna elke slechte installatie gaat terug op een beslissing in de offertefase, toen een cijfer werd geaccepteerd zonder controle. Deze zes fouten komen vaak genoeg voor om voorspelbaar te zijn, en elk is goedkoop te vermijden bij bestelling en duur te corrigeren na aankomst.
Capaciteit accepteren zonder verpakkingsgegevens
Een snelheid in flessen per uur zegt niets totdat die is gekoppeld aan een vulvolume, een halsdiameter en een productviscositeit. Vraag de testomstandigheden schriftelijk: 500 ml, hals 28 mm, water bij 20 °C is een heel andere machine dan 1 L, hals 18 mm, siroop bij 12 °C.
Het maximale aantal koppen kopen dat het budget toelaat
Meer koppen verhogen de capaciteit, maar ook het luchtverbruik, morsrisico, kalibratiewerk en de kosten van elke toekomstige afdichtingsvervanging. Een machine met acht koppen die zes dagen per week op 80 % bezigheid draait, verslaat een twaalfkoppige machine die drie dagen op 45 % draait.
De transportbandpitch vergeten
De vulmachine, de sluitmachine en de etiketteerder moeten dezelfde verpakkingspitch en transporthoogte delen. Als dat niet zo is, bouwt de integrator een overgangsplaat en een pitchwissel, en de koper betaalt daarvoor in inbedrijfstellingstijd en in storingen die nooit helemaal verdwijnen.
De elektrische installatie te licht specificeren
IP65-elektronica, een aparte aarde en een toegewezen groep kosten een paar honderd dollar bij bestelling. Ze achteraf inbouwen in een draaiende lijn kost een stilstand, een nieuwe kast en een elektricien, en tot dat gebeurd is, vormt de machine een afspoelgevaar.
Sluitingen op prijs kopen
Een afdichting die twee dollar minder kost en half zo lang meegaat, verdubbelt uw onderhoudsarbeid en voegt een storingsmode midden in een productierun toe. Specificeer het elastomeer op productcompatibiliteit, niet op stuksprijs.
Training als een formaliteit behandelen
Twee dagen training met schriftelijke SOP's is de goedkoopste betrouwbaarheidsinvestering die er is. Kopers die dit overslaan, besteden later doorgaans hetzelfde geld aan een servicebezoek om problemen op te lossen die de handleiding al beschreef.
22. Offertes regel voor regel vergelijken
Drie offertes voor dezelfde nominale machine kunnen 40 % verschillen en toch dezelfde hardware beschrijven, omdat wat in de prijs zit verschilt. De regel-voor-regel vergelijking hieronder is degene die we kopers aanraden, en het is ook het formaat dat onze eigen voorstellen volgen, zodat de verschillen zichtbaar zijn in plaats van verstopt in een totaalbedrag.
Wat in de basisprijs moet zitten
De basisprijs moet de machine zoals gespecificeerd bevatten, één set gereedschap voor het overeengekomen formaat, het besturingssysteem met receptgeheugen, beveiligingen en interlocks, een Engelstalige handleiding, een gereedschapset en een set reserveafdichtingen. Als een van deze als aparte regel in een concurrerende offerte verschijnt, zijn de totalen niet vergelijkbaar, en het goedkopere cijfer is meestal het cijfer met meer uitgesloten onderdelen.
Wat apart moet worden genoteerd, en waarom
Vracht, verzekering, invoerrechten, installatie, training buiten de inbegrepen dagen, speciaal gereedschap en optionele inspectieapparatuur moeten apart worden genoteerd. Dat is geen truc; zo ziet u de kostprijs van elke beslissing. De truc is het omgekeerde: één globaal bedrag dat een inbedrijfstellingsbezoek van twee weken verbergt in een cijfer dat u niet kunt controleren.
Garantievoorwaarden
Vergelijk de duur, wat is gedekt, wie de vracht van een garantieonderdeel betaalt, en wat de garantie vervalt maakt. Twaalf maanden op onderdelen waarbij de koper de vracht betaalt, is heel anders dan twaalf maanden inclusief vracht en arbeid. Vraag om de bewoording, niet om de samenvatting.
Betalingsschema en risico
Dertig procent aanbetaling en zeventig procent tegen documenten is de gangbare structuur voor export. Een leverancier die het volledige bedrag vóór verzending vraagt, laat u het hele risico dragen; een leverancier die tien procent aanbetaling accepteert, draagt het zelf. Het schema zegt iets over wie problemen verwacht.
Levertijd en onderdelen daarvan
Vraag naar de verdeling over engineering, inkoop, montage, test en verpakking. Een levertijd van veertig dagen die dertig dagen wachten op een servoaandrijving is, is een ander risico dan veertig dagen montage. Als een datum uitloopt, laat de verdeling zien of u de leverancier of het onderdeel moet aansporen.
23. De meest gestelde vragen van inkoopteams
Kunt u dezelfde machine leveren op 415 V, 60 Hz?
Ja. Voltage, fase en frequentie worden bij bestelling gespecificeerd omdat ze de motoren, de aandrijvingen en de transformatorbemating wijzigen. Ze na bouw van de machine wijzigen betekent onderdelen vervangen, en dit is een van de weinige specificaties die ter plaatse niet kunnen worden afgesteld.
Wat is de werkelijke levertijd tot onze haven?
Productielevertijd is 25 tot 45 dagen, zeevracht naar de meeste bestemmingen is 18 tot 35 dagen, en haven-tot-deur voegt drie tot tien dagen toe, afhankelijk van de douane. Het totaal is wat uw planning nodig heeft, en het is meestal 8 tot 12 weken van bestelling tot een draaiende machine bij u op de locatie.
Biedt u lokale installatieservice aan?
Wij sturen engineers van de fabriek voor installatie en inbedrijfstelling, en voor vaste klanten kunnen we een lokale partner voor routinematig onderhoud regelen. Installatie door het fabrieksteam is de optie die we voor een eerste machine aanraden, omdat daarbij niet alleen de hardware maar ook de proceskennis wordt overgedragen.
Wat gebeurt er als een onderdeel in het eerste jaar defect raakt?
Garantieonderdelen worden binnen drie werkdagen na een bevestigde diagnose per lucht verzonden, en we vragen om foto's en de storingscode zodat de diagnose de eerste keer klopt. Voor kritieke slijtageonderdelen raden we aan een lokale kit aan te houden; die kost een paar honderd dollar en neemt de luchtvrachtvertraging volledig weg.
Kan de machine worden gecontroleerd voordat we het restant betalen?
Ja. De factory acceptance test is het natuurlijke moment: u of uw derde inspecteur woont bij, bekijkt de proefloop, controleert de kalibratiegegevens en de materiaalcertificaten, en het restant wordt vrijgegeven tegen een ondertekend rapport. Kopers die deze stap overslaan, ontdekken een specificatieafwijking soms pas nadat de container is aangekomen.
24. Serviceniveaus, responstijden en wat we schriftelijk toezeggen
Service is het deel van een machineaankoop dat kopers niet kunnen inspecteren voordat ze betalen, juist daarom verdient het een plaats in de vergelijkingsspreadsheet. Wat volgt is wat we in het contract zetten, niet wat we in een verkoopgesprek zeggen, en we raden aan elke concurrerende leverancier dezelfde vier vragen te stellen.
Responstijd
Eerste technische reactie binnen één werkdag na een schriftelijke melding met foto's en storingscode. Diagnose op afstand binnen twee dagen. Als een bezoek ter plaatse nodig is, wordt een engineer binnen vijf werkdagen uitgezonden, of eerder als de lijn stilstaat.
Reserveonderdelen
Slijtageonderdelen uit voorraad, binnen drie werkdagen per lucht verzonden. Onderdelen zonder voorraad worden schriftelijk met levertijd genoteerd. De aanbevolen reservekit staat in de handleiding met onderdeelnummers, zodat u bij elke distributeur opnieuw kunt bestellen, niet alleen bij ons.
Garantie
Twaalf maanden op onderdelen en arbeid voor fabricagefouten, vierentwintig maanden op het frame. Verbruiksartikelen en slijtageonderdelen zijn uitgesloten, wat gebruikelijk is, maar de uitsluitingslijst staat opgeschreven in plaats van impliciet. De garantievracht wordt door ons gedekt voor de eerste verzending van een vervangend onderdeel.
Training en kennisoverdracht
Twee dagen training ter plaatse zijn inbegrepen bij de inbedrijfstelling: één dag voor bedieners over starten, ombouw, reinigen en de eerste lijn van storingsopsporing, en één dag voor de monteur over afstelling, slijtagecontrole en de procedure voor vervanging van reserveonderdelen. Beide dagen eindigen met een schriftelijke SOP die uw team behoudt.
Wat wij niet beloven
Wij beloven geen responstijd in uren, want een belofte die niet kan worden nagekomen is slechter dan een realistische. We beloven niet dat een machine onbeperkt op maximale capaciteit draait; we beloven de geteste capaciteit op het formaat en product gebruikt bij acceptatie, en we leggen de omstandigheden vast. Kopers die een garantie op de capaciteit over de hele levensduur willen, moeten een servicecontract afsluiten, en die offeren we apart zodat de kostprijs zichtbaar is.
Stuur uw verpakkings- en productgegevens
Stuur de bekertekening, het materiaal, de veldikte, de doeloutput en het stroomafwaartse vulformaat. Wij bevestigen de vormmethode, het aantal holtes en de matrijskost, en sturen een prijsvoorstel met een wanddikteacceptatieprotocol.
Vraag een offerte aan Bekijk het hele assortiment thermovormers