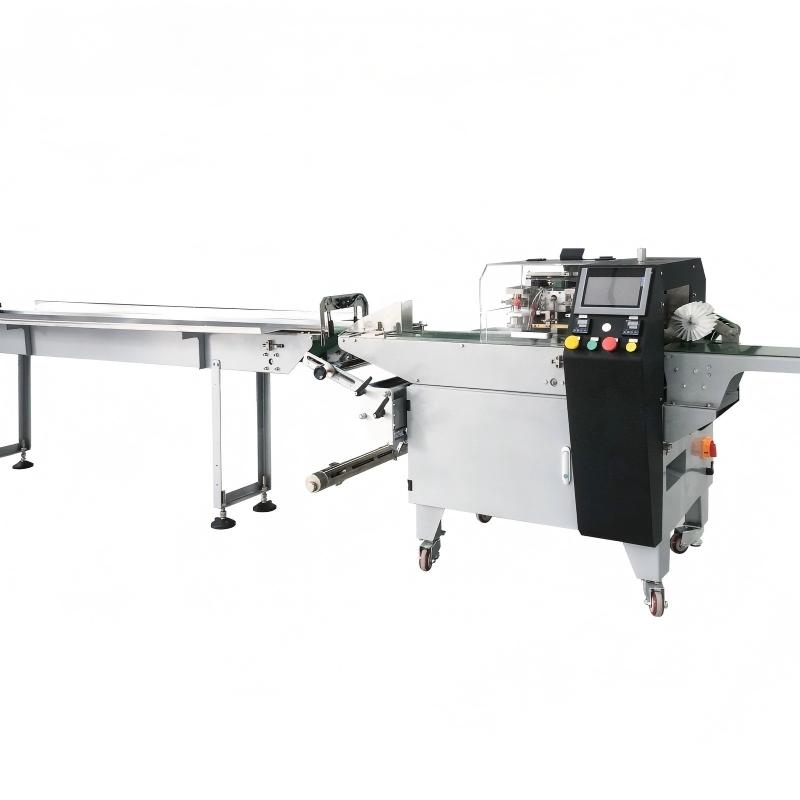
Flow-wrap pillow średniej prędkości
Flow-wrap średniej prędkości dla producentów potrzebujących niezawodnego opakowania w rytmie, którego nie osiągnie zgrzewarka ręczna, bez płacenia za prędkość szczęk obrotowych.
| Wydajność | 80 – 150 opakowań/min |
|---|---|
| Tor | Jedna linia |
| Dokładność | ± 1 mm pozycja cięcia |
| Przedział ceny (FOB) | US$ 12,000 – 45,000 |
| Czas realizacji | patrz specyfikacja |
1. Dla kogo jest ta maszyna i komu nie należy jej kupować
Tę pakowarkę kupują producenci potrzebujący zgrzewanego opakowania poduszkowego wokół pojedynczego produktu z prędkością, której nie osiągnie zgrzewarka ręczna, używając folii zgrzewalnej cieplnie, nie worków gotowych. Pasuje do piekarnictwa, cukiernictwa, sprzętu, jednorazówek medycznych, kosmetyków i artykułów gospodarstwa domowego, gdzie opakowanie jest kopertą ochronną, nie kartonem wystawowym.
To niewłaściwa maszyna dla produktów wymagających ukształtowanego lub fałdowanego opakowania, dla bardzo ciężkich pozycji powyżej 5 kg oraz dla struktur foliowych, których nie można zgrzać cieplnie w temperaturze osiąganej przez maszynę. Zła jest też dla kupującego potrzebującego 20 opakowań na minutę na jednym produkcie, bo półautomatyczna zgrzewarka L robi to za piątą część ceny.
Realny kupujący prowadzi 60–300 opakowań na minutę na jednym do trzech rozmiarów produktu, kupuje folię w rolkach i ma za linią kartonówkę lub pakowarkę kartonów potrzebującą stałego strumienia, nie serii.
2. Jak to działa
Produkt jest podawany na przenośnik wejściowy o stałym skoku. Bark formujący zamienia płaską folię w rurkę wokół produktu, zgrzewacz wzdłużny zamyka rurkę, a szczęki zgrzewu końcowego tną i zgrzewają opakowanie. Folia jest ciągnięta ruchem szczęki, więc długość opakowania ustawia długość podawania folii, nie długość produktu.
Trzy zmienne decydujące o jakości to temperatura zgrzewu, ciśnienie szczęki i czas przebywania. Za mało ciepła daje słaby zgrzew otwierający się w transporcie; za dużo przepala folię i zostawia dziurę, którą znajdzie test szczelności. Okno między nimi jest wąskie dla cienkich folii i szersze dla struktur laminowanych.
Maszyny sterowane serwo kontrolują podawanie folii i ruch szczęki niezależnie, co pozwala zmienić przepis między rozmiarami produktu bez regulacji mechanicznej. Maszyny mechaniczne osiągają ten sam rezultat kołem zmianowym i krzywką, za niższą cenę i z dłuższym przezbrajaniem.
3. Macierz konfiguracji: co się zmienia i jaki to ma koszt
Ta sama rama bazowa jest sprzedawana w kilku konfiguracjach, a różnice mają większe znaczenie, niż sugerują nazwy handlowe. Poniższa tabela przypisuje każdą konfigurację do profilu kupującego, do którego rzeczywiście pasuje, aby można było odrzucić opcje, zanim pojawią się w ofercie.
| Konfiguracja | Głowice | Typowa wydajność | Zakres pojemników | Najlepiej sprawdza się w | Kompromis |
|---|---|---|---|---|---|
| Mechaniczny, pojedynczy nóż | 1 | 60 – 120 opakowań/min | Produkt do 250 mm | Jeden rozmiar produktu, stabilne zapotrzebowanie | Przezbrajanie narzędziami, 30–60 min |
| Serwo, pojedynczy nóż | 1 | 120 – 200 opakowań/min | Produkt 40 – 300 mm | Dwa lub trzy rozmiary, częste przezbrajanie | Dodaje 25–40 % do ceny |
| Serwo, szczęki obrotowe | 1 | 200 – 300 opakowań/min | Produkt do 200 mm | Wysoka wydajność, małe produkty | Jakość folii musi być stała |
| Serwo z płukaniem gazem | 1 | 120 – 200 opakowań/min | Produkt do 300 mm | Opakowania MAP | System gazowy to osobny koszt |
Typ noża to decyzja, którą większość kupujących niedoszacowuje. Pojedynczy stały nóż wystarcza dla jednego produktu i staje się wąskim gardłem przy trzech; szczęki obrotowe są szybkie, ale wymagają folii tolerującej bardzo krótki czas przebywania.
4. Specyfikacja techniczna
Poniższe wartości dotyczą wersji standardowej. Każdą można zmienić, ale każda zmiana wpływa na cenę, termin i nakład uruchomieniowy, więc przed zamówieniem wariantu przeczytaj kolumnę uwag.
| Parametr | Standardowy | Opcjonalnie / zakres | Dlaczego to ma znaczenie |
|---|---|---|---|
| Prędkość pakowania | 80 – 150 opakowań/min | Do 300 pakietów/min z szczękami obrotowymi | Wycena dla określonego produktu |
| Rozmiar produktu | Długość 40 – 350 mm | Szerokość i wysokość dla danego oprzyrządowania | Oprzyrządowanie ustalane przy zamówieniu |
| Szerokość folii | Do 500 mm | Szersze z niestandardową ramienicą formującą | Szerokość folii decyduje o obwodzie pakietu |
| Rodzaje folii | OPP, CPP, PE, laminaty | Do 20 µm na maszynach serwo | Cienka folia wymaga precyzyjnej temperatury |
| Zgrzewanie | Zgrzew cieplny, czas docisku szczęk 0,2 – 1,0 s | Impulsowy lub ultradźwiękowy na życzenie | Czas docisku musi pasować do struktury folii |
| Cięcie | Pojedynczy nóż | Obrotowy lub zygzak | Zygzak ułatwia otwieranie |
| Sterowanie | PLC + HMI | Pamięć receptur, rejestr usterek | Liczba przepisów rośnie wraz z liczbą SKU |
| Zasilanie powietrzem | 0,6 MPa, 0,3 m³/min | 0.7 MPa | Napędza szczękę i noż |
| Moc | 3 – 5 kW | Do 7 kW z płukaniem gazem | 380 V trójfazowo |
| Rama | Stal malowana proszkowo | Stal nierdzewna do mycia strumieniowego | Pomieszczenia higieniczne wymagają stali nierdzewnej |
| Osłony | Osłony z blokadą | Obwód bezpieczeństwa CE | Obszar szczęki to główne zagrożenie |
| Przezbrajanie | 30 – 60 min mechaniczny | Poniżej 10 min serwo z przepisem | Mierzone do pierwszego poprawnego pakietu |
5. Wydajność i planowanie przepustowości
Wydajność zależy od długości opakowania i podawania folii, nie od liczby wydrukowanej w broszurze. Maszyna oceniona na 200 opakowań na minutę przy długości 80 mm pracuje około 120 przy 150 mm, bo każde opakowanie zużywa proporcjonalnie więcej folii i więcej czasu cyklu szczęki.
Przyjmij 65–75 % maksimum jako średnią zmianę. Straty pochodzą z łączeń folii, odzyskiwania temperatury po postoju, przerw w produkcie na podaniu i przezbrajań.
Jeśli twój asortyment obejmuje zarówno mały, jak i duży produkt, przed zakupem sprawdź zakres szerokości folii. Maszyna dobrana pod duży produkt marnuje folię i pracuje wolniej na małym, a różnica kosztu folii zwykle przekracza różnicę ceny maszyn w ciągu dwóch lat.
| Układ zmian | Wydajność brutto | OEE na poziomie 65% | Butelki rocznie (300 dni) |
|---|---|---|---|
| 1 × 8 h | 150 bph | 98 bph | 234,000 |
| 2 × 8 h | 150 bph | 98 bph | 468,000 |
| 3 × 8 h | 150 bph | 98 bph | 702,000 |
Wymiaruj maszynę w środku zakresu, nie na górze. Jednostka sprzedana na 150 butelek/godz., która biegnie na 150 przez sześć godzin dziennie, jest proszona o życie na swoim mechanicznym limicie; ta sama jednostka na 113 butelek/godz. ma zapas na dryf lepkości, zmiany zakrętek i okazjonalną wolną partię.
6. Dopasowanie produktu i pojemnika
Dopasowanie decyduje kształt produktu i folia. Regularny, sztywny produkt pakuje się czysto; miękki lub nieregularny przesuwa się na podaniu i daje opakowania z zagiętymi końcami, które nie przechodzą testu zgrzewu.
Struktura folii ma znaczenie równe grubości. Folia laminowana o określonej warstwie zgrzewalnej toleruje szersze okno temperatur niż folia jednowarstwowa, i to jest różnica między stabilną linią a taką wymagającą ciągłych regulacji.
| Typ produktu | Przedział lepkości | Dopasowanie | Na co uważać |
|---|---|---|---|
| Piekarnictwo i cukiernictwo | miękkie, niestandardowe | Dobre z kształtowym podajnikiem | Produkt nie może odkształcać się pod naciskiem szczęki |
| Artykuły metalowe i drobne części | sztywne, regularne | Doskonałe | Ostre krawędzie mogą przebić cienką folię |
| Materiały medyczne jednorazowe | płaski, lekki | Doskonałe | Dostępne wersje do pomieszczeń czystych |
| Kosmetyki i chemia domowa | regularne kształty | Dobre | Umiejscowienie etykiety należy zaplanować |
| Świeże produkty | zmienny rozmiar | Warunkowe | Zmiana wagi zmienia naciąg opakowania |
| Bardzo ciężkie produkty | powyżej 5 kg | Nieodpowiedni | Użyć innej zasady owijania |
7. Kryteria wyboru
Stosuj te reguły w podanej kolejności. Każda to twardy filtr, a nie preferencja, i każda jest sformułowana tak, by dwaj kupujący o różnych ograniczeniach doszli do różnych odpowiedzi, a nie do tej samej rekomendacji.
Zasada 1: długość opakowania decyduje o wszystkim
Powyżej 250 mm dominuje czas cyklu i prędkość maszyny spada. Jeśli produkt jest długi, poszukaj maszyny z dłuższym skokiem szczęki, a nie wyższej podanej prędkości.
Zasada 2: struktura folii decyduje o oknie zgrzewania
Prześlij nam specyfikację folii przed wyceną. Jednowarstwowa 20 µm pracuje na innym profilu temperatur niż laminat 45 µm, a zły profil objawia się nieszczelnościami, nie widocznymi defektami.
Zasada 3: stabilność produktu decyduje o podaniu
Jeśli produkt może się toczyć lub przesuwać, podanie potrzebuje przenośników z przegrodami lub ukształtowanego gniazda. Kupno pakowarki bez podania to najczęstsza przyczyna linii pracującej na połowie ocenionej prędkości.
Zasada 4: częstotliwość przezbrajania decyduje o napędzie
Jeden rozmiar produktu uzasadnia maszynę mechaniczną. Trzy rozmiary w tygodniu uzasadniają serwo już samą pracą, przed liczeniem korzyści prędkości.
Zasada 5: prędkość poniżej decyduje o buforze
Kartonówka pracująca za pakowarką 200 opakowań na minutę z prędkością 80 potrzebuje przenośnika akumulującego; inaczej pakowarka zatrzymuje się i rusza, a jakość zgrzewu zmienia się z każdym restartem.
Zasada 6: płukanie gazem to oddzielna decyzja
Atmosfera modyfikowana dodaje układ gazowy, folię z warstwą barierową i test szczelności. Jeśli potrzebujesz trwałości dłuższej niż kilka tygodni, zaplanuj to przy zamówieniu; modernizacja układu gazowego kosztuje więcej niż pierwotna opcja.
8. Porównanie alternatyw bezpośrednio obok siebie
Pakowarka konkuruje z trzema innymi sposobami wytworzenia tego samego opakowania, a wybór zwykle decyduje kształt opakowania, nie prędkość.
| Kryterium | Flow-wrap pillow średniej prędkości | Pakowarka poduszkowa / flow-wrap | Linie do torebek gotowych | Owijanie termokurczliwe |
|---|---|---|---|---|
| Forma opakowania | Pillow, zgrzewane oba końce | Torebka stojąca lub płaska | Wiązka w folii kurczliwej | patrz specyfikacja |
| Koszt folii | Niski na opakowanie | Wyższy, gotowe torebki | Niskie do średniego | patrz specyfikacja |
| Prędkość | 60 – 300 opakowań/min | 30 – 120 opakowań/min | 20 – 60 opakowań/min | patrz specyfikacja |
| Przezbrajanie | 10 – 60 min | 5 – 15 min | 15 – 30 min | patrz specyfikacja |
| Walory półkowe | Podstawowy | Wysokie, drukowana torebka | Średni | patrz specyfikacja |
| Najlepsze dopasowanie | Osłona ochronna, wysoka prędkość | Prezentacja detaliczna | Wielopaki i tacki | patrz specyfikacja |
Worki gotowe wygrywają wyglądem na półce, przegrywają kosztem folii i prędkością. Pakowanie obkurczeniowe wygrywa ekonomiką wielopaków, przegrywa prezentacją pojedynczej sztuki. Opakowanie poduszkowe to najtańsze opakowanie ochronne na sztukę, dlatego dominuje dla sprzętu, piekarnictwa i jednorazówek.
9. Integracja z linią
Przed pakowarką potrzebne jest podanie dozowane. Podawanie ręczne ogranicza linię do około 40 opakowań na minutę niezależnie od prędkości maszyny, więc przenośnik podający lub dystrybutor wielotorowy jest częścią decyzji, nie akcesorium.
Za linią opakowanie opuszcza je o stałym skoku i może trafić prosto do kartonówki, etykieciarki lub pakowarki kartonów. Jeśli za nią idzie etykieciarka, zostaw miejsce na ostygnięcie opakowania, bo gorący zgrzew przechodzący pod wałkiem etykiety odkształca się.
Sygnały do uzgodnienia: obecność produktu, ostrzeżenie końca folii, usterka szczęki i wyjście licznika opakowań dla licznika za linią. Łączenie folii bez ostrzeżenia daje serię pustych opakowań, czyli problem jakościowy śledzony z powrotem do pakowarki, nawet gdy przyczyną jest rolka folii.
10. Higiena, materiały i zgodność
Powierzchnie kontaktowe w wykonaniach spożywczych są ze stali nierdzewnej; ścieżka folii jest zaprojektowana do czyszczenia bez demontażu szczęk. Wykonania myte dodają elektrykę IP65 i pochyloną ramę.
Dokumentacja kontaktu z żywnością obejmuje ścieżkę folii i podanie, a sama folia nosi własną deklarację dostawcy. Audytorzy zwykle proszą o obie, a sam certyfikat maszyny nie wystarcza.
Jeśli produkt jest odkryty, określ podanie i osłony ze stali nierdzewnej, zdejmowane do czyszczenia bez narzędzi. Na liniach piekarniczych to różnica między dziesięciominutowym a czterdziestominutowym czyszczeniem.
11. Montaż i uruchomienie
| Etap | Okres | Kto wykonuje | Element dostawy |
|---|
Uruchomienie trwa trzy do sześciu dni, łącznie z próbami folii. Próba folii to etap najczęściej wydłużający harmonogram, bo właściwą temperaturę i czas przebywania znajduje się na twojej folii, nie na ustawieniach z instrukcji.
12. Konserwacja, części zamienne i dostępność
Szczęki, noże i bark formujący to części zużywalne. Szczęka tracąca płaskość daje zgrzewy wyglądające dobrze, które zawodzą test szczelności, więc co miesiąc sprawdzaj płaskość liniałem.
Miej zapasowe wkładki szczęk, jeden nóż i bark formujący dla głównego rozmiaru produktu. To części zatrzymujące linię, a ich koszt jest niewielki wobec przestoju.
| Część zużywalna | Przerwa | Przedział kosztu | Postój w razie zignorowania |
|---|---|---|---|
| Wkładki szczęk | 6 – 12 miesięcy | US$ 60 – 200 za zestaw | Częściowe zgrzewy, nieszczelności |
| Ostrze noża | 6 – 12 miesięcy | US$ 40 – 120 | Postrzępione cięcie, zacinanie folii |
| Ramie formujące | 24 miesiące | US$ 200 – 500 | Marszczenie folii, opakowania niesrodkowane |
| Taśma Teflon | 3 – 6 miesięcy | US$ 15 – 40 | Folia przyklejająca się do szczęki |
13. Struktura kosztów i całkowity koszt posiadania
Folia to dominujący koszt w pięciu latach, nie maszyna. Pakowarka marnująca 8 % folii z powodu zawyżonej szerokości kosztuje więcej niż różnica ceny między właściwie dobraną maszyną a większą.
Policz koszt folii na opakowanie przed porównywaniem maszyn: szerokość folii × długość opakowania × cena za metr kwadratowy. Maszyna szybsza o 15 %, ale marnująca 10 % folii, zwykle jest droższym wyborem.
| Pozycja kosztowa | Typowy przedział | Uwagi |
|---|---|---|
| Maszyna, FOB | US$ 12,000 – 45,000 | Zależne od napędu i typu szczęki |
| Folia | 0,01 – 0,06 USD za opakowanie | Główny koszt w okresie 5 lat |
| Moc | 0,20 – 0,60 USD za 1 000 opakowań | Grzejniki dominują |
| Części zamienne, rok 1 | US$ 400 – 1,000 | Szczęki, nóż, taśma |
| Praca przy przezbrajaniu | 30 – 60 min na zmianę | Tylko maszyny mechaniczne |
| Transport i montaż | US$ 900 – 2,600 | Dwóch inżynierów, 3 – 6 dni |
14. Lista kontrolna RFQ
Wycena jest tak precyzyjna, jak dane, które za nią stoją. Kupujący, którzy w pierwszym e-mailu przesyłają te czternaście danych, zazwyczaj otrzymują w pierwszej odpowiedzi stałą cenę i rysunek układu; kupujący wysyłający „napełniarkę, jakieś 5000 na godzinę" poświęcają trzy rundy na ustalenie, co to właściwie oznacza.
15. Zapewnienie jakości i dokumentacja FAT
Odbiór fabryczny uruchamia twoją folię na twoim produkcie lub próbie o tym samym rozmiarze i wadze, następnie sprawdza wytrzymałość zgrzewu przez odrywanie próbki i test szczelności, gdzie produkt na to pozwala. Raport zapisuje użyte temperaturę, czas przebywania i ciśnienie.
Poproś o wpisanie ustawień do instrukcji dla twojej folii, zamiast zostawiać je do odkrycia przy uruchomieniu. Kupujący otrzymujący maszynę bez zapisanych ustawień spędzają pierwszy tydzień na strojeniu próbami.
16. Najczęściej zadawane pytania
Jaką folię może pracować maszyna?
Folie zgrzewalne cieplnie od 20 do 60 µm: OPP, CPP, PE, laminaty PET i większość struktur barierowych. Prześlij specyfikację, potwierdzimy zakres temperatur i potrzebną powłokę szczęki.
Jak ustawić właściwą temperaturę zgrzewania?
Zacznij o 10 °C poniżej zalecenia dostawcy folii, zgrzej próbkę, oderwij ją i podnosz w krokach co 5 °C, aż połączenie będzie pełne bez przerzedzenia na krawędzi zgrzewu. Zapisz końcową wartość dla każdej folii.
Jaki zakres długości opakowania obsługuje?
40–350 mm, zależnie od skoku szczęki i narzędzia. Długość opakowania ustawia podawanie folii, więc zakres jest ograniczeniem mechanicznym, nie programowym.
Dlaczego opakowania przeciekają na zgrzewie końcowym?
Zwykle zanieczyszczenie produktem w strefie zgrzewu, niewystarczające ciśnienie szczęki lub szczęka niepłaska już. Produkt w zgrzewie to najczęstsza przyczyna i rozwiązuje go podanie pozycjonujące produkt równomiernie.
Czy może pracować w zmodyfikowanej atmosferze?
Tak, z opcją płukania gazowego i folią barierową. Układ gazowy, folia i test szczelności to trzy oddzielne decyzje i powinny być planowane razem.
Jaka jest realistyczna wydajność na opakowaniu 150 mm?
Około 120 opakowań na minutę na maszynie serwo ocenionej na 200 przy 80 mm. Realną prędkość decyduje długość podawania folii, nie podana liczba z broszury.
17. Zabudowa, media i infrastruktura
Planowanie przestrzeni zawodzi częściej z powodu wysokości pod sufitem i położenia odpływu niż powierzchni podłogi, więc przed narysowaniem układu sprawdź te trzy liczby: wysokość potrzebną na podnoszenie dyszy plus najwyższy pojemnik, odległość od maszyny do najbliższego odpływu i wolną wydajność pierścienia powietrza sprężonego na początku zmiany, kiedy wszystkie pozostałe maszyny też pobierają powietrze.
| Pozycja | Wymaganie | Uwaga |
|---|---|---|
| Powierzchnia podłogi | 2,4 × 1,3 m dla maszyny, plus 1,2 m dostępu serwisowego z każdej strony | Dostęp jest dla mechanika, nie dla operatora |
| Wysokość pod sufitem | 1,9 m minimalnie nad ramą | Wysokość podnoszenia dyszy plus wysokość pojemnika |
| Moc | 3 kW, 380 V trójfazowo, 50 lub 60 Hz | Osobny obwód z uziemieniem, nie współdzielony ze spawarkami |
| Powietrze sprężone | 0,6 MPa, 0,4 m³/min wolnej wydajności | Suche powietrze; wilgoć powoduje zakleszczanie się zaworów |
| Odpływ | W odległości do 1,5 m od maszyny | Do mycia strumieniowego i do odpływu tacki ociekowej |
| Hałas | Poniżej 75 dB(A) w odległości 1 m | Większość pochodzi z pompy próżniowej lub dmuchawy, nie z napełniarki |
Częstym błędem jest ustawienie maszyny przy ścianie, aby zaoszczędzić miejsce na podłodze. Dostęp serwisowy po lewej stronie to miejsce, z którego mechanik sięga napędu i kolektora zaworów; jego zablokowanie zamienia piętnastominutową obsługę w dwugodzinny demontaż, a w praktyce oznacza też, że maszyna nigdy nie jest właściwie serwisowana.
18. Scenariusze zastosowania według branży
Te samą maszynę kupuje się z bardzo różnych powodów, a konfiguracja odpowiednia dla jednej branży często jest błędna dla innej. Te cztery wzorce obejmują większość otrzymywanych zapytań, a każdy wskazuje inny zestaw opcji.
Producenci żywności i napojów zazwyczaj potrzebują powierzchni mytych, deklaracji kontaktu z żywnością i przezbrajania wystarczająco szybkiego, by wykonać trzy produkty w jednej zmianie. Ich decyzję napędza audyt detalisty, a maszynę specyfikuje się z ramą ze stali nierdzewnej, elektryką IP65 i demontowalnymi dyszami. Ich największy ukryty koszt to nie maszyna, tylko praca przy przezbrajaniu, której nie przewidzieli.
Producenci kosmetyków i artykułów osobistych napełniają mniejsze objętości przy niższej wydajności, a ich ograniczeniem jest wygląd: bez kropel na barku butelki, bez produktu na gwincie, równa linia napełnienia w całej partii. Potrzebują bardziej dyszy z zasysaniem zwrotnym i wolniejszego końcowego podejścia niż prędkości, i zazwyczaj żałują zakupu maszyny dobranej pod wydajność, a nie pod czystość.
Producenci farmaceutyków i wyrobów diagnostycznych kupują dokumentację w takim samym stopniu jak sprzęt. Głowica napełniająca jest drugorzędna wobec identyfikowalności materiałów, pakietu walidacji i możliwości udowodnienia skuteczności czyszczenia. Ich maszyna jest 316L, uszczelki PTFE, a test akceptacyjny to pisemny protokół, a nie oględziny wzrokowe.
Producenci chemii i artykułów gospodarstwa domowego napełniają ciecze korozyjne lub lotne, gdzie materiał w kontakcie z produktem i elastomer uszczelniający decydują o żywotności maszyny. Potrzebują uszczelek Viton lub PTFE, ramy ze stali nierdzewnej i często wyciągu nad strefą napełniania. Dokładność jest mniej krytyczna niż szczelność, i maszynę należy dobrać pod tym kątem.
19. Ocena dostawcy: siedem pytań, na które odpowiedzi powinny być akceptowalne
Kupując napełniarkę, porównuje się zarówno dostawców, jak i maszyny, a różnica ujawnia się w drugim roku, a nie w pierwszym. Te siedem pytań oddziela dostawcę, który buduje maszyny, od tego, który je odsprzedaje, a na każde istnieje odpowiedź, którą można zweryfikować dokumentem.
1. Czy można pokazać protokół kalibracji każdej głowicy?
Rzetelny dostawca waży trzydzieści butelek na każdą głowicę i podaje średnią oraz odchylenie standardowe dla każdej głowicy, a nie jedną liczbę dla całej maszyny. Jeśli jedna głowica odbiega o 2 %, podczas gdy średnia wygląda dobrze, zapis to ujawnia i maszyna nie powinna zostać wysłana.
2. Jaki jest czas realizacji części zamiennych dla elementów zużywalnych?
Uszczelki dysz i gniazda zaworów powinny być dostępne do wysyłki z magazynu w mniej niż tydzień. Jeśli odpowiedź brzmi „zamawiamy u producenta OEM", twoja maszyna zatrzyma się na dwa tygodnie przy pierwszej awarii uszczelki, a uszczelki zawsze zawodzą.
3. Kto podpisuje test akceptacyjny i według jakich kryteriów?
Kryteria należy zapisać przed zamówieniem, w liczbach: wydajność przez cztery godziny, tolerancja objętości, liczba kropel, wskaźnik odrzutów. Dostawca, który nie chce zobowiązać się do liczb, sygnalizuje, że liczby nie są stabilne.
4. Jak wygląda procedura przezbrajania i kto może ją wykonać?
Operator powinien móc zmienić format w mniej niż dziesięć minut przez wywołanie receptury i przy użyciu jednego narzędzia. Jeśli odpowiedź zakłada udział mechanika i klucza, dodaj ten koszt pracy do pięcioletniego bilansu, zanim porównasz ceny.
5. Które części są kupowane z zewnątrz i skąd pochodzą?
Napędy serwo, PLC, zawory pneumatyczne i czujniki obciążenia to komponenty markowe, a ich dostępność w twoim regionie decyduje, czy awaria będzie trwać dwa dni, czy dwa miesiące. Poproś o listę marek i sprawdź lokalną dystrybucję przed podpisaniem.
6. Co obejmuje uruchomienie i co jest dodatkowo płatne?
Montaż, kalibracja, szkolenie i próbę produkcyjną należy rozliczyć pozycja po pozycji. Drogie niespodzianki to zazwyczaj wynajem dźwigu, dodatkowi inżynierowie poza uzgodnionymi dniami i ponowne uruchomienie po tym, jak media okażą się niezgodne ze specyfikacją.
7. Czy można porozmawiać z klientem produkującym ten sam produkt?
Dostawca z realną bazą zainstalowanych urządzeń na życzenie poda dwa lub trzy referencje. Niejasne odpowiedzi to najmocniejszy sygnał, żeby zwolnić tempo.
20. Pierwsze 90 dni po dostawie
Pierwsze trzy miesiące decydują, czy maszyna wejdzie w rytm, czy stanie się źródłem codziennych problemów. Większość problemów w tym okresie ma charakter proceduralny, a nie mechaniczny, i daje się usunąć, jeśli się je obserwuje.
Dni 1–10: zamontuj, wypoziomuj i wyrównaj względem przenośnika, sprawdź kierunek obrotów i ciśnienie powietrza, a następnie przepuść puste pojemniki przez każde stanowisko ręcznie przed włączeniem obwodu napełniania. Rzeczywiste ustawienia zapisz w instrukcji, a nie na kartce przyklejonej do ramy.
Dni 11–30: kalibruj każdą głowicę na własnym produkcie, we własnej temperaturze napełniania, a następnie przepracuj pełną zmianę przy 70 % wydajności nominalnej i rejestruj objętość co godzinę. Wzrost odchylenia w tej zmianie lepiej niż jakakolwiek instrukcja przewiduje okres konserwacji.
Dni 31–60: przeszkol drugiego operatora i jednego mechanika, a nie tylko osobę, która będzie obsługiwać zmianę dzienną. Wiedza skupiona u jednej osoby to najczęstsza przyczyna linii, która nie może pracować w weekendy ani w święta.
Dni 61–90: przejrzyj rejestr odrzutów, policz postoje i ich przyczyny oraz ustal pierwsze terminy konserwacji prewencyjnej na podstawie realnego wzorca awarii, a nie ogólnych odstępów z instrukcji. Pierwszy zestaw części zamiennych zamów przed końcem tego okresu, bo pierwsza awaria uszczelki zazwyczaj następuje około czwartego miesiąca.
21. Błędy w specyfikacji, które później kosztują kupującego
Niemal każde niezadowalające wdrożenie wywodzi się z decyzji podjętej na etapie wyceny, gdy jakąś liczbę przyjęto bez sprawdzenia. Te sześć błędów pojawia się dość często, by dało się je przewidzieć, a każdy tanio uniknąć przy zamówieniu i drogo naprawić po dostawie.
Przyjmowanie wydajności podanej bez szczegółów pojemnika
Wydajność podana w butelkach na godzinę nic nie znaczy, dopóki nie zostanie powiązana z objętością napełniania, średnicą szyjki i lepkością produktu. Poproś o warunki testu na piśmie: 500 ml, szyjka 28 mm, woda o 20 °C to zupełnie inna maszyna niż 1 L, szyjka 18 mm, syrop o 12 °C.
Kupowanie maksymalnej liczby głowic, na jaką pozwala budżet
Więcej głowic zwiększa wydajność, ale też zużycie powietrza, ryzyko rozlewu, pracę kalibracyjną i koszt każdej przyszłej wymiany uszczelnień. Maszyna z ośmioma głowicami pracująca sześć dni w tygodniu przy 80 % wykorzystania pokonuje maszynę dwunastogłowicową pracującą trzy dni przy 45 %.
Pominięcie podziału modułowego przenośnika
Napełniarka, zakręcarka i etykieciarka muszą mieć wspólny podział pojemników i wspólną wysokość przenośnika. Gdy tak nie jest, integrator buduje płytę transferową i zmianę podziału, a kupujący płaci za to czasem uruchomienia i zatorami, które nigdy do końca nie znikają.
Zbyt niskie określenie parametrów elektrycznych
Elektryka IP65, oddzielne uziemienie i dedykowany obwód kosztują przy zamówieniu kilkaset dolarów. Dodanie ich do działającej linii kosztuje przestój, nową szafę i elektryka, a do czasu wykonania maszyna stanowi zagrożenie przy myciu.
Kupowanie uszczelek po cenie
Uszczelka tańsza o dwa dolary i wytrzymująca połowę czasu podwaja pracochłonność konserwacji i wprowadza tryb awarii w połowie cyklu produkcyjnego. Elastomer dobieraj pod kątem zgodności z produktem, a nie ceny jednostkowej.
Traktowanie szkolenia jako formalności
Dwa dni szkolenia z pisemnymi SOP to najtańsza dostępna inwestycja w niezawodność. Kupujący, którzy je pomijają, zazwyczaj wydają tę samą kwotę później na wizytę serwisową w celu usunięcia problemów, które instrukcja już opisywała.
22. Porównywanie ofert pozycja po pozycji
Trzy oferty na tę samą nominalną maszynę mogą różnić się o 40 % i nadal opisywać ten sam sprzęt, bo różni się to, co zawiera cena. Poniższe porównanie pozycja po pozycji jest tym, które polecamy kupującym, i jednocześnie formatem, w którym sporządzamy własne propozycje, aby różnice były widoczne, a nie ukryte w sumie.
Co powinno być w cenie podstawowej
Cena podstawowa powinna obejmować maszynę zgodną ze specyfikacją, jeden komplet narzędzi dla uzgodnionego formatu, system sterowania z pamięcią receptur, osłony i blokady, instrukcję w języku angielskim, zestaw narzędzi i komplet uszczelnień zapasowych. Jeśli którekolwiek z nich występuje jako osobna pozycja w konkurencyjnej ofercie, sumy nie są porównywalne, a tańsza liczba zazwyczaj wyklucza więcej.
Co należy wycenić oddzielnie i dlaczego
Fracht, ubezpieczenie, cło, montaż, szkolenie ponad uwzględnione dni, narzędzia specjalne i opcjonalne urządzenia kontrolne powinny być wycenione oddzielnie. To nie chwyt; pozwala zobaczyć koszt każdej decyzji. Chwytem jest coś przeciwnego: jedna kwota ryczałtowa, która ukrywa dwutygodniową wizytę uruchomieniową w liczbie, której nie można zweryfikować.
Warunki gwarancji
Porównaj okres objęcia, zakres, kto płaci fracht za część gwarancyjną i co unieważnia gwarancję. Dwanaście miesięcy na części z frachtem płaconym przez kupującego to coś zupełnie innego niż dwanaście miesięcy z frachtem i pracą w cenie. Proś o treść zapisu, a nie streszczenie.
Harmonogram płatności i ryzyko
Zaliczka trzydziestu procent i siedemdziesiąt procent przeciw dokumentom to powszechna struktura eksportowa. Dostawca żądający pełnej kwoty przed wysyłaniem prosi cię o przejęcie całego ryzyka; dostawca akceptujący dziesięcioprocentową zaliczkę przejmuje je sam. Harmonogram mówi coś o tym, kto spodziewa się problemów.
Czas realizacji i jego składowe
Poproś o podział na projektowanie, zakupy, montaż, testy i pakowanie. Termin czterdziestu dni, z którego trzydzieści to oczekiwanie na napęd serwo, to inne ryzyko niż czterdzieści dni montażu. Kiedy termin się przesuwa, podział pokazuje, czy naciskać na dostawcę, czy na komponent.
23. Pytania, które najczęściej zadają zespoły zakupowe
Czy można dostarczyć tę samą maszynę na 415 V, 60 Hz?
Tak. Napięcie, faza i częstotliwość są ustalane przy zamówieniu, bo wpływają na silniki, napędy i dobór wymiarów transformatora. Zmiana ich po zbudowaniu maszyny oznacza wymianę komponentów i jest to jedna z niewielu specyfikacji, których nie można dostosować na miejscu.
Jaki jest rzeczywisty czas dostawy do naszego portu?
Czas produkcji wynosi 25 do 45 dni, fracht morski do większości miejsc docelowych 18 do 35 dni, a dostawa od portu do drzwi dodaje od trzech do dziesięciu dni w zależności od odprawy celnej. Sumy potrzebuje twój plan produkcji; zwykle od zamówienia do pracy maszyny w zakładzie mija 8 do 12 tygodni.
Czy zapewniacie lokalny serwis montażowy?
Wysyłamy inżynierów z fabryki na montaż i uruchomienie, a dla stałych klientów możemy zorganizować lokalnego partnera do obsługi rutynowej. Montaż przez zespół fabryczny to opcja, którą polecamy przy pierwszej maszynie, bo przenosi wiedzę procesową, a nie tylko sprzęt.
Co się stanie, jeśli część ulegnie awarii w pierwszym roku?
Części gwarancyjne wysyłamy lotniczo w ciągu trzech dni roboczych od potwierdzonej diagnozy; prosimy o zdjęcia i kod usterki, aby diagnoza była trafna za pierwszym razem. W przypadku krytycznych elementów zużywalnych zalecamy utrzymywanie lokalnego zestawu, który kosztuje kilkaset dolarów i całkowicie usuwa opóźnienie frachtu lotniczego.
Czy maszynę można poddać audytowi przed wypłaceniem salda?
Tak. Test akceptacyjny w fabryce to naturalny moment: ty lub twój inspektor zewnętrzny uczestniczycie, obserwujecie bieg, przeglądacie dane kalibracyjne i certyfikaty materiałowe, a saldo jest uwalniane na podstawie podpisanego protokołu. Kupujący pomijający ten krok czasem odkrywa niezgodność specyfikacji dopiero po przybyciu kontenera.
24. Poziomy serwisu, czasy reakcji i to, co gwarantujemy na piśmie
Serwis to ta część zakupu maszyny, której kupujący nie może sprawdzić przed zapłatą, i właśnie dlatego zasługuje na miejsce w arkuszu porównawczym. Poniżej przedstawiamy to, co wpisujemy w umowie, a nie to, co mówimy na spotkaniu handlowym, i zalecamy zadanie każdemu konkurencyjnemu dostawcy tych samych czterech pytań.
Czas reakcji
Pierwsza odpowiedź techniczna w ciągu jednego dnia roboczego od pisemnego zapytania ze zdjęciami i kodem usterki. Diagnostyka zdalna w ciągu dwóch dni. Jeśli wymagana jest wizyta na miejscu, inżynier zostaje wysłany w ciągu pięciu dni roboczych, lub wcześniej, jeśli linia stoi.
Części zamienne
Elementy zużywalne z magazynu, wysyłane lotniczo w ciągu trzech dni roboczych. Części niemagazynowe wyceniamy z terminem na piśmie. Zalecany zestaw części zamiennych jest wymieniony w instrukcji z numerami katalogowymi, więc możesz je zamówić u dowolnego dystrybutora, a nie tylko u nas.
Gwarancja
Dwanaście miesięcy na części i robociznę z tytułu wad produkcyjnych, dwadzieścia cztery miesiące na ramę. Materiały eksploatacyjne i elementy zużywalne są wykluczone, co jest normalne, ale lista wykluczeń jest zapisana, a nie tylko domniemana. Fracht gwarancyjny obejmujemy my przy pierwszej wysyłce części zamiennej.
Szkolenie i przekazanie wiedzy
Dwa dni szkolenia na miejscu są uwzględnione przy uruchomieniu: jeden dzień dla operatorów — rozruch, przezbrajanie, czyszczenie i pierwszy poziom diagnostyki, oraz jeden dzień dla mechanika — regulacja, kontrola zużycia i procedura wymiany części zamiennych. Oba dni kończą się pisemną instrukcją SOP, którą zachowuje twój zespół.
Czego nie obiecujemy
Nie obiecujemy czasu reakcji mierzonego w godzinach, bo obietnica, której nie da się dotrzymać, jest gorsza od realistycznej. Nie obiecujemy, że maszyna będzie pracować bez przerwy na maksymalnej wydajności; obiecujemy wydajność sprawdzoną na formacie i produkcie użytych przy odbiorze, oraz dokumentujemy warunki. Kupujący chcący gwarancji wydajności przez cały okres eksploatacji powinni wykupić umowę serwisową, którą wyceniamy oddzielnie, aby koszt był widoczny.
Prześlij szczegóły dotyczące pojemnika i produktu
Prześlij wymiary produktu, wagę, specyfikację folii i docelową wydajność. Potwierdzimy typ szczęki, szerokość folii i narzędzie oraz prześlemy wycenioną ofertę z protokołem próby folii.
Zapytaj o wycenę Zobacz całą gamę pakowarek pillow / flow-wrap