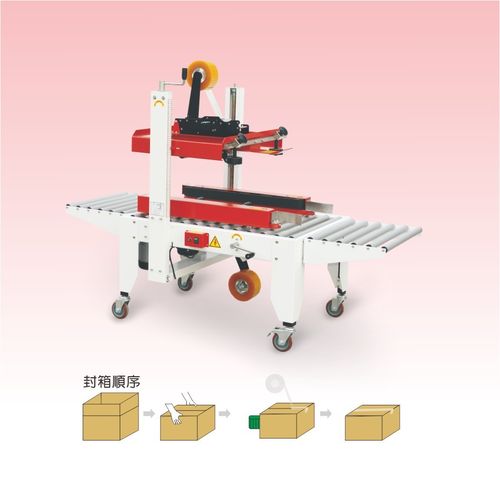
Selladora de esquinas de cartón totalmente automática (versión alta velocidad)
Una selladora de esquinas de cartón adaptada al rango de tamaños de caja, a cinta o cola, y al ritmo que produce realmente la estación de envasado.
| Rendimiento | ver especificaciones |
|---|---|
| Estación | Estación única |
| Precisión | según especificaciones |
| Banda de precio (FOB) | US$ 6.000 – 30.000 |
| Plazo de entrega | 25 – 45 días |
1. Para quién es esta máquina y quién no debería comprarla
Esta máquina la compran envasadores que sellan cajas con cinta o cola y quieren un sellado consistente sin que un operario sostenga un dispensador. La decisión versa sobre el rango de tamaños de caja, el método de sellado y si la selladora es independiente o en línea.
Es la elección equivocada cuando los tamaños de caja varían tanto que la máquina necesita ajuste para cada caja, cuando la caja está sobrellenada y abombada, o cuando el volumen es inferior a unas 200 cajas al día y un dispensador manual basta.
El comprador realista sella de 200 a 3.000 cajas al día, tiene de dos a cinco tamaños de caja y necesita un sellado que aguante en el transporte, no la máquina más rápida posible.
2. Cómo funciona
La caja se alimenta entre cintas laterales que la impulsan hacia adelante mientras un cabezal superior o lateral aplica cinta adhesiva a la costura de solapas, con cabezales delantero y trasero sellando los extremos. Los modelos ergonómicos ajustan el arco y las guías laterales por manivela; los automáticos lo hacen desde el HMI.
La calidad del sellado depende de tres factores: presión de la cinta, tensión de la cinta y escuadría de la caja. Una caja que no es cuadrada se sella torcida y la cinta se despega en la esquina durante el transporte; ninguna tensión de cinta lo arregla.
El sellado por cola sigue un principio distinto: se aplica cola hot melt a las solapas y la caja se comprime mientras el adhesivo fragua. Es más rápido y barato por caja a volumen alto, y necesita un periodo de calentamiento y una boquilla limpia, algo que la cinta no requiere.
3. Matriz de configuración: qué cambia y qué le cuesta
El mismo marco base se vende en varias configuraciones, y las diferencias importan más de lo que sugieren los nombres comerciales. La tabla siguiente asigna cada configuración al perfil de comprador al que realmente se adapta, para que pueda descartar opciones antes de que aparezcan en un presupuesto.
| Configuración | Cabezales | Rendimiento típico | Gama de envases | Ideal para | Compromiso |
|---|---|---|---|---|---|
| Semiautomática, cinta | Cintas laterales | 15 – 25 cajas/min | Caja 150 – 500 mm | Bajo volumen, pocos tamaños | Ajuste manual de tamaño |
| Automática, cinta | Cintas laterales + ajuste automático | 20 – 40 cajas/min | Caja 200 – 700 mm | Envasado en línea | Requiere interfaz de transportador |
| Selladora de esquinas | Cabezales superior + laterales | 10 – 20 cajas/min | Cajas grandes o pesadas | Cajas altas, exportación | Dos cabezales de cinta, más cinta |
| Plegado de solapas + sellado | Brazos plegadores + cabezal | 15 – 30 cajas/min | Cajas estándar | Cajas que requieren cierre de solapas | Reglaje mecánico por tamaño |
| Cola hot melt | Cabezal de cola + compresión | 25 – 60 cajas/min | Caja 200 – 600 mm | Alto volumen, bajo coste por caja | Calentamiento, limpieza de la boquilla |
| Acero inoxidable / lavado a presión | Cintas laterales | 15 – 25 cajas/min | Cajas de alimentos | Salas húmedas o congeladas | Precio mayor, IP65 |
La cinta es la solución flexible y la cara por caja; la cola es la barata por caja y la inflexible. El sellado de esquinas es un tercer cabezal y el doble de cinta, usado donde la caja debe resistir la manipulación de exportación.
4. Especificaciones técnicas
Las cifras siguientes corresponden a la versión estándar. Cada valor puede modificarse, pero cada cambio afecta al precio, al plazo y al esfuerzo de puesta en marcha, así que lea la columna de notas antes de pedir una variante.
| Parámetro | Estándar | Opcional / gama | Por qué importa |
|---|---|---|---|
| Tipo | Selladora de esquinas de cartón | Selladora de esquinas de cartón | Se fija en el pedido |
| Ritmo | 10 – 60 cajas/min | Por longitud de caja | Cotice según la longitud de su caja |
| Tamaño de caja | Longitud 150 – 700 mm | Rango amplio hasta 900 mm | El rango de tamaños decide el modelo |
| Peso de la caja | Hasta 25 kg | Hasta 50 kg, servicio pesado | La presión de la cinta se adapta al peso |
| Método de sellado | Cinta (BOPP) | Cola hot melt | La cinta es estándar |
| Ancho de cinta | 48 – 72 mm | Estándar 50 mm | Cinta más ancha, mayor coste |
| Velocidad de cinta | 18 – 30 m/min | Variable mediante inversor | La velocidad debe coincidir con el envasado |
| Ajuste | Manivela manual | Motorizado automático | El ajuste automático cuesta más |
| Bastidor | Acero con pintura en polvo | Acero inoxidable 304 | Lo decide la sala |
| Control del equipo | Interruptor / PLC | PLC con contadores | Los contadores ayudan al seguimiento de la producción |
| Aire | No necesario con cinta | 0,6 MPa para la cola | La cola necesita aire |
| Potencia | 0,2 – 1,0 kW | 3 – 6 kW para la cola | La cola necesita calor |
5. Rendimiento y planificación de capacidad
El ritmo depende de la longitud de la caja y la velocidad de cinta, no del cabezal. A 20 m/min con una caja de 400 mm y un hueco de 150 mm, la máquina hace unas 36 cajas por minuto; con una caja de 700 mm hace 23. Cotice siempre con su propia longitud de caja.
Calcule el 80 % del ritmo cotizado para una estación de envasado, porque el operario, no la máquina, suele ser el límite. Una selladora que supera al envasador crea una cola y luego una máquina parada.
Para la cola, añada el tiempo de calentamiento al cálculo del turno. Un equipo de cola hot melt tarda de 15 a 25 minutos en alcanzar la temperatura, y ese es tiempo de producción perdido en cada arranque.
| Régimen de turnos | Rendimiento bruto | OEE al 65% | Paquetes anuales (300 días) |
|---|---|---|---|
| 1 × 8 h | 60 bph | 39 bph | 93,600 |
| 2 × 8 h | 60 bph | 39 bph | 187,200 |
| 3 × 8 h | 60 bph | 39 bph | 280,800 |
Dimensionar la máquina por el valor medio del rango, no por el máximo. Un equipo vendido a 60 botellas por hora que funciona a 60 durante seis horas al día se exige hasta su límite mecánico; ese mismo equipo a 45 botellas por hora tiene margen para variaciones de viscosidad, cambios de tapas y algún lote lento ocasional.
6. Adaptación al producto y al envase
La adaptación la deciden la escuadría de la caja y el nivel de llenado. Una caja sobrellenada se abomba y la cinta salta el hueco en lugar de contactar con la costura; una caja infrallenada se hunde bajo la presión de la cinta y se sella torcida.
El rango de tamaños de caja importa tanto como la caja misma. Una máquina que cubre de 150 a 700 mm en un solo bastidor se ajusta para cada caja; dos máquinas ajustadas a dos bandas de tamaño suelen ir más rápido que una de rango amplio ajustada constantemente.
| Tipo de producto | Banda de viscosidad | Adaptación | Qué vigilar |
|---|---|---|---|
| Cajas RSC estándar | cuadrado, rígido | Excelente | Aplicación más habitual |
| Cajas altas de exportación | cuadrado, pesado | Buena con selladora de esquinas | Dos cabezales, más cinta |
| Cajas sobrellenadas | abombado | Condicional | Sellado con puentes, despegue de cinta |
| Cajas muy pequeñas | menos de 150 mm | Condicional | Requiere un modelo de bastidor pequeño |
| Cajas congeladas o húmedas | superficie húmeda | Condicional | La adherencia de la cinta disminuye; use cola o cinta especial |
| Cajas con superficies impresas | recubierto | Bueno | Compruebe la adherencia de la cinta sobre el recubrimiento |
7. Marco de decisión para la selección
Use estas reglas en orden. Cada una es un filtro estricto, no una preferencia, y cada una está redactada para que dos compradores con restricciones distintas lleguen a respuestas diferentes y no a la misma recomendación.
Regla 1: primero el rango de cajas
Liste cada tamaño de caja con largo, ancho y alto. Un rango de longitud superior a 2:1 implica una máquina de rango amplio o dos máquinas.
Regla 2: después el método de sellado
Cinta para flexibilidad y bajo volumen; cola por encima de unas 500 cajas al día donde importe el coste por caja. La cola necesita calentamiento y limpieza; la cinta necesita cambiar el rollo cada pocos cientos de cajas.
Regla 3: luego el tipo de cinta
Cintas superior e inferior para cajas ligeras; cintas laterales para cajas pesadas o altas. Una máquina de cinta superior con una caja de 30 kg resbala y sella torcido.
Regla 4: después el sellado de esquinas
La exportación o los palés apilados justifican una selladora de esquinas. Los envíos nacionales de una sola capa normalmente no, y el segundo cabezal duplica el coste de la cinta.
Regla 5: luego el ajuste
Si los operarios cambian de tamaño más de dos veces por turno, el ajuste motorizado se amortiza en paradas. Las manivelas manuales valen para un solo tamaño.
Regla 6: finalmente el acabado
Las salas húmedas o congeladas necesitan acero inoxidable e IP65. Una sala de envasado seca no, y la diferencia de precio es importante.
8. Alternativas comparadas frente a frente
El sellado compite con la cinta manual, el encolado y una combinación formadora-selladora, y la elección la deciden el volumen y la consistencia de las cajas.
| Criterio | Selladora de esquinas de cartón totalmente automática (versión alta velocidad) | Encintadora | Selladora de cola hot melt | Encintado manual |
|---|---|---|---|---|
| Coste por caja | Cinta 0,02 – 0,05 | Cola 0,01 – 0,02 | Cinta 0,03 – 0,06 | ver especificaciones |
| Ritmo | 10 – 40 cajas/min | 25 – 60 cajas/min | 3 – 6 cajas/min | ver especificaciones |
| Mano de obra | 1 operario | 1 operario | 1 operario por estación | ver especificaciones |
| Cambio de formato | Ajuste por manivela | Receta en el HMI | Ninguno | ver especificaciones |
| Limitación | Coste de la cinta, adherencia | Calentamiento, cuidado de la boquilla | Lento e irregular | ver especificaciones |
| Mejor adaptación | Envase flexible | Alto volumen | Menos de 200 cajas/día | ver especificaciones |
La cola es más barata por caja por encima de unas 500 cajas al día y menos flexible por debajo. El encintado manual es razonable bajo 200 cajas al día; por encima, el coste de mano de obra supera a la máquina en un año.
9. Integración en la línea
La selladora se sitúa al final de la estación de envasado, después de llenar y cerrar la caja. Aguas arriba necesita una caja cuadrada y no sobrellenada; aguas abajo necesita un transportador o un punto de apilado de palés, no un montón en el suelo.
Si la selladora va en línea con una formadora y una etiquetadora, la velocidad de cinta debe coincidir en las tres. Una selladora que va un 20 % más rápida que la formadora crea huecos que la etiquetadora no puede gestionar.
Señales que conviene acordar: caja presente, aviso de fin de cinta, fallo de atasco. Un aviso de fin de cinta es la mejora más barata de la máquina, porque una caja sellada sin cinta llega abierta.
10. Higiene, materiales y conformidad
En salas de envasado de alimentos, el bastidor de la selladora y las cintas deben ser limpiables y el cabezal de cinta no debe quedar sobre una línea de producto abierta. Acero inoxidable e IP65 son la especificación para salas húmedas.
El polvo de cartón se acumula bajo la máquina y dentro de las protecciones de la cinta, por lo que un bastidor con espacio libre por debajo es tanto una decisión de higiene como de mantenimiento.
Donde las cajas se sellan en una sala fría, especifique cinta para baja temperatura; la cinta BOPP estándar pierde adherencia por debajo de 5 °C y se despega en el transporte.
11. Instalación y puesta en marcha
| Etapa | Duración | Quién lo hace | Entregable |
|---|
Una encintadora se instala en medio día; una selladora de cola tarda de dos a tres días, incluido el suministro de aire, la prueba de calentamiento y el ajuste de la boquilla para su caja.
12. Mantenimiento, repuestos y disponibilidad
Los cabezales de cinta, las cintas y la boquilla de cola son las piezas de desgaste. Un cabezal de cinta que ha perdido tensión produce sellados que parecen correctos y se despegan en el transporte, por eso la tensión de la cinta se revisa semanalmente, no al fallo.
Tenga un cabezal de cinta de repuesto, un juego de cintas y, para máquinas de cola, una boquilla y un cartucho calefactor. Son las piezas que detienen una línea de envasado.
| Pieza de desgaste | Intervalo | Banda de coste | Tiempo de inactividad si se ignora |
|---|---|---|---|
| Conjunto del cabezal de cinta | 12 – 24 meses | US$ 80 – 250 | La cinta no se aplica o no se corta |
| Cinta del transportador | 12 meses | US$ 40 – 150 | Deslizamiento, sellado torcido |
| Boquilla de cola | 6 – 12 meses | US$ 60 – 200 | Diseño bloqueado |
| Cartucho calefactor | 12 meses | US$ 40 – 120 | Sin fusión, cola en frío |
13. Estructura de costes y coste total de propiedad
La cinta o la cola es el coste recurrente y domina a lo largo de cinco años. A 1.000 cajas al día, la cinta a 0,03 por caja supone 9.000 al año frente a la cola a 0,015, y la diferencia amortiza una máquina de cola en unos tres años.
Sume la mano de obra que la máquina sustituye y las cajas que evita volver a encintar. Una estación de envasado que encinta 600 cajas al día a mano suele tener una persona a jornada completa dedicada solo a la cinta.
| Partida de coste | Banda típica | Notas |
|---|---|---|
| Máquina, FOB | US$ 800 – 12.000 | Tipo y automatización |
| Cinta o cola | US$ 0,01 – 0,05 por caja | Coste recurrente dominante |
| Potencia | US$ 0,02 – 0,10 por hora | La cola consume más |
| Repuestos, año 1 | US$ 150 – 600 | Cabezales, cintas, boquillas |
| Mano de obra | 1 operario | Compartido con el envasado |
| Instalación | US$ 150 – 800 | La cola necesita aire y prueba de calor |
14. Lista de comprobación de la RFQ
Un presupuesto solo es tan preciso como los datos en los que se basa. Los compradores que envían estos catorce datos en el primer correo suelen recibir un precio firme y un plano en la primera respuesta; los que envían «una llenadora, unas 5.000 por hora» pierden tres rondas aclarando qué significa eso.
15. Garantía de calidad y documentación FAT
La aceptación en fábrica sella 30 cajas con sus dimensiones y ritmo, y luego inspecciona el sellado por contacto de la cinta, despegue en esquinas y centrado. El informe registra la especificación de cinta o cola usada y el ajuste de presión de la cinta.
Pida que se envíe una caja sellada con la máquina para que pueda probarla en su propio clima. Una cinta que funciona en una fábrica templada puede fallar en una cámara fría o en un puerto húmedo.
16. Preguntas frecuentes
¿Qué rango de tamaños de caja cubre?
Longitud de 150 a 700 mm en el bastidor estándar, hasta 900 mm en modelos de rango amplio. Envíe todos los tamaños que produce, no el promedio.
¿Cinta o cola?
Cinta para flexibilidad y volúmenes inferiores a unas 500 cajas al día; cola por encima, donde importen el coste por caja y la velocidad.
¿Por qué la cinta se despega en las esquinas?
Normalmente es una caja sobrellenada, una tensión de cinta baja o una superficie de caja fría. Revise primero el nivel de llenado y luego la tensión de la cinta.
¿Puede con cajas pesadas?
Hasta 25 kg en modelos estándar de cinta lateral, 50 kg en versiones de servicio pesado. Las máquinas de cinta superior son solo para cajas ligeras.
¿Necesito una selladora de esquinas?
Para envíos de exportación y palés apilados, normalmente sí. Para envíos nacionales de una sola capa, el segundo cabezal añade coste sin mucho beneficio.
¿Cuánto dura un rollo de cinta?
Unas 200 a 400 cajas, según el tamaño de la caja y el ancho de cinta. Un aviso de fin de cinta evita la caja sellada sin cinta.
17. Ocupación, servicios e infraestructura
La planificación del sitio falla más por la altura del techo y la posición del desagüe que por la superficie, así que compruebe estos tres números antes de trazar el plano: la altura necesaria para la elevación de la boquilla más el envase más alto, la distancia de la máquina al desagüe más cercano y la capacidad libre de su red de aire comprimido al inicio del turno, cuando todas las demás máquinas también consumen aire.
| Elemento | Requisito | Nota |
|---|---|---|
| Superficie en planta | 2,4 x 1,3 m para la máquina, más 1,2 m de acceso de mantenimiento a cada lado | El acceso es para el mecánico, no para el operario |
| Altura del techo | 1,9 m como mínimo sobre el marco | Elevación de la boquilla más la altura del envase |
| Potencia | 3 kW, 380 V trifásica, 50 o 60 Hz | Circuito independiente con toma de tierra, no compartido con soldadoras |
| Aire comprimido | 0,6 MPa, 0,4 m3/min de capacidad libre | Aire seco; la humedad provoca que las válvulas se bloqueen |
| Desagüe | A menos de 1,5 m de la máquina | Para el lavado y para la salida de la bandeja de goteo |
| Ruido | Menos de 75 dB(A) a 1 m | La mayor parte procede de la bomba de vacío o del soplador, no de la llenadora |
Un error habitual es instalar la máquina contra una pared para ahorrar espacio. El acceso de mantenimiento del lado izquierdo es donde el mecánico alcanza el accionamiento y el colector de válvulas; bloquearlo convierte un trabajo de quince minutos en un desmontaje de dos horas, y en la práctica también significa que la máquina nunca recibe un mantenimiento adecuado.
18. Escenarios de aplicación por sector
La misma máquina se compra por motivos muy distintos, y la configuración que conviene a un sector suele ser equivocada para otro. Estos cuatro patrones cubren la mayoría de las consultas que recibimos, y cada uno apunta a un conjunto diferente de opciones.
Productores de alimentos y bebidas suelen necesitar superficies lavables, declaraciones de contacto alimentario y un cambio de formato lo bastante rápido para ejecutar tres productos en un turno. Su decisión la impulsa la auditoría del minorista, y la máquina se especifica con marco de acero inoxidable, componentes eléctricos IP65 y boquillas desmontables. Su mayor coste oculto no es la máquina, sino la mano de obra de cambio de formato que no planificaron.
Productores de cosméticos y cuidado personal llenan volúmenes menores a menor rendimiento, y su restricción es el aspecto: sin goteos en el hombro de la botella, sin producto en la rosca, línea de llenado uniforme en todo el lote. Necesitan una boquilla de retorno o succión inversa y una aproximación final más lenta más que velocidad, y suelen lamentar haber comprado una máquina dimensionada para el rendimiento y no para la limpieza.
Productores farmacéuticos y de diagnóstico compran documentación tanto como equipo. El cabezal de llenado es secundario frente a la trazabilidad de materiales, el paquete de validación y la capacidad de demostrar que la limpieza fue eficaz. Su máquina es 316L, sus sellados son PTFE, y su prueba de aceptación es un protocolo por escrito y no una comprobación visual.
Productores químicos y del hogar llenan líquidos corrosivos o volátiles donde el material en contacto y el elastómero de sellado deciden la vida de la máquina. Necesitan sellados Viton o PTFE, un marco de acero inoxidable y, con frecuencia, una campana de extracción sobre la zona de llenado. La precisión es menos crítica que la contención, y la máquina debe especificarse en consecuencia.
19. Evaluación del proveedor: siete preguntas con respuestas que debería aceptar
Comprar una llenadora es una comparación entre proveedores tanto como entre máquinas, y la diferencia aparece en el segundo año y no en el primero. Estas siete preguntas son las que separan a un proveedor que construye máquinas de uno que solo las revende, y cada una tiene una respuesta que puede comprobar con un documento.
1. ¿Puede mostrar el registro de calibración de cada cabezal?
Un proveedor serio pesa treinta botellas por cabezal y reporta la media y la desviación típica por cabezal, no un solo número para la máquina. Si un cabezal se desvía un 2 % mientras el promedio parece correcto, el registro lo deja en evidencia y la máquina no debería enviarse.
2. ¿Cuál es el plazo de entrega de repuestos para las piezas de desgaste?
Los sellados de las boquillas y los asientos de las válvulas deberían poder enviarse en menos de una semana desde el almacén. Si la respuesta es «los pedimos al fabricante», su máquina se para dos semanas la primera vez que falla un sellado, y los sellados siempre fallan.
3. ¿Quién firma la prueba de aceptación y con qué criterios?
Los criterios deberían redactarse antes del pedido, en cifras: rendimiento durante cuatro horas, tolerancia de volumen, número de goteos, tasa de rechazo. Un proveedor que no se compromete con cifras le está diciendo que los números no son estables.
4. ¿Cuál es el procedimiento de cambio de formato y quién puede realizarlo?
Un operario debería poder cambiar de formato en menos de diez minutos con una receta y una sola herramienta. Si la respuesta implica a un mecánico y una llave, añada ese coste de mano de obra a su total a cinco años antes de comparar precios.
5. ¿Qué piezas se compran a terceros y de dónde?
Los servos, los PLC, las válvulas neumáticas y las células de carga son componentes de marca, y su disponibilidad en su región decide si una avería es un asunto de dos días o de dos meses. Pida la lista de marcas y compruebe la distribución local antes de firmar.
6. ¿Qué incluye la puesta en marcha y qué cuesta aparte?
La instalación, la calibración, la formación y una prueba de producción deberían detallarse. Las sorpresas caras suelen ser el alquiler de la grúa, ingenieros adicionales más allá de los días acordados y una nueva puesta en marcha cuando sus servicios resultan no cumplir la especificación.
7. ¿Podemos hablar con un cliente que utilice el mismo producto?
Un proveedor con una base instalada real puede nombrar dos o tres referencias si se le piden. Las respuestas vagas aquí son la señal más clara de que debe ir con cautela.
20. Los primeros 90 días tras la llegada
Los primeros tres meses deciden si la máquina se asienta en un ritmo o se convierte en una fuente de problemas diarios. La mayoría de lo que falla en este periodo es de procedimiento y no mecánico, y tiene solución si se vigila.
Días 1 a 10: instale, nivele y alinee con el transportador, verifique el sentido de giro y la presión del aire, y luego haga pasar envases vacíos por cada estación a mano antes de activar el circuito de llenado. Registre los ajustes reales en el manual y no en una nota pegada al marco.
Días 11 a 30: calibre cada cabezal con su propio producto y a su temperatura de llenado, luego ejecute un turno completo al 70 % del rendimiento nominal y registre el volumen cada hora. El patrón de desviación en este turno predice el intervalo de mantenimiento mejor que cualquier manual.
Días 31 a 60: forme a un segundo operario y a un mecánico, no solo a la persona que vaya a cubrir el turno de día. El conocimiento concentrado en una sola persona es la causa más habitual de una línea que no puede funcionar los fines de semana ni en festivos.
Días 61 a 90: revise el registro de rechazos, cuente las paradas y sus causas, y fije las primeras fechas de mantenimiento preventivo a partir del patrón real de fallos y no de los intervalos genéricos del manual. Pida el primer kit de repuestos antes de que termine este periodo, porque el primer fallo de sellado suele llegar alrededor del cuarto mes.
21. Errores de especificación que luego cuestan dinero al comprador
Casi todas las instalaciones insatisfactorias se remontan a una decisión tomada en la fase de presupuesto, cuando se aceptó un número sin comprobarlo. Estos seis errores aparecen con frecuencia suficiente como para ser predecibles, y cada uno es barato de evitar en el pedido y caro de corregir tras la llegada.
Aceptar un rendimiento presupuestado sin detalles del envase
Un ritmo dado en botellas por hora no significa nada hasta que se vincula a un volumen de llenado, un diámetro de cuello y una viscosidad del producto. Pida las condiciones de prueba por escrito: 500 ml, cuello de 28 mm, agua a 20 °C es una máquina muy distinta de 1 L, cuello de 18 mm, almíbar a 12 °C.
Comprar el máximo de cabezales que permite el presupuesto
Más cabezales aumentan el rendimiento, pero también el consumo de aire, el riesgo de derrames, el trabajo de calibración y el coste de cada futura sustitución de sellados. Una máquina de ocho cabezales funcionando seis días a la semana al 80 % de utilización supera a una de doce cabezales funcionando tres días al 45 %.
Olvidar el paso del transportador
La llenadora, la tapadora y la etiquetadora deben compartir el paso del envase y la altura del transportador. Cuando no es así, el integrador construye una placa de transferencia y un cambio de paso, y el comprador lo paga en tiempo de puesta en marcha y en atascos que nunca llegan a desaparecer.
Especificar por debajo los componentes eléctricos
Los componentes IP65, una toma de tierra independiente y un circuito dedicado cuestan unos pocos cientos de dólares en el pedido. Instalarlos después en una línea en marcha implica una parada, un armario nuevo y un electricista, y hasta que no se haga la máquina es un riesgo durante el lavado.
Comprar los sellados por precio
Un sellado que cuesta dos dólares menos y dura la mitad duplica su mano de obra de mantenimiento y añade un modo de fallo en mitad de una producción. Especifique el elastómero por compatibilidad con el producto, no por precio unitario.
Tratar la formación como una formalidad
Dos días de formación con SOP por escrito son la inversión en fiabilidad más económica que existe. Los compradores que la omiten suelen gastar el mismo dinero después en una visita de servicio para resolver problemas que el manual ya describía.
22. Comparar presupuestos línea por línea
Tres presupuestos para la misma máquina nominal pueden diferir un 40 % y describir el mismo equipo, porque lo que va dentro del precio es distinto. La comparación línea por línea siguiente es la que recomendamos a los compradores, y es también el formato que siguen nuestras propuestas para que las diferencias sean visibles y no queden ocultas en un total.
Qué debería incluir el precio base
El precio base debería incluir la máquina según lo especificado, un juego de utillaje para el formato acordado, el sistema de control con su memoria de recetas, protecciones e enclavamientos, un manual en inglés, un kit de herramientas y un juego de sellados de repuesto. Si alguno de estos aparece como partida separada en un presupuesto de la competencia, los totales no son comparables y el número más barato suele ser el que más exclusiones tiene.
Qué debería presupuestarse aparte y por qué
El flete, el seguro, los aranceles, la instalación, la formación más allá de los días incluidos, el utillaje a medida y el equipo de inspección opcional deberían ir aparte. No es un truco; permite ver el coste de cada decisión. El truco es el contrario: una suma única que esconde una visita de puesta en marcha de dos semanas dentro de un número que no puede auditar.
Condiciones de garantía
Compare la duración, qué está cubierto, quién paga el flete de una pieza en garantía y qué anula la garantía. Doce meses en piezas con flete a cargo del comprador es muy distinto de doce meses con flete y mano de obra incluidos. Pida el texto exacto y no el resumen.
Calendario de pagos y riesgo
Un anticipo del treinta por ciento y el setenta por ciento contra documentos es la estructura habitual en exportación. Un proveedor que pide el importe completo antes del envío le pide asumir todo el riesgo; uno que acepta un anticipo del diez por ciento lo asume él mismo. El calendario le dice algo sobre quién espera tener problemas.
Plazo de entrega y sus componentes
Pida el desglose entre ingeniería, compras, montaje, pruebas y embalaje. Un plazo de cuarenta días donde treinta son espera de un servo es un riesgo distinto al de cuarenta días de montaje. Cuando una fecha se retrasa, el desglose le indica si debe presionar al proveedor o al componente.
23. Preguntas que los equipos de compras nos hacen con más frecuencia
¿Puede suministrar la misma máquina a 415 V, 60 Hz?
Sí. La tensión, la fase y la frecuencia se especifican en el pedido porque cambian los motores, los accionamientos y el dimensionado del transformador. Cambiarlas después de construir la máquina implica sustituir componentes, y es una de las pocas especificaciones que no pueden ajustarse en la planta.
¿Cuál es el plazo real de entrega hasta nuestro puerto?
El plazo de producción es de 25 a 45 días, el flete marítimo a la mayoría de destinos es de 18 a 35 días, y el puerto a puerta añade de tres a diez días según la aduana. El total es lo que necesita su planificación, y normalmente son de 8 a 12 semanas desde el pedido hasta una máquina funcionando en su planta.
¿Ofrecen un servicio de instalación local?
Enviamos ingenieros desde fábrica para la instalación y la puesta en marcha, y para compradores recurrentes podemos coordinar un socio local para el servicio rutinario. La instalación por el equipo de fábrica es la opción que recomendamos para una primera máquina, porque transfiere el conocimiento del proceso además del equipo.
¿Qué ocurre si falla una pieza en el primer año?
Las piezas en garantía se envían por avión en los tres días laborables siguientes a un diagnóstico confirmado, y pedimos fotografías y el código de fallo para que el diagnóstico sea correcto a la primera. Para piezas de desgaste críticas recomendamos mantener un kit local, que cuesta unos pocos cientos de dólares y elimina por completo la demora del flete aéreo.
¿Puede auditarse la máquina antes de liberar el saldo?
Sí. La prueba de aceptación en fábrica es el momento natural: usted o su inspector externo asisten, observan la marcha, revisan los datos de calibración y los certificados de materiales, y el saldo se libera contra un informe firmado. Los compradores que omiten este paso a veces descubren una discrepancia de especificación solo después de que llega el contenedor.
24. Niveles de servicio, tiempos de respuesta y qué comprometemos por escrito
El servicio es la parte de la compra de una máquina que los compradores no pueden inspeccionar antes de pagar, y es precisamente por eso por lo que merece un lugar en la hoja de comparación. Lo que sigue es lo que ponemos en el contrato y no lo que decimos en una reunión de ventas, y recomendamos hacer a cada proveedor competidor las mismas cuatro preguntas.
Tiempo de respuesta
Primera respuesta técnica en el plazo de un día laborable tras una consulta por escrito con fotografías y el código de fallo. Diagnóstico remoto en dos días. Cuando se necesita una visita a la planta, se envía un ingeniero en cinco días laborables, o antes si la línea está parada.
Repuestos
Piezas de desgaste en almacén, enviadas en tres días laborables por avión. Las piezas fuera de almacén se presupuestan con un plazo por escrito. El kit de repuestos recomendado figura en el manual con referencias, para que pueda pedirlas a cualquier distribuidor y no solo a nosotros.
Garantía
Doce meses en piezas y mano de obra por defectos de fabricación, veinticuatro meses en el marco. Quedan excluidos los consumibles y las piezas de desgaste, lo que es normal, pero la lista de exclusiones se redacta y no solo se implica. El flete en garantía lo cubrimos nosotros en el primer envío de una pieza de repuesto.
Formación y transferencia de conocimiento
Se incluyen dos días de formación en la planta con la puesta en marcha: un día para los operarios sobre arranque, cambio de formato, limpieza y el primer nivel de diagnóstico, y un día para el mecánico sobre ajuste, inspección de desgaste y el procedimiento de sustitución de repuestos. Ambos días terminan con un SOP por escrito que su equipo conserva.
Lo que no prometemos
No prometemos un tiempo de respuesta medido en horas, porque una promesa que no puede cumplirse es peor que una realista. No prometemos que una máquina funcione a su rendimiento máximo de forma indefinida; prometemos el rendimiento probado con el formato y el producto utilizados en la aceptación, y documentamos las condiciones. Los compradores que quieren una garantía sobre el rendimiento a largo plazo deberían contratar un contrato de servicio, que presupuestamos aparte para que el coste sea visible.
27. Entrega, aceptación y qué verificar en la planta
La aceptación debe ser una prueba de sellado con sus propios tamaños de caja, a la velocidad de su línea, con la cinta o cola que piensa comprar. Revise tres puntos de cada caja: la costura central, las dos costuras de extremo y la esquina donde gira la cinta. Un sellado que falla en la esquina fallará en el camión.
En planta, compruebe que la máquina se detiene cuando una caja se atasca, que el sensor de fin de cinta funciona, que la protección del accionamiento cierra el circuito de seguridad y que la parada de emergencia es accesible desde ambos lados de la estación. Las encintadoras son silenciosas y fáciles de alcanzar en marcha.
Pida por escrito la especificación de cinta o cola y el ajuste de presión de la cinta. Una línea de envasado que cambia de operario cada turno vuelve a los últimos ajustes usados, y la referencia escrita es lo que frena esa deriva.
Envíe los datos de su envase y producto
Envíe cada tamaño de caja con largo, ancho y alto, el volumen diario y el método de sellado que prefiera. Confirmaremos el tamaño de bastidor, el tipo de cinta y la especificación de cinta o cola, y enviaremos una propuesta con precio y un protocolo de prueba de sellado.
Solicitar un presupuesto Ver toda la gama de sellado de cartones