Packaging Line Solutions— De la entrada a la integración final Automatización llave en mano
Desde llenado, taponado y flow-pack hasta pesaje multicabezal, termoformado y sellado por inducción, SunAura Machinery diseña e integra la línea front-end. Los módulos de final de línea (encartonado, sellado de cajas, flejado, envasado retráctil, paletizado y envasado estirable) los suministra nuestro 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO). Una sola llave en mano, una única responsabilidad de ingeniería, diseñada en torno a su producto, velocidad y plano de planta.
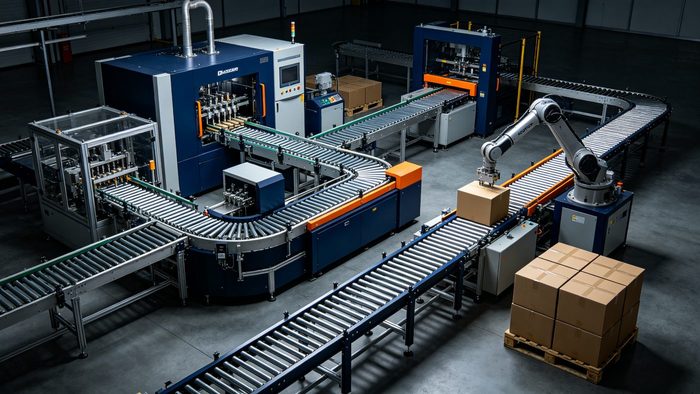
Gama de líneas de envasado SunAura
Haga clic en cualquier modelo para ver la ficha técnica completa, el vídeo y el formulario de consulta.
Nota de alcance: Los módulos de llenado, taponado, flow-pack, pesaje multicabezal, termoformado y sellado por inducción los diseña y construye SunAura Machinery en Qingdao. Los módulos de final de línea — encartonado, sellado de cajas, flejado, envasado retráctil, paletizado y envasado estirable — los suministra nuestro 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO) e integrado en la línea bajo la responsabilidad de ingeniería de SunAura Machinery.
Módulo encartonador (SunAura Packaging Machines)
Forma y sella la base de las cajas de forma automática: suministrados por 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO)
Módulo de llenado
Piston / servo / vacuum fillers, 1–12 heads
Módulo de sellado de cajas (SunAura Packaging Machines)
Semiautomática, automática o de sellado de esquinas: suministrados por 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO)
Módulo de flejado (SunAura Packaging Machines)
Flejadoras PP automáticas — suministradas por 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO)
Módulo de retractilado (SunAura Packaging Machines)
Selladora de barra en L + túnel de retracción para multipacks: suministrados por 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO)
Módulo de paletizado (SunAura Packaging Machines)
Paletizado robotizado + envoltura estirable para un final de línea sin intervención manual, suministrados por 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO)
Cómo elegir una línea de envasado: la guía completa
Una línea de embalaje enlaza máquinas individuales — llenado, taponado, flow-pack, pesaje multicabezal, termoformado, sellado por inducción en el front-end SunAura, más estaciones de final de línea (encartonado, sellado de cajas, flejado, envasado retráctil, paletizado) suministradas por nuestro 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO) — con transportadores para que el producto fluya de una estación a la siguiente sin manipulación manual. He aquí cómo decidir cuándo una línea se amortiza por sí sola y cómo la construimos.
Cuándo una sola máquina deja de ser suficiente, y una línea se amortiza por sí sola
Una línea de embalaje enlaza máquinas individuales — llenado, taponado, flow-pack, pesaje multicabezal, termoformado, sellado por inducción en el front-end SunAura, más estaciones de final de línea (encartonado, sellado de cajas, flejado, envasado retráctil, paletizado) suministradas por nuestro 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO) — con transportadores para que el producto fluya de una estación a la siguiente sin manipulación manual. El paso de máquinas independientes a una línea rara vez es un momento espectacular; es la acumulación lenta de coste de mano de obra, inconsistencia y cuellos de botella en los puntos de transferencia entre máquinas. Como regla general, si tiene dos o más máquinas de embalaje y aún hay personal transportando el producto a mano entre ellas, un estudio de línea casi con seguridad se amortiza en 12–24 meses.
SunAura diseña e integra líneas de embalaje llave en mano en nuestra fábrica de 48,000㎡ en Qingdao: las estaciones de frente de línea (llenado, taponado, flow-pack, pesaje multicabezal, termoformado, sellado por inducción) se fabrican en casa, mientras que las estaciones de final de línea (formado de cajas, sellado de cajas, flejado, envoltura retráctil, paletizado y envoltura estirable) las suministra nuestro 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO) — para clientes de alimentación, bebida, química diaria, farmacia, electrónica, ferretería y agricultura en más de 100 países. Obtiene un proveedor, una responsabilidad de ingeniería, una línea de servicio: sin recriminaciones entre marcas cuando algo necesita reparación.
Tres niveles de automatización: comience donde los números cuadren
Nivel 1 — Entrada semiautomática (500–2,000 unidades/día): estación de llenado/embalaje (SunAura) más formación de cajas, sellado de cartones, flejado y paletizado manuales o suministrados por otra planta. Baja inversión, típicamente 1–2 operarios por estación, amortización en menos de 12 meses frente a un equipo de embalaje manual de 3–4 personas.
Nivel 2 — Automatización media (2.000–8.000 unidades/día): llenado/envoltorio front-end SunAura con enlace por transportador más encartonado, sellado, flejado y envasado retráctil automáticos del sitio hermano; 1–2 supervisores manejan toda la línea. Aquí es donde se sitúan la mayoría de las operaciones alimentarias y de comercio electrónico.
Nivel 3 — Llave en mano totalmente automático (8.000+ unidades/día): añade llenado automático SunAura y envoltorio de movimiento continuo, más paletizado robótico y envasado estirable del sitio hermano al final. La plantilla se reduce a supervisión de línea + control de calidad; la producción la limita la línea de producción aguas arriba, no el embalaje.
No se exceda. Una línea totalmente automática que funciona en un turno usa su automatización solo un tercio del día — el capex adicional rara vez se amortiza. Le diremos con honestidad qué nivel encaja con su volumen; eso forma parte del estudio de diseño gratuito.
Arquitecturas de línea habituales que fabricamos
Línea de cartones: encartonadora (SunAura Packaging Machines) → estación de llenado/embalaje (front-end SunAura) → selladora de cartones (SunAura Packaging Machines) → flejado (SunAura Packaging Machines, opcional) → envolvedora de palet (SunAura Packaging Machines) → etiquetado. La arquitectura más común; se escala del Nivel 1 al 3. Las estaciones de final de línea las suministra 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO) e integrado por SunAura Machinery.
Línea de botellas de líquidos: alimentación/orientación de botellas → llenado (pistón/servo/alto vacío) → taponado → etiquetado → empaquetado retráctil múltiple → encajonado. Las líneas de llenado-taponado-etiquetado de SunAura cubren aceite comestible, salsas, miel, bebidas y farmacia.
Línea retráctil / multipack: alimentación de producto y flow-pack SunAura → sellado de barra en L y túnel retráctil del sitio hermano → embalaje en cajas o paletizado directo del sitio hermano. Para multipacks de bebida, kits de cosmética y bienes de consumo. Las estaciones de final de línea las suministra 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO).
Línea de vacío alimentaria: manipulación de producto front-end SunAura, pesaje y flow-pack → envasado al vacío del sitio hermano (cámara simple o doble, ajustada al rendimiento) → secado/inspección → embalaje en cajas del sitio hermano. A menudo se combina con envasado retráctil del sitio hermano para envases de venta al público. Las estaciones de vacío y de embalaje en cajas las suministra 90-130 BOTELLAS/MIN (SEGÚN LA PRUEBA REAL DEL PRODUCTO).
Distribución: dónde triunfan las líneas y dónde fallan
Nuestro estudio de casos de fallas de 2026 sobre distribuciones de líneas de embalaje encontró los mismos cuatro errores en todos los sectores: (1) discrepancias de altura de transportador entre máquinas de distintos proveedores, (2) cuellos de botella de transferencia donde los cartones deben moverse a mano, (3) ausencia de zonas de buffer: la parada de una máquina detiene toda la línea, y (4) subestimar el acceso de mantenimiento, dejando sin espacio para dar servicio al cabezal de sellado o a la bomba de vacío.
Un buen diseño de línea resuelve las cuatro cosas antes de cortar cualquier acero: alturas de transportador coincidentes, transferencias automáticas con pasos manuales mínimos, 3–5 minutos de buffer entre estaciones y pasillos de servicio en cada máquina. Envíenos su plano de planta (incluso un boceto a mano con dimensiones) y diseñamos alrededor de él.
Nuestro proceso de entrega en 5 etapas
1. Recopilación de datos: tipo de producto, tamaños, producción diaria, régimen de turnos, plano de planta, equipo existente. 2. Diseño de línea: nuestros ingenieros elaboran una distribución 3D de la línea con lista de equipos, velocidades, personal y presupuesto en aproximadamente una semana. 3. Fabricación y prueba: cada máquina se construye en taller propio y luego la línea ensamblada funciona de forma continua durante 48 horas a la velocidad nominal con sus muestras. 4. Instalación: ingenieros en el extranjero disponibles para instalación y puesta en marcha en sitio; cada línea se entrega con asistencia remota por vídeo. 5. Soporte de ciclo de vida: garantía de 12 meses, repuestos en 48 horas, soporte remoto de por vida.
Presupuesto y realidad del retorno de inversión
Utilice los tres niveles como esqueleto presupuestario: las líneas L1 arrancan en cifras de cinco dígitos bajas, las L2 típicamente entre cinco medios y seis bajos, y las L3 se cotizan de forma individual tras el estudio de diseño. El cálculo de retorno que importa es la mano de obra ahorrada menos el costo de automatización por mes: la mayoría de nuestros clientes de líneas entran en flujo de caja positivo en 12–24 meses con los volúmenes indicados arriba, y el estudio de diseño le da la cifra exacta antes de comprometer un solo dólar. Por qué SunAura como su socio de línea: como fabricamos nosotros mismos casi todas las máquinas de la línea, controlamos el emparejado de velocidades, las alturas de transportador, la integración PLC y la disponibilidad de repuestos: las tres cosas que rompen las líneas de múltiples proveedores. Estamos certificados CE e ISO 9001 (auditoría SGS), tenemos más de 20 patentes y hemos entregado líneas personalizadas a más de 100 países.
Producción diaria
500–2 000 → L1 semiautomática; 2 000–8 000 → L2 media; 8 000+ → L3 totalmente automática. No se pase: una línea de un turno utiliza la automatización un tercio del día.
Mano de obra ahorrada
El estudio de línea se amortiza en 12–24 meses cuando el personal transporta a mano entre máquinas o la mano de obra de envasado supera a 3 personas.
Arquitectura de línea
Líneas de cajas, botellas de líquidos, retráctil/paquete múltiple y alimentos al vacío: módulos de entrada SunAura integrados con estaciones de fin de línea de sitio asociado.
Distribución y buffer
Alturas de transportador adaptadas, transferencias automáticas, búferes de 3–5 min entre estaciones, pasillos de servicio en cada máquina.
Nivel de presupuesto
L1: bajas cinco cifras; L2: de cinco cifras medias a seis cifras bajas; L3: cotizado de forma individual tras el estudio de diseño.
Cinco errores que cuestan tiempo y dinero al comprador
- Overshooting automation — Una línea totalmente automática en un solo turno utiliza su automatización un tercio del día: el capex adicional rara vez se amortiza.
- Alturas de transportador de proveedores mixtos — Los desajustes de altura entre marcas generan transferencias manuales. Un solo fabricante los evita por diseño.
- Sin zonas de buffer — Sin un búfer de 3–5 minutos, la parada de una máquina detiene toda la línea.
- Ignorar el acceso de mantenimiento — Sin espacio para dar servicio al cabezal de sellado o a la bomba de vacío, el cuidado rutinario se convierte en parada de línea.
Especificaciones técnicas de un vistazo
Diez parámetros, configuraciones de producción. Todos los valores personalizables sin coste adicional de ingeniería.
| Dimensión | L1 semiautomática de entrada | L2 automatización media | L3 llave en mano completa |
|---|---|---|---|
| Producción diaria | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Configuración típica | Formadora (o manual) + sellado semiautomático + flejado + paletizado manual | Formado automático + sellado automático + flejado + retráctil, enlazado por transportador | Llenado automático + envoltura continua + paletizado robótico |
| Personal necesario | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Amortización | < 12 months | 12–18 months | 18–24 meses (según utilización) |
| Sectores típicos | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Dónde sacan provecho estas máquinas
Probadas en líneas de producción de alimentación, logística, electrónica y farmacia.
Alimentario y bebidas
Líneas de botellas de líquido: llenado → taponado → etiquetado → multipack retráctil → envasado en cajas.
Químico diario
Líneas de automatización media para cajas de detergente, cuidado personal y productos del hogar.
Farmacia
Líneas de nivel 2–3 con llenado preciso, etiquetado y envasado listo para trazabilidad completa.
Electrónica y ferretería
Envasado flow-pack y pesaje de entrada, con sellado de esquinas y flejado suministrados por sitio asociado para envíos pesados y propensos a vibraciones.
Agricultura
Líneas de alimentos al vacío para productos frescos y carne, a menudo combinadas con retracción para envases comerciales.
Fabricado por SunAura — el fabricante, no un comerciante
SunAura fabrica nosotros mismos casi todas las máquinas de la línea, por lo que controlamos el emparejado de velocidades, las alturas de transportador, la integración PLC y la disponibilidad de repuestos: las tres cosas que rompen las líneas de múltiples proveedores. Estamos certificados CE e ISO 9001 (auditoría SGS), tenemos más de 20 patentes y hemos entregado líneas personalizadas a más de 100 países. Cada línea ensamblada funciona de forma continua durante 48 horas a velocidad nominal con sus muestras antes del envío. Las líneas estándar se entregan en 30–45 días desde la aprobación del diseño; las grandes líneas personalizadas, en 60–90 días, con ingenieros en el extranjero disponibles para instalación en sitio y garantía de 12 meses más soporte remoto de por vida.
Preguntas frecuentes
¿Cómo sé si necesito una línea de envasado completa?
El detonante es la manipulación manual entre máquinas. Si utiliza dos o más máquinas de embalaje y el personal todavía transporta el producto a mano entre ellas, o si la mano de obra de embalaje supera a 3 personas, un estudio de línea suele amortizarse en 12–24 meses.
¿Cuál es el calendario típico del proyecto?
Líneas estándar: 30–45 días desde la aprobación del diseño; líneas grandes personalizadas (línea de entrada SunAura más paletizado robotizado de sitio asociado): 60–90 días. Cada máquina se prueba en marcha durante 48 horas antes del envío.
¿Qué información necesitan para el diseño de una línea?
Tipo y tamaños de producto, producción diaria, horas de turno, plano de planta (aunque sea un croquis), potencia disponible y cualquier equipo existente que desee conservar. Elaboramos un trazado inicial y presupuesto en una semana aproximadamente.
¿Puede integrar nuestras máquinas existentes?
Sí. Adaptamos las alturas de transportador y los controles a su equipo existente. Incluimos asesoramiento honesto: si una máquina existente debe reemplazarse por fiabilidad, le diremos por qué.
¿Quién instala y pone en marcha la línea?
Disponemos de ingenieros en el extranjero para la instalación en sitio; cada línea se entrega con guía remota por vídeo y un protocolo de puesta en marcha. La mayoría de los clientes la comisionan con nuestros ingenieros en 5–10 días en sitio.
¿Cuál es el rango de presupuesto?
Las líneas semiautomáticas L1 empiezan en cinco cifras bajas; las líneas llave en mano L3 con llenado/envoltorio SunAura y paletizado robótico del sitio hermano se cotizan individualmente tras el estudio de diseño. Publicamos rangos honestos en la propuesta, nunca una cotización vaga.
¿Se puede personalizar la línea para mi producto?
Sí: la velocidad de línea, la configuración de la máquina, el trazado del transportador, el voltaje, el color y la documentación son todos personalizables. Marcas OEM/ODM disponibles.
¿Qué garantía y soporte incluye una línea?
Garantía completa de 12 meses, soporte remoto de por vida, repuestos enviados en 48 horas y un ingeniero de proyecto dedicado durante la vida útil de la línea.
Cómo una línea de envasado SunAura completa equilibra el rendimiento
Una línea de embalaje completa es tan rápida como su máquina más lenta. Dimensionamos cada módulo aguas arriba y aguas abajo para que el ritmo de línea — no la llenadora por sí sola — determine las botellas por hora (bph) reales a la salida.
La mayoría de las fallas de línea que diagnosticamos en la puesta en marcha no son piezas rotas. Son una llenadora calificada a 6,000 bph alimentando a una taponadora que llega como máximo a 4,200 bph, de modo que la llenadora se queda sin producto o la taponadora se acumula contra un muro de rechazo. Nosotros arrancamos una línea de embalaje llave en mano al revés: fijamos primero la máquina del cuello de botella, luego damos a cada máquina vecina un margen del 15–20% por encima de ese cuello de botella. En la práctica, eso significa que una llenadora de 6,000 bph va en una línea cuya taponadora está especificada a 7,200 bph y cuya etiquetadora corre a 8,000 bph, de modo que las microparadas en una estación no se propagan a la siguiente.
El ritmo sigue al envase. En una línea de botellas, la secuencia es ordenador → enjuagadora/limpiadora de aire → llenadora → tapón de flujo o selladora de inducción → taponadora de rosca → detector de fugas → etiquetadora → controladora de peso → empacadora de cajas (aquí detenemos en este sitio; la formación de cajas, el flejado y la envoltura de palet pertenecen a nuestra línea hermana). Cada estación se sitúa sobre una referencia de transportador de 750 mm, con 1.5–2 m de acumulación entre llenadora y taponadora y entre taponadora y etiquetadora. Esos dos buffers permiten absorber una pausa de ciclo de par de 3 segundos de la taponadora sin disparar la llenadora. En una línea de vasos o bandejas, el tramo aguas arriba sustituye el ordenador por un termoformadora que forma la taza en línea y luego indexa directamente hacia una estación de sellado de película en rollo: sin desenredador, sin enjuague por aire, un alimentador menos que puede atascarse.
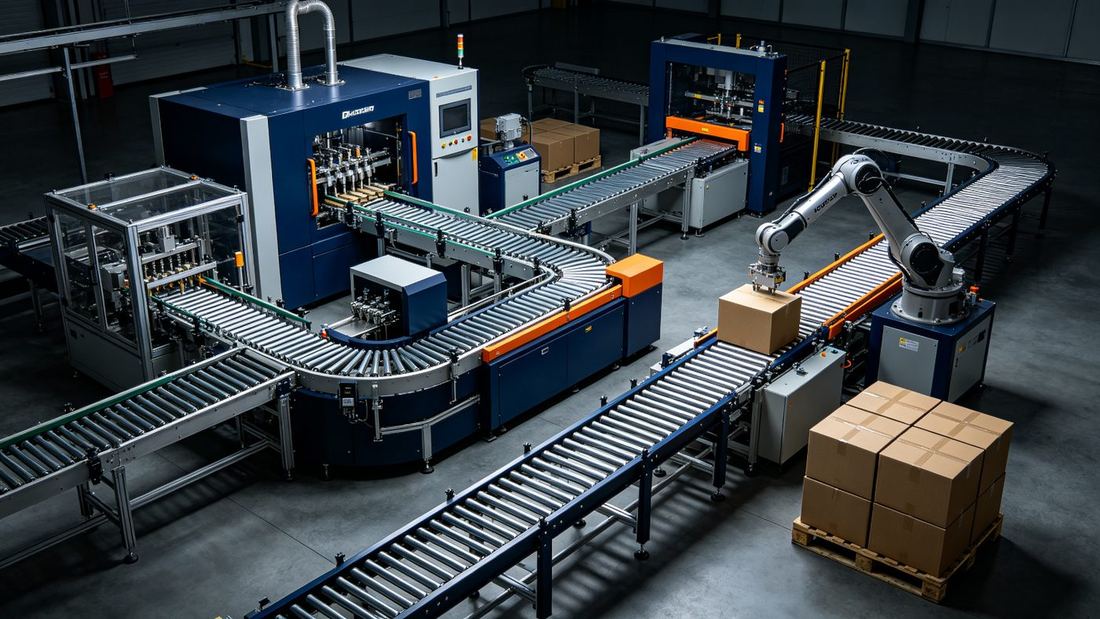
La otra mitad del ritmo de línea es el cambio de formato. Una línea que trabaja a 6.000 bph en el SKU A pero tarda 90 minutos en cambiar al SKU B pierde unas 900 botellas de producción efectiva por cambio de SKU. Ajustamos llenadoras de líquidos, taponadoras y las recetas compartidas del transportador a un PLC común, de modo que un cambio de producto es una única recuperación de receta en el HMI en lugar de tres máquinas ajustadas a mano. Más sobre ello en la guía de selección siguiente.
Parámetros de línea habituales que cotizamos
Los números siguientes son representativos de las soluciones de líneas de embalaje que hemos enviado en los últimos 24 meses. Su proyecto se situará en algún punto de esta envolvente según el envase, la viscosidad del producto y el OEE objetivo.
| Parámetro | Línea de botellas y frascos | Línea de vasos / bandejas | Nota |
|---|---|---|---|
| Velocidad de línea (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Botellas 50–1,000 ml; vasos 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | Sin utillaje cuando sea posible |
| OEE objetivo a los 12 meses | ≥ 85% | ≥ 82% | Basado en operación de dos turnos |
| Potencia instalada | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Aire comprimido | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Seco, sin aceite |
| Partes en contacto con el producto | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Control del equipo | PLC único + HMI de 10" | PLC único + HMI de 12" | Siemens or Schneider per customer spec |
| Huella (típica) | 14 m × 3.5 m | 10 m × 3.0 m | Excluye el palé a granel aguas arriba y la zona de cajas aguas abajo |
Tolerancias: volumen de llenado ±0.5% del nominal a 20 °C para líquidos de flujo libre; ±1.0% para salsas y pastas con partículas visibles. Repetibilidad del par de tapón ±5% del valor consigna en taponadoras de rosca. Estos números están garantizados por contrato durante nuestra FAT de 72 horas, no son cifras de laboratorio del mejor caso.
Dónde instalamos estas líneas
La automatización de una línea de envasado no sirve para todos por igual. Adaptamos los materiales de contacto, el grado de resistencia al lavado y la documentación de validación al sector.
Alimentario y bebidas
Zumo, té, refrescos carbonatados, salsas y condimentos en PET o vidrio. Circuitos CIP integrados en la llenadora, lavado IP66 en el cerramiento de la taponadora, y una etiquetadora alimentada por plataforma que admite tanto adhesivo como rollo envolvente. Producción típica de 6.000–10.000 bph.
Hogar y cuidado personal
Champú, gel de ducha, lavavajillas, loción y detergente líquido. Llenado de pistón o bomba de engranajes para viscosidades de hasta 50.000 cP, taponado de rosca o presión, y temporización de boquilla anti-arrastre para que los tensioactivos no formen hilo entre ciclos.
Farmacéutico y nutracéutico
Líquidos orales, jarabes, suplementos y frascos de tintura. Trazabilidad documental GAMP 5, gestión de recetas validada, piezas en contacto AISI 316L, y una pesadora de control con resolución de 0.1 g que alimenta un contenedor de rechazo enclavado con el PLC de línea para la trazabilidad.
Aceite comestible
Aceites de oliva, girasol, cacahuete y mezclados en PET o vidrio de 250 ml – 5 L. Llenadora por gravedad o caudal temporizado con opción de atmósfera de nitrógeno, sellado por inducción de tapón de caudal para control del espacio de cabeza de oxígeno, y taponado de rosca con par codificado que resiste un llenado en caliente a 70 °C.
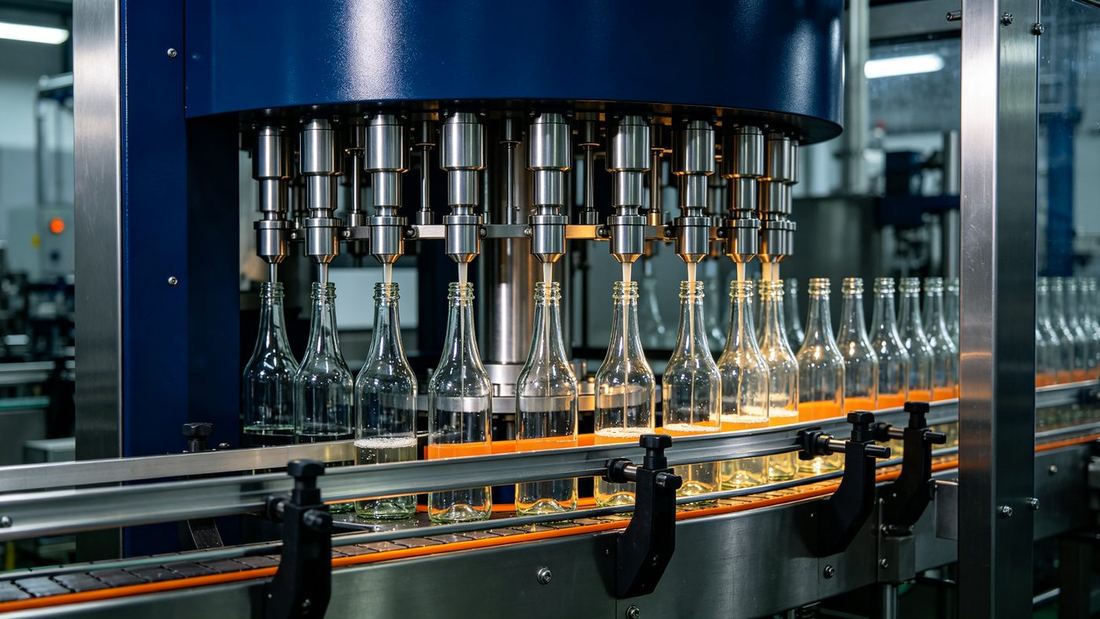
Cómo especificamos la línea adecuada para su planta
Antes de trazar un esquema, cuatro decisiones definen la lista de materiales. Acierte en estas y lo demás es detalle.
Por debajo de 6,000 bph en botellas, un carril simple es casi siempre más económico, más fácil de limpiar y de cambiar. Por encima de 8,000 bph, el doble carril divide a la mitad la velocidad de llenado por carril y permite usar un carril para SKU pequeños mientras el otro permanece inactivo. Dimensionamos esto a partir de su producción objetivo en dos turnos, no de su diapositiva de marketing.
La neumática es adecuada a ≤60 ciclos/min y para movimientos no críticos. Por encima de eso — y en cualquier caso donde el movimiento afecte a la precisión de llenado o al par de tapón — optamos por servo. El servo nos da perfiles de aceleración controlados por receta y repetibilidad que no se obtienen de un cilindro con control de caudal.
Conectamos llenadora, taponadora, pesadora de control y etiquetadora a un mismo PLC con un HMI, no cuatro paneles atornillados a cuatro máquinas. Esa es la diferencia entre una línea de embalaje llave en mano y cuatro equipos atornillados juntos. Lea nuestro single PLC integration guide para la arquitectura.
La longitud de línea es fácil de recortar sobre el papel; los pasillos de mantenimiento de 900 mm en el lado del operador y de 600 mm en la parte trasera son lo que los clientes lamentan haber quitado. Nuestro guía de distribución de línea y huella muestra la envolvente mínima.
⚠ Errores de selección que detectamos en planta
- Dimensionar la llenadora al máximo de bph y olvidar que la taponadora es un 20 % más lenta: la taponadora se convierte en el cuello de botella el día que empieza la producción.
- Comprar cuatro máquinas a cuatro proveedores y esperar que se comuniquen entre sí. OPC-UA ayuda, pero los enclavamientos, la lógica de rechazo y el intercambio de recetas aún necesitan un contratista de control único. Ver automated packaging line integration.
- Dimensionar el aire comprimido para el caudal de placa de características y no para la demanda del ciclo pico. Las taponadoras neumáticas disparan el doble de lo nominal en el primer ciclo tras un fin de semana.
- Omitir el FAT porque «lo detectaremos en la puesta en marcha». Una FAT de 72 horas en nuestro taller de Qingdao cuesta una fracción de lo que cuesta en su planta un retraso de puesta en marcha de dos semanas.
- Ignorar el margen de servicios. Una línea que necesita 30 kW pero vive de una alimentación de 25 kW sufrirá caídas de tensión cada vez que se active la selladora.
Para una estimación de presupuesto, nuestro equipo publica un aparte desglose de costes de una línea automática llenado–taponado para que pueda comparar de igual a igual antes de que coticemos. Para la disposición más amplia de frente a espalda, el artículo relacionado sobre soluciones de línea de envasado completas, desde el llenado hasta el sellado cubre el mismo terreno desde el lado del ingeniero de integración.
Cómo integramos llenadora, taponadora y báscula en una sola línea
Llevamos más de 18 años construyendo soluciones de líneas de embalaje desde un campus de Qingdao de 48.000 m², enviadas a más de 100 países, y cada línea sale de nuestro taller tras una prueba de aceptación de fábrica de 72 horas.
La integración empieza a nivel de controles. No enviamos la llenadora el martes, la taponadora el jueves y esperamos que el instalador resuelva el protocolo de conexión. Todas las máquinas llegan en el mismo camión, precableadas a un gabinete de control común, y la línea funciona en nuestro taller durante tres días completos antes del embalaje. Durante el FAT hacemos circular su envase real y su producto real (o el sustituto más cercano si no puede cederlo), y registramos la precisión de llenado, el par de tapa, la tasa de rechazo y la OEE frente a la especificación del contrato. El cliente da su conformidad a los datos antes de sellar el cajón. La documentación CE e ISO se envía en el mismo cajón que los manuales.
La integración mecánica es la mitad menos visible. Estandarizamos una altura de transportador de 750 mm en todas las máquinas, de modo que la transferencia de botellas entre la llenadora y la taponadora nunca baja ni sube. Dimensionamos los transportadores de acumulación para retener 60–90 segundos de producción entre estaciones: lo suficientemente largos para absorber una pausa de par de la taponadora, lo suficientemente cortos para que una línea atascada no descargue el producto en un montón de 2 m. Cuando el producto es mercancía seca, el tramo aguas arriba se convierte en un báscula multicabezal alimentando una llenadora lineal de cangilones; el ritmo de descarga de la pesadora se bloquea al índice de la llenadora, de modo que cada cangilón recibe el peso objetivo en la primera descarga.
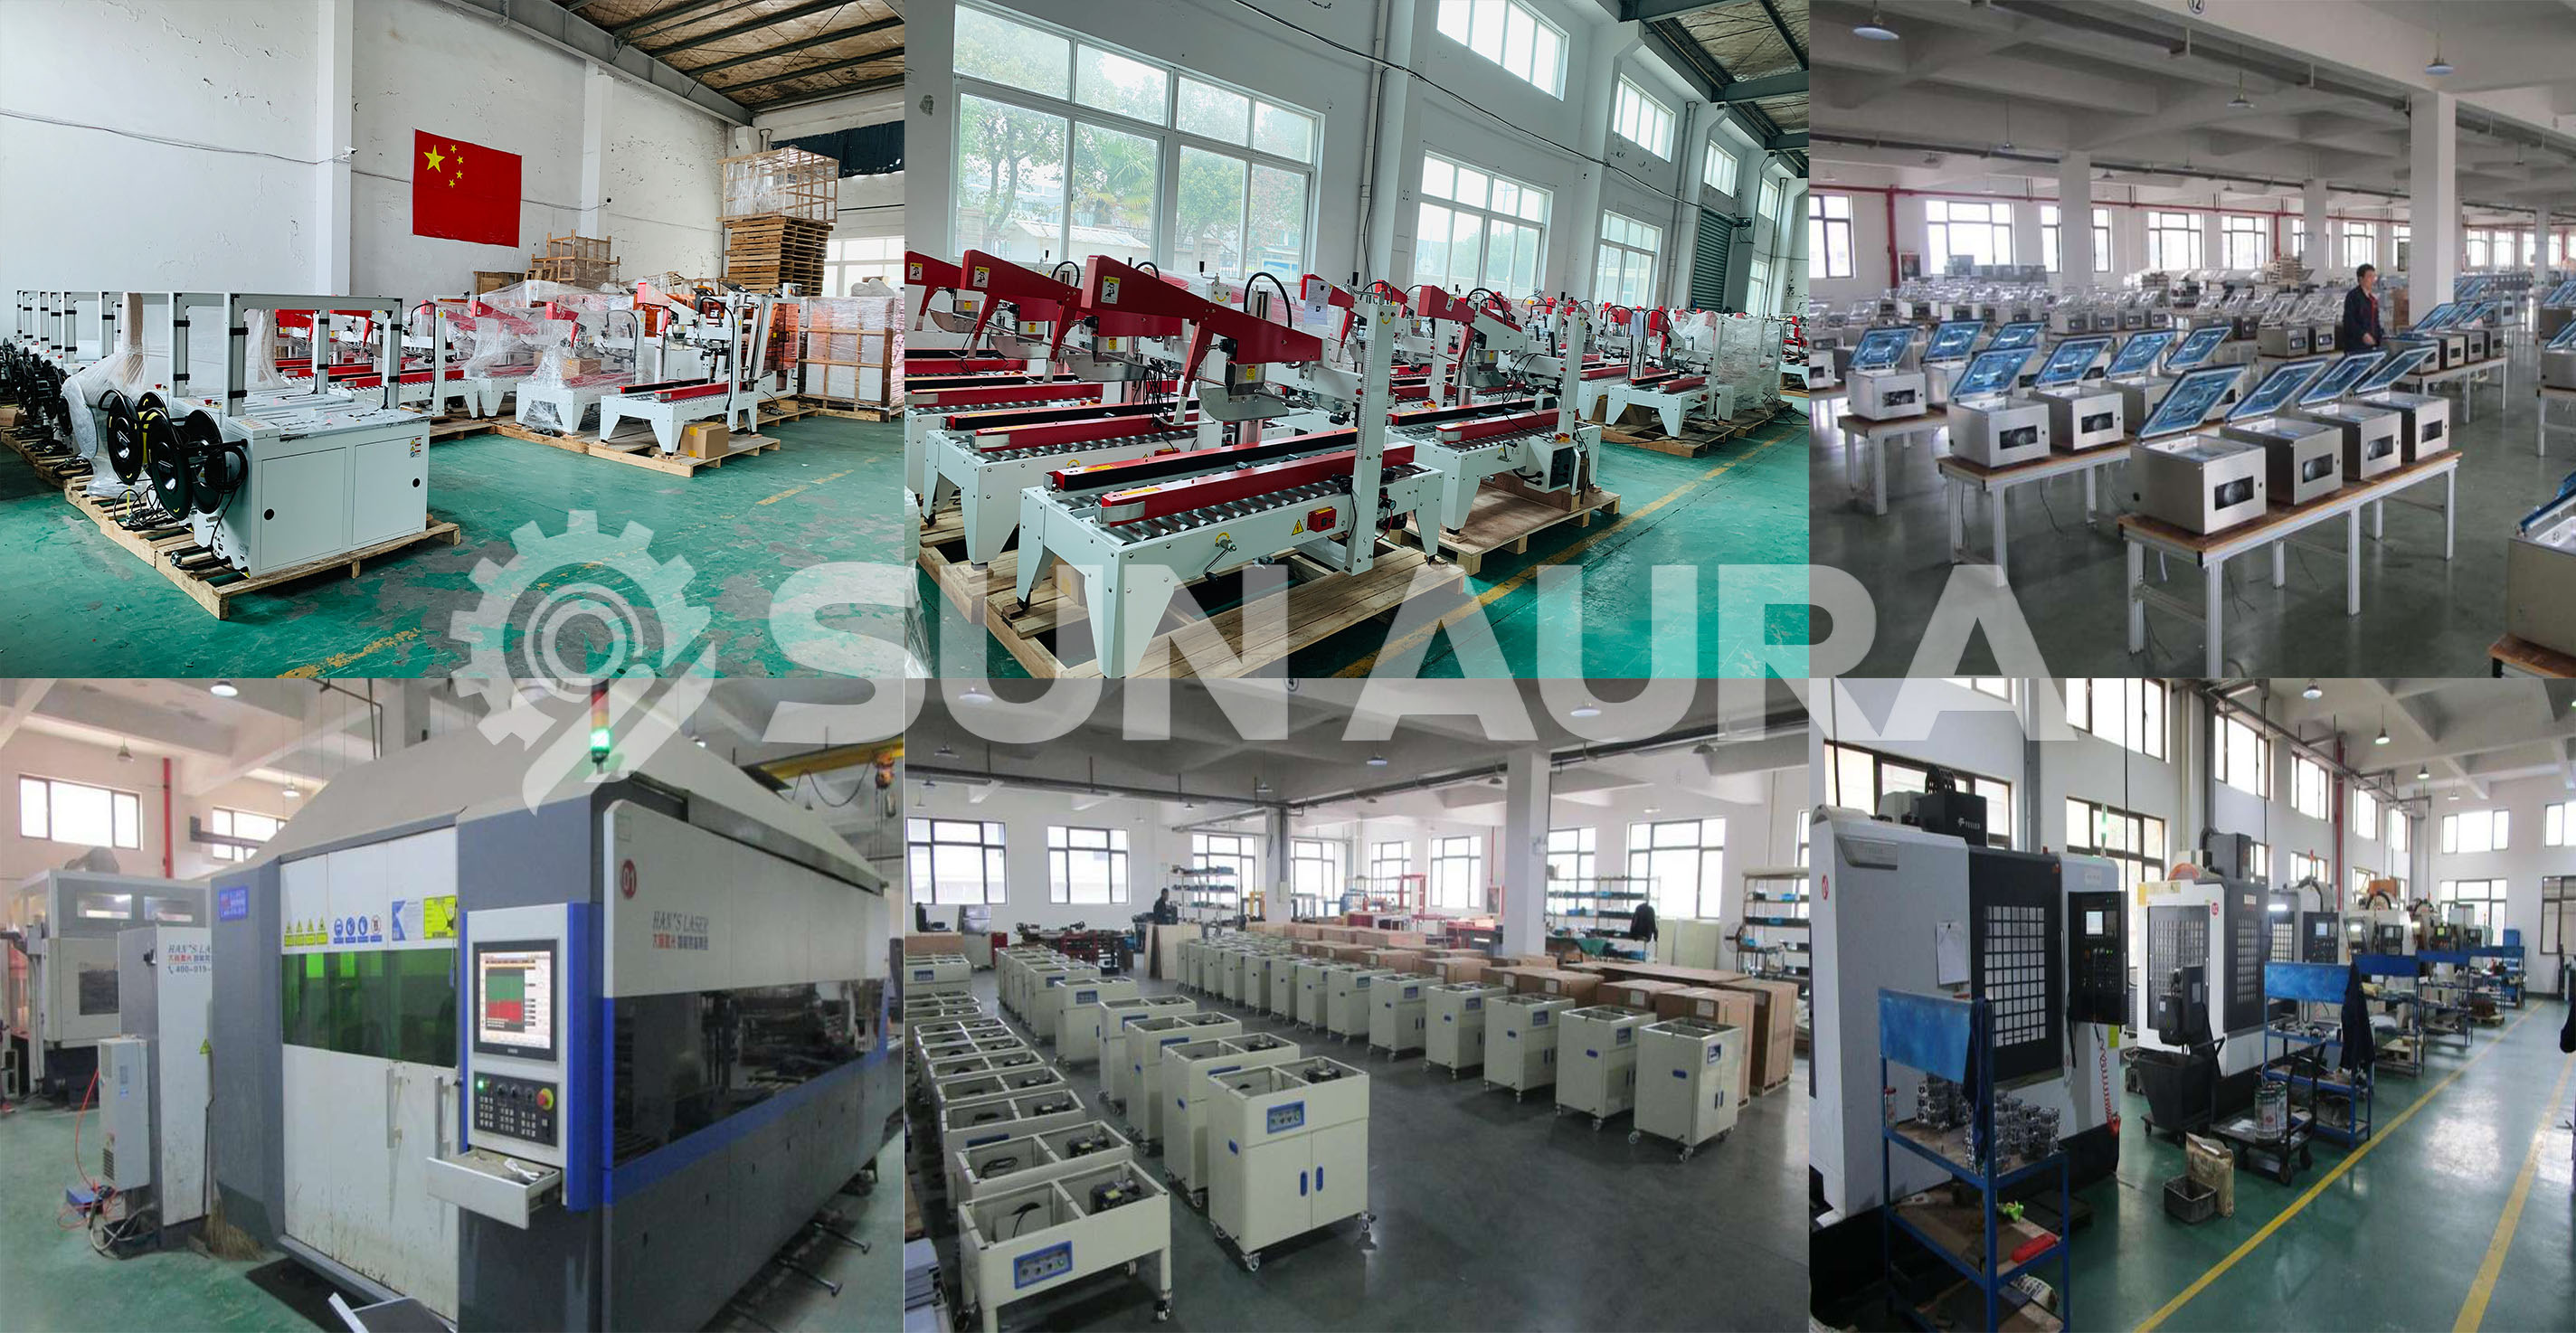
En sitio, la puesta en marcha suele durar 5–7 días: alineación mecánica, centrado de banda, carga de receta, formación del operario y un rodaje en producción. Dejamos un kit de repuestos en sitio, un ingeniero de proyecto dedicado en WhatsApp durante la vida útil de la línea, y diagnóstico remoto habilitado para que nuestro equipo de controles pueda leer el HMI desde Qingdao si salta un código de falla a las 2 a.m. de su hora.
Preguntas frecuentes
¿Qué es una línea de envasado completa y en qué se diferencia de comprar máquinas por separado?
¿Cuánto dura el cambio de formato entre SKU en una línea de envasado automatizada?
¿Qué OEE debo esperar de una línea de envasado nueva tras 12 meses?
¿Suministran soluciones de línea de envasado tanto para productos líquidos como secos?
¿Pueden integrar máquinas que ya compramos a otros proveedores?
¿Qué servicios necesita una línea de envasado automatizada típica?
¿Cuál es el plazo de entrega de una línea de envasado llave en mano?
Reciba una cotización directa de fábrica en 24 horas
Indíquenos el tamaño de su caja, la producción diaria y el voltaje: nuestros ingenieros le responderán con una recomendación de modelo, el precio y el plazo de entrega en un plazo de un día laborable.
Cómo funciona una línea de envasado de front-end completa
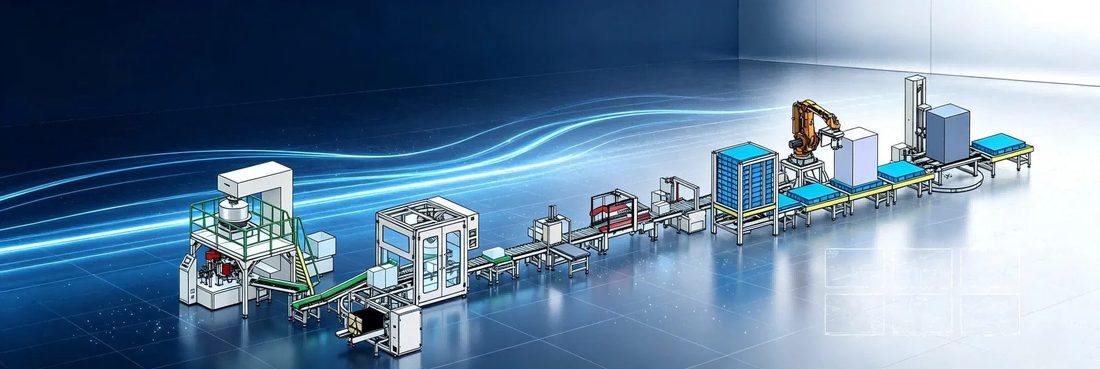
A línea de envasado completa es más que una fila de máquinas enchufadas al mismo enchufe de pared. Es un flujo sincronizado de envases, producto, tapones, cierres y etiquetas diseñado para moverse a un ritmo equilibrado desde la salida del ordenador de botellas hasta la descarga final del transportador. En SUNAURA, nuestro turnkey packaging line el alcance cubre deliberadamente solo el front-end: alimentación de envases, llenado, taponado, sellado por inducción, etiquetado y transporte. La línea termina donde toma el relevo su empacador aguas abajo, lo que mantiene nuestro límite de responsabilidad claro, certificado y fácil de aceptar.
La secuencia típica empieza con un ordenador de orientación o tornillo de alimentación que orienta las botellas vacías en un carril de una sola fila. Las botellas viajan luego por un transportador sin centro o de mordaza hasta la llenadora, donde el producto se dosifica mediante válvulas de pistón, rebose o caudalímetro. A continuación, una taponadora coloca y aprieta tapas de rosca, tapas a presión o cierres de bomba/pulverizador. Para productos que requieren prueba de inviolabilidad, una selladora de inducción adhiere un forro de aluminio al cuello de la botella antes de que una etiquetadora aplique etiquetas frontal/posterior, envolventes o de manguito. Un transportador final dirige los envases terminados, sellados y etiquetados a su estación aguas abajo. Cada estación está cableada a un PLC compartido con un HMI maestro, de modo que una parada en la llenadora detiene automáticamente el ordenador y ralentiza la taponadora, evitando acumulaciones, faltantes de tapa y botellas aplastadas.
Especificaciones clave y guía de selección
Cuando diseñamos packaging line solutions, equilibramos la estación más lenta con la más rápida. En la práctica, la llenadora o la etiquetadora casi siempre fija el techo de rendimiento; el ordenador de orientación, la taponadora y la selladora se dimensionan con un margen del 10–15% para no convertirse nunca en el cuello de botella. La tabla siguiente muestra los rangos de parámetros típicos para una instalación de línea frontal SUNAURA.
| Parámetro | Rango típico | Notas |
|---|---|---|
| Producción de línea | 20 – 200 containers/min | Hasta 300/min en configuraciones de llenadora con seguimiento |
| Volumen del envase | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Precisión de llenado | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Tipos de tapa | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Sellado por inducción | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Precisión de etiquetado | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Suministro eléctrico | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Aire comprimido | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Tiempo de cambio | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Partes en contacto húmedo | 304 / 316L stainless steel | Compatible CIP para líneas de alimentación, farmacia y cosmética |
Para dimensionar correctamente su línea, pedimos a cada comprador los mismos cinco datos: plano del envase (diámetro de cuello, altura, forma de base, material), datos del producto (viscosidad, temperatura, tendencia a espumar, partículas), producción objetivo por turno, dimensiones del plano de la planta y altura del techo, y sus servicios (energía, aire comprimido, agua, drenaje). Con esas cinco respuestas, podemos producir un trazado CAD y una cotización firme en pocos días.
Industrias y aplicaciones
Nuestras plataformas de entrada están desplegadas en cuatro mercados regulados. En líneas de envasado de alimentación y bebidas, el equipo maneja salsas, miel, aceite comestible, jugo y alternativas lácteas con partes húmedas 316L y rutinas CIP. En líneas de envasado de cosmética y cuidado personal, los productos van desde tónicos y lociones ligeros hasta cremas y champús espesos, a menudo con cierres de bomba y atomizador de disparo que requieren taponadoras con control de par. En pharmaceutical packaging lines, construimos con un diseño higiénico consciente del GMP, con superficies inclinadas, partes húmedas asépticas y dosificación totalmente rastreable. En chemical packaging lines, atendemos líquidos corrosivos, disolventes y detergentes con válvulas de punta Hastelloy, sellos Viton y zonas de descarga totalmente protegidas.
Integración con otros equipos de línea delantera
Un proyecto llave en mano es tan sólido como sus interfaces. Integramos nuestros llenadoras de líquidos, taponadoras, selladoras de inducción, Etiquetadoras y transportadores bajo un mismo paraguas eléctrico y de software. Los beneficios de una línea de frente de línea integrada de un solo proveedor son concretos: un programa PLC, un conjunto de recetas HMI, una aprobación FAT, un equipo de puesta en marcha, una lista de repuestos y un documento de garantía. Cuando en su lugar ensambla una línea de cuatro proveedores, hereda la búsqueda de culpables en cada interfaz, sensores fotoeléctricos no coincidentes, protocolos de fieldbus distintos y procedimientos de cambio de formato que ningún operario puede recordar.
Nuestro flujo de proyecto está estandarizado: recopilación de requisitos → diseño CAD → selección de componentes → FAT en taller en nuestra fábrica de 48,000 m² → envío de envases y producto → embalaje de exportación → flete marítimo → instalación en sitio → SAT (prueba de aceptación en sitio) con sus envases de producción → formación del operario → entrega. Los servicios están preplanificados: marcamos los puntos exactos para energía trifásica, aire comprimido de 0.7 MPa, suministro de agua CIP y drenaje de suelo, para que su equipo de obra sepa dónde va cada zanja antes de que lleguen los cajones.
Por qué elegir SUNAURA
Somos especialistas en líneas frontales con una base de fabricación de 48,000 m² en Qingdao. Cada línea integrada sale de nuestra fábrica solo tras un FAT presenciado, donde sus envases, tapas, etiquetas y producto real corren a velocidad de línea completa durante un mínimo de cuatro horas. Nuestras máquinas llevan marcado CE y nuestro sistema de calidad opera bajo ISO 9001, con certificaciones y patentes documentadas en registro. Mantenemos una red global de instalación con ingenieros locales en el Sudeste Asiático, Oriente Medio, Europa, América Latina y África, respaldada por soporte posventa remoto y un centro de ayuda técnica. Ya sea que necesite una línea piloto, una línea de producción o una planta de múltiples turnos, el mismo equipo de ingeniería maneja su proyecto desde el primer boceto hasta la entrega.
Preguntas frecuentes
¿Qué información necesitan para cotizar una línea de envasado completa?
Necesitamos cinco datos: plano del envase con dimensiones y material, viscosidad y temperatura del producto, producción objetivo por turno, plano de la planta con altura de techo y servicios disponibles (electricidad, aire comprimido, agua, drenaje). Con ellos podemos entregar rápidamente un plano CAD y una cotización firme.
¿Cuánto dura por lo general un proyecto de línea de envasado llave en mano?
Las líneas estándar tardan 45–75 días desde la señal hasta el envío, incluido el FAT. Las líneas personalizadas o de grado farmacéutico suelen tardar 90–120 días, según la documentación de validación y los plazos de entrega de los componentes importados.
¿Gestionan la instalación y puesta en marcha en nuestras instalaciones?
Sí. Nuestros ingenieros viajan a su planta para la instalación mecánica, el apoyo al conexionado eléctrico, el SAT con sus envases y producto de producción, y la formación del operador. El soporte remoto continúa tras la entrega a través de nuestra red global.
¿Puede la línea afrontar cambios futuros de envase?
Sí. Cada estación está diseñada con piezas de cambio, guías de liberación rápida y recuerdo de recetas HMI. El cambio típico entre dos formatos de envase es de 15–45 minutos, según la complejidad de tapón y etiqueta.
¿Cuál es la diferencia entre FAT y SAT?
La FAT (prueba de aceptación de fábrica) se ejecuta en nuestra fábrica de Qingdao antes del envío, usando sus envases y producto enviados. La SAT (prueba de aceptación en sitio) se ejecuta en su planta tras la instalación, confirmando que la línea funciona con sus servicios reales y su entorno de producción real.