Contexte du projet
Un producteur d’épices basé en Asie du Sud conditionne aujourd’hui des poudres (curcuma, coriandre, piment, mélanges) en flacons verre de 50 à 250 ml. Jusqu’ici, le remplissage était manuel à la godet : deux opérateurs par poste pesaient à la main, verseaient dans le flacon, puis posaient la capsule et collaient l’étiquette au pupitre. Ce fonctionnement atteignait vite ses limites. D’une part, la cadence plafonnait autour de 1 200 flacons par heure, avec une imprécision de dosage qui obligeait à surdoser pour ne jamais passer sous le poids indiqué. D’autre part, la poudre fine soulevait de la poussière à chaque ouverture de sac, salissant le poste et exposant les opérateurs. Enfin, avec l’ouverture de nouveaux distributeurs modernes, l’étiquette devait être nette et inviolable, ce que la pose manuelle ne garantissait plus.
Le client nous a consultés avec trois contraintes non négociables : rester propre (pas de poussière qui s’échappe), passer en automatique sans quadrupler l’effectif, et pouvoir laver la ligne entre deux poudres sans passer une heure à démonter. L’enjeu n’était pas seulement la cadence : c’était la régularité du dosage et la propreté du poste.
Décomposition des besoins
- Produit : poudre fine et sèche, qui vole et s’agrippe, poids unitaire 50–250 ml.
- Cadence visée : 30–40 flacons/min, soit le double du manuel.
- Conditionnement : flacon verre, capsule vissée, étiquette adhésive rectangulaire.
- Hygiène : aucun dégagement de poussière, démontage rapide entre lots.
- Changement de format : plusieurs tailles de flacons, à changer plusieurs fois par jour.
- Personnel : un seul opérateur pour surveiller la ligne, pas plus.
Configuration retenue
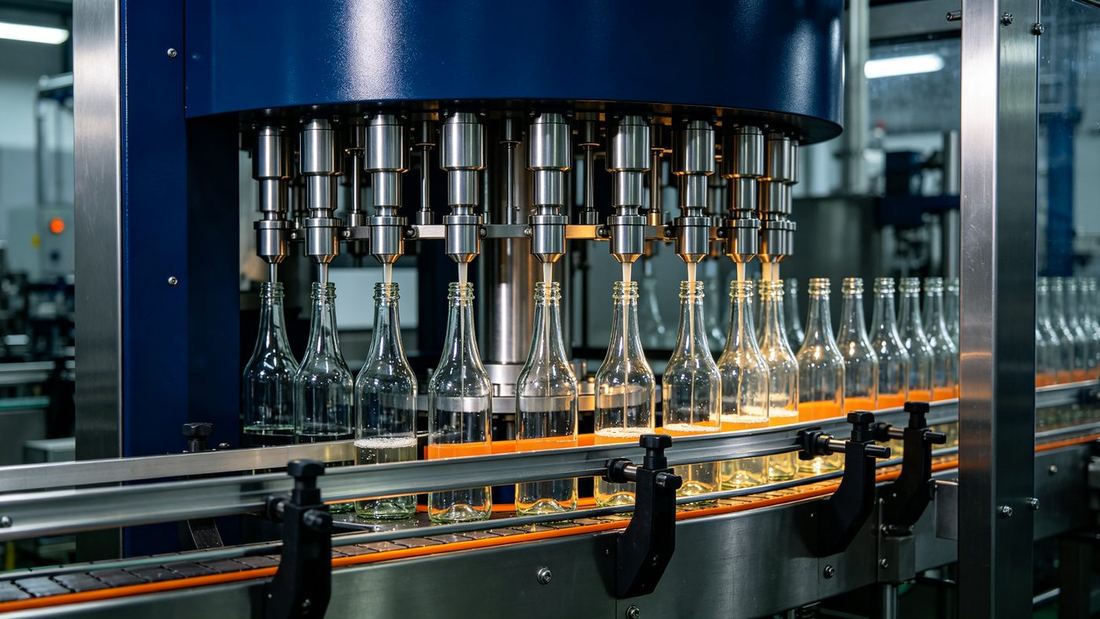
Nous avons retenu une ligne compacte en trois unités sur un même convoyeur à bande : une remplisseuse à vis doseuse, une boucheuse visseuse, et une étiqueteuse adhésive pour flacons ronds. La vis doseuse (auger) entraîne la poudre par une hélice sans fin dans une buse plongeante, ce qui confine la poudre et supprime la poussière. Le dosage se règle en nombre de tours de vis, mémorisé par recette.
| Unité | Choix | Rôle |
|---|---|---|
| Remplissage | Vis doseuse (auger) | Dosage sans poussière |
| Bouchage | Boucheuse visseuse | Pose et serrage capsule |
| Étiquetage | Étiqueteuse adhésive ronde | Étiquette droite, cadence alignée |
| Convoyage | Bande inox 304 | Lie les trois postes |
| Automation | API + écran tactile | Recettes par produit |
Arbitrage et solutions écartées
Pourquoi pas un dosage gravimétrique ? Nous l’avions chiffré. Une peseuse linéaire pèse réellement chaque flacon, mais son coût est nettement plus élevé et sa cadence plus faible. Pour des épices à tolérance large (±1–2 %), la vis doseuse suffit, d’autant que le client accepte de contrôler périodiquement le poids. Le gravimétrique devenait pertinent seulement si le produit devenait très cher.
Pourquoi pas une remplisseuse à godet volumétrique ? Le godet mesure un volume fixe, mais la poudre d’épice tasse et se détasse selon le sac : le poids varie. La vis doseuse, associée à un réglage de tours, reste plus stable. Pourquoi pas deux postes manuels en plus ? Le client y a d’abord pensé, mais le coût du travail sur la durée, l’irrégularité et la poussière l’ont emporté vers l’automatique.
Recette et mise en service
Le FAT s’est déroulé avec la poudre réelle du client. Nous avons réglé la course de la vis, la vitesse de descente de la buse et la aspiration anti-poussière, jusqu’à un dosage stable à ±1 %. Le SAT sur site a pris deux jours : installation, formation des deux opérateurs, et premier réglage des recettes. Les critères d’acceptation étaient la cadence soutenue, l’absence de poussière visible et un changement de flacon en moins de quinze minutes.
Leçons réutilisables
- Toujours faire le FAT avec la poudre réelle : l’eau ne révèle ni la poussière ni l’agrippage.
- Choisir le dosage selon le produit, pas le prix de la machine.
- Prévoir le démontage sans outil dès la conception, sinon le nettoyage ne se fait jamais vraiment.
Piège fréquent : sous-dimensionner l’aspiration anti-poussière. Sans elle, la poudre s’échappe malgré la buse plongeante, et c’est tout l’atelier qui se salit.
Résultats mesurés en production
Au bout de quelques semaines de production, la ligne a été relevée en conditions réelles : cadence soutenue, taux de rebut réduit, et temps de changement de format confirmé. Le client a notamment noté la régularité du dosage, qui a fait disparaître les réclamations pour poids insuffisant. La propreté du poste, point de départ du projet, est restée conforme : plus de poussière ou de coulure visible, et un nettoyage entre lots qui tient dans le temps imparti.
Ces résultats chiffrés n’ont pas été obtenus d’emblée : ils sont le fruit des réglages faits ensemble au FAT, puis ajustés sur site. Le retour d’expérience des opérateurs a permis d’affiner la recette, de corriger quelques réglages mineurs et de former l’équipe aux bons réflexes. Une fois la ligne stabilisée, elle est devenue le référent interne pour les futurs achats.
Perspectives et extension
Pour évoluer, la ligne a été conçue avec des marges : la tête ou l’automation peuvent accepter des têtes supplémentaires, et l’automate prévoit déjà les recettes à venir. Si la demande monte, il est possible d’augmenter la cadence sans changer de machine centrale. Si le produit se diversifie, de nouvelles recettes s’ajoutent simplement au tactile, sans intervention mécanique lourde.
Notre équipe assure le suivi dans le temps : pièces d’usure recommandées au plan d’entretien, support technique par e-mail et WhatsApp, et révision annuelle. Cette approche long terme est ce qui distingue une machine livrée d’une ligne qui produit vraiment, année après année.
