SunAura ajoute une soudeuse en continu à bande à purge d’azote pour café, snacks, fruits secs et produits déshydratés
SunAura a élargi sa gamme de soudeuses en continu à bande avec un cadre à purge d’azote : une soudeuse de sacs à mouvement continu qui purge l’espace de tête du sachet avec un gaz inerte avant que le thermoscellage ne referme le joint, puis entraîne le sac à travers les mêmes blocs chauffants, la zone de refroidissement et la station de gaufrage ou de codage que la soudeuse à bande standard. La machine s’adresse aux conditionneurs alimentaires qui soudent café torréfié, mélanges de snacks, fruits à coque et graines, fruits déshydratés, épices et alimentation animale sèche en sachets stratifiés, là où l’oxygène résiduel de l’espace de tête entraîne rancissement, dessèchement et durée de conservation réduite. La station de purge gazeuse se monte avant le joint thermique sur un cadre à bande horizontal, avec des largeurs de sac jusqu’à environ 400 mm et des remplissages d’environ 50 g à 2 kg selon le format de sachet.
Cette note couvre ce que fait la station de purge gazeuse, où elle se situe dans le parcours de scellage, les chiffres de configuration à comparer par les acheteurs, les produits qu’elle convient et les conditions de film et d’alimentation que l’emballage doit remplir. Elle se concentre sur la machine et le processus de scellage. Le choix de l’alimentation en azote — bouteille, dewar, cuve en vrac ou production sur site — est une décision utilitaire d’usine séparée et n’est qu’esquissée ici ; la soudeuse à bande elle-même se raccorde à la source de gaz que l’usine exploite déjà, par un régulateur et une vanne de débit à l’entrée machine.
Les chiffres de référence sont les gammes standard de la soudeuse à bande à purge de gaz SunAura : vitesse de bande 0–12 m/min, largeur de joint 8–12 mm (10 mm typique), température de bloc 0–300 °C au cadran avec scellage réglé à 120–200 °C, puissance de chauffe 0,6–1,0 kW, moteur d’entraînement 60–120 W, consommation de gaz 8–25 L/min selon la taille du sachet et le réglage de purge, cible d’oxygène résiduel 1–3 % dans l’espace de tête scellé, films de sachets stratifiés 60–120 µm. La bande de prix du cadre à purge de gaz se situe dans le haut de la gamme des soudeuses continues, environ 6 500–12 000 $ selon l’orientation, le codage et l’intégration ligne ; confirmez la configuration sur votre propre sachet lors d’un essai de scellage.
Pourquoi purger l’espace de tête avec un gaz inerte
Quand un sachet alimentaire sec est scellé à l’air ordinaire, l’espace de tête retient environ 20,9 % d’oxygène. Cet oxygène réagit avec les huiles et graisses des fruits à coque, graines, café et enrobages de snacks : les huiles s’oxydent et rancissent, les snacks croustillants absorbent l’humidité et deviennent mous, les fruits déshydratés brunissent et perdent leur arôme, et le développement de moisissures ou d’insectes trouve l’oxygène dont il a besoin. L’azote est un gaz inerte sec qui ne réagit pas avec l’aliment ; la purge du sachet remplace la majeure partie de cet air riche en oxygène par de l’azote, afin que l’espace de tête scellé se situe à un faible niveau d’oxygène résiduel plutôt qu’à l’air libre.
La différence pratique de durée de conservation apparaît sur les produits huileux et aromatiques. Les sachets de fruits à coque et graines scellés à sec passent souvent par le rancissement en 4–6 semaines à température ambiante ; un sachet stratifié barrière purgé à l’azote peut tenir 3–6 mois dans le même stockage. Le café torréfié garde ses notes de torréfaction plus longtemps quand l’oxygène est déplacé, et les mélanges de snacks restent croustillants au-delà de la fenêtre de rayon du distributeur. Certains produits utilisent un mélange azote et dioxyde de carbone — le CO2 est plus lourd et agit contre les moisissures sur certaines pâtisseries — mais le cadre standard à purge de gaz SunAura est plombé pour l’azote, le type de gaz et le débit étant réglés à la spécification produit.
La purge gazeuse n’est pas l’emballage sous vide. Une chambre à vide retire l’air du sachet avant scellage, ce qui comprime le produit mou ou fragile à l’écrasement ; une soudeuse à bande à purge de gaz ne tire pas de vide profond. Elle souffle un gaz inerte à travers l’espace de tête pour déplacer l’air, puis soude le sac avec un léger coussin gazeux positif à l’intérieur. Ce coussin protège les formes délicates — snacks gonflés, grains torréfiés, fruits déshydratés fragiles — qui seraient écrasés sous vide, et il maintient le sachet assez gonflé pour tenir sur l’étalage. Là où le produit exige vraiment un stockage sans oxygène avec un espace de tête minimal, une ligne de chambre sous vide ou à atmosphère modifiée est le choix d’équipement séparé ; la soudeuse à bande traite le scellage continu à grande vitesse de sachets avec purge de gaz.
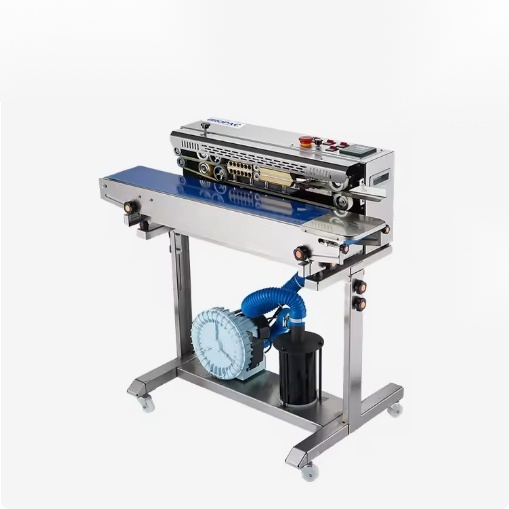
Où se situe la station de gaz dans le parcours de scellage
Le parcours de scellage sur une soudeuse à bande à purge de gaz ajoute une station avant le joint thermique standard. Le sachet rempli entre à l’alimentation, et l’opérateur ou un convoyeur d’alimentation centre le joint ouvert entre les deux bandes PTFE. Avant que le sac n’atteigne les blocs chauffants, il passe sous ou à travers un collecteur de gaz : une buse à fente ou une hotte qui déverse l’azote sur l’espace de tête ouvert, en déplaçant l’air situé au-dessus du produit. La bande entraîne le sachet partiellement purgé dans la station de chauffe, où une seconde courte purge ou un rideau de gaz continu empêche l’oxygène de rentrer pendant que le joint se ferme. Les blocs chauffants font fondre la couche de scellement interne, la zone de refroidissement fixe le joint, et la molette de gaufrage ou l’unité de codage marque le joint fini.
Le débit et le calendrier de purge sont les deux réglages côté gaz. Le régulateur et la vanne de débit règlent la livraison d’azote en L/min ; un petit sachet de snack exige un débit plus bas qu’un grand sac large de café ou fruits secs, et une purge en deux étapes sur les grands emballages déplace plus d’air qu’un rideau unique. La vitesse de bande fixe le temps que le sachet reste sous le collecteur : une vitesse lente donne plus d’exposition à la purge mais baisse les sacs/min, donc le réglage échange l’oxygène résiduel contre la cadence. La cible est le débit de gaz le plus bas qui maintient encore l’oxygène résiduel mesuré dans la spécification, car un débit excessif gaspille de l’azote et n’améliore pas le joint.
Les sous-systèmes chauffe et refroidissement fonctionnent comme sur la soudeuse à bande standard. Les blocs chauffants maintiennent 120–200 °C contre le scellement du film, la zone de refroidissement fixe le joint sous pression avant l’évacuation, et la molette de gaufrage ou l’unité à encre marque date et lot après refroidissement. La station de gaz ajoute le matériel souffleur ou collecteur et le raccordement de gaz ; elle ne change pas la façon dont le joint lui-même se forme. Pour la mécanique complète de la bande, des blocs et du refroidisseur, voir le parcours technique du fonctionnement d’une soudeuse en continu à bande.
Chiffres de configuration et de spécification
| Paramètre | Bande soudeuse à bande à purge de gaz | Note pour la spécification |
|---|---|---|
| Vitesse de bande | 0–12 m/min, variable | Une vitesse lente prolonge le contact de purge et de chauffe ; planifiez la cadence soutenue à 70–80 % du sommet sur le poste |
| Largeur de joint | 8–12 mm, 10 mm typique | Fixée par le contact bloc et bande ; vérifiez la bande de liaison sur une éprouvette après refroidissement |
| Température de bloc | Plage de travail 120–200 °C, cadran 0–300 °C | Adapter au scellement du film ; ne pas compenser une purge lente en relevant la chaleur seule |
| Puissance de chauffe | 0,6–1,0 kW | Plus moteur d’entraînement 60–120 W et ventilateur de refroidissement 20–40 W ; vérifier le calibre du circuit à l’installation |
| Consommation de gaz | 8–25 L/min d’azote | Petits sachets 8–12 L/min ; grands sacs larges de café ou fruits secs 15–25 L/min ; débit réglé sur la cible d’oxygène résiduel |
| Cible d’oxygène résiduel | 1–3 % de l’espace de tête | Fruits à coque et huiles sensibles souvent spécifiés sous 2 % ; vérifier avec un oxygènemètre sur échantillons scellés |
| Plage de sachets | Largeur jusqu’à environ 400 mm, remplissage 50 g–2 kg | Sacs lourds ou gonflés : évaluer un cadre vertical ; envoyer des échantillons pour essai d’alimentation |
| Exigence de film | Stratifié barrière 60–120 µm | PET/AL/PE, PET/PE métallisé ou OPP/PE haute barrière ; le PE simple ne retient pas le gaz |
| Codage | Molette de gaufrage en standard ; option codage à encre | Date et lot marqués après refroidissement ; qualité d’encre adaptée à la surface du film |
| Bande de prix machine | Environ 6 500–12 000 $ et plus USD | Dépend de l’orientation, du codage, du matériel gaz et de l’intégration ligne ; l’utilité d’alimentation en gaz est cotée séparément |
Produits que convient le cadre à purge de gaz
Grains de café torréfié et café moulu. Le café libère du CO2 après torréfaction et s’oxyde vite une fois moulu ; la purge à l’azote baisse l’oxygène qui entraîne le goût rassis, et un stratifié barrière retient le gaz. Les emballages de torréfaction fraîche associent souvent la purge à une valve de dégazage sens unique sur le sachet, qui laisse le CO2 post-torréfaction s’échapper sans laisser rentrer l’oxygène. La machine de scellage de sacs à café de la gamme couvre les formats de sachets spécifiques au café ; le cadre à purge de gaz ajoute la purge inerte avant le joint.
Fruits à coque, graines et mélanges de fruits à coque. Noix de noyer, amandes, noix de cajou, arachides et mélanges de graines portent une haute teneur en huile qui rancit à l’oxygène. Un sachet barrière purgé retient les huiles et l’arôme pendant des mois plutôt que des semaines. Les moitiés et grains entiers sensibles à l’écrasement bénéficient du coussin de gaz plutôt que d’une aspiration sous vide ; l’emballage reste gonflé et les fruits à coque ne se broient pas les uns contre les autres dans le sac.
Snacks et mélanges de snacks. Bâtonnets de pomme de terre, snacks de maïs, mélanges de trail mix, arachides enrobées et snacks gonflés perdent leur croustillance quand l’oxygène et l’humidité de l’espace de tête migrent à travers le film. La purge à l’azote ralentit le dessèchement et maintient le sachet matelassé afin que les pièces fragiles ne cassent pas au transport. Sur les lignes de snacks à nombre élevé de sacs, le débit de purge et la vitesse de bande sont réglés ensemble pour que la station de gaz ne devienne pas le goulot sur la remplisseuse.
Fruits déshydratés, épices et alimentation animale sèche. Les fruits déshydratés et les épices retiennent arôme et couleur sous faible oxygène ; l’alimentation animale sèche garde les graisses de rancir pendant la durée de conservation du sac. Ces produits sont secs et fluides, ce qui s’alimente bien sur un cadre à bande horizontal ; les remplissages humides ou semi-humides relèvent d’une autre évaluation de scellage. Là où le sachet tient debout et retient plusieurs kilogrammes, l’orientation verticale du cadre doit être vérifiée plutôt que de forcer une gorge horizontale.
Épices entières, thé en feuilles et mélanges de graines. Les épices aromatiques et les feuilles de thé perdent leurs huiles volatiles par oxydation et absorbent les odeurs de l’air environnant ; un sachet barrière purgé à l’azote maintient l’espace de tête neutre et limite le transfert d’arôme à travers le film. Les mélanges de graines pour boulangerie ou snacking portent le même risque de rancissement huileux que les fruits à coque. Ces emballages sont généralement petits, 50–500 g, donc le débit de gaz reste dans la bande basse 8–12 L/min et la soudeuse tourne à l’extrémité rapide de la plage de vitesse ; le principal contrôle de mise en route est que la fine poussière d’épice ou de thé ne repose pas sur la ligne de scellement, ce qui bloquerait la liaison.
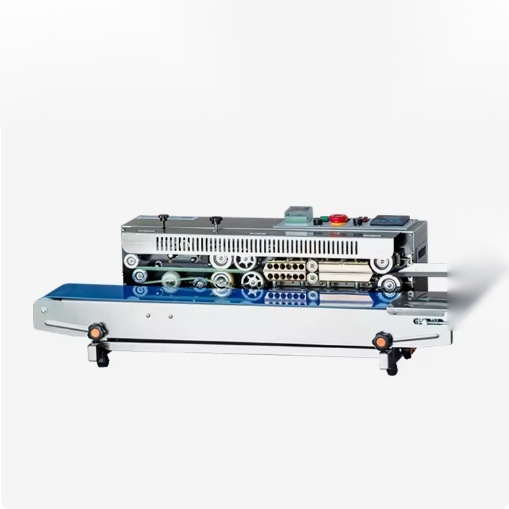
Conditions de film et de barrière que l’emballage doit remplir
La purge gazeuse ne tient que si le sachet lui-même est une barrière. Un sac en polyéthylène simple laisse passer l’azote et l’oxygène à travers la paroi du film en quelques jours, si bien que l’espace de tête purgé s’équilibre avec l’air extérieur et que le bénéfice de durée de conservation disparaît. Les structures barrière dans la plage 60–120 µm sont exigées : PET/PE avec couche de feuille d’aluminium (PET/AL/PE), PET/PE métallisé pour une barrière plus légère, ou OPP/PE haute barrière pour les emballages snacks transparents. L’épaisseur du film, la couche de scellement et la côté imprimé doivent être confirmés avec le fournisseur de film avant que la configuration de la soudeuse ne soit verrouillée, car la fenêtre de température et de vitesse du joint dépend du scellement interne, et la rétention de gaz dépend de la barrière externe.
La qualité de joint sur un sachet purgé doit retenir à la fois l’aliment et le coussin de gaz. Un joint stratifié sain montre une bande de liaison uniforme de 8–10 mm, sans plis ni coins ouverts, avec une force de pelage d’environ 4–6 N/15 mm après refroidissement. Un joint d’aspect lié mais qui laisse fuir le gaz à un coin raccourcit la durée de conservation même quand la purge elle-même a été réglée correctement. Vérifiez d’abord les joints de coin sur les sacs à soufflet ; les plis de soufflet et l’épaisseur du film au joint latéral sont les points de fuite habituels, et l’essai de scellage doit inclure quelques emballages remplis et pesés laissés sous observation pour la perte d’espace de tête.
Alimentation en azote : raccorder la machine à la source de gaz de l’usine
La soudeuse à bande exige une alimentation en azote régulée à l’entrée machine, avec manomètre, vanne de débit et filtre à particules en amont. Les sources courantes sont les bouteilles haute pression en collecteur pour les lignes petites ou intermittentes, les dewars d’azote liquide pour le volume moyen, et la cuve en vrac ou la production sur site pour les usines à forte consommation. La pureté d’alimentation tourne typiquement à 99,0–99,9 % d’azote ; une pureté plus basse laisse trop d’oxygène dans le gaz source pour atteindre la cible de 1–3 % d’espace de tête. Le raccord gaz, le régulateur et le débitmètre de la machine sont dimensionnés à la bande de consommation ci-dessus ; la cuve d’alimentation, la tuyauterie et la purification se situent hors de la soudeuse et sont planifiées comme un travail d’utilité d’usine.
Évaluez la consommation de gaz avant de choisir la source : multipliez le débit en L/min par les minutes de marche par poste, puis par les postes et les jours par mois. Une purge à 15 L/min sur un poste de 8 heures consomme environ 7 200 L (7,2 m³) d’azote ; deux postes portent cela à 14,4 m³ par jour. Les étiquettes de pression et de volume des bouteilles doivent être converties en volume de gaz libre avant de comparer le coût par m³. La production sur site, l’échange de bouteilles et la livraison de dewar conviennent chacun à un niveau de consommation différent, et cette comparaison est une décision utilitaire séparée du choix du cadre de soudeuse. Le fournisseur peut coter le raccord gaz et la consommation de la machine sans verrouiller le mode d’alimentation de l’usine.
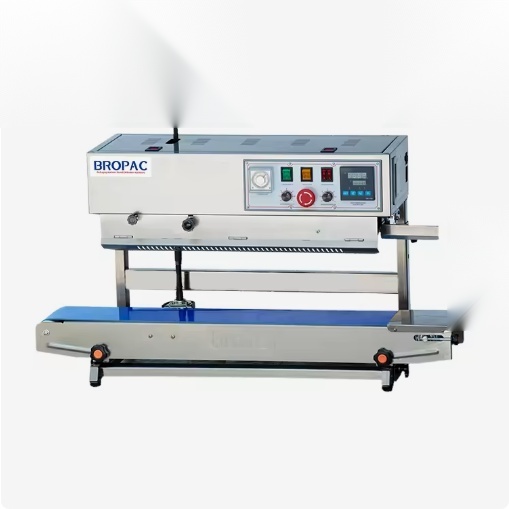
Purge gazeuse versus emballage sous vide et atmosphère modifiée
Trois méthodes abaissent l’oxygène dans un emballage scellé, et on les confond souvent. Une chambre à vide évacue l’air du sachet, le soude, et éventuellement le remplit de gaz dans un second cycle ; le sachet se colle au produit. Une ligne d’emballage à atmosphère modifiée purge une barquette rigide ou un sac souple avec un mélange de gaz, puis soude sous une hotte à gaz, souvent sur une machine form-fill-seal. Une soudeuse à bande à purge de gaz est le cas intermédiaire continu : elle purge l’espace de tête du sachet ouvert avec de l’azote par un collecteur, puis soude sur une bande mobile, sans cycle de chambre et sans affaissement du sac.
Les compromis découlent de cette différence. Le scellage sous vide comprime l’emballage, ce qui convient aux produits rigides ou résilients mais écrase les snacks gonflés, les grains torréfiés entiers et les fruits déshydratés fragiles ; il aspire aussi les particules libres vers la zone de joint. Un cycle de chambre est cadencé par lot, donc la cadence par poste est plus basse qu’une ligne de bande continue. Les lignes de barquette MAP donnent des mélanges de gaz précis et une longue durée de conservation sur plats préparés et pâtisseries, mais elles tournent sur des équipements dédiés de formage de barquettes ou de film à un niveau de capital plus élevé. La soudeuse à bande à purge de gaz échange l’oxygène résiduel le plus bas possible contre la vitesse continue, un sachet matelassé et un point d’entrée machine plus bas ; l’oxygène résiduel se situe dans la bande 1–3 % plutôt que les niveaux sous 1 % qu’une bonne chambre peut atteindre.
Choisissez la méthode selon la sensibilité du produit à l’écrasement, la cible de durée de conservation et le format d’emballage. Les produits secs et fluides qui gardent une forme matelassée — café, fruits à coque, snacks, graines, fruits déshydratés — conviennent à la purge par soudeuse à bande. Les produits qui doivent reposer serrés contre l’emballage, qui retiennent des liquides, ou qui exigent un oxygène sous 1 % doivent être évalués sur un équipement de chambre sous vide ou MAP à la place. Mélanger les deux exigences sur une seule machine signifie généralement acheter le mauvais cadre ; une soudeuse à bande à purge de gaz ne peut pas tirer de vide profond, et une ligne de chambre ne peut pas égaler la cadence de bande continue sur le scellage de sachets à grand volume.
Séquence de mise en route pour un sachet purgé de gaz
- Confirmez que le film du sachet est un stratifié barrière dans la plage 60–120 µm, avec type et épaisseur de scellement enregistrés. Le PE simple ou l’OPP fin ne retiendront pas le gaz, et la fenêtre de joint ne correspondra pas aux réglages de la soudeuse.
- Vérifiez l’alimentation en azote : bouteille, dewar ou ligne en vrac raccordée, régulateur et filtre montés, pureté source à 99,0 % ou au-dessus, et pression d’alimentation dans la plage d’entrée de la machine.
- Réglez les guides de bande sur la largeur du sachet et la pression de mors afin que le joint s’alimente à plat. Chauffez la chauffe à la température de départ du film, 120–200 °C selon le scellement, et maintenez la consigne quelques minutes.
- Ouvrez la vanne de gaz sur le débit de départ de la taille du sachet : 8–12 L/min pour les petits sacs de snack, 15–25 L/min pour les grands sacs larges de café ou fruits secs. Confirmez que les fentes du collecteur s’alignent sur l’espace de tête ouvert.
- Courez trois à cinq sachets d’essai. Soudez, puis mesurez l’oxygène résiduel sur un échantillon avec un oxygènemètre, inspectez la bande de joint et les coins, et pelez une éprouvette de 15 mm après refroidissement complet.
- Ajustez une variable à la fois : montez le débit ou ralentissez la bande si l’oxygène résiduel reste au-dessus de la cible ; baissez le débit une fois la lecture d’oxygène maintenue dans la spécification pour économiser le gaz. Revérifiez le joint après tout changement de vitesse, car une vitesse de bande plus lente allonge aussi le contact de chauffe.
- Réglez le code de gaufre ou d’encre sur le lot et la date, enregistrez température, vitesse, débit de gaz et oxygène résiduel par lot de film, et gardez la fiche avec la machine pour la prochaine passe.
Erreurs courantes de purge de gaz et comment elles apparaissent
Souder un sachet non barrière et attendre la durée de conservation. La purge déplace l’oxygène au moment du scellage, mais un film simple ou fin laisse le gaz migrer à travers la paroi en quelques jours. Si l’emballage devient mou ou que la lecture d’oxygène remonte après stockage, vérifiez la barrière du film avant de incriminer la purge. Spécifiez PET/AL/PE, PET/PE métallisé ou une structure OPP/PE haute barrière avec le fournisseur de film, et confirmez les indices de barrière à l’oxygène et à l’humidité pour la cible de durée de conservation.
Faire tourner le débit de gaz plus haut que ce dont le produit a besoin. L’azote excessif n’améliore ni le joint ni la durée de conservation une fois l’oxygène résiduel dans la spécification ; il ne fait que gaspiller du gaz et relever le coût par emballage. Réglez le débit sur la valeur la plus basse qui tient la cible d’oxygène mesurée, et revérifiez après changement de film ou de taille de sachet. Un débit élevé peut aussi gonfler le sachet ouvert et pousser des particules de produit vers la zone de joint, ce qui affaiblit la liaison.
Laisser la soudeuse distancer la remplisseuse. Si la bande bouge plus vite que l’arrivée des sacs, des sachets vides ou partiellement remplis passent la station de purge, brûlant du gaz sur de l’air, et l’opérateur presse l’alimentation si bien que les joints entrent décentrés. Faites correspondre la vitesse de bande à la sortie de la remplisseuse et utilisez un petit tampon d’accumulation entre les deux postes ; la cadence de pointe de la soudeuse n’est pas la cadence de travail de la ligne.
Ignorer les fuites de joint aux soufflets et aux coins. Une bonne purge sur un sachet qui fuit à un pli de soufflet ou un coin latéral perd son gaz en quelques jours. Les emballages d’essai doivent être remplis, scellés et laissés sous observation, avec une seconde lecture d’oxygène après l’intervalle de stockage, et les joints de coin inspectés sur chaque format à soufflet. Les plis de film sur la ligne de joint, la poussière produit sur le scellement et un mors de bande inégal sont les sources de fuite habituelles ; le guide de dépannage lié ci-dessous couvre les contrôles côté joint dans l’ordre.
Intégration ligne, contrôles qualité et conformité
Sur une ligne continue, la soudeuse à purge de gaz se situe après la remplisseuse et avant étiquetage et conditionnement. La hauteur de sortie de la remplisseuse doit correspondre à l’entrée de la soudeuse afin que les sachets s’alimentent sans chute ni torsion ; un convoyeur d’accumulation entre remplisseuse et soudeuse absorbe les courtes pauses pour que la soudeuse ne soit ni à jeun ni engorgée. En alimentation manuelle, un opérateur centre les sacs à l’entrée tandis que les sachets purgés et scellés évacuent vers un banc de conditionnement. Faites correspondre la vitesse de bande à la sortie de la remplisseuse plutôt que de faire tourner la soudeuse à la pointe, car une soudeuse qui distance la remplisseuse crée des cycles de purge vides qui gaspillent du gaz.
Les contrôles qualité sur les emballages purgés incluent une lecture d’oxygène résiduel sur échantillons scellés, une éprouvette de force de pelage sur le joint, une inspection visuelle de la bande de liaison et des joints de coin, et un contrôle de rétention d’espace de tête sur les emballages stockés pour la fenêtre de durée de conservation. Enregistrez température, vitesse, débit de gaz et oxygène résiduel avec chaque lot de film afin que le réglage puisse être répété entre les passes. Les protections autour des blocs chauds et du mors de bande, l’arrêt d’urgence et les matériaux contact alimentaire suivent les mêmes exigences de conformité que les autres soudeuses à bande ; le guide sécurité des soudeuses à bande et conformité CE couvre la protection des blocs chauds, les capots de bande et la disposition de l’arrêt d’urgence.
Les défauts quotidiens sur le cadre à purge de gaz se partagent entre défauts côté joint et défauts côté gaz. Les joints faibles, gondolés ou rouverts suivent l’arbre de défauts standard de la soudeuse à bande ; un oxygène résiduel élevé remonte à un débit faible, un collecteur désaligné, un film qui fuit au joint ou un problème de pureté d’alimentation. Le guide dépannage et changement de format des soudeuses à bande parcourt le guidage de bande, les défauts de température, les défauts de joint et le calendrier de maintenance, y compris le nettoyage de bande et l’inspection PTFE. Pour la dépense sur cinq ans entre machine, gaz, consommables et main-d’œuvre, lisez la ventilation du coût et du TCO de la soudeuse à bande.
Configurations disponibles et prochaines étapes
L’option purge de gaz peut être configurée sur le cadre à bande horizontal standard pour sachets plats, sur un cadre sur pied à hauteur de travail de l’opérateur, ou sur un cadre vertical pour sacs debout lourds. Les choix de codage couvrent la date et le lot en gaufre sur la molette de scellage ou l’impression à l’encre après refroidissement. La page produit de la soudeuse à bande à purge d’azote liste le cadre configuré, et la gamme plus large des soudeuses en continu à bande couvre les modèles standard, sur pied, verticaux et à codage sans la station de gaz. Les cadres proches incluent la soudeuse en continu à bande automatique pour sachets alimentés par ligne, la soudeuse thermique à bande sur pied, la soudeuse à bande horizontale avec impression à encre, la soudeuse à bande verticale avec codage de date à encre, et la soudeuse à bande sur pied 2-en-1 à affichages numériques de température.
Pour comparer le cadre à purge de gaz contre une machine manuelle ou standard, la comparaison soudeuse à bande versus soudeuse par impulsion met le scellage à mouvement continu face au scellage manuel à mâchoire selon le matériau, la cadence et la régularité. Les conditionneurs qui évaluent si la purge de gaz se rentabilise pour leur produit doivent peser la prolongation de durée de conservation contre la consommation de gaz et le surcoût du film barrière ; la note TCO liée ci-dessus travaille ces lignes sur un horizon de cinq ans.
Envoyez échantillons de sachets, spécification de film, sacs/min cibles et poids de remplissage via le bureau de contact pour un essai de scellage avec mesure de l’oxygène résiduel. La section certifications et brevets liste la documentation de conformité disponible avec la machine, et la présentation de l’entreprise résume la gamme d’équipements d’emballage. D’autres notes machines et mises à produit apparaissent dans la section actualités.
