Deux lignes d’emballage automatiques pour un client au Brésil : de l’ébauche plate au carton scellé, testées dans notre atelier avant le caissage
En novembre 2026, nous avons achevé la construction et l’essai de deux lignes d’emballage de cartons en fin de ligne pour un client au Brésil. Chaque ligne prend une ébauche plate en carton ondulé, la déploie et scelle le fond, achemine le carton vide jusqu’à un poste de remplissage, puis replie les rabats supérieurs et scelle le carton au ruban adhésif. Les deux lignes ont été mises en marche sur notre sol avec le format de carton du client ; celui-ci a visionné la vidéo d’essai, a confirmé le résultat par écrit, et ce n’est qu’ensuite que nous avons placé les machines dans des caisses en bois d’exportation. Cet article détaille ce qui a été construit, comment les postes fonctionnent ensemble, et ce que le client a réellement validé.
Ce que le client a commandé et pourquoi
L’acheteur exploite deux zones de conditionnement distinctes et souhaitait une ligne par zone plutôt qu’une seule ligne partagée. La raison est pratique : lorsqu’une zone s’arrête pour un changement de format de carton ou un contrôle de routine, l’autre continue de fonctionner. Deux lignes limitent également la distance que les opérateurs doivent parcourir pour transporter les produits remplis. La commande portait donc sur deux lignes de configuration identique, chacune organisée autour des quatre mêmes postes : une formeuse automatique de cartons avec scellement du fond, un convoyeur à rouleaux motorisé, un poste de chargement manuel où le personnel place les produits dans le carton ouvert, et une fermeuse automatique de cartons qui replie et bande le dessus.
Le carton est un contenant standard de type RSC (regular slotted container), et la ligne est réglée pour un seul format de carton à la fois, avec un changement de format défini entre les formats. L’objectif affiché par le client n’était pas la vitesse maximale sur une seule référence. Il s’agissait de supprimer les deux étapes manuelles les plus lentes de l’atelier — ouverture et bandage manuel du fond des caisses, puis repli et bandage du dessus après le remplissage — tout en conservant une personne au poste de chargement pour contrôler ce qui entre dans chaque carton.
La disposition de la ligne, poste par poste
1. Formeuse automatique de cartons avec scellement du fond
La formeuse se situe en tête de ligne. Une pile d’ébauches plates est chargée dans le magasin ; la machine prélève une ébauche à la fois, la met d’équerre autour de la tête de formage, et rabat les rabats du fond ensemble avant que la tête de scellement du fond n’applique le ruban. Le carton vide fini est évacué, d’équerre et ouvert sur le dessus, prêt à être rempli. Ce poste est enfermé dans un cadre protégé avec une IHM et un pupitre de commande, visible sur le côté droit de la vidéo de synthèse. L’enceinte maintient les mains à l’écart des mécanismes de prélèvement et de fermeture des rabats pendant que la machine cycle.
Remplacer le formage manuel modifie le rythme de tout l’atelier. Une personne qui ouvre les caisses à la main est généralement le goulot d’étranglement que le poste de conditionnement doit attendre. La formeuse délivre un flux régulier de cartons ouverts, de sorte que ce sont le convoyeur et le personnel de chargement qui fixent le rythme. Elle supprime également la variabilité des fonds pliés à la main, origine habituelle des caisses mal mises d’équerre et des plis de ruban.
Le magasin d’ébauches est dimensionné pour contenir une pile de travail plutôt qu’une pleine équipe de carton, ce qui limite l’encombrement de la machine et permet à l’opérateur de recharger les ébauches pendant le cycle normal de chargement. L’avertissement de bas niveau de carton sur l’IHM alerte l’opérateur avant que le magasin ne soit vide, afin que la ligne n’achève pas un cycle puis ne s’arrête faute d’ébauche. Maintenir le magasin chargé est une tâche courte et fréquente plutôt qu’une longue interruption, ce qui correspond aux déplacements de l’opérateur unique entre le convoyeur et le poste de chargement.
2. Convoyeur à rouleaux motorisé
Entre la formeuse et la fermeuse, les cartons ouverts circulent sur un convoyeur à rouleaux motorisé qui forme également la zone de chargement manuel. La surface des rouleaux est au niveau de l’entrée et de la sortie des machines, de sorte que les cartons passent sans dénivelé. Des rails de guidage maintiennent chaque carton d’équerre au fur et à mesure de son déplacement. Le convoyeur constitue le tampon du système : il retient une file de cartons ouverts afin que la formeuse puisse continuer à cycler pendant que l’opérateur remplit la caisse devant lui, et qu’une courte pause au chargement n’arrête pas immédiatement la formeuse.
La longueur du convoyeur n’est pas choisie uniquement en fonction du plan d’implantation. Elle définit la taille du tampon entre la formeuse et le poste de chargement. Un convoyeur qui retient trois ou quatre cartons ouverts laisse suffisamment de marge à la formeuse pour continuer à cycler lorsque l’opérateur s’arrête un instant pour traiter une étiquette ou vérifier un lot, et il offre à l’opérateur une file prête afin qu’il n’attende jamais une caisse vide. Un convoyeur trop court répercute chaque petite pause directement sur la formeuse, qui démarre et s’arrête sans cesse et perd le rythme régulier pour lequel elle est conçue. Sur cette commande, la longueur du convoyeur a été réglée pour retenir une petite file tout en gardant l’encombrement global compact pour les deux zones de conditionnement.
3. Poste de chargement manuel
Le client a délibérément conservé cette étape manuelle. Une emballeuse automatique avec tête de chargement robotisée ou par chute ne devient rentable que lorsqu’une seule référence tourne en gros volume sur de longues périodes. Cet acheteur traite un mélange de produits et de nombres de pièces par colis, et souhaite qu’une personne vérifie le contenu et l’agencement avant la fermeture de la caisse. L’opérateur charge le produit dans le carton ouvert lorsqu’il arrive au poste, puis le libère en direction de la fermeuse. La ligne est conçue pour pouvoir être modernisée ultérieurement : le convoyeur et la fermeuse sont déjà dimensionnés pour recevoir une tête de chargement automatique si la gamme de produits se réduit et que le volume augmente.
4. Fermeuse automatique de cartons, modèle ZYFC-05
En fin de ligne, le carton rempli entre dans la fermeuse automatique de cartons. Les bras jaunes de repli rabattent les quatre rabats supérieurs dans l’ordre, et la tête de scellement supérieure applique le ruban pendant que le carton traverse la machine. Le carton sort fermé et scellé, avec le ruban de fond d’origine posé par la formeuse et son nouveau ruban de dessus. La fermeuse spécifiée sur cette commande est le modèle ZYFC-05, le même type d’unité dont les caractéristiques électriques sont examinées dans l’article technique complémentaire.
Comment fonctionnent concrètement le repli des rabats et la tête de bandes
Un carton RSC comporte quatre rabats supérieurs : deux rabats intérieurs étroits et deux rabats extérieurs plus larges. La fermeuse les traite dans un ordre fixe. À l’entrée du carton, un soc courbé soulève les deux rabats intérieurs et les maintient relevés ; un ensemble de bras latéraux ramène ensuite les deux rabats extérieurs vers l’intérieur et par-dessus, de sorte que les quatre rabats se rejoignent au centre. Le carton est déjà en mouvement pendant cette opération, ce qui explique pourquoi les bras de repli sont profilés en courbe plutôt qu’en barre droite. Au moment où la caisse arrive à la tête de bandes, les rabats sont maintenus à plat et d’équerre.
La tête de bandes elle-même est une unité mécanique simple, sans moteur séparé. Un rouleau à ressort presse le bord d’attaque du ruban sur la caisse, une lame fixe coupe le ruban à la longueur correcte pendant que le carton continue d’avancer, et un rouleau arrière plaque l’extrémité de fuite sur le carton. La tension du ruban est réglée par un frein réglable sur le rouleau. Si le frein est trop serré, le ruban s’étire et se décolle ; trop desserré, il se pose avec des plis. C’est un réglage que nous fixons pendant l’essai et que nous marquons pour le client, car c’est le premier point qu’un opérateur vérifie lorsqu’une caisse semble mal scellée.
Le carton lui-même : nuance de carton et son importance
Les machines sont conçues autour du carton, et non l’inverse, de sorte que la spécification de l’ébauche fait partie de l’ingénierie. Le carton ondulé est décrit par son profil de cannelure et sa résistance. La cannelure est la couche ondulée intérieure : les profils courants vont de la fine cannelure B pour les caisses de détail imprimées à la cannelure C, plus rigide, pour les caisses d’expédition, le carton double paroi BC étant utilisé pour les contenus lourds. La résistance est exprimée soit par une valeur de test de compression arête (ECT), qui mesure la charge qu’une caisse debout peut supporter avant de flamber, soit par une valeur d’éclatement Mullen, qui mesure la résistance à la perforation. Les valeurs de compression arête sont le choix le plus fréquent pour l’empilage en entrepôt ; les valeurs d’éclatement importent lorsque le contenu est tranchant ou que la caisse est manipulée brutalement.
Ces caractéristiques alimentent directement les réglages de la formeuse. Une ébauche double paroi plus lourde est plus rigide : les ventouses du magasin et la tête de formage nécessitent plus de force, et le calage de fermeture des rabats est légèrement différent. Un carton trop léger par rapport au poids du produit s’écrase à la tête de formage ou fléchit sur le convoyeur. Nous demandons les ébauches réelles du client plutôt qu’un échantillon générique afin que l’essai soit réalisé sur le matériau réel, et les vidéos d’essai de cette commande ont été tournées avec ces caisses exactes.
Comment s’est déroulé l’essai de réception en usine
Avant d’enregistrer quoi que ce soit pour le client, nous avons fait passer la ligne par les mêmes contrôles que ceux que nous appliquons à chaque commande d’exportation. La liste ci-dessous est la version pratique, et non un exercice administratif.
- Chargé le magasin de la formeuse avec une pile complète des ébauches du client et confirmé qu’il prélève une ébauche à la fois, sans double alimentation ni bourrage.
- Contrôlé chaque caisse formée pour vérifier l’équerre des angles et le centrage du ruban de fond, et écarté toute caisse avec un rabat replié ou écrasé.
- Réglé les rails de guidage du convoyeur et la largeur de la courroie de la fermeuse selon les dimensions du carton, et confirmé que le carton ne se déporte pas entre les postes.
- Fait passer un lot dans la fermeuse et vérifié que les quatre rabats supérieurs sont entièrement rabattus, que le ruban est centré et collé, et qu’aucun coin n’est relevé.
- Contrôlé la formeuse protégée portes ouvertes et portes fermées pour confirmer que les verrouillages arrêtent le cycle dès l’ouverture d’un accès.
- Mesuré l’appel électrique par rapport à la plaque signalétique et confirmé que l’arrêt d’urgence immobilise la ligne depuis n’importe quel poste.
La validation écrite du client
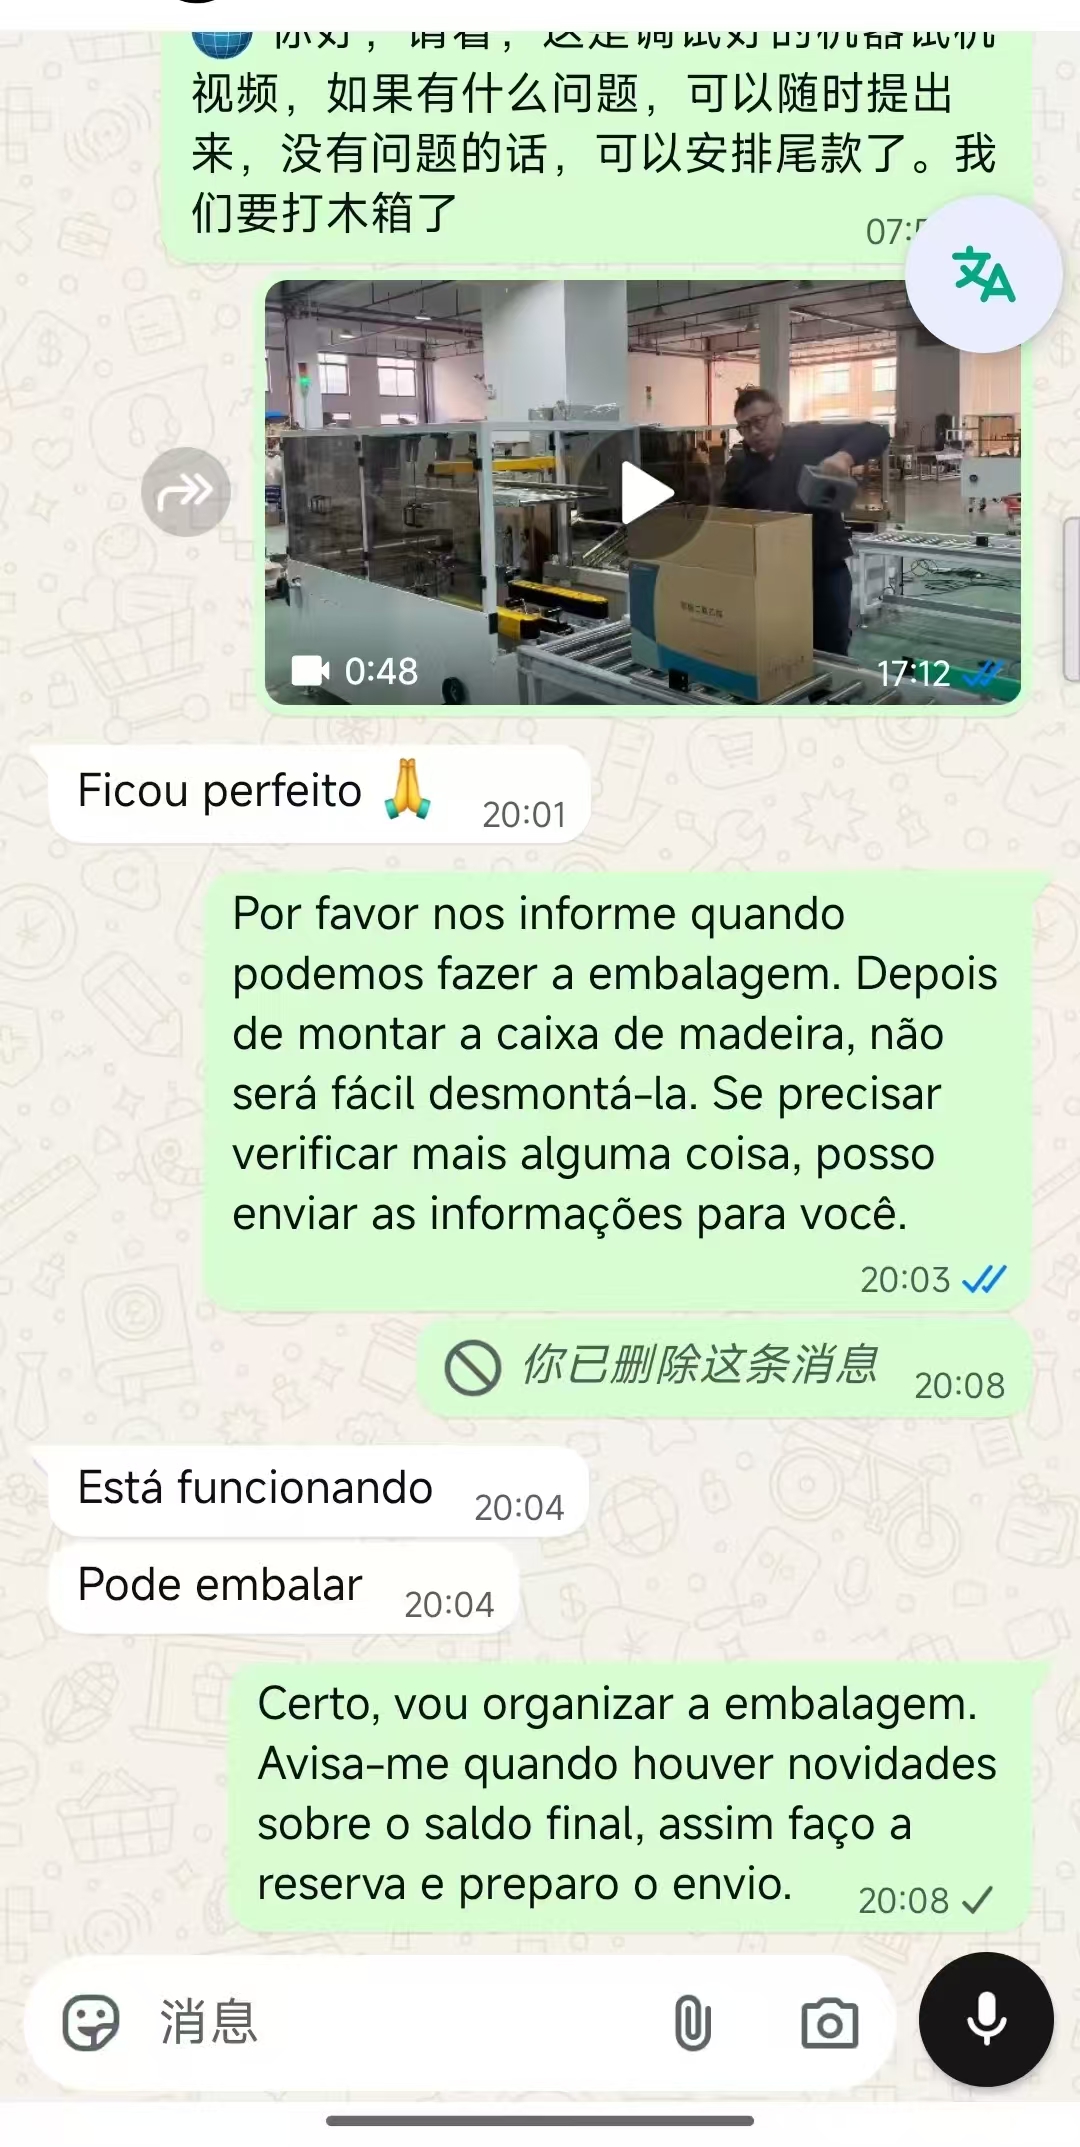
Les messages de la capture d’écran sont les propres mots du client. Après réception de la vidéo d’essai, l’acheteur a répondu « Ficou perfeito » (c’est sorti parfaitement), puis « Está funcionando » (cela fonctionne) et « Pode embalar » (vous pouvez emballer). Nous maintenons la ligne au stade du caissage tant que cette confirmation n’est pas en main, pour une raison simple : une fois une machine boulonnée dans une caisse en bois d’exportation, la rouvrir pour vérifier un réglage implique de défaire partiellement l’emballage. Valider l’essai en premier préserve le calendrier du client comme le nôtre.
Ligne automatique par rapport au processus manuel qu’elle remplace
| Point de comparaison | Formage, remplissage et scellement manuels | Ces deux lignes automatiques |
|---|---|---|
| Formage et ruban de fond | Réalisés à la main, vitesse variable selon l’opérateur | Automatiques depuis le magasin d’ébauches, caisses d’équerre régulières |
| Repli des rabats supérieurs et bandes | Pliés à la main, ruban souvent décentré ou plissé | Repli mécanique et ruban centré sur chaque caisse |
| Personnel nécessaire par ligne | Trois à quatre personnes sur l’ensemble des étapes | Une personne au poste de chargement |
| Variation de qualité des caisses | Élevée, dépend de la fatigue et de l’équipe | Faible, réglages fixes jusqu’à un changement de format |
| Contrôle du rythme | Fixé par l’étape manuelle la plus rapide | Fixé par l’opérateur de chargement, avec une file tampon |
| Limite principale | Coût de main-d’œuvre et caisses inégales | Un format de carton à la fois ; un changement de format est nécessaire entre les tailles |
Comment calculer le débit sur une ligne dotée d’un poste manuel
Sur cette disposition, la formeuse comme la fermeuse sont capables de tourner plus vite que le poste de chargement manuel : c’est donc l’opérateur de chargement qui fixe la production réelle, et non les plaques signalétiques des machines. Le calcul utile est le temps de cycle au poste de chargement. Si l’opérateur peut libérer un carton rempli toutes les six secondes, la ligne est plafonnée à dix cartons par minute, quelle que soit la rapidité de cycle de la formeuse. Dimensionner la machine au-delà de ce rythme n’est pas perdu, mais n’augmente pas la production : cela constitue la file tampon et permet à la formeuse de rattraper son retard après une courte pause.
La manière pratique de planifier la ligne consiste à remonter depuis l’objectif de l’équipe. Prendre le nombre de cartons scellés nécessaires à l’équipe, diviser par les minutes de travail, puis ajouter une marge, car aucun poste manuel ne tourne à son pic pendant une équipe complète. Une valeur de planification courante consiste à dimensionner la ligne sur environ 70 à 80 pour cent du meilleur rythme de l’opérateur, ce qui laisse de la place pour les pauses, les contrôles mineurs et la caisse mal alimentée occasionnelle. Construire au maximum théorique ne laisse aucun tampon, et la ligne manquera son objectif dès que quelque chose interrompra le chargement.
Protections de sécurité et exigences CE relatives aux machines
Les risques sur cette ligne sont concentrés à deux endroits : les mécanismes de prélèvement et de fermeture des rabats de la formeuse, qui se déplacent avec une force réelle, et la lame de bandes ainsi que les courroies d’entraînement de la fermeuse. La formeuse est donc construite en armoire protégée avec portes à verrouillage, de sorte que l’ouverture d’un accès pendant le cycle arrête le mouvement avant qu’une main ne puisse atteindre le mécanisme. La fermeuse garde ses parties mobiles derrière des protections fixes, la tête de bandes n’étant accessible que par une ouverture définie pour le changement de rouleau. Des boutons d’arrêt d’urgence sont placés au pupitre de la formeuse, dans la zone de chargement et sur la fermeuse ; n’importe lequel d’entre eux arrête l’ensemble de la ligne.
Le marquage CE sur la plaque signalétique est étayé par la déclaration figurant dans le dossier documentaire. La machine est évaluée au regard de la directive machines pour la sécurité mécanique et électrique, les distances de protection, le comportement des verrouillages et le circuit d’arrêt d’urgence étant documentés plutôt que supposés. Les points de pincement du convoyeur sont protégés là où un rouleau rencontre l’entraînement, et le tableau électrique est construit conformément aux normes basse tension et de tableau applicables. Cela importe au-delà du marché européen, car l’examen de sécurité propre du client demandera les mêmes preuves quelle que soit la destination.
Préparation et installation sur site
La ligne ne nécessite pas de fondation spéciale, mais le sol doit être suffisamment plat et nivelé pour que les bâtis reposent d’équerre ; les machines utilisent des pieds réglables plutôt que des roulettes en position fixe. Les apports principaux sur site sont l’alimentation électrique conforme à la plaque signalétique et une disposition claire laissant l’espace nécessaire au chargement du magasin de la formeuse par l’avant et au travail de l’opérateur au poste de chargement sans traverser le convoyeur. Nous fournissons avant l’expédition un plan coté indiquant l’encombrement exact, le dégagement d’accès et le point d’arrivée du courant, afin que le client puisse préparer le sol et le point d’alimentation avant l’arrivée des caisses.
La mise en service sur site suit une séquence fixe : mettre à niveau et assembler les sections, raccorder le convoyeur et les signaux inter-postes, confirmer le sens de chaque entraînement, faire passer des cartons vides sur l’ensemble du trajet, puis faire passer des cartons remplis et contrôler les scellements. Les mêmes points de réception que ceux de l’essai en usine sont répétés sur site, car le transport peut déplacer un rail de guidage ou desserrer un réglage même lorsque le caissage est correct.
Maintenance et pièces d’usure
La ligne utilise peu de pièces d’usure, ce qui est l’une des raisons pour lesquelles elle convient à un acheteur sans grande équipe de maintenance. Le consommable est le ruban lui-même, remplacé par l’opérateur en routine. La lame de bandes s’émousse sur une longue période et se remplace par boulonnage, sans affûtage. Les chaînes d’entraînement du convoyeur et les courroies d’entraînement de la fermeuse sont contrôlées et lubrifiées selon un calendrier, et les ventouses du magasin de la formeuse sont inspectées, une ventouse usée étant la cause habituelle d’un prélèvement manqué. Le tableau ci-dessous couvre les pannes qui surviennent réellement en service.
La commande a été expédiée avec un ensemble défini de consommables et de pièces de rechange plutôt qu’une liste ouverte. Avec les machines sont partis les premiers rouleaux du ruban BOPP spécifié, une lame de bandes de rechange par fermeuse, un jeu de rechange de ventouses pour le magasin de la formeuse et les fixations nécessaires pour assembler les sections du convoyeur. Garder ces éléments de première maintenance dans la même caisse que la liste des pièces évite à l’équipe de maintenance de devoir se procurer une lame adaptée au porte-lame ou une ventouse correspondante avant la première révision de routine. La liste des pièces elle-même est indexée sur le numéro de série de chaque machine, de sorte que toute commande ultérieure peut être passée sur le composant exact monté plutôt que sur une description.
| Symptôme | Cause probable | Action |
|---|---|---|
| La formeuse manque une ébauche ou alimente en double | Ventouse usée, ou pile non droite dans le magasin | Inspecter la ventouse, remettre la pile d’équerre et vérifier le réglage d’air |
| La caisse se déporte sur le convoyeur | Rail de guidage desserré ou trop écarté | Re-régler les rails à la largeur du carton et les bloquer |
| Ruban plissé ou décentré | Tension du frein de ruban incorrecte, ou rouleau sale | Re-régler le frein et nettoyer le rouleau de pression |
| Rabat supérieur non entièrement rabattu | Hauteur du bras de repli déréglée après un changement de taille | Re-régler la hauteur du bras à la nouvelle hauteur du carton |
| La fermeuse s’arrête avec une caisse coincée à l’intérieur | Carton écrasé ou corps étranger dans la tête | Dégager par l’ouverture d’accès, jamais hors tension débranchée |
Caissage et expédition
Après la validation écrite, chaque ligne a été décomposée en ses sections de transport, fixée dans des caisses en bois d’exportation traitées par fumigation, et soutenue afin que les bâtis du convoyeur et les armoires protégées ne puissent se déplacer pendant le transit. Les pupitres de commande et les unités IHM sont emballés séparément et calés contre les bâtis. Le dossier documentaire joint comprend les schémas électriques, la liste des pièces indexée sur le numéro de série de chaque machine, la déclaration CE et les notes de fonctionnement et de maintenance. Le client ayant commandé deux lignes, les caisses sont marquées pour indiquer à quelle ligne appartient chaque section, afin que le réassemblage sur site soit simple.
Réception des caisses et checklist de décaissage
Les caisses étant marquées ligne par ligne, l’équipe de réception peut installer chaque jeu de caisses à proximité de la zone de conditionnement à laquelle il appartient, plutôt que de tout déballer dans un seul quai. Le premier contrôle à l’arrivée est externe : confirmer que les marques de fumigation et les étiquettes des caisses sont intactes, et noter toute caisse dont une entretoise est cassée ou un panneau perforé avant son ouverture. Si une caisse a subi un choc violent en transit, la bonne démarche consiste à l’ouvrir en confrontant la liste d’emballage et à vérifier la section par rapport au plan coté avant tout raccordement électrique, plutôt que de supposer que la machine à l’intérieur est d’équerre.
Le décaissage suit le dossier documentaire en sens inverse. Chaque section est contrôlée par rapport à la liste des pièces indexée sur son numéro de série, l’IHM et les pupitres de commande emballés séparément sont appariés à leurs armoires, et les fixations ensachées ainsi que les lames de bandes de rechange sont comptées avant le démontage de la caisse en bois. Conserver l’emballage jusqu’à ce que chaque élément de la liste soit coché est délibéré : un collier de rail de guidage manquant ou un câble desserré est bien plus facile à tracer tant que la caisse et ses marques sont encore présentes. Une fois l’inventaire complet, la séquence de mise en service sur site déjà décrite prend le relais, en commençant par la mise à niveau des pieds et l’assemblage des sections du convoyeur.
Calendrier du projet et maintien de l’identité des deux lignes
Construire deux lignes en une seule commande est piloté selon une spécification unique afin que les machines soient véritablement interchangeables, et non seulement similaires. Les dimensions du bâti, la hauteur du convoyeur, la largeur de courroie de la fermeuse et le programme IHM sont tous réglés aux mêmes valeurs, et les schémas électriques sont établis une fois et appliqués aux deux. Cela importe pendant la construction, car une pièce de rechange ou un changement de réglage qui fonctionne sur une ligne est garanti de fonctionner sur l’autre, et cela importe après la livraison, car l’équipe de maintenance du client n’a qu’un seul jeu de procédures à apprendre et un jeu commun de pièces de rechange à détenir.
Le rythme de communication tout au long du projet a été délibérément simple. Au stade de la construction, nous avons confirmé par écrit l’échantillon d’ébauche, les dimensions du carton et la tension sur site avant la fabrication, afin que rien ne soit laissé à l’interprétation. Au stade de l’essai, nous avons envoyé les vidéos de fonctionnement plutôt qu’une affirmation écrite, et avons suspendu le caissage jusqu’au retour de la confirmation du client. Le stade de remise est constitué du dossier documentaire et des caisses marquées décrits ci-dessus. Garder ces trois portes d’entrée explicites est ce qui permet à une commande de deux machines pour deux zones de conditionnement de se terminer sans une série de reprises.
À quelle disposition convient celle-ci — et à laquelle elle ne convient pas
Cet agencement convient à une exploitation qui gère un nombre limité de formats de carton, souhaite qu’une personne vérifie le contenu de chaque caisse et perd du temps dans le formage et le scellement manuels. C’est une étape intermédiaire raisonnable entre un atelier entièrement manuel et une emballeuse entièrement automatique. Il convient moins à une usine qui gère de nombreuses tailles de carton avec des changements fréquents au cours de l’équipe, car chaque changement de format implique encore de réinitialiser le magasin, les rails et la largeur de scellement, ainsi qu’à une ligne à référence unique en gros volume où une tête de chargement automatique supprimerait également le poste manuel. Pour le détail d’ingénierie sur le dimensionnement de chaque poste et le choix entre unités automatiques et semi-automatiques, voir l’article complémentaire sur la configuration d’une ligne d’emballage de cartons en fin de ligne.
Si vous planifiez une ligne similaire et souhaitez savoir quelles informations nous demandons avant de chiffrer, commencez par les dimensions du carton et la nuance de carton, le nombre cible de cartons scellés par équipe, le nombre de formats et la fréquence de changement entre eux, ainsi que la tension et la fréquence sur site. Vous pouvez nous transmettre ces éléments via la page de contact et nous vous renverrons un plan d’implantation et une spécification fixe.
