Contexte du projet
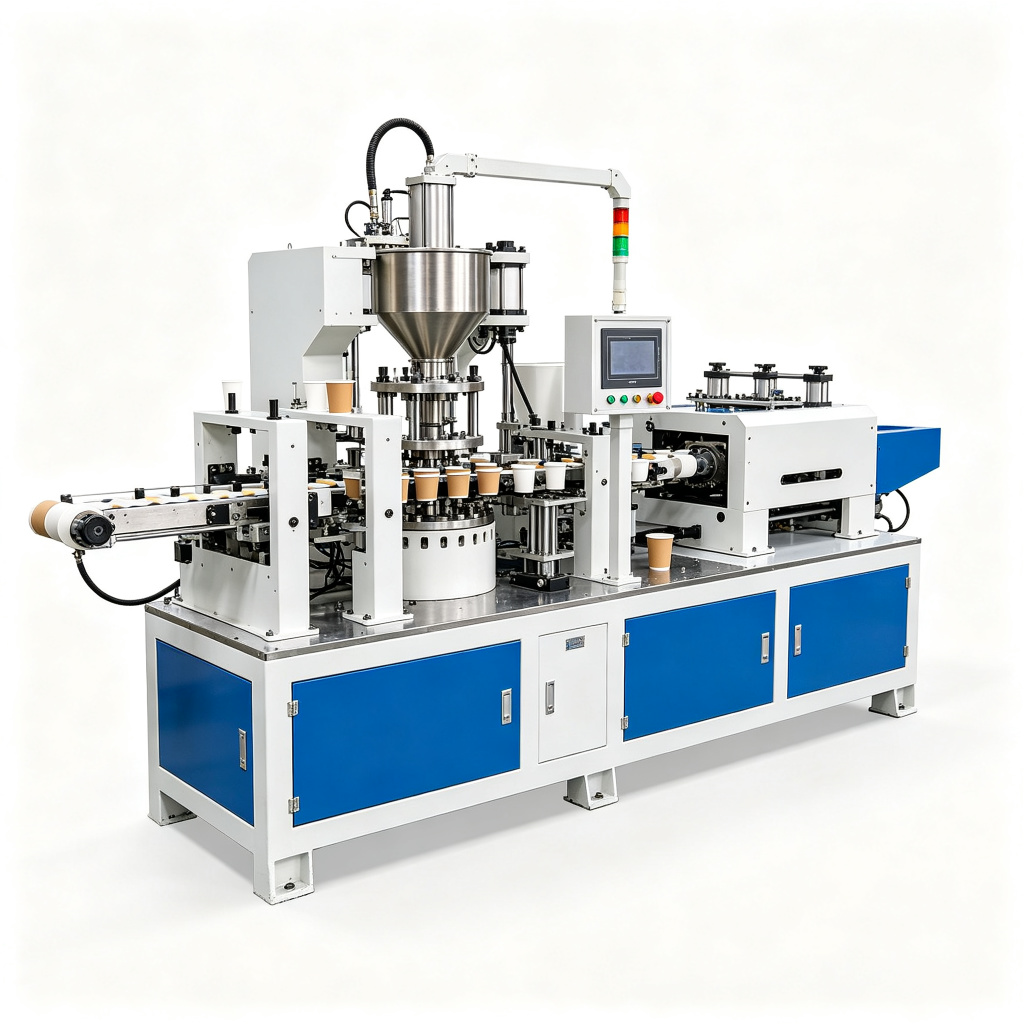
Un producteur d’Asie du Sud-Est lançait deux gammes en gobelet : du yaourt et du café infusé à froid (cold brew). Deux produits, un même format de gobelet transparent, mais des contraintes différentes : le yaourt est un produit laitier à haut risque hygiène, le cold brew est un liquide clair et gazeux par moments. Le client hésitait entre des gobelets préfabriqués et une machine qui forme les gobelets depuis la bobine. Au volume visé, nous l’avons orienté vers le formage bobine.
Le gobelet devait être transparent pour mettre en valeur le produit, operculé pour la conservation, et la ligne devait passer facilement du yaourt au cold brew en changeant quelques réglages.
Décomposition des besoins
- Produits : yaourt laitier et cold brew liquide.
- Gobelet : transparent, operculé, 100–250 ml.
- Hygiène : standard laitier et boisson.
- Changement : passer d’un produit à l’autre facilement.
- Objectif coût : baisser le coût par gobelet.
Configuration retenue
| Poste | Choix | Rôle |
|---|---|---|
| Formage | Gobelet depuis bobine | Coût unitaire réduit |
| Remplissage | Doseuse adaptée deux produits | Yaourt et cold brew |
| Operculage | Film opercule | Étanchéité et conservation |
| Découpe | Séparation des gobelets | Produit fini |
Arbitrage
Pourquoi le gobelet bobine plutôt que préfabriqué ? À faible volume, le gobelet préfabriqué évite l’investissement d’une formeuse. Mais au volume du client, le film bobine coûte beaucoup moins cher au gobelet, et l’investissement est compensé. Pourquoi une doseuse réglable ? Le yaourt et le cold brew n’ont pas la même viscosité : la doseuse doit s’adapter sans changer de pièce. Pourquoi un opercule transparent ? Le client veut que le produit soit visible, d’où un opercule compatible et un scellage propre.
Recette et mise en service
Le FAT a testé les deux produits avec les gobelets réels, en réglant le formage et le scellage. Le SAT a pris trois jours : réglage des deux produits, nettoyage entre gammes, formation. L’acceptation portait sur l’étanchéité, la transparence du gobelet et le changement de produit.
Leçons réutilisables
- Le formage bobine réduit le coût unitaire au-delà d’un certain volume.
- Deux produits en gobelet partagent la même ligne si les recettes sont mémorisées.
- L’operculage doit être validé avec le film réel dès le FAT.
Piège fréquent : négliger le nettoyage entre un produit laitier et une boisson, source de contamination croisée.
Résultats mesurés en production
Au bout de quelques semaines de production, la ligne a été relevée en conditions réelles : cadence soutenue, taux de rebut réduit, et temps de changement de format confirmé. Le client a notamment noté la régularité du dosage, qui a fait disparaître les réclamations pour poids insuffisant. La propreté du poste, point de départ du projet, est restée conforme : plus de poussière ou de coulure visible, et un nettoyage entre lots qui tient dans le temps imparti.
Ces résultats chiffrés n’ont pas été obtenus d’emblée : ils sont le fruit des réglages faits ensemble au FAT, puis ajustés sur site. Le retour d’expérience des opérateurs a permis d’affiner la recette, de corriger quelques réglages mineurs et de former l’équipe aux bons réflexes. Une fois la ligne stabilisée, elle est devenue le référent interne pour les futurs achats.
Perspectives et extension
Pour évoluer, la ligne a été conçue avec des marges : la tête ou l’automation peuvent accepter des têtes supplémentaires, et l’automate prévoit déjà les recettes à venir. Si la demande monte, il est possible d’augmenter la cadence sans changer de machine centrale. Si le produit se diversifie, de nouvelles recettes s’ajoutent simplement au tactile, sans intervention mécanique lourde.
Notre équipe assure le suivi dans le temps : pièces d’usure recommandées au plan d’entretien, support technique par e-mail et WhatsApp, et révision annuelle. Cette approche long terme est ce qui distingue une machine livrée d’une ligne qui produit vraiment, année après année.
Points de vigilance à l’installation
L’implantation demande une arrivée d’air comprimé stabilisée et un sol plan à moins de 2 mm par mètre. La mise à niveau des convoyeurs doit être vérifiée avant le premier démarrage, sous peine de dérive du produit sur les transferts.
