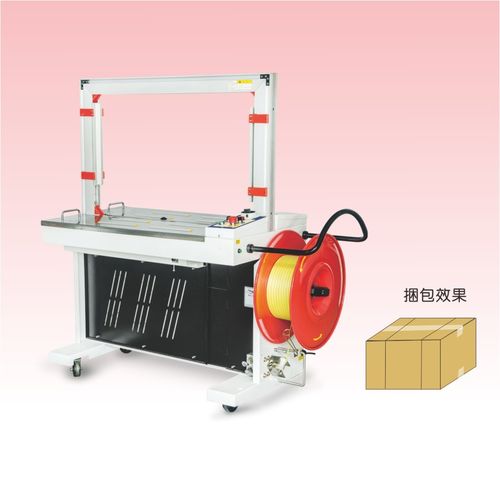
Formatrice di scatole
La formatrice automatica di cartoni a nastro viene dimensionata rispetto ai vincoli reali del lavoro — taglia del cartone, cadenza obiettivo e l’ambiente in cui lavora — piuttosto che rispetto a un singolo numero di titolazione.
| Produttività | 8 – 25 casse/min |
|---|---|
| Stazione | Tape or glue station |
| Precisión | cassa quadrata entro ± 2 mm |
| Fascia di prezzo (FOB) | US$ 8,000 – 28,000 |
| Tempo di consegna | 25 – 45 giorni |
1. A chi serve questa macchina e chi non dovrebbe acquistarla
Questa macchina è acquistata da compratori che hanno già ristretto il processo al montaggio casse e ora hanno bisogno della configurazione adatta alla loro gamma reale di casse e alla loro resa, anziché del telaio più grande del catalogo.
È la scelta sbagliata quando le dimensioni della cassa o la resa escono dalla gamma indicata, quando i consumabili non possono essere forniti localmente, e quando il volume è così basso che una stazione manuale o più piccola resta più economica.
Il compratore concreto sa indicare la cassa più grande e quella più piccola, una resa obiettivo e l’ambiente di lavoro, e vuole una macchina che mantenga quei numeri per un turno intero, non solo in una breve dimostrazione.
2. Come funziona
Il grezzo viene estratto dal caricatore, aperto con ventose, piegato sul fondo e sigillato con nastro in un movimento continuo.
Lo stesso ciclo si ripete su ogni cassa, e la costanza del risultato è decisa dall’alimentazione, dalla sincronizzazione e dallo stato delle parti di usura, non dall’abilità dell’operatore.
Il cambio formato fa parte del funzionamento normale: si richiamano le impostazioni e si sostituiscono le guide, e il tempo impiegato è un costo da computare sul numero di formati prodotti in una settimana.
3. Matrice di configurazione: cosa cambia e quanto costa
Lo stesso telaio di base è proposto in diverse configurazioni, e le differenze contano più di quanto suggeriscano i nomi commerciali. La tabella seguente associa ogni configurazione al profilo di acquirente a cui si addice davvero, così da escludere le opzioni prima che compaiano in un preventivo.
| Configurazione | Stazione | Produzione tipica | Gamma contenitori | Ideale per | Compromesso |
|---|---|---|---|---|---|
| Manual box forming | Hand fold | 2 – 5 cases/min | Tutte le misure | Very low volume | Labour intensive |
| Entry tape erector | Vacuum + tape | 8 – 12 cases/min | Single-wall blanks | Small inline | Limited blank range |
| Medium-speed erector | Auto fold + tape | 12 – 20 cases/min | 2 – 3 case sizes | Confezionamento regolare | Magazine refill |
| Heavy-duty erector | Large cups | 10 – 18 cases/min | Double-wall, big cases | Large appliances | Heavier footprint |
| Hot-melt glue erector | Glue bottom | 15 – 25 casse/min | High-volume blanks | Fast consumer lines | Glue warm-up, nozzle care |
Le configurazioni condividono un telaio base ma non sono intercambiabili dopo la consegna, quindi scegliere in base alla gamma di casse e alla resa che si può dimostrare, non in base al nome sulla brochure.
4. Specifiche tecniche
I valori riportati si riferiscono alla versione standard. Ogni valore può essere modificato, ma ogni modifica influisce su prezzo, tempo di consegna e lavoro di messa in servizio; leggere la colonna delle note prima di richiedere una variante.
| Parametro | Standard | Opzionale / gamma | Perché è importante |
|---|---|---|---|
| Metodo di tenuta | Tape or hot melt | Definito all’ordine | Materiali di consumo diversi |
| Ritmo | 8 – 25 casse/min | Case size dependent | Big cases run slower |
| Misura cassa | 200 – 600 mm | Per macchina | Blank dimensions set range |
| Blank magazine | 50 – 100 blanks | Larger optional | Refill causes brief stops |
| Ventose | 4 – 8 cups | Per blank size | Worn cups mis-open |
| Larghezza nastro | 48 – 72 mm | Standard 50 mm | Wider for heavy cases |
| Temperatura colla | 150 – 180 °C | Solo colla termofusibile | Preriscaldo all’avvio |
| Telaio | Powder steel | 304 option | Ambienti umidi |
| Potencia | 2 – 6 kW | 380 V trifase | I modelli a colla assorbono di più |
| Aria | 0,6 MPa | Vuoto e pieghe | Dry air essential |
5. Produzione e pianificazione della capacità
La resa dichiarata è misurata sulla cassa più favorevole e cala al crescere della misura. Chiedere sempre il preventivo sulle proprie dimensioni, non sul massimo pubblicato.
Calcolare circa dal 70 all’80 per cento della resa indicata su un turno, una volta inclusi alimentazione, cambio formato e fermate brevi; dimensionare verso il mezzo della gamma lascia margine meccanico.
Le stazioni a monte e a valle devono reggere la stessa resa, perché una macchina più veloce del resto della linea crea code e poi tempo di inattività.
| Turnazione | Produzione lorda | OEE al 65 % | Flaconi annui (300 giorni) |
|---|---|---|---|
| 1 × 8 h | 25 bph | 16 bph | 39,000 |
| 2 × 8 h | 25 bph | 16 bph | 78,000 |
| 3 × 8 h | 25 bph | 16 bph | 117,000 |
Dimensionare la macchina sul valore medio della gamma, non sul massimo. Un’unità venduta per 25 bottiglie all’ora che lavora a 25 per sei ore al giorno è spinta al proprio limite meccanico; la stessa unità a 19 bottiglie all’ora ha margine per lo scostamento di viscosità, i cambi tappo e l’occasionale lotto lento.
6. Adattamento al prodotto e al contenitore
L’idoneità è decisa dalle dimensioni fisiche e dalle condizioni della cassa, che la macchina può accettare solo entro la gamma per cui è stata costruita.
Una cassa al limite della gamma è all’origine della maggior parte dei problemi: gira lenta, logora le guide ed è la prima a essere scartata, quindi indicare gli estremi e non la media.
| Tipo di prodotto | Fascia di viscosità | Adattamento | Cosa controllare |
|---|---|---|---|
| RSC single-wall blanks | Standard | Ottimo | Più comune |
| Double-wall blanks | Rigido | Good on heavy duty | Needs stronger cups |
| Small boxes | Under 200 mm | Condizionato | Small-frame model |
| Oversized boxes | Over 600 mm | Condizionato | Large-frame model |
| Pre-printed cases | Rivestito | Buono | Check tape adhesion |
| Warped / stored blanks | Curvo | Condizionato | Vacuum misfeeds; control humidity |
7. Quadro di riferimento per la scelta
Applicare queste regole in ordine. Ognuna è un filtro rigido, non una preferenza, e ognuna è scritta in modo che due acquirenti con vincoli diversi arrivino a risposte diverse invece della stessa raccomandazione.
Regola 1: dimensioni del cartone, in primo luogo
Elencare ogni blank; l’apertura della formatrice e le posizioni delle ventose sono dimensionate per un campo che non può superare circa 2:1.
Regola 2: nastro vs colla, in secondo luogo
Il nastro adesivo è flessibile e semplice; la colla è più economica per cassa su alti volumi, ma richiede preriscaldo e un ugello pulito.
Regola 3: terza, la velocità
Sotto circa 400 casse al giorno la formatura manuale resta ragionevole; al di sopra, una formatrice libera una persona a tempo pieno.
Regola 4: qualità del blank, in quarto luogo
Blank deformati o umidi causano prese difettose per vuoto; specificare lo stoccaggio e il grado di cartone prima di dare la colpa alla macchina.
Regola 5: caricatore, in quinto luogo
Un caricatore più grande riduce le fermate di ricarica nelle tirature lunghe; una linea piccola può usare la tramoggia standard.
Regola 6: integrazione, in sesto luogo
Adeguare la resa della formatrice alle velocità della confezionatrice e della sigillatrice a valle, così le casse non si accodano.
8. Alternative confrontate direttamente
Il montaggio casse compete con la formatura manuale, le stazioni solo sigillatrice e le combinate montatrice-confezionatrice-sigillatrice, e la scelta è definita dal volume e dalla costanza delle casse.
| Criterio | Formatrice di scatole | Manual forming | Solo sigillatrice di casse | Erector-packer-sealer |
|---|---|---|---|---|
| Ritmo | 8 – 25 casse/min | 2 – 5 cases/min | 10 – 20 casse/min | Fino a 25 casse/min |
| Formatura | Automatica | Hand | Pre-formed boxes | Completamente automatica |
| Manodopera | 1 operatore | 1 – 2 people | 1 operatore | 1 operatore |
| Migliore adattamento | Regolare in linea | Basso volume | Pre-formed supply | Highest volume |
| Limite | Blank range | Lento e irregolare | Depends on supply | Largest cost |
Le montatrici si ripagano dove lo stesso cartone vuoto lavora ogni giorno a volume; le linee variabili a basso volume restano spesso più economiche con formatura manuale oppure scatole preformate.
9. Integrazione nella linea
La macchina occupa una stazione in una linea più ampia e necessita di nastri di entrata e uscita abbinati, con lo stesso passo e la stessa quota delle apparecchiature adiacenti.
I segnali che vale la pena cablare sono prodotto presente, consumo basso e guasto, così la linea può fermarsi in modo ordinato invece di accumulare prodotto in una stazione ferma.
Prima della disposizione, confermare le utenze nella posizione esatta: alimentazione, eventuale aria compressa e lo spazio necessario per l’accesso di manutenzione.
10. Igiene, materiali e conformità
Negli ambienti alimentari le superfici di contatto e il telaio sono definiti per la lavabilità, con finitura e grado di protezione stabiliti dal fatto che la zona sia bagnata o asciutta.
Polvere e detriti si accumulano sotto il telaio e all’interno delle protezioni, per cui un telaio con spazio libero e coperture rimovibili è una scelta sia igienica sia di manutenzione.
Dove l’ambiente è freddo, bagnato o corrosivo, i materiali di consumo e le guarnizioni sono definiti per quella condizione, anziché usare la versione standard.
11. Installazione e messa in servizio
| Fase | Durata | Chi lo esegue | Elemento consegnabile |
|---|---|---|---|
| Verifica sito e utenze | 1–2 settimane prima della spedizione | Committente + ingegnere (remoto) | Lista utenze firmata |
| Installazione meccanica | 1–2 giorni | Movimentazione a cura del committente, supervisionata | Livellato, ancorato, allineato |
| Allacciamento elettrico e aria | 1 giorno | Elettricista del committente + ingegnere | Servizi secondo specifica |
| Prova a vuoto e taratura | 1 giorno | Il nostro ingegnere | Impostazioni verificate sul prodotto |
| Prova di produzione | 1 giorno | Entrambe le parti | Consegna firmata, ritmo obiettivo |
Una stazione standard si installa in due o tre giorni; le varianti con calore, colla o teste aggiuntive impiegano più tempo, perché quei servizi vengono testati separatamente.
12. Manutenzione, ricambi e disponibilità
Le parti di usura elencate di seguito determinano la disponibilità reale più del motore, e sono economiche da tenere a scorta in loco ma costose da attendere dopo un fermo.
Tenere il primo kit di ricambi in sede fin dalla messa in servizio e registrare gli intervalli di sostituzione reali dai primi mesi, anziché applicare schemi generici.
| Componente soggetto a usura | Intervallo | Fascia di costo | Fermo macchina se trascurato |
|---|---|---|---|
| Vacuum suction cups | 6 – 12 mesi | US$ 20 – 80 | Mis-open, jammed blanks |
| Testa nastratrice | 12 – 24 mesi | US$ 80 – 250 | Nastro non tagliato o non applicato |
| Folding arm bearings | 12 – 24 mesi | US$ 30 – 100 | Crooked cases |
| Ugello colla | 6 – 12 mesi | US$ 60 – 200 | Blocked bead pattern |
13. Struttura dei costi e costo totale di proprietà
Il prezzo della macchina è il costo visibile, ma nell’arco di cinque anni i materiali di consumo, la manodopera di cambio formato e i fermi per parti usurate di solito lo superano.
Aggiungere la manodopera che la stazione sostituisce e il prodotto che salva dallo scarto; sono queste due voci a giustificare l’automazione, non la sola velocità di lancio.
| Voce di costo | Fascia tipica | Note |
|---|---|---|
| Macchina, FOB | US$ 8,000 – 28,000 | Esclude trasporto, dazi e installazione |
| Trasporto marittimo + assicurazione | US$ 600 – 2.400 | Dipende da volume e porto |
| Installazione | US$ 800 – 2.600 | In base a complessità e giorni in sito |
| Formazione | Incluso | Con procedure scritte |
| Materiali di consumo / ricambi | In base al volume | Ricorrente, approvvigionamento locale |
| Energia e aria | Secondo tariffa locale | Definito da riscaldamento e carico motore |
14. Lista di controllo RFQ
Un preventivo è preciso solo quanto i dati che lo sostengono. Gli acquirenti che inviano questi quattordici dati nella prima e-mail di solito ricevono un prezzo definitivo e uno schema di lay-up alla prima risposta; chi scrive «una riempitrice, circa 5.000 all’ora» impiega tre giri di mail per chiarire cosa intende.
- Dimensioni esatte delle casse: la più piccola e la più grande, con materiale e peso
- Resa obiettivo e lo schema turni che la sostiene
- Numero di formati e con quale frequenza cambiano in una settimana
- Tipo e specifica del consumabile, con il fornitore attuale
- Macchine a monte e a valle con le rispettive velocità
- Spazio in pianta, altezza del soffitto e posizione dei servizi
- Alimentazione: tensione, fasi, frequenza e potenza
- Pressione dell’aria compressa e capacità libera, se richiesta
- Working environment: dry, wet, cold, dusty or corrosive
- Conformità richiesta e criteri di accettazione al collaudo
- Fascia di budget e data di decisione
- Se è necessario un partner di assistenza locale
- Sample product or case sent for trial
- Lingua della documentazione ed esigenze di certificazione
15. Garanzia di qualità e documentazione FAT
La prova in fabbrica è eseguita sulla cassa reale del compratore ove possibile, con resa e qualità registrate, non solo dichiarate.
I criteri di accettazione sono definiti in valori numerici prima dell’ordine e vengono usati sia nelle prove in fabbrica sia in quelle in sede.
Il fascicolo documenti, il registro di taratura e la dichiarazione di conformità vengono verificati contro l’elenco dell’ordine prima della spedizione.
- Disegni meccanici ed elettrici con lista dei ricambi
- Registro di taratura e prova con resa e qualità misurate
- Dichiarazione di conformità e la valutazione dei rischi che la supporta
- Manuale di uso e manutenzione in inglese
- Certificati di materiale e componenti ove applicabile
- Condizioni di garanzia per iscritto
16. Domande frequenti
Saldatura con nastro adesivo o colla termofusibile?
Il nastro adesivo è lo standard flessibile con cambio semplice; l’adesivo hot melt è più economico a cassa ad alto volume ma richiede preriscaldamento e manutenzione dell’ugello.
Quali dimensioni di cassa può gestire?
Ogni telaio copre una gamma di cartoni vuoti indicata, di solito sotto un rapporto 2:1; le gambe più ampie richiedono una seconda macchina oppure un modello a telaio largo.
Perché i blank si alimentano male?
La maggior parte delle alimentazioni errate deriva da cartone ondulato deformato o umido e da ventose usurate, non dai comandi; conservare i cartoni vuoti in piano e asciutti.
17. Ingombro, utenze e infrastruttura
La pianificazione del sito fallisce più spesso per altezza del soffitto e posizione dello scarico che per la superficie di calpestio, quindi verificare questi tre numeri prima di disegnare il lay-out: l’altezza necessaria per il sollevamento ugello più il contenitore più alto, la distanza dalla macchina allo scarico più vicino e la capacità libera dell’anello principale dell’aria compressa all’inizio del turno, quando anche tutte le altre macchine stanno prelevando aria.
| Voce | Requisito | Nota |
|---|---|---|
| Superficie di calpestio | 2,4 × 1,3 m per la macchina, più 1,2 m di accesso di servizio su ogni lato | L’accesso è per il meccanico, non per l’operatore |
| Altezza del soffitto | 1,9 m minimi sopra il telaio | Sollevamento ugello più altezza del contenitore |
| Potencia | 3 kW, 380 V trifase, 50 o 60 Hz | Circuito separato con messa a terra, non condiviso con saldatrici |
| Aire comprimido | 0,6 MPa, capacità libera 0,4 m3/min | Aria secca; l’umidità blocca le valvole |
| Scarico | Entro 1,5 m dalla macchina | Per lavaggio con getto e per lo scarico del vassoio di raccolta |
| Rumore | Sotto 75 dB(A) a 1 m | La maggior parte proviene dalla pompa a vuoto o dal soffiante, non dalla riempitrice |
Un errore comune è installare la macchina a ridosso di un muro per risparmiare spazio. L’accesso di servizio sul lato sinistro è il punto da cui il meccanico raggiunge l’azionamento e la collettoria valvole; se lo si blocca, un intervento di quindici minuti diventa uno smontaggio di due ore e, in pratica, la macchina non viene mai assistita a dovere.
18. Scenari di applicazione per settore
La stessa macchina viene acquistata per motivi molto diversi e la configurazione adatta a un settore è spesso sbagliata per un altro. Questi quattro modelli coprono la maggior parte delle richieste che riceviamo e ognuno indica una serie diversa di opzioni.
Produttori del settore alimentare e delle bevande di solito richiedono superfici lavabili con getto, dichiarazioni per il contatto alimentare e un cambio formato abbastanza rapido da lavorare tre prodotti in un turno. La loro decisione è guidata dall’audit del distributore e la macchina è specificata con telaio in acciaio, elettrica IP65 e ugelli rimovibili. Il loro costo nascosto più grande non è la macchina, ma la manodopera di cambio formato che non hanno pianificato.
Produttori del settore cosmetico e della cura personale riempiono volumi più piccoli a produzioni più basse e il loro vincolo è l’aspetto: nessuna colatura sulla spalla del flacone, nessun prodotto nel filetto, linea di riempimento uniforme su tutta la partita. Serve più un ugello con retrazione del prodotto e un approccio finale più lento della velocità, e di solito si pentono di aver comprato una macchina dimensionata sulla produzione invece che sulla pulizia.
Produttori farmaceutici e diagnostici acquistano documentazione tanto quanto hardware. La testa di riempimento è secondaria rispetto alla tracciabilità dei materiali, al pacchetto di convalida e alla capacità di dimostrare che la pulizia è stata efficace. La loro macchina è 316L, le loro tenute sono PTFE e il loro collaudo di accettazione è un protocollo scritto, non un controllo visivo.
Produttori del settore chimico e domestico riempiono liquidi corrosivi o volatili dove il materiale a contatto e l’elastomero della tenuta determinano la vita della macchina. Servono tenute Viton o PTFE, telaio in acciaio e spesso una cappa di aspirazione sulla zona di riempimento. La precisione è meno critica del contenimento e la macchina va specificata di conseguenza.
19. Valutazione del fornitore: sette domande con risposte verificabili
Acquistare una riempitrice è un confronto tra fornitori tanto quanto tra macchine, e la differenza emerge nel secondo anno, non nel primo. Queste sette domande distinguono un fornitore che costruisce macchine da uno che le rivende, e ognuna ha una risposta verificabile su un documento.
1. Potete mostrare il verbale di taratura di ogni testa?
Un fornitore serio pesa trenta flaconi per testa e riporta media e deviazione standard per ogni testa, non un solo numero per la macchina. Se una testa discosta del 2 % mentre la media sembra a posto, il verbale lo evidenzia e la macchina non deve essere spedita.
2. Qual è il tempo di consegna dei ricambi soggetti a usura?
Le tenute degli ugelli e le sedi delle valvole devono essere spedibili in meno di una settimana da magazzino. Se la risposta è «ordiniamo all’OEM», la vostra macchina si ferma due volte la prima volta che una tenuta cede, e le tenute cedono sempre.
3. Chi firma il collaudo di accettazione e in base a quali criteri?
I criteri devono essere scritti prima dell’ordine, in numeri: produzione su quattro ore, tolleranza di volume, numero di colature, tasso di scarto. Un fornitore che non si impegna su numeri sta dicendo che i numeri non sono stabili.
4. Qual è la procedura di cambio formato e chi può eseguirla?
Un operatore dovrebbe poter cambiare formato in meno di dieci minuti richiamando una ricetta e usando un solo utensile. Se la risposta prevede un meccanico e una chiave, aggiungere il costo della manodopera al totale su cinque anni prima di confrontare i prezzi.
5. Quali componenti sono di fornitura esterna e da dove provengono?
Azionamenti servo, PLC, valvole pneumatiche e celle di carico sono componenti di marca e la loro disponibilità nella vostra regione determina se un guasto è un evento di due giorni o di due mesi. Chiedere l’elenco dei marchi e verificare la distribuzione locale prima di firmare.
6. Cosa include la messa in servizio e cosa è a parte?
Installazione, taratura, formazione e prova di produzione devono essere voci distinte. Le sorprese più costose sono di solito il noleggio della gru, ingegneri extra oltre i giorni concordati e la rimessa in servizio dopo che le vostre utenze risultano fuori specifica.
7. Possiamo parlare con un cliente che produce lo stesso prodotto?
Un fornitore con una base installata reale può indicare due o tre referenze su richiesta. Risposte vaghe sono il segnale più forte per rallentare la trattativa.
20. I primi 90 giorni dopo l’arrivo
I primi tre mesi stabiliscono se la macchina entra a regime o diventa una fonte di continue emergenze quotidiane. La maggior parte dei problemi in questo periodo è procedurale più che meccanica, ed è risolvibile se seguita con attenzione.
Giorni 1–10: installare, livellare e allineare al nastro, verificare il senso di rotazione e la pressione dell’aria, poi far passare a mano contenitori vuoti attraverso ogni stazione prima di energizzare il circuito di riempimento. Registrare le impostazioni reali nel manuale invece che su un biglietto attaccato al telaio.
Giorni 11–30: tarare ogni testa sul vostro prodotto alla vostra temperatura di riempimento, poi eseguire un turno completo al 70 % della produzione nominale e registrare il volume ogni ora. Il modello di deriva in questo turno prevede l’intervallo di manutenzione meglio di qualsiasi manuale.
Giorni 31–60: formare un secondo operatore e un meccanico, non solo la persona che svolgerà il turno di giorno. La conoscenza in una sola persona è la causa più comune di una linea che non può lavorare nei fine settimana o nei giorni festivi.
Giorni 61–90: rivedere il registro degli scarti, contare gli stop e le loro cause, e fissare le prime date di manutenzione preventiva sul modello reale di guasto invece che sugli intervalli generici del manuale. Ordinare il primo kit ricambi prima della fine di questo periodo, perché il primo cedimento della tenuta arriva di solito verso il quarto mese.
21. Errori di specifica che poi costano caro all’acquirente
Quasi ogni installazione problematica risale a una decisione presa in fase di preventivo, quando un numero è stato accettato senza verificarlo. Questi sei errori si ripetono con sufficiente frequenza da essere prevedibili, e ognuno è economico da evitare in fase di ordine e costoso da correggere dopo l’arrivo.
Accettare una produzione dichiarata senza i dettagli del contenitore
Una velocità dichiarata in flaconi all’ora non significa nulla finché non è legata a un volume di riempimento, a un diametro del collo e a una viscosità del prodotto. Chiedere per iscritto le condizioni di prova: 500 ml, collo 28 mm, acqua a 20 °C è una macchina molto diversa da 1 L, collo 18 mm, sciroppo a 12 °C.
Acquistare il numero massimo di teste consentito dal budget
Più teste aumentano la produzione, ma aumentano anche il consumo d’aria, il rischio di colature, il lavoro di taratura e il costo di ogni futura sostituzione delle tenute. Una macchina a otto teste che lavora sei giorni alla settimana all’80 % di utilizzo rende di più di una a dodici teste che lavora tre giorni al 45 %.
Dimenticare l’interasse del nastro
La riempitrice, la tappatrice e l’etichettatrice devono condividere interasse contenitore e altezza del nastro. Quando non è così, l’integratore realizza una piastra di trasferimento e un cambio di interasse, e l’acquirente lo paga in tempo di messa in servizio e in inceppamenti che non si risolvono del tutto.
Sotto-dimensionare l’impianto elettrico
Elettrica IP65, messa a terra separata e circuito dedicato costano poche centinaia di dollari in fase di ordine. Installarli dopo su una linea in funzione comporta uno stop, un quadro elettrico nuovo e un elettricista; finché non sono a posto, la macchina è un rischio per il lavaggio con getto.
Acquistare le tenute in base al prezzo
Una tenuta che costa due dollari in meno e dura la metà raddoppia la manodopera di manutenzione e aggiunge un punto di guasto a metà di una produzione. Specificare l’elastomero in base alla compatibilità con il prodotto, non al costo unitario.
Considerare la formazione una formalità
Due giorni di formazione con SOP scritti sono l’investimento più economico per l’affidabilità disponibile. Chi li salta di solito spende poi la stessa cifra in una visita di assistenza per risolvere problemi già descritti nel manuale.
22. Confronto dei preventivi voce per voce
Tre preventivi per la stessa macchina nominale possono differire del 40 % e descrivere comunque lo stesso hardware, perché ciò che è compreso nel prezzo è diverso. Il confronto voce per voce che segue è quello che consigliamo agli acquirenti ed è anche il formato che seguono le nostre proposte, così le differenze sono visibili invece di essere nascoste in un totale.
Cosa deve essere incluso nel prezzo base
Il prezzo base deve includere la macchina come specificata, una serie di attrezzi per il formato concordato, il sistema di controllo con memoria ricette, protezioni e interblocchi, un manuale in inglese, una cassetta degli attrezzi e un ricambio di tenute. Se qualcuno di questi elementi compare come voce separata in un preventivo concorrente, i totali non sono confrontabili e il numero più basso è di solito quello con più elementi esclusi.
Cosa deve essere quotato a parte e perché
Trasporto, assicurazione, dazi, installazione, formazione oltre i giorni inclusi, attrezzatura personalizzata ed eventuali apparecchiature di controllo devono essere voci separate. Non è un espediente: serve a rendere visibile il costo di ogni decisione. L’espediente è l’opposto: un unico importo forfettario che nasconde una visita di messa in servizio di due settimane dentro un numero non verificabile.
Condizioni di garanzia
Confrontare durata, cosa è coperto, chi paga il trasporto di un pezzo in garanzia e cosa fa decadere la garanzia. Dodici mesi sui ricambi con trasporto a carico dell’acquirente sono molto diversi da dodici mesi comprensivi di trasporto e manodopera. Chiedere il testo contrattuale, non il riepilogo.
Piano di pagamento e rischio
Trenta per cento di acconto e settanta per cento contro documenti è la struttura comune per l’esportazione. Un fornitore che chiede l’intero importo prima della spedizione vi fa assumere tutto il rischio; uno che accetta un acconto del dieci per cento se lo assume lui. Il piano di pagamenti dice qualcosa su chi si aspetta di avere problemi.
Tempo di consegna e sue componenti
Chiedere la ripartizione tra progettazione, approvvigionamento, assemblaggio, collaudo e imballaggio. Un tempo di consegna di quaranta giorni, di cui trenta di attesa per un azionamento servo, è un rischio diverso da quaranta giorni di assemblaggio. Quando una data slitta, la ripartizione indica se insistere sul fornitore o sul componente.
23. Le domande che i team acquisti ci pongono più spesso
Potete fornire la stessa macchina a 415 V, 60 Hz?
Sì. Tensione, fase e frequenza sono definite in fase di ordine perché determinano motori, azionamenti e dimensionamento del trasformatore. Modificarle dopo la costruzione della macchina significa sostituire componenti, ed è una delle poche specifiche che non possono essere regolate in loco.
Qual è il tempo di consegna effettivo al nostro porto?
Il tempo di produzione è di 25–45 giorni, il trasporto marittimo verso la maggior parte delle destinazioni è di 18–35 giorni e dal porto a domicilio si aggiungono da tre a dieci giorni a seconda della dogana. Il totale è ciò che serve alla vostra pianificazione e di solito sono 8–12 settimane dall’ordine a una macchina operativa nel vostro stabilimento.
Fornite un servizio di installazione locale?
Invieriamo ingegneri dalla fabbrica per installazione e messa in servizio; per i clienti abituali possiamo organizzare un partner locale per l’assistenza ordinaria. L’installazione da parte del team di fabbrica è l’opzione che consigliamo per la prima macchina, perché trasferisce la conoscenza di processo oltre all’hardware.
Cosa succede se un componente cede nel primo anno?
I pezzi in garanzia vengono spediti per via aerea entro tre giorni lavorativi da una diagnosi confermata; chiediamo fotografie e codice guasto così la diagnosi è corretta al primo colpo. Per i componenti critici soggetti a usura consigliamo di tenere un kit locale, che costa poche centinaia di dollari ed elimina del tutto il ritardo del trasporto aereo.
È possibile verificare la macchina prima di versare il saldo?
Sì. Il collaudo di accettazione in fabbrica è il momento naturale: voi o il vostro ispettore di parte terza assistete, osservate la prova, esaminate i dati di taratura e i certificati dei materiali, e il saldo viene svincolato a fronte di un rapporto firmato. Chi salta questo passo a volte scopre una non conformità di specifica solo dopo l’arrivo del container.
24. Livelli di servizio, tempi di risposta e impegni contrattuali
L’assistenza è la parte di un acquisto di macchina che l’acquirente non può ispezionare prima di pagare, ed è proprio per questo che merita un posto nel foglio di confronto. Quanto segue è ciò che mettiamo nel contratto, non ciò che diciamo in un meeting di vendita, e consigliamo di porre le stesse quattro domande a ogni fornitore concorrente.
Tempo di risposta
Prima risposta tecnica entro un giorno lavorativo da una richiesta scritta con fotografie e codice guasto. Diagnosi remota entro due giorni. Dove è necessaria una visita in loco, un ingegnere viene inviato entro cinque giorni lavorativi, o prima se la linea è ferma.
Ricambi
Componenti soggetti a usura da magazzino, spediti per via aerea entro tre giorni lavorativi. I ricambi non a magazzino vengono quotati con tempo di consegna indicato per iscritto. Il kit ricambi consigliato è elencato nel manuale con i codici, così potete riordinare da qualsiasi distributore, non solo da noi.
Garanzia
Dodici mesi su ricambi e manodopera per difetti di fabbricazione, ventiquattro mesi sul telaio. Consumabili e componenti soggetti a usura sono esclusi, il che è normale, ma l’elenco delle esclusioni è scritto invece di essere sottinteso. Il trasporto in garanzia è coperto da noi per la prima spedizione di un pezzo di ricambio.
Formazione e trasferimento di conoscenze
Con la messa in servizio sono inclusi due giorni di formazione in loco: un giorno per gli operatori su avviamento, cambio formato, pulizia e prima linea di ricerca guasti, e un giorno per il meccanico su regolazione, controllo usura e procedura di sostituzione dei ricambi. Entrambi i giorni si concludono con un SOP scritto che il vostro team conserva.
Cosa non promettiamo
Non promettiamo un tempo di risposta misurato in ore, perché una promessa non mantenuta è peggiore di una realistica. Non promettiamo che una macchina lavori indefinitamente alla produzione massima; promettiamo la produzione verificata sul formato e sul prodotto usati all’accettazione, e ne documentiamo le condizioni. Chi vuole una garanzia sulla produzione per l’intero ciclo di vita deve stipulare un contratto di assistenza, che quotiamo separatamente così il costo è visibile.
27. Consegna, accettazione e cosa verificare in loco
Al collaudo, verificare la macchina sulla cassa reale e sulla resa per cui è stata venduta, e confermare che la lista delle parti di usura e il kit di ricambi siano presenti materialmente.
Le prime settimane servono a definire gli intervalli di manutenzione reali in base all’usura osservata e a formare un secondo operatore, così la stazione non dipende da una sola persona.
Inviate i dettagli di contenitore e prodotto
Inviare le dimensioni della cassa, la resa obiettivo e l’ambiente di lavoro. Risponderemo con una proposta con prezzo e una disposizione entro due giorni lavorativi.
Richiedi un preventivo Vedere l’intera gamma di formatrici di casse