Thermoforming Machines — Cups, Trays & Lids da lamina
SunAura costruisce termoformatrici in linea che riscaldano e formano la lamina plastica in tazze, vaschette, blister e coperchi: l'imballaggio primario che va direttamente sulla propria linea di riempimento.
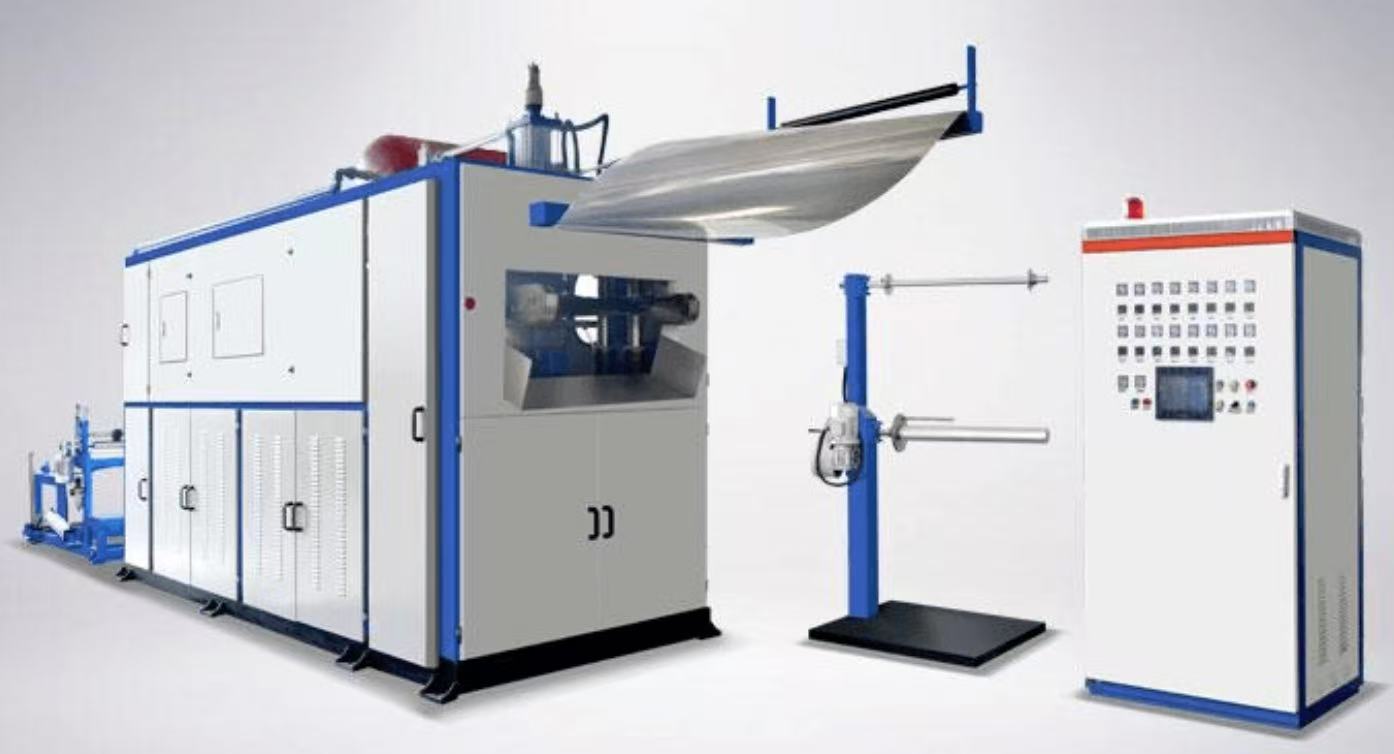
Produrre il proprio imballaggio internamente
Una termoformatrice riscalda la lamina in rotolo di plastica e la tira su uno stampo con vuoto o aria compressa per formare tazze, vaschette, coperchi e blister. La formatura interna riduce il costo di confezionamento rispetto all'acquisto di contenitori prefabbricati, e le tazze o vaschette formate alimentano direttamente una macchina di riempimento-saldatura SunAura: una linea continua formatura-riempimento.
Gamma di termoformatrici
| Modello | Tipo | Ideale per |
|---|---|---|
| High-Speed Cup Former | Pressure forming | Water, yogurt, sauce cups |
| Negative-Pressure Former | Formatura sottovuoto | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Indice servo | Medical, precision trays |
| Heavy-Gauge Former | Lastra spessa | Automotive, inserts |
| Double-Layer Former | Lastra spessa | Large hollow parts |
Formatrice, poi riempie
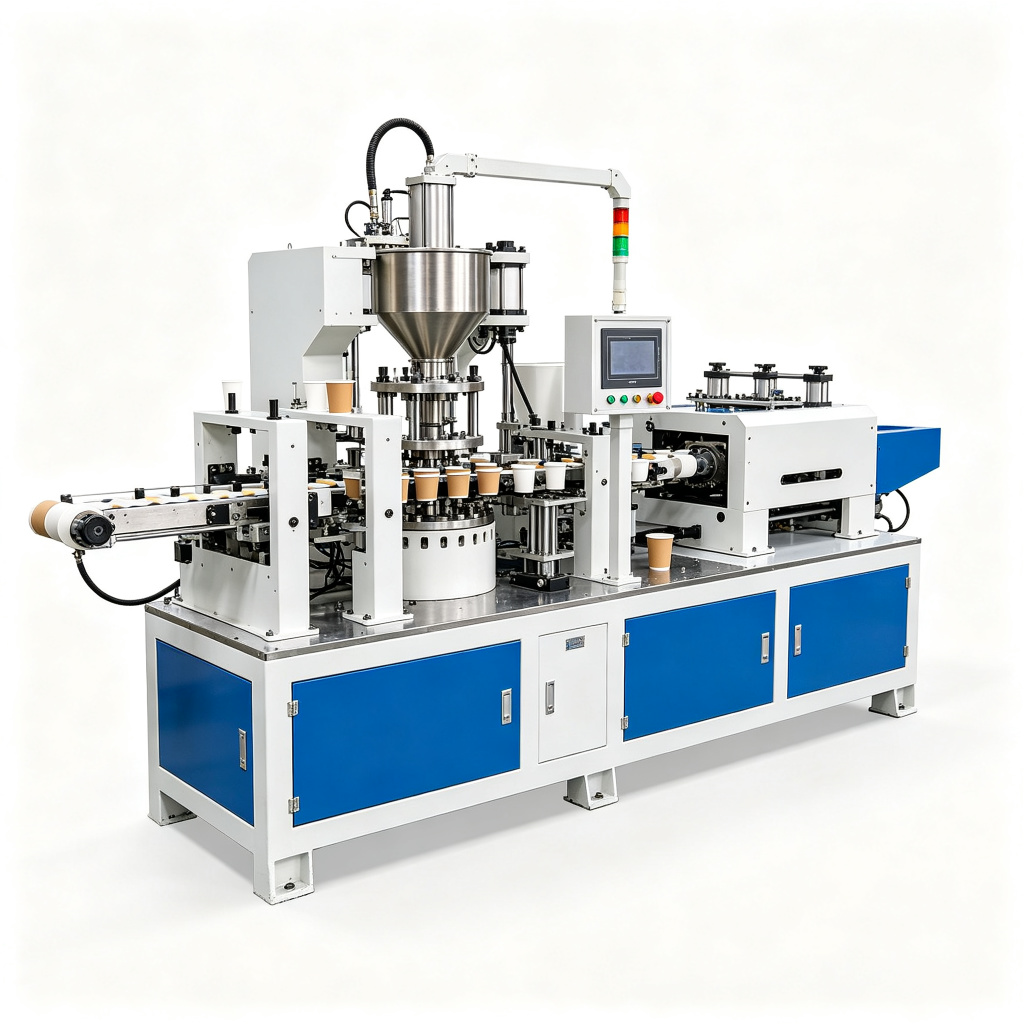
Abbinare una formatrice di tazze SunAura alla nostra riempitrice-saldatrice di tazze a film in rotolo per una linea in linea formare-riempire-sigillare: le tazze formate passano direttamente al riempimento e alla sigillatura. Forniamo trasportatore, impilatore e uscita come un unico sistema controllato.
Come una termoformatrice trasforma il materiale in rotolo piano in imballaggio finito
Molti acquirenti scelgono una termoformatrice solo per larghezza lamina e tazze al minuto. Noi no. Quei numeri contano solo dopo aver capito cosa fa realmente la macchina ciclo dopo ciclo, perché le fasi di riscaldamento e formatura sono dove si decide l'80 % della qualità del pezzo.
Ogni linea di termoformatura plastica che costruiamo segue lo stesso ciclo a cinque fasi, e dimensioniamo ogni stazione sul materiale che lavorate, non su una scheda tecnica generica. La lastra esce da un svolgitore motorizzato, passa attraverso una serie di bracci tenditori che mantengono costante la tensione, e viene avanzata da una catena di indicizzazione servo o pneumatica. Una volta indicizzata, il telaio di bloccaggio si chiude e fissa la lastra su tutta l'area di formatura. Quel telaio conta più di quanto si pensi: se si flette, l'imbutitura è irregolare e le vaschette escono con angoli sottili.
La lastra bloccata passa quindi al forno. Usiamo più banchi di riscaldamento ceramici o a infrarossi con zone indipendenti — anteriore e posteriore, superiore e inferiore — così la lastra raggiunge la finestra di formatura in modo uniforme, invece di surriscaldare la superficie mentre il nucleo resta freddo. PP e PLA stanno in una finestra ristretta; il PET un po' più larga. Tenere la lastra troppo a lungo e si affloscia e cristallizza; spostarla troppo presto e il materiale è rigido e non si imbutisce. È questa la fase che gli operatori imparano a regolare, ed è per questo che i nostri forni forniscono la lettura della temperatura per zona sull'HMI, non un singolo comando.
Poi arriva la stazione di formatura vera e propria. Su una negative pressure thermoforming macchina, il vuoto da solo tira la lamina ammorbidita sul maschio o nella cavità femmina — rapido, economico, e adatto a pezzi poco profondi come coperchi e vaschette basse. Dove servono imbutiture più profonde o un controllo maggiore dello spessore parete, passiamo a positive/negative pressure thermoforming, dove l'aria compressa spinge la lamina dall'alto mentre il vuoto tira dal basso, e un pressore meccanico allunga il materiale in pre-allungamento prima che tocchi lo stampo. È questa combinazione che ci permette di mantenere uno spessore di parete uniforme su una tazza di yogurt o dessert profonda 120 mm, senza assottigliare la base al punto che si crepi durante il riempimento.
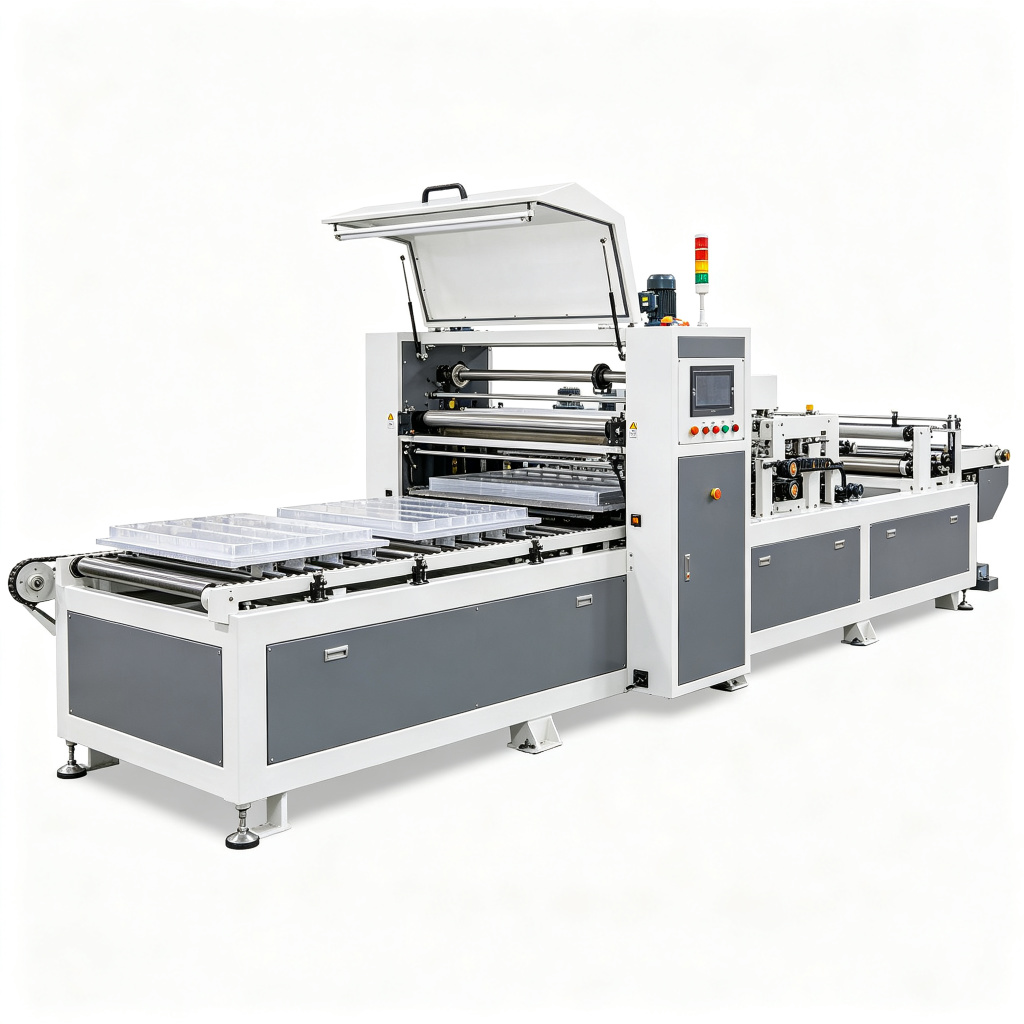
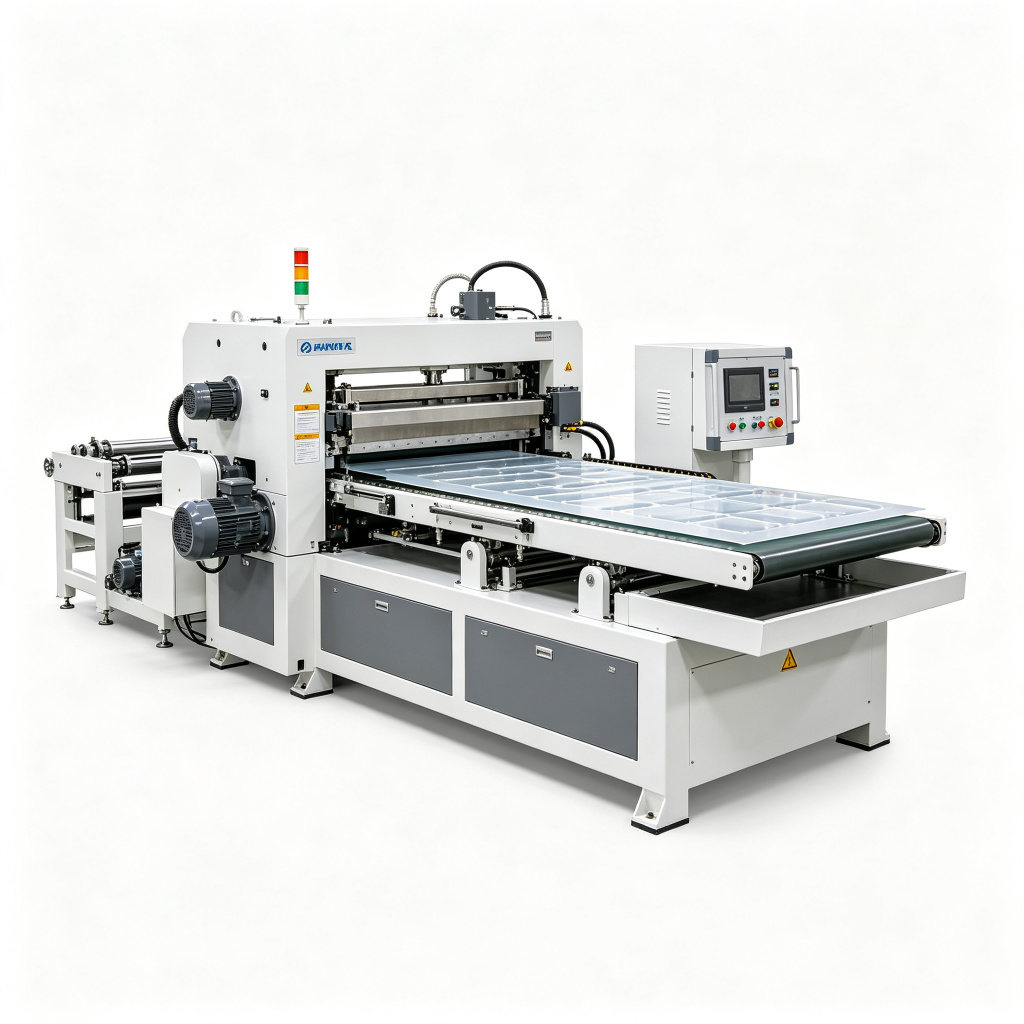
Dopo la formatura, il pezzo passa alla stazione di punzonatura e taglio, dove una matrice in acciaio temprato separa la rete formata dal telaio di scarto. Il rifilo viene asportato da un granulatore di riavvolgimento e viene rimacinato in linea oppure avvolto per lo smaltimento. I pezzi finiti cadono su un impilatore, dove una cellula fotoelettrica li conta e li separa in pile ordinate, pronte per la vostra riempitrice o il confezionamento. Una cup forming machine che lavora PP sottile ad alta velocità eseguirà diverse centinaia di questi cicli al minuto; una thick sheet thermoforming cella che lavora ABS o HDPE da 4–10 mm per rivestimenti automotive esegue lo stesso ciclo lentamente, perché l'assestamento termico lo richiede.
Cosa offre sul campo la nostra piattaforma di termoformatura
I numeri seguenti sono il campo di lavoro delle macchine che spediamo, non picchi di marketing. Tariamo il dato finale sul proprio pezzo, sul proprio materiale e sull'obiettivo di ciclo.
| Parametro | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Velocità di formazione | Fino a 60 tazze / colpi al minuto | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | Fino a 720 mm | Fino a 760 mm | Lamina fino a 1200 × 2000 mm |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Zone di riscaldamento | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 zone con profilo di riscaldamento prolungato |
| Livello di vuoto | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Aire comprimido | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 MPa, fino a 2,0 m³/min | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Forza di serraggio | Telaio fino a 80 tonnellate | Fino a 120 tonnellate | Telaio pressa fino a 200 tonnellate |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
I dati sono rappresentativi delle macchine spedite dal nostro stabilimento di 48.000 m². I valori finali dipendono da disposizione delle cavità, profondità di imbutitura e materiale; li fissiamo con voi in revisione di layout prima dell'inizio della costruzione.
Dove queste macchine ripagano il loro costo
Abbiamo spedito apparecchiature di termoformatura in oltre 100 paesi. Le forme dei pezzi si ripetono tra i settori anche quando il cliente non condivide mai il nome.
Tazze alimentari e vasetti per dessert
Tazze da bere PP e PET, vasetti di yogurt, contenitori di dessert e salsa lavorano ad alta velocità su una thermoforming machine direttamente in linea a una linea di riempimento-sigillatura di tazze. Lo spessore parete e la planarità del bordo decidono se la riempitrice a valle sigilla in modo pulito.
Vaschette medicali e farmaceutiche
Vaschette tipo blister, vassoi per procedure e imballaggi di dispositivi formati in PETG o APET sotto la nostra servo driven thermoforming machine, dove la profondità di tasca ripetibile conta più della velocità bruta.
Vaschette di ortofrutta fresca e carne
Vaschette compatibili con MAP con superfici di sigillatura del bordo definite, fori di ventilazione e nicchie di impilamento — il tipo di imbutitura bassa in cui la termoformatura a pressione negativa fa la maggior parte del lavoro.
Imballaggio di elettronica e inserti
Vaschette PS conduttive e inseriti componenti con geometria tasca precisa, spesso abbinate a un twin sheet / double-layer thick sheet format for shipping protection.
Quale piattaforma di termoformatura si adatta al proprio pezzo
Gli acquirenti arrivano regolarmente da noi dopo aver ordinato la classe sbagliata di macchina. La decisione si riduce di solito a quattro domande su profondità di imbutitura, controllo parete, spessore lamina e velocità.
Scegliere questa per imbutiture poco profonde sotto i circa 40 mm: coperchi, vaschette basse, coperture. Costo di investimento più basso, messa in servizio più rapida. Il nostro negative pressure thermoforming la pagina illustra i compromessi.
Aggiungerlo quando l'imbutitura è profonda (60–150 mm) oppure la tazza necessita di spessore parete uniforme, come tazze da dessert da 90 mm o vaschette alimentari pronte alla sigillatura. Il getto d'aria superiore più l'assistente di pressione è ciò che garantisce quel controllo.
Pick a servo driven thermoforming di telaio quando contano la frequenza di cambio, la ripetibilità e il comportamento silenzioso in camera bianca: vaschette medicali, imballaggio barriera, tirate corte su molti SKU.
Quando lo spessore del foglio supera i 2 mm, la fisica cambia. Il tempo di assestamento termico, cicli più lenti e un telaio da 200 tonnellate diventano la norma. Vedere il nostro heavy-gauge sheet thermoforming macchina per quel mondo.
⚠ Errori di selezione comuni che riscontriamo sul campo
- Acquistare solo sottovuoto per un'imbutitura profonda. Una tazza da 90 mm su una macchina a solo vuoto assottiglia il fondo fino a spaccarsi sulla riempitrice. Specificare la versione a formatura a pressione prima del preventivo.
- Ignoring scrap ratio. L'area di formatura rispetto alla larghezza del nastro decide quanto materiale di rigenerazione si produce. Un nastro largo per un pezzo piccolo fa salire silenziosamente il costo del materiale di un numero a due cifre.
- Dimensionare il forno in eccesso per tirature brevi. Più zone di riscaldamento non sono gratuite: costano energia e tempo di preriscaldamento. Abbinare il numero di zone ai materiali che si processano realmente.
- Dimenticare l'interfaccia a valle. Una formatrice veloce che alimenta una riempitrice lenta crea solo pile in coda. Bilanciare prima i tempi di ciclo con la propria riempitrice e pesatrice.
I nostri articoli più approfonditi su questo tema: la thermoforming machine buying guide illustra la RFP completa, la guida ai materiali in lamina per PP, PET, PS e PLA aiuta a scegliere la resina, e termoformatura vs sigillatura di vaschette prefabbricate compares forming in-house against buying ready trays.
Tazze e vaschette formate non si fermano all'impilatore
In uno stabilimento reale, la formatrice si trova all'inizio di una linea di confezionamento, non su un'isola a sé. La integriamo così che i pezzi formati alimentino subito una riempitrice, una pesatrice e una sigillatrice, senza scarico manuale.
Su una linea di tazze, le tazze formate escono dall'impilatore e cadono direttamente in una riempitrice di liquidi in linea, dove vengono riempiti, sigillati a lamina e riimpilati — il percorso classico di tazze per yogurt, acqua, salsa e noodle istantanei. Quando il prodotto viene pesato solido invece di dosato a volume, una multihead weigher lascia cadere il prodotto nella vaschetta o tazza aperta al passaggio, e una stazione di saldatura chiude il coperchio sul bordo formato. Il bordo formato svolge qui un ruolo reale: deve essere abbastanza piano e parallelo affinché la sigillatrice faccia una tenuta ermetica a ogni corsa. Per questo motivo regoliamo il pressore e la rigidità del telaio di serraggio tenendo presente il passo di saldatura, non solo il pezzo formato.
Bilanciamo i colpi al minuto della formatrice rispetto alle teste della riempitrice e alla temporizzazione di scarico della pesatrice su un unico PLC di linea, così nessuna macchina resta senza prodotto né trabocca. Non progettiamo in questa fase l'incartonatrice a valle, il palettizzatore o il fasciatura: sono sistemi di post-confezionamento che definiamo separatamente una volta chiuso il ciclo di confezionamento primario. Se state pianificando l'intero percorso, il nostro linee di confezionamento panoramica è il punto di partenza giusto.
Termoformatrici, a cui rispondono chi le progetta e le costruisce
Risposte brevi alle domande che i nostri ingegneri commerciali e di processo ricevono in quasi ogni consultazione.
Qual è la differenza tra termoformatura a pressione negativa e termoformatura a pressione positiva/negativa?
Quante tazze al minuto può produrre la vostra termoformatrice?
Quali materiali può lavorare una termoformatrice di plastica?
Occorre una termoformatrice servoazionata, oppure è sufficiente un indice pneumatico?
Potete collegare la formatrice direttamente alla nostra riempitrice e pesatrice?
Quali tolleranze e ripetibilità possiamo aspettarci?
Come gestite la termoformatura di lamina spessa o a doppia lamina?
Ricevi un preventivo diretto di fabbrica in 24 ore
Comunicaci la dimensione della scatola, la produzione giornaliera e la tensione: i nostri ingegneri rispondono con una raccomandazione di modello, prezzo e lead time entro un giorno lavorativo.
Come funziona una termoformatrice: termoformatura a vuoto, a pressione e a doppia lastra spiegata
A thermoforming machine trasforma un nastro piatto di termoplastica riscaldato in un componente di imballaggio tridimensionale bloccando la lamina su uno stampo, ammorbidendola in un forno multizona, e tirandola o pressandola contro la cavità dello stampo finché non si raffredda e mantiene la forma. Come front-end thermoforming packaging machine, si posiziona a monte di riempitrici, tappatrici ed etichettatrici, producendo tazze, vaschette, blister, coperchi e skin sulla stessa linea che scarica il prodotto finito. Capire i tre metodi di formatura è il primo passo per scegliere il thermoforming equipment.
Formatura sottovuoto / a pressione negativa
In negative-pressure thermoforming, viene aspirato solo il vuoto attraverso lo stampo dopo che la lamina calda si è adagiata sulla cavità. La pressione atmosferica spinge la lamina contro la parete dello stampo, producendo pezzi con dettaglio moderato e variazione dello spessore della parete. È il metodo di formatura a costo più basso ed è ampiamente usato per vaschette a lamina sottile, coperchi e tazze monouso dove non servono estrazione profonda o dettaglio estetico fine.
Formatura a pressione e formatura a pressione positivo-negativo
La formatura a pressione aggiunge aria compressa (normalmente 4–7 bar) sopra la lamina mentre sotto si applica il vuoto. La pressione differenziale maggiore restituisce dettagli stampo più netti, distribuzione della parete più uniforme e rapporti di imbutitura meno profondi del solo vuoto. Twin sheet thermoforming — più precisamente chiamata formatura a pressione positivo-negativo — usa la formatura simultanea da entrambi i lati ed è il processo consigliato per imballaggi profondi e rigidi come blister a cerniera, tazze isolate e contenitori a doppio scomparto. Una positive-negative-pressure thermoforming machine combina un plug-assist, una scatola di pressione superiore e una piastra a vuoto inferiore per controllare l'estrazione del materiale.
Spingi-prodotto e sistema di azionamento
Un assistente di pressione in alluminio lavorato o epossidico scende sulla lamina prima dell'applicazione dell'aria, pre-allungando il materiale così che angoli e pareti laterali restino sottili e uniformi. Le moderne servo-driven thermoforming le piattaforme sostituiscono i cilindri pneumatici o idraulici del telaio di serraggio, del pressore e dell'avanzamento lamina con assi servo a circuito chiuso. Il risultato è una temporizzazione ciclo dopo ciclo ripetibile, funzionamento più silenzioso, consumi energetici più bassi e cambio ricetta più rapido rispetto alle macchine completamente pneumatiche o idrauliche.
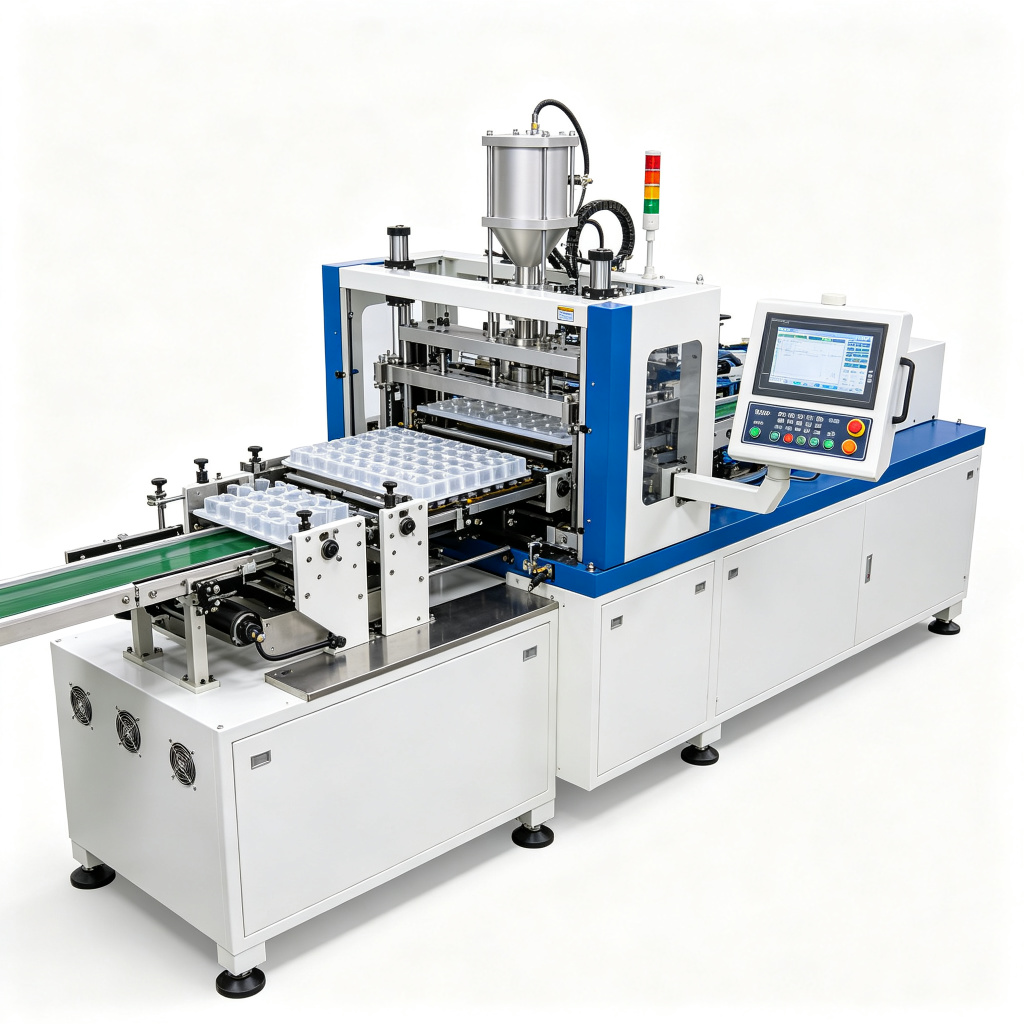
Specifiche principali e guida alla scelta
Selecting an automatic plastic thermoforming machine parte da quattro numeri: profondità di imbutitura del pezzo, resa al minuto, larghezza nastro e spessore materiale. La tabella seguente riassume i campi di lavoro coperti dalla piattaforma di termoformatura SUNAURA; i parametri definitivi vengono confermati in sede di FAT dopo le prove di attrezzaggio.
| Parametro | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Area di formatura | fino a 700 × 1100 mm | fino a 850 × 1250 mm | fino a 2100 × 1250 mm |
| Tempo ciclo | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Forza di chiusura | fino a 30 t | fino a 60 t | fino a 120 t |
| Forming pressure | solo vuoto | vacuum + 4–7 bar air | vuoto + aria fino a 6 bar |
| Zone di riscaldamento | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Produzione tipica | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
Il materiale dello stampo segue il volume del pezzo: stampi in resina epossidica o composito per prototipazione, stampi in alluminio per tirature oltre 100.000 pezzi, e alluminio fuso raffreddato ad acqua per linee di tazze ad alta cadenza. La rifilatura in linea è integrata nel telaio della pressa sulle linee a lamina sottile, mentre i pezzi a lamina spessa vengono rifilati fuori linea su una punzonatrice separata o una fresatrice CNC. Il rimacinato del rifilo dello scheletro viene reintrodotto fino al 25 % di rapporto con materiale vergine, a seconda della specifica della resina.
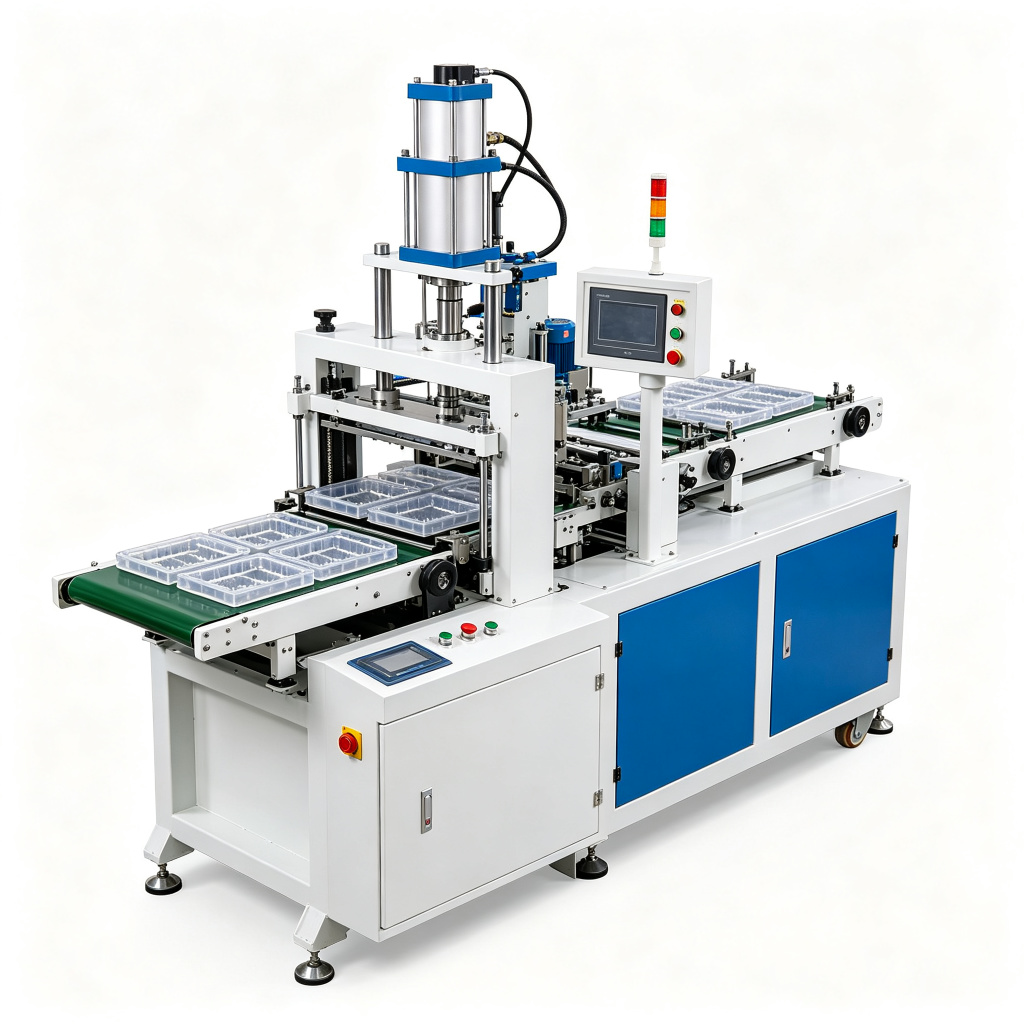
Settori e applicazioni
SUNAURA thermoforming packaging machine le piattaforme sono impiegate nei settori alimentare, bevande, lattiero-caseario, cosmetico, farmaceutico e dei beni industriali. Le linee a lamina sottile producono tazze di yogurt in PP, blister per insalata in PET, vasetti di dessert in PS e coperchi compostabili in PLA; le celle a lamina spessa producono inserti di prodotto, coperture di macchine, rivestimenti di frigorifero e componenti interni per autoveicoli. La high-speed cup forming machine variante è costruita appositamente per tazze da bere, vaschette porzione e coperchi a 30–120 colpi al minuto, mentre la heavy-gauge sheet thermoforming machine serve imballaggi durevoli e applicazioni industriali.
Integrazione con le altre apparecchiature di confezionamento di linea di testa
Una formatrice autonoma raramente apporta valore da sola. Gli ingegneri SUNAURA integrano la formatrice in una completa linea di confezionamento che abbina la cadenza di produzione alle apparecchiature a valle: un distaccatore depone tazze o vaschette formate su un trasportatore, una riempitrice a pistone o volumetrica dosa il prodotto, una tappatrice rotativa applica coperchi o fogli, e un'etichettatrice stampa e applica manicotti o etichette sensibili alla pressione. I rilevatori di rottura nastro, i monitor di stato della pompa del vuoto e gli allarmi di temperatura stampo sono collegati al PLC di linea, così un guasto alla formatrice arresta la riempitrice a monte ed evita lo spreco di prodotto. La formatrice è dimensionata sulla velocità di linea più alta e alimentata tramite buffer per assorbire brevi interruzioni.
Perché scegliere SUNAURA come fornitore di apparecchiature di termoformatura
SUNAURA gestisce un campus produttivo di 48.000 m² dove telaio della formatrice, pinza, forno e armadio di controllo sono costruiti internamente. Ogni macchina supera un Factory Acceptance Test (FAT) sulla nostra platea con la resina, l'attrezzaggio e gli obiettivi di velocità di produzione del cliente prima dell'imballaggio in cassa. La piattaforma è progettata secondo la Direzione Macchine CE e costruita in ISO 9001; vedere il pagina certificazioni e brevetti. Una rete globale di installazione mette in servizio macchine in sei continenti, e il team di assistenza post-vendita tiene a magazzino cartucce riscaldanti, valvole del vuoto, spazzole di pinza e touchscreen HMI per la spedizione il giorno dopo.
Domande frequenti
Qual è la differenza tra formatura sottovuoto e formatura a pressione?
La formatura sottovuoto tira una lamina morbida sullo stampo usando solo pressione negativa, mentre la formatura a pressione aggiunge aria compressa sopra la lamina per spingerla con più forza contro la cavità. La formatura a pressione produce dettagli più nitidi, migliore distribuzione dello spessore della parete e angoli più precisi, ed è il processo usato per twin sheet thermoforming e il lavoro con blister rigidi.
Quali plastiche può lavorare una termoformatrice automatica di plastica?
Le formatrici SUNAURA standard lavorano PP, PET, PVC, PS, PE e PLA su linee a lamina sottile, e ABS, HDPE, PETG e PMMA su celle a lamina spessa. Il profilo di temperatura del forno, gli angoli di sformo dell'attrezzaggio e la disposizione dei canali di raffreddamento vengono regolati per resina; i materiali amorfi come PVC e PETG richiedono un raffreddamento più lento del PP cristallino.
Come scegliere tra taglio in linea e taglio fuori linea?
La rifilatura in linea è integrata nel telaio della pressa ed è preferita per lavori ad alto volume a lamina sottile, dove lo scheletro deve essere separato alla velocità di formatura. La rifilatura fuori linea si usa per pezzi a lamina spessa dove le forze di punzonatura superano la capacità della pressa, oppure dove il rifilo decorativo e la cordonatura a taglio parziale richiedono una stazione dedicata.
Quale tempo di ciclo posso aspettarmi per una linea di vaschette alimentari?
Una linea servo per vaschette o blister a lamina sottile cicla normalmente a 1,5–4 secondi per colpo, producendo tra 30 e 120 colpi al minuto a seconda del numero di cavità dello stampo, della profondità del pezzo e del tempo di recupero del forno. I pezzi a lamina spessa lavorano da 15 a 60 secondi per pezzo.
Come viene messa in servizio la macchina in loco dopo il FAT?
Dopo il collaudo di accettazione in fabbrica presso il nostro stabilimento, la linea viene spedita, ancorata, livellata e collegata ai servizi dal nostro team di installazione. Gli operatori del cliente eseguono prove di produzione a velocità e obiettivi di scarto definiti; la formazione copre la gestione delle ricette HMI, il cambio stampo, la configurazione delle zone di riscaldamento e la diagnosi guasti di base. La diagnostica remota è disponibile tramite VPN del PLC integrato.