Packaging Line Solutions— Dalla linea di testa all'integrazione finale Turnkey Automation
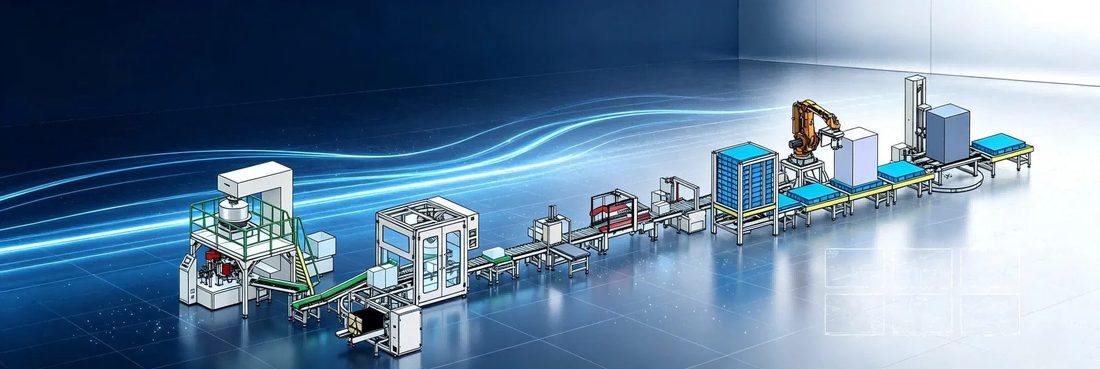
Dal riempimento, tappatura e flow-pack alla pesatura multitesta, termoformatura e saldatura a induzione, SunAura Machinery progetta e integra la linea di front-end. I moduli di fine linea (formazione cartoni, sigillatura cartoni, fasciatura, avvolgimento retrattile, palettizzazione e avvolgimento estensibile) sono forniti dal nostro Macchine per imballaggio SunAura. Una sola linea chiavi in mano, una sola responsabilità ingegneristica, progettata attorno al proprio prodotto, velocità e planimetria.
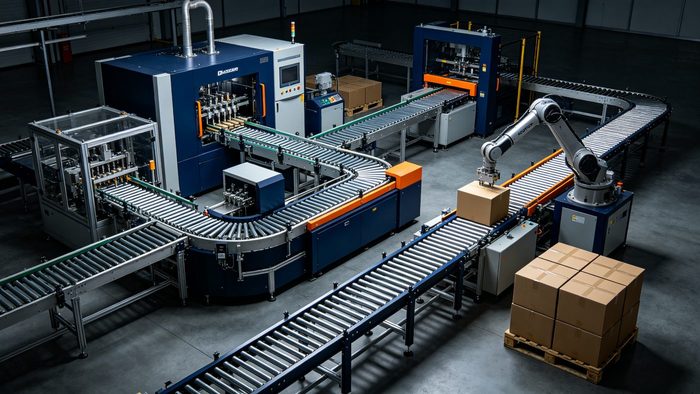
Gamma di linee di confezionamento SunAura
Clicca su un modello per la scheda tecnica completa, il video e il modulo di richiesta.
Scope note: I moduli di riempimento, tappatura, flow-pack, pesatura multitesta, termoformatura e saldatura a induzione sono progettati e costruiti da SunAura Machinery a Qingdao. I moduli di fine linea — formazione cartoni, sigillatura cartoni, fasciatura, avvolgimento retrattile, palettizzazione e avvolgimento estensibile — sono forniti dal nostro Macchine per imballaggio SunAura e integrato nella linea sotto la responsabilità ingegneristica di SunAura Machinery.
Modulo di formatura cartoni (Macchine per imballaggio SunAura)
Forma e salda la base dei cartoni in automatico: forniti da Macchine per imballaggio SunAura
Modulo di riempimento
Piston / servo / vacuum fillers, 1–12 heads
Modulo di sigillatura cartoni (Macchine per imballaggio SunAura)
Semiautomatica, automatica o sigillatura d'angolo: forniti da Macchine per imballaggio SunAura
Modulo di reggiatura (Macchine per imballaggio SunAura)
Flejatrici PP automatiche — fornite da Macchine per imballaggio SunAura
Modulo di retrazione (Macchine per imballaggio SunAura)
Sigillatrice a barra L + tunnel di retrazione per multipack: forniti da Macchine per imballaggio SunAura
Modulo di palettizzazione (Macchine per imballaggio SunAura)
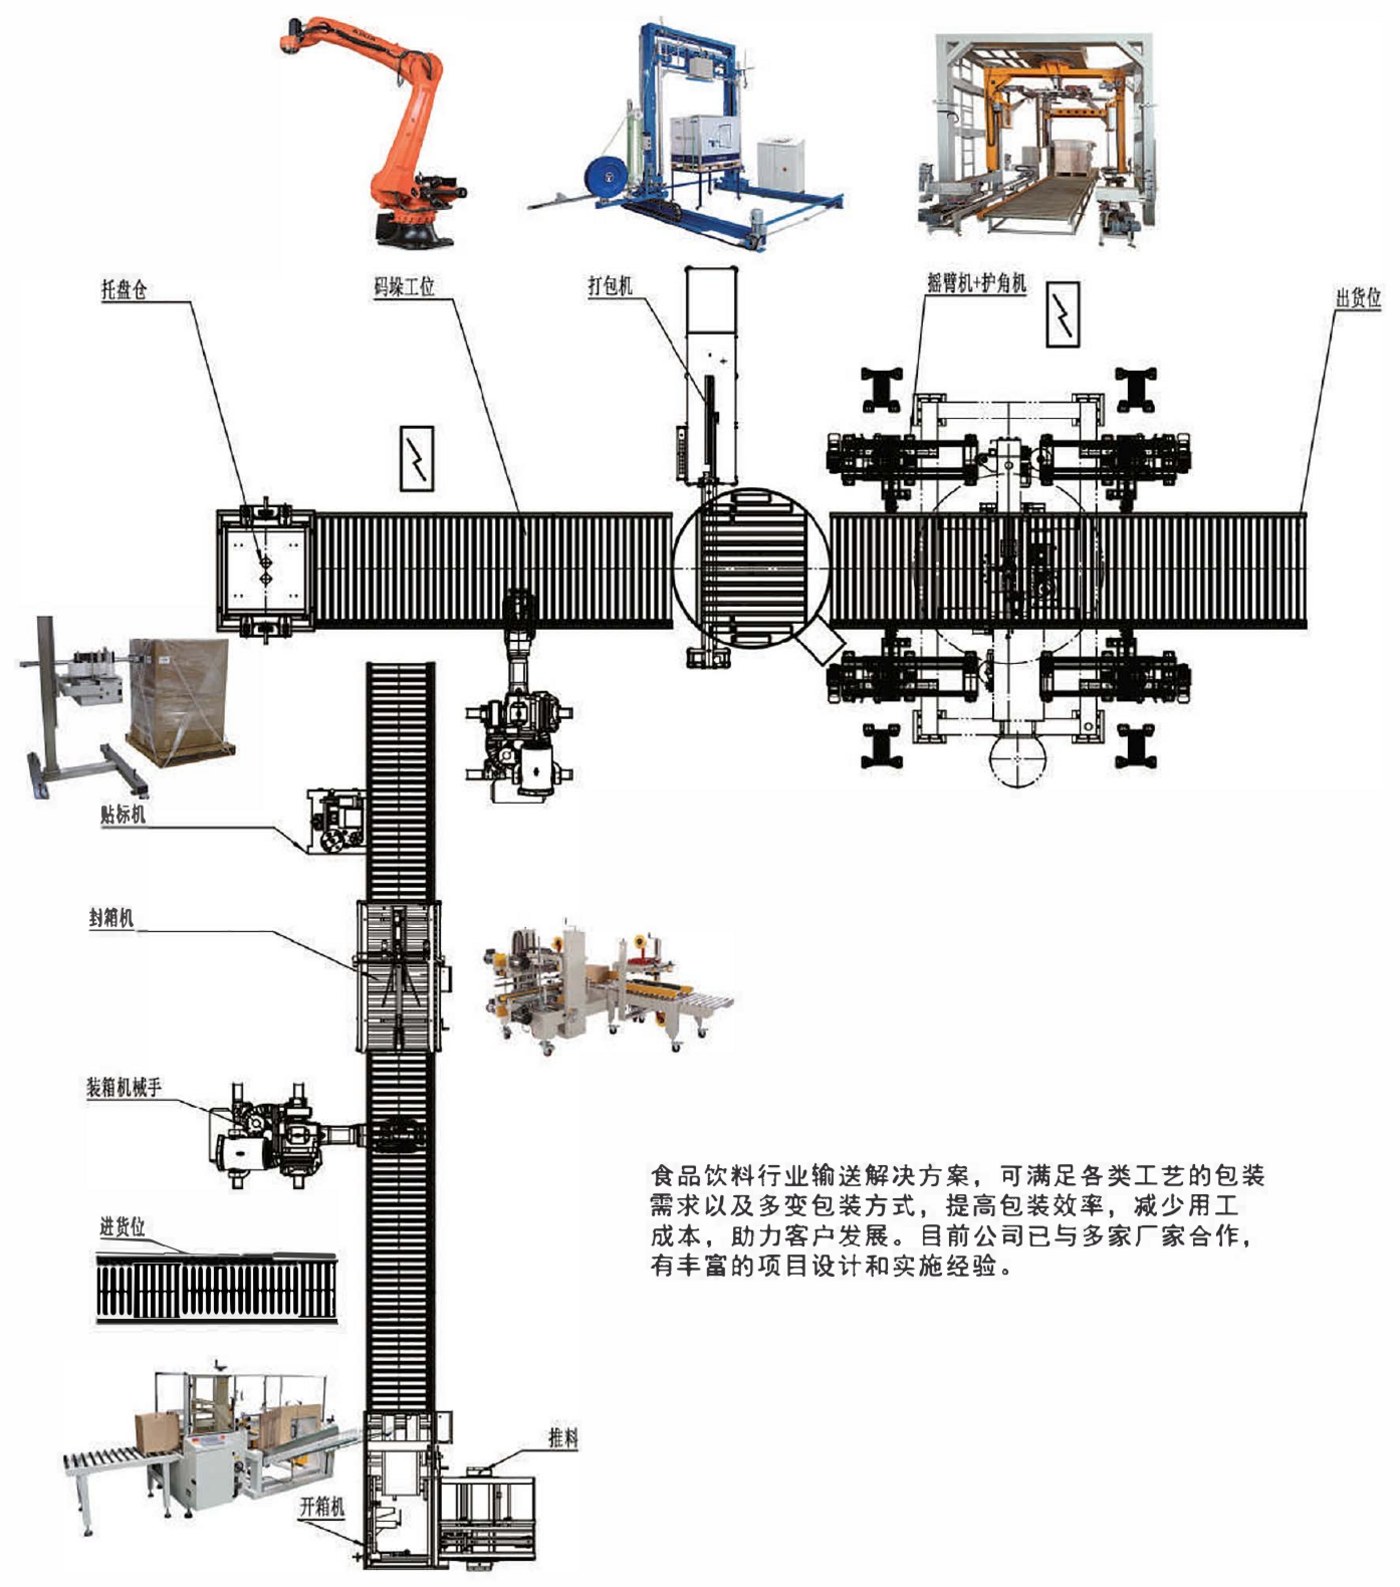
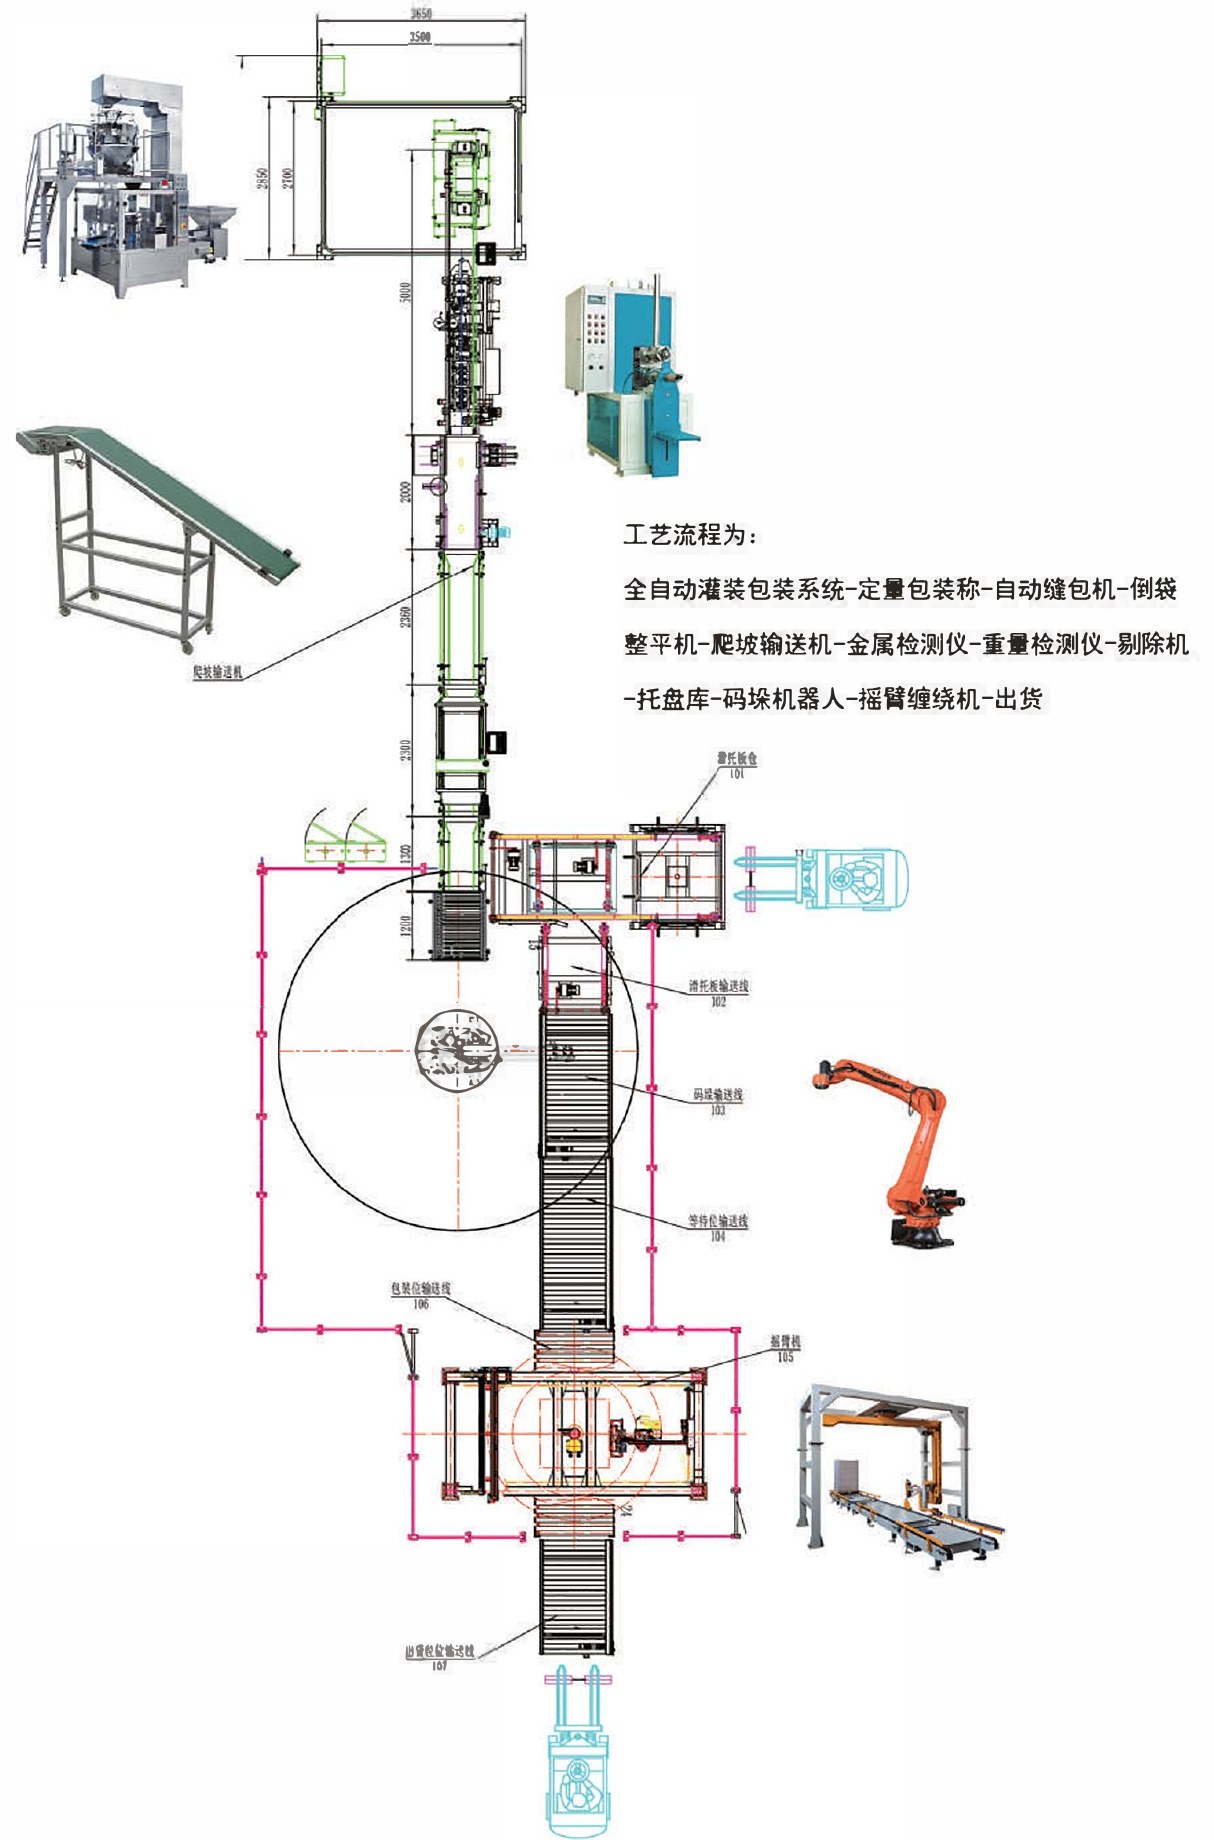
Palettizzazione robotizzata + avvolgimento estensibile per un fine linea senza mano d'opera, forniti da Macchine per imballaggio SunAura
Come scegliere una linea di confezionamento: la guida completa
Una linea di confezionamento collega macchine singole — riempimento, tappatura, flow-pack, pesatura multitesta, termoformatura, sigillatura a induzione sul front-end SunAura, più stazioni di fine linea (formatura casse, sigillatura cartoni, reggatura, avvolgimento termoretraibile, palettizzazione) fornite dal nostro Macchine per imballaggio SunAura — con trasportatori così che il prodotto scorra da una stazione all'altra senza movimentazione manuale. Ecco come decidere quando una linea si ripaga da sé, e come la costruiamo.
Quando una macchina singola smette di bastare: e una linea si ripaga da sola
Una linea di confezionamento collega macchine singole — riempimento, tappatura, flow-pack, pesatura multitesta, termoformatura, sigillatura a induzione sul front-end SunAura, più stazioni di fine linea (formatura casse, sigillatura cartoni, reggatura, avvolgimento termoretraibile, palettizzazione) fornite dal nostro Macchine per imballaggio SunAura — con trasportatori così il prodotto fluisce da una stazione all'altra senza movimentazione manuale. Il passaggio da macchine singole a una linea raramente è un momento decisivo improvviso; è l'accumulo lento di costo di manodopera, inconsistenza e colli di bottiglia nei punti di trasferimento tra le macchine. In linea di massima, se si gestiscono due o più macchine di confezionamento e il personale trasporta ancora il prodotto a mano tra di esse, uno studio di linea si ammortizza quasi certamente in 12–24 mesi.
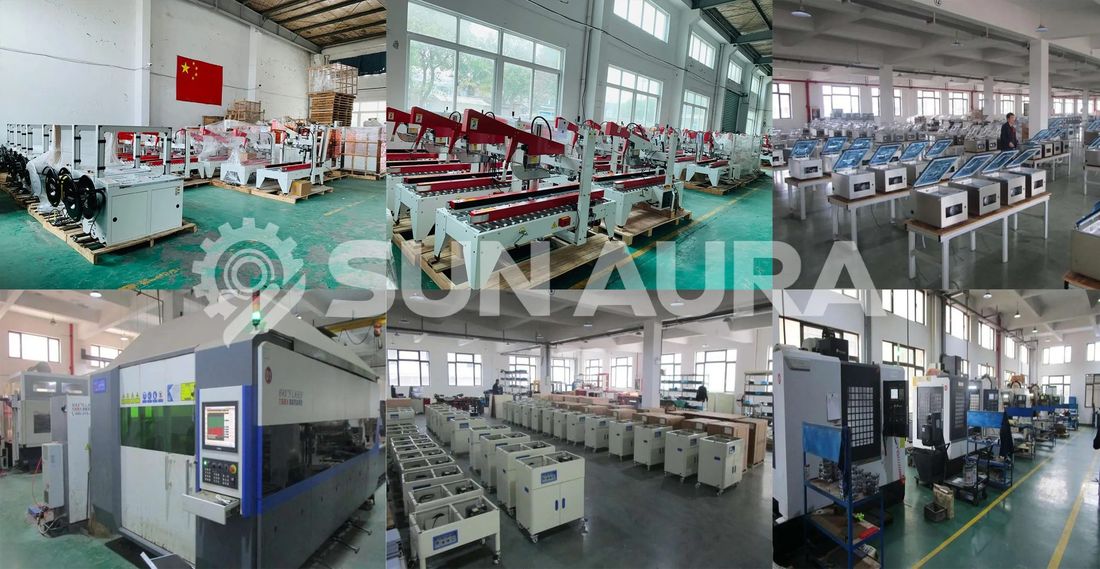
SunAura progetta e integra linee di confezionamento chiavi in mano nella nostra fabbrica di 48.000 m² a Qingdao: le stazioni di front-end (riempimento, tappatura, flow-pack, pesatura multitesta, termoformatura, saldatura a induzione) sono costruite internamente, mentre le stazioni di fine linea (formazione cartoni, sigillatura cartoni, fasciatura, avvolgimento retrattile, palettizzazione e avvolgimento estensibile) sono fornite dal nostro Macchine per imballaggio SunAura — per clienti alimentari, bevande, chimica quotidiana, farmaceutica, elettronica, minuteria e agricoltura in oltre 100 paesi. Un unico fornitore, un'unica responsabilità ingegneristica, un'unica linea di assistenza: nessuna colpa scaricata tra marchi quando qualcosa va riparato.
Tre livelli di automazione: partire dove i conti tornano
Livello 1 — Ingresso semiautomatico (500–2.000 unità/giorno): stazione di riempimento/confezionamento (SunAura) più formazione cartoni, sigillatura cartoni, fasciatura e palettizzazione manuali oppure forniti da altro impianto. Investimento contenuto, tipicamente 1–2 operatori per stazione, ammortamento sotto i 12 mesi rispetto a una squadra di confezionamento manuale di 3–4 persone.
Livello 2 — Automazione media (2.000–8.000 unità/giorno): riempimento/avvolgimento front-end SunAura con collegamento tramite trasportatore, più formazione, sigillatura, fasciatura e avvolgimento retrattile automatici del sito gemello; 1–2 supervisori gestiscono l'intera linea. Qui si collocano la maggior parte delle attività alimentari ed e-commerce.
Livello 3 — Chiavi in mano completamente automatico (8.000+ unità/giorno): aggiunge riempimento automatico SunAura e avvolgimento a moto continuo, più palettizzazione robotica e avvolgimento estensibile del sito gemello in fondo linea. L'organico si riduce a supervisione di linea + controllo qualità; la resa è limitata dalla linea di produzione a monte, non dal confezionamento.
Non esagerare. Una linea completamente automatica che lavora un solo turno sfrutta l'automazione solo un terzo della giornata: il capex aggiuntivo raramente si ripaga. Vi diremo onestamente quale livello si adatta al vostro volume; fa parte dello studio di progettazione gratuito.
Architetture di linea tipiche che realizziamo
Linea cartoni: formatrice di cartoni (SunAura Packaging Machines) → stazione di riempimento/confezionamento (front-end SunAura) → sigillatrice di cartoni (SunAura Packaging Machines) → fasciatura (SunAura Packaging Machines, opzionale) → avvolgitrice di bancali (SunAura Packaging Machines) → etichettatura. L'architettura più comune; scalabile dal Livello 1 al 3. Le stazioni di fine linea sono fornite da Macchine per imballaggio SunAura e integrato da SunAura Machinery.
Linea flaconi liquidi: alimentazione/orientamento flaconi → riempimento (pistone/servo/aspirazione) → tappatura → etichettatura → multipack termoretraibile → imballaggio in cartoni. Le linee riempimento-tappatura-etichettatura SunAura coprono olio alimentare, salse, miele, bevande e farmaceutica.
Linea termoretraibile / multipack: alimentazione prodotto e confezionamento flow-pack SunAura → sigillatura a barra L e tunnel termoretraibile del sito gemello → imballaggio in cartoni o palettizzazione diretta del sito gemello. Per multipack di bevande, kit cosmetici e beni di consumo. Le stazioni di fine linea sono fornite da Macchine per imballaggio SunAura.
Linea alimentare sottovuoto: movimentazione prodotto front-end SunAura, pesatura e flow-pack → confezionamento sottovuoto del sito gemello (camera singola o doppia, adeguata alla resa) → asciugatura/ispezione → imballaggio in cartoni del sito gemello. Spesso abbinata all'avvolgimento retrattile del sito gemello per confezioni al dettaglio. Le stazioni di sottovuoto e imballaggio cartoni sono fornite da Macchine per imballaggio SunAura.
Layout: dove le linee funzionano e dove falliscono
Il nostro studio 2026 sui casi di guasto delle disposizioni delle linee di confezionamento ha riscontrato gli stessi quattro errori in tutti i settori: (1) disallineamenti di altezza del trasportatore tra macchine di fornitori diversi, (2) colli di bottiglia di trasferimento dove i cartoni devono essere spostati a mano, (3) assenza di zone di buffer: l'arresto di una macchina ferma l'intera linea, e (4) sottovalutazione dell'accesso alla manutenzione, senza lasciare spazio per assistere la testa di saldatura o la pompa del vuoto.
Un buon progetto di linea risolve tutte e quattro le cose prima di tagliare l'acciaio: altezze del trasportatore abbinate, trasferimenti automatici con passi manuali minimi, 3–5 minuti di buffer tra le stazioni, e corsie di servizio su ogni macchina. Inviateci la planimetria (anche uno schizzo a mano con le dimensioni) e progettiamo attorno a essa.
Il nostro processo di consegna in 5 fasi
1. Raccolta dati: tipo di prodotto, dimensioni, produzione giornaliera, regime turni, planimetria, apparecchiature esistenti. 2. Progettazione linea: i nostri ingegneri elaborano una disposizione 3D della linea con lista apparecchiature, velocità, organico e budget in circa una settimana. 3. Costruzione e prova: ogni macchina costruita internamente, quindi la linea assemblata funziona in continuo per 48 ore a velocità nominale con i vostri campioni. 4. Installazione: ingegneri esteri disponibili per installazione e messa in servizio in loco; ogni linea viene consegnata con assistenza video remota. 5. Supporto di ciclo di vita: garanzia 12 mesi, ricambi entro 48 ore, assistenza remota a vita.
Budget e realtà del recupero dell'investimento
Usare i tre livelli come scheletro di budget: le linee L1 partono da cifre a cinque cifre basse, le L2 in genere si collocano tra cinque medie e sei basse, e le L3 vengono quotate singolarmente dopo lo studio di progettazione. Il calcolo di ritorno che conta è la manodopera risparmiata meno il costo di automazione al mese: la maggior parte dei nostri clienti con linea raggiunge un flusso di cassa positivo entro 12–24 mesi ai volumi indicati sopra, e lo studio di progettazione fornisce il numero esatto prima di impegnare un solo euro. Perché SunAura come partner di linea: poiché produciamo noi stessi quasi tutte le macchine della linea, controlliamo l'abbinamento delle velocità, le altezze dei trasportatori, l'integrazione PLC e la disponibilità dei ricambi — le tre cose che fanno fallire le linee multi-fornitore. Siamo certificati CE e ISO 9001 (verifica SGS), deteniamo oltre 20 brevetti e abbiamo consegnato linee personalizzate in oltre 100 paesi.
Produzione giornaliera
500–2.000 → L1 semiautomatica; 2.000–8.000 → L2 media; 8.000+ → L3 completamente automatica. Non esagerare: una linea su un solo turno usa l'automazione un terzo della giornata.
Manodopera risparmiata
Lo studio di linea si ammortizza in 12–24 mesi quando il personale trasporta a mano tra le macchine oppure la manodopera di confezionamento supera 3 persone.
Architettura di linea
Linee di cartoni, flaconi liquidi, termoretrazione/multipack e alimenti sottovuoto: moduli di front-end SunAura integrati con stazioni di fine linea del sito associato.
Lay-out e buffer
Altezze trasportatore abbinate, trasferimenti automatici, buffer di 3–5 min tra le stazioni, corridoi di servizio su ogni macchina.
Livello budget
L1: basse cinque cifre; L2: da cinque cifre medie a sei cifre basse; L3: quotata singolarmente dopo lo studio di progetto.
Cinque errori che fanno perdere tempo e denaro agli acquirenti
- Overshooting automation — Una linea completamente automatica su un solo turno usa la propria automazione un terzo della giornata: il capex aggiuntivo raramente si ammortizza.
- Altezze trasportatore tra fornitori diversi — Le differenze di altezza tra marchi diversi creano trasferimenti manuali. Un unico costruttore le evita per progetto.
- No buffer zones — Senza un buffer di 3–5 minuti, il fermo di una macchina blocca l'intera linea.
- Trascurare l'accesso di manutenzione — Senza spazio per la manutenzione della testa di saldatura o della pompa del vuoto, la cura di routine diventa fermo linea.
Specifiche tecniche a colpo d'occhio
Dieci parametri, configurazioni di produzione. Tutti i valori personalizzabili senza costo di ingegneria aggiuntivo.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| Produzione giornaliera | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | Formatrice (o manuale) + sigillatura semiautomatica + reggatura + palettizzazione manuale | Piegatura automatica + sigillatura automatica + reggatura + retrazione, collegati da trasportatore | Riempimento automatico + incartamento continuo + palettizzazione robotica |
| Personale | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Payback | < 12 months | 12–18 months | 18–24 mesi (in base all'utilizzo) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Dove queste macchine si ripagano
Collaudate su linee di produzione nell'alimentare, logistica, elettronica e farmaceutico.
Alimentare & bevande
Linee di flaconi liquidi: riempimento → tappatura → etichettatura → multipack in retrazione → imballaggio in cartone.
Chimica quotidiana
Linee di automazione media per cartoni di detersivo, cura personale e prodotti per la casa.
Farmaceutico
Linee di livello 2–3 con riempimento preciso, etichettatura e confezionamento pronto per tracciabilità completa.
Elettronica e ferramenta
Flow-pack e pesatura di front-end, con sigillatura angolare e reggatura fornite dal sito associato per spedizioni pesate e soggette a vibrazioni.
Agricoltura
Linee alimentari sottovuoto per ortofrutta e carne, spesso abbinate alla retrazione per confezioni retail.
Prodotta da SunAura: il costruttore, non un commerciante
SunAura produce direttamente quasi tutte le macchine della linea, così controlliamo l'abbinamento delle velocità, le altezze dei trasportatori, l'integrazione PLC e la disponibilità dei ricambi — le tre cose che fanno fallire le linee multi-fornitore. Siamo certificati CE e ISO 9001 (verifica SGS), deteniamo oltre 20 brevetti e abbiamo consegnato linee personalizzate in oltre 100 paesi. Ogni linea assemblata funziona in continuo per 48 ore a velocità nominale con i vostri campioni prima della spedizione. Le linee standard consegnano in 30–45 giorni dall'approvazione del progetto; le grandi linee personalizzate in 60–90 giorni, con ingegneri esteri disponibili per l'installazione in loco, garanzia di 12 mesi e assistenza remota a vita.
Domande frequenti
Come capisco se mi serve una linea di confezionamento completa?
Il fattore scatenante è la movimentazione manuale tra le macchine. Se si usano due o più macchine di confezionamento e il personale trasporta ancora il prodotto a mano tra di esse, oppure se la manodopera di confezionamento supera le 3 persone, uno studio di linea si ripaga di solito in 12–24 mesi.
Qual è la tempistica tipica del progetto?
Linee standard: 30–45 giorni dall'approvazione del progetto; linee grandi personalizzate (front-end SunAura più palettizzazione robotica del sito gemello): 60–90 giorni. Ogni macchina è provata in funzione per 48 ore prima della spedizione.
Di quali informazioni avete bisogno per la progettazione di una linea?
Tipo e taglie del prodotto, resa giornaliera, ore di turno, planimetria (anche uno schizzo), potenza disponibile e qualsiasi apparecchiatura esistente che si vuole conservare. Produciamo un layout iniziale e un budget in circa una settimana.
Potete integrare le nostre macchine esistenti?
Sì. Abbiniamo le altezze del trasportatore e i comandi alle vostre apparecchiature esistenti. Incluso un consiglio onesto: se una macchina esistente dovrebbe essere sostituita per affidabilità, vi diremo il perché.
Chi installa e mette in servizio la linea?
Sono disponibili ingegneri esteri per l'installazione in sito; ogni linea viene consegnata con guida video remota e un protocollo di messa in servizio. La maggior parte dei clienti effettua la messa in servizio con i nostri ingegneri in 5–10 giorni in sito.
Qual è la fascia di budget?
Le linee semiautomatiche L1 partono dalle basse cinque cifre; le linee chiavi in mano L3 con riempimento/avvolgimento SunAura e palettizzazione robotica del sito gemello vengono quotate singolarmente dopo lo studio di progettazione. In proposta pubblichiamo intervalli onesti, mai un'offerta generica.
La linea può essere personalizzata per il mio prodotto?
Sì: velocità di linea, configurazione macchina, layout del trasportatore, tensione, colore macchina e documentazione sono tutti personalizzabili. Disponibile marchio OEM/ODM.
Quale garanzia e assistenza include una linea?
Garanzia completa di 12 mesi, supporto remoto a vita, ricambi spediti entro 48 ore e un ingegnere di progetto dedicato per tutta la vita della linea.
Come una linea di confezionamento completa SunAura bilancia la resa
Una linea di confezionamento completa è veloce quanto la sua macchina più lenta. Dimensioniamo ogni modulo a monte e a valle così che sia la cadenza di linea — non la sola riempitrice — a determinare le effettive bottiglie/ora (bph) in uscita.
La maggior parte dei guasti di linea che risolviamo in fase di messa in servizio non sono pezzi rotti. Sono una riempitrice da 6.000 bph che alimenta una tappatrice la cui velocità massima è 4.200 bph, così la riempitrice resta senza prodotto o la tappatrice si accumula contro un muro di scarto. Noi avviamo una linea di confezionamento chiavi in mano al contrario: fissiamo prima la macchina del collo di bottiglia, poi diamo a ogni macchina vicina un margine del 15–20 % al di sopra di quel collo di bottiglia. In pratica, una riempitrice da 6.000 bph sta su una linea la cui tappatrice è dimensionata a 7.200 bph e la cui etichettatrice gira a 8.000 bph, così le microfermate su una stazione non si propagano alla successiva.
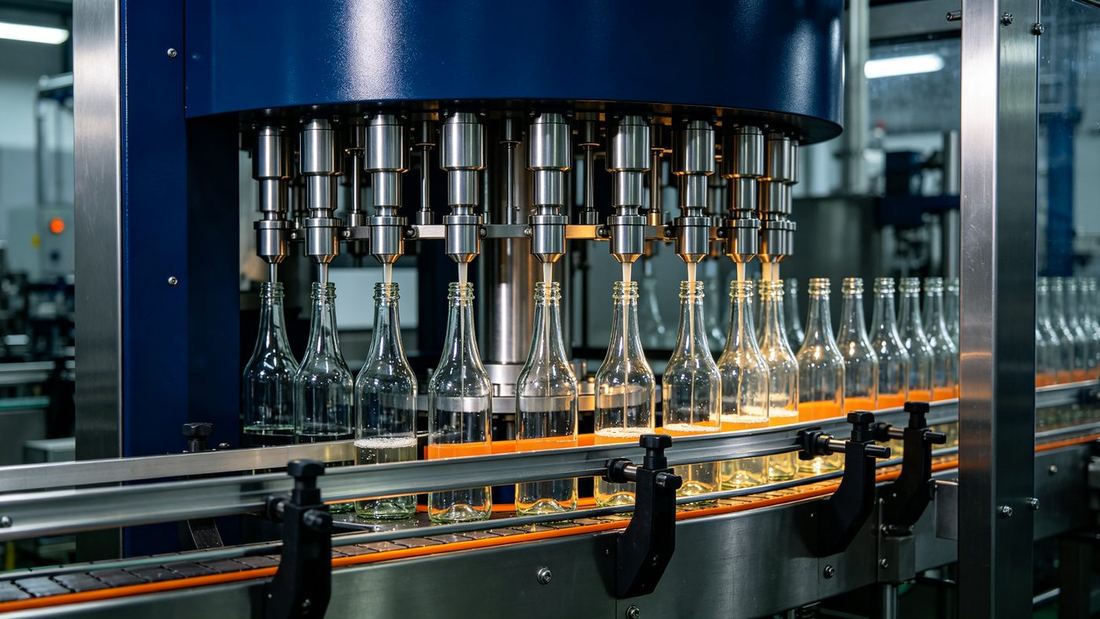
Il ritmo stesso segue il contenitore. Su una linea a flaconi, la sequenza è orientatore → sciacquatrice/aspiratore d'aria → riempitrice → tappo a flusso o sigillatrice a induzione → tappatrice a vite → rilevatore di perdite → etichettatrice → controllatrice peso → confezionatrice di casse (ci fermiamo qui su questo sito; la formatura casse, la reggatura e l'avvolgimento bancali appartengono alla nostra linea sorella). Ogni stazione è posizionata su un riferimento trasportatore di 750 mm, con 1,5–2 m di accumulo tra riempitrice e tappatrice e tra tappatrice ed etichettatrice. Sono quei due buffer a consentire di assorbire una pausa di ciclo di coppia di 3 secondi della tappatrice senza far arrestare la riempitrice. Su una linea a tazze o vaschette, il tramo a monte sostituisce l'orientatore con un thermoforming machine che forma la tazza in linea, poi indicizza direttamente verso una stazione di sigillatura di film in rotolo: nessun orientatore, nessun risciacquo ad aria, un alimentatore in meno che può incepparsi.
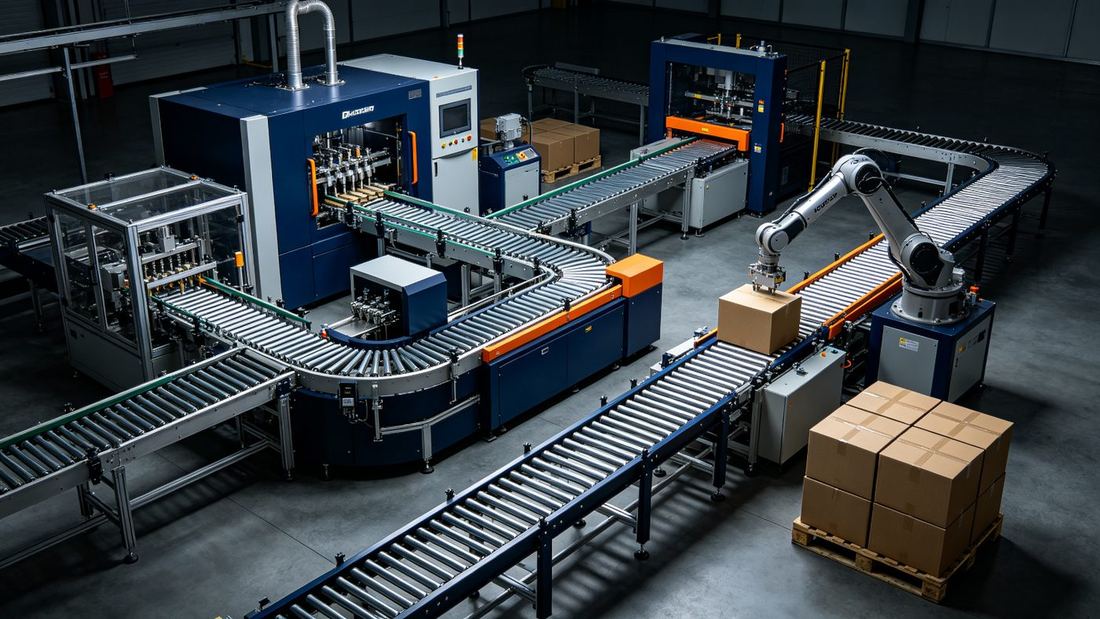
L'altra metà della cadenza di linea è il cambio formato. Una linea che lavora a 6.000 bph sullo SKU A ma impiega 90 minuti per passare allo SKU B perde circa 900 flaconi di resa effettiva a ogni cambio SKU. Tariamo riempitrici per liquidi, tappatrici e le ricette condivise del trasportatore su un PLC comune, così che un cambio prodotto è un unico richiamo ricetta sull'HMI invece di tre macchine regolate a mano. Maggiori dettagli nella guida di selezione seguente.
Parametri di linea tipici che quotiamo
I numeri seguenti sono rappresentativi delle soluzioni di linee di confezionamento che abbiamo spedito negli ultimi 24 mesi. Il vostro progetto si collocherà da qualche parte in questo inviluppo a seconda del contenitore, della viscosità del prodotto e dell'OEE obiettivo.
| Parametro | Bottle / Jar Line | Cup / Tray Line | Nota |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | Senza attrezzi ove possibile |
| OEE target a 12 mesi | ≥ 85% | ≥ 82% | Basato su funzionamento a due turni |
| Potenza installata | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Aire comprimido | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Parti a contatto | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Controllo | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | Esclude il bancale sfuso a monte e l'area cartoni a valle |
Tolleranze: volume di riempimento ±0,5 % del nominale a 20 °C per liquidi a flusso libero; ±1,0 % per salse e paste con particelle visibili. Ripetibilità della coppia tappo ±5 % del valore impostato sulle tappatrici a vite. Questi numeri sono garantiti da contratto durante il nostro FAT di 72 ore, non sono dati di laboratorio del caso migliore.
Dove installiamo queste linee
L'automazione di una linea di confezionamento non è un modello unico. Adattiamo materiali di contatto, grado di lavabilità e documentazione di convalida al settore.
Alimentare & bevande
Succo, tè, bibite gassate, salse e condimenti in PET o vetro. Circuiti CIP integrati nella riempitrice, lavaggio IP66 sull'involucro della tappatrice, e un'etichettatrice alimentata da piatto rotante che gestisce sia sensibile alla pressione sia wrap in rotolo. Resa tipica 6.000–10.000 bph.
Casa e cura personale
Shampoo, bagnoschiuma, detersivo piatti, lozione e detersivo liquido. Riempimento a pistone o pompa a ingranaggi per viscosità fino a 50.000 cP, tappatura a vite o a pressione, e temporizzazione anti-ritiro dell'ugello così che i tensioattivi non formino filo tra i cicli.
Farmaceutico e nutraceutico
Liquidi orali, sciroppi, integratori e flaconi di tintura. Tracciabilità documentale GAMP 5, gestione ricette validata, parti a contatto AISI 316L, e una pesatrice di controllo con risoluzione 0,1 g che alimenta un contenitore di scarto interbloccato con il PLC di linea per la tracciabilità.
Olio alimentare
Oli di oliva, girasole, arachide e miscele in PET o vetro da 250 ml – 5 L. Riempitrice a gravità o a flusso temporizzato con opzione di copertura azoto, sigillatura a induzione del tappo per il controllo dell'aria in testa, e tappatura a vite con coppia codificata che resiste a un riempimento a caldo a 70 °C.
Come definiamo la linea giusta per il vostro impianto
Prima di disegnare un layout, quattro decisioni definiscono la distinta materiali. Azzeccare queste e il resto è dettaglio.
Sotto 6.000 bph su flaconi, un canale singolo è quasi sempre più economico, più facile da pulire e da cambiare. Sopra 8.000 bph, il doppio canale dimezza la velocità di riempimento per canale e permette di usare un canale per SKU piccoli mentre l'altro resta inattivo. Dimensioniamo questo sulla vostra resa obiettivo a due turni, non sulla diapositiva di marketing.
La pneumatica va bene a ≤60 cicli/min e per movimenti non critici. Oltre — e in ogni caso in cui il movimento influisce sulla precisione di riempimento o sulla coppia tappo — passiamo al servo. Il servo ci dà profili di accelerazione controllati da ricetta e ripetibilità che non si ottengono da un cilindro con regolatore di flusso.
Colleghiamo riempitrice, tappatrice, pesatrice di controllo ed etichettatrice a un unico PLC con un solo HMI, non quattro pannelli avvitati su quattro macchine. Questa è la differenza tra una linea di confezionamento chiavi in mano e quattro apparecchiature avvitate insieme. Leggere la nostra single PLC integration guide per l'architettura.
La lunghezza di linea è facile da ridurre sulla carta; i corridoi di manutenzione da 900 mm sul lato operatore e da 600 mm sul retro sono ciò di cui i clienti si pentono di aver eliminato. Il nostro guida al layout di linea e all'ingombro mostra l'ingombro minimo.
⚠ Errori di scelta che rileviamo in sede
- Dimensionare la riempitrice al massimo delle bph e dimenticare che la tappatrice è più lenta del 20 %: la tappatrice diventa il collo di bottiglia il giorno in cui si avvia la produzione.
- Comprare quattro macchine da quattro fornitori e aspettarsi che si parlino. OPC-UA aiuta, ma interblocchi, logica di scarto e condivisione ricetta richiedono comunque un unico contractor di controllo. Vedere automated packaging line integration.
- Dimensionare l'aria compressa sul flusso di targa e non sulla domanda di ciclo di punta. Le tappatrici pneumatiche fanno uno spike del doppio del nominale nel primo ciclo dopo un fine settimana.
- Saltare il FAT perché «lo scopriremo in messa in servizio». Una FAT di 72 ore nel nostro laboratorio di Qingdao costa una frazione di ciò che in propria sede costa un ritardo di messa in servizio di due settimane.
- Ignorare il margine di servizi. Una linea che necessita di 30 kW ma è collegata a un'alimentazione da 25 kW subirà cali di tensione ogni volta che la sigillatrice si attiva.
Per una stima di budget, il nostro team pubblica una sezione a parte ripartizione dei costi di una linea automatica riempimento–tappatura così da poter confrontare dati omogenei prima del preventivo. Per la disposizione più ampia fronte-retro, l'articolo correlato su soluzioni complete di linea di confezionamento, dal riempimento alla sigillatura copre lo stesso ambito dal lato dell'ingegnere di integrazione.
Come colleghiamo riempitrice, tappatrice e pesatrice in un'unica linea
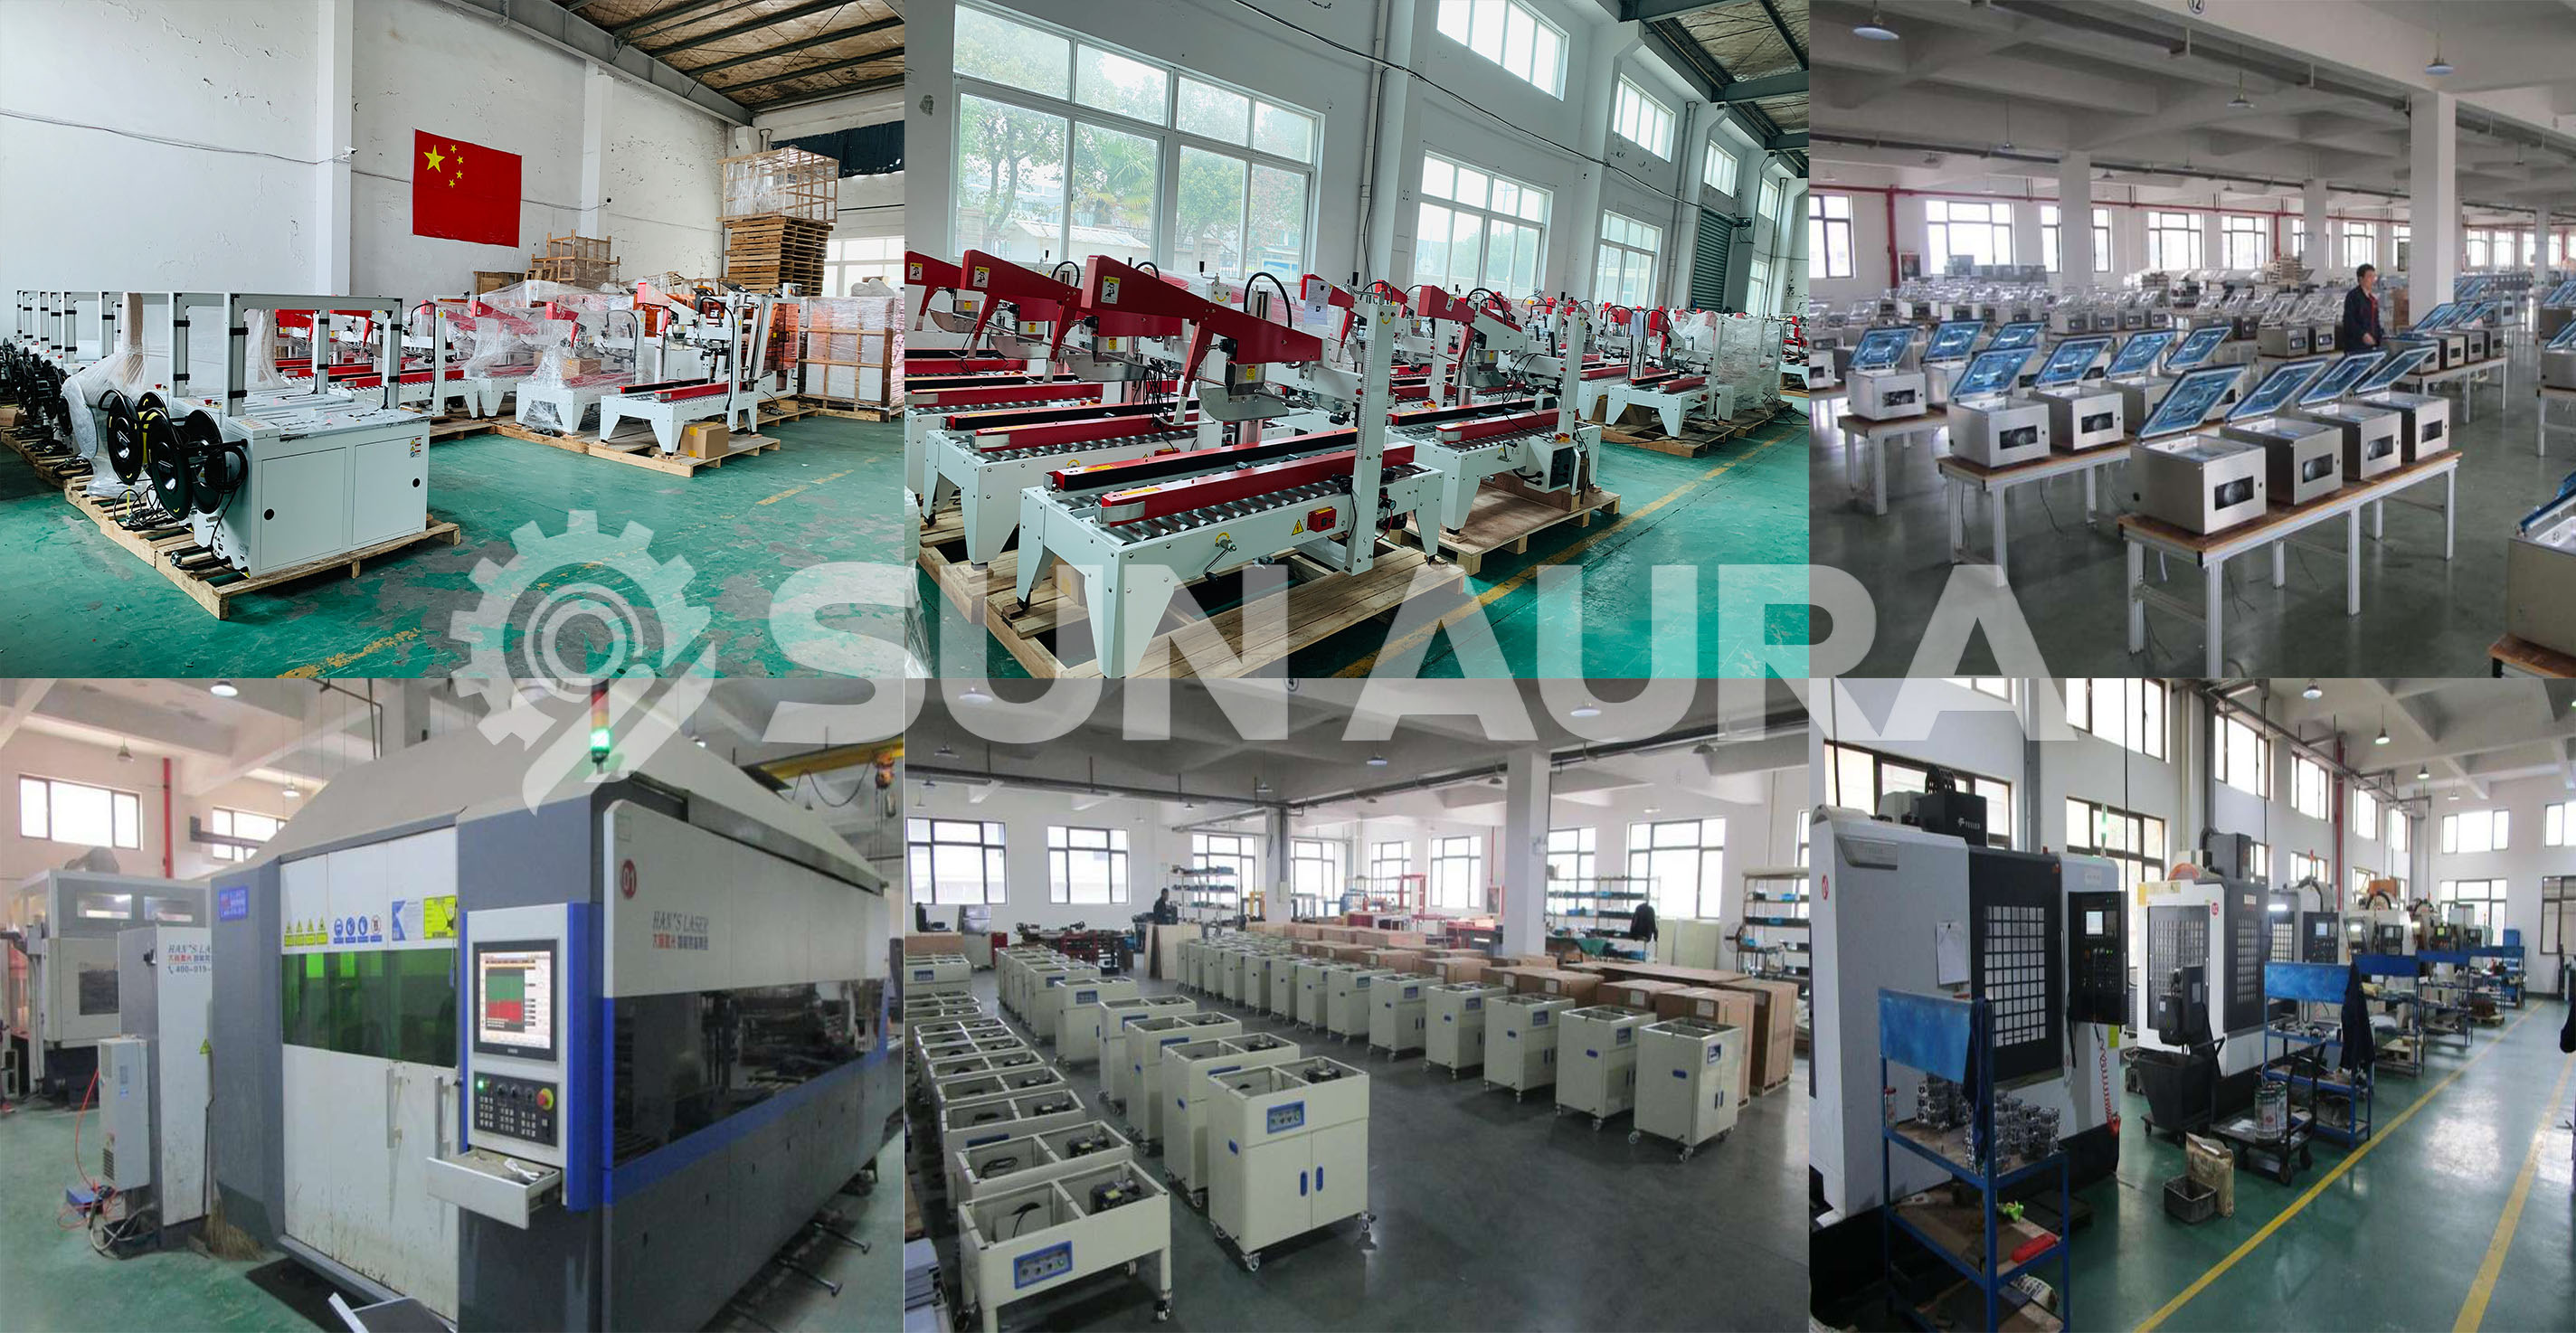
Costruiamo soluzioni di linee di confezionamento da oltre 18 anni in un campus di Qingdao di 48.000 m², spedite in oltre 100 paesi, e ogni linea esce dalla nostra officina dopo un collaudo di accettazione in fabbrica di 72 ore.
L'integrazione inizia a livello di controlli. Non spediamo la riempitrice martedì e la tappatrice giovedì, aspettando che l'installatore risolva da solo l'interfaccia. Tutte le macchine arrivano sullo stesso autocarro, precablate a un quadro di controllo comune, e la linea funziona nel nostro laboratorio per tre giorni interi prima dell'imballaggio. Durante il FAT facciamo girare il vostro contenitore reale e il vostro prodotto reale (o il sostituto più vicino se non può essere reso disponibile), e registriamo precisione di riempimento, coppia del tappo, tasso di scarto e OEE rispetto alla specifica contrattuale. Il cliente approva i dati prima che la cassa venga chiusa. La documentazione CE e ISO viaggia nella stessa cassa dei manuali.
L'integrazione meccanica è la metà meno appariscente. Standardizziamo l'altezza del trasportatore a 750 mm su ogni macchina, così il trasferimento dei flaconi tra riempitrice e tappatrice non cala né sale mai. Dimensioniamo i trasportatori di accumulo per trattenere 60–90 secondi di produzione tra le stazioni: abbastanza lunghi da assorbire una pausa di coppia della tappatrice, abbastanza corti da evitare che una linea inceppata scarichi il prodotto in un mucchio di 2 m. Quando il prodotto è merce secca, il tramo a monte diventa un multihead weigher alimentando una riempitrice lineale a secchi; la temporizzazione di scarico della pesatrice è bloccata all'indice della riempitrice così che ogni secchio riceva il peso obiettivo alla prima caduta.
In loco, la messa in servizio dura normalmente 5–7 giorni: allineamento meccanico, centraggio del nastro, caricamento ricetta, formazione dell'operatore e rodaggio in produzione. Lasciamo un kit di ricambi in loco, un ingegnere di progetto dedicato su WhatsApp per la vita utile della linea, e diagnostica remota abilitata così il nostro team controlli può leggere l'HMI da Qingdao se salta un codice guasto alle 2 di notte del vostro orario.
Domande frequenti
Cos'è una linea di confezionamento completa, e in che modo differisce dall'acquisto di macchine separate?
Quanto dura il cambio formato tra SKU su una linea di confezionamento automatizzata?
Quale OEE devo aspettarmi da una linea di confezionamento nuova dopo 12 mesi?
Fornite soluzioni di linea di confezionamento sia per prodotti liquidi che secchi?
Potete integrare macchine che abbiamo già acquistato da altri fornitori?
Di quali servizi di impianto ha bisogno una tipica linea di confezionamento automatizzata?
Qual è il termine di consegna di una linea di confezionamento chiavi in mano?
Ricevi un preventivo diretto di fabbrica in 24 ore
Comunicaci la dimensione della scatola, la produzione giornaliera e la tensione: i nostri ingegneri rispondono con una raccomandazione di modello, prezzo e lead time entro un giorno lavorativo.
Come funziona una linea di confezionamento di testa completa
A complete packaging line è più di una fila di macchine collegate alla stessa presa a muro. È un flusso sincronizzato di contenitori, prodotto, tappi, chiusure ed etichette progettato per muoversi con un ritmo equilibrato dall'uscita dell'orientatore allo scarico finale del trasportatore. In SUNAURA, il nostro turnkey packaging line lo scopo copre deliberatamente solo la parte frontale: alimentazione contenitori, riempimento, tappatura, sigillatura a induzione, etichettatura e trasporto. La linea termina dove subentra il vostro confezionatore a valle, così da mantenere il nostro confine di responsabilità netto, certificato e facile da accettare.
La sequenza tipica inizia con un orientatore o una vite di alimentazione che dispone i flaconi vuoti in un unico binario. I flaconi proseguono quindi su un trasportatore a centro libero o a pinze fino alla riempitrice, dove il prodotto viene dosato da valvole a pistone, tracimazione o misuratore di portata. Successivamente, una tappatrice posiziona e avvita tappi a vite, coperchi a pressione o chiusure a pompa/erogatore. Per i prodotti che richiedono prova di manomissione, una sigillatrice a induzione fissa un rivestimento in alluminio al collo del flacone, prima che un'etichettatrice applichi etichette frontali/posteriori, avvolgenti o a manicotto. Un trasportatore finale instrada i contenitori finiti, sigillati ed etichettati verso la stazione a valle. Ogni stazione è collegata a un PLC condiviso con un HMI master, così un arresto alla riempitrice ferma automaticamente l'orientatore e rallenta la tappatrice, evitando accumuli, tappi mancanti e flaconi schiacciati.
Specifiche chiave e guida di selezione
Quando progettiamo packaging line solutions, bilanciamo la stazione più lenta con quella più veloce. In pratica, la riempitrice o l'etichettatrice quasi sempre fissa il tetto di resa; l'orientatore, la tappatrice e la sigillatrice sono dimensionate con un margine del 10–15 % così non diventano mai il collo di bottiglia. La tabella seguente mostra gli intervalli di parametri tipici per un'installazione di front-end SUNAURA.
| Parametro | Gamma tipica | Note |
|---|---|---|
| Produzione di linea | 20 – 200 containers/min | Fino a 300/min nelle configurazioni di riempitrice di tracking |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Tipi di tappo | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Sigillatura a induzione | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Aire comprimido | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Tempo di cambio formato | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Per dimensionare correttamente la vostra linea, chiediamo a ogni acquirente gli stessi cinque dati: disegno del contenitore (diametro collo, altezza, forma della base, materiale), dati di prodotto (viscosità, temperatura, tendenza alla schiuma, particelle), resa di riferimento per turno, dimensioni della planimetria del sito e altezza del soffitto, e i vostri servizi (alimentazione, aria compressa, acqua, scarico). Con queste cinque risposte, possiamo produrre un layout CAD e un'offerta vincolante in pochi giorni.
Settori e applicazioni
Le nostre piattaforme di testa sono installate in quattro mercati regolamentati. In linee di confezionamento di alimentare e bevande, l'attrezzatura gestisce salse, miele, olio alimentare, succo e alternative lattiero-casearie con parti a contatto 316L e routine CIP. In linee di confezionamento di cosmetica e cura personale, i prodotti vanno da tonici e lozioni leggeri a creme e shampoo densi, spesso con chiusure a pompa e nebulizzatore a grilletto che richiedono tappatrici a coppia controllata. In pharmaceutical packaging lines, costruiamo secondo un design igienico orientato GMP, con superfici inclinate, parti a contatto asettiche e dosificazione completamente tracciabile. In chemical packaging lines, trattiamo liquidi corrosivi, solventi e detergenti con valvole a punta Hastelloy, tenute Viton e zone di scarico completamente protette.
Integrazione con altre apparecchiature di linea anteriore
Un progetto chiavi in mano è forte quanto le sue interfacce. Integriamo i nostri riempitrici per liquidi, tappatrici, sigillatrici a induzione, etichettatrici e trasportatori sotto un'unica copertura elettrica e software. I vantaggi di una linea di front-end integrata da un fornitore unico sono concreti: un programma PLC, un insieme di ricette HMI, un unico benestare FAT, un team di messa in servizio, una lista ricambi e un documento di garanzia. Quando invece si assembla una linea da quattro fornitori, si ereditano le colpevolizzazioni a ogni interfaccia, sensori fotoelettrici non corrispondenti, protocolli fieldbus diversi e procedure di cambio formato che nessun operatore riesce a ricordare.
Il nostro flusso di progetto è standardizzato: raccolta requisiti → layout CAD → selezione componenti → FAT interno nella nostra fabbrica di 48.000 m² → spedizione contenitori e prodotto → imballaggio per esportazione → trasporto marittimo → installazione in loco → SAT (prova di accettazione in sito) con i vostri contenitori di produzione → formazione operatore → consegna. I servizi sono predefiniti: indichiamo i punti esatti per alimentazione trifase, aria compressa 0,7 MPa, alimentazione acqua CIP e scarico a pavimento, così il vostro team edile sa dove va ogni scavo prima dell'arrivo delle casse.
Perché scegliere SUNAURA
Siamo specialisti di front-end con una base produttiva di 48.000 m² a Qingdao. Ogni linea integrata lascia la nostra fabbrica solo dopo un FAT con collaudo in presenza, dove i vostri contenitori, tappi, etichette e prodotto reale girano a velocità di linea piena per almeno quattro ore. Le nostre macchine recano marcatura CE e il nostro sistema qualità opera secondo ISO 9001, con certificazioni e brevetti documentati in archivio. Manteniamo una rete globale di installazione con ingegneri locali nel Sud-est asiatico, Medio Oriente, Europa, America Latina e Africa, supportata da assistenza post-vendita remota e da un centro di assistenza tecnica. Che si tratti di una linea pilota, di una linea di produzione o di uno stabilimento a turni multipli, lo stesso team tecnico segue il progetto dal primo schizzo alla consegna.
Domande frequenti
Di quali informazioni avete bisogno per preventivare una linea di confezionamento completa?
Servono cinque dati: disegno del contenitore con dimensioni e materiale, viscosità e temperatura del prodotto, resa di riferimento per turno, planimetria del sito con altezza del soffitto, e servizi disponibili (alimentazione, aria compressa, acqua, scarico). Con questi possiamo restituire rapidamente un layout CAD e un'offerta vincolante.
Quanto dura in genere un progetto di linea di confezionamento chiavi in mano?
Le linee standard impiegano 45–75 giorni dall'acconto alla spedizione, FAT incluso. Le linee personalizzate o di grado farmaceutico richiedono tipicamente 90–120 giorni, a seconda della documentazione di validazione e dei tempi di consegna dei componenti importati.
Vi occupate di installazione e messa in servizio presso la nostra sede?
Sì. I nostri ingegneri si recano nel vostro stabilimento per l'installazione meccanica, il supporto al collegamento elettrico, il SAT con i vostri contenitori e il vostro prodotto di produzione, e la formazione degli operatori. L'assistenza remota continua dopo la consegna attraverso la nostra rete globale.
La linea può affrontare futuri cambi di contenitore?
Sì. Ogni stazione è progettata con pezzi di cambio, guide a rilascio rapido e richiamo ricetta sull'HMI. Il cambio tipico tra due formati di contenitore è di 15–45 minuti a seconda della complessità di tappo ed etichetta.
Qual è la differenza tra FAT e SAT?
Il FAT (collaudo di accettazione in fabbrica) viene eseguito nella nostra fabbrica di Qingdao prima della spedizione, usando i vostri contenitori e prodotto inviati. Il SAT (collaudo di accettazione in sito) viene eseguito nel vostro stabilimento dopo l'installazione, confermando che la linea funziona sui vostri servizi reali e nel vostro ambiente di produzione reale.