Diagnoza paletyzatora robotycznego: usterki, przyczyny i naprawy, zanim linia się zatrzyma
Paletyzator robotyczny spędza życie robocze na powtarzaniu tego samego ruchu: pobranie z przenośnika, przejście do palety, ułożenie warstwy, powrót. Większość usterek nie przychodzi jako dramatyczna awaria. Przychodzi jako jeden upuszczony karton na dwadzieścia cykli, warstwa siedząca kilka stopni od prostopadłości, alarm próżni wygasający sam po resecie albo czas cyklu pełznący w górę, aż komórka nie nadąża za pakowarką upstream. Diagnoza paletyzatora robotycznego to dyscyplina odczytywania tych wczesnych sygnałów, prześledzenia każdej usterki do jej rzeczywistej przyczyny i naprawienia źródła zamiast kasowania alarmu i czekania na następne powtórzenie.
Ten poradnik obejmuje wzorce usterek najczęściej widywane na paletyzatorach z ramieniem przegubowym, ścieżkę przyczyna–naprawa dla każdego, procedurę przezbrojenia między produktami z docelowymi czasami oraz harmonogram obsługi zapobiegawczej od kontroli dziennych po serwis roczny. Liczby to przedziały planistyczne dla typowego ramienia klasy 120 kg lub 180 kg prowadzącego kartony, worki lub worki kontenerowe; zweryfikuj je względem instrukcji twojej maszyny i zapisów FAT. Jeśli nadal wybierasz typ maszyny, porównanie układów paletyzatora bramowego i robotycznego wyjaśnia, jak typ ramy zmienia rodzaje awarii, a notatka techniczna o tym, jak działa paletyzator robotyczny prowadzi przez osie, udźwig, zasięg i matematykę czasu cyklu, które ten poradnik diagnozy przyjmuje jako założenia.
Sześć systemów, w których może mieszkać usterka
Przed otwarciem ogrodzenia posortuj objaw do jednego z sześciu systemów. Większość kodów alarmowych nazywa system bezpośrednio; gdy nie nazywa, objaw i tak na niego wskazuje.
- Ramię robota i sterownik: usterki serwo, alarmy enkodera, ostrzeżenia hamulca, dryf punktów nauczania, przeciążenie udźwigu, odchylenia czasu cyklu.
- Chwytak i narzędzie: przyssawki, generator próżniowy, zaciski palców, paski chwytu, haki ramowe, śruby montażowe narzędzia, okablowanie nadgarstka.
- Przenośniki i prowadnice: prowadzenie zasilania, prowadnice boczne, zatrzymania, urządzenia centrujące, impulsy enkodera, dopasowanie prędkości przenośnika do stanowiska pobrania.
- Obsługa palet: magazyn palet, podawanie palet, zaciski stołu układania, czujniki obecności palety, wymiana pustej i pełnej palety.
- Sterowanie i wykrywanie: receptury HMI, czujniki wizyjne lub obecności, przełączniki fotoelektryczne i zbliżeniowe, wejścia bezpieczeństwa, komunikacja sieciowa między sterownikiem a PLC przenośnika.
- Media: ciśnienie i jakość sprężonego powietrza, zasilanie próżniowe, zasilanie elektryczne, uziemienie, pył i wilgoć otoczenia.
Praktyczna zasada: usterka powtarzająca się w tym samym punkcie pobrania należy do narzędzia lub prowadzenia przenośnika; usterka powtarzająca się na tej samej wysokości warstwy należy do obsługi palet lub geometrii nauczania; usterka dryfująca przez tygodnie należy do zużycia, smarowania lub osiadania; usterka pojawiająca się po przezbrojeniu należy do receptury, prowadnic lub ustawienia narzędzia z tego przezbrojenia. Takie sortowanie chroni technika przed wymianą przyssawek, gdy realnym problemem jest poślizg enkodera przenośnika.
Usterka, przyczyna i naprawa: tabela robocza
Poniższa tabela wymienia powtarzające się usterki, prawdopodobne przyczyny w kolejności prawdopodobieństwa i naprawę do zastosowania. Założono zasilanie powietrzem 5–6 bar i próżnię na poziomie specyfikowanym w instrukcji chwytaka; sprawdź oba przed jakąkolwiek diagnozą mechaniczną, bo objaw niskiego ciśnienia wygląda identycznie jak objaw zużytej przyssawki.
| Objaw usterki | Prawdopodobna przyczyna | Naprawa |
|---|---|---|
| Karton spada w trakcie przejścia; alarm próżni przy podnoszeniu | Zużyta lub stwardniała przyssawka; ciśnienie powietrza poniżej 5 bar; przyssawka siada na zaklejonej lub zadrukowanej powierzchni | Przejrzyj i wymień przyssawki; przywróć zasilanie do 5–6 bar; dostosuj pozycję pobrania, aby przyssawka lądowała na płaskiej tekturze; sprawdzaj odczyt wakuometru w każdym cyklu |
| Krzywy karton na warstwie, stały kąt każdego cyklu | Offset prowadzenia przenośnika; pozycja pobrania nauczona na dryfującym zatrzymaniu; karton obracany przez prowadnicę wejściową | Wyrównaj ponownie przenośnik zasilający; zweryfikuj pozycję zatrzymania i naucz ponownie punkt pobrania; wyprostuj prowadnice boczne, aby karton dochodził prostopadle do stanowiska pobrania |
| Warstwa nawisa poza krawędź palety | Złe wymiary palety lub kartonu w recepturze; paleta osadzona nie wycentrowana; offset celu wzoru | Potwierdź SKU i wymiary receptury; sprawdź centrowanie palety na stole układania; wyzeruj ponownie wzór warstwy względem bazy palety |
| Przerywany alarm próżni, wygasający przy drugim pobraniu | Porowata lub wilgotna tektura falista; uszkodzona poduszka piankowa; przeciek próżni na złączce; zapchany filtr | Sprawdź wilgotność i porowatość tektury; wymień poduszkę piankową; sprawdź szczelność złączy; odpowietrz lub wymień filtr próżniowy; włącz procedurę ponownego pobrania w recepturze |
| Usterka ciśnienia chwytaka; zacisk nie trzyma | Regulator ustawiony nisko; zapchany filtr liniowy; nieszczelne uszczelnienie cylindra | Ustaw regulator na 5–6 bar; wyczyść filtr; przejrzyj uszczelnienie i tłoczysko cylindra; sprawdź wyjście cewki zaworu chwytaka z PLC |
| Kolizja robota lub zatrzymanie awarii przy wejściu do komórki | Dryf punktu nauczania; interferencja mocowania lub przenośnika; narzędzie poluzowane na nadgarstku | Przywróć ostatni znany dobry program; przejrzyj mocowanie narzędzia i kołnierz; usuń interferencję; wykonaj ponowne odniesienie i przebieg suchy ze zmniejszoną prędkością |
| Cykl zwalnia; pobrania na godzinę spadają poniżej celu | Zbędna wysokość podejścia; strefy przejścia zbyt ciasne; przenośnik czeka na kartony; robot czeka na wymianę palety | Obniż wysokości podejścia i podnoszenia; poszerz strefy przejścia, gdzie tor pozwala; sprawdź zwłokę zasilania; zweryfikuj timer wymiany palety względem licznika cykli |
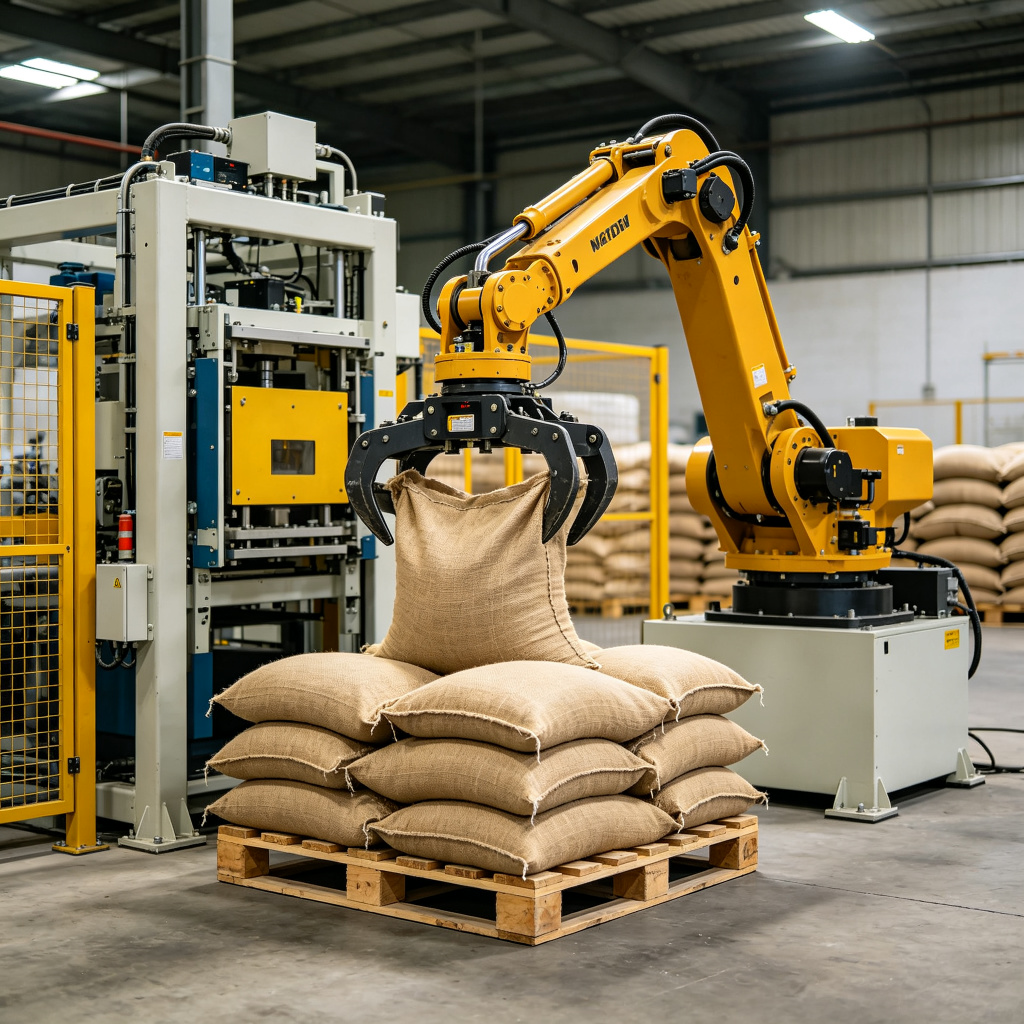
| Worek ślizga się z chwytu podczas podnoszenia | Pasek chwytu lub poduszki chwytaka zużyte; nacisk szczęk za niski; folia worka rozciągnięta lub mokra | Dokręć lub wymień paski i poduszki; zwiększ nacisk szczęk w zakresie nominalu narzędzia; przejrzyj folię i stan opakowania; potwierdź wagę worka względem nominalu udźwigu |
| Hak worka kontenerowego FIBC nie siada; ładunek wisi pod kątem | Narzędzie ramowe źle osadzone na nadgarstku; pas nośny zużyty lub skręcony; czujnik haka zabrudzony | Ponownie osadź i przykręć narzędzie ramowe; przejrzyj pas i hak pod kątem zużycia; wyczyść czujnik osadzenia; wykonaj kontrolę osadzenia bez obciążenia przed podniesieniem worka |
| Zacięcie przenośnika na stanowisku pobrania | Szerokość prowadnicy ustawiona za wąsko; ciało obce w linii; wystająca uszczelka lub klapka kartonu | Usuń zacięcie; zresetuj szerokość prowadnicy do wymiarów kartonu; przejrzyj uszczelnianie upstream; uruchom przenośnik pusty do sprawdzenia swobodnego ruchu |
| Paleta przesuwa się na stole układania po odłożeniu | Zacisk stołu układania nie zazębia się; czujnik palety zabrudzony; deska palety uszkodzona | Sprawdź cylinder i czujnik zacisku; wyczyść lub wymień czujnik zbliżeniowy; odrzuć uszkodzone deski; zweryfikuj bazę palety po każdym podaniu |
| Wysokie zużycie powietrza; regulator spada pod obciążeniem | Przeciekające złącze lub uszczelnienie przyssawki; dryf cylindra; obejście nieregulowane; wymiar przewodu za mały | Ultradźwiękowa kontrola szczelności złączy i przyssawek; test dryfu cylindra; zweryfikuj krzywą obciążenia regulatora; potwierdź pojemność przewodu zasilającego pod zapotrzebowanie komórki w Nl/min |
| Przewód lub wąż nadgarstka ocierają o ramię | Prowadnik kablowy zużyty; ułożenie naciągnięte; narzędzie obrócone poza limit owinięcia kabla | Przejrzyj i wymień prowadnik kablowy; ułóż ponownie z luzem; sprawdź limit obrotu nadgarstka; zwiąż wiązko, aby poruszało się z ramieniem, a nie ciągnęło |
| Alarm enkodera lub utraty pozycji po restarcie | Niska bateria podtrzymania; sterownik stracił pozycję; uszkodzony kabel enkodera | Wymień baterię podtrzymania sterownika według odstępu; wykonaj ponowne odniesienie ramienia; przejrzyj kabel enkodera i złącze; zapisz alarm do przeglądu serwisowego |
| Ułożony wzór nie zgadza się z układem HMI | Po przezbrojeniu wybrano złą recepturę; wymiary receptury edytowano bez zapisania; SKU palety zmienione upstream | Wybierz ponownie właściwą recepturę SKU; zweryfikuj zapisane wymiary; pogodź SKU palety i kartonu między upstream a komórką; zablokuj edycję receptury poza trybem ustawiania |
| Sterownik ostrzega o nadmiarze udźwigu przy każdym pobraniu | Karton lub worek cięższy niż nominal; masa chwytaka źle wpisana w ustawienia udźwigu; produkt nagromadzony wewnątrz chwytaka | Zważ reprezentatywny karton; sprawdź wpis masy chwytaka w sterowniku; usuń nagromadzony zanieczyszczenie; przenieś produkt do maszyny o wyższym udźwigu, jeśli masa przekracza nominal |
Upuszczone kartony: przewodnik diagnozy
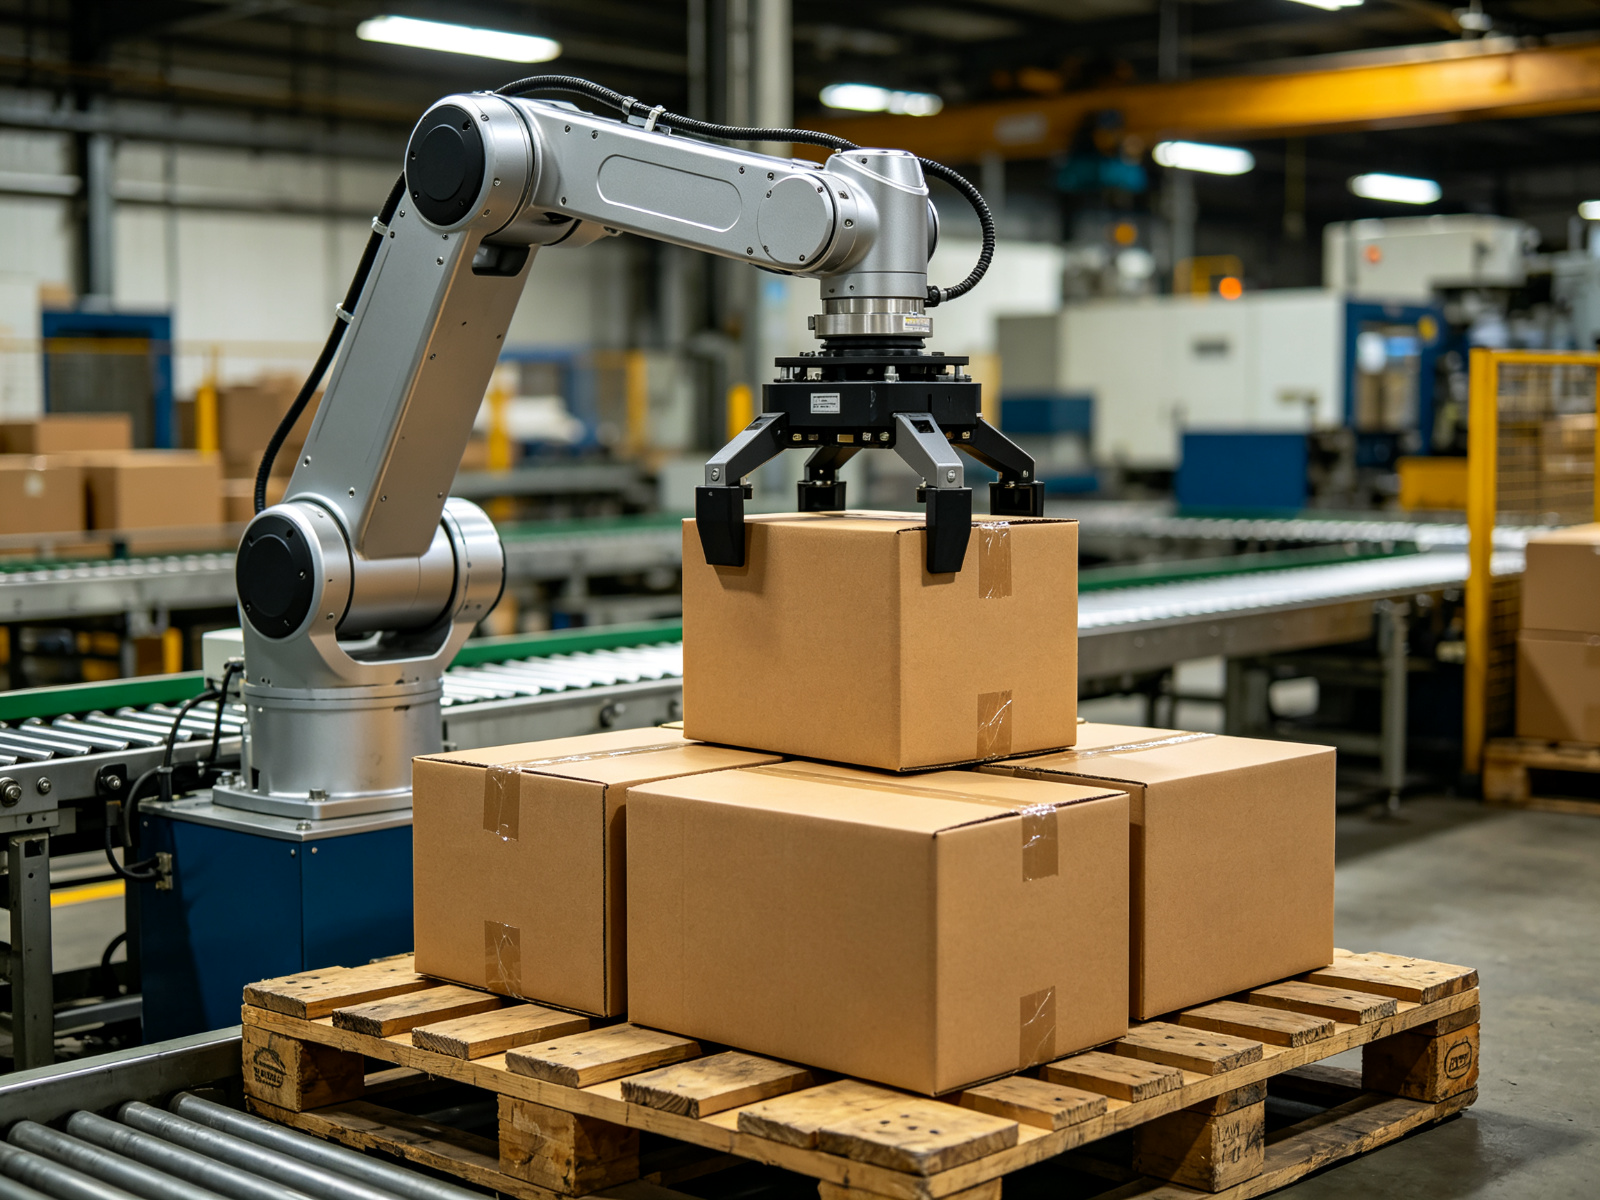
Upuszczony karton to usterka, którą kupujący zauważa pierwszy, bo ląduje na podłodze przed linią. Przejdź diagnozę w kolejności izolującej najtańszą kontrolę jako pierwszą. Zacznij od odczytu próżni na HMI lub wakuometrze: czy próżnia osiąga cel w dozwolonym czasie utrzymania po dotknięciu przyssawki do kartonu? Jeśli nie, problem leży po stronie ssącej. Jeśli osiąga cel i nadal traci utrzymanie podczas przejścia, problem leży w wadze kartonu, stanie przyssawki albo przecieku otwierającym się przy przyspieszeniu ramienia.
- Zapisz ciśnienie powietrza zasilającego na regulatorze chwytaka podczas cyklu. Poniżej 5 bar generator próżni nie utrzyma; przywróć ciśnienie i sprawdź, czy alarm powraca.
- Przejrzyj każdą przyssawkę pod kątem przecięć, spłaszczonego krawędzi uszczelnienia lub stwardniałej gumy. Przyssawka uszczelniająca na suchej płaskiej tekturze może zawieść na zaklejonej klapce lub wilgotnym zadrukowanym obszarze.
- Sprawdź filtr próżniowy i złącza pod kątem przecieków. Powolny przeciek przechodzi przy małej prędkości, ale otwiera się przy przyspieszeniu, co pasuje do usterki pojawiającej się tylko podczas szybkiego przejścia.
- Zważ karton. Jeśli zapakowany karton siedzi na nominalnym obciążeniu chwytaka lub powyżej, zapas ssania maleje nawet przy zdrowych wszystkich komponentach; to problem nominalu maszyny, a nie obsługi.
- Zweryfikuj, czy pozycja pobrania naucza przyssawkę na płaskiej tekturze. Przyssawki nad szwem klapki, etykietą lub perforowaną tekturą odpowietrzaną nie uszczelniają się, a przesunięcie punktu pobrania o 20–30 mm często naprawia problem.
Dla ramienia klasy 120 kg prowadzącego kartony w cyklu 3.5–6 s pojedyncze utracone pobranie na tysiąc kartonów warto obserwować; jedno na sto to problem linii, który wymaga przeglądu narzędzia, zanim wzrośnie prędkość upstream. Procedura ponownego pobrania w sterowniku może pochłonąć okazjonalne pudło, ale nie powinna być naprawą dla wzorca zużycia, który będzie się pogarszał.
Krzywe warstwy i dryf wzoru
Nachylenie warstwy dzieli się na dwa typy, a ich pomylenie wysyła technika do złej maszyny. Jeśli każdy karton dochodzi na stanowisko pobrania już obrócony, usterka leży w zasilaniu: prowadnice są rozregulowane, zatrzymanie nie lokalizuje kartonu albo enkoder przenośnika poślizguje, więc synchronizacja zatrzymania dryfuje. Jeśli kartony dochodzą proste, ale schodzą z chwytaka obrócone, usterka leży na narzędziu: odstęp przyssawek, kontakt palców lub tor podnoszenia pozwalający kartonowi skręcić.
Dryf wzoru narastający przez tygodnie zwykle zaczyna się od osiadania, a nie pojedynczego zdarzenia. Stół układania się przesuwa, czujnik bazy palety zmienia odczyt albo śruba montażowa narzędzia luzuje się pod powtarzalnym obciążeniem. Sekwencja kontroli: potwierdź, że paleta siedzi prosto na stole układania względem bazy mechanicznej, odczytaj offsety celu wzoru w recepturze, porównaj bieżące ułożenie pierwszej warstwy z ostatnim znanym dobrym zapisem i wyzeruj ponownie dopiero po potwierdzeniu bazy mechanicznej. Ponowne nauczanie wzoru bez sprawdzenia bazy ukrywa dryf na kolejne kilka tygodni.
Usterki próżni i chwytaka
Pneumatyczne chwytaki próżniowe na komórkach kartonowych pobierają średnio 40–80 Nl/min przy zasilaniu 5–6 bar, z jedną przyssawką na czoło kartonu lub poduszką piankową rozłożoną na górze kartonu. Obwód próżniowy ma własną krzywą awarii: najpierw zapycha się filtr, potem zużywają się przyssawki, potem luzują złącza, potem degradują uszczelnienia w generatorze. Prowadź dziennik czasu utrzymania próżni na cykl; stopniowy wzrost czasu utrzymania to najwcześniejszy sygnał zużycia, zanim dojdzie do upuszczenia.
- Przyssawki: sprawdzaj krawędź uszczelnienia przy każdym cotygodniowym przeglądzie; wymieniaj w zestawach, a nie pojedynczo, aby bilans ssania pozostał równy.
- Poduszki piankowe: przejrzyj pod kątem rozdarć i sprasowanych kanałów; zużyta poduszka przecieka po krawędziach i nie utrzymuje na falistej tekturze, która ugina się.
- Złącza i przewody: dokręcaj przy odizolowanej linii; sprawdzaj pęknięcia przy nadgarstku, gdzie przewód ugina się każdego cyklu.
- Filtr: odpowietrz lub wymień według harmonogramu PM; zapchany filtr obniża zarówno tempo utrzymania, jak i szczytową próżnię.
- Masa chwytaka: każda przyssawka, poduszka i złącze dodane później liczy się przeciw udźwigowi; po każdej zmianie narzędzia wprowadź ponownie masę chwytaka w sterowniku.
Usterki obsługi worków i worków kontenerowych
Narzędzia szponowe i hakowe obsługują inny ładunek niż poduszka ssąca. Worki tkane, papierowe i worki FIBC są elastyczne, przesuwają się w chwyncie i prezentują pętle nośne albo powierzchnie szczęk zamiast płaskiej górnej powierzchni. Typowe usterki to zużycie szczęk, poślizg paska, zmęczenie pasa nośnego i błędny odczyt czujnika osadzenia. W klasie ciężkiego paletyzatora robotycznego 180 kg narzędzie ramowe przenosi worek kontenerowy za cztery pasy; przy każdym kwartalnym przeglądzie przejrzyj pasy pod kątem wyrwanych ściegów, przetarć i zużycia pętli i wymień pas przy najmniejszej wątpliwości, zamiast czekać na widoczną awarię.
Waga worka ma znaczenie na granicy udźwigu. Napełniony worek pełznący powyżej nominalnego udźwigu albo worek kontenerowy mokry od wilgoci otoczenia przesuwa nadgarstek poza jego zapas; ostrzeżenie udźwigu w sterowniku to ostatni sygnał przed wyłączeniem ramienia. Jeśli produkt rutynowo siedzi blisko nominalu, omów przejście na cięższą klasę udźwigu zamiast strojenia w dół progów ostrzeżenia.
Przezbrojenie: procedura, docelowe minuty i kontrola pierwszej sztuki
Przezbrojenie między SKU to miejsce pochodzenia większości unikanych usterek. Komórka pracuje dobrze na produkcie A, przechodzi na produkt B i spędza następną zmianę na upuszczaniu kartonów lub budowaniu krzywych warstw, bo receptura, prowadnice lub narzędzie zostały ustawione częściowo. Poniższa procedura celuje w 30 minut dla przezbrojenia tego samego chwytaka na komórce kartonowej oraz 45–60 minut tam, gdzie sam chwytak musi zostać wymieniony. Czasy to cele referencyjne; zmierzona baza twojej linii powinna je zastąpić po pierwszych trzech przezbrojeniach z odmierzeniem czasu.
Przygotowanie przed przezbrojeniem (przed zatrzymaniem linii)
- Przygotuj wymiary nowego kartonu, wymiary palety, wzór warstwy i numer receptury na HMI; potwierdź, że plik receptury istnieje i zapisuje się.
- Przygotuj zapasowe przyssawki, poduszki palców lub alternatywny chwytak ze śrubami i złączem kablowym.
- Miej próbkę nowego kartonu i próbkę palety dostępne na stanowiskach pobrania i układania.
- Oczyść komórkę z ostatniego produktu: pozostałe kartony, częściowe warstwy i puste palety poprzedniego SKU.
Przezbrojenie krok po kroku z docelowymi czasami
| Krok | Działanie | Docelowe minuty |
|---|---|---|
| 1. Stan bezpieczny | Doprowadź komórkę do zakończenia bieżącej warstwy, zaparkuj ramię, wybierz tryb ustawiania, odizoluj powietrze tam, gdzie dotykany będzie chwytak; potwierdź brak ruchu resztkowego | 3 |
| 2. Wczytanie receptury | Wybierz nową recepturę SKU w HMI; zweryfikuj, że długość, szerokość, wysokość kartonu, wymiary palety, liczba warstw i orientacja wzoru zgadzają się z próbką produktu | 5 |
| 3. Kontrola lub wymiana narzędzia | Ten sam chwytak: przejrzyj przyssawki i palce, dostosuj odstęp do nowej szerokości kartonu. Wymiana chwytaka: odkręć śruby, odłącz wąż i kabel, osadź nowe narzędzie, dokręć śruby kołnierza, podłącz i zweryfikuj powietrze oraz próżnię | 8 ten sam chwytak / 25 z wymianą |
| 4. Prowadnice i zatrzymania przenośnika | Ustaw szerokość prowadnic bocznych do wymiarów kartonu plus luz roboczy; ponownie ustaw zatrzymanie pobrania i urządzenie centrujące; sprawdź, czy karton wchodzi prostopadle na stanowisko pobrania | 4 |
| 5. Weryfikacja nauczania pobrania i odłożenia | Przebieg suchy ze zmniejszoną prędkością; potwierdź wysokość pobrania, offset podejścia i wysokość odłożenia względem próbnej palety; popraw punkty nauczania, jeśli karton nie jest wycentrowany na warstwie | 7 |
| 6. Kontrola pierwszej sztuki i pierwszej warstwy | Przebiegnij trzy kartony z normalną prędkością; sprawdź utrzymanie próżni, prostopadłość kartonu na warstwie i bazę palety; obejrzyj pierwszą kompletną warstwę pod kątem nawisu i zgodności wzoru | 5 |
| 7. Restart i monitorowanie | Powróć do trybu produkcji, zwolnij komórkę, obserwuj pierwsze dwie palety; zapisz czas przezbrojenia i każdą wprowadzoną regulację dla następnej bazy | 3 |
Docelowa suma dla tego samego chwytaka: 3 + 5 + 8 + 4 + 7 + 5 + 3 = 35 minut. Przy wymianie chwytaka krok 3 rośnie do 25 minut, a suma celuje w 52 minuty. Jeśli przezbrojenie regularnie przekracza cel, wąskim gardłem jest zwykle weryfikacja nauczania: punkty pobrania i odłożenia nie zostały zapisane dla nowej receptury, więc technik uczy od nowa za każdym razem. Zapisanie zweryfikowanych punktów nauczania na recepturę skraca ten krok o połowę po pierwszym produkcie.
Akceptacja pierwszej sztuki przed zwolnieniem linii
- Próżnia lub chwyt utrzymuje każde próbne pobranie, bez wywołania ponownego pobrania w pierwszym cyklu.
- Karton siedzi płasko i prosto na warstwie; bez obrotu przy narożnikach.
- Wzór warstwy zgadza się z układem HMI; krawędzie kartonów trzymają się wewnątrz konturu palety.
- Baza palety odczytuje poprawnie po podaniu; zacisk stołu układania zazębia się.
- Czas cyklu na nowym produkcie siedzi w paśmie celu dla prędkości linii upstream.
Obsługa zapobiegawcza: harmonogram dzienny do rocznego
Obsługa zapobiegawcza zamienia krzywą zużycia powyżej w zaplanowaną pracę zamiast nieplanowanych zatrzymań. Poniższy harmonogram dzieli zadania na odstępy dzienny, tygodniowy, miesięczny, kwartalny i roczny. Zadania dzienne zajmują operatorowi lub liderowi linii kilka minut na zmianę; pozycje roczne wykonuje się przy wsparciu serwisu i dokumentuje dla akt obsługi.
| Odstęp | Zadania obsługowe | Odpowiedzialna rola |
|---|---|---|
| Dzienny (każda zmiana) | Przejście wzrokowe: brak upuszczonych kartonów, brak zanieczyszczeń w komórce; sprawdź ciśnienie zasilania 5–6 bar i odczyt próżni na cyklu; potwierdź brak aktywnego alarmu lub historii awarii; obejrzyj stół układania i stanowisko palety pod kątem uszkodzeń; nasłuchaj nietypowych wycieków powietrza lub szumu serwo; potwierdź stan ogrodzenia i blokad | Operator / lider linii |
| Tygodniowy | Przejrzyj przyssawki, poduszki i powierzchnie palców pod kątem zużycia; wyczyść czujniki i fotokomórki; sprawdź śruby montażowe narzędzia i ułożenie kabla nadgarstka; usuń nagromadzone zanieczyszczenia z prowadnic i przenośnika; smaruj podane punkty smarowe; sprawdź naciąg i prowadzenie pasa lub łańcucha przenośnika | Technik obsługi |
| Miesięczny | Odpowietrz filtr i regulator powietrza; przejrzyj olej/wodę w zasilaniu sprężarki; przetestuj funkcje przełączników blokad, kurtyny świetlnej i e-stop; zweryfikuj impulsy enkodera przenośnika względem pozycji pobrania; sprawdź dryf cylindra i stan uszczelnień; przejrzyj dziennik alarmów i trendy liczby cykli; obejrzyj złącza pneumatyczne pod kątem przecieków | Technik obsługi |
| Kwartalny | Sprawdź stan i poziom oleju w przekładni według instrukcji; zmierz luz nadgarstka i osi; przejrzyj prowadnik kablowy i wiązkę pod kątem otarć; obejrzyj pasy, haki i poduszki szpon narzędzi workowych; zweryfikuj utrzymanie hamulca i zapis czasu zatrzymania; dokręć śruby konstrukcyjne narzędzia i ramy; wykonaj kopię programu sterownika i plików receptur | Technik obsługi z przeglądem serwisowym |
| Roczny | Pełny przegląd systemu bezpieczeństwa: czasy zatrzymania, łańcuch poziomu wydajności, certyfikaty urządzeń; przejrzyj lub wymień elementy zużywalne według przepracowanych godzin; sprawdź fundament i śruby kotwiczące; przejrzyj udźwig i godziny cyklu względem nominalu; zaktualizuj listę części zamiennych; skalibruj lub wymień czujniki po okresie życia; udokumentuj raport serwisowy i zaktualizuj kartę maszyny | Inżynier serwisu / integrator |
Do czego służy kontrola dzienna
Dzienne przejście wyłapuje usterki, które do następnej zmiany stają się zatrzymaniami: ciśnieniomierz dryfujący nisko, przyssawka pęknięta przez noc, czujnik zapylony, deska palety siedząca krzywo na stole. Jest wzrokowe i krótkie; nie otwiera ogrodzenia ani nie dotyka narzędzia. Wszystko, co zostanie oznaczone, zapisuje się i planuje do zadania tygodniowego, zamiast kasować na miejscu.
Praca tygodniowa i miesięczna: elementy zużywalne
Przegląd tygodniowy obejmuje części stykające się z produktem: przyssawki, poduszki, palce, paski i czujniki odczytu pozycji. Praca miesięczna obejmuje stronę mediów: przygotowanie powietrza, urządzenia bezpieczeństwa, spójność enkodera i stan cylindra. Miesięczny przegląd dziennika alarmów to miejsce, gdzie wychwytują powolne trendy. Jeśli czas utrzymania próżni wzrósł w ciągu miesiąca albo ponowne pobrania pojawiają się dwa razy w tygodniu, to planowa wymiana narzędzia, a nie awaria.
Praca kwartalna i roczna: własny stan maszyny
Sprawdzenia kwartalne patrzą na zużycie wewnątrz maszyny: luz, żywotność kabli, stan przekładni, zmęczenie pasów, zachowanie hamulca. Praca roczna cofa się do całego systemu: wydajność bezpieczeństwa względem zapisu zgodności, godziny pracy względem nominalu udźwigu, stan fundamentu i pokrycie częściami zamiennymi. Trzymaj zapisy serwisowe powiązane z godzinami cyklu, a nie tylko miesiącami kalendarzowymi; komórka pracująca dwie zmiany gromadzi zużycie szybciej, niż sugeruje nominalny odstęp roczny.
Zasilanie powietrzem: baza mediów, jakiej zakłada większość usterek
Sprężone powietrze wspiera chwytaki, zaciski, popychacze i generację próżni. Chwytak próżniowy kartonowy pobiera średnio 40–80 Nl/min przy 5–6 bar; narzędzie zaciskowe lub szponowe dodaje własne zapotrzebowanie cylindra. Przed diagnozą usterek mechanicznych potwierdź, że zasilanie dostarcza nominalne ciśnienie przy komórce pod obciążeniem, a nie przy rozdzielni. Regulator pokazujący 6 bar w spoczynku spadający do 4.5 bar pod chwytem oznacza problem wymiaru przewodu, filtra lub przecieku. Traktuj suche, filtrowane powietrze jako część zadania obsługi: woda w linii uszkadza uszczelnienia i oślepia przyssawki, a zapchany filtr udaje zużyty chwytak.
- Zapisuj odczyty ciśnienia i próżni codziennie, aby dryf miał bazę porównawczą.
- Odpowietrzaj filtr miesięcznie; wymieniaj wkład filtra według stanu, a nie domysłu.
- Kontroluj szczelność złączy detektorem ultradźwiękowym podczas miesięcznego przeglądu; przecieki sumują się na wielu złączach, nawet gdy każdy wydaje się drobny.
- Wymiaruj zasilanie pod szczytowe zapotrzebowanie, łącznie z przyszłą zmianą narzędzia dodającą cylindry lub przyssawki.
Dzienniki, trendy i warte przeglądu dane
Sterownik i HMI przechowują dowody, jeśli potrafisz je czytać. Co tydzień przeglądaj liczbę cykli, pobrania na godzinę, liczbę ponownych pobrań, historię alarmów i czasy utrzymania próżni lub chwytu. Porównaj bieżący tydzień z bazą po SAT. Rosnąca liczba ponownych pobrań wskazuje zużycie narzędzia; spadające pobrania na godzinę bez alarmu wskazuje oczekiwanie toru lub przenośnika; powtarzające się alarmy w tym samym punkcie pobrania wskazują problem geometrii lub prowadnicy, a nie losową usterkę.
Prowadź dziennik przezbrojeń: para SKU, czas rozpoczęcia i zakończenia, wprowadzone regulacje i wymienione części. Po trzech–czterech cyklach tej samej pary SKU czas docelowy staje się twoją zmierzoną bazą, a każde długie przezbrojenie ma konkretny krok do zbadania. Pliki receptur i punkty nauczania należy kopiować kwartalnie, aby awaria sterownika nie wymazała zweryfikowanych wzorów, od których zależy linia.
Kiedy eskalować do integratora lub inżyniera serwisu
Niektóre usterki leżą poza granicami obsługi wewnętrznej. Eskaluj zamiast wymuszać obejście, gdy ramię wykazuje powtarzające usterki serwo lub enkodera powracające po ponownym odniesieniu; gdy luz lub zachowanie hamulca nie przechodzi kontroli kwartalnej; gdy urządzenie bezpieczeństwa nie daje się zresetować albo wejście bezpieczeństwa wykazuje niewyjaśnioną awarię; gdy ostrzeżenia udźwigu utrzymują się po potwierdzeniu, że produkt mieści się w nominalu; albo gdy usterka następuje po przywróceniu kopii zapasowej sterownika lub oprogramowania. Zespoły wewnętrzne nie powinny zmieniać parametrów bezpieczeństwa, obniżać ustawień poziomu wydajności ani omijać urządzenia, aby utrzymać linię w ruchu.
Notatki specyficzne dla maszyn typowych komórek
Ścieżka diagnozy zmienia się z ładunkiem i narzędziem maszyny. Automatyczny paletyzator workowy skupia się na stanie szponu i pasa nośnego; przed spojrzeniem na ramię obserwuj nacisk szczęk, naciąg paska i stan folii worka. Zwarty paletyzator kartonowy ma krótkie zasilanie i ciasne prowadnice, więc szerokość prowadnic i wymiary receptury to pierwszy kontrolka przy każdym nachyleniu. Czteroosiowy paletyzator robotyczny 120 kg obejmuje środkowe pasmo kartonów i lżejszych worków; ostrzeżenia udźwigu w tej komórce zwykle oznaczają albo przyrost wagi produktu, albo błędny wpis masy chwytaka. Ciężkie ramię SunAura 180 kg przenosi worki kontenerowe i ciężkie worki, gdzie inspekcja pasa i narzędzia ramowego dominuje na liście kwartalnej, a prędkość cyklu pozostaje konserwatywna dla ochrony nadgarstka pod wysokim obciążeniem.
Pełna oferta końca linii, z klasami udźwigu i opcjami narzędzi dla każdego typu produktu, jest indeksowana w indeksie produktów paletyzatorów. Jeśli wzorzec usterki powtarza się mimo napraw z tego poradnika, następnym krokiem jest porównanie wagi, prędkości i formatu opakowania produktu względem nominalu maszyny; komórka kupiona na granicy swojej wydajności pokaże objawy obsługi, których żaden harmonogram nie usunie.
Jak łączy się klaster
Bezpieczna praca ramia każde zadanie obsługowe: poradnik zgodności o bezpieczeństwie paletyzatora i zgodności CE obejmuje odległości osłon, blokady i normy rządzące sposobem wchodzenia do komórki na serwis. Dogłębne opracowanie techniczne o tym, jak działa paletyzator robotyczny wyjaśnia ruch osi, matematykę udźwigu i liczby czasu cyklu stojące za progami usterek używanymi tutaj. A porównanie układów ram paletyzatora bramowego i robotycznego pokazuje, dlaczego stały przesuw bramy daje inny zestaw punktów zużycia niż ramię przegubowe.
Wykonaj kontrolę dzienną, zapisz trend, napraw przyczynę źródłową i utrzymuj przezbrojenie w odmierzonej sekwencji. Większość przestojów paletyzatora to nie nagła awaria; to drobna usterka, która przeszła niezauważona przez kilka cykli. Nawyk obsługowy, który się opłaca, to zapisywanie za każdym razem objawu, odczytu i naprawy, aby trzecie wystąpienie tego samego wzorca miało zapis do porównania zamiast zaczynania od zera.
