Jak skonfigurować linię pakowania kartonów końca linii: wymiarowanie składarki, przenośnika i zaklejarki na podstawie realnego projektu w Brazylii
Większość pytań, które dostajemy przed wyceną, nie brzmi „jaka marka”. Brzmią: „ile automatyzacji tak naprawdę potrzebuję”. Nabywca, który zautomatyzował za daleko, płaci za głowice załadunku i układy sterujące, które stoją bezczynnie; nabywca, który zautomatyzował za mało, zachowuje ręczne wąskie gardła, które skłoniły go do zakupu. W tym artykule wykorzystujemy dwie linie, które właśnie zbudowaliśmy i przetestowaliśmy dla klienta z Brazylii, aby pokazać, jak podejmuje się te decyzje — stanowisko po stanowisku — i gdzie przebiegają progi decyzyjne. Artykuł uzupełniający o dostawie opisuje budowę i zatwierdzenie klienta; tutaj skupiamy się na doborze, wymiarowaniu i odbiorze.
Pierwsze pytanie: linia czy samodzielne maszyny
Linia warta jest specyfikacji wtedy, gdy produkt przemieszcza się między maszynami ręcznie i to właśnie ręczna obsługa spowalnia halę. Opisany przez klienta z Brazylii bodziec jest typowy: pracownicy przenosili kartony ręcznie między oddzielnymi etapami zaklejania, a hala potrzebowała więcej osób, niż uzasadniała praca. Gdy dwa lub więcej etapów pakowania jest połączonych ręcznie, a praca między nimi zajmuje kilka osób, połączenie ich przenośnikiem i dopasowanie wysokości wejść zwykle zwraca się w określonym okresie. Jeśli etapy są naprawdę oddzielne, realizowane na różnych zmianach lub w różnych obszarach, samodzielne maszyny zachowują elastyczność układu i unikają nadmiernej rozbudowy.
Klient wybrał dwie linie, a nie jedną, dla dwóch oddzielnych obszarów pakowania — co samo w sobie jest decyzją konfiguracyjną. Jedna wspólna linia oznaczałaby przenoszenie produktu przez halę i zatrzymanie obu obszarów naraz podczas usterki lub zmiany wymiaru. Dwie dopasowane linie utrzymują każdy obszar niezależny i pozwalają jednej pracować, podczas gdy druga jest regulowana. Koszt to powielone wyposażenie; korzyść to dostępność i krótsza odległość obsługi, które nabywca mógł przeliczyć w oparciu o układ hali.
Trzy wybory automatyzacji, które definiują linię
Wybór 1: rozkładanie automatyczne czy półautomatyczne
Składarka półautomatyczna nadal wymaga osoby podającej każdy wykład; formuje i zakleja dno po podstawieniu wykładu. W pełni automatyczna składarka kartonów pobiera wykłady z własnego zasobnika i pracuje bez operatora je podającego. Próg decyzyjny to wolumen kartonów i koszt osoby, która w przeciwnym razie stałaby przy maszynie. Poniżej kilkuset kartonów na zmianę operator podający urządzenie półautomatyczne rzadko stanowi samodzielny pełnoetatowy koszt. Gdy rozkładanie staje się ciągłym zadaniem, a ta sama osoba jest potrzebna gdzie indziej, automatyczny zasobnik usuwa stanowisko i podaje linię w stałym tempie. Brazylijskie linie pracują ciągłą zmianą w dwóch obszarach, więc rozkładanie automatyczne było spójnym wyborem.
Wybór 2: załadunek ręczny czy automatyczny
Na tym etapie nabywca zatrzymał się przed pełną automatyzacją i uzasadnienie jest solidne. Automatyczna pakowarka umieszczająca produkt w kartonie wymaga zdefiniowanego produktu, stabilnej pracy jednego SKU i głowicy załadunku dopasowanej do danego wzoru pakowania. Zwraca swój koszt, gdy ten sam produkt pracuje długo, a wolumen jest wysoki. Klient z Brazylii obsługuje mieszankę produktów i różnej liczby sztuk i chce, aby osoba potwierdziła zawartość przed zamknięciem kartonu. Linia zachowuje więc ręczne stanowisko załadunku, ale jest zbudowana z przenośnikiem i zaklejarką już wymiarowanymi pod późniejsze przyjęcie automatycznej głowicy, dzięki czemu wybór jest odwracalny bez wymiany całej linii.
Wybór 3: zaklejanie automatyczne czy półautomatyczne
Półautomatyczna zaklejarka kartonów wymaga operatora, który ręcznie składa górne klapki i wpycha karton do głowicy taśmującej. Urządzenie automatyczne składa klapki i zakleja karton podczas przechodzenia, bez czynności operatora. Ponieważ karton i tak dociera przenośnikiem ze stanowiska załadunku, dodanie automatycznej sekcji składania utrzymuje linię ciągłą i usuwa drugie stanowisko ręczne. Połączenie automatycznej składarki z półautomatyczną zaklejarką pozostawiłoby najwolniejszy etap ręczny na końcu, więc oba stanowiska dopasowano do tego samego poziomu automatyzacji.
Ramy decyzyjne z liczbowymi progami
Trzy powyższe wybory można sprowadzić do sekwencji odpowiadającej kolejności realnej decyzji zakupowej. Poniższe progi to wartości planistyczne, a nie uniwersalne stałe, ale dają punkt wyjścia do przetestowania z własnymi liczbami.
- Policz kartony na zmianę. Jeśli wartość jest poniżej kilkuset, najpierw wyceń składarkę półautomatyczną; jeśli rozkładanie jest ciągłym zadaniem przez całą zmianę, określ automatyczny zasobnik.
- Policz produkty i długość pojedynczego cyklu. Jeden dominujący SKU pracujący długie zmiany wskazuje na automatyczną głowicę załadunku; mieszanka produktów z kontrolą liczby sztuk wskazuje na stanowisko ręczne przygotowane pod późniejszą modernizację.
- Dopasuj zaklejarkę do składarki. Jeśli składarka jest automatyczna, zaklejarka powinna składać i zaklejać automatycznie, aby koniec linii nie przywracał stanowiska ręcznego.
- Przelicz cel zmianowy wstecz na tempo na minutę, a następnie wymiaruj linię pod około 70–80% tego tempa, by utrzymać bufor, a nie pracować na teoretycznym maksimum.
- Potwierdź pisemnie zasilanie na stanowisku przed produkcją: napięcie, fazę i częstotliwość, sprawdzając je względem tabliczki znamionowej, którą otrzyma maszyna.
- Policz przezbrojenia na zmianę. Więcej niż kilka zmian formatu przemawia za pogrupowaniem formatów albo podziałem pracy na dwie linie.
Prawidłowy pomiar kartonu
Zaskakująco wiele wycen zaczyna się od złych wymiarów kartonu. Karton falisty mierzy się wymiarami wewnętrznymi w kolejności długość, szerokość, wysokość, ponieważ to otwarcie wewnętrzne musi przyjąć produkt. Wymiary zewnętrzne zależą od grubości tektury i służą do układania na paletach i wysyłki, a nie do ustawiania maszyny. Długość to dłuższy wymiar otwarcia, szerokość krótszy, a wysokość biegnie od górnej krawędzi do dolnej. Gdy linia prowadzi kilka formatów, każdy format należy wypisać z tą samą konwencją wymiarów wewnętrznych i klasą tektury obok, aby obudowę maszyny można było sprawdzić względem pełnego zestawu, a nie jednej próbki.
Mają też znaczenie tolerancje. Partia realnych kartonów będzie się nieco różnić wokół wymiaru nominalnego, a szyny prowadzące i ramiona składające muszą przyjąć tę różnicę bez zacięcia. Wymiarowanie maszyny do dokładnej wartości nominalnej bez zapasu nie zostawia miejsca na normalną zmienność tektury; praktyczna specyfikacja dodaje niewielki prześwit i potwierdza go na próbce kartonów, a nie jednym egzemplarzu.
Porównanie obok siebie: poziomy konfiguracji
| Wymiar | Konfiguracja półautomatyczna | Linie brazylijskie | W pełni automatyczna pakowarka |
|---|---|---|---|
| Rozkładanie | Operator podaje każdy wykład | Automatycznie z zasobnika | Automatycznie z zasobnika |
| Załadunek | Ręczny | Ręczny, możliwość późniejszej modernizacji | Głowica automatyczna lub robot |
| Górne klapki i zaklejanie | Składane ręcznie, maszyna taśmuje | Automatyczne składanie i taśma | Automatyczne składanie i taśma |
| Operatorzy na linię | Dwóch do trzech | Jeden | Jeden do zera przy linii |
| Najlepsze dopasowanie | Niższy wolumen, zróżnicowana praca | Mieszany produkt, stabilna zmiana | Jeden SKU, długie cykle wysokiego wolumenu |
| Główne ograniczenie | Pozostają stanowiska ręczne | Jeden format naraz | Wyższy koszt, mniejsza elastyczność między produktami |
Wymiarowanie składarki pod karton i zmianę
Składarkę wymiaruje się przede wszystkim pod zakres wymiarów kartonów, które musi przyjąć, a po drugie pod liczbę kartonów na zmianę. Maszyna ma minimum i maksimum dla długości, szerokości i wysokości wykładu, a pełny zestaw formatów klienta musi mieścić się w tej obudowie, zanim rozważy się cokolwiek innego. Częstym błędem jest wymiarowanie pod sam największy karton, a następnie przekonanie się, że najmniejszy nie formuje się prosto. Drugie wejście to sam wykład: klasa tektury i profil fali zmieniają siłę potrzebną głowicy formującej, dlatego testujemy na realnych wykładach, a nie substytucie.
Dla celu zmianowego składarka musi być tylko tak szybka, jak ręczne stanowisko załadunku za nią, plus margines na utrzymanie bufora. Określenie szybszej składarki nie podnosi wydajności linii, ponieważ tempo ogranicza operator załadunku. Sensowna specyfikacja to składarka, która komfortowo realizuje cel zmianowy i może uzupełnić kolejkę przenośnika po przerwie, a nie najwyższa wartość cyklu w katalogu.
Niezawodność przy pobraniu jest chroniona kontrolą podwójnego wykładu: gdy dwa wykłady skleją się i zostaną podniesione razem, maszyna wykrywa dodatkową grubość i odrzuca parę, zamiast wtłaczać dwa kartony w głowicę formującą. To niewielka funkcja, ale zwykła osłona przed zacięciem zatrzymującym linię, gdy tektura jest nieco wilgotna lub krawędzie skleiły się podczas magazynowania; zastosowano ją w obu urządzeniach.
Wymiarowanie przenośnika jako bufora
Przenośnik ma dwa zadania: przemieszczać otwarte kartony na dopasowanej wysokości i trzymać kolejkę. Liczba kartonów, jakie może pomieścić, to bufor odsprzęgający składarkę od operatora załadunku. Krótki przenośnik przekazuje każdą przerwę prosto na składarkę; dłuższy trzyma gotową kolejkę i pochłania krótkie przerwy. Szerokość szyn prowadzących ustawia się pod karton, aby kartony nie przekrzywiały się, a prędkość napędu dopasowuje do cyklu stanowisk, by kartony indeksowały bez piętrowania. Na linii mieszanych formatów szyny są częścią przezbrojenia, więc układ powinien zostawiać swobodny dostęp do ich regulacji.
Wybór napędu wynika z obciążenia. Sekcja rolek napędzana silnikiem wykorzystuje przekładnię napędu wymiarowaną pod wagę wypełnionego kartonu, a logika sterowania indeksuje kartony w tempie stanowisk, a nie pracuje ciągle ze stałą prędkością. Czujniki na wejściu i wyjściu informują napęd, gdy karton jest obecny, więc przenośnik zatrzymuje się i rusza wraz z kolejką, zamiast wpychać kartony do stanowiska, które nie jest gotowe. To pozwala temu samemu przenośnikowi pełnić funkcję transportu i kontrolowanego bufora bez oddzielnego systemu akumulacji.
Dwa ustawienia ponoszą większość prac rozruchowych na tej sekcji. Pierwsze to położenie fotokomórki wejściowej: musi wykryć karton wystarczająco wcześnie, by napęd zaindeksował zanim karton dotrze do następnej sekcji, ale nie tak wcześnie, by wolno poruszający się karton był liczony dwukrotnie. Drugie to prędkość pasa lub rolek względem sekcji składania: jeśli przenośnik pracuje szybciej, niż może przyjąć głowica taśmująca, kartony zamykają odstęp i naciskają na siebie; jeśli pracuje wolniej, bufor nigdy się nie napełnia i składarka czeka na puste wyjście. Praktyczna kontrola to przepuszczenie szeregu kartonów i obserwacja odstępu między nimi, a potem korekta napędu, by odległość utrzymywała się stała przez przekazanie, a nie zacieśniała lub otwierała.
Wybór taśmy i typu zaklejarki
Taśma do zaklejania kartonów jest częścią specyfikacji, ponieważ zmienia sposób ustawienia głowicy taśmującej. Większość kartonów wysyłkowych używa taśmy folii BOPP powleczonej klejem akrylowym albo hot-melt. Klej akrylowy toleruje szerszy zakres temperatur i jest typowym wyborem do magazynowania w zmiennych warunkach; hot-melt tworzy szybsze początkowe wiązanie i pasuje do szybkich linii. Szerokość taśmy ustawia się pod wagę kartonu — szersza taśma dla cięższych kartonów — a wewnętrzny rdzeń rolki taśmy musi pasować do uchwytu maszyny. Hamulec napięcia na głowicy ustawia się następnie pod konkretną taśmę, dlatego zmiana gatunku taśmy zwykle oznacza ponowną kontrolę ustawienia.
Zaklejarki różnią się też sposobem obsługi mieszanych wymiarów kartonów. Zaklejarka jednolita jest ustawiona pod jeden format i prowadzi go, aż operator zmieni ustawienie. Zaklejarka losowa lub automatycznie nastawiająca wykrywa każdy karton i nastawia pasy oraz wysokość składania w locie, co pasuje do strumienia różnych wymiarów kartonów przybywających razem, ale kosztuje więcej i dodaje ruchomych części. Brazylijskie linie prowadzą jeden zdefiniowany format naraz z planowanym przezbrojeniem, więc zaklejarki jednolite były proporcjonalnym wyborem; zaklejarka losowa byłaby odpowiedzią, gdyby linia miała zaklejać mieszane wymiary w jednym strumieniu, a nie partiami.
Wymiarowanie zaklejarki i odczyt danych elektrycznych
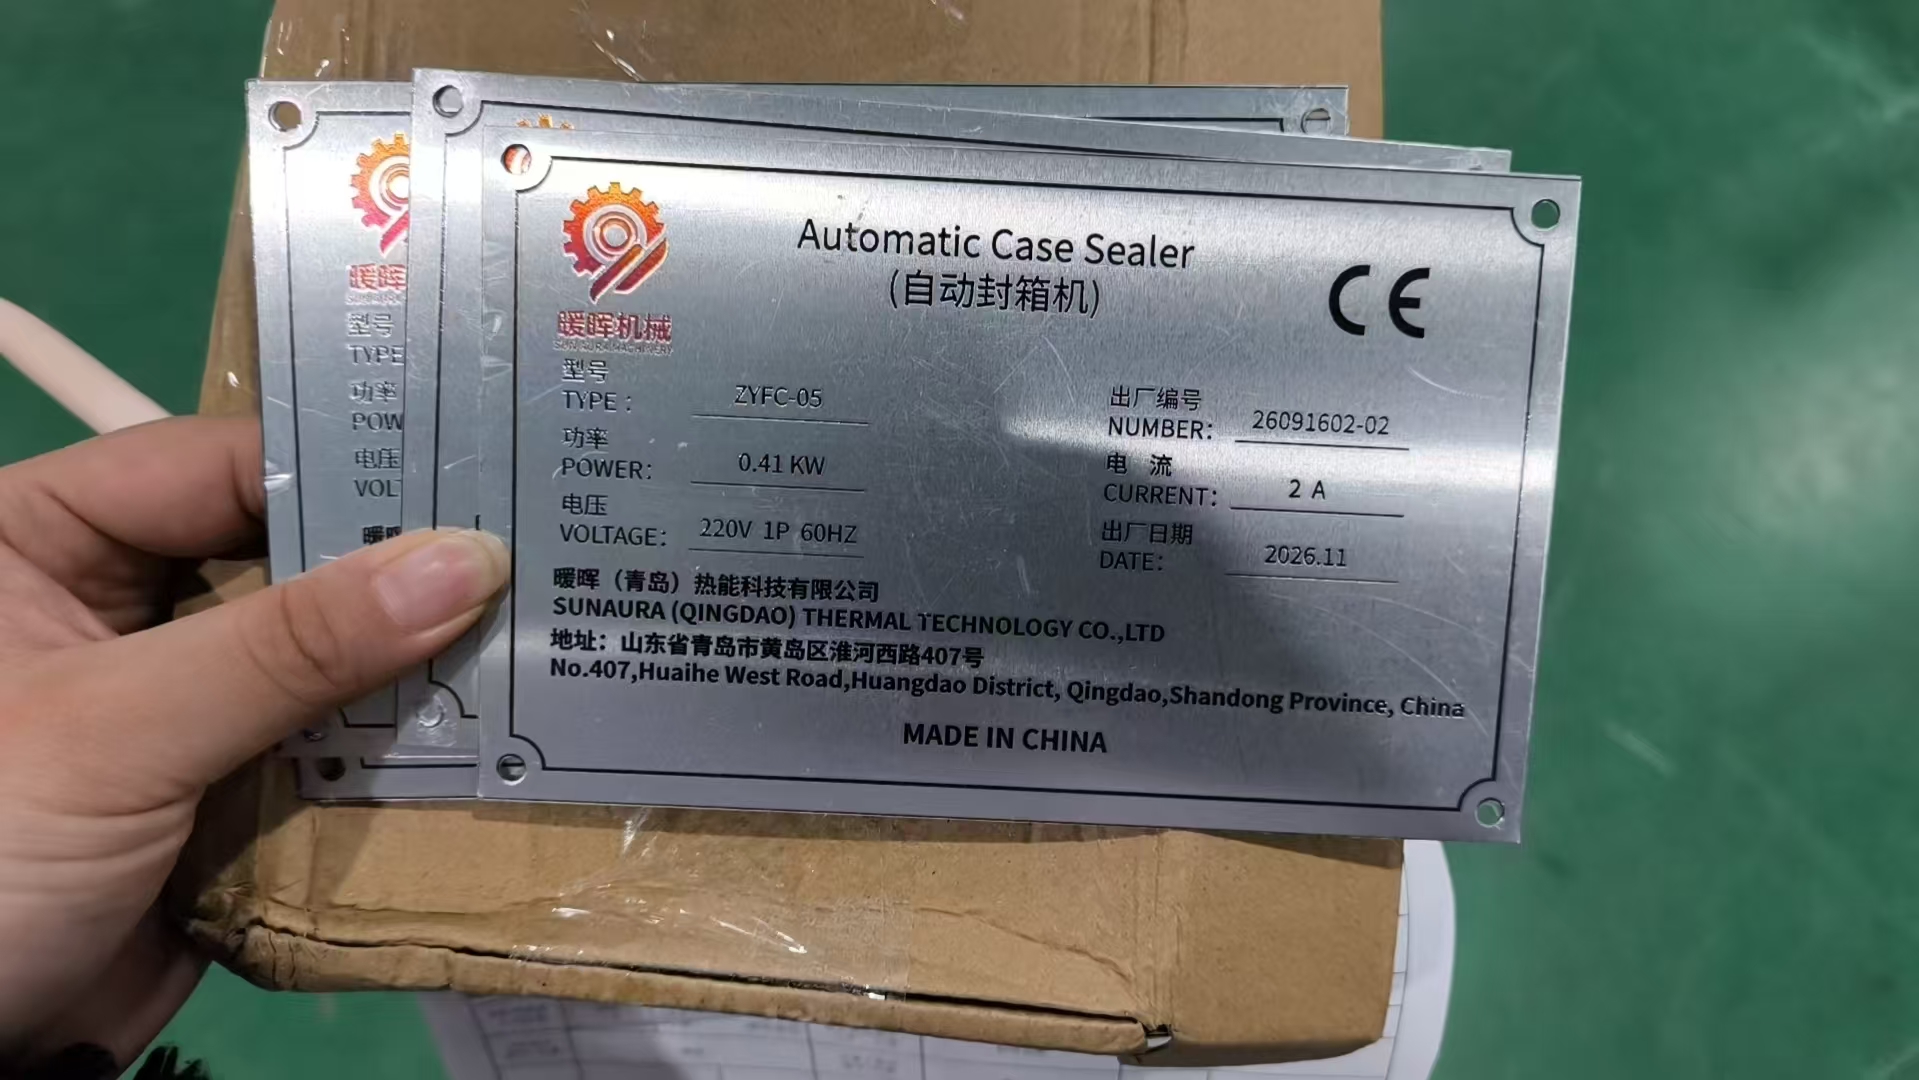
Zaklejarka musi przyjąć tę samą obudowę kartonu co składarka, z ramionami składającymi i głowicą taśmującą nastawionymi pod wysokość i szerokość kartonu. Użyty tu model to ZYFC-05, a jego tabliczka znamionowa zapisuje dane elektryczne, a nie specyfikację marketingową. Poniższy film pokazuje sekwencję pracy, której częścią jest maszyna z tabliczki.
Napięcie, faza i częstotliwość: szczegół, który blokuje montaż
Najczęstszym powodem, dla którego maszyna nie może zostać uruchomiona po przybyciu, jest niezgodność zasilania z tabliczki znamionowej ze stanowiskiem. Brazylijskie linie są zbudowane pod 220 V jednofazowo 60 Hz, co potwierdzono względem stanowiska klienta przed produkcją. Częstotliwość ma znaczenie tak samo jak napięcie: silnik nawinięty na 50 Hz pracujący na 60 Hz zachowuje się inaczej, a odwrotna sytuacja jest gorsza. Decyzja między jednofazowym a trójfazowym zależy od wielkości silnika i zasilania stanowiska; mniejsze stanowiska, takie jak ta zaklejarka, pracują na fazie jednofazowej, a większe napędy zwykle potrzebują trzech. Zatwierdzamy te dane pisemnie na początku zamówienia, ponieważ przezwajanie lub konwersja silnika po dostawie jest powolna i możliwa do uniknięcia.
Wykorzystanie potwierdzenia klienta jako standardu odbioru
Test odbiorczy w fabryce to miejsce, gdzie specyfikacja na papierze spotyka pracującą maszynę. Klient z Brazylii nie mógł być obecny osobiście, więc ten sam cel pełniły filmy z testu i pisemne potwierdzenie. Poniższe punkty to to, czego nabywca powinien zażądać do zobaczenia — niezależnie od obecności osobistej lub przeglądu filmu.
- Składarka pracująca na pełnym stosie realnych wykładów bez podwójnego podawania, z prostymi kartonami i wyśrodkowaną taśmą dna.
- Kartony prowadzone prosto przez przenośnik z szynami ustawionymi pod rzeczywistą szerokość.
- Partia przez zaklejarkę, a nie jeden karton, z każdą górną klapką schowaną i taśmą przylegającą oraz wyśrodkowaną.
- Zaprezentowane blokady i zatrzymania awaryjne oraz zmierzony pobór zgodny z tabliczką znamionową.
- Zarejestrowane przezbrojenie między formatami, jeśli linia będzie prowadzić więcej niż jeden wymiar kartonu, z czasem zmierzonym, a nie oszacowanym.
Przezbrojenie i kara za wielość SKU
Każdy format kartonu na linii oznacza przezbrojenie: zasobnik i głowica formująca składarki, szyny prowadzące przenośnika oraz ramiona składające i szerokość taśmy zaklejarki są wszystkie resetowane. Decyzja nie polega na tym, czy przezbrojenia są możliwe, ale ile ich przypada na zmianę i ile każde trwa. Linia zmieniająca format raz lub dwa razy dziennie pochłania reset bez problemu; linia zmieniająca pięć lub sześć razy dziennie spędza znaczący udział zmiany na regulacji, zamiast zaklejać kartony. Nabywcy w takiej sytuacji powinni albo pogrupować formaty, by ograniczyć liczbę przełączeń, albo rozważyć drugą linię — to część powodu, dla którego brazylijskie zamówienie podzieliło pracę na dwie maszyny.
Całkowity koszt i logika zwrotu
Zwrot liczony jest głównie względem pracy, którą linia usuwa. Proces ręczny potrzebuje kilku osób przy rozkładaniu, załadunku i zaklejaniu; skonfigurowana linia potrzebuje jednego operatora w punkcie załadunku. Przyjmij obciążony koszt usuniętych stanowisk w skali roku, porównaj z ceną maszyny, montażem, taśmą i energią, a prosty zwrot to koszt maszyny podzielony przez roczną oszczędność. Dwa dalsze wpisy należą do obliczenia, nawet jeśli trudniej je wycenić: koszt kartonów odrzuconych lub przerobionych w niespójnym procesie ręcznym oraz koszt postojów linii, gdy etap ręczny odstaje. Nabywcy liczący tylko cenę maszyny i ignorujący wpisy dotyczące pracy i przeróbek zwykle budują za mało i otwierają ten sam problem rok później.
Balansowanie linii i położenie wąskiego gardła
Połączona linia porusza się tylko z prędkością najwolniejszego stanowiska, więc pierwszym krokiem balansowania jest wskazanie, które to stanowisko. Na tych liniach ręczny punkt załadunku jest celowo wąskim gardłem, a zarówno składarka, jak i zaklejarka są w stanie pracować szybciej. Stanowiska przed wąskim gardłem je zasilają, stanowiska za nim przyjmują od niego; bufor przenośnika utrzymuje wąskie gardło zasilane i zapobiega jego czekaniu. Jeśli później dodana zostanie automatyczna głowica załadunku, wąskie gardło przesuwa się, a nowym ograniczeniem staje się cykl składarki lub zaklejarki — dlatego obie od początku wymiarowano z zapasem.
Arytmetyka jest prosta. Przelicz cykl każdego stanowiska na sztuki na minutę, przyjmij najmniejszą wartość jako tempo linii, a następnie porównaj ją z celem zmianowym. Linia jest zbalansowana, gdy żadne stanowisko nie jest dramatycznie przereklamowane względem wąskiego gardła, a bufor między stanowiskami jest wystarczająco duży, by pochłonąć krótkie przerwy. Przereklamowanie każdego stanowiska do tego samego szczytowego parametru podnosi cenę bez podnoszenia wydajności, ponieważ i tak realne tempo wyznacza wąskie gardło.
Porównywanie wycen i ocena dostawcy
Dwie wyceny na wyglądającej na tę samą linię rzadko są budowane według tej samej specyfikacji. Porównanie należy prowadzić stanowisko po stanowisku, a nie po sumie. Potwierdź obudowę kartonu, jaką przyjmuje każda maszyna, standard osłon i blokad, czy panel sterowania i HMI są wliczone, napięcie i częstotliwość, na jaką nawinięta jest maszyna, oraz dokumentację, która jest z nią wysyłana. Niższa wycena pomijająca osłony z blokadami, test na realnych wykładach lub deklarację CE to nie ta sama maszyna w niższej cenie; przenosi koszt i ryzyko na nabywcę przy rozruchu.
Ocena dostawcy przebiega obok ceny. Poproś o test fabryczny na realnych wykładach, listę części powiązaną z numerem seryjnym oraz drogę reakcji wsparcia po dostawie. Pisemne potwierdzenie w brazylijskim zamówieniu, gdzie klient przejrzał film z pracy przed pakowaniem w skrzynie, to rodzaj dowodu odbioru, który odróżnia dostawcę gotowego do zmierzenia się z pomiarem od proszącego o zaufanie na tabliczce. Warunki części zamiennych i serwisu posprzedażnego należy uzgodnić przed zamówieniem, a nie negocjować po usterce, ponieważ czas realizacji jednej części może zatrzymać całą linię.
Kiedy nie kupować tej konfiguracji
Neutralna lista przypadków, w których ta linia jest błędnym wyborem, jest częścią doboru. Nie określaj jej, jeśli wolumen jest na tyle niski, że osoba podająca maszynę półautomatyczną nie stanowi pełnoetatowego kosztu; automatyczna składarka nie zwróci swojej ceny. Nie określaj ręcznego stanowiska załadunku, jeśli jeden SKU pracuje z wysokim wolumenem przez całą zmianę, ponieważ to automatyczna głowica załadunku jest etapem, który rzeczywiście usuwa pracę. Nie określaj jednej linii, jeśli formaty zmieniają się wielokrotnie w ciągu dnia, ponieważ zdominuje czas przezbrojenia. I nie decyduj się, dopóki napięcie i częstotliwość na stanowisku nie zostaną potwierdzone, ponieważ niezgodność zasilania zatrzymuje projekt przy rozruchu. Podanie tych granic odróżnia linię o właściwym wymiarze od największej.
Pytania, które nabywcy zadają przed decyzją
Czy mogę zacząć od ręcznego stanowiska załadunku i zautomatyzować je później? Tak, jeśli linia jest pod to zbudowana od początku. Przenośnik i zaklejarka muszą być wymiarowane pod przyszłą głowicę, a panel sterowania potrzebuje zapasu mocy na jej dodanie; modernizacja linii, która nie była zaprojektowana pod tę rozbudowę, jest droższa niż określenie jej z góry. Brazylijskie linie były zbudowane w ten sposób celowo.
Czy potrzebuję zasilania trójfazowego? Zależy od wielkości silnika. Małe stanowiska, takie jak ZYFC-05, pracują na fazie jednofazowej; większe napędy i automatyczne głowice załadunku generalnie wymagają trzech faz. Zasilanie potwierdza się względem tabliczki znamionowej przed nawinięciem maszyny, więc elektryk stanowiskowy powinien być częścią wczesnej dyskusji, a nie włączany przy dostawie.
Skąd mam wiedzieć, że maszyna poradzi sobie z moimi kartonami? Test fabryczny używa realnych wykładów i prowadzi partię, a nie jeden karton. Podwójne podawanie w składarce, przekrzywienie na przenośniku i jakość taśmy na zaklejarkę są sprawdzane na tym materiale, a dowodem jest film z testu. Maszyny przetestowanej tylko na ogólnej próbce nie można zakładać, że poradzi sobie z Państwa tekturą.
Kupić jedną szybszą linię czy dwie standardowe? Odpowiedź wynika z planu hali i liczby przezbrojeń. Dwie linie zabezpieczają przed zatrzymaniem całej operacji przez jedną usterkę i skracają odległość obsługi, podczas gdy jedna szybsza linia pasuje do pojedynczego obszaru z dominującym SKU. Dwa obszary i mieszane formaty klienta z Brazylii sprawiły, że podział był wyborem o niższym ryzyku.
Informacje, których potrzebujemy przed wyceną
- Wymiary kartonu we wszystkich formatach, z klasą tektury i profilem fali.
- Docelowa liczba zaklejonych kartonów na zmianę i liczba minut roboczych, a nie wartość szczytowa.
- Liczba formatów i częstotliwość zmian między nimi.
- Napięcie, faza i częstotliwość na stanowisku oraz dostępna powierzchnia podłogi z prześwitem dostępu.
- Pakowany produkt oraz to, czy zawartość musi być sprawdzona przed zamknięciem kartonu.
Mając te wejścia, możemy zwrócić zwymiarowany układ, ustaloną listę stanowisk i punkty odbioru oraz przeprowadzić ten sam test fabryczny na Państwa wykładach, który przejrzał klient z Brazylii. Szczegóły przesłać można przez stronę kontaktową albo porównać szczegóły dostawy w artykule uzupełniającym o budowie i zatwierdzeniu.
