Cada minuto de paragem numa linha de embalagem custa produção e margem. Muitas avarias repetem-se por causas simples que podem ser verificadas na primeira intervenção: ajuste de válvula, alinhamento de tampa, sensor de registo, calibração da doseadora ou guia de entrada. Este guia percorre cinco problemas frequentes entre enchedoras, encapadeiras, flow wrappers, doseadoras e transportadores, com o sintoma, a causa provável, a correção a verificar primeiro e como prevenir a reincidência.
Sequência de diagnóstico de cinco minutos
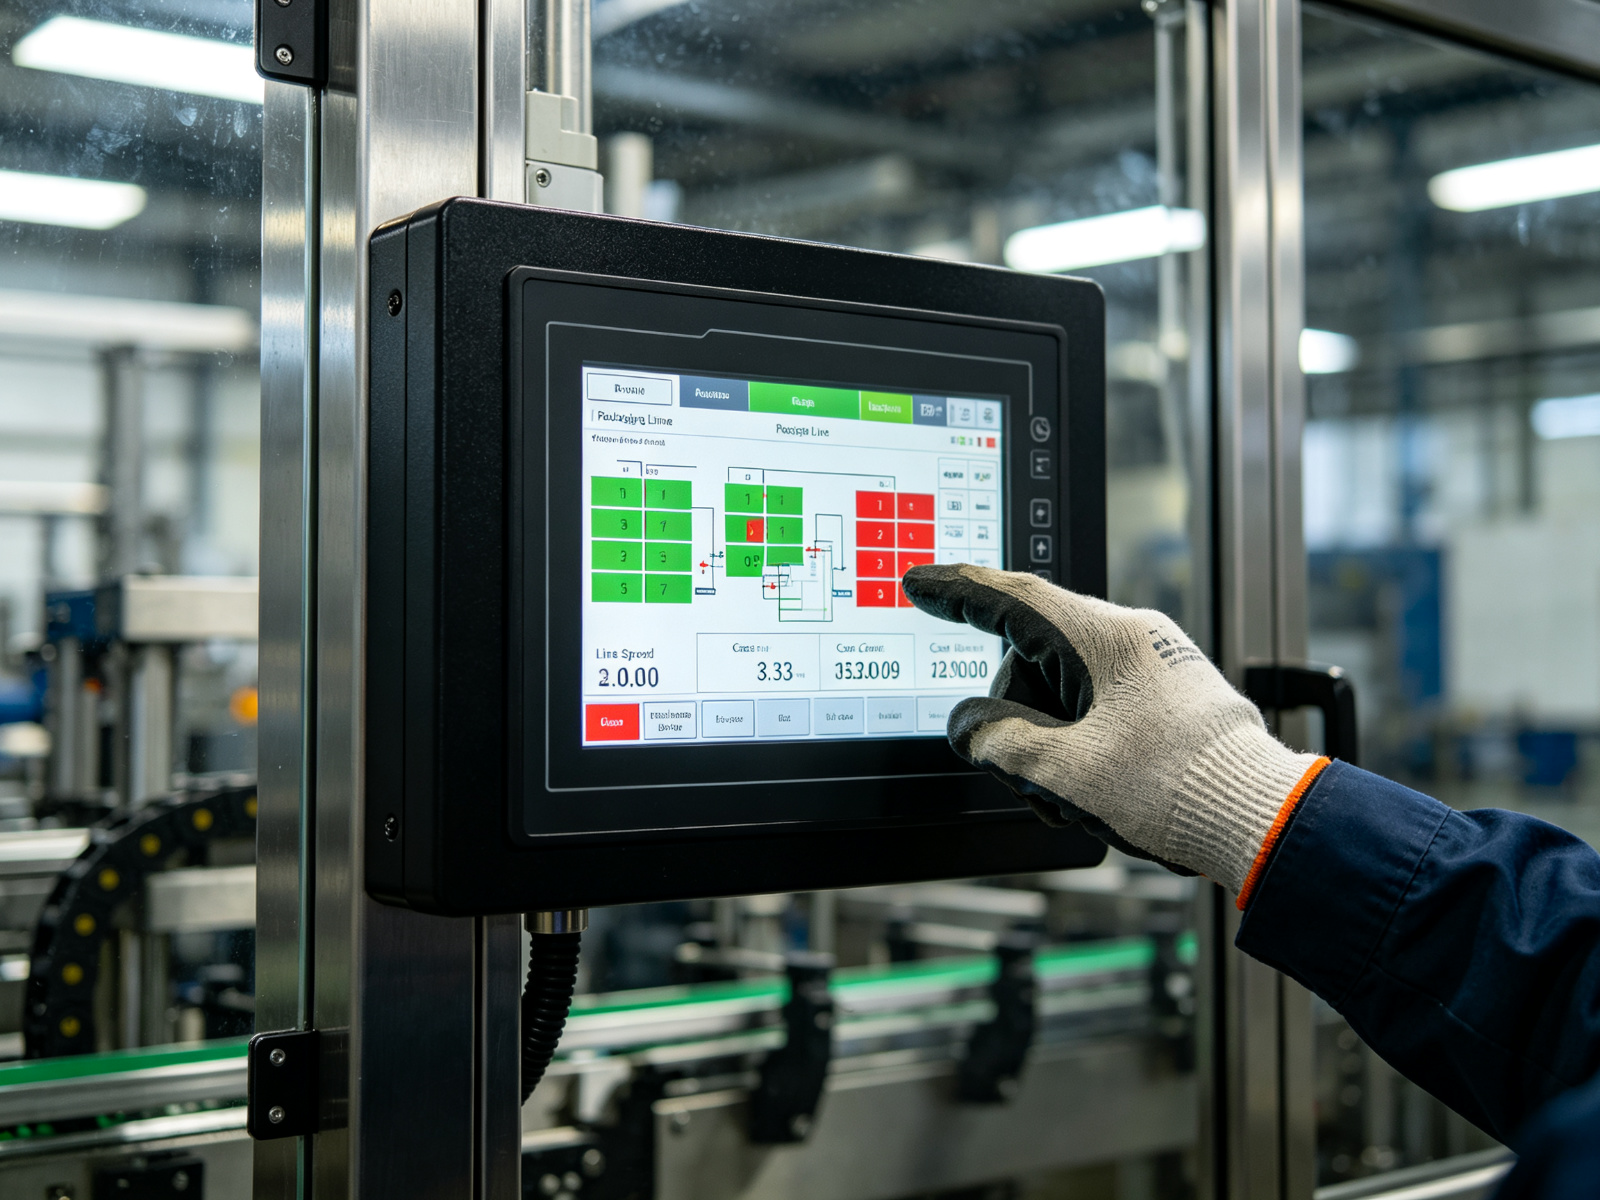
Antes de desmontar, registre o que aconteceu: que produto, que formato, após que mudança de referência, e se a avaria começou de repente ou foi piorando. Anote o valor no comando, a velocidade e a última intervenção. Uma sequência curta de verificação evita mexer no componente errado e reduz o tempo de paragem.
- Confirme o produto e a embalagem usados no lote com defeito.
- Registe velocidade, volume de dose e qualquer alarme do comando.
- Verifique primeiro os ajustes e sensores acessíveis, depois peças de desgaste.
- Meça uma amostra de produto e de embalagem antes e depois da correção.
Enchimento e encapamento: bico pingando e tampa torta
No enchimento, o sintoma é o produto a pingar do bico depois de parar, frascos sujos ou dose inconsistente. A causa mais comum é a junta ou válvula anti-gotejante desgastada ou incrustada de produto residual. Para produtos viscosos, a retração do pistão pode estar desativada; para produtos com partículas, o selo do pistão ou a válvula de admissão pode estar danificado.
Correção: limpe o bico e a válvula, verifique a junta anti-gotejante e ative a retração para produtos espessos. Se houver partículas, inspecione o selo do pistão e o orifício de passagem. A prevenção passa por limpeza periódica, uso do produto compatível com os vedantes e troca programada de juntas.
No encapamento, o sintoma é frascos sem tampa, tampas tortas, soltas ou com torque irregular. A maioria dos problemas começa na orientação da tampa no alimentador, não no cabeçote de aperto: uma tampa mal orientada chega ao mandril em posição errada. Depois, verifica-se a pressão e o estado do mandril e o perfil de torque do encapador. Correção: ajuste a calha e o orientador, confirme o alinhamento ao gargalo e verifique o desgaste do mandril e o torque programado.
Flow wrapper: filme desviado e selagem fraca
Sintoma: o filme impresso desvia em relação ao produto, o corte atravessa o produto ou a selagem fica fraca e ondulada. No desvio de registo, a fotoelétrica deve seguir a marca impressa do filme, não a borda; um sensor sujo ou mal posicionado perde a marca. Na selagem, verifique temperatura, pressão e tempo de contacto dos rolos, além do estado do revestimento.
Correção: limpe e reposicione o sensor de registo, confirme o seguimento da marca impressa, meça a temperatura real dos rolos e ajuste pressão e dwell. Para filme novo, confirme a janela de selagem do material. A prevenção inclui limpeza periódica dos rolos, inspeção de sensores e registo dos parâmetros por receita de produto.
Doseadora multicabeça e transporte de entrada
Sintoma na doseadora: a dose fica abaixo ou acima do alvo, por exemplo 95 g ou 108 g em vez de 100 g. Calibre primeiro as células de pesagem; depois verifique a vibração do alimentador e a formação de ponte no produto, que impede o algoritmo de combinar doses corretamente. Sintoma no transporte: frascos ou sachês acumulam na entrada da máquina, geralmente por guia mal ajustada ou velocidade desigual da estação anterior.
Correção: calibre a doseadora, ajuste a amplitude do vibrador e garanta fluxo livre do produto; no transporte, ajuste a guia e harmonize a velocidade com a estação a montante. A prevenção passa por calibração periódica, limpeza de calhas e revisão de correias e guias.
Perguntas frequentes
Por que o bico pinga depois de parar? Normalmente a junta anti-gotejante está desgastada ou incrustada; para viscosos, verifique a retração do pistão, e para produtos com partículas o selo do pistão.
A tampa sai torta: qual a primeira verificação? A orientação da tampa no alimentador é a causa em cerca de oito em dez casos; só depois verifique o mandril e o torque do encapador.
Como corrijo o desvio do filme impresso? Limpe e reposicione a fotoelétrica para seguir a marca impressa, confirme o registo e, se persistir, verifique o alinhamento do rolo e a tensão do filme.
A doseadora dá menos peso que o alvo: o que fazer? Calibre as células primeiro, depois ajuste a vibração do alimentador e elimine pontes de produto; meça a dispersão ao longo de várias dezenas de embalagens.
Produtos e guias relacionados
Empacadoras almofada | Enchedoras de líquidos | Centro de ajuda
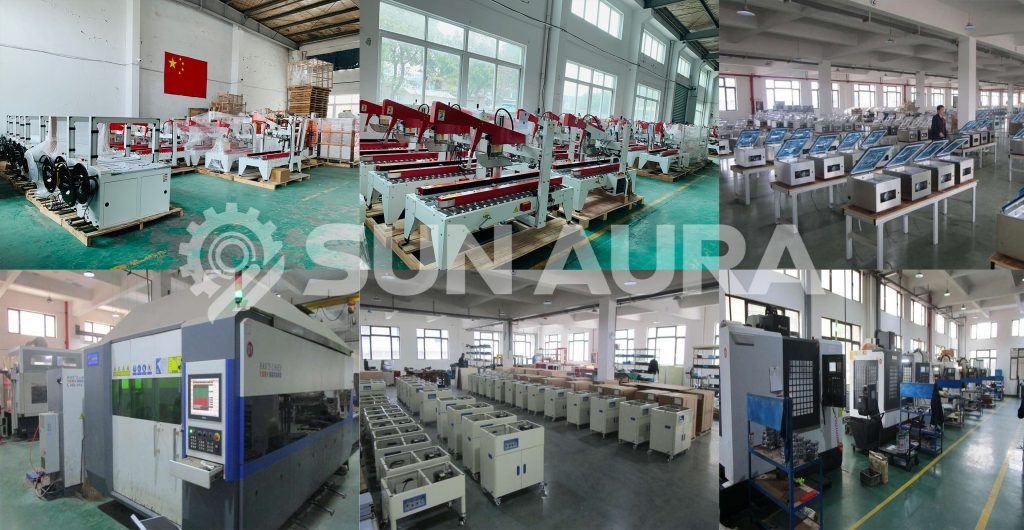
Entrega, aceitação e acompanhamento: depois da conceção, a SunAura monta e testa a linha na sua oficina com as suas amostras de produto, faz a aceitação em fábrica (FAT) em conjunto com a sua equipa e acompanha a instalação e a entrada em produção. A entrega inclui formação dos operadores, documentação técnica e treino em manutenção e peças, com assistência remota ao longo do ciclo de vida.
Na oficina, a linha corre com o seu produto real, não com amostras de ensaio genéricas: só assim se confirma que o princípio de enchimento, a selagem, a dosagem ou o código se adaptam ao seu produto. Desvios de ritmo, de precisão ou de manuseamento são detetados antes do embarque e corrigidos antes da linha chegar às suas instalações.
Porque escolher a SunAura Machinery: projetamos e construímos máquinas de enchimento, embalagem e controlo de qualidade como uma linha articulada, entregue como um todo. Para o cliente, isto significa um único interlocutor para conceção, entrada em funcionamento, peças e assistência remota ao longo do ciclo de vida, com estações sincronizadas desde o início.
Para a primeira conversa, prepare o produto, o formato da embalagem (com amostras ou dimensões), o ritmo alvo em unidades por hora, as conexões de eletricidade, ar comprimido e fluidos existentes e o espaço da fábrica. Com estes dados elaboramos uma conceção realista e indicamos quais estações e capacidade se adequam ao seu projeto.
Está a planear uma linha de embalagem semelhante? Indique-nos o produto, o formato, o ritmo pretendido e as condições da sua fábrica. A SunAura Machinery constrói o equipamento de enchimento, embalagem e controlo de qualidade como uma linha articulada e entregue, com entrada em funcionamento, assistência remota e abastecimento de peças ao longo de todo o ciclo de vida. Peça uma conceção sem compromisso através do formulário de contacto.
