Duas linhas automáticas de embalagem de caixas para um cliente do Brasil: da chapa plana aberta à caixa lacrada, testadas em nossa oficina antes do encaixotamento
Em novembro de 2026 concluímos a fabricação e o teste de duas linhas de embalagem de caixas de final de linha para um cliente no Brasil. Cada linha recebe uma chapa plana de papelão ondulado, abre-a e sela o fundo, desloca a caixa vazia até uma estação de enchimento, depois dobra as abas superiores e fecha a caixa com fita. As duas linhas foram operadas em nosso piso com o tamanho de caixa do próprio cliente; o cliente assistiu ao vídeo de teste, confirmou o resultado por escrito e só então embalamos as máquinas em caixas de madeira para exportação. Este artigo mostra o que foi construído, como as estações funcionam em conjunto e o que exatamente o cliente aprovou.
O que o cliente pediu e por quê
O comprador opera duas áreas de embalagem separadas e queria uma linha por área, em vez de uma única linha compartilhada. O motivo é prático: quando uma área para para trocar o tamanho da caixa ou para uma inspeção de rotina, a outra continua funcionando. Duas linhas também limitam a distância que os operadores têm de levar o produto já embalado. O pedido foi, portanto, de duas linhas com layout idêntico, cada uma construída em torno das mesmas quatro estações: uma montadora automática de caixas com selagem de fundo, um transportador de roletes motorizado, uma estação de carregamento manual onde a equipe coloca o produto na caixa aberta e uma fechadora automática de caixas que dobra e aplica fita no topo.
A caixa é um contêiner convencional com abas regulares (RSC), e a linha é preparada para um formato de caixa de cada vez, com uma troca de formato definida entre os tamanhos. O objetivo declarado do cliente não era velocidade máxima em um único SKU, e sim eliminar as duas etapas manuais mais lentas do ambiente — abrir e fechar com fita o fundo das caixas à mão, e dobrar e aplicar fita no topo após o enchimento — mantendo uma pessoa no ponto de carregamento para controlar o que entra em cada caixa.
O layout da linha, estação por estação
1. Montadora automática de caixas com selagem de fundo
A montadora fica na cabeceira da linha. Uma pilha de chapas planas é carregada na revista; a máquina retira uma chapa de cada vez, a centraliza no cabeçote de formação e junta as abas do fundo antes que o cabeçote de selagem de fundo aplique a fita. A caixa vazia pronta é liberada quadrada e aberta no topo, pronta para ser enchida. Esta estação é enclausurada em uma estrutura de proteção com HMI e painel de controle, que pode ser vista no lado direito do vídeo de visão geral. A proteção mantém as mãos afastadas dos mecanismos de retirada e de fechamento de abas enquanto a máquina cicla.
Substituir a montagem manual muda o ritmo de todo o ambiente. Uma pessoa abrindo caixas à mão costuma ser o gargalo que a estação de embalagem tem de esperar. A montadora libera um fluxo constante de caixas abertas, de modo que o transportador e a equipe de carregamento definem o ritmo. Ela também elimina a variação dos fundos dobrados à mão, que é onde normalmente surgem caixas não centralizadas e rugas na fita.
A revista de chapas é dimensionada para receber uma pilha de trabalho, e não a produção de um turno inteiro, o que mantém a área ocupada da máquina reduzida e permite que o operador complete as chapas durante o ciclo normal de carregamento. O alerta de nível baixo no HMI avisa o operador antes que a revista esvazie, para que a linha não termine um ciclo e depois pare por falta de chapa. Manter a revista carregada é uma tarefa curta e frequente, em vez de uma interrupção longa, o que combina com a forma como o único operador já se desloca entre o transportador e o ponto de carregamento.
2. Transportador de roletes motorizado
Entre a montadora e a fechadora, as caixas abertas se deslocam em um transportador de roletes motorizado que também forma a zona de carregamento manual. A superfície dos roletes fica no mesmo nível das entradas e saídas das máquinas, de modo que as caixas passam sem elevação. Os trilhos guia mantêm cada caixa alinhada durante o deslocamento. O transportador é o amortecedor do sistema: ele mantém uma fila de caixas abertas para que a montadora continue ciclando enquanto o operador enche a caixa à sua frente, e para que uma pausa curta no carregamento não pare a montadora imediatamente.
O comprimento do transportador não é escolhido apenas pela planta baixa. Ele define o tamanho do amortecedor entre a montadora e o ponto de carregamento. Um transportador que comporta três ou quatro caixas abertas dá à montadora espaço suficiente para continuar ciclando quando o operador pausa para manusear uma etiqueta ou conferir um pacote, e dá ao operador uma fila pronta, para que ele nunca espere por uma caixa vazia. Um transportador curto demais repassa cada pequena pausa diretamente à montadora, que liga e para repetidamente e perde o ritmo constante para o qual foi projetada. Neste pedido, o comprimento do transportador foi definido para manter uma fila pequena, mantendo a área total compacta para as duas áreas de embalagem.
3. Estação de carregamento manual
O cliente manteve esta etapa manual de propósito. Uma embaladora automática com cabeçote de carregamento robótico ou por queda se paga quando um único SKU roda em alto volume por longos períodos. Este comprador trabalha com uma mistura de produtos e quantidades de embalagem e quer que uma pessoa confira o conteúdo e o arranjo antes de fechar a caixa. O operador coloca o produto na caixa aberta conforme ela chega à estação e depois a libera em direção à fechadora. A linha é construída para que isto possa ser atualizado depois: o transportador e a fechadora já estão dimensionados para receber um cabeçote de carregamento automático, caso a mistura de produtos se reduza e o volume aumente.
4. Fechadora automática de caixas, modelo ZYFC-05
No final da linha, a caixa enchida entra na fechadora automática de caixas. Os braços amarelos de dobragem recolhem as quatro abas superiores em sequência, e o cabeçote de selagem do topo aplica a fita à medida que a caixa passa. A caixa sai fechada e lacrada tanto pela fita original do fundo, vinda da montadora, quanto pela nova fita do topo. A fechadora especificada neste pedido é o modelo ZYFC-05, a mesma unidade cuja especificação elétrica é analisada no artigo técnico complementar.
Como a dobragem das abas e o cabeçote de fita realmente funcionam
Uma caixa de abas regulares tem quatro abas superiores: duas abas internas estreitas e duas abas externas mais largas. A fechadora as trata em uma ordem fixa. À medida que a caixa entra, um defletor curvo levanta as duas abas internas e as mantém erguidas; um conjunto de braços laterais varre então as duas abas externas para dentro e sobre elas, de modo que todas as quatro se encontrem no centro. A caixa já está se movendo durante este processo, e é por isso que os braços de dobragem têm formato curvo, e não barras retas. Quando a caixa chega ao cabeçote de fita, as abas estão mantidas planas e alinhadas.
O próprio cabeçote de fita é uma unidade mecânica simples, sem motor separado. Um rolete com pressão por mola pressiona a ponta da fita contra a caixa; uma lâmina fixa corta a fita no comprimento correto enquanto a caixa continua se movendo, e um rolete traseiro espalha a ponta final sobre a caixa. A tensão da fita é ajustada por um freio regulável no rolo. Se o freio estiver apertado demais, a fita estica e descola; se estiver frouxo demais, a fita sai enrugada. Este é um ajuste que fixamos durante o teste e marcamos para o cliente, porque é a primeira coisa que um operador verifica quando uma caixa parece mal lacrada.
A própria caixa: gramatura do papelão e por que isso importa
As máquinas são construídas em torno da caixa, e não o contrário, de modo que a especificação da chapa faz parte do projeto. O papelão ondulado é descrito pelo perfil de sua onga e por sua resistência. A onga é a camada interna ondulada: os perfis comuns vão da onga B, fina, para caixas de varejo impressas, até a onga C, mais rígida, para caixas de transporte, com o papelão BC de parede dupla usado para conteúdos mais pesados. A resistência é informada pelo valor de ECT (teste de compressão de borda), que mede a carga que uma caixa em pé suporta antes de entortar, ou pelo valor de estouro Mullen, que mede a resistência à perfuração. Os valores de ECT são a escolha mais comum para empilhamento em depósito; os valores de estouro importam quando o conteúdo é cortante ou a caixa sofre manuseio brusco.
Estes detalhes alimentam diretamente os ajustes da montadora. Uma chapa de parede dupla mais pesada é mais rígida, de modo que as ventosas da revista e o cabeçote de formação precisam de mais força, e o tempo de fechamento das abas é ligeiramente diferente. Um papelão leve demais para o peso do produto esmagará no cabeçote de formação ou cederá no transportador. Pedimos as chapas reais do cliente, e não uma amostra genérica, para que o teste seja feito no material real; os vídeos de teste deste pedido foram gravados com essas mesmas caixas.
Como foi realizado o teste de aceitação de fábrica
Antes de gravar qualquer coisa para o cliente, submetemos a linha aos mesmos controles que usamos em todo pedido de exportação. A lista abaixo é a versão prática, não um exercício de papel.
- Carregamos a revista da montadora com uma pilha cheia das chapas do cliente e confirmamos que ela retira uma chapa de cada vez, sem alimentar duas juntas ou emperrar.
- Verificamos cada caixa montada quanto a cantos quadrados e fita de fundo centralizada, e rejeitamos qualquer caixa com aba dobrada para dentro ou esmagada.
- Ajustamos os trilhos guia do transportador e a largura da correia da fechadora às dimensões da caixa e confirmamos que ela não se desalinha entre as estações.
- Rodamos um lote pela fechadora e verificamos se todas as quatro abas superiores estão totalmente recolhidas, a fita está centralizada e aderida, e não há cantos levantados.
- Verificamos a montadora protegida com as portas abertas e fechadas, para confirmar que os intertravamentos interrompem o ciclo quando o acesso é aberto.
- Medimos o consumo elétrico em comparação com a plaqueta e confirmamos que o botão de emergência leva a linha à parada a partir de qualquer estação.
A aprovação por escrito do cliente
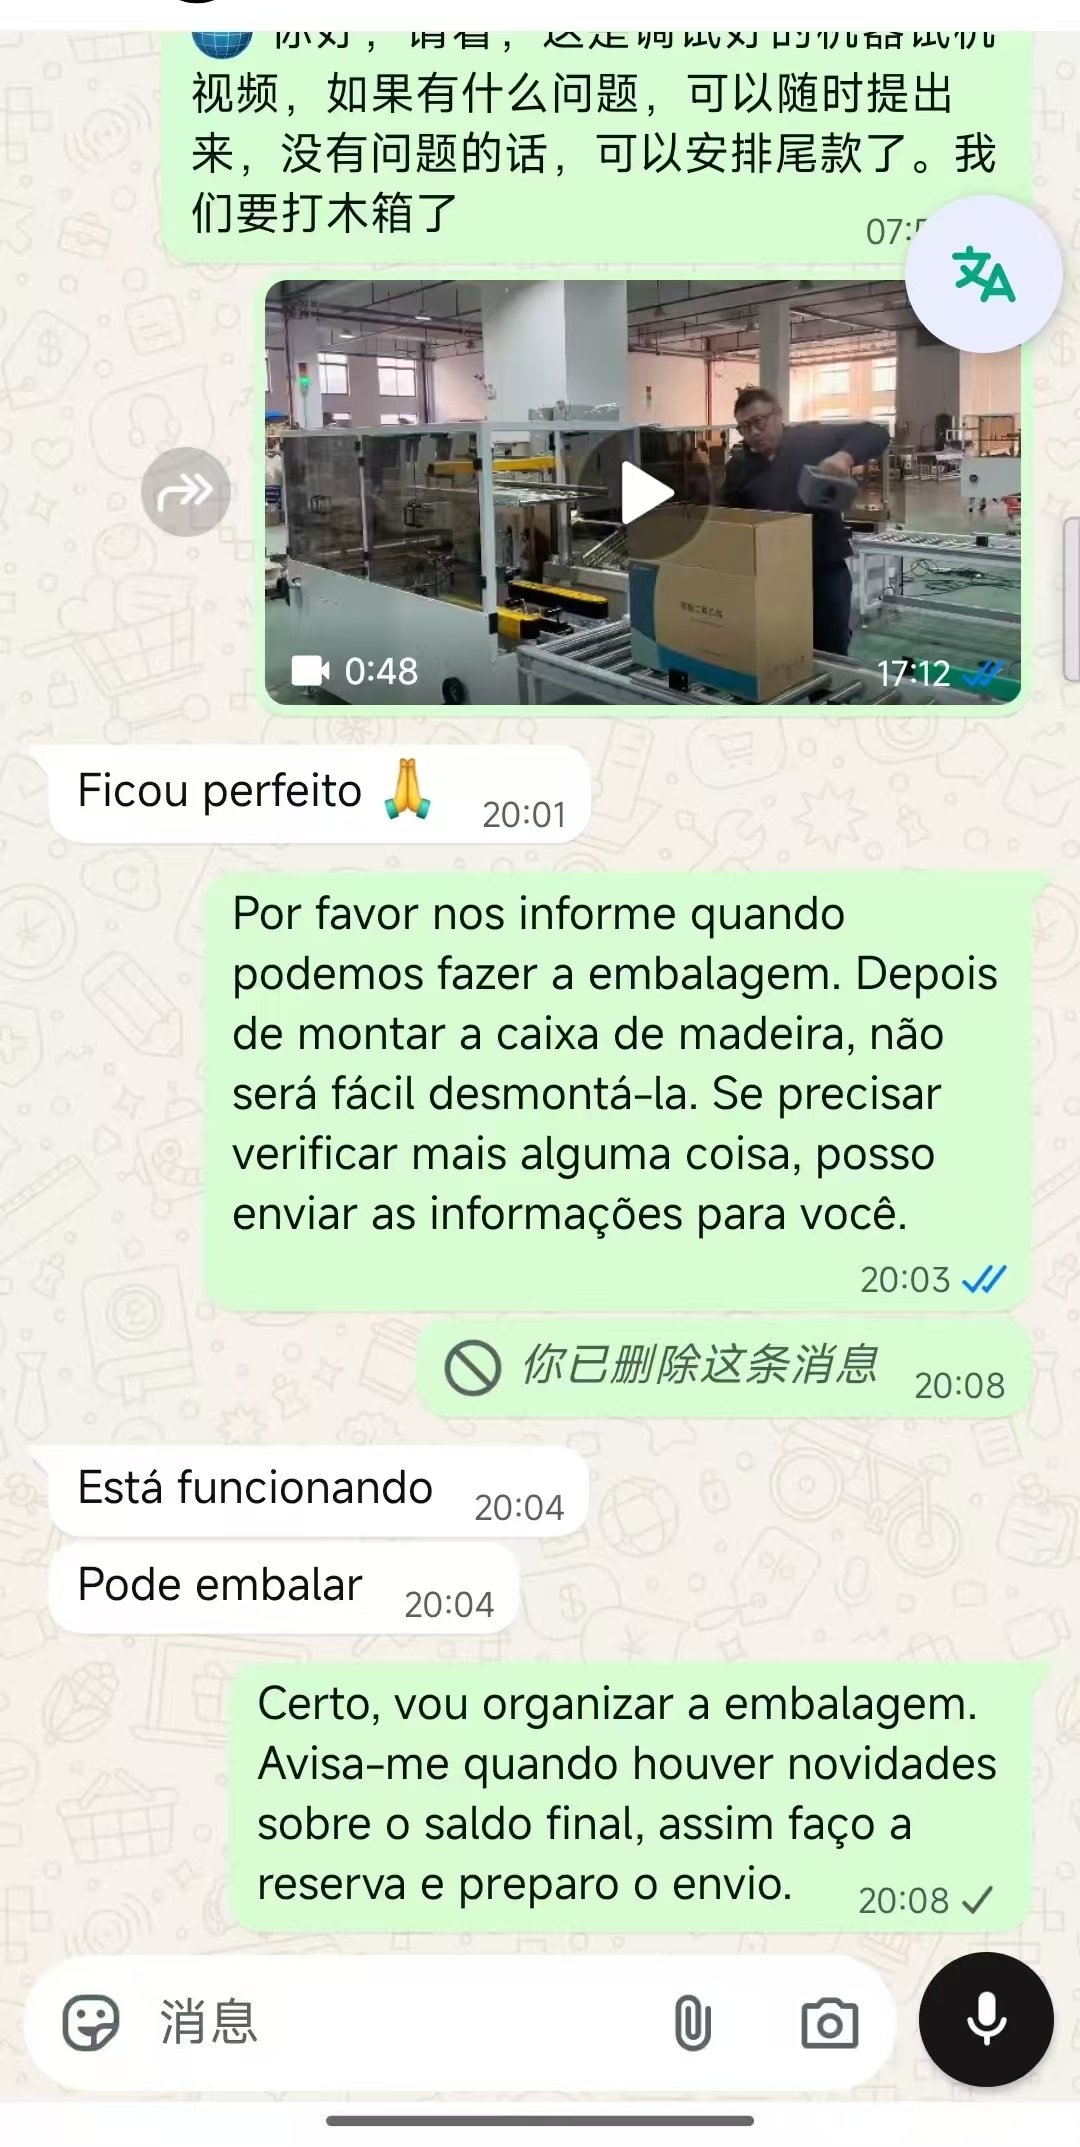
As mensagens da captura de tela são as próprias palavras do cliente. Após receber o vídeo de teste, o comprador respondeu “Ficou perfeito” (deu certo, ficou como esperado), depois “Está funcionando” (está em operação) e “Pode embalar” (pode seguir para o acondicionamento em caixas). Mantivemos a linha retida para encaixotamento até receber esta confirmação por um motivo simples: uma vez que a máquina é parafusada em uma caixa de madeira de exportação, reabri-la para verificar um ajuste significa desmontar parcialmente a embalagem. Confirmar o teste primeiro mantém limpo tanto o cronograma do cliente quanto o nosso.
Linha automática versus o processo manual que ela substitui
| Ponto de comparação | Montagem, embalagem e selagem manuais | Estas duas linhas automáticas |
|---|---|---|
| Montagem e fita de fundo | Feitas à mão; a velocidade varia com o operador | Automáticas a partir da revista de chapas; caixas alinhadas de forma consistente |
| Dobragem de abas superiores e fita | Dobradas à mão; a fita frequentemente sai fora do centro ou enrugada | Dobragem mecânica e fita centralizada em cada caixa |
| Pessoas necessárias por linha | Três a quatro pessoas nas etapas | Uma pessoa na estação de carregamento |
| Variação de qualidade das caixas | Alta; depende do cansaço e do turno | Baixa; ajustes fixos até a troca de formato |
| Controle de ritmo | Definido pela etapa manual mais rápida | Definido pelo operador de carregamento, com fila de amortecimento |
| Principal limitação | Custo de mão de obra e caixas inconsistentes | Um formato de caixa de cada vez; é preciso trocar o formato entre tamanhos |
Como calcular a produção em uma linha com estação manual
Neste layout, tanto a montadora quanto a fechadora são capazes de rodar mais rápido do que o ponto de carregamento manual, de modo que o operador de carregamento define a saída real, e não as especificações das plaquetas das máquinas. O cálculo útil é o tempo de ciclo na estação de carregamento. Se o operador pode liberar uma caixa enchida a cada seis segundos, a linha fica limitada a dez caixas por minuto, independentemente de quão rápido a montadora possa ciclar. Dimensionar a máquina acima desse ritmo não é desperdício, mas também não aumenta a saída; ela forma a fila de amortecimento e permite que a montadora recupere o ritmo após uma pausa curta.
A forma prática de planejar a linha é trabalhar de trás para frente a partir da meta do turno. Pegue o número de caixas lacradas que o turno precisa, divida pelos minutos de trabalho e depois adicione uma margem, porque nenhuma estação manual opera no pico durante um turno inteiro. Um valor de planejamento comum é dimensionar a linha para cerca de 70 a 80 por cento do melhor ritmo do operador, o que deixa espaço para intervalos, pequenas verificações e a ocasional caixa alimentada incorretamente. Construir para o máximo teórico não deixa amortecedor algum, e a linha perderá a meta assim que algo interromper o carregamento.
Proteções de segurança e os requisitos de máquina do CE
Os riscos desta linha estão concentrados em dois locais: os mecanismos de retirada e de fechamento de abas da montadora, que se movem com força real, e a lâmina de fita e as correias de tração da fechadora. A montadora é, por isso, construída como um gabinete protegido com portas com intertravamento, de modo que abrir o acesso enquanto a máquina cicla interrompe o movimento antes que uma mão alcance o mecanismo. A fechadora mantém suas partes móveis atrás de proteções fixas, com o cabeçote de fita acessível apenas por uma abertura definida para troca de rolos. Os botões de emergência estão posicionados no painel da montadora, na zona de carregamento e na fechadora, e qualquer um deles para a linha completa.
A marca CE na plaqueta é respaldada pela declaração no pacote de documentos. A máquina é avaliada conforme a diretriz de máquina quanto à segurança mecânica e elétrica, com as distâncias de proteção, o comportamento dos intertravamentos e o circuito de emergência documentados, e não presumidos. Os pontos de esmagamento do transportador são protegidos onde um rolete encontra o tracionador, e o painel elétrico é construído conforme as normas de baixa tensão e de painel aplicáveis. Isso importa além do mercado europeu porque a própria análise de segurança do cliente pedirá as mesmas evidências, independentemente do destino.
Preparação do local e instalação
A linha não precisa de uma fundação especial, mas o piso deve ser plano e nivelado o suficiente para que as estruturas fiquem alinhadas; as máquinas usam pés ajustáveis, e não rodízios, em sua posição fixa. Os principais insumos do local são o suprimento elétrico compatível com a plaqueta e um layout livre que deixe espaço para carregar a revista da montadora pela frente e para o operador trabalhar na estação de carregamento sem cruzar o transportador. Fornecemos um layout dimensionado antes do embarque, mostrando a área ocupada exata, o vão de acesso e o ponto de entrada de energia, para que o cliente possa preparar o piso e o ponto de suprimento antes da chegada das caixas.
O comissionamento no local segue uma sequência fixa: nivelar e unir as seções, conectar o transportador e os sinais entre estações, confirmar o sentido de cada tracionador, passar caixas vazias pelo caminho completo e depois passar caixas enchidas e verificar as selagens. Os mesmos pontos de aceitação usados no teste de fábrica são repetidos no local, porque o transporte pode deslocar um trilho guia ou soltar um ajuste, mesmo com o encaixotamento bem feito.
Manutenção e as peças que desgastam
A linha usa poucas peças de desgaste, o que é parte do motivo pelo qual ela serve a um comprador sem uma equipe de manutenção grande. O consumível é a própria fita, trocada pelo operador como rotina. A lâmina de fita embota ao longo de um período longo e é uma peça substituível por parafuso, sem necessidade de afiação. As correntes de tração do transportador e as correias de tração da fechadora são verificadas e lubrificadas em calendário, e as ventosas da revista da montadora são inspecionadas, porque uma ventosa gasta costuma ser a causa de uma retirada falha. A tabela abaixo cobre as falhas que realmente aparecem em serviço.
O pedido foi embarcado com um conjunto definido de consumíveis e sobressalentes, e não uma lista aberta. Juntamente com as máquinas foram os primeiros rolos da fita BOPP especificada, uma lâmina de fita de reposição por fechadora, um conjunto reserva das ventosas da revista da montadora e os fixadores necessários para unir as seções do transportador. Manter estes itens do primeiro serviço na mesma caixa que a lista de peças evita que a equipe de manutenção precise providenciar uma lâmina específica do suporte ou uma ventosa compatível antes do primeiro serviço de rotina. A própria lista de peças é vinculada ao número de série de cada máquina, de modo que qualquer pedido posterior possa ser feito pelo componente exato instalado, e não por uma descrição.
| Sintoma | Causa provável | Ação |
|---|---|---|
| A montadora não retira a chapa ou alimenta duas juntas | Ventosa gasta, ou revista não empilhada alinhada | Inspecionar a ventosa, realinhar a pilha e verificar o ajuste de ar |
| A caixa se desalinha no transportador | Trilho guia frouxo ou regulado largo demais | Reajustar os trilhos à largura da caixa e travá-los |
| Fita enrugada ou fora do centro | Tensão do freio da fita incorreta, ou rolete sujo | Reajustar o freio e limpar o rolete de pressão |
| Aba superior não totalmente recolhida | Altura do braço de dobragem desregulada após troca de tamanho | Reajustar a altura do braço à nova altura da caixa |
| A fechadora para com uma caixa emperrada dentro | Caixa esmagada ou objeto estranho no cabeçote | Remover pela abertura de acesso, nunca com a energia conectada |
Encaixotamento e embarque
Após a aprovação por escrito, cada linha foi desmontada em suas seções de transporte, fixada em caixas de madeira de exportação fumigadas e escorada para que as estruturas do transportador e os gabinetes protegidos não se movam no trânsito. Os painéis de controle e as unidades HMI são embalados separadamente e apoiados contra as estruturas. O pacote de documentação que acompanha inclui os desenhos elétricos, a lista de peças vinculada ao número de série de cada máquina, a declaração CE e as notas de operação e manutenção. Como o cliente pediu duas linhas, as caixas são marcadas para indicar a qual linha pertence cada seção, de modo que a remontagem no local seja direta.
Recebimento das caixas e checklist de desencaixotamento
Como as caixas são marcadas linha a linha, a equipe de recebimento pode posicionar cada conjunto de caixas próximos à área de embalagem a que pertence, em vez de desempilhar tudo em um único vão. A primeira verificação na chegada é a externa: confirmar as marcas de fumigação e as etiquetas da caixa intactas, e anotar qualquer caixa com escora quebrada ou painel perfurado antes de abri-la. Se uma caixa sofreu impacto forte no trânsito, a conduta correta é abri-la conferindo a lista de embalagem e verificar a seção contra o layout dimensionado antes de conectar a energia, em vez de presumir que a máquina dentro está alinhada.
O desencaixotamento segue o pacote de documentos em ordem inversa. Cada seção é conferida contra a lista de peças vinculada ao seu número de série; as HMI e os painéis de controle embalados separadamente são associados aos seus gabinetes; e os fixadores ensacados e as lâminas de fita reserva são contados antes de desmontar a caixa de madeira. Manter a embalagem até que todos os itens da lista estejam marcados é proposital: uma abraçadeira de trilho faltante ou um cabo solto é muito mais fácil de rastrear enquanto a caixa e suas marcações ainda estão lá. Concluído o inventário, a sequência de comissionamento no local já descrita segue, começando pelo nivelamento dos pés e pela união das seções do transportador.
Cronograma do projeto e manutenção das duas linhas idênticas
Construir duas linhas em um único pedido é gerenciado sob uma única especificação, para que as máquinas sejam genuinamente intercambiáveis, e não apenas parecidas. As dimensões das estruturas, a altura do transportador, a largura da correia da fechadora e o programa do HMI são todos fixados nos mesmos valores, e os desenhos elétricos são emitidos uma vez e aplicados a ambas. Isso importa durante a fabricação porque uma peça reserva ou uma alteração de ajuste que funcione em uma linha tem garantia de funcionar na outra; e importa após a entrega porque a equipe de manutenção do cliente só precisa aprender um conjunto de procedimentos e manter um conjunto comum de sobressalentes.
O ritmo de comunicação ao longo do projeto foi deliberadamente simples. Na etapa de fabricação, confirmamos a amostra de chapa, as dimensões da caixa e a tensão do local por escrito antes da produção, para que nada ficasse à interpretação. Na etapa de teste, enviamos os vídeos em operação, em vez de uma alegação escrita, e retivemos o encaixotamento até que a confirmação do cliente voltasse. A etapa de entrega é o pacote de documentos e as caixas marcadas descritas acima. Manter estes três portões explícitos é o que permite que um pedido de duas máquinas para duas áreas de embalagem seja concluído sem uma rodada de retrabalho.
Onde este layout se encaixa e onde não se encaixa
Este arranjo serve a uma operação que roda um conjunto limitado de formatos de caixa, quer que uma pessoa confira o conteúdo de cada caixa e está perdendo tempo com a montagem e selagem manuais. É um passo intermediário sensato entre um ambiente totalmente manual e uma embaladora totalmente automática. Ele serve menos a uma planta que roda muitos tamanhos de caixa com trocas frequentes ao longo do turno, porque cada troca de formato ainda exige reajustar a revista, os trilhos e a largura de selagem; e a uma linha de alto volume de um único SKU, onde um cabeçote de carregamento automático também eliminaria a estação manual. Para o detalhe de engenharia sobre o dimensionamento de cada estação e a decisão entre unidades automáticas e semiautomáticas, veja o artigo complementar sobre como configurar uma linha de embalagem de caixas de final de linha.
Se você está planejando uma linha semelhante e quer saber quais informações precisamos antes de orçar, comece pelas dimensões da caixa e a gramatura do papelão, a meta de caixas lacradas por turno, o número de formatos e a frequência de troca entre eles, e a tensão e a frequência do local. Você pode enviar esses dados pela página de contato e retornaremos um layout e uma especificação fechada.
