Uma segunda posição de formação, um braço: como o paletizador robotizado dual-station SunAura se posiciona em nossa linha
Esta nota descreve o paletizador robotizado dual-station SunAura como um exercício de posicionamento e engenharia, não como um anúncio de produto. Ela explica onde a máquina pertence frente a uma célula de robô de estação única, um paletizador de camada convencional e um quadro gantry; informa os limites de carga útil, alcance e produção para os quais o projeto foi construído; e lista as operações onde comprar esta máquina seria a decisão errada. A máquina aciona um braço articulado sobre duas posições de formação de palete, dispostas em transportadores opostos ou adjacentes. Enquanto o braço forma camada após camada na posição um, o palete acabado na posição dois pode ser retirado e substituído sem interromper o fluxo de caixas de entrada.
Essa segunda posição é todo o sentido do projeto. Em uma célula de estação única, cada troca de palete é uma parada: o braço conclui a camada superior, se afasta, a empilhadeira ou o distribuidor de paletes troca a carga, e o braço fica ocioso até que um novo palete vazio seja apertado e localizado. Em taxas de alimentação altas, esses intervalos se acumulam rápido, e a classificação nominal de retiradas por hora do robô nunca chega ao chão. O layout dual-station tira a troca de palete do caminho crítico para que o braço continue retirando enquanto a estação a jusante é atendida. A contrapartida é um envelope de chão maior, um segundo conjunto de transportadores e acessórios, e um programa de controle que rastreia dois paletes, duas contagens de camada e dois estados de descarga ao mesmo tempo.
Escrevemos isto como faríamos ao preparar uma revisão de engenharia: o que a máquina faz, o que custa em área ocupada e complexidade, onde termina seu envelope e quais perfis de linha devem buscar outro ponto da gama. As notas complementares sobre como funciona um paletizador robotizado, o custo de paletizador robotizado e a segurança de paletizadores cobrem a mecânica, o dinheiro e as regras de proteção; esta nota permanece no posicionamento e nas condições de limite.
O que o layout dual-station contém
A célula é construída em torno de um robô paletizador articulado de quatro eixos na classe de carga útil de 120 kg ou 180 kg, com alcance horizontal na faixa de 2.4–3.2 m selecionado para cobrir duas posições de formação mais o transportador de alimentação. O braço carrega uma garra pneumática — almofada a vácuo para caixas de papelão, aperto ou quadro de forquilha para sacos e recipientes a granel — montada por uma placa de troca rápida. Duas posições de formação ficam dentro desse alcance, cada uma com seu próprio local de palete, batentes de referência e conjunto de sensores que confirma presença do palete, esquadria e contagem de camada antes que o braço se comprometa com a próxima pega.
A camada de controle gerencia quatro estados por estação: palete vazio pronto, em formação, camada completa e carga pronta para descarga. Uma lógica de fila decide qual estação recebe a próxima camada com base na ordem de alimentação, no mix e na disponibilidade de descarga. A troca de palete pode ser manual, com um distribuidor de paletes e uma empilhadeira ou paleteira elétrica trabalhando atrás de uma cortina de luz, ou automática com um transportador de descarga motorizado que leva a carga acabada até uma enfardadeira stretch. A alimentação de caixas vem de um transportador; divisores ou vias podem separar caixas mistas na direção do padrão de palete correto onde a linha roda dois SKUs ao mesmo tempo.
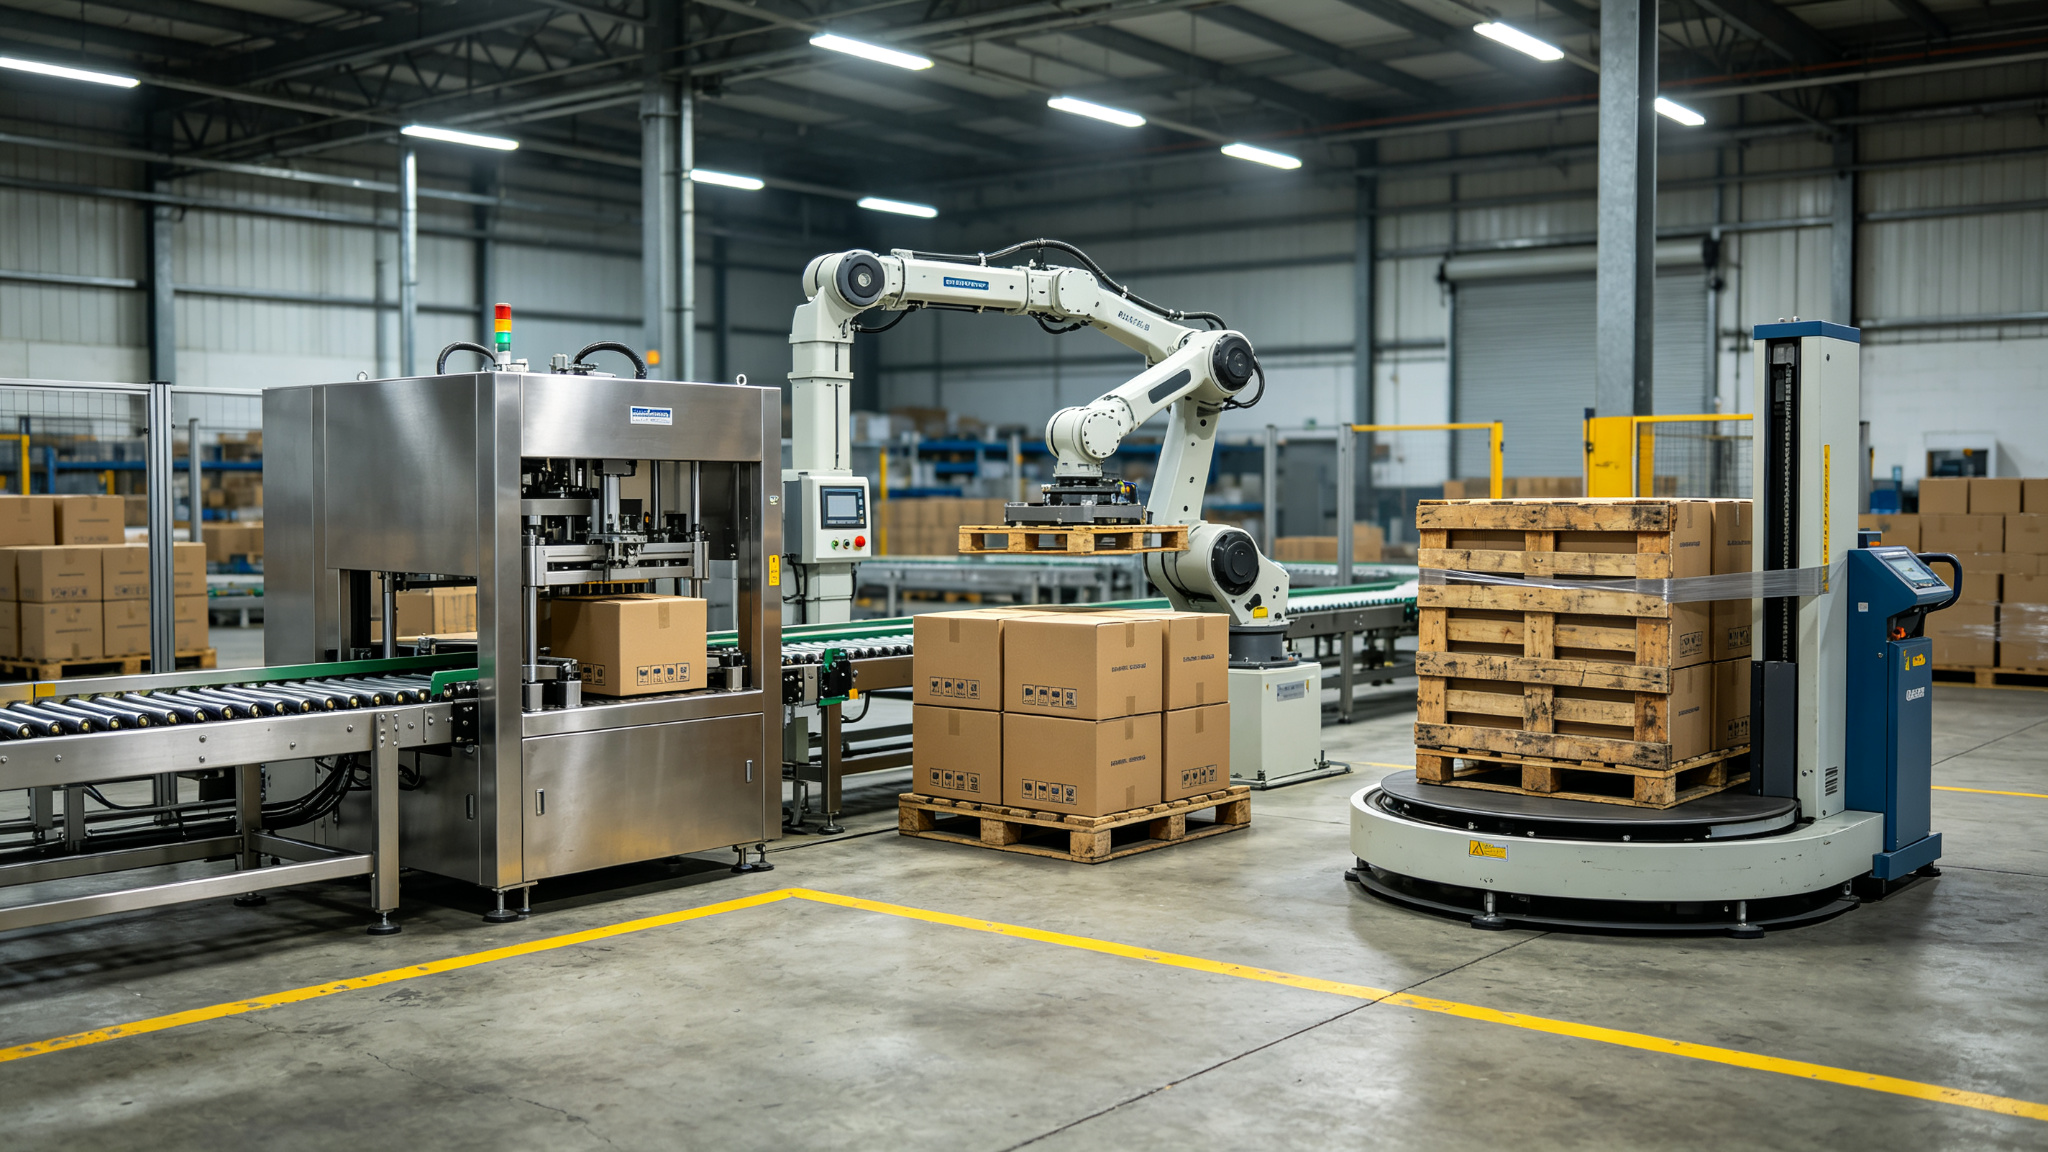
A pneumática segue o perfil padrão de paletização: garra a vácuo consome cerca de 40–80 Nl/min de ar médio em alimentação de 5–6 bar, com uma ventosa por face da caixa ou uma almofada de espuma completa para caixas irregulares. Cartulina porosa, caixas de topo aberto ou fardos de filme shrink alteram a seleção da garra, e essa decisão acontece antes do layout, não depois que a célula chega ao local.
Estação única, dual-station, máquina de camada: a comparação de posicionamento
Antes de dimensionar uma célula dual-station, ajuda colocar as três alternativas principais lado a lado. A tabela abaixo usa as faixas de engenharia que cotamos para planejamento; os valores exatos são verificados no FAT contra os dados reais de caixa, palete e padrão.
| Dimensão | Célula de robô de estação única | Célula de robô dual-station | Paletizador de camada convencional |
|---|---|---|---|
| Posições de formação | Um palete por vez | Dois paletes, um braço atendendo ambos | Uma ou duas vias, empilhamento camada por camada |
| Taxa nominal de pega | 700–900 retiradas/h pega única, até ~1200 retiradas/h com movimento otimizado | Mesma taxa de pega do braço; tempo de troca removido do ciclo | 1–3 camadas/min, não retiradas por minuto |
| Produção realizada | Reduzida por cada intervalo de troca de palete | Se aproxima de 1.6–1.9x a saída de estação única na mesma taxa de pega | Alta para um SKU estável; cai quando os padrões mudam |
| Mix de SKUs | Bom para um a dois padrões, troca moderada | Atende dois paletes concorrentes e vias mistas | Melhor em alta produção estável de SKU único |
| Envelope de chão | Menor área de robô | Maior; duas estações mais descarga | Alto; versões de nível alto precisam de pé-direito de 4.5 m+ e um mezanino |
| Troca de palete | Interrompe o braço a cada troca | Fora do ciclo, na estação livre | Revista integrada e transportador de descarga |
| Melhor encaixe | Taxa baixa a moderada, folga no cronograma | Alimentação contínua, dois turnos, cargas mistas ou pesadas | Tiragem de produto único em taxas sustentadas de camada |
O paletizador de camada convencional de nível alto continua sendo a resposta certa para uma tiragem estreita e estável: um produto, uma especificação de palete, um padrão, rodando por turnos a 1–3 camadas por minuto. Sua placa de camada e seu guincho mecânicos são simples de manter e seu envelope de proteção é mais fácil de definir. Onde ela perde terreno é no mix. Uma mudança de padrão em uma máquina de camada significa guias de via, ajustes da placa de camada e às vezes uma mudança de programa, e a máquina não divide a atenção entre dois paletes. O robô dual-station existe para o perfil oposto: mais de um SKU, cargas que chegam em rajadas irregulares e um ciclo de expedição que não espera pelo paletizador.
O limite operacional: quando a segunda estação compensa
Uma célula dual-station gasta dinheiro em um segundo transportador, segundos acessórios, segundo conjunto de sensores e lógica de controle extra. Esse gasto só se paga quando a espera de estação única seria real e repetida de outro modo. Procuramos quatro condições antes de recomendar o layout dual.
- Taxa de alimentação acima do ciclo disponível de estação única. Se as caixas chegam mais rápido do que o braço consegue retirar mais troca na mesma janela, a alimentação faz backup. O gatilho é mensurável: compare as retiradas por hora necessárias contra a classificação do braço após as perdas de troca, não contra o número do catálogo.
- A troca de palete leva tempo suficiente para importar. Uma troca que consome 60–90 segundos em uma estação única, repetida a cada palete, remove várias retiradas por hora. Com 200–300 caixas por palete, esse intervalo aparece como caixas perdidas ao final do turno.
- Dois turnos ou operação contínua. O tempo ocioso que uma estação dual remove se acumula ao longo das horas. Uma linha de um turno com folga entre lotes geralmente suporta o intervalo de troca sem uma segunda estação.
- Paletes concorrentes ou SKUs mistos. Quando dois produtos são formados ao mesmo tempo, ou quando um palete precisa esperar por uma etapa de etiquetagem ou QC, a segunda estação segura essa carga sem bloquear o braço.
O multiplicador de 1.6–1.9x, e de onde ele vem
A estação dual não faz o braço se mover mais rápido. Seu ciclo por pega fica na faixa de 3.5–6 s para um braço de classe 120 kg, e a classificação de 700–900 retiradas/h de pega única não sobe. O que muda é a parcela do tempo decorrido que o braço passa realmente retirando. Em uma estação única, cada troca de palete insere uma parada: localizar palete vazio, confirmar referência, retomar o padrão. Em uma estação dual, essa parada acontece na estação que o braço não está usando, então a utilização do braço sobe. A produção realizada cai na faixa de 1.6–1.9x em relação ao mesmo braço em uma estação, com a extremidade inferior para paletes curtos e trocas frequentes, e a extremidade superior para paletes altos onde a troca acontece com menos frequência por caixa.
Trabalhe o limite com números reais antes de dimensionar. Suponha que uma alimentação entrega 480 caixas por hora, cada palete comporta 240 caixas, então um palete é concluído a cada 30 minutos. Um braço de estação única que perde 75 segundos por troca perde 2.5% da hora nas trocas; isso pode ser tolerável. Se a linha entrega 720 caixas por hora e os paletes comportam 180 caixas, uma troca a cada 15 minutos com uma troca de 90 segundos remove cerca de 10% do tempo disponível do braço, e o backup aparece na saída da empacotadora de caixas. Esse segundo perfil é onde o layout dual começa a ganhar seu espaço no chão.
Limites de carga útil, alcance e produção
A célula dual-station não altera o envelope físico do braço. Os números abaixo são as faixas de planejamento dentro das quais trabalhamos; um pedido específico trava ao braço selecionado no FAT.
| Parâmetro | Faixa ou limite | Observações |
|---|---|---|
| Classe de carga útil | Braço de 120 kg ou 180 kg | A carga útil inclui o peso da garra; deduza a garra antes de declarar a capacidade caixa mais camada |
| Alcance horizontal | 2.4–3.2 m | Deve cobrir alimentação mais duas posições de formação; o alcance cai na borda do envelope |
| Ciclo por pega | 3.5–6 s | Depende da altura do padrão, da altura de elevação e de o braço retornar ou não a uma posição home |
| Taxa de pega | 700–900 retiradas/h pega única; até ~1200 retiradas/h otimizado | Camadas com padrão denso e reposicionamento ficam mais perto do número inferior |
| Ar de vácuo | 40–80 Nl/min médio, 5–6 bar | Verifique a alimentação na célula; cartulina porosa e almofadas de espuma consomem mais |
| Tamanho da carga | Envelopes de palete euro ou GMA padrão dentro do alcance | Paletes sobredimensionados, sacos largos ou big bags empilhados em dobro são verificados contra o braço de 180 kg e a ferramenta de quadro |
Três limites aparecem com mais frequência nas revisões. Primeiro, carga útil é braço mais ferramental: um braço de 120 kg carregando um quadro de aperto de 25 kg tem 95 kg restantes para a caixa ou o saco, e uma camada de várias unidades manuseadas em conjunto deve ficar abaixo desse líquido. Segundo, o alcance não é um círculo plano com carga total; o canto mais distante de qualquer posição de formação pode ficar em uma classificação de carga útil reduzida, então o layout deve ser desenhado para as coordenadas reais do canto do palete, não para o número de alcance nominal. Terceiro, as classificações de produção pressupõem um padrão estável. Padrões de camada com orientação mista, folhas intercaladas ou deposição de folha superior adicionam movimento e ficam abaixo da taxa de pega otimizada.
Onde esta máquina fica frente ao restante da gama
Comparada com o próprio paletizador robotizado dual-station, o restante de nossa gama de paletizadores cobre os casos de cada lado dele. As células articuladas de estação única na classe de 120 kg são o ponto de partida para manipulação de caixas e sacos; compartilham a mecânica do braço com a célula dual, mas atendem uma posição de formação, o que mantém a área ocupada e o preço de compra baixos onde os intervalos de troca são toleráveis. Quando a carga permanece leve e o envelope pequeno, o paletizador compacto de caixas dispensa o segundo transportador e protege a planta baixa.
O paletizador de camada de nível alto compete em tiragens altas de produto único, onde 1–3 camadas por minuto e um padrão estável pesam mais que o mix. Ele precisa de pé-direito acima de cerca de 4.5 m e de um mezanino para acesso do operador, e só ganha essa estrutura quando o perfil do produto permanece estreito. Se a linha gira entre caixas, bandejas e fardos de filme shrink ao longo da semana, o custo de troca da máquina de camada domina.
O sistema de paletizador gantry troca o braço articulado por um quadro cartesiano com eixo Z rígido e 3–4 m de curso. Seu envelope fixo dá baixo movimento residual e um layout de proteção mais simples, e cai na faixa de 10–25 caixas/min conforme o número de eixos. Onde perde flexibilidade é no layout: o quadro está vinculado a uma geometria, e adicionar uma segunda posição de formação significa estender vigas e trilhos em vez de rotacionar o braço. Para uma linha que não mudará sua área ocupada, a rigidez do gantry é útil; para uma linha que pode reequilibrar vias depois, o braço articulado é mais fácil de reposicionar.
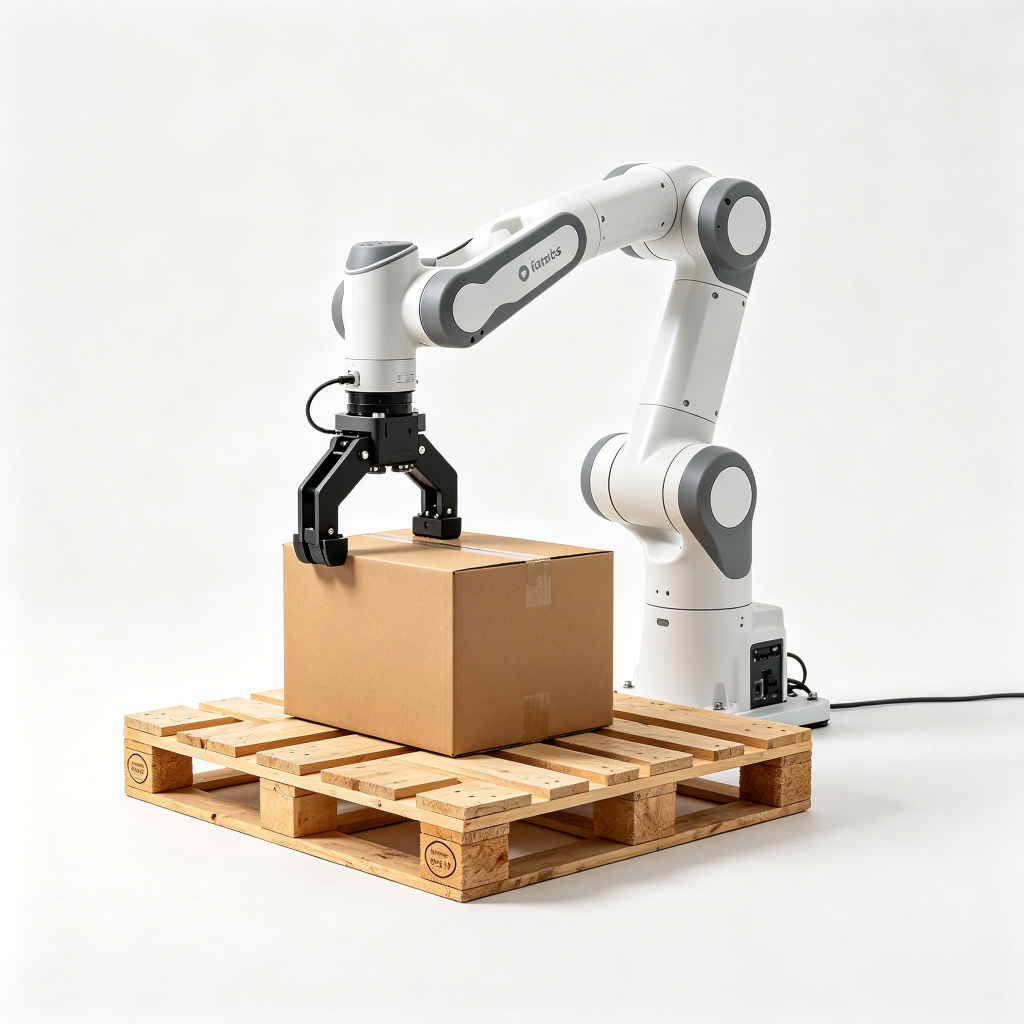
O paletizador de robô colaborativo ocupa a extremidade leve da gama: carga útil em torno de 10–25 kg, comumente 16–20 kg, teto de 8–12 caixas por minuto e 6–8 ciclos por minuto, rodando limitado por potência e força sob a ISO/TS 15066 sem cerco completo. Ele não pertence a uma comparação dual-station para cargas pesadas ou de alta taxa. Um cobot pode atender dois paletes em uma célula pequena, mas seu teto de velocidade significa que a segunda estação raramente remove o tipo de gargalo que uma célula articulada dual-station visa.
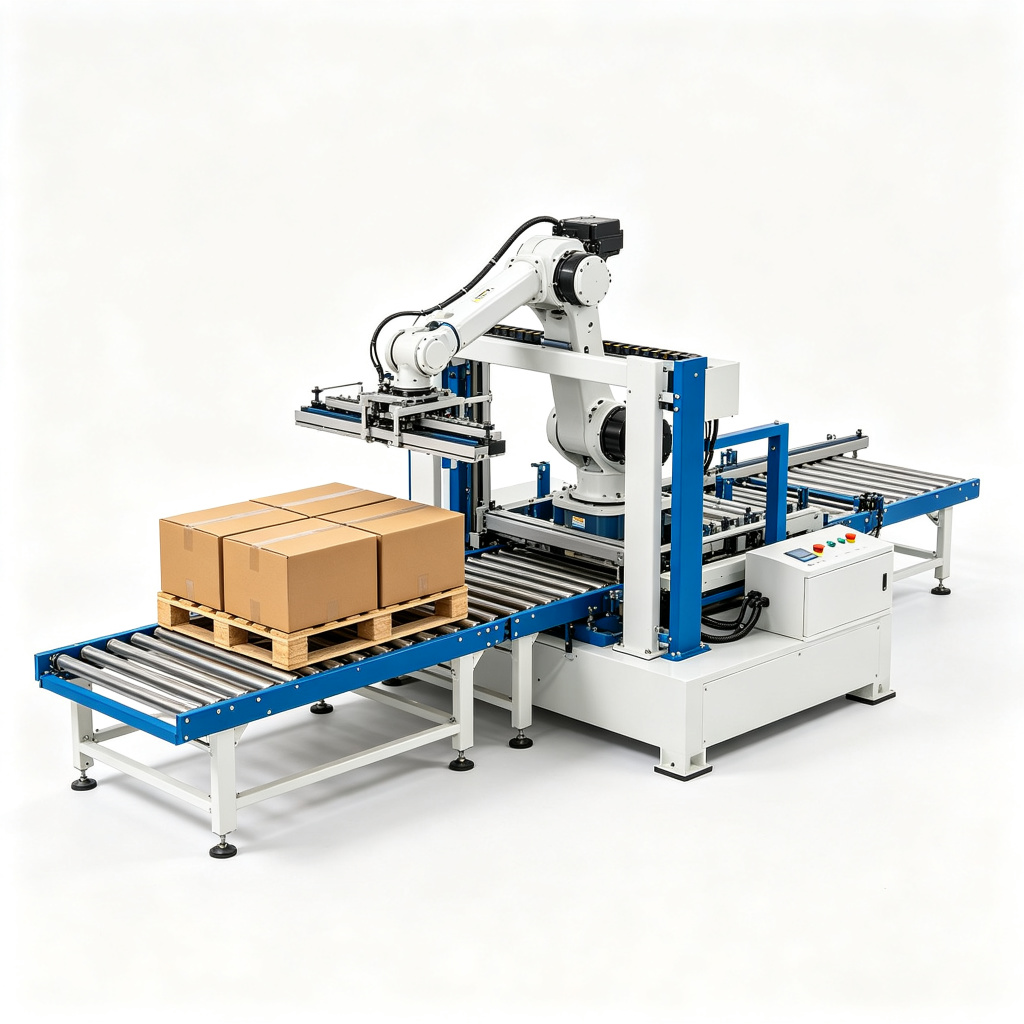
O paletizador compacto de caixas cobre taxas leves a médias de caixa em um envelope pequeno, com transportadores de rolos alimentando uma célula de robô curta. É a resposta quando o espaço no chão é apertado e a taxa permanece modesta; adicionar uma segunda posição de formação ali compraria uma área que a linha nunca usa. A família completa está no índice de produtos de paletizadores para revisão lado a lado.
Casos em que a célula dual-station é a compra errada
A segunda estação é capital, aço e lógica de controle. Ela deve ser dispensada nos seguintes perfis, e dizemos isso na revisão em vez de dimensionar a máquina maior por padrão.
- Baixo volume com folga. Uma linha de um turno, concluindo paletes bem antes do fim do turno, com tempo de espera entre lotes, não usará a segunda estação. Uma célula de estação única a cobre em um envelope menor.
- Cargas muito leves, muito lentas. A carga útil da faixa cobot e os 6–8 ciclos por minuto não geram o gargalo de troca que uma segunda posição remove; a célula colaborativa é o encaixe melhor.
- Cargas sobredimensionadas ou fora do envelope. Paletes mais largos que a faixa de alcance, big bags que exigem ferramenta de quadro além da classe de 180 kg, ou cargas que precisam de içamento em quatro pontos devem ser verificadas contra uma máquina pesada antes que o layout dual sequer seja considerado.
- Alta produção estável de SKU único. Um produto, um padrão, o dia todo: um paletizador de camada convencional a 1–3 camadas/min faz o trabalho com mecânica mais simples, e um layout de nível alto pode servir melhor ao pé-direito.
- Espaço no chão que não pode expandir. Duas estações mais transportador de descarga precisam de um envelope mais largo que uma célula única. Se a baía disponível não comporta a segunda posição e a rota de troca, o layout falha no primeiro dia.
- Produto sujo ou abrasivo melhor atendido por uma máquina dedicada. Sacos com pó, fardos úmidos ou embalagens cortantes exigem escolhas de garra e proteção que pertencem a um projeto de saco ou pesado; a célula dual de caixas não é o lugar para improvisar essas condições.
Três cenários práticos de posicionamento
Cenário A: linha de caixas de dois turnos com backup visível
Uma fábrica de alimentos roda dois turnos, 16 horas por dia, embalando 520 caixas por hora em dois padrões de palete em paletes GMA de 260 caixas cada. A alimentação faz backup perto da empacotadora por dez minutos a cada troca de palete. O tempo de troca medido é de 80 segundos, e o braço de estação única já fica perto de 85% de utilização durante os períodos de formação. O layout dual-station serve: a segunda posição absorve a troca, o braço mantém seu ciclo de 3.5–6 s, e os dois paletes concorrentes casam os dois padrões da linha. O alcance cobre alimentação mais ambas as estações em um braço de 120 kg; a carga útil por caixa mais garra fica dentro do líquido. Este é o perfil para o qual a máquina foi desenhada.
Cenário B: fardos mistos esperando por QC
Um centro de distribuição forma paletes de SKU misto onde cada carga espera por uma etiqueta de QC antes da expedição. O braço não pode descarregar na enfardadeira até que o QC libere o palete, e segurar essa carga na estação única bloqueia a próxima formação. Uma estação dual separa as duas tarefas: um palete forma, o outro fica durante a janela de QC, e o braço continua alimentando qualquer estação que seja liberada primeiro. A lógica de fila rastreia ambas as contagens de camada e estados. Onde a operação roda apenas um SKU e não há espera de QC, essa segunda estação ficaria ociosa, e o mesmo centro seria melhor atendido pela célula compacta.
Cenário C: a linha que não deveria comprar uma
Um pequeno site de manufatura roda um turno, 180 caixas por hora, caixas de 8–10 kg, concluindo quatro paletes por dia. A equipe manual atual dá conta, há espaço aberto no chão mas não há segunda via, e o payback de qualquer célula de robô já é longo. O intervalo de troca medido em uma hipotética estação única seria pequeno porque os paletes se concluem devagar. Aqui a decisão certa é uma célula colaborativa na faixa de carga útil leve ou nenhuma automação por ora; a célula articulada dual-station adiciona um segundo transportador e uma camada de controle que o volume nunca recupera. O raciocínio de custo por trás dessa decisão está em nossa nota sobre custo e payback de paletizador robotizado.
Integração, proteção e verificações pré-FAT
A célula dual se integra à linha em torno de três interfaces: alimentação de caixas e divisão de via, suprimento e descarga de paletes, e enfardadeira ou transportador de expedição no lado de saída. Cada interface precisa de seu próprio intertravamento e conjunto de sinais. A proteção segue as regras de segurança de paletizadores: envelope cercado com intertravamentos de acesso, cortinas de luz na abertura de troca, paradas de emergência na célula e em cada estação, e uma avaliação de risco que define as distâncias mínimas de proteção por velocidade de aproximação. Para a base de conformidade por trás de cercos, intertravamentos e limites de força de cobot, veja a nota de segurança e conformidade CE de paletizadores.
Antes do FAT queremos um conjunto de dados fixo: dimensões e peso reais da caixa, área e altura carregada do palete, desenhos do padrão de camada, caixas por palete, retiradas por hora necessárias na hora de pico, número de turnos, lista de SKUs e frequência de troca, envelope de chão disponível e pé-direito, alimentação de ar comprimido na célula e o estado da enfardadeira ou expedição a jusante. Sem esse conjunto, as escolhas de alcance, carga útil e garra são estimativas. A mecânica por trás de eixos, tempo de ciclo e matemática do padrão de camada está detalhada na nota sobre como funciona um paletizador robotizado.
Checklist de dimensionamento para a revisão
- Pico de caixas por hora e retiradas por hora, não a média da semana
- Caixas por palete e dimensões do palete, altura carregada e desenhos de padrão por SKU
- Peso da caixa ou saco mais o peso da garra, verificado contra a carga útil líquida de 120 kg ou 180 kg
- Geometria de alcance: centro da alimentação a cada canto do palete, desenhada em posições coordenadas
- Tempo de troca de palete medido ou estimado, e com que frequência uma troca se repete por turno
- Número de paletes concorrentes, esperas de QC e divisões de via que a linha executa
- Número de turnos e alvo de disponibilidade, pois a economia de troca se acumula com as horas de operação
- Alimentação de ar: pressão 5–6 bar, Nl/min médio da garra selecionada, estado de secador e filtro
- Envelope de chão, pé-direito, rota de descarga e interface com a enfardadeira
Troca, padrões e cargas mistas
Uma célula dual-station guarda dois padrões na memória de uma vez, e a troca entre padrões é uma seleção de programa mais uma verificação da garra, não uma reconstrução mecânica. Onde uma máquina de camada precisa de guias de via e ajustes da placa de camada casados a cada tamanho de caixa, o robô replaneja sua geometria de camada a partir do arquivo de padrão. Isso importa em linhas que giram entre dimensões de caixa ao longo do dia: o operador chama a receita salva, o braço confirma a garra e a configuração de vácuo, e a primeira camada é verificada contra o desenho antes da retomada do modo automático. A troca típica de receita fica na casa das dezenas de minutos para um padrão novo, com offsets de ensino armazenados contra a referência do palete para que uma tiragem repetida retorne às mesmas coordenadas.
Paletes de SKU misto são uma questão separada de paletes concorrentes de SKU único. A estação dual pode formar duas cargas de produto único lado a lado, e pode sequenciar retiradas em uma carga mista quando a alimentação entrega vias ordenadas. O que ela não consegue é classificar produto não ordenado que chega em um transportador só; esse problema fica a montante na separação, no kit ou em uma via divisora, e prometer ao robô desembaraçar um mix aleatório é um erro de layout. Contagens de camada, folhas intercalares e quadros superiores fazem parte da receita: a deposição de folha adiciona um ciclo de pega, a colocação de quadro ou prancha adiciona outro, e cada movimento extra reduz o número de retiradas por hora em direção à extremidade inferior da faixa de 700–900.
Também verificamos a estabilidade da carga por padrão antes de comprometer a célula. Balanço lateral, pilhas instáveis com peso no topo, caixas que deformam sob vácuo e paletes que entortam durante a descarga aparecem em um teste de padrão, não no catálogo. Uma corrida de teste com a caixa real, a cartulina real e o palete real captura isso antes que a célula seja parafusada no chão, e dá ao tempo de ciclo uma base medida em vez de assumida.
Postura de serviço: o que desgasta primeiro, e o que a lista de sobressalentes deve guardar
A estação dual adiciona um segundo conjunto de transportadores, batentes, sensores e acessórios para manter, e esses extras devem ser precificados no panorama operacional desde o início. Os itens de desgaste são previsíveis: ventosas e almofadas de espuma na garra a vácuo, selos da garra e elementos de filtro, correias ou correntes de transportador, roletes de localização de palete e as cortinas de luz e chaves de intertravamento que protegem a abertura de troca. Caixas de redução, motores e cabos do braço seguem a programação de intervalos do fabricante do robô; os pontos de serviço da própria célula são o ferramental e os acessórios das duas estações, não o braço em si.
Como a segunda estação só ganha seu espaço quando está pronta, os sensores e batentes de referência de cada estação precisam da mesma atenção de inspeção que a primeira. Um palete vazio mal localizado na estação ociosa atrasa a entrega no momento em que a estação ativa conclui, que é exatamente a espera que o layout pretendia remover. As verificações planejadas cobrem pressão de vácuo e condição das ventosas, sensores de presença e esquadria do palete, rastreamento do transportador de descarga e o rastreamento de estados da lógica de fila em ambas as estações. Rastrear esses itens em um intervalo fixo mantém a estação ociosa pronta no instante em que a ativa conclui sua carga.
Lendo o limite contra os dados da sua própria linha
A decisão de posicionamento repousa sobre quatro números medidos, e vale coletá-los antes que alguém cite uma célula. Primeiro, pico de retiradas por hora na alimentação, tomado da hora mais movimentada da semana, e não da média. Segundo, caixas por palete e a frequência de troca resultante: um palete concluído a cada 10 minutos troca seis vezes por hora; um concluído a cada 30 minutos troca duas vezes. Terceiro, duração da troca observada no método manual ou de estação única atual, incluindo localizar, confirmar e retomar. Quarto, a parcela de tempo em que a linha roda paletes concorrentes, esperas de QC ou divisões de via que manteriam ocupada uma segunda posição de formação.
Corra esses quatro contra a faixa do braço: se o pico de retiradas fica abaixo da classificação de estação única após as perdas de troca, uma estação basta. Se o braço já gasta tempo mensurável esperando por uma troca, e a linha roda horas suficientes para que essa espera se repita diariamente, o layout dual fecha o intervalo. Se a carga ou o tamanho do palete pressionam a carga útil ou o alcance, a resposta é um braço de serviço mais pesado ou uma classe de máquina diferente antes de argumentar a favor da segunda estação. Essa lógica de limite permanece deliberadamente simples: a máquina serve para trabalho contínuo, misto ou de dois paletes, e é um mau encaixe para perfis com folga, leves, sobredimensionados ou estreitos de produto único.
Onde ler em seguida
Para a mecânica por trás do braço que descrevemos aqui, veja como funciona um paletizador robotizado: eixos, carga útil, alcance, tempo de ciclo e matemática do padrão de camada. Para o lado financeiro — faixas de máquina, itens de linha de instalação e payback — leia a nota sobre custo e TCO de paletizador robotizado. Proteção, distâncias de intertravamento e base de conformidade estão cobertas em segurança de paletizador e conformidade CE. A família completa de máquinas, incluindo o projeto dual-station, está listada no índice de produtos de paletizadores, e nossa equipe pode revisar os dados da linha contra essas condições de limite antes que um layout seja desenhado.
