Пять ошибок при интеграции упаковочной линии
Сборка упаковочной линии из отдельных станций чаще всего ломается не из-за самих машин, а из-за ошибок интеграции: рассогласования скоростей, несовместимости сигналов и недооценки переходов продукта между станциями. Разбираем распространённые ошибки, их последствия и как их избежать при проектировании комплекса.
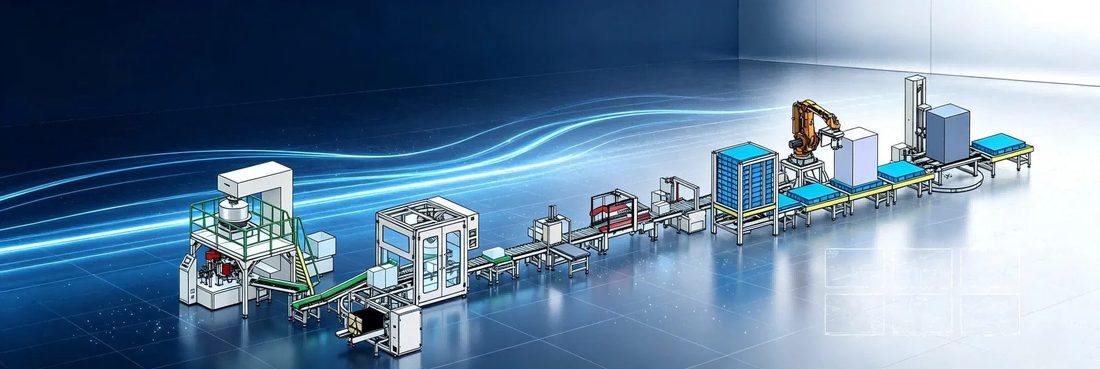
Ошибка первая: станции подбирают по отдельности
Частая ошибка — выбирать фасовочную, укупорочную и упаковочную машины по отдельным предложениям, не сверяя их скорости и интерфейсы. В результате одна станция оказывается медленнее другой, и линия работает на скорости узкого места.
Последствие — недозагрузка оборудования, очереди на переходах и простои. Правильно подбирать комплекс по целевой производительности, согласуя темп каждой станции и запас по скорости.
Ошибка вторая: недооценка переходов продукта
Между станциями продукт или тара переходит по конвейеру, лотку или питателю. Если переход не проработан, продукт смещается, заминается или застревает, особенно на хрупких и неровных изделиях.
Переходы требуют отдельного внимания: направляющие, опорные ленты, синхронизация датчиков и высоты станций. Их проектируют вместе с основной линией, а не добавляют после выбора машин.
Ошибка третья: несовместимость управления и сигналов
Станции разных поставщиков могут использовать разные интерфейсы и форматы сигналов. Без проработанной коммуникации общий пульт не видит состояние станций, а аварийные остановки не синхронизируются между участками.
До заказа фиксируют, какие сигналы передаются между станциями, как устроена остановка и контроль брака. Единый формат обмена данными избавляет от рассинхрона при запуске линии.
Ошибка четвёртая и пятая: игнорирование площадки и сервиса
Четвёртая ошибка — не учитывать реальные размеры площадки, подвод энергии и доступ для обслуживания. Линия может не поместиться или потребовать доработки коммуникаций уже на монтаже. Площадочные параметры закладывают на этапе компоновки.
Пятая ошибка — недооценка сервиса и запчастей: при отказе узла нет канала поддержки и критических деталей, и простой затягивается. При интеграции согласовывают доступность запчастей, обучение персонала и порядок технической поддержки.
Как избежать ошибок
Проект начинается с описания продукта, тары, целевой производительности и условий площадки. Инженеры прорабатывают состав станций, переходы, управление и контроль качества до изготовления, а заводские испытания проверяют работу комплекса в сборе.
SunAura проектирует линии под ключ, отвечая за стыковку станций, синхронизацию и общий контроль. Перед отгрузкой комплекс проходит испытания, после чего проводятся пусконаладка и обучение операторов на площадке заказчика.
Свяжитесь с инженерами SunAura
Если вы подбираете оборудование или планируете упаковочную линию, опишите продукт, тару и требуемую производительность. Инженеры SunAura подготовят подходящую конфигурацию, ответят на вопросы и пришлют коммерческое предложение под вашу задачу.
В обращении полезно указать консистенцию или вязкость продукта, материал и размер тары, планируемую скорость выпуска и условия на площадке, а также какие проблемы текущей упаковки нужно решить. Чем полнее исходные данные, тем точнее подбирается машина или линия и тем быстрее готовится техническое предложение. По запросу предоставляются спецификации, каталог и условия гарантийного и сервисного сопровождения оборудования.
О компании SunAura Machinery
SunAura Machinery — производитель упаковочного оборудования с базой в Циндао, Китай, основанный в 2008 году. Компания поставляет технику более чем в 100 стран, в штате работает свыше 150 человек, в том числе около 30 профильных инженеров. В ассортимент входят фасовочные машины, укупорочные машины, этикетировочные машины, упаковочные машины flow-pack, многоголовочные весы и полные линии под ключ; оборудование сертифицировано по стандартам CE и ISO 9001.
Перед отгрузкой каждая машина проходит заводскую проверку: оценивается работа узлов, точность дозирования, стабильность шва или укупорки и соответствие конфигурации техническому заданию. После монтажа на площадке заказчика проводятся пусконаладочные работы и обучение операторов, а в дальнейшем компания обеспечивает сервисное сопровождение и поставку запчастей.
