Две автоматические линии упаковки коробок для заказчика из Бразилии: от плоской заготовки до запечатанной коробки, испытанные в нашем цехе перед упаковкой в ящики
В ноябре 2026 года мы завершили изготовление и испытания двух концевых линий упаковки коробок для заказчика в Бразилии. Каждая линия берёт плоскую гофрозаготовку, раскрывает и склеивает дно, перемещает пустую коробку через станцию укладки, затем складывает верхние клапаны и запечатывает коробку скотчем. Обе линии были запущены у нас на площадке с коробками самого заказчика; заказчик посмотрел контрольный видеоролик, подтвердил результат в письменном виде, и только после этого мы разместили машины в экспортных деревянных ящиках. В этой статье рассказывается, что было изготовлено, как станции работают вместе и что именно заказчик принял по результату испытаний.
Что заказчик заказал и почему
Покупатель располагает двумя отдельными зонами упаковки и хотел получить по одной линии на каждую зону, а не одну общую линию. Причина практическая: когда одна зона останавливается для смены размера коробки или плановой проверки, вторая продолжает работать. Две линии также ограничивают расстояние, на которое операторы переносят уложенную продукцию. Таким образом, заказ был на две линии с одинаковой компоновкой, каждая из которых построена вокруг одних и тех же четырёх станций: автоматический формировщик коробок с запечатыванием дна, моторный роликовый конвейер, ручная станция загрузки, где персонал укладывает продукцию в открытую коробку, и автоматический запечатыватель коробок, который складывает и заклеивает верх.
Коробка — стандартная тара с Regular Slotted Container (RSC), и линия настроена на один формат коробки за раз с регламентированной переналадкой между форматами. Заявленной целью заказчика была не максимальная скорость для одного SKU, а устранение двух самых медленных ручных операций в цехе — раскрытия и оклеивания дна коробок вручную, а также складывания и оклеивания верха после укладки продукции, — при сохранении одного человека на пункте загрузки, который контролирует содержимое каждой коробки.
Компоновка линии: станция за станцией
1. Автоматический формировщик коробок с запечатыванием дна
Формировщик установлен в начале линии. Стопка плоских заготовок загружается в магазин; машина берёт по одной заготовке, центрирует её вокруг формовочной головки и сводит вместе нижние клапаны, после чего узел запечатывания дна наносит скотч. Готовая пустая коробка выдаётся ровной, с открытым верхом, готовой к заполнению. Эта станция закрыта каркасом защитного ограждения с панелью оператора HMI и пультом управления, её видно на правой стороне обзорного видеоролика. Ограждение держит руки на безопасном расстоянии от механизма съёма и закрытия клапанов, пока машина совершает цикл.
Замена ручного формирования меняет ритм работы всего цеха. Человек, открывающий коробки вручную, обычно становится узким местом, которого ждёт упаковочная станция. Формировщик выдаёт устойчивый поток открытых коробок, поэтому темп задают конвейер и персонал загрузки. Он также устраняет разброс, характерный для ручного складывания дна: именно там чаще всего появляются неровные коробки и заломы скотча.
Магазин заготовок рассчитан на рабочую стопку, а не на заготовки целой смены: это держит габарит машины компактным и позволяет оператору пополнять заготовки в ходе обычного цикла загрузки. Предупреждение о низком уровне заготовок на панели HMI оповещает оператора до того, как магазин опустеет, поэтому линия не заканчивает цикл с последующей остановкой из-за отсутствия заготовки. Поддержание магазина заполненным — короткая частая задача, а не долгое прерывание, что соответствует тому, как единственный оператор уже перемещается между конвейером и пунктом загрузки.
2. Моторный роликовый конвейер
Между формировщиком и запечатывателем открытые коробки перемещаются по моторному роликовому конвейеру, который одновременно служит зоной ручной загрузки. Роликовая поверхность находится в одном уровне с входом и выходом машин, поэтому коробки передаются без подъёма. Направляющие рельсы удерживают каждую коробку ровно при движении. Конвейер является буфером системы: он держит очередь открытых коробок, чтобы формировщик продолжал цикл, пока оператор заполняет коробку перед собой, и чтобы короткая пауза на загрузке не останавливала формировщик сразу.
Длина конвейера выбирается не только исходя из планировки цеха. Она определяет размер буфера между формировщиком и пунктом загрузки. Конвейер, вмещающий три-четыре открытые коробки, даёт формировщику запас пространства для продолжения цикла, когда оператор делает паузу, чтобы разобраться с этикеткой или проверить упаковку, и даёт оператору готовую очередь, чтобы он никогда не ждал пустую коробку. Слишком короткий конвейер передаёт каждую небольшую паузу прямо на формировщик, который снова и снова запускается и останавливается и теряет устойчивый ритм, на который рассчитан. В этом заказе длину конвейера установили так, чтобы держать небольшую очередь при компактном общем габарите для двух зон упаковки.
3. Ручная станция загрузки
Эту операцию заказчик намеренно оставил ручной. Автоматический упаковщик с роботом или загрузочной головой окупается, когда один SKU длительное время выпускается в большом объёме. Данный покупатель работает со смесью изделий и разного числа штук в упаковке и хочет, чтобы человек проверял содержимое и раскладку до закрытия коробки. Оператор укладывает продукцию в открытую коробку по мере её поступления на станцию, затем выпускает её в сторону запечатывателя. Линия построена так, чтобы эту станцию можно было позже модернизировать: конвейер и запечатыватель уже подобраны с запасом под установку автоматической загрузочной головы, если ассортимент сузится и объём вырастет.
4. Автоматический запечатыватель коробок, модель ZYFC-05
В конце линии заполненная коробка поступает в автоматический запечатыватель коробок. Жёлтые рычаги складывания поочерёдно подгибают четыре верхних клапана, и узел нанесения скотча на верх наклеивает ленту по мере прохождения коробки. Коробка выходит закрытой и запечатанной как исходным нижним швом от формировщика, так и новым верхним швом. В этом заказе указана запечатыватель модели ZYFC-05 — тот же тип агрегата, электрические параметры которого разобраны в сопутствующей технической статье.
Как реально работают складывание клапанов и узел нанесения скотча
У коробки типа RSC четыре верхних клапана: два узких внутренних и два более широких внешних. Запечатыватель обрабатывает их в фиксированном порядке. По мере входа коробки изогнутый отражатель поднимает и удерживает два внутренних клапана; затем пара боковых рычагов сводит два внешних клапана внутрь и поверх них, так что все четыре сходятся по центру. В этот момент коробка уже движется, поэтому рычаги складывания имеют изогнутую форму, а не прямые стержни. К моменту подхода коробки к узлу нанесения скотча клапаны удерживаются ровно и плоско.
Сам узел нанесения скотча — простой механический агрегат без отдельного двигателя. Подпружиненный ролик прижимает передний край ленты к коробке, неподвижный нож отрезает ленту нужной длины, пока коробка продолжает движение, а задний ролик приглаживает конец ленты на коробке. Натяжение ленты задаётся регулируемым тормозом на рулоне. Если тормоз слишком тугой, лента растягивается и отрывается; если слишком свободный — ложится заломами. Эта настройка фиксируется нами в ходе испытаний и помечается для заказчика, поскольку именно с неё оператор начинает проверку, когда коробка выглядит плохо запечатанной.
Сама коробка: марка картона и почему это важно
Машины строятся под коробку, а не наоборот, поэтому спецификация заготовки — часть проектных работ. Гофрокарта описывается профилем волны и прочностью. Волна — это гофрированный внутренний слой: распространённые профили идут от тонкой волны B для печатных розничных коробок до более жёсткой волны C для транспортной тары, а двухслойный картон BC применяется для более тяжёлого содержимого. Прочность указывают либо значением испытания на продавливание по торцу (ECT): это нагрузка, которую стоящая коробка выдерживает до деформации, либо значением разрушающего давления по методу Маллена — сопротивление проколу. Показатели ECT чаще выбирают для складского штабелирования; показатели разрыва важны, когда содержимое острое или коробка проходит грубую обработку.
Эти сведения напрямую влияют на настройки формировщика. Более тяжёлая двухслойная заготовка жёстче, поэтому присоскам магазина и формовочной головке требуется больше усилия, а момент закрытия клапанов несколько иной. Картон, слишком лёгкий под вес изделия, будет давиться у формовочной головки или провисать на конвейере. Мы запрашиваем реальные заготовки заказчика, а не общую образцовую карту, чтобы испытания проходили на настоящем материале; видеоролики по этому заказу сняты именно с этими коробками.
Как проводились приёмочные испытания на заводе
До записи любых материалов для заказчика мы прогнали линию через те же проверки, что используем для каждого экспортного заказа. Приведённый ниже список — практический рабочий вариант, а не бумажная формальность.
- Загрузили магазин формировщика полной стопкой заготовок заказчика и убедились, что он берёт по одной заготовке без двойной подачи и без заклинивания.
- Проверили каждую собранную коробку на прямые углы и центральное положение нижнего шва; любую коробку с подогнутым или раздавленным клапаном забраковали.
- Установили направляющие рельсы конвейера и ширину ленты запечатывателя по габаритам коробки и убедились, что коробка не перекашивается между станциями.
- Прогнали партию через запечатыватель и проверили, что все четыре верхних клапана полностью подогнуты, скотч расположен по центру и сцеплен, а углы не отогнуты.
- Проверили защищённый формировщик с открытыми и закрытыми дверцами и убедились, что блокировки останавливают цикл при открытии доступа.
- Измерили потребление электроэнергии по шильдику и убедились, что аварийный останов останавливает всю линию с любой станции.
Письменное подтверждение заказчика
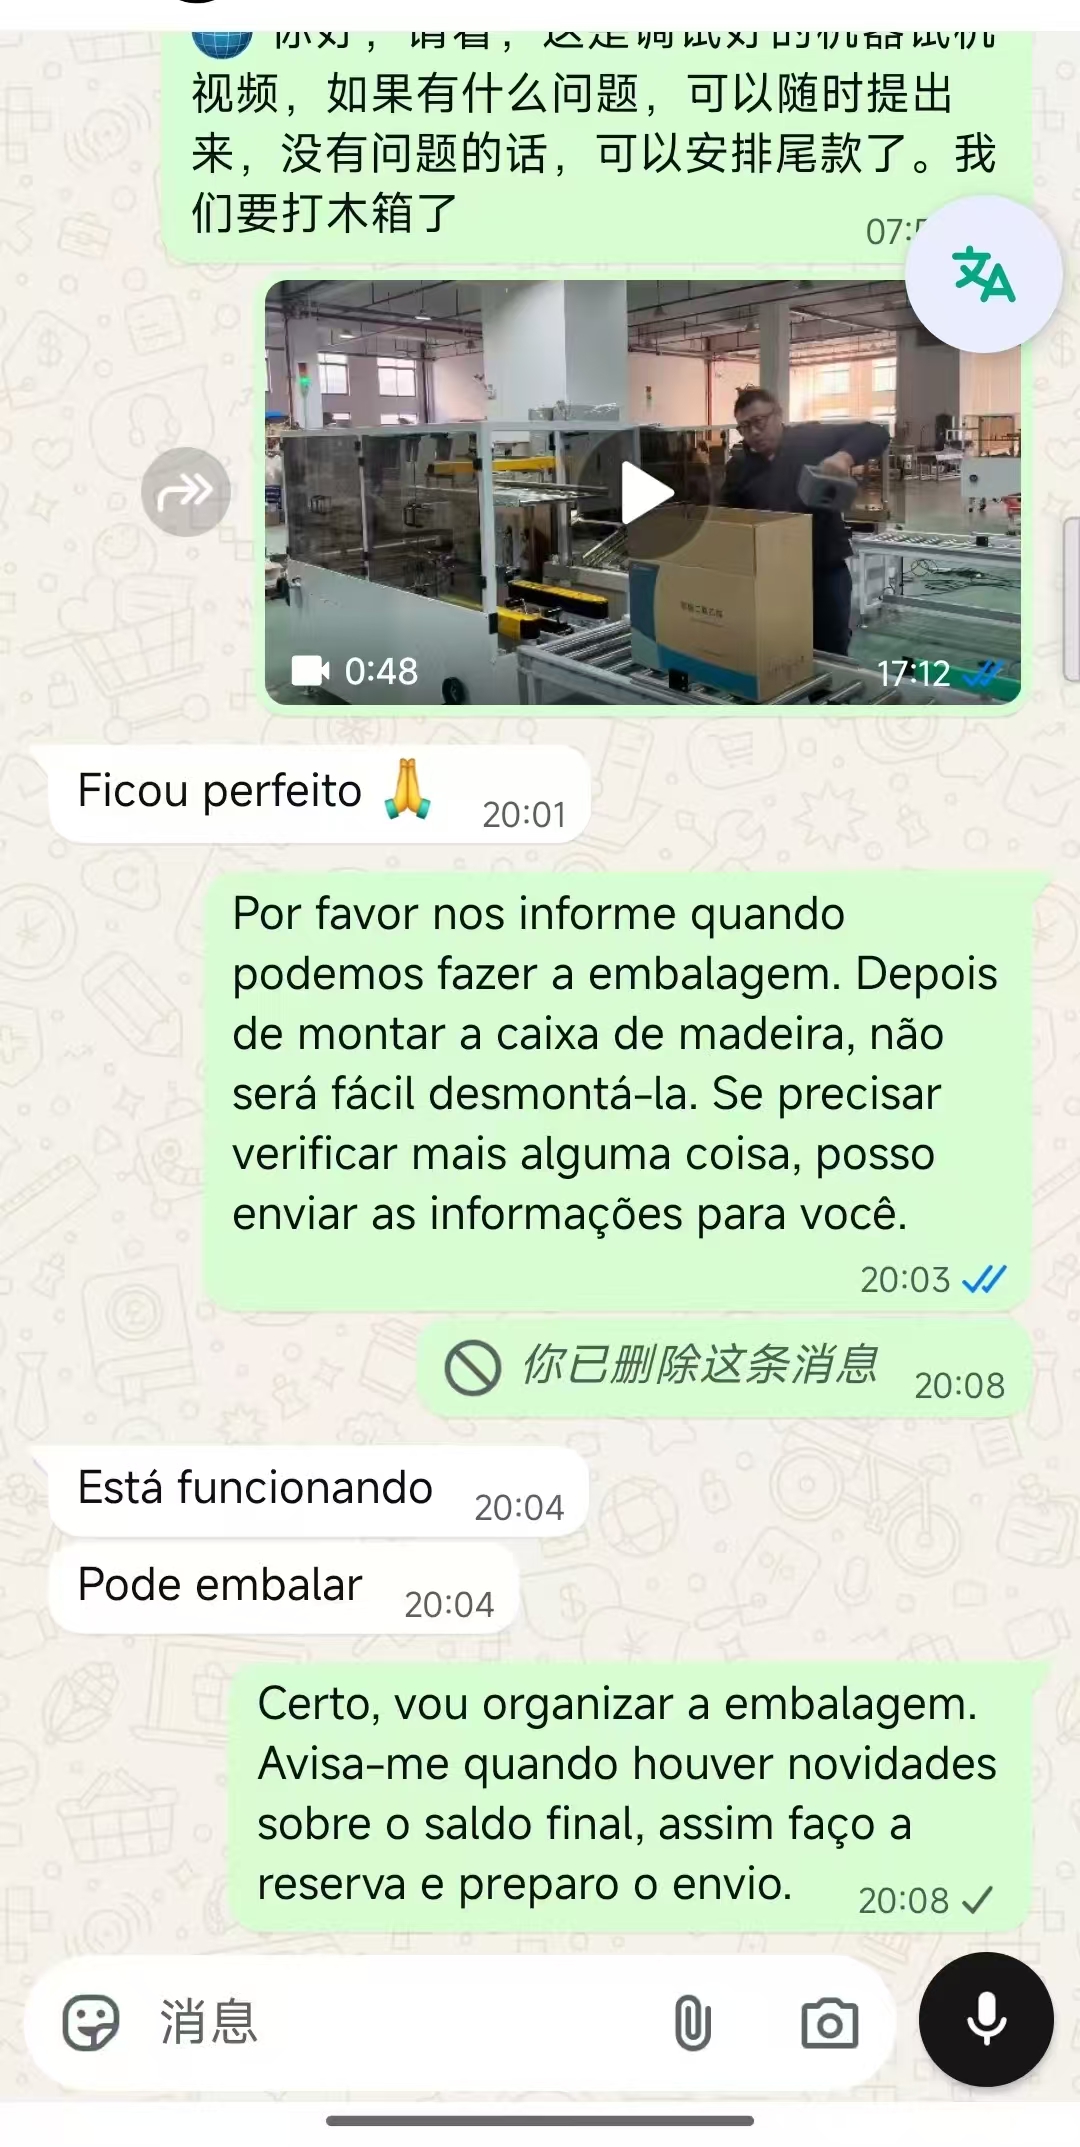
Сообщения на скриншоте — подлинные слова заказчика. Получив контрольный видеоролик, покупатель ответил «Ficou perfeito» (всё получилось правильно), затем «Está funcionando» (машина работает) и «Pode embalar» (можно упаковывать). Мы держим линию в ожидании упаковки в ящики до получения этого подтверждения по простой причине: после того как машина закреплена в экспортном деревянном ящике, повторное вскрытие для проверки настройки означает частичную разборку упаковки. Подтверждение результатов испытаний до отправки позволяет не сдвигать ни график заказчика, ни наш.
Автоматическая линия против заменяемого ею ручного процесса
| Параметр сравнения | Ручное формирование, укладка и запечатывание | Эти две автоматические линии |
|---|---|---|
| Формирование и нижний шов | Выполняется вручную, скорость зависит от оператора | Автоматически из магазина заготовок, коробки стабильно ровные |
| Складывание верхних клапанов и шов | Складываются вручную, скотч часто смещён или в заломах | Механическое складывание и скотч по центру на каждой коробке |
| Персонала на линию | Три-четыре человека на разных операциях | Один человек на станции загрузки |
| Разброс качества коробок | Высокий, зависит от усталости и смены | Низкий, настройки фиксированы до смены формата |
| Управление темпом | Задаётся самой быстрой ручной операцией | Задаётся оператором загрузки, при наличии буферной очереди |
| Главное ограничение | Стоимость труда и нестабильные коробки | Один формат коробки за раз; между размерами требуется переналадка |
Как рассчитывают производительность линии с ручной станцией
При данной компоновке и формировщик, и запечатыватель способны работать быстрее ручного пункта загрузки, поэтому реальный выпуск задаёт оператор загрузки, а не номиналы на шильдиках машин. Полезный расчёт — это время цикла на станции загрузки. Если оператор выпускает заполненную коробку каждые шесть секунд, линия ограничена десятью коробками в минуту независимо от того, насколько быстро может совершать цикл формировщик. Подбор машины с запасом выше этого темпа не пропадает впустую, но и не повышает выпуск: он создаёт буферную очередь и позволяет формировщику догонять поток после короткой паузы.
Практичный способ планирования линии — идти от цели смены назад. Возьмите число запечатанных коробок, необходимое за смену, разделите на рабочие минуты, а затем добавьте запас, поскольку ни одна ручная станция не работает на пике всю смену. Обычный плановый показатель — подбор линии примерно под 70–80 процентов от лучшего темпа оператора; это оставляет место на перерывы, мелкие проверки и случайно неправильно поданную коробку. Проектирование под теоретический максимум не оставляет буфера, и линия не достигнет цели, как только что-то прервёт загрузку.
Защитные ограждения и требования директивы CE к оборудованию
Опасные зоны этой линии сосредоточены в двух местах: механизмы съёма и закрытия клапанов формировщика, движущиеся с реальным усилием, и нож скотча с приводными ремнями запечатывателя. Поэтому формировщик выполнен в виде закрытого шкафа с блокируемыми дверцами: открытие доступа во время цикла останавливает движение раньше, чем рука дотянется до механизма. Подвижные части запечатывателя закрыты неподвижными ограждениями, а узел скотча доступен только через регламентированное окно для смены рулона. Кнопки аварийного останова расположены на пульте формировщика, в зоне загрузки и на запечатывателе; любая из них останавливает всю линию.
Марка CE на шильдике подтверждается декларацией в комплекте документации. Машина оценена по директиве по машинам с точки зрения механической и электрической безопасности: расстояния ограждений, работа блокировок и цепь аварийного останова задокументированы, а не приняты по предположению. Места защемления на конвейере закрыты там, где ролик примыкает к приводу, а электрический пульт собран по соответствующим нормам низковольтного оборудования и щитов. Это важно не только для европейского рынка: собственная проверка безопасности заказчика потребует таких же подтверждений независимо от пункта назначения.
Подготовка площадки и монтаж
Линия не требует специального фундамента, но пол должен быть достаточно ровным и горизонтальным, чтобы рамы стояли прямо; в фиксированном положении машины опираются на регулируемые опоры, а не на роликовые колёса. Основные входные данные площадки — электроснабжение, соответствующее шильдику, и свободная компоновка, оставляющая место для загрузки магазина формировщика спереди и для работы оператора на станции загрузки без пересечения конвейера. До отгрузки мы предоставляем габаритную планировку с точным основанием, проходами доступа и местом ввода питания, чтобы заказчик мог подготовить пол и точку подключения до прибытия ящиков.
Ввод в эксплуатацию на площадке идёт по фиксированной последовательности: выровнять и соединить секции, подключить конвейер и межстанционные сигналы, подтвердить направление каждого привода, прогнать пустые коробки по всему тракту, затем прогнать заполненные и проверить швы. Те же приёмочные точки, что и на заводских испытаниях, повторяются на площадке, потому что транспортировка может сместить направляющий рельс или ослабить настройку даже при исправной упаковке.
Техническое обслуживание и изнашивающиеся детали
В линии мало изнашивающихся деталей, что отчасти объясняет её пригодность для покупателя без большой сервисной команды. Расходный материал — сам скотч, который оператор заменяет по регламенту. Нож скотча со временем тупится и заменяется узлом на крепёжах, не затачивается. Приводные цепи конвейера и приводные ремни запечатывателя проверяются и смазываются по графику, а присоски магазина формировщика осматриваются: изношенная присоска обычно и есть причина пропуска захвата. В таблице ниже приведены неисправности, которые реально возникают при обслуживании.
Заказ отгружался с определённым набором расходников и запасных частей, а не с открытым списком. Вместе с машинами ушли первые рулоны заявленного BOPP-скотча, по одному сменному ножу скотча на каждый запечатыватель, запасной комплект присосок магазина формировщика и крепёж для соединения секций конвейера. Наличие этих предметов первого обслуживания в том же ящике, что и ведомость запчастей, избавляет сервисную команду от поиска ножа под конкретный держатель или совместимой присоски до первого планового обслуживания. Сама ведомость запчастей привязана к заводскому номеру каждой машины, поэтому любой последующий заказ можно оформить по точной установленной детали, а не по описанию.
| Признак | Вероятная причина | Действие |
|---|---|---|
| Формировщик пропускает заготовку или подаёт две сразу | Изношена присоска, либо стопка в магазине уложена неровно | Осмотреть присоску, переукладить стопку ровно и проверить настройку подачи воздуха |
| Коробка перекашивается на конвейере | Ослаблен направляющий рельс или установлен слишком широко | Перенастроить рельсы по ширине коробки и зафиксировать их |
| Скотч в заломах или смещён от центра | Неверное натяжение тормоза скотча или загрязнённый ролик | Перенастроить тормоз и очистить прижимной ролик |
| Верхний клапан не подогнут полностью | После смены размера нарушена высота рычага складывания | Перенастроить высоту рычага под новую высоту коробки |
| Запечатыватель останавливается с застрявшей внутри коробкой | Раздавленная коробка или посторонний предмет в головке | Удалить через окно доступа, никогда при подключённом питании |
Упаковка в ящики и отгрузка
После письменного подтверждения каждая линия была разобрана на транспортные секции, закреплена в фумигированных экспортных деревянных ящиках и зафиксирована креплениями так, чтобы рамы конвейера и защищённые шкафы не смещались при перевозке. Пульты управления и блоки HMI упакованы отдельно и прижаты к рамам. Сопроводительный комплект документации включает электрические схемы, ведомость запчастей с привязкой к заводскому номеру каждой машины, декларацию CE и инструкции по эксплуатации и обслуживанию. Поскольку заказчик заказал две линии, ящики помечены, чтобы было видно, к какой линии относится каждая секция, поэтому повторная сборка на площадке проходит несложно.
Приём ящиков и чек-лист распаковки
Так как ящики помечены по линиям, приёмная группа может размещать каждый комплект рядом с принадлежащей ему зоной упаковки, а не выгружать всё в одном проёме. Первая проверка при прибытии — внешняя: убедиться в сохранности фумигационных меток и этикеток ящика, отметить любой ящик с повреждённым креплением или пробитой стенкой до вскрытия. Если ящик получил сильный удар при перевозке, правильный порядок — вскрывать его по упаковочному листу и проверять секцию по габаритной планировке до подключения питания, а не полагать, что машина внутри стоит ровно.
Распаковка идёт в обратном порядке по комплекту документации. Каждая секция сверяется с ведомостью запчастей по её заводскому номеру; отдельно упакованные блоки HMI и пульты сопоставляются со своими шкафами; пакетированный крепёж и запасные ножи скотча пересчитываются до разборки деревянного ящика. Удержание упаковки до отметки всех позиций списка — намеренное решение: отсутствующий зажим направляющего рельса или ослабленный кабель гораздо проще отследить, пока ящик и его метки на месте. После завершения инвентаризации переходит в действие уже описанная последовательность ввода в эксплуатацию на площадке, начиная с выравнивания опор и соединения секций конвейера.
График проекта и сохранение идентичности двух линий
Изготовление двух линий в одном заказе ведётся по единой спецификации, чтобы машины были действительно взаимозаменяемы, а не просто похожи. Габариты рам, высота конвейера, ширина ленты запечатывателя и программа HMI заданы одинаковыми значениями, а электрические схемы выпущены один раз и применены к обоим агрегатам. Это важно при изготовлении: запасная деталь или изменение настройки, работающие на одной линии, гарантированно сработают на другой; это важно и после поставки, потому что сервисной команде заказчика достаточно освоить один набор процедур и держать один общий комплект запчастей.
Ритм коммуникации в ходе проекта был намеренно простым. На этапе изготовления мы в письменном виде подтвердили образец заготовки, габариты коробки и напряжение на площадке до производства, чтобы ничего не оставалось на толкование. На этапе испытаний мы прислали видеоролики работы вместо письменного заявления и держали упаковку в ящики до получения подтверждения заказчика. Этап передачи — это комплект документации и помеченные ящики, описанные выше. Именно чёткое разделение этих трёх контрольных точек позволяет заказу на две машины для двух зон упаковки завершиться без цикла переделок.
Где эта компоновка подходит, а где нет
Данное решение подходит для производства с ограниченным набором форматов коробок, где нужно, чтобы человек проверял содержимое каждой коробки, и где время теряется на ручное формирование и запечатывание. Это разумная промежуточная ступень между полностью ручным цехом и полностью автоматическим упаковщиком. Оно хуже подходит для завода, где за смену используется много размеров коробок с частыми переключениями: каждая смена формата всё равно требует перенастройки магазина, рельсов и ширины запечатывания; а также для линии с одним SKU и большим объёмом, где автоматическая загрузочная голова сняла бы и ручную станцию. Инженерные детали по подбору размеров каждой станции и выбору между автоматическими и полуавтоматическими агрегатами — в сопутствующей статье о настройке концевой линии упаковки коробок.
Если вы планируете подобную линию и хотите знать, какие сведения нам нужны до расчёта цены, начните с габаритов коробки и марки картона, целевого числа запечатанных коробок за смену, числа форматов и частоты их смены, а также напряжения и частоты на площадке. Эти данные можно прислать через страницу контактов, и мы вернём планировку и фиксированную спецификацию.
