L-образный запайщик, боковой непрерывный запайщик или автоматический линейный термоусадочный аппарат: почему региональный контрактный фасовщик сохранил прерывистый L-образный запайщик для смешанных торговых комплектов
Когда контрактный фасовщик комплектует коробки для супермаркетов, операция термоусадки со стороны выглядит обманчиво простой: продукт заходит, плёнка оборачивает его, тоннель усаживает, на выходе получается аккуратный торговый комплект. Решение по технике скрыто в том, как именно эта плёнка закрывается. Завод в этом проекте выбирал между автоматическим L-образным запайщиком и непрерывным боковым запайщиком, и рекламные материалы более быстрой машины выставляли L-образный запайщик осторожным, устаревшим вариантом. Спецификацию решал не заголовок с максимальной скоростью. Её решил характер портфеля заказов: каталог коротких и средних коробок, меняющихся каждую неделю, и тот факт, что ограничивающей стадией был нижестоящий тоннель, а не запайщик. Эту историю стоит пересказать, потому что перед таким же выбором стоит большинство покупателей, и их тянет купить по большему числу.
SunAura Machinery поставила и ввела в эксплуатацию автоматический L-образный запайщик в паре с термоусадочным тоннелем для линии, и главный урок в том, что это не был компромисс. Это был правильный тракт запайки для операции со смешанными комплектами. Чтобы понять почему, нужно посмотреть, как запаивают две машины, где лежит ограничение по длине продукта и для чего на самом деле предназначен непрерывный боковой запайщик. В отрыве от задачи ни одна из них не лучше другой: это ответы на разные профили потока, и выбор здесь чисто инженерный, а не вопрос престижа бюджета.
Чем на самом деле различаются два тракта запайки
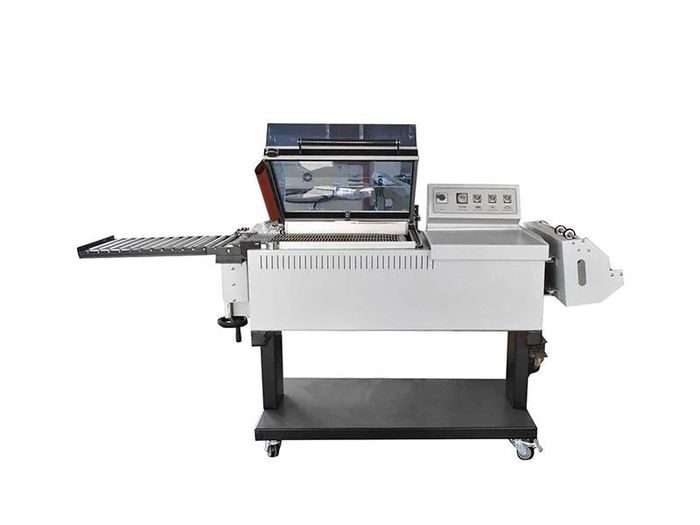
L-образный запайщик получил название от L-образной сварной планки, которая закрывает плёнку по боковой и задней кромке за один цикл. Продукт подаётся в сложенную полосу плёнки, планка опускается вокруг него, и одно движение формирует боковой и торцевой швы и отрезает пакет перед входом в тоннель. Поскольку планка имеет фиксированную физическую длину, продукт должен помещаться внутри этой запайочной зоны: планка должна сомкнуться вокруг самого длинного изделия в каталоге. Действие прерывистое: продукт индексируется, планка запаивает, цикл повторяется. Это классический процесс «запайка-усадка» для коробок, мультипаков и комплектов любого вида в более широком семействе процессов термоусадочной упаковки, и именно поэтому термоусадочные аппараты с L-образной планкой и специализированные термоусадочные машины в модельном ряду обычно самые универсальные из общеприменяемых вариантов.
Боковой запайщик работает иначе. Он формирует непрерывный продольный шов по плёнке по мере движения продукта, а затем отдельным поперечным швом между изделиями закрывает торцы. Фиксированной длины L-образной планки как главного ограничения здесь нет, потому что боковой шов идёт непрерывно, — именно поэтому боковые запайщики так хорошо справляются с длинными продуктами и переменной длиной. Компромисс: критичным становится расстояние между продуктами. Поперечный шов должен чисто попасть в зазор между изделиями, поэтому впуск обязан точно контролировать шаг. Непрерывно работающие боковые запайщики не останавливаются и не трогаются между продуктами — так они достигают очень высокой производительности, но требуют дисциплинированной, хорошо управляемой подачи и линии, способной за ними успевать.
Что на самом деле означают цифры скорости
Именно здесь проспекты наносят больше всего вреда. Непрерывный боковой запайщик верхнего уровня может обрабатывать 100 и более изделий в минуту, и производители отмечают, что сервоуправление движением позволяет сэкономить до примерно 20 процентов плёнки по сравнению с несервоприводными машинами, а также убирает сварные проволоки, пневматику и муфты, которые традиционно изнашиваются. Это реальные преимущества на высокообъёмной непрерывной линии. Но число держится только если остальная линия способна его принять. В этом проекте термоусадочный тоннель и нижестоящая упаковка имели меньшую устойчивую мощность, поэтому запайщик на 100 изделий в минуту просто нагромождал бы продукт в тоннель, который не способен его принять, — узкое место сдвинулось бы, но не исчезло. Каталожная скорость почти не имеет ценности, если вся линия не сохраняет принятое качество шва и усадки по нужной смеси SKU.
Автоматический L-образный запайщик работает в более скромном прерывистом цикле, обычно в районе 15–35 пакетов в минуту в зависимости от рамы и продукта; ручные и полуавтоматические версии идут ещё медленнее, темп задаёт оператор. Это звучит неамбициозно, пока не сопоставишь с фактической потребностью: линия смешанных комплектов работала заметно внутри этого диапазона с частыми остановками на смену SKU. L-образный запайщик не заставляли идти на пределе, и машина, комфортно работающая на половине номинала, куда более надёжный актив, чем быстрая, но неиспользуемая в лишней скорости. Дисциплина в том, чтобы сравнивать полную предложенную конфигурацию вместе с тоннелем, а не переносить пиковое число одной модели на другую.
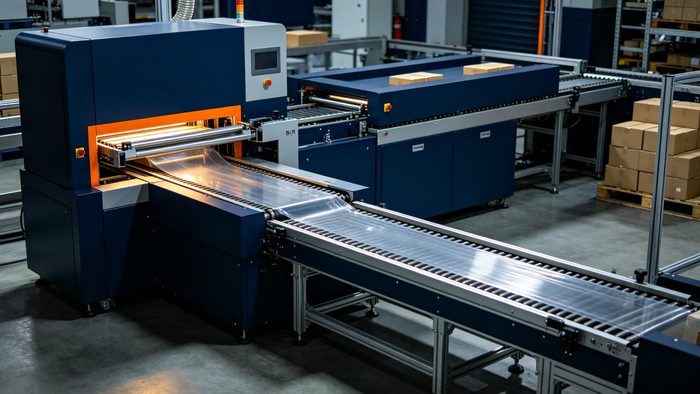
Сравнительная таблица: L-образный запайщик, боковой запайщик и линейный аппарат
| Критерий | L-образный запайщик | Непрерывный боковой запайщик | Автоматический линейный аппарат |
|---|---|---|---|
| Действие запайки | Прерывистое; один цикл L-образной планки | Непрерывный боковой шов плюс поперечный шов | Автоматический впуск по закрытому тракту |
| Длина продукта | Должна помещаться в фиксированную зону планки | Работает с длинной и переменной длиной | Задаётся выбранным трактом запайки |
| Типичный диапазон скорости | Низкая и средняя; ограничено оператором или рамой | Высокая; 100+ пакетов в минуту на верхнем уровне | Средняя и высокая; зависит от запайщика |
| Относительная капитальная стоимость | Ниже; простая отработанная механика | Выше; серводвигатели и слежение | Ещё выше; полная автоматизация впуска |
| Сложность переналадки | Механические регулировки и настройка плёнки | Согласованные настройки слежения и синхронизации | Больше настроек для проверки |
| Расстояние между продуктами | Важно, но допускает отклонения | Критично; поперечный шов должен попасть в зазор | Контролируется впуском |
| Нагрузка на обслуживание | Сварные проволоки и нагреватели; хорошо изучено | Меньше изнашиваемых частей на серверных исполнениях | Добавляет датчики и детали впуска |
| Лучшее соответствие | Смешанные коробки, мультипаки, разные SKU | Длинные продукты, непрерывный высокий поток | Бесконтактная интеграция в линию |
Почему контрактный фасовщик остался на L-образном запайщике
Решающими стали три вещи, которые L-образный запайщик делает хорошо, а за боковой пришлось бы доплачивать впустую. Во-первых, весь диапазон SKU, включая самую длинную коробку, комфортно помещался в L-образную планку, поэтому ограничение по фиксированной длине, ради которого покупатели идут на боковой запайщик, просто не существовало. Во-вторых, завод постоянно меняет продукты, и прерывистый L-образный запайщик с несложными механическими регулировками и настройкой плёнки переналадить быстрее и с меньшим риском ошибки, чем боковой, у которого приходится заново согласовывать слежение, шаг и синхронизацию поперечного шва. В-третьих, узким местом был тоннель, поэтому оплата скорости запайщика, которую тоннель не способен потребить, не дала бы дополнительного принятого выпуска. По каждому измеренному пункту L-образный запайщик соответствовал реальному потоку, а боковой — гипотетической более быстрой линии, под которую остальная часть завода не была построена.
Есть и практический аргумент, исходя из того, как машина реально эксплуатируется. L-образный запайщик — прощающая, хорошо изученная технология, которую типичная упаковочная бригада может вести, регулировать и обслуживать с имеющейся на месте квалификацией, а изнашиваемые части знакомы и недороги. Более новые сервобоковые запайщики впечатляют и реально снижают обслуживание на длительных кампаниях, но они вознаграждают завод, ведущий долгие стабильные высокообъёмные продукты с управляемым впуском. Для контрактного фасовщика, чьё конкурентное преимущество — умение переключаться между множеством торговых комплектов, гибкость L-образного запайщика и есть главная характеристика, а не ограничение, которое надо «инженерно устранить».
В каком случае победил бы боковой запайщик
Честная обратная сторона этого случая: при других условиях рекомендация перевернулась бы. Боковой запайщик — правильный выбор, когда продукт длинный или варьируется по длине так, что никакая фиксированная L-образная планка его комфортно не обернёт: непрерывный продольный шов полностью снимает ограничение по длине планки. Он также выигрывает на действительно непрерывной высокообъёмной линии, где впуск держит шаг, тоннель имеет сопоставимую мощность, а завод ведёт долгие кампании без частых переналадок. В такой обстановке скорость сервобокового запайщика, экономия плёнки и меньше изнашиваемых частей все окупаются, а L-образный стал бы узким местом. Машина не хуже по своей сути и не медленнее по выбору: она специализирована под профиль потока, которого у данного контрактного фасовщика не было.
Автоматический линейный аппарат, добавляющий приводной впуск и бесконтактную работу к любому из двух трактов запайки, оправдан, когда операция усадки должна быть встроена в синхронизированную линию без оператора на посту, а не как отдельная ячейка комплектации. Это решение об интеграции в не меньшей степени, чем о запайке, и оно должно следовать за выбором тракта запайки, а не заменять его. Заложить полную линейную автоматизацию вокруг запайщика, чей тракт уже неверен для продукта, значит автоматизировать ошибку.
Когда не стоит покупать более быструю машину
Самое ясное предупреждение: отклоняйте любую конфигурацию, которая не проходит проверку потоком, а не проверку скоростью. До принятия решения прогоняйте самый короткий, типичный и самый длинный продукт через три события: дистанцию входа, завершение поперечного шва и чистую выгрузку в тоннель, фиксируя принятый выпуск и время восстановления после остановки. Если боковой запайщик лишь поднимает каталожную скорость, а тоннель или нижестоящая упаковка остаются ограничивающими, проблему мощности он не решил, и дополнительный капитал потрачен впустую. Равным образом не покупайте боковой запайщик под каталог, меняющийся каждую смену, если бригада не способна надёжно перенастроить шаг и слежение: переналадка съест преимущество производительности. И не закладывайте фиксированный L-образный запайщик под продукт, который слишком длинен для его зоны, — это заставит пойти на постоянный компромисс по единственному изделию, которое машина не может обработать.
Стоимость, окупаемость и риски закупки, которые нужно учесть
Капитальный разрыв между двумя трактами реален, но уже, чем кажется на первый взгляд, если посчитать полную конфигурацию. L-образный запайщик с тоннелем — относительно простое отработанное исполнение, тогда как сервобоковой добавляет управление движением, слежение и более сложный впуск, а полностью автоматический линейный аппарат сверх того добавляет приводные конвейеры, датчики и ограждения. Окупаемость следует считать по устойчивому принятому выпуску, а не по номинальному пику, и зачислять боковому запайщику его экономию плёнки и меньше износа только там, где это реально можно отработать на длительных кампаниях. По оценке планирования, боковой запайщик, идущий на проектной производительности на согласованном тоннеле, может оправдать надбавку; быстрый запайщик, питающий медленный тоннель, — нет, потому что дополнительные пакеты, которые окупили бы разницу, с линии не сходят.
Два закупочных риска заслуживают строки в бюджете. Первый — мощность тоннеля: это самое частое скрытое несоответствие, и её следует закладывать и проверять вместе с запайщиком, а не подразумевать по умолчанию. Второй — квалификация оператора: настройки шага и слежения бокового запайщика и интеграция линейного аппарата требуют более уверенной бригады, чем базовый L-образный, поэтому обучение и поддержка поставщика должны быть согласованы до поставки. Ни тот, ни другой не повод отказываться от более быстрой машины, когда поток в ней действительно нуждается, но игнорирование их — вот как технически правильный запайщик оказывается недозагруженным, и вина возлагается на технологию, а не на спецификацию.
Частые вопросы
Боковой запайщик всегда быстрее L-образного?
На верхнем рынке непрерывный боковой запайщик достигает гораздо более высокого пика, но реальный выпуск задаёт вся линия, особенно тоннель. Если тоннель или нижестоящая упаковка медленнее, лишняя скорость запайщика не используется, и L-образный запайщик, комфортно идущий внутри своей зоны, оказывается более надёжным и экономичным выбором.
Почему расстояние между продуктами так важно на боковом запайщике?
Потому что боковой шов идёт непрерывно, и отдельный поперечный шов должен попасть точно в зазор между продуктами. Если впуск не держит постоянный шаг, поперечный шов задевает изделие и пакет получается бракованным. Машины с L-образной планкой прощают отклонения, потому что одна планка запаивает каждый предмет за один индексированный цикл.
Справится ли L-образный запайщик с длинными или нестандартными продуктами?
Только пока каждое изделие помещается внутри фиксированной запайочной планки, поэтому L-образные запайщики подходят для определённых коробок и мультипаков. Для действительно длинных или переменных по длине продуктов, а также хаотичного случайного расположения, непрерывный боковой шов — лучший тракт, поскольку он не зависит от фиксированной длины планки.
Сервобоковые запайщики действительно экономят плёнку?
На непрерывных высокообъёмных прогонах производители сообщают об экономии плёнки до примерно 20 процентов за счёт сервоуправления движением, а также о меньшем числе традиционных изнашиваемых частей. На подходящей линии эта экономия реальна, но не оправдывает машину на умеренной операции со смешанными SKU, где ограничением является тоннель.
Заключение: выбирайте тракт запайки, который вознаграждает поток
L-образный запайщик — рациональный гибкий выбор, когда продукты помещаются в его зону, смесь SKU часто меняется, а истинный темп задаёт тоннель; боковой запайщик выигрывает для длинных или переменных продуктов и непрерывного высокообъёмного управляемого потока; а полная линейная автоматизация уместна на любом тракте только когда пост должен работать без оператора внутри синхронизированной линии. Повторяющаяся ошибка — купить по большему пиковому числу и обнаружить, что узкое место просто сдвинулось на ступень ниже по потоку. Та же логика разделения работы вместо выжимания одного тракта сильнее видна в выборе между одноручьевой и двухручьевой упаковочными машинами, а после изготовления комплектов вопрос удержания готовых паллет сводится к стальной или полиэстеровой обвязке.
Если вы подбираете линию термоусадки и хотите, чтобы тракт запайки, мощность тоннеля и схема впуска были проверены под вашу фактическую зону продукта, пришлите габариты SKU и целевую производительность на странице контактов SunAura Machinery, и наши инженеры проведут с вами проверку потока, чтобы выбранная машина оправдывала скорость на производстве, а не только в проспекте.
Избранные источники
- Kallfass, спецификации непрерывного бокового запайщика: производительность, экономия плёнки на сервоуправлении и конструкция изнашиваемых частей.
- Plexpack (Damark), типы и принцип работы L-образных запайщиков: ручные, полуавтоматические и автоматические конфигурации.
- SelectPack, выбор L-образного запайщика против бокового: тракты запайки, зона продукта и метод проверки потоком.
