Becher-Abfüllung und Versiegelung: Form-Fill-Seal vs. vorgefertigter Becher vs. Rotationsmonoblock
Drei Anfragen im selben Monat klangen wie dieselbe Aufgabe — Becher füllen und versiegeln — und brauchten drei verschiedene Maschinen. Der eine produzierte 150 g Rührjoghurt bei 900 Bechern/h für eine regionale Molkerei und wollte nur die Handarbeit beenden. Der zweite füllte ein Protein-Dessert in 120 g bei 6.000 Bechern/h und brauchte eine Siegelnähte, die 45 Tage Kühlkette hält. Der dritte füllte 90 g Single-Serve-Sauce bei 85 °C heiß und musste Deformation der Becherwand vermeiden. Form-Fill-Seal hätte den dritten wirtschaftlich ruiniert, eine vorgefertigte Becherlinie wäre für den ersten zu teuer gewesen.
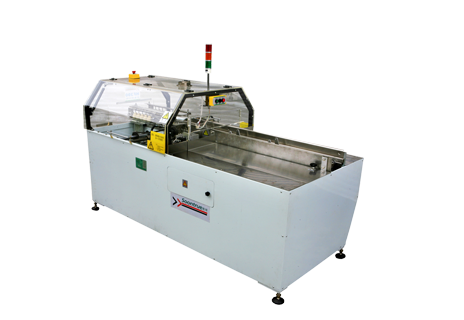
Die drei Architekturen, klar benannt
Inline-FFS: Eine Rolle thermoplastischer Folie wird in der Maschine erwärmt, tiefgezogen, gefüllt, mit Deckelfolie versiegelt und geschnitten. Der Becher entsteht auf der Linie — kein Bechereinkauf, keine Lagerhaltung, materielle Kosten meist 30–50 % eines vorgefertigten Bechers. Vorgefertigte Becher: Becher kommen genestet, werden vereinzelt, gefüllt, versiegelt und optional verkappt; der Becher ist ein Zukaufteil, dafür entfallen Formstation, Formwerkzeuge und Anlaufausschuss. Rotationsmonoblock: Ein Karussell indexiert den Becher durch Füll-, Siegel- und ggf. Kapp-/Löffelstationen; mehr Stationen pro Quadratmeter und deutlich bessere Kontrolle von Siegelzeit und Druck, dafür höhere Investition und geringere Erweiterbarkeit.
Der Vergleich, der die meisten Projekte entscheidet
| Dimension | Inline-FFS | Vorgefertigter Becher | Rotationsmonoblock |
|---|---|---|---|
| Prinzip | Becher aus Folie geformt, gefüllt, gedeckelt, geschnitten | Becher vereinzelt, gefüllt, gedeckelt, optional verkappt | Becher im Karussell durch Stationen indexiert |
| Leistung | 1.500–12.000 Becher/h | 800–6.000 Becher/h | 3.000–25.000 Becher/h |
| Füllgenauigkeit | ±1–2 % (volumetrisch/Kolben) | ±1 % (Servokolben oder Nettogewicht) | ±0,5–1 % mit Checkweigher-Rückführung |
| Siegelqualität | gut, Verweilzeit durch Takt begrenzt | gut, abhängig vom Siegelaggregat | sehr gut, unabhängige Station mit langer Verweilzeit |
| Becherkosten | niedrig — nur Folie | hoch — bedruckter Zukaufbecher | hoch — gleicher Becher plus höhere Abschreibung |
| Werkzeuge | Formwerkzeug je Geometrie, 3–6 Wochen | Wechselteile je Durchmesser, 1–3 Wochen | Wechselteile plus Stationsplatten |
| Umrüstzeit | 60–180 min | 20–45 min | 30–90 min |
| Stellfläche | lang und schmal | lang und schmal | kompakt, großer Durchmesser |
| Am besten für | hohe Volumen, einfache Becher, kostengetrieben | Markenbecher, mittlere Volumen, häufigere SKU-Wechsel | sehr hohe Volumen, strenge Siegelanforderung, Zusatzstationen |
| Grenze | Formbeschränkung, Anlaufausschuss, begrenzte Bedruckbarkeit | Becherpreis und Lieferzeit beim Zulieferer | Investition, Starrheit auf einen Durchmesser |
| Preisband (indikativ) | 45.000–120.000 USD | 35.000–90.000 USD | ab 120.000–300.000 USD |
Entscheidungslogik: mit dem Siegel beginnen, nicht mit dem Füllen
1 — Haltbarkeit und Distribution. 7 Tage Kühlkette verträgt ein Plattensiegel mittlerer Verweilzeit; 45 Tage verlangen kontrollierten Druck und lange Verweilzeit, meist Rotation, plus dickere Deckelfolie mit definierter Siegelschicht. Heißabfüllung bei 85 °C schließt dünnwandiges FFS-Material aus und führt zu vorgefertigtem PP-Becher mit stärkerer Wand.
2 — Becher als Markenmittel. Sechsfarben-Offsetdruck, Sonderform oder Doppelwand gehen mit FFS nicht wirtschaftlich; bei einfarbigem Becher und Markenauftritt auf dem Deckel ist FFS über drei Jahre meist günstiger.
3 — Volumen und SKU-Zahl. Unter etwa 2.000 Bechern/h mit mehr als vier SKUs gewinnt der vorgefertigte Becher: weniger Investition, schnelleres Umrüsten, kein Formausschuss. Über 6.000 Becher/h mit ein bis zwei SKUs gewinnt FFS bei den Stückkosten.
4 — Produktverhalten. Joghurt mit 3,5 % Fett füllt sauber; Dessert mit Fruchtstücken braucht Kolben mit weiter Öffnung; Karamell oder Sauce mit Stücken braucht beheizte Behälter und beheizte Leitungen; proteinhaltige Desserts schäumen und verlangen Bottom-Up-Füllung mit Entgasungszeit vor dem Siegeln.
5 — Zusatzoperationen. Schraubkappe, Löffel, Strohhalm oder Shrink-Sleeve rechtfertigen den Monoblock, weil die Stationen vorhanden sind. Eine Kappstation an eine Inline-FFS nachzurüsten ist möglich, aber selten elegant und meist teurer als der Aufpreis zur Rotationsmaschine.
Was vor der Preisanfrage zu messen ist
Neun Angaben bestimmen das Angebot: Becherdurchmesser und Tiefe, Füllvolumen in Millilitern, Viskosität und Partikelgröße, Fülltemperatur, Zielbecher pro Minute, SKU-Zahl und Umrüsthäufigkeit, Haltbarkeit und Distributionsbedingung, verfügbare Stellfläche einschließlich Folien- oder Becherzuführung sowie verfügbare Medien (Dampf, Kaltwasser, Druckluft, CIP-Umfang). Wer nur „eine Becherfüllmaschine” anfragt, erhält eine Vermutung mit Preis.
Wiederkehrende Auswahlfehler
FFS für einen Markenbecher kaufen: Die Maschine läuft, das Marketing nicht — geformte Becher erreichen die Druckqualität eines Offsetbechers nicht. Vorgefertigte Becher für ein kostengetriebenes Commodity: Der Becherpreis wird still 55–65 % der Packungskosten. Leistung ohne Toleranz ausschreiben: 6.000 Becher/h bei ±3 % sind eine andere Maschine als bei ±1 % — die zweite kostet 30–40 % mehr. Umrüstzeit ignorieren: Fünf SKUs mit 90 Minuten Umrüstung verlieren rund 7,5 Stunden pro Woche. Die Siegelstation als Commodity behandeln: Sie entscheidet die Haltbarkeit; wer sie als Detail abtut, verlagert das Problem in die Kühltheke des Händlers.
Also: welche kaufen?
Inline-FFS bei einfachem Becher, über 2.000 Bechern/h, wenigen SKUs und einem Haltbarkeitsziel, das Plattensiegel oder Rollensiegel erfüllen. Vorgefertigte Inline-Linie, wenn der Becher die Marke trägt, das Volumen unter 6.000 Bechern/h liegt und Umrüstgeschwindigkeit wichtiger ist als Stückkosten. Rotationsmonoblock bei über 6.000 Bechern/h, langer Kühl- oder Heißfüll-Haltbarkeit und Kappe, Löffel oder Sleeve im gleichen Durchlauf. Die Architektur folgt dem Siegel und dem Becher, nie dem Füller.
Becherformung und Abfüllung stehen neben der Hochgeschwindigkeits-Becherformmaschine und den Flüssigabfüllmaschinen; die Einbindung in eine komplette Front-End-Kette ist unter Verpackungslinien beschrieben. Bechermaße, Produktdaten und Zielleistung lassen sich über das Kontaktformular einreichen.
