Thermoformanlagen — Becher, Schalen & Deckel von der Platte
SunAura baut Inline-Thermoformanlagen, die Kunststoffplatte erhitzen und in Becher, Schalen, Clamshells und Deckel formen — die Primärverpackung, die direkt in Ihre Abfülllinie läuft.
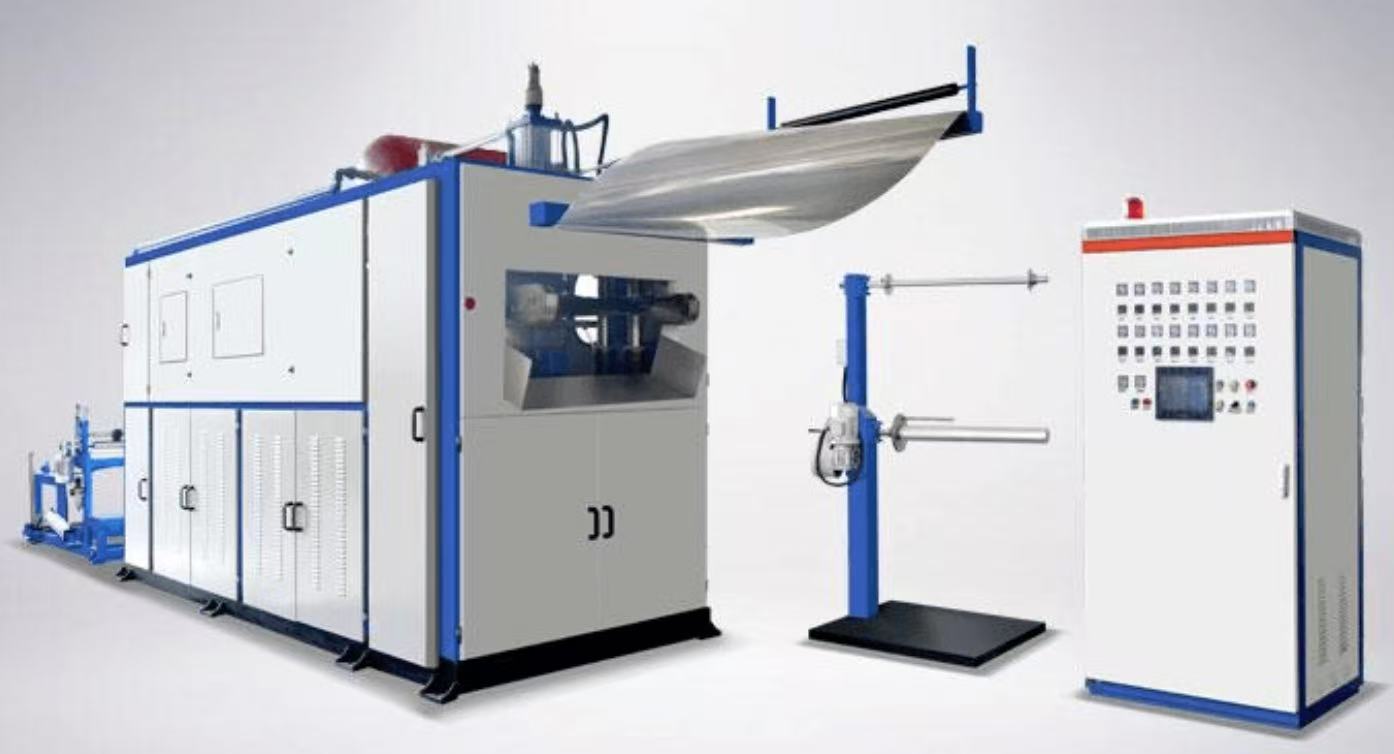
Formen Sie Ihre eigene Verpackung im eigenen Werk
Eine Thermoformmaschine erhitzt Kunststoff-Rollenfolie und zieht sie mit Vakuum oder Druckluft über ein Werkzeug, um Becher, Schalen, Deckel und Clamshells zu formen. Die hauseigene Formung senkt die Verpackungskosten gegenüber dem Kauf vorgefertigter Gebinde, und die geformten Becher oder Schalen laufen direkt in eine SunAura-Abfüll-Verschließmaschine — eine durchgehende Form-Füll-Siegel-Linie.
Thermoformmaschinen-Programm
| Modell | Typ | Am besten für |
|---|---|---|
| Hochleistungsbecherformer | Druckformen | Wasser-, Joghurt-, Saucebecher |
| Unterdruckformanlage | Vakuumformen | Schalen, Clamshells |
| Unter-/Überdruckformanlage | Druck + Vakuum | Tiefgezogene Schalen |
| Servo-Formanlage | Servo-Taktung | Medizinische Präzisionsschalen |
| Dickplatten-Formanlage | Dicke Platten | Automotive, Einlagen |
| Doppellagen-Formanlage | Dicke Platten | Große Hohlkörper |
Formen, dann Füllen
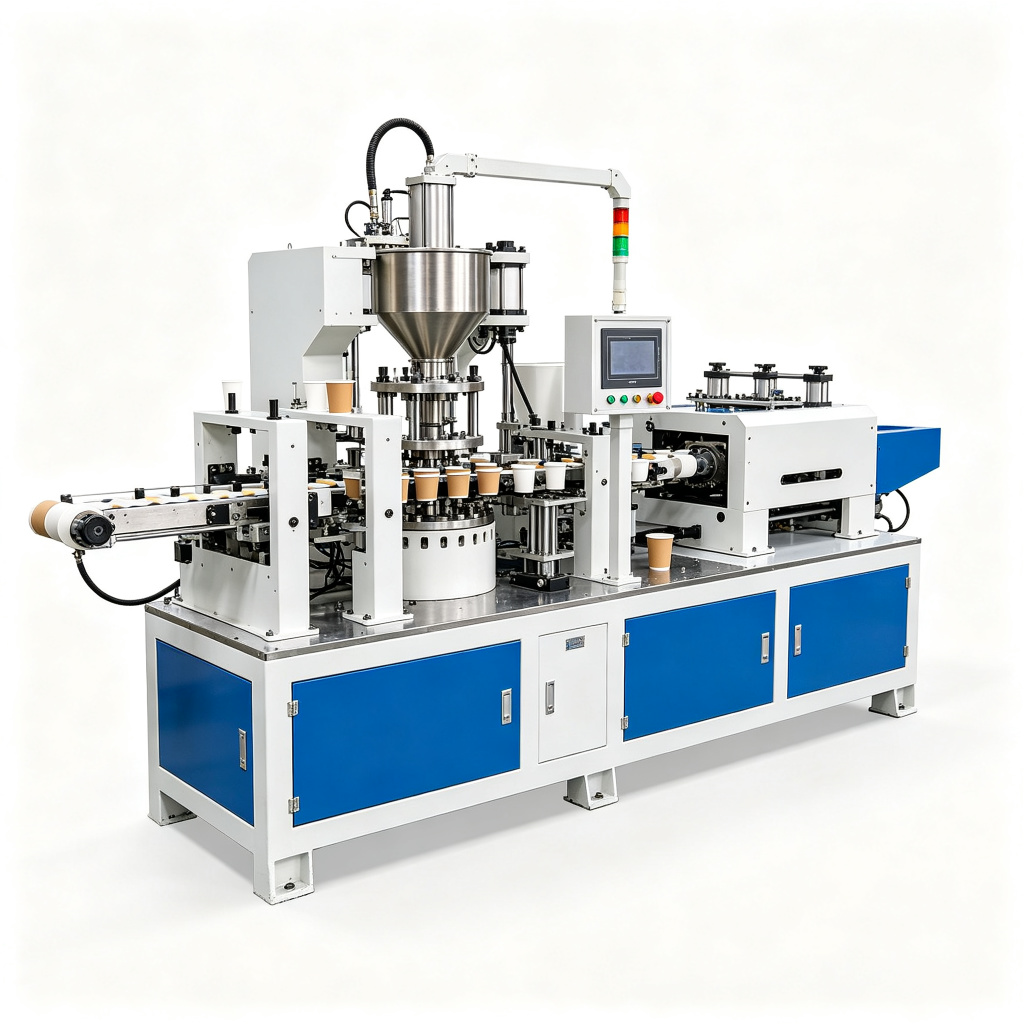
Kombinieren Sie einen SunAura-Becherformer mit unserer Rollenfolien-Becher-Abfüll-Verschließmaschine für eine Inline-Form-Füll-Siegel-Linie — geformte Becher laufen direkt zur Abfüllung und Versiegelung. Wir liefern Förderer, Stapelgerät und Abnahme als ein gesteuertes System.
Wie eine Thermoformmaschine flache Rollenware in fertige Verpackung verwandelt
Viele Einkäufer kaufen eine Thermoformmaschine nur nach Plattenbreite und Becher pro Minute. Wir nicht. Diese Zahlen spielen erst dann eine Rolle, wenn Sie verstehen, was die Maschine Takt für Takt tatsächlich tut — denn in den Heiz- und Formschritten werden 80 % Ihrer Teilequalität entschieden.
Jede von uns gebaute Kunststoff-Thermoformlinie folgt demselben Fünf-Schritte-Zyklus, und wir dimensionieren jede Station auf Ihr Material statt auf ein generisches Datenblatt. Die Platte läuft von einem motorischen Abroller, passiert eine Reihe von Tänzerarmen, die die Spannung konstant halten, und wird von einer Servo- oder pneumatischen Taktkette vorgeschoben. Nach dem Takt schließt sich der Spannrahmen und fixiert die Platte über die gesamte Formfläche. Dieser Rahmen ist wichtiger als allgemein angenommen: Wenn er durchbiegt, ist Ihre Ziehungs ungleichmäßig und Ihre Schalen kommen mit dünnen Ecken heraus.
Die eingespannte Platte fährt dann in den Ofen. Wir betreiben mehrere unabhängig geregelte Keramik- oder Infrarotheizbänke — vorne und hinten, oben und unten — damit die Platte gleichmäßig ihr Formfenster erreicht, statt die Oberfläche zu überhitzen, während der Kern kalt bleibt. PP und PLA liegen in einem engen Fenster; PET etwas breiter. Halten Sie die Platte zu lange, hängt sie durch und kristallisiert; fahren Sie sie zu früh heraus, ist das Material steif und will nicht ziehen. Dies ist der Schritt, den Bediener zu lernen abstimmen, und deshalb geben unsere Öfen eine Zonen-temperatur-Rückmeldung am HMI, statt eines einzigen Drehknopfs.
Als Nächstes kommt die Formstation selbst. Auf einer Unterdruck-Thermoformmaschine zieht Vakuum allein die weichgewordene Platte über den Dorn oder in die Matrize — schnell, günstig und gut für flache Teile wie Deckel und flache Schalen. Wo Sie tiefere Züge oder mehr Wanddickenkontrolle brauchen, steigen wir auf die Unter-/Überdruck-Thermoformung auf, wo Druckluft von oben drückt, während unten Vakuum zieht, und ein mechanischer Dorn das Material vorstreckt, bevor es auf das Werkzeug trifft. Diese Kombination ist es, die uns eine gleichmäßige Wanddicke über einen 120 mm tiefen Joghurt- oder Dessertbecher halten lässt, ohne den Boden so dünn zu ziehen, dass er beim Abfüllen reißt.
Nach dem Formen gelangt das Teil in die Stanz- und Trennstation, wo ein gehärteter Stahlstempel die geformte Bahn vom Restgitter trennt. Der Ausschuss wird von einem Aufwickel-Granulator abgezogen und entweder inline neu gemahlen oder zur Entsorgung aufgewickelt. Die fertigen Teile fallen auf ein Stapelgerät, wo eine Lichtschranke zählt und sie in ordentlichen Stapeln für Ihren Abfüller oder Ihre Verpackung ablegt. Eine Becherformmaschine, die dünnes PP mit hoher Geschwindigkeit verarbeitet, wirft mehrere hundert solcher Zyklen pro Minute aus; eine Dickplatten-Thermoformzelle, die 4–10 mm ABS oder HDPE für Automobilverkleidungen verarbeitet, läuft denselben Zyklus langsam, weil die Wärmeeinwirkung es so verlangt.
Was unsere Thermoform-Plattform im Einsatz leistet
Die Zahlen unten sind der Arbeitsbereich der Maschinen, die wir liefern, keine Marketing-Spitzenwerte. Wir stimmen den Endwert auf Ihr Teil, Ihr Material und Ihr Taktziel ab.
| Parameter | Dünnwandige Becher-/Schalen-Linie | Unter-/Überdruck-Linie | Dickwandige (Heavy-Gauge) Zelle |
|---|---|---|---|
| Formgeschwindigkeit | Bis zu 60 Becher / Hübe pro Minute | 30–45 Hübe pro Minute | 3–8 Zyklen pro Minute |
| Max. Formbreite | Bis zu 720 mm | Bis zu 760 mm | Bis zu 1200 × 2000 mm Platte |
| Plattendickenbereich | 0,2 – 2,0 mm | 0,2 – 3,0 mm | 2,0 – 10,0 mm |
| Heizzonen | 12–20 unabhängig geregelte Zonen | 16–24 Zonen, oben & unten | 6–12 Zonen mit langem Einwirkprofil |
| Vakuumniveau | −0,08 MPa (Speicher-Akkumulator) | −0,08 MPa, entlüftet in <0,5 s | −0,09 MPa, hochvolumige Pumpe |
| Druckluft | 0,6 – 0,8 MPa, 1,0 m³/min | 0,6 – 0,8 MPa, bis zu 2,0 m³/min | 0,7 – 0,9 MPa |
| Taktung / Antrieb | Servo-Taktkette, Wiederholgenauigkeit ±0,1 mm | Servo-Taktung ±0,05 mm | Servo-Plattenvorschub ±0,2 mm |
| Dornhilfe | Pneumatisch, optional | Servoangetriebener Dorn, programmierbare Geschwindigkeit | Manueller / servoangetriebener Dorn |
| Spannkraft | Bis zu 80 t Rahmen | Bis zu 120 t | Bis zu 200 t Pressrahmen |
| Verarbeitete Materialien | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, Mehrschicht, Barrierefolie | ABS, HDPE, PP, PC, PMMA, HIPS |
Die Werte repräsentieren Maschinen aus unserem 48.000 m²-Werk. Endwerte hängen von Kavitätenlayout, Ziehtiefe und Material ab; wir legen sie mit Ihnen in der Layout-Besprechung fest, bevor der Bau beginnt.
Wo diese Maschinen sich bewähren
Wir haben Thermoformanlagen in mehr als 100 Länder geliefert. Die Teileformen wiederholen sich branchenübergreifend, auch wenn der Kunde den Namen nie preisgibt.
Lebensmittelbecher und Dessertbecher
PP- und PET-Trinkbecher, Joghurtbecher, Dessert- und Saucebecher laufen auf einer Hochgeschwindigkeits-Thermoformmaschine direkt inline zu einer Becher-Abfüll-Verschließ-Linie. Wanddicke und Randplanheit entscheiden darüber, ob Ihr nachgeschalteter Abfüller sauber versiegelt.
Medizinische und Pharma-Schalen
Blisterartige Schalen, Eingriffsschalen und Gerätepackungen werden aus PETG oder APET auf unserer servoangetriebenen Thermoformmaschine geformt, wo wiederholgenaue Taschentiefe wichtiger ist als rohe Geschwindigkeit.
Frische-Produkt- und Fleischschalen
MAP-kompatible Schalenrohlinge mit definierten Randversiegelungsflächen, Entlüftungslöchern und Stapelnestern — die Art der flachen Ziehung, bei der die Unterdruck-Thermoformung die meiste Arbeit leistet.
Elektronik- und Einlagenverpackung
Leitfähige PS-Schalen und Bauteileinlagen mit enger Taschengeometrie, oft kombiniert mit einem Zwillingsblech- / Doppellagen-Dickblech-Format für den Versandschutz.
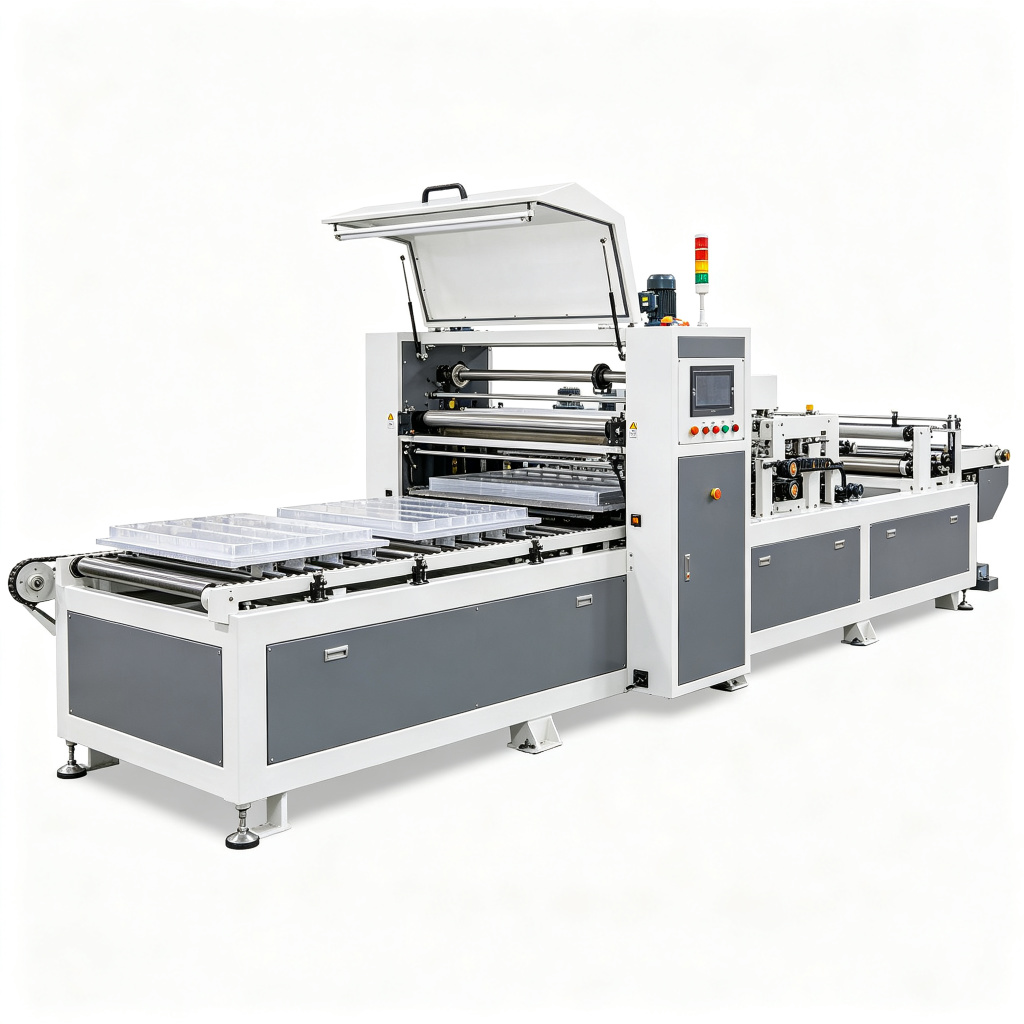
Welche Thermoformplattform zu Ihrem Teil passt
Einkäufer kommen regelmäßig zu uns, nachdem sie die falsche Maschinenklasse bestellt haben. Die Entscheidung läuft meist auf vier Fragen nach Ziehtiefe, Wandkontrolle, Plattendicke und Geschwindigkeit hinaus.
Wählen Sie dies für flache Züge unter etwa 40 mm Tiefe — Deckel, flache Schalen, Abdeckungen. Niedrigste Kapitalkosten, am schnellsten in Betrieb. Unsere Seite Unterdruck-Thermoformung erläutert die Kompromisse.
Ergänzen Sie dies, wenn der Zug tief ist (60–150 mm) oder der Becher eine gleichmäßige Wanddicke braucht, wie z. B. 90 mm-Dessertbecher oder siegfertige Lebensmittelbecher. Die obere Lufteinblasung plus Dornhilfe ist es, die Ihnen diese Kontrolle erkauft.
Wählen Sie einen servoangetriebenen Thermoformer-Rahmen, wenn Umstellhäufigkeit, Wiederholgenauigkeit und leiser Reinraumbetrieb zählen — medizinische Schalen, Barriereverpackungen, Kleinserien über viele SKUs.
Wenn die Platte über 2 mm läuft, ändert sich die Physik. Wärmeeinwirkung, langsamere Zyklen und ein 200-t-Rahmen werden zur Norm. Siehe unsere Dickblech-Thermoformmaschine für diese Welt.
⚠ Häufige Auswahfehler, die wir im Feld sehen
- Nur Vakuum für eine tiefe Ziehung gekauft. Ein 90 mm-Becher auf einer Nur-Vakuum-Maschine dünnt den Boden so weit, dass er am Abfüller reißt. Spezifizieren Sie die Druckformversion, bevor Sie anfragen.
- Das Ausschussverhältnis ignoriert. Formfläche gegen Bahnbreite entscheidet darüber, wie viel Mahlgut Sie erzeugen. Eine breite Bahn für ein kleines Teil erhöht die Materialkosten unbemerkt um zweistellige Prozentsätze.
- Den Ofen für Kurzserien überdimensioniert. Mehr Heizzonen sind nicht kostenlos — sie kosten Energie und Aufwärmzeit. Gleichen Sie die Zonenzahl an die Materialien an, die Sie tatsächlich fahren.
- Die nachgeschaltete Schnittstelle vergessen. Ein schneller Former, der einen langsamen Abfüller speist, erzeugt nur gestapelte Haufen. Balancieren Sie die Taktzeiten zuerst mit Ihrem Abfüller und Ihrer Waage.
Unsere längeren Ausführungen zu diesem Thema: der Kaufleitfaden für Thermoformmaschinen geht durch das vollständige RFP, der Plattenmaterial-Leitfaden für PP, PET, PS und PLA hilft Ihnen, das Harz auszuwählen, und Thermoformen vs. vorgefertigte Schalenversiegelung vergleicht das interne Formen mit dem Kauf fertiger Schalen.
Geformte Becher und Schalen hören nicht am Stapelgerät auf
In einem echten Werk steht der Former am Anfang einer Verpackungslinie, nicht auf einer eigenen Insel. Wir integrieren ihn so, dass die von Ihnen geformten Teile sofort einen Abfüller, eine Waage und einen Versiegler speisen — ohne manuelle Entnahme.
Auf einer Becherlinie verlassen die geformten Becher das Stapelgerät und fallen direkt in eine Inline-Flüssigabfüllmaschine, wo sie abgefüllt, folienversiegelt und neu gestapelt werden — die klassische Joghurt-, Wasser-, Sauce- und Instant-Nudelbecher-Route. Wo Produkt gewogen statt volumetrisch dosiert wird, fällt eine Mehrkopfwaage Produkt in die offene Schale oder den Becher, während er vorbeiläuft, und eine Versiegelstation schließt den Deckel über den geformten Rand. Der geformte Rand leistet hier echte Arbeit: er muss flach und parallel genug sein, damit der Versiegler bei jedem Hub eine hermetische Dichtung erzeugt. Deshalb stimmen wir Dornhilfe und Spannrahmensteifigkeit mit dem Versiegelungsschritt im Hinterkopf ab, nicht nur mit dem geformten Teil allein.
Wir balancieren die Hübe pro Minute des Formers gegen die Abfüllköpfe und die Waagen-Ausfallzeit auf einer gemeinsamen Linien-SPS, sodass keine der Maschinen verhungert oder überläuft. Den nachgeschalteten Kartonverpacker, Palettierer oder die Umreifung berücksichtigen wir in diesem Gespräch nicht — das sind Nachverpackungssysteme, die wir separat betrachten, sobald der Primärverpackungskreislauf geschlossen ist. Wenn Sie die gesamte Route planen, ist unsere Verpackungslinien-Übersicht der richtige Ausgangspunkt.
Thermoformmaschinen — beantwortet von denen, die sie bauen
Kurze Antworten auf die Fragen, die unsere Vertriebs- und Prozessingenieure in fast jeder Beratung bekommen.
Was ist der Unterschied zwischen Unterdruck- und Unter-/Überdruck-Thermoformung?
Wie viele Becher pro Minute kann Ihre Thermoformmaschine produzieren?
Welche Materialien kann eine Kunststoff-Thermoformmaschine verarbeiten?
Brauche ich eine servoangetriebene Thermoformmaschine, oder reicht pneumatische Taktung?
Können Sie den Former direkt mit unserem Abfüller und unserer Waage verbinden?
Welche Toleranzen und Wiederholgenauigkeit können wir erwarten?
Wie handhaben Sie Dickblech- oder Zwillingsblech-Thermoformung?
Angebot innerhalb von 24 Stunden ab Werk
Nennen Sie uns Ihre Kartongröße, Tagesleistung und Spannung — unsere Ingenieure antworten mit Modellempfehlung, Preis und Lieferzeit innerhalb eines Werktags.
So funktioniert eine Thermoformmaschine: Vakuum, Druck und Zwillingsblech-Formung erklärt
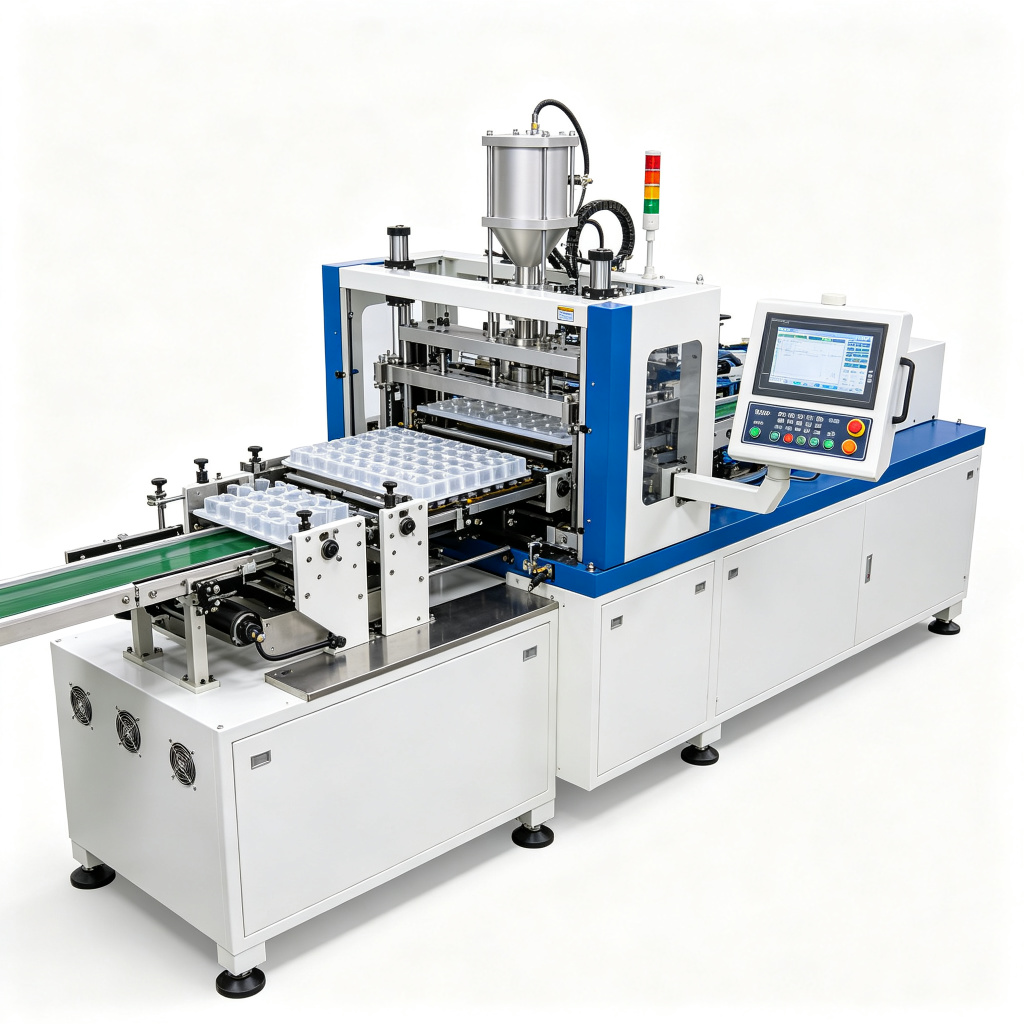
Eine Thermoformmaschine wandelt eine flache, erhitzte thermoplastische Bahn in ein dreidimensionales Verpackungsteil um, indem sie die Platte über ein Werkzeug spannt, sie in einem Mehrzonenofen erweicht und sie gegen die Werkzeugkavität zieht oder drückt, bis sie abkühlt und die Form behält. Als Vorderlinien-Thermoform-Verpackungsmaschine sitzt sie vorgeschaltet zu Abfüllern, Verschließern und Etikettierern und produziert Becher, Schalen, Clamshells, Deckel und Blisterhäute auf derselben Linie, die das fertige Produkt abgibt. Die drei Formverfahren zu verstehen ist der erste Schritt zur Auswahl der richtigen Thermoformanlage.
Vakuum / Unterdruckformen
Bei der Unterdruck-Thermoformung wird nur Vakuum durch das Werkzeug gezogen, nachdem die heiße Platte über die Kavität gefallen ist. Der atmosphärische Druck drückt die Platte gegen die Werkzeugwand und erzeugt Teile mit mäßigem Detailgrad und Wanddickenschwankungen. Es ist das kostengünstigste Formverfahren und wird breit eingesetzt für dünnwandige Schalen, Deckel und Einwegbecher, bei denen tiefe Ziehung oder feines kosmetisches Detail nicht erforderlich sind.
Druckformen und Unter-/Überdruckformen
Druckformen fügt Druckluft (typischerweise 4–7 bar) über der Platte hinzu, während unten Vakuum gezogen wird. Der höhere Differenzdruck liefert schärfere Werkzeugdetails, eine gleichmäßigere Wandverteilung und flachere Ziehungsverhältnisse als Vakuum allein. Zwillingsblech-Thermoformung — genauer Unter-/Überdruckformen genannt — nutzt die gleichzeitige Formung von beiden Seiten und ist das Verfahren, das für tiefe, starre Verpackungen wie klappbare Clamshells, isolierte Becher und Doppelkammer-Gebinde empfohlen wird. Eine Unter-/Überdruck-Thermoformmaschine kombiniert Dornhilfe, Oberdruckkasten und Untervakuumplatte, um den Materialeinzug zu steuern.
Dornhilfe und Antriebssystem
Ein bearbeiteter Aluminium- oder Epoxid-Dorn fährt in die Platte ein, bevor Luft aufgebracht wird, und streckt das Material vor, damit Ecken und Seitenwände dünn und gleichmäßig bleiben. Moderne servoangetriebene Thermoformung-Plattformen ersetzen pneumatische oder hydraulische Zylinder am Spannrahmen, Dorn und Plattenvorschub durch geschlossene Servoachsen. Das Ergebnis ist eine wiederholbare Takt-zu-Takt-Zeitgebung, leiserer Betrieb, niedrigerer Energieverbrauch und schnellere Rezepturumstellung als bei voll pneumatischen oder hydraulischen Maschinen.
Wichtige Spezifikationen und Auswahlleitfaden
Die Auswahl einer automatischen Kunststoff-Thermoformmaschine beginnt mit vier Zahlen: Teilezugtiefe, Leistung pro Minute, Bahnbreite und Materialdicke. Die Tabelle unten fasst die Arbeitsbereiche zusammen, die die SUNAURA-Thermoformplattform abdeckt; Endparameter werden im FAT nach Werkzeugversuchen bestätigt.
| Parameter | Dünnwandige Becher-/Schalen-Linie | Unter-/Überdruck-Linie | Dickwandige / Dickblech-Linie |
|---|---|---|---|
| Bahn-/Plattendicke | 0,20–1,50 mm | 0,30–2,00 mm | 2,00–12,00 mm |
| Formfläche | bis zu 700 × 1100 mm | bis zu 850 × 1250 mm | bis zu 2100 × 1250 mm |
| Taktzeit | 1,5–4 s / Hub | 3–8 s / Hub | 15–60 s / Teil |
| Spannkraft | bis zu 30 t | bis zu 60 t | bis zu 120 t |
| Formdruck | nur Vakuum | Vakuum + 4–7 bar Luft | Vakuum + bis zu 6 bar Luft |
| Heizzonen | 20–40 unabhängig | 30–60 unabhängig | 40–80 unabhängig |
| Kompatible Materialien | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Typische Leistung | 30–120 Hübe/min | 12–30 Hübe/min | 6–25 Teile/min |
Das Werkzeugmaterial folgt dem Teilevolumen: Epoxid- oder Verbundwerkzeuge für Prototypen, Aluminiumwerkzeuge für Serien über 100.000 Teile und wassergekühltes Aluminiumguss für hochgetaktete Becherlinien. Das Inline-Besäumung ist in den Pressrahmen bei dünnwandigen Linien integriert, während dickwandige Teile offline auf einer separaten Stanze oder einem CNC-Bearbeitungszentrum besäumt werden. Mahlgut aus dem Gitterbesäumung wird bis zu 25 % Neuwert-Anteil beigemischt, je nach Harz-Spezifikation.
Branchen und Anwendungen
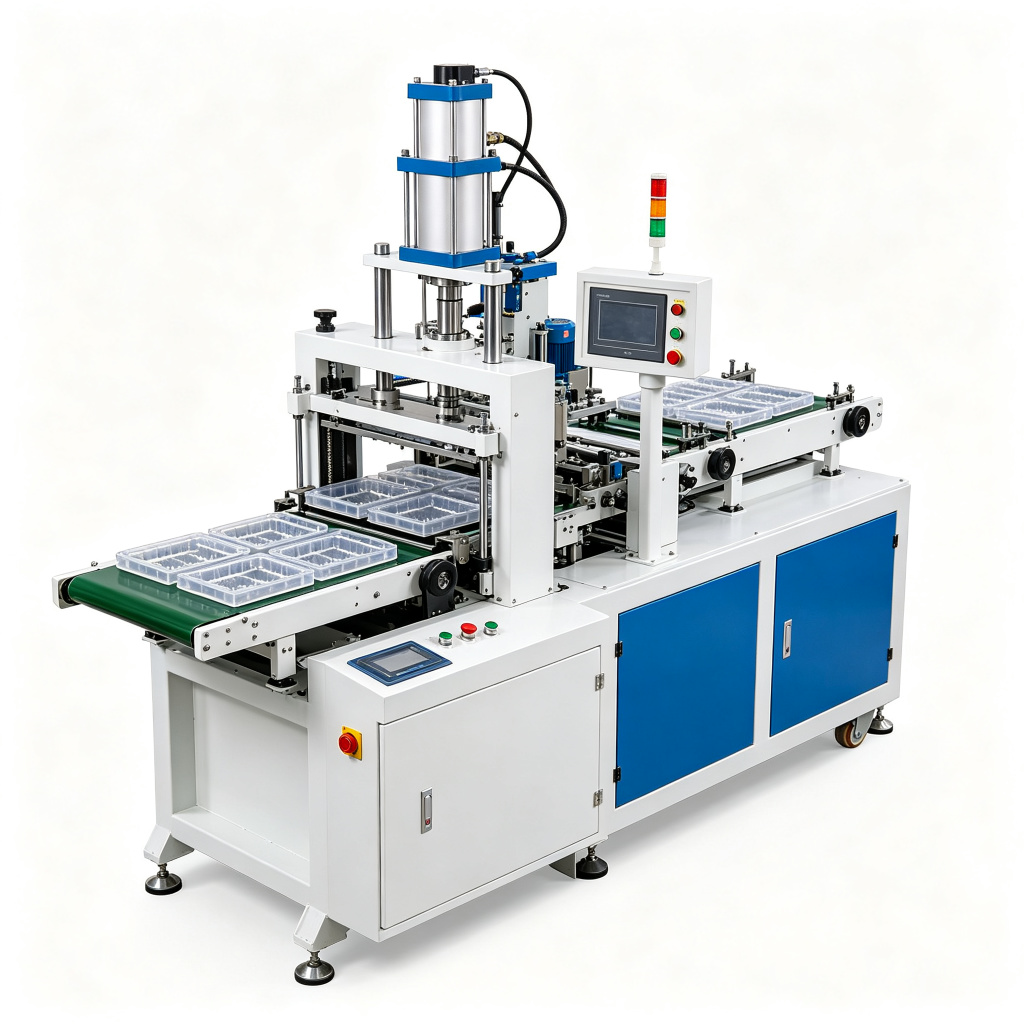
SUNAURA-Thermoform-Verpackungsmaschinen-Plattformen sind in Lebensmittel, Getränke, Molkerei, Kosmetik, Pharmazie und Industriegütern im Einsatz. Dünnwandlinien produzieren PP-Joghurtbecher, PET-Salat-Clamshells, PS-Dessertbecher und PLA kompostierbare Deckel; dickwandige Zellen produzieren Produkt Einlagen, Geräteverkleidungen, Kühlschrankinnenverkleidungen und Automobil-Innenraumkomponenten. Die Hochgeschwindigkeits-Becherformmaschinen-Variante ist zweckgebaut für Trinkbecher, Portionsbecher und Deckel mit 30–120 Hüben pro Minute, während die Dickblech-Thermoformmaschine langlebige Verpackungen und Industrieanwendungen bedient.
Integration mit anderer Vorderlinien-Verpackungsausrüstung
Ein alleinstehender Former liefert selten allein Wert. SUNAURA-Ingenieure integrieren den Former in eine komplette Verpackungslinie, die den Leistungstakt an die nachgeschaltete Ausrüstung anpasst: Ein Entstapler legt geformte Becher oder Schalen auf einen Förderer, ein Kolben- oder Volumenabfüller dosiert das Produkt, ein Rotationsverschließer bringt Deckel oder Folien auf, und ein Etikettierer druckt und bringt Sleeve- oder selbstklebende Etiketten an. Bahnriss-Detektoren, Vakuumpumpen-Zustandsüberwachung und Werkzeugtemperatur-Alarme sind mit der Linien-SPS verknüpft, sodass ein Fehler am Former den Abfüller vorgeschaltet stoppt und Produktabfall verhindert. Der Former wird auf die höchste Liniengechwindigkeit dimensioniert und gepuffert beschickt, um kurze Unterbrechungen zu absorbieren.
Warum SUNAURA als Ihren Thermoformanlage-Lieferanten wählen
SUNAURA betreibt einen 48.000 m² großen Fertigungscampus, wo der Formerrahmen, der Spannrahmen, der Ofen und der Schaltschrank im eigenen Haus gebaut werden. Jede Maschine besteht einem Factory Acceptance Test (FAT) auf unserem eigenen Boden mit dem Kundenharz, Werkzeug und den Produktionsgeschwindigkeitszielen vor der Verschlagung. Die Plattform ist nach der CE-Maschinenrichtlinie konstruiert und nach ISO 9001 gebaut; siehe die Zertifizierungen und Patente-Seite. Ein globales Installationsnetz nimmt Maschinen auf sechs Kontinenten in Betrieb, und das After-Sales-Service-Team hält Heizpatronen, Vakuumventile, Spannrahmenbürsten und HMI-Touchscreens für den Versand am nächsten Tag vorrätig.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Vakuumformen und Druckformen?
Vakuumformen zieht eine weiche Platte nur mit Unterdruck auf das Werkzeug, während Druckformen Druckluft über der Platte hinzufügt, um sie stärker gegen die Kavität zu drücken. Druckformen erzeugt schärfere Details, eine bessere Wanddickenverteilung und genauere Ecken, und ist das Verfahren, das für die Zwillingsblech-Thermoformung und starre Clamshell-Arbeiten verwendet wird.
Welche Kunststoffe kann eine automatische Kunststoff-Thermoformmaschine verarbeiten?
Standard-SUNAURA-Former verarbeiten PP, PET, PVC, PS, PE und PLA auf Dünnwandlinien, und ABS, HDPE, PETG und PMMA auf Dickwandzellen. Ofentemperaturprofil, Werkzeug-Schrägstellungen und Kühlkanal-Layout werden pro Harz angepasst; amorphe Materialien wie PVC und PETG brauchen langsameres Kühlen als kristallines PP.
Wie wähle ich zwischen Inline- und Offline-Besäumung?
Inline-Besäumung ist in den Pressrahmen integriert und wird für hochvolumige Dünnwandarbeiten bevorzugt, bei denen das Gitter mit Formgeschwindigkeit getrennt werden muss. Offline-Besäumung wird für dickwandige Teile verwendet, bei denen die Stanzkräfte die Presskapazität übersteigen, oder wo dekorative Besäumung und Kiss-Cut-Rillung eine dedizierte Station erfordern.
Welche Taktzeit kann ich von einer Lebensmittel-Schalenlinie erwarten?
Eine servoangetriebene dünnwandige Schalen- oder Clamshell-Linie taktet typischerweise mit 1,5–4 Sekunden pro Hub und erzeugt zwischen 30 und 120 Hüben pro Minute, je nach Werkzeugkavitätenzahl, Teiletiefe und Ofen-Erholzeit. Dickwandige Heavy-Gauge-Teile laufen 15–60 Sekunden pro Teil.
Wie wird die Maschine nach dem FAT vor Ort in Betrieb genommen?
Nach dem Factory Acceptance Test in unserem Werk wird die Linie von unserem Installationsteam versandt, verankert, nivelliert und an die Versorgungsanschlüsse angeschlossen. Die Bediener des Kunden fahren Produktionsversuche bei definierter Geschwindigkeit und Ausschusszielen; die Schulung umfasst HMI-Rezepturverwaltung, Werkzeugwechsel, Heizzonen-Einstellung und grundlegende Fehlerbehebung. Ferndiagnose ist über die Onboard-SPS-VPN verfügbar.