Wie Sie eine End-of-Line-Kartonpacklinie konfigurieren: Aufrichter, Förderer und Kartonverschließer an einem realen Brasilien-Projekt dimensionieren
Die meisten Fragen, die wir vor einem Angebot erhalten, lauten nicht „welche Marke“, sondern „wie viel Automatisierung brauche ich tatsächlich“. Ein Käufer, der zu weit automatisiert, bezahlt für Beladeköpfe und Steuerungen, die ungenutzt stehen; ein Käufer, der zu wenig automatisiert, behält die manuellen Engpässe, die den Anlass für den Kauf bildeten. Dieser Beitrag zeigt anhand der beiden Linien, die wir gerade für einen Kunden in Brasilien gebaut und geprüft haben, wie diese Entscheidungen Station für Station getroffen werden und wo die Grenzwerte liegen. Der begleitende Lieferbeitrag behandelt den Bau und die Freigabe durch den Kunden; hier liegt der Fokus auf Auswahl, Dimensionierung und Abnahme.
Die erste Frage: eine Linie oder eigenständige Maschinen
Eine Linie lohnt sich zu spezifizieren, wenn die Ware derzeit von Hand zwischen den Maschinen bewegt wird und das manuelle Handling den Raum verlangsamt. Der vom Brasilien-Kunden beschriebene Auslöser ist vertraut: Das Personal trug Kartons von Hand zwischen getrennten Verschließschritten, und der Raum brauchte mehr Personen, als die Arbeit rechtfertigte. Sobald zwei oder mehr Packschritte von Hand verbunden sind und das Personal dazwischen mehrere Personen umfasst, rechnet sich die Verbindung über einen Förderer mit angeglichenen Einlaufhöhen in der Regel innerhalb eines definierten Zeitraums. Sind die Schritte wirklich getrennt, werden auf verschiedenen Schichten gefahren oder liegen in verschiedenen Bereichen, behalten eigenständige Maschinen das Layout flexibel und vermeiden Überdimensionierung.
Der Kunde wählte zwei Linien statt einer für zwei getrennte Packbereiche, was selbst eine Konfigurationsentscheidung ist. Eine gemeinsame Linie hätte bedeutet, die Ware über den Boden zu tragen, und hätte bei einer Störung oder einem Größenwechsel beide Bereiche gleichzeitig gestoppt. Zwei abgestimmte Linien halten jeden Bereich unabhängig und lassen einen laufen, während der andere eingestellt wird. Der Preis ist doppelter Ausstattungsaufwand; der Nutzen sind Verfügbarkeit und kürzere Handlingstrecken, beides ließ sich vom Käufer anhand des Raumlayouts quantifizieren.
Drei Automatisierungsentscheidungen, die die Linie bestimmen
Entscheidung 1: automatisches gegenüber halbautomatischem Aufrichten
Ein halbautomatischer Aufrichter braucht noch eine Person, die jeden Zuschnitt einlegt; er formt und verschließt den Boden, sobald der Zuschnitt bereitgelegt ist. Ein vollautomatischer Kartonaufrichter zieht die Zuschnitte aus eigenem Magazin und läuft ohne einlegende Bedienperson. Der Grenzwert liegt in der Kartonauflage und den Kosten der Person, die sonst an der Maschine stünde. Unterhalb weniger Hundert Kartons pro Schicht ist die Bedienperson an einer halbautomatischen Einheit selten allein ein Vollzeitkostenfaktor. Sobald das Aufrichten eine durchgehende Aufgabe wird und dieselbe Person anderweitig gebraucht wird, ersetzt das automatische Magazin die Position und speist die Linie mit gleichmäßiger Rate. Die Brasilien-Linien fahren eine durchgehende Schicht in zwei Bereichen, daher war automatisches Aufrichten die stimmige Wahl.
Entscheidung 2: manuelle gegenüber automatischer Beladung
An dieser Stelle hat der Käufer auf die volle Automatisierung verzichtet, und die Begründung ist nachvollziehbar. Ein automatischer Kartonpacker, der die Ware in den Karton legt, braucht ein definiertes Produkt, einen gleichmäßigen Ein-SKU-Lauf und einen auf dieses Packmuster abgestimmten Beladekopf. Er rechnet sich, wenn dasselbe Produkt lange und in hoher Auflage läuft. Der Brasilien-Kunde fährt eine Mischung aus Produkten und Packungsinhalten und möchte, dass eine Person den Inhalt bestätigt, bevor der Karton geschlossen wird. Die Linie behält daher eine manuelle Beladestation, ist aber mit Förderer und Verschließer gebaut, die später bereits für einen automatischen Kopf dimensioniert sind, sodass die Entscheidung umkehrbar ist, ohne die ganze Linie auszutauschen.
Entscheidung 3: automatisches gegenüber halbautomatischem Verschließen
Ein halbautomatischer Kartonverschließer braucht eine Bedienperson, die die oberen Klappen von Hand einklappt und den Karton in den Klebebandkopf schiebt. Eine automatische Einheit klappt die Klappen ein und verschließt den Karton beim Hindurchlaufen ohne Bedienereingriff. Da der Karton bereits auf einem Förderer von einer Beladestation kommt, hält das Hinzufügen eines automatischen Einklappabschnitts die Linie durchgehend und schafft die zweite manuelle Position ab. Die Paarung eines automatischen Aufrichters mit einem halbautomatischen Verschließer würde den langsamsten Schritt am Ende manuell lassen, daher wurden die beiden Stationen auf demselben Automatisierungsniveau abgestimmt.
Ein Entscheidungsrahmen mit Zahlengrenzwerten
Die drei Entscheidungen oben lassen sich auf eine Reihenfolge reduzieren, die dem Ablauf einer realen Kaufentscheidung folgt. Die Schwellenwerte unten sind Planungswerte und keine universellen Konstanten, aber sie geben einen Ausgangspunkt, um sie mit den eigenen Zahlen zu prüfen.
- Kartons pro Schicht zählen. Liegt der Wert unter einigen Hundert, zuerst einen halbautomatischen Aufrichter kalkulieren; ist das Aufrichten eine durchgehende Aufgabe über die Schicht, das automatische Magazin spezifizieren.
- Produkte und die Laufzeit eines einzelnen Durchlaufs zählen. Eine dominante SKU mit langen Schichten weist auf einen automatischen Beladekopf hin; eine Produktmischung mit Packungsinhaltskontrollen weist auf eine manuelle Station mit späterer Aufrüstbarkeit hin.
- Verschließer an den Aufrichter anpassen. Ist der Aufrichter automatisch, sollte auch der Verschließer automatisch einklappen und verschließen, damit am Linienende keine manuelle Position zurückkehrt.
- Das Schichtziel rückwärts in ein Tempo pro Minute umrechnen, dann die Linie auf etwa 70 bis 80 Prozent dieses Tempos auslegen, um einen Puffer zu behalten statt auf dem theoretischen Maximum zu fahren.
- Die Vor-Ort-Versorgung schriftlich vor der Fertigung bestätigen: Spannung, Phasenzahl und Frequenz, abgeglichen mit dem Typenschild, das die Maschine tragen wird.
- Formatwechsel pro Schicht zählen. Mehr als eine Handvoll Formatwechsel spricht dafür, Formate zu gruppieren oder die Arbeit auf zwei Linien aufzuteilen.
Den Karton korrekt vermessen
Überraschend viele Angebote beginnen mit falschen Kartonmaßen. Ein Wellpappkarton wird nach seinen Innenmaßen in der Reihenfolge Länge, Breite, Höhe vermessen, weil die Innenöffnung die Ware aufnehmen muss. Außenmaße schwanken mit der Pappstärke und werden für Palettierung und Versand verwendet, nicht für die Maschineneinstellung. Länge ist das längere Öffnungsmaß, Breite das kürzere, und Höhe läuft vom oberen Rand zum Boden. Fährt eine Linie mehrere Formate, sollte jedes Format mit derselben Innenmaß-Konvention und der dazugehörigen Wellpappensorte aufgeführt sein, damit der Maschinenarbeitsraum gegen den vollständigen Satz und nicht gegen eine einzelne Probe geprüft werden kann.
Auch die Toleranzen sind wichtig. Ein Stapel realer Kartons schwankt leicht um das Nennmaß, und Führungsschienen sowie Einklapparme müssen diese Schwankung ohne Stau aufnehmen. Die Maschine exakt auf das Nennmaß ohne Zugabe zu dimensionieren, lässt keinen Raum für normale Pappschwankung; die praxisnahe Spezifikation fügt ein kleines Spiel hinzu und bestätigt es an einer Probe mehrerer Kartons statt an einem einzelnen.
Direktvergleich: die Konfigurationsstufen
| Dimension | Halbautomatischer Aufbau | Die Brasilien-Linien | Vollautomatischer Kartonpacker |
|---|---|---|---|
| Aufrichten | Bediener legt jeden Zuschnitt ein | Automatisch aus Magazin | Automatisch aus Magazin |
| Beladung | Manuell | Manuell, später aufrüstbar | Automatischer Kopf oder Roboter |
| Obere Klappen und Verschluss | Von Hand geklappt, Maschine beklebt | Automatisches Einklappen und Band | Automatisches Einklappen und Band |
| Bediener pro Linie | Zwei bis drei | Einer | Einer bis keiner an der Linie |
| Beste Eignung | Geringere Auflage, wechselnde Arbeit | Produktmischung, gleichmäßige Schicht | Einzelne SKU, lange Hochauflagen |
| Haupteinschränkung | Manuelle Positionen bleiben | Ein Format zur Zeit | Höhere Kosten, weniger flexibel bei Produktwechsel |
Den Aufrichter an Karton und Schicht dimensionieren
Der Aufrichter wird zunächst nach dem Bereich der Kartonmaße dimensioniert, die er aufnehmen muss, und zweitens nach Kartons pro Schicht. Die Maschine hat ein Minimum und Maximum für Zuschnittslänge, -breite und -höhe, und der vollständige Formatsatz des Kunden muss in diesen Arbeitsraum fallen, bevor andere Aspekte betrachtet werden. Ein häufiger Fehler ist die Auslegung allein nach dem größten Karton, um dann festzustellen, dass der kleinste Karton nicht gerade formt. Der zweite Input ist der Zuschnitt selbst: Wellpappensorte und Wellenprofil verändern die Kraft, die der Formkopf braucht, weshalb wir auf den echten Zuschnitten und nicht auf einem Ersatz prüfen.
Für das Schichtziel muss der Aufrichter nur so schnell sein wie die nachgeschaltete manuelle Beladestation, zuzüglich eines Puffers zum Aufrechterhalten des Puffers. Einen schnelleren Aufrichter zu spezifizieren hebt den Linienausstoß nicht, da der Beladebediener das Tempo deckelt. Die sinnvolle Spezifikation ist ein Aufrichter, der das Schichtziel bequem erreicht und die Förderer-Warteschlange nach einer Pause wieder auffüllen kann, statt der höchsten Zykluszahl im Katalog.
Die Zuverlässigkeit beim Zug wird durch eine Doppelzuschnittsprüfung geschützt: Wenn zwei Zuschnitte verklebt sind und gleichzeitig angehoben werden, erkennt die Maschine die zusätzliche Dicke und weist das Paar ab, statt zwei Kartons in den Formkopf zu pressen. Dies ist eine kleine Funktion, aber der übliche Schutz gegen den Stau, der eine Linie stoppt, wenn die Pappe leicht feucht ist oder die Kanten bei der Lagerung verklebt haben; sie war an beiden Einheiten enthalten.
Den Förderer als Puffer dimensionieren
Der Förderer hat zwei Aufgaben: offene Kartons auf angeglichener Höhe bewegen und eine Warteschlange halten. Die Anzahl Kartons, die er fasst, ist der Puffer, der Aufrichter vom Beladebediener entkoppelt. Ein kurzer Förderer gibt jede Pause direkt an den Aufrichter zurück; ein längerer hält eine fertige Warteschlange und absorbiert kurze Unterbrechungen. Die Führungsschienenbreite ist auf den Karton eingestellt, damit Kartons nicht schiefziehen, und die Antriebsgeschwindigkeit ist an den Stationstakt angeglichen, sodass Kartons taktend übergeben werden, ohne sich zu stapeln. Bei einer Linie mit Formatmischung gehören die Schienen zum Formatwechsel, daher sollte das Layout klaren Zugang zu ihrer Einstellung lassen.
Die Antriebswahl folgt der Last. Ein motorisierter Rollenabschnitt nutzt einen Getriebeantrieb, der auf das Gewicht eines befüllten Kartons dimensioniert ist, und die Steuerlogik taktet Kartons im Tempo der Stationen statt durchgehend mit fester Geschwindigkeit zu laufen. Sensoren am Ein- und Auslauf melden dem Antrieb, ob ein Karton vorhanden ist, sodass der Förderer mit der Warteschlange stoppt und startet, statt Kartons in eine noch nicht bereite Station zu schieben. Genau das lässt denselben Förderer sowohl als Transport als auch als gesteuerten Puffer agieren, ohne separates Akkumulationssystem.
Zwei Einstellungen tragen den Großteil der Inbetriebnahmearbeit an diesem Abschnitt. Die erste ist die Position der Einlauf-Lichtschranke: Sie muss einen Karton früh genug erkennen, damit der Antrieb taktet, bevor der Karton den nächsten Abschnitt erreicht, aber nicht so früh, dass ein langsam fahrender Karton doppelt gezählt wird. Die zweite ist die Band- oder Rollengeschwindigkeit relativ zum Einklappabschnitt: Läuft der Förderer schneller, als der Klebebandkopf aufnehmen kann, schließen Kartons die Lücke und drücken aneinander; läuft er langsamer, füllt sich der Puffer nie und der Aufrichter wartet auf einen leeren Auslauf. Die praktische Prüfung ist, eine Reihe Kartons laufen zu lassen und den Abstand zwischen ihnen zu beobachten, dann den Antrieb nachzustellen, bis der Abstand bei der Übergabe konstant bleibt statt enger oder weiter zu werden.
Klebeband und Verschließertyp wählen
Kartonklebeband ist Teil der Spezifikation, weil es verändert, wie der Klebebandkopf eingestellt wird. Die meisten Versandkartons nutzen ein BOPP-Folienband, das entweder mit Acryl- oder Hotmelt-Kleber beschichtet ist. Acrylkleber verträgt einen breiteren Temperaturbereich und ist die übliche Wahl für Lagerung in wechselnden Bedingungen; Hotmelt baut eine schnellere Anfangsverklebung auf und passt zu Hochgeschwindigkeitslinien. Die Bandbreite ist auf das Kartongewicht eingestellt, breiteres Band für schwerere Kartons, und der Innenkern der Bandrolle muss zum Maschinenhalter passen. Die Spannungsbremse am Kopf wird dann für das spezifische Band eingestellt, weshalb ein Bandwechsel meist eine erneute Prüfung der Einstellung bedeutet.
Verschließer unterscheiden sich auch darin, wie sie mit gemischten Kartongrößen umgehen. Ein Gleichformat-Verschließer ist auf ein Format eingestellt und fährt dieses, bis der Bediener die Einstellung wechselt. Ein Zufalls- oder automatisch anpassender Verschließer erkennt jeden Karton und stellt Riemen und Einklapphöhe im Laufbetrieb neu ein, was zu einem Strom verschiedener Kartongrößen passt, die gemeinsam ankommen, kostet aber mehr und fügt bewegliche Teile hinzu. Die Brasilien-Linien fahren jeweils ein definiertes Format mit geplantem Formatwechsel, daher waren Gleichformat-Verschließer die verhältnismäßige Wahl; ein Zufallsverschließer wäre die Antwort, wenn die Linie gemischte Größen in einem einzigen Strom statt in Chargen verschließen müsste.
Verschließer dimensionieren und die elektrischen Fakten lesen
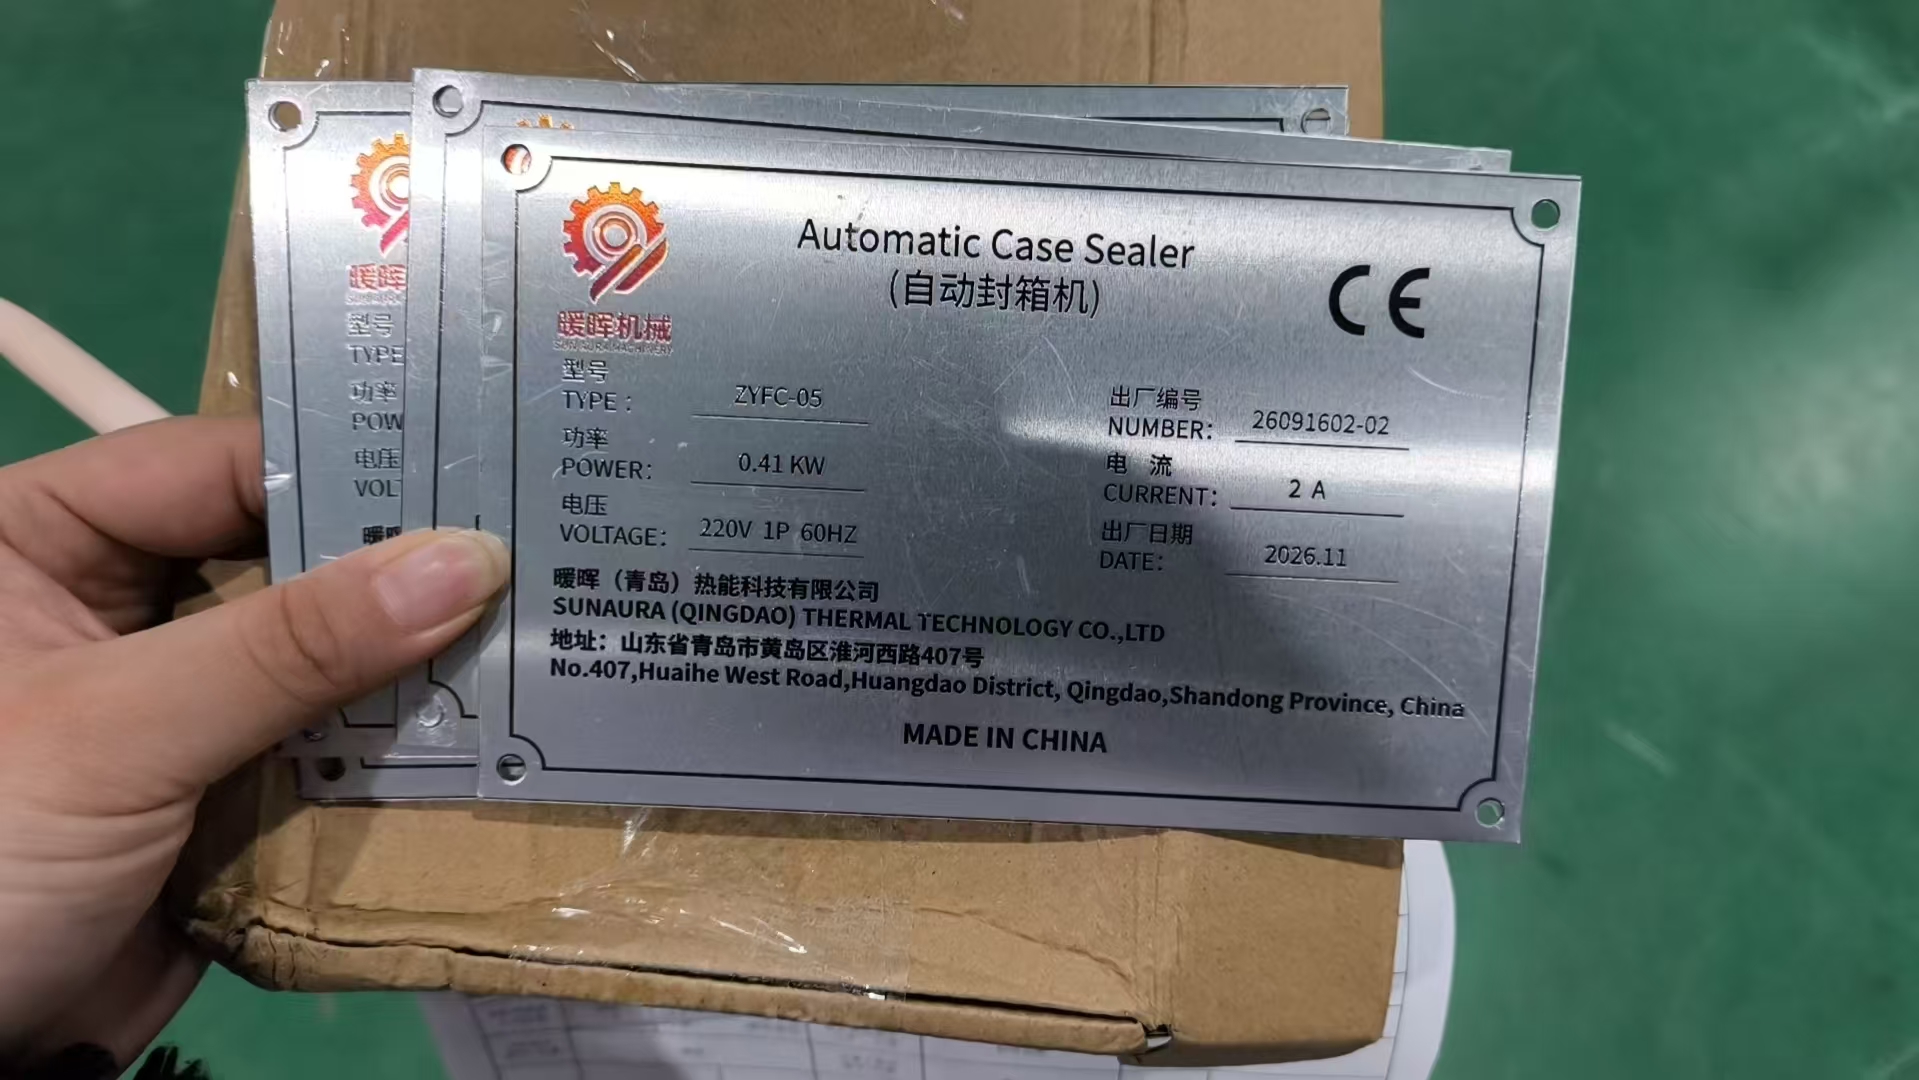
Der Verschließer muss denselben Kartonarbeitsraum wie der Aufrichter aufnehmen, wobei Einklapparme und Klebebandkopf an Kartonhöhe und -breite angepasst werden. Das hier verwendete Modell ist der ZYFC-05, und sein Typenschild hält die elektrischen Fakten statt einer Marketing-Spezifikation fest. Das folgende Video zeigt die Laufsequenz, zu der die typenschildbestückte Maschine gehört.
Spannung, Phasenzahl und Frequenz: das Detail, das die Installation blockiert
Der häufigste einzelne Grund, warum eine Maschine bei Ankunft nicht in Betrieb genommen werden kann, ist eine Abweichung zwischen Typenschild-Versorgung und Vor-Ort-Versorgung. Die Brasilien-Linien sind für 220 V einphasig 60 Hz gebaut, vor der Fertigung mit dem Kundenstandort bestätigt. Die Frequenz ist ebenso wichtig wie die Spannung: Ein Motor, der für 50 Hz gewickelt ist und mit 60 Hz läuft, verhält sich anders, und der umgekehrte Fall ist schlimmer. Die Entscheidung zwischen einphasig und dreiphasig hängt von der Motorgröße und der Vor-Ort-Versorgung ab; kleinere Stationen wie dieser Verschließer laufen einphasig, größere Antriebe brauchen meist dreiphasig. Wir fixieren diese Fakten schriftlich zu Beginn des Auftrags, da ein Neuwickeln oder Umstellen eines Motors nach der Lieferung langsam und vermeidbar ist.
Die Bestätigung des Kunden als Abnahmestandard nutzen
Die Werksabnahme ist der Punkt, an dem die Spezifikation auf dem Papier auf die laufende Maschine trifft. Der Brasilien-Kunde konnte nicht persönlich anwesend sein, daher dienten die Testvideos und die schriftliche Bestätigung demselben Zweck. Die folgenden Punkte sollte sich ein Käufer zeigen lassen, ob er persönlich anwesend ist oder das Video prüft.
- Der Aufrichter fährt einen vollen Stapel der echten Zuschnitte ohne Doppelabzug, mit geraden Kartons und zentriertem Bodenband.
- Kartons laufen gerade durch den Förderer, mit Führungsschienen auf die tatsächliche Breite eingestellt.
- Ein Durchlauf durch den Verschließer, nicht ein einzelner Karton, mit jeder eingeschobenen oberen Klappe und verklebtem, zentriertem Band.
- Verriegelungen und Not-Aus demonstriert, und die gemessene Stromaufnahme stimmt mit dem Typenschild überein.
- Ein aufgenommener Formatwechsel zwischen Formaten, falls die Linie mehr als eine Kartongröße fährt, zeitgestoppt statt geschätzt.
Formatwechsel und der Multi-SKU-Aufschlag
Jedes Kartonformat auf der Linie bedeutet einen Formatwechsel: Aufrichtermagazin und Formkopf, Förderer-Führungsschienen sowie Verschließer-Einklapparme und Bandbreite werden alle zurückgesetzt. Die Frage ist nicht, ob Wechsel möglich sind, sondern wie viele pro Schicht stattfinden und wie lange jeder dauert. Eine Linie, die ein- bis zweimal täglich das Format wechselt, verträgt die Rückstellung problemlos; eine Linie mit fünf- bis sechsmaligem Wechsel täglich verbringt einen nennenswerten Teil der Schicht mit Einstellen statt mit Verschließen von Kartons. Käufer in dieser Lage sollten entweder Formate gruppieren, um die Wechselzahl zu senken, oder eine zweite Linie erwägen; das ist mit ein Grund, warum der Brasilien-Auftrag die Arbeit auf zwei Maschinen aufteilte.
Gesamtkosten und die Amortisationslogik
Die Amortisation wird hauptsächlich gegen die Personalkosten berechnet, die die Linie abschafft. Der manuelle Prozess braucht mehrere Personen für Aufrichten, Beladung und Verschließen; die konfigurierte Linie braucht einen Bediener an der Beladestelle. Nimmt man die vollen Kosten der abgebauten Positionen über ein Jahr, setzt sie dem Maschinenpreis, der Installation, dem Band und der Stromversorgung gegenüber, und die einfache Amortisation ist die Maschinenkosten dividiert durch die jährliche Einsparung. Zwei weitere Posten gehören in die Rechnung, auch wenn sie schwerer zu kalkulieren sind: die Kosten ausgeschiedener oder überarbeiteter Kartons im uneinheitlichen manuellen Prozess sowie die Kosten von Linienstillständen, wenn ein manueller Schritt zurückfällt. Käufer, die nur den Maschinenpreis zählen und Personal- und Nacharbeits-Posten ausblenden, neigen zu Unterdimensionierung und öffnen dasselbe Problem ein Jahr später erneut.
Linienabgleich und wo der Engpass sitzt
Eine verbundene Linie läuft nur mit der Geschwindigkeit ihrer langsamsten Station, daher ist der erste Schritt des Abgleichs zu identifizieren, welche Station das ist. Bei diesen Linien ist die manuelle Beladestelle bewusst der Engpass, wobei sowohl Aufrichter als auch Verschließer schneller laufen können. Die Stationen vor dem Engpass speisen ihn, die Stationen dahinter nehmen von ihm ab; der Fördererpuffer hält den Engpass versorgt und verhindert sein Warten. Wird später ein automatischer Beladekopf hinzugefügt, wandert der Engpass, und der Aufrichter- oder Verschließertakt wird zur neuen Grenze, weshalb beide von Beginn an mit Reserve dimensioniert wurden.
Die Rechnung ist einfach. Den Zyklus jeder Station in Einheiten pro Minute umrechnen, den kleinsten Wert als Linientakt nehmen, dann mit dem Schichtziel vergleichen. Eine Linie ist abgeglichen, wenn keine Station gegenüber dem Engpass deutlich überdimensioniert ist und der Puffer zwischen den Stationen groß genug ist, um kurze Pausen zu absorbieren. Jede Station auf denselben Spitzenwert zu überdimensionieren, hebt den Preis ohne den Ausstoß zu erhöhen, da der Engpass weiterhin das reale Tempo vorgibt.
Angebote vergleichen und den Lieferanten einschätzen
Zwei Angebote für eine scheinbar gleiche Linie sind selten auf dieselbe Spezifikation gebaut. Der Vergleich sollte stationsweise und nicht über die Gesamtsumme erfolgen. Bestätigen Sie den Kartonarbeitsraum jeder Maschine, den Schutz- und Verriegelungsstandard, ob Schaltschrank und HMI enthalten sind, die Spannung und Frequenz, für die die Maschine gewickelt ist, sowie die Dokumentation, die mitgeliefert wird. Ein niedrigeres Angebot, das die verriegelte Schutzeinrichtung, den Test auf echten Zuschnitten oder die CE-Erklärung auslässt, ist nicht dieselbe Maschine zum niedrigeren Preis; es verlagert Kosten und Risiko auf den Käufer bei der Inbetriebnahme.
Die Lieferanteneinschätzung läuft parallel zum Preis. Fragen Sie nach dem Werksversuch auf den echten Zuschnitten, der auf die Seriennummer abgestimmten Teileliste und dem Antwortweg für Support nach der Lieferung. Die schriftliche Bestätigung im Brasilien-Auftrag, bei der der Kunde das laufende Video vor der Kistenverpackung prüfte, ist die Art Abnahmenachweis, die einen Lieferanten unterscheidet, der sich messen lassen will, von einem, der Vertrauen auf ein Typenschild verlangt. Ersatzteil- und After-Sales-Bedingungen sollten vor dem Auftrag vereinbart werden, nicht nach einer Störung verhandelt, da die Lieferzeit eines einzelnen Teils eine ganze Linie stoppen kann.
Wann diese Konfiguration nicht zu kaufen ist
Eine neutrale Liste der Fälle, in denen diese Linie die falsche Antwort ist, gehört zur Auswahl. Spezifizieren Sie sie nicht, wenn die Auflage gering genug ist, dass eine Person an einer halbautomatischen Maschine keine Vollzeitkosten verursacht; der automatische Aufrichter rechnet sich dann nicht. Spezifizieren Sie keine manuelle Beladestation, wenn eine einzelne SKU die ganze Schicht in hoher Auflage läuft, da der automatische Beladekopf der Schritt ist, der die Arbeit tatsächlich abschafft. Spezifizieren Sie eine Linie nicht, wenn die Formate sich über den Tag viele Male wechseln, da die Wechselzeit dominieren wird. Und entscheiden Sie sich nicht, bis Vor-Ort-Spannung und Frequenz bestätigt sind, da eine Versorgungsabweichung das Projekt bei der Inbetriebnahme stoppt. Diese Grenzen zu benennen, ist es, was die passend dimensionierte Linie von der größten unterscheidet.
Fragen, die Käufer vor der Entscheidung stellen
Kann ich mit der manuellen Beladestation beginnen und sie später automatisieren? Ja, wenn die Linie von Beginn an dafür gebaut ist. Förderer und Verschließer müssen auf den zukünftigen Kopf dimensioniert sein, und der Schaltschrank braucht die Reservekapazität, ihn hinzuzufügen; eine Nachrüstung einer Linie, die für die Aufrüstung nicht entworfen wurde, ist teurer als die Spezifikation von Beginn an. Die Brasilien-Linien wurden bewusst so gebaut.
Brauche ich eine dreiphasige Versorgung? Das hängt von der Motorgröße ab. Kleine Stationen wie der ZYFC-05 laufen einphasig; größere Antriebe und automatische Beladeköpfe brauchen in der Regel dreiphasig. Die Versorgung wird mit dem Typenschild bestätigt, bevor die Maschine gewickelt wird, daher sollte der Vor-Ort-Elektriker Teil der frühen Abstimmung sein und nicht erst bei Lieferung hinzugezogen werden.
Woher weiß ich, dass die Maschine mit meinen Kartons läuft? Der Werksversuch nutzt die echten Zuschnitte und fährt einen Durchlauf, nicht einen einzelnen Karton. Doppelabzug am Aufrichter, Schiefzug auf dem Förderer und Bandqualität am Verschließer werden auf diesem Material geprüft, und das Testvideo ist der Nachweis. Eine Maschine, die nur an einer allgemeinen Probe geprüft wurde, kann nicht als lauffähig für Ihre Pappe angenommen werden.
Soll ich eine schnellere Linie oder zwei Standardlinien kaufen? Die Antwort folgt dem Grundriss und der Wechselzahl. Zwei Linien schützen davor, dass eine einzelne Störung den gesamten Betrieb stoppt, und kürzen die Handlingstrecke; eine schnellere Linie passt zu einem einzelnen Bereich mit dominanter SKU. Die beiden Bereiche und die gemischten Formate des Brasilien-Kunden machten die Aufteilung zur risikoärmeren Wahl.
Die Angaben, die wir vor einem Angebot benötigen
- Kartonmaße über jedes Format, mit Wellpappensorte und Wellenprofil.
- Zielanzahl verschlossener Kartons pro Schicht und die Anzahl Arbeitsminuten, kein Spitzenwert.
- Anzahl Formate und die Wechselhäufigkeit der Linie.
- Vor-Ort-Spannung, Phasenzahl und Frequenz sowie verfügbare Grundfläche mit Zugangsfreiraum.
- Das zu packende Produkt und ob der Inhalt vor dem Kartonschluss geprüft werden muss.
Mit diesen Angaben können wir einen bemaßten Grundriss, eine feste Stationsliste und die Abnahmepunkte zurückliefern und denselben Werksversuch auf Ihren Zuschnitten fahren, den der Brasilien-Kunde geprüft hat. Senden Sie die Angaben über die Kontaktseite, oder vergleichen Sie die Lieferdetails im Begleitbeitrag zu Bau und Freigabe.
