Zwei automatische Kartonpacklinien für einen Kunden in Brasilien: vom flachen Zuschnitt zum verschlossenen Karton, vor dem Verpacken in unserer Werkstatt geprüft
Im November 2026 haben wir zwei End-of-Line-Kartonpacklinien für einen Kunden in Brasilien fertiggestellt und getestet. Jede Linie nimmt einen flachen Wellpappzuschnitt auf, richtet ihn auf und verschließt den Boden, befördert den leeren Karton durch eine Packstation, klappt dann die oberen Klappen ein und verschließt den Karton mit Klebeband. Beide Linien wurden bei uns im Haus mit der Kartongröße des Kunden betrieben; der Kunde hat das Testvideo gesehen, das Ergebnis schriftlich bestätigt, und erst danach haben wir die Maschinen in Exportholzkisten verpackt. Dieser Beitrag zeigt, was gebaut wurde, wie die Stationen zusammenarbeiten und was der Kunde tatsächlich freigegeben hat.
Was der Kunde bestellt hat und warum
Der Käufer betreibt zwei getrennte Packbereiche und wollte je eine Linie pro Bereich statt einer einzigen gemeinsamen Linie. Der Grund ist praktisch: Wenn ein Bereich für einen Kartonformatwechsel oder eine routinemäßige Kontrolle stoppt, läuft der andere weiter. Zwei Linien begrenzen außerdem die Strecke, die Bediener mit befüllter Ware zurücklegen müssen. Der Auftrag umfasste daher zwei Linien mit identischem Layout, jeweils aufgebaut um dieselben vier Stationen: einen automatischen Kartonaufrichter mit Bodenversiegelung, einen motorisierten Rollenförderer, eine manuelle Beladestation, in der das Personal die Ware in den offenen Karton legt, und einen automatischen Kartonverschließer, der die oberen Klappen einklappt und beklebt.
Der Karton ist ein üblicher Schlitzkarton (Regular Slotted Container), und die Linie ist jeweils für ein Kartonformat eingerichtet, mit definiertem Formatwechsel zwischen den Formaten. Das erklärte Ziel des Kunden war nicht die Spitzengeschwindigkeit bei einer einzigen SKU. Ziel war es, die beiden langsamsten manuellen Schritte im Raum abzuschaffen — das manuelle Aufrichten und Bodenbekleben der Kartons sowie das Einklappen und Oberbekleben nach dem Packen — während eine Person an der Beladestelle kontrolliert, was in jeden Karton kommt.
Das Linienlayout, Station für Station
1. Automatischer Kartonaufrichter mit Bodenversiegelung
Der Aufrichter steht am Anfang der Linie. Ein Stapel flacher Zuschnitte wird in das Magazin gelegt; die Maschine zieht jeweils einen Zuschnitt, richtet ihn am Formkopf aus und drückt die Bodenklappen zusammen, bevor der Bodenklebebandkopf das Band aufbringt. Der fertige leere Karton wird quadratisch und oben offen abgeführt, bereit zum Befüllen. Diese Station ist in einen geschützten Rahmen mit HMI und Schaltschrank eingebaut, was Sie auf der rechten Seite des Übersichtsvideos sehen. Die Verkleidung hält Hände vom Entnahme- und Klappenschließmechanismus fern, während die Maschine im Zyklus läuft.
Der Ersatz des manuellen Aufrichtens verändert den Rhythmus des gesamten Raums. Eine Person, die Kartons von Hand aufrichtet, ist meist der Engpass, auf den die Packstation warten muss. Der Aufrichter gibt einen gleichmäßigen Strom offener Kartons ab, sodass nun der Förderer und das Beladepersonal das Tempo vorgeben. Außerdem entfällt die Ungleichmäßigkeit handgeklappter Böden, wo schlecht ausgerichtete Kartons und Bandfalten ihren Ursprung haben.
Das Zuschnittmagazin ist für einen Arbeitsstapel dimensioniert und nicht für die Bretter einer ganzen Schicht, wodurch die Stellfläche der Maschine gering bleibt und der Bediener während des normalen Beladezyklus nachfüllen kann. Die Warnung bei niedrigem Bretterbestand im HMI meldet dem Bediener, bevor das Magazin leerläuft, sodass die Linie nicht einen Zyklus abschließt und dann wegen fehlenden Zuschnitts stoppt. Das Nachfüllen des Magazins ist eine kurze, häufige Aufgabe statt einer langen Unterbrechung, was zur Arbeitsweise des einzelnen Bedieners passt, der ohnehin zwischen Förderer und Beladestelle wechselt.
2. Motorisierter Rollenförderer
Zwischen Aufrichter und Verschließer befördern sich die offenen Kartons auf einem motorisierten Rollenförderer, der zugleich die manuelle Beladezone bildet. Die Rollenoberfläche ist mit dem Ein- und Auslauf der Maschine nivelliert, sodass Kartons ohne Hebebewegung übergeben werden. Führungsschienen halten jeden Karton auf dem Weg gerade. Der Förderer ist der Puffer im System: Er hält eine Warteschlange offener Kartons bereit, sodass der Aufrichter weiterlaufen kann, während der Bediener den vor ihm liegenden Karton befüllt, und eine kurze Pause an der Beladestation den Aufrichter nicht sofort stoppt.
Die Länge des Förderers wird nicht nur nach dem Grundriss gewählt. Sie bestimmt die Größe des Puffers zwischen Aufrichter und Beladestelle. Ein Förderer, der drei oder vier offene Kartons fasst, gibt dem Aufrichter genug Spielraum, weiterzulaufen, wenn der Bediener kurz pausiert, um ein Etikett zu behandeln oder eine Packung zu prüfen, und er gibt dem Bediener eine fertige Warteschlange, sodass er nie auf einen leeren Karton warten muss. Ein zu kurzer Förderer gibt jede kleine Pause direkt an den Aufrichter weiter, der wiederholt an- und ausgeht und den gleichmäßigen Rhythmus verliert, für den er ausgelegt ist. Bei diesem Auftrag wurde die Fördererlänge so gewählt, dass sie eine kleine Warteschlange fasst und die Gesamt-Stellfläche für die beiden Packbereiche kompakt bleibt.
3. Manuelle Beladestation
Der Kunde hat diesen Schritt bewusst manuell belassen. Ein automatischer Kartonpacker mit Roboter- oder Einlegebeladekopf rechnet sich, wenn eine einzige SKU über lange Abschnitte in hoher Auflage läuft. Dieser Käufer verarbeitet eine Mischung aus Produkten und Packungsinhalten und möchte, dass eine Person Inhalt und Anordnung prüft, bevor der Karton geschlossen wird. Der Bediener legt die Ware in den offenen Karton, sobald er die Station erreicht, und gibt ihn dann an den Verschließer weiter. Die Linie ist so gebaut, dass eine spätere Aufrüstung möglich ist: Förderer und Verschließer sind bereits so dimensioniert, dass sie später einen automatischen Beladekopf aufnehmen können, falls sich die Produktmischung verengt und die Auflage steigt.
4. Automatischer Kartonverschließer, Modell ZYFC-05
Am Ende der Linie gelangt der befüllte Karton in den automatischen Kartonverschließer. Die gelben Klappeneinklapparme schieben die vier oberen Klappen nacheinander ein, und der Oberklebebandkopf bringt das Band auf, während der Karton hindurchläuft. Der Karton verlässt die Maschine geschlossen und versiegelt, sowohl mit dem ursprünglichen Bodenband des Aufrichters als auch mit dem neuen Oberband. Der für diesen Auftrag spezifizierte Verschließer ist das Modell ZYFC-05, derselbe Maschinentyp, dessen elektrische Nennwerte im technischen Begleitbeitrag untersucht werden.
Wie Klappeneinklappen und Klebebandkopf tatsächlich funktionieren
Ein Schlitzkarton hat vier obere Klappen: zwei schmalere Innenklappen und zwei breitere Außenklappen. Der Verschließer bearbeitet sie in festgelegter Reihenfolge. Bei Kartoneintritt hebt eine gebogene Führung die beiden Innenklappen an und hält sie oben; ein Paar Seitenarme fegt dann die beiden Außenklappen nach innen und über die Innenklappen, sodass alle vier in der Mitte aufeinandertreffen. Der Karton bewegt sich dabei bereits, weshalb die Einklapparme als Kurven und nicht als gerade Stangen geformt sind. Wenn der Karton den Klebebandkopf erreicht, liegen die Klappen flach und gerade an.
Der Klebebandkopf selbst ist eine einfache mechanische Einheit ohne eigenen Motor. Eine federbelastete Rolle drückt die Bandanfangskante auf den Karton, eine feste Klinge schneidet das Band in korrekter Länge ab, während der Karton weiterläuft, und eine hintere Rolle streicht das Bandende auf dem Karton glatt. Die Bandspannung wird durch eine einstellbare Bremse an der Bandrolle eingestellt. Ist die Bremse zu fest, dehnt sich das Band und zieht ab; ist sie zu locker, liegt es in Falten. Diese Einstellung fixieren wir während der Prüfung und kennzeichnen sie für den Kunden, denn sie ist das Erste, was ein Bediener prüft, wenn ein Karton schlecht verschlossen wirkt.
Der Karton selbst: Wellpappensorte und warum sie wichtig ist
Die Maschinen sind um den Karton herum gebaut und nicht umgekehrt, daher gehört die Zuschnittspezifikation zum Engineering. Wellpappe wird nach ihrem Wellenprofil und ihrer Festigkeit beschrieben. Die Welle ist die gewellte Innenschicht: übliche Profile reichen von einer feinen B-Welle für bedruckte Verkaufskartons bis zu einer steiferen C-Welle für Versandkartons, wobei Doppelwellen-BC-Pappe für schwerere Inhalte verwendet wird. Die Festigkeit wird entweder als Bündeldruckwert (Edge Crush Test) angegeben, der misst, welche Last ein stehender Karton vor dem Einbeulen trägt, oder als Mullen-Durchstoßwert, der den Widerstand gegen Durchstechen misst. Bündeldruckwerte sind die üblichere Wahl für die Lagerstapelung; Durchstoßwerte sind relevant, wenn die Inhalte scharfkantig sind oder der Karton grob gehandhabt wird.
Diese Details fließen direkt in die Aufrichtereinstellungen ein. Ein schwererer Doppelwellenzuschnitt ist steifer, daher brauchen die Magazinsaugnäpfe und der Formkopf mehr Kraft, und das Klappenschließtiming ist etwas anders. Eine für das Produktgewicht zu leichte Pappe wird am Formkopf eindrücken oder auf dem Förderer durchhängen. Wir fragen nach den tatsächlichen Zuschnitten des Kunden statt einer allgemeinen Probe, damit die Prüfung auf dem echten Material läuft, und die Testvideos dieses Auftrags wurden mit genau diesen Kartons aufgenommen.
Wie die Werksabnahme durchgeführt wurde
Bevor wir etwas für den Kunden aufgenommen haben, haben wir die Linie mit denselben Prüfungen durchlaufen lassen, die wir bei jedem Exportauftrag anwenden. Die folgende Liste ist die praxisnahe Fassung, keine Papierübung.
- Das Aufrichtermagazin mit einem vollen Stapel der Kunden-Zuschnitte beladen und bestätigt, dass es jeweils einen Zuschnitt ohne Doppelabzug oder Stau aufnimmt.
- Jeden aufgerichteten Karton auf gerade Ecken und ein zentriertes Bodenband geprüft und jeden Karton mit eingeklappter oder gequetschter Klappe ausgesondert.
- Förderer-Führungsschienen und Verschließer-Bandbreite auf die Kartonmaße eingestellt und bestätigt, dass der Karton zwischen den Stationen nicht schiefzieht.
- Einen Durchlauf durch den Verschließer gefahren und geprüft, dass alle vier oberen Klappen vollständig eingeschoben sind, das Band zentriert und verklebt ist und keine abstehenden Ecken vorhanden sind.
- Den geschützten Aufrichter bei offenen und geschlossenen Türen geprüft und bestätigt, dass die Verriegelungen den Zyklus stoppen, sobald der Zugang geöffnet wird.
- Die Stromaufnahme mit dem Typenschild abgeglichen und bestätigt, dass der Not-Aus die Linie von jeder Station aus zum Stillstand bringt.
Die schriftliche Freigabe des Kunden
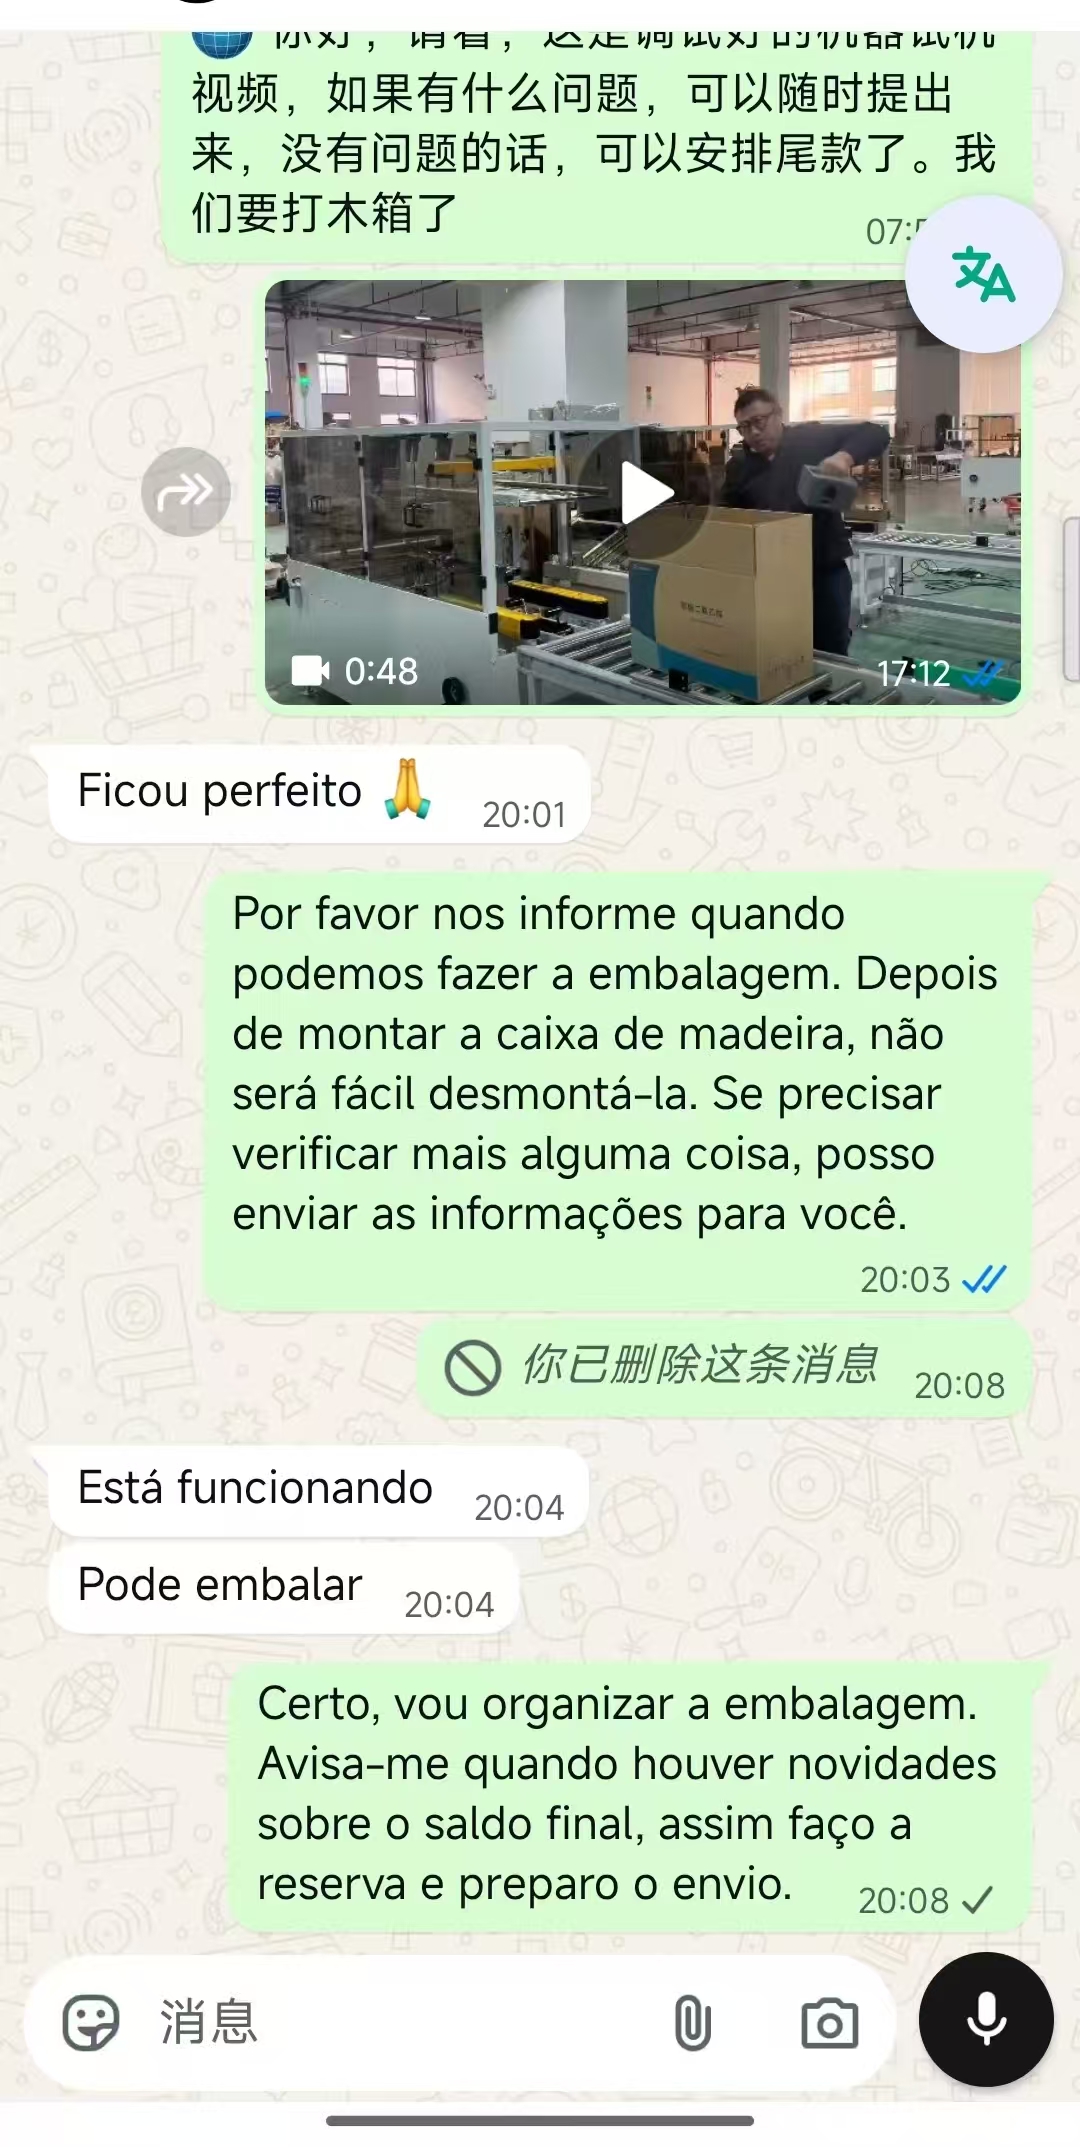
Die Nachrichten im Screenshot sind die eigenen Worte des Kunden. Nach Erhalt des Testvideos antwortete der Käufer „Ficou perfeito“ (es ist richtig geworden), dann „Está funcionando“ (es funktioniert) und „Pode embalar“ (Sie können verpacken). Wir lassen die Linie bis zur Verpackung in Kisten warten, bis diese Bestätigung vorliegt, aus einem einfachen Grund: Sobald eine Maschine in einer Exportholzkiste verschraubt ist, bedeutet das erneute Öffnen zur Prüfung einer Einstellung die teilweise Demontage der Verpackung. Zuerst die Prüfung zu bestätigen, hält den Zeitplan des Kunden und unseren sauber.
Automatische Linie gegenüber dem manuellen Prozess, den sie ersetzt
| Vergleichspunkt | Manuelles Aufrichten, Packen und Verschließen | Diese beiden automatischen Linien |
|---|---|---|
| Aufrichten und Bodenband | Von Hand ausgeführt, Geschwindigkeit schwankt mit dem Bediener | Automatisch aus dem Zuschnittmagazin, gleichmäßig gerade Kartons |
| Obere Klappen einklappen und bekleben | Von Hand geklappt, Band oft zentrierversetzt oder gefaltet | Mechanisches Einklappen und zentriertes Band bei jedem Karton |
| Personal pro Linie | Drei bis vier Personen über die Schritte verteilt | Eine Person an der Beladestation |
| Qualitätsschwankung der Kartons | Hoch, abhängig von Ermüdung und Schicht | Gering, Einstellungen fest bis zum Formatwechsel |
| Taktvorgabe | Bestimmt durch den schnellsten manuellen Schritt | Bestimmt durch den Beladebediener, mit Puffer-Warteschlange |
| Haupteinschränkung | Personalkosten und uneinheitliche Kartons | Ein Format zur Zeit; zwischen Größen ist ein Formatwechsel nötig |
Wie der Durchsatz bei einer Linie mit manueller Station berechnet wird
Bei diesem Layout können sowohl Aufrichter als auch Verschließer schneller laufen als die manuelle Beladestelle, daher gibt der Beladebediener den tatsächlichen Ausstoß vor, nicht die Maschinentypenschilder. Die sinnvolle Größe ist die Zykluszeit an der Beladestation. Kann der Bediener alle sechs Sekunden einen befüllten Karton abgeben, ist die Linie auf zehn Kartons pro Minute gedeckelt, unabhängig davon, wie schnell der Aufrichter takten kann. Die Maschine über dieses Tempo hinaus zu dimensionieren ist nicht verschwendet, hebt aber den Ausstoß nicht; sie baut die Puffer-Warteschlange auf und lässt den Aufrichter nach einer kurzen Pause aufholen.
Die praktische Planung der Linie geht vom Schichtziel rückwärts. Nimmt man die Anzahl verschlossener Kartons, die die Schicht braucht, teilt durch die Arbeitsminuten und addiert einen Puffer, weil keine manuelle Station eine ganze Schicht lang auf Spitzenleistung läuft. Ein üblicher Planungswert ist, die Linie auf etwa 70 bis 80 Prozent des Bestleistungstempos des Bedieners auszulegen; das lässt Raum für Pausen, kleine Kontrollen und den gelegentlichen fehlzugeführten Karton. Eine Auslegung auf das theoretische Maximum lässt keinen Puffer, und die Linie verfehlt das Ziel, sobald die Beladung unterbrochen wird.
Schutzeinrichtungen und die CE-Maschinenanforderungen
Die Gefahrenstellen dieser Linie konzentrieren sich auf zwei Bereiche: den Entnahme- und Klappenschließmechanismus des Aufrichters, der mit realer Kraft bewegt wird, sowie die Bandklinge und die Antriebsriemen des Verschließers. Der Aufrichter ist daher als geschützter Schrank mit verriegelten Türen gebaut, sodass das Öffnen des Zugangs während des Maschinenlaufs die Bewegung stoppt, bevor eine Hand den Mechanismus erreichen kann. Der Verschließer hält seine beweglichen Teile hinter festen Schutzeinrichtungen; der Klebebandkopf ist nur durch eine definierte Öffnung für Bandrollenwechsel erreichbar. Not-Aus-Taster sind am Aufrichter-Panel, in der Beladezone und am Verschließer platziert, und jeder einzelne stoppt die gesamte Linie.
Das CE-Zeichen auf dem Typenschild wird durch die Konformitätserklärung im Dokumentensatz gestützt. Die Maschine wird nach der Maschinenrichtlinie auf mechanische und elektrische Sicherheit geprüft, wobei Schutzabstände, Verriegelungsverhalten und Not-Aus-Schaltung dokumentiert und nicht angenommen werden. Klemmstellen am Förderer sind dort geschützt, wo eine Rolle auf den Antrieb trifft, und der Schaltschrank ist nach den einschlägigen Niederspannungs- und Schaltschranknormen gebaut. Dies ist auch über den europäischen Markt hinaus wichtig, weil die eigene Sicherheitsüberprüfung des Kunden unabhängig vom Bestimmungsort dieselben Nachweise verlangt.
Vorbereitung und Installation vor Ort
Die Linie braucht kein Spezialfundament, aber der Boden muss eben und waagerecht genug sein, dass die Gestelle gerade stehen; die Maschinen stehen in ihrer festen Position auf verstellbaren Füßen und nicht auf Lenkrollen. Die wichtigsten Vor-Ort-Vorgaben sind die zum Typenschild passende Stromversorgung und ein klarer Grundriss, der Platz lässt, um das Aufrichtermagazin von vorn zu beladen, und damit der Bediener die Beladestation bearbeiten kann, ohne den Förderer zu queren. Wir liefern vor dem Versand einen bemaßten Grundriss mit exakter Stellfläche, Zugangsfreiraum und dem Einspeisepunkt, damit der Kunde Boden und Versorgungspunkt vor Ankunft der Kisten vorbereiten kann.
Die Vor-Ort-Inbetriebnahme folgt einer festen Reihenfolge: Abschnitte nivellieren und verbinden, Förderer und Stationssignale anschließen, Laufrichtung jedes Antriebs bestätigen, leere Kartons den vollen Weg durchlaufen lassen, dann befüllte Kartons fahren lassen und die Verschlüsse prüfen. Dieselben Abnahmepunkte wie im Werksversuch werden vor Ort wiederholt, da der Transport eine Führungsschiene verschieben oder eine Einstellung lockern kann, auch wenn die Verpackung in den Kisten einwandfrei ist.
Wartung und die Verschleißteile
Die Linie verwendet wenige Verschleißteile, was mit ein Grund ist, warum sie für einen Käufer ohne großes Wartungsteam passt. Das Verbrauchsmaterial ist das Klebeband selbst, das der Bediener routinemäßig ersetzt. Die Bandklinge stumpft über lange Zeit ab und ist eine verschraubbare Ersatzkomponente statt einer Schärfarbeit. Förderer-Antriebsketten und Verschließer-Antriebsriemen werden nach Plan geprüft und geschmiert, und die Saugnäpfe des Aufrichtermagazins werden inspiziert, da ein abgenutzter Napf die übliche Ursache für einen verfehlten Zug ist. Die folgende Tabelle deckt die Störungen ab, die im Betrieb tatsächlich auftreten.
Der Auftrag wurde mit einem definierten Verbrauchs- und Ersatzteilsatz geliefert, nicht mit einer offenen Liste. Zu den Maschinen gingen die ersten Rollen des spezifizierten BOPP-Klebebands, je eine Ersatz-Bandklinge pro Verschließer, ein Ersatzsatz der Aufrichter-Magazinsaugnäpfe und die Befestigungsmittel zum Verbinden der Fördererabschnitte. Diese ersten Serviceartikel zusammen mit der Teileliste in derselben Kiste zu halten, bedeutet, dass das Wartungsteam vor dem ersten Routine-Service keine halterspezifische Klinge oder einen passenden Napf beschaffen muss. Die Teileliste ist auf die Seriennummer jeder Maschine abgestimmt, sodass jeder spätere Auftrag gegen das exakt eingebaute Teil und nicht gegen eine Beschreibung erfolgen kann.
| Symptom | Wahrscheinliche Ursache | Maßnahme |
|---|---|---|
| Aufrichter verfehlt einen Zuschnitt oder zieht doppelt | Abgenutzter Saugnapf oder Magazinstapel nicht gerade gestapelt | Napf prüfen, Stapel erneut ausrichten und Lufteinstellung kontrollieren |
| Karton schiebt sich auf dem Förderer schief | Führungsschiene locker oder zu weit eingestellt | Schienen auf Kartonbreite neu einstellen und feststellen |
| Band gefaltet oder zentrierversetzt | Bandbremse-Spannung falsch oder Rolle verschmutzt | Bremse neu justieren und Druckrolle reinigen |
| Obere Klappe nicht vollständig eingeschoben | Einklapparm-Höhe nach einem Größenwechsel verstellt | Armhöhe auf neue Kartonhöhe neu einstellen |
| Verschließer stoppt mit eingeklemmtem Karton | Gequetschter Karton oder Fremdkörper im Kopf | Über die Zugangsöffnung räumen, niemals bei angeschlossener Spannung |
Verpackung in Kisten und Versand
Nach der schriftlichen Freigabe wurde jede Linie in ihre Transportabschnitte zerlegt, in begaste Exportholzkisten fixiert und so verspannt, dass sich Fördergestelle und geschützte Schränke im Transport nicht bewegen können. Schaltschränke und HMI-Einheiten werden separat eingewickelt und gegen die Gestelle gepackt. Der beiliegende Dokumentensatz enthält die Elektropläne, die auf die Seriennummer jeder Maschine abgestimmte Teileliste, die CE-Konformitätserklärung sowie die Bedienungs- und Wartungshinweise. Da der Kunde zwei Linien bestellt hat, sind die Kisten so gekennzeichnet, dass sichtbar ist, welcher Abschnitt zu welcher Linie gehört, damit die Wiederzusammenstellung vor Ort unkompliziert ist.
Empfang der Kisten und Checkliste beim Auspacken
Da die Kisten linienweise gekennzeichnet sind, kann das Empfangsteam jeden Kistensatz in der Nähe des zugehörigen Packbereichs bereitstellen, statt alles in einem Bereich zu entstapeln. Die erste Prüfung bei Ankunft ist die äußere: Begasungskennzeichnungen und Kistenetiketten auf Unversehrtheit bestätigen und jede Kiste mit gebrochener Verspannung oder eingedrückter Wand notieren, bevor sie geöffnet wird. Hat eine Kiste im Transport einen harten Aufprall erhalten, ist das richtige Vorgehen, sie anhand des Packlisteninhalts zu öffnen und den Abschnitt anhand des bemaßten Grundrisses zu prüfen, bevor Spannung angeschlossen wird, statt anzunehmen, die Maschine darin sei gerade.
Das Auspacken folgt dem Dokumentensatz in umgekehrter Reihenfolge. Jeder Abschnitt wird mit der auf seine Seriennummer abgestimmten Teileliste abgeglichen, die separat eingewickelten HMI- und Schaltschränke werden ihren Schränken zugeordnet, und die verpackten Befestigungsmittel und Ersatz-Bandklingen werden gezählt, bevor die Holzkiste zerlegt wird. Die Verpackung so lange aufzubewahren, bis jeder Listenpunkt abgehakt ist, ist bewusst: Eine fehlende Führungsschienenklemme oder ein loses Kabel lässt sich viel leichter zurückverfolgen, solange Kiste und ihre Kennzeichnungen noch vorhanden sind. Nach Abschluss der Bestandsaufnahme übernimmt die bereits beschriebene Vor-Ort-Inbetriebnahmesequenz, beginnend mit dem Nivellieren der Füße und dem Verbinden der Fördererabschnitte.
Projektzeitplan und die Identität der beiden Linien
Der Bau zweier Linien in einem Auftrag wird an einer einzigen Spezifikation ausgerichtet, damit die Maschinen wirklich austauschbar sind und nicht nur ähnlich. Gestellmaße, Förderhöhe, Verschließer-Bandbreite und HMI-Programm sind auf dieselben Werte eingestellt, und die Elektropläne werden einmal erstellt und auf beide angewendet. Dies ist während des Baus wichtig, weil ein Ersatzteil oder eine Einstellungsänderung, die an einer Linie funktioniert, garantiert auch an der anderen funktioniert; und es ist nach der Lieferung wichtig, weil das Wartungsteam des Kunden nur einen Satz Verfahren lernen und einen gemeinsamen Ersatzteilsatz vorhalten muss.
Die Kommunikationsrhythmen während des Projekts waren bewusst einfach. In der Bauphase haben wir den Zuschnittsmuster, die Kartonmaße und die Vor-Ort-Spannung schriftlich vor der Fertigung bestätigt, sodass nichts der Auslegung überlassen blieb. In der Prüfphase haben wir die laufenden Videos statt einer schriftlichen Behauptung geschickt und die Kistenverpackung zurückgestellt, bis die Bestätigung des Kunden vorlag. Die Übergabephase ist der oben beschriebene Dokumentensatz und die gekennzeichneten Kisten. Diese drei Prüfpunkte explizit zu halten, ist es, was einen Auftrag über zwei Maschinen in zwei Packbereichen ohne eine Runde Nacharbeit abschließen lässt.
Wofür dieses Layout geeignet ist und wofür nicht
Diese Anordnung passt zu einem Betrieb, der eine begrenzte Anzahl Kartonformate fährt, eine Person den Inhalt jedes Kartons prüfen lassen möchte und durch manuelles Aufrichten und Verschließen Zeit verliert. Sie ist ein sinnvoller Mittelweg zwischen einem vollständig manuellen Raum und einem vollautomatischen Kartonpacker. Weniger geeignet ist sie für ein Werk, das viele Kartongrößen mit häufigen Wechseln über die Schicht fährt, da jeder Formatwechsel weiterhin Magazin, Schienen und Verschließbreite zurücksetzen bedeutet, sowie für eine Linie mit einer einzigen SKU in hoher Auflage, bei der ein automatischer Beladekopf auch die manuelle Station abschaffen würde. Die technischen Details zur Dimensionierung jeder Station und zur Entscheidung zwischen automatischen und halbautomatischen Einheiten finden Sie im Begleitbeitrag zur Konfiguration einer End-of-Line-Kartonpacklinie.
Wenn Sie eine ähnliche Linie planen und wissen möchten, welche Angaben wir vor einem Angebot benötigen, beginnen Sie mit Kartonmaßen und Wellpappensorte, der Zielanzahl verschlossener Kartons pro Schicht, der Anzahl Formate und der Wechselhäufigkeit sowie der Vor-Ort-Spannung und -frequenz. Sie können diese Angaben über die Kontaktseite senden, und wir liefern einen Grundriss und eine feste Spezifikation zurück.
