Servo-Thermoformanlage — Höchstpräzision
Vollservo-angetriebener Former für Medizintechnik-Verpackungen und Präzisionstrays. Schneller Formenwechsel, energieeffizient.
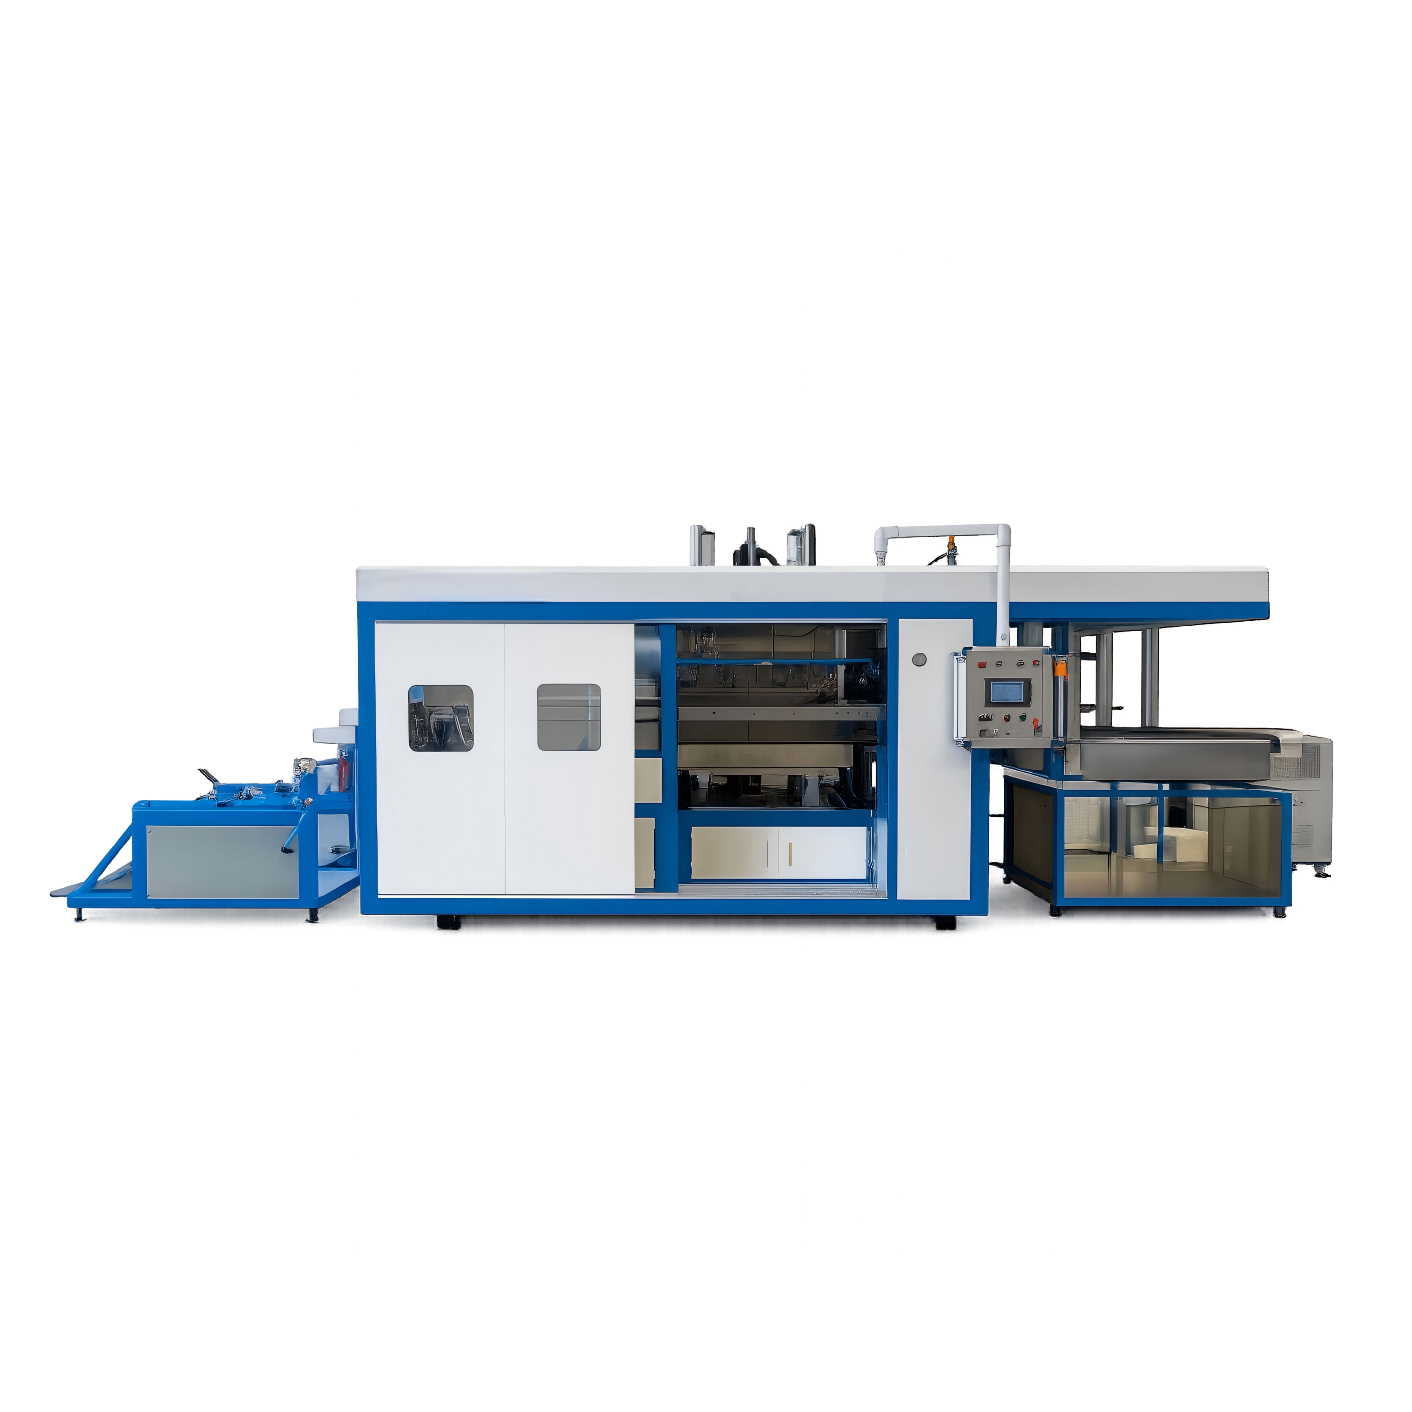
Was diese Maschine leistet
Der servoangetriebene Former verwendet Servomotoren für Folientaktung, Formenhub und Stempelhilfe statt Pneumatik. Dies ermöglicht präzise Positionierung, leisen Lauf und niedrigeren Energieverbrauch — ideal für Medizin-Blisterverpackungen und Präzisionstrays, bei denen es auf Gleichmäßigkeit ankommt.
Für die Produktion gebaut
- Vollservo-Taktung und Formenantrieb
- Läuft leise; geringerer Luftverbrauch
- Schneller Formenwechsel unter 1 Stunde
- Rezeptspeicherung in der HMI
- Reinraumtaugliche Konstruktion
- Stanze und Stapelstation integriert
Technische Daten
| Taktleistung | 30–60 Takte/min |
| Max. Folienbreite | 650 mm |
| Positionier-Wiederholgenauigkeit | ±0,1 mm |
| Materialien | PETG, PP, PS, APET |
| Formfläche | 600 × 450 mm |
| Leistung | 380V/50Hz, 22 kW |
Was Sie damit formen können
Medizin-Blisterverpackungen, Geräte-Trays, Diagnostik-Kits, Elektronik-Bauteile-Trays und Präzisionsverpackungen.
Wie sie in Ihre Linie passt
Speist eine Blister-Siegelmaschine zur Verpackung von Medizinprodukten oder Pharmazeutika. Wir integrieren Siegel- und Stanzstation.
Was eine servoangetriebene Thermoformanlage anders macht
Bei einer herkömmlichen pneumatisch getakteten Thermoformanlage wird die Folienkette von einem Zylinder vorgezogen, der bei jedem Takt hart am Hubende anschlägt. Schnell, aber es knallt, driften mit der Zeit und muss nachjustiert werden, wenn die Dichtungen verschleißen. Eine servoangetriebene Thermoformanlage ersetzt diesen Zylinder durch einen geschlossenen Servoregelkreis auf der Taktkette und oft auch auf der Stempelhilfe und dem Spannrahmenhub.
Der Unterschied zeigt sich in dem Moment, in dem Sie einen Lauf starten. Die servo-getaktete Thermoformanlage beschleunigt die Folie nach Profil — sanft am Anfang, schnell in der Mitte, präzise abgebremst an der Stopposition. Es gibt keinen Schlag am Hubende, sodass die Bahn nicht überschwingt und die geformten Kavitäten genau dort landen, wo die Stanze sie erwartet, Takt für Takt. Wir dimensionieren den Takt-Servo so, dass die Folien-zu-Folien-Registrierung auf etwa ±0,05 mm wiederholgenau ist. Genau das erlaubt uns die Gleichmäßigkeit der Taschenbettiefe beim Medizin-Trays-Formen zu halten, wo eine Wandstärkenvariation von 0,2 mm eine verworfene Charge bedeuten kann.
Ofen- und Vakuumseite des Zyklus folgen der gleichen Physik wie jede Kunststoff-Thermoformlinie — Mehrzonenbeheizung, Vakuumreservoir bei −0,08 MPa, Druckkasten bei 0,6–0,8 MPa für Tiefziehungen. Der Servovorteil liegt im Präzisionsformen: weil die Stempelhilfe servoangetrieben statt luftgedämpft ist, können Sie ihre Geschwindigkeit und Position als Kurve programmieren. Verlangsamen Sie den Stempel, wenn er sich der Formenfläche nähert, und das Material dehnt sich kontrolliert; so ziehen wir ein 120 mm großes Medizin-Tray mit flachem, siegelfähigem Rand und dünnstellenfreien Ecken. Jedes Profil wird in der HMI unter dem Produktrezept gespeichert, sodass der Wechsel morgen ein Abruf ist, keine Neueinstellung.
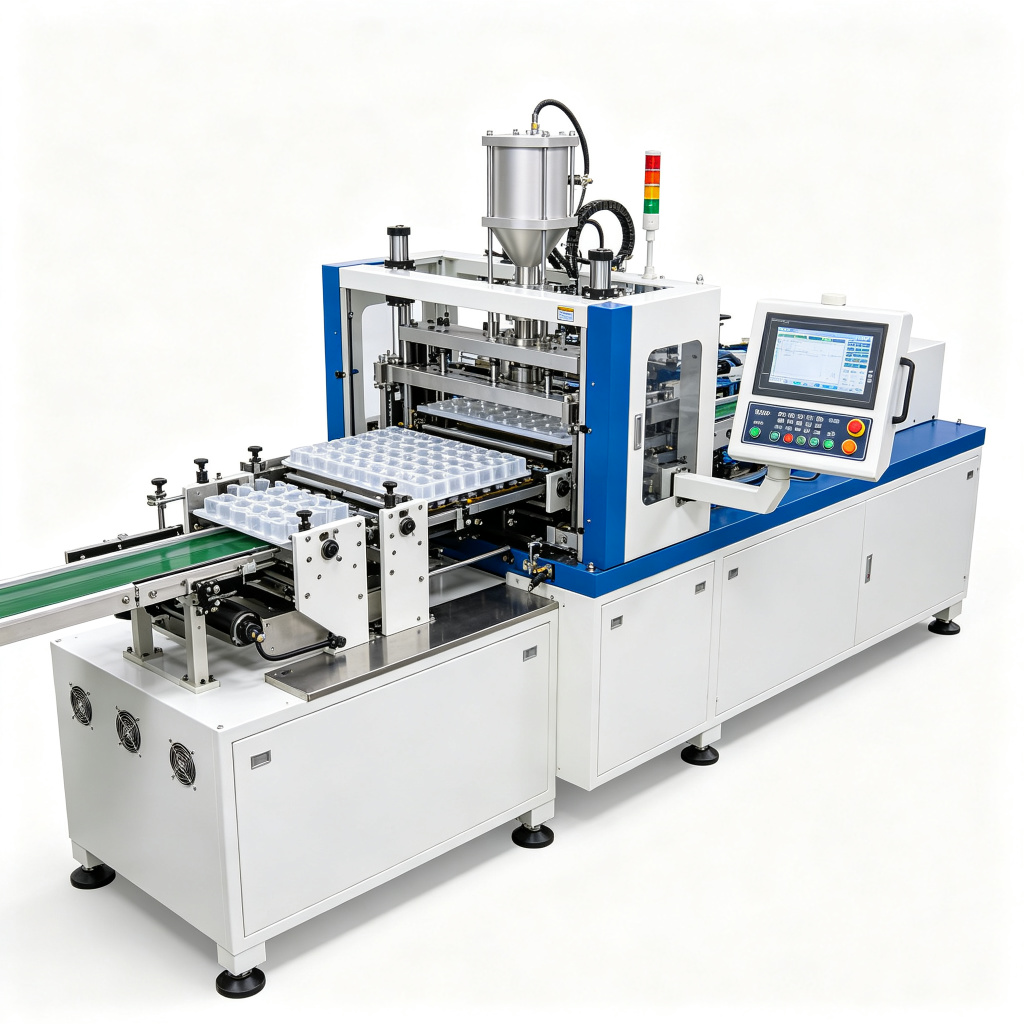
Die Zahlen hinter der Präzision
Die nachstehende Tabelle umfasst die servo-spezifischen Werte, die diese Maschine von einer pneumatisch getakteten vergleichbaren Anlage unterscheiden. Formbreiten, Vakuum- und Druckluftbereiche überlappen die Gesamtplattform; was sich ändert, ist, wie wiederholgenau und wie programmierbar jede Bewegung ist.
| Parameter | Wert auf unserer servo-getakteten Thermoformanlage | Warum das zählt |
|---|---|---|
| Takt-Wiederholgenauigkeit | ±0,05 mm Folie-zu-Folie | Taschen- und Stanzausrichtung bleibt über eine Million Takte eng |
| Taktantrieb | Geregelter AC-Servo, Planetengetriebe | Keine Abhängigkeit von Druckluft; stabil in Höhenlage oder bei niedrigem Betriebsluftdruck |
| Stempelhilfe-Steuerung | Servoposition + Geschwindigkeitskurve, rezeptgespeichert | Kontrollierte Wandverteilung für tiefes Medizin-Trays-Formen |
| Formgeschwindigkeit | Bis zu 45 Takte / Minute (werkzeugabhängig) | Langsamer als eine reine pneumatische Dauerlauf-Linie, stabiler bei SKU-Wechseln |
| Folienbreite | Bis zu 760 mm Bahn | Mehrfachkavitäten-Medizin- und Barriere-Tray-Layouts |
| Foliendicke | 0,2 – 3,0 mm | PETG, APET, PP, PS für Medizin- und lebensmittelkontakt-Trays |
| Heizzonen | 16 – 24 unabhängig zonisiert, oben & unten | Ausgewogene Wärme für verzugsfreie PETG-Medizinbauteile |
| Vakuumniveau | −0,08 MPa, Speicher entlüftet in <0,5 s | Schnelle Ziehung auf warmem, niederviskosem Material |
| Druckluft | 0,6 – 0,8 MPa, ~1,5 m³/min | Druckkastenhilfe für Tiefziehungen; geringerer Luftbedarf als vollpneumatisch |
| Beschleunigungsprofil | Pro Rezept programmierbar | Sanfte Starts schützen dünne Bahnen und empfindliche Werkzeuge |
| Leistung (typisch) | 22 – 36 kW, ofendominiert | Servos tragen wenig Last bei; Energie skaliert mit Ofenbetrieb |
| Wechselzeit | 15 – 30 min für Werkzeugwechsel + Rezeptabruf | Ausgelegt für Kurz- bis Mittelläufe über viele SKUs |
Abgestimmt auf Ihr Kavitäten-Layout und Harz. Wir führen einen 72-stündigen FAT (Factory Acceptance Test) an Maschine und Werkzeug gemeinsam durch, bevor sie unser 48.000 m²-Werk verlässt, mit CE- und ISO-Dokumentation im Übergabepaket.
Einsatzbereiche, die die Servo-Wahl rechtfertigen
Eine servo-getaktete Thermoformanlage ist nicht der billigste Weg zu einem Tray. Sie verdient ihren Aufschlag dort, wo Gleichmäßigkeit, sauberer Betrieb oder schneller Wechsel die reinen Takte pro Minute überwiegen.
Medizin-Trays-Formen
Eingriff-Trays, Gerätepackungen und Blister-Deckelfolien aus PETG oder APET. Taschenbettiefe und Randplanheit müssen Charge für Charge wiederholbar sein — genau das, was die geschlossene Taktung und die Servo-Stempelhilfe liefern.
Barriere- und Pharma-Trays
Mehrschicht-PP/EVOH-Trays für MAP-Verpackungen, bei denen der Siegellrand einer Hochdruckversiegelung ausgesetzt ist und jede Dünnstelle leckt. Präzisionsformen hält diesen Rand gleichmäßig.
Kleinserien-, Multi-SKU-Verpackung
Lohnverpacker, die pro Woche viele Tray-Formen formen. Rezeptabruf und ein 15–30-minütiger Werkzeugwechsel machen aus Rüstzeit einen kontrollierten Wechsel statt eines verlorenen Nachmittags.
Elektronik- und ESD-Einlagen
Leitfähige PS-Trays für Bauteile und Module, bei denen die Taschenposition empfindliche Teile während des Versands schützt. Registriergenauigkeit senkt Ausschuss.
Servo- vs. pneumatische Taktung: was kaufen Sie eigentlich?
Das ist die Entscheidung, durch die wir jeden Käufer führen. Kurzfassung: pneumatische Taktung gewinnt bei reiner Geschwindigkeit für einen einzelnen langen Lauf; servo-Taktung gewinnt bei Wiederholgenauigkeit, Wechsel und leisem, sauberem Betrieb.
Sie eine einfache Tray- oder Becherform über Monate fahren, die Betriebsluft zuverlässig ist und Ihre oberste Priorität die niedrigste Kapitalinvestition ist. Unser Unterdruck-Thermoformen ist der klassische pneumatische Weg für flache Teile.
Sie oft wechseln, Medizin- oder Barriereverpackungen fahren, Taschenwiederholgenauigkeit brauchen oder eine leisere, sauberere Linie wollen. Der Aufschlag rechnet sich über weniger Ausschuss und schnelleres Rüsten.
Ihre Ziehung tief ist und die Wandstärke zählt. Kombinieren Sie servo-Taktung mit unserer Über-/Unterdruck-Thermoformen -Logik für tiefe, siegelfähige Näpfe.
Folie über 2 mm läuft. Das ist eine andere Maschinenfamilie — siehe Dickblech-/Starkblech-Thermoformen statt es auf eine rollenbeschickte Servo-Linie zu zwingen.
⚠ Fehler, die wir sehen, wenn jemand einen servo-Former spezifiziert
- Servo aus Geschwindigkeitsgründen kaufen. Eine pneumatische Dauerlauf-Linie macht nach wie vor mehr Takte pro Minute auf einem einfachen Teil. Servo ist eine Präzisions- und Wechsel-Investition, kein Geschwindigkeits-Upgrade.
- Die Werkzeugschnittstelle ignorieren. Servo-Wiederholgenauigkeit ist vergeudet, wenn die Formenplatte durchbiegt oder der Stanzner weich ist. Wir spezifizieren abgestimmte Gestelle; eine billige Form auf einer guten Maschine verwirft nach wie vor Teile.
- Den Ofen zu klein dimensionieren. PETG und Medizin-Harze brauchen ausgewogene, zonierte Wärme. Ein Ein-Knopf-Ofen macht aus einem Präzisions-Former einen Ausschuss-Generator.
- Den nachgeschalteten Siegelner vergessen. Medizin-Trays müssen eine Siegelkammer randzuerst beschicken. Gleichen Sie Former-Takte mit Ihrem Siegelner-Durchsatz ab und lesen Sie Thermoformen vs. vorgefertigtes Tray-Siegeln bevor Sie sich festlegen.
Mehr Details in unserem Thermoformanlagen-Einkaufsleitfaden und dem Folienmaterial-Leitfaden für PP, PET, PS und PLA; das Haupt- Thermoformanlagen- Portfolio listet die anderen Plattformen auf, die wir neben dieser bauen.
Den Siegelner und Füller ohne Stau beschicken
Ein Präzisions-Former rechnet sich nur, wenn die Trays, die er macht, glatt in die nächste Station laufen. Wir konstruieren die Stapel-Ausgabe so, dass geformte Trays auf einen getakteten Förderer fallen, der sie randwärts zum Siegelner oder Füller im gleichen Takt übergibt.
Auf einer gefüllten Tray-Linie verlassen offene Trays den Former und laufen unter einer Mehrkopfwaage zur Produktdosierung, dann in eine Siegelstation, die den präzise geformten Rand deckelt. Auf einer Flüssigbecher-Linie speist der Weg einen Inline-Flüssigabfüller. Weil der servo-Former mit kontrollierter, wiederholbarer Taktfrequenz läuft — statt des holprigen Rhythmus einer knallenden pneumatischen Taktung — ist der Linienausgleich einfacher: eine Linien-SPS liest Formerposition, Waagenausgabe und Siegelner-Greifzeit und bremst oder beschleunigt das Taktprofil passend ab. Wir beziehen den Kartonierer, den Palettierer oder die Umreifung nicht mit ein; diese Post-Packaging-Systeme sind ein separates Gespräch, sobald die Primärpackung gesiegelt ist.
Servo-Thermoformen, beantwortet
Die Fragen, die unsere Prozesstechniker zu Medizin-Trays-Formen, Präzision und dem Servo-vs.-Pneumatik-Abwägung erreichen.
Was macht eine servoangetriebene Thermoformanlage präziser als eine Standardanlage?
Lohnt sich eine servo-getaktete Thermoformanlage für das Medizin-Trays-Formen?
Servo- vs. pneumatische Taktung: wann ist pneumatisch gut genug?
Wie schnell ist sie im Vergleich zu einem Hochgeschwindigkeits-Pneumatik-Becherformer?
Welche Materialien und Foliendicken kann sie formen?
Können Sie sie in unseren vorhandenen Siegelner, Füller oder Waage integrieren?
Was ist vor Auslieferung enthalten?
Angebot direkt ab Werk in 24 Stunden
Nennen Sie uns Ihre Kartongröße, Tagesleistung und Spannung — unsere Ingenieure antworten mit Modellempfehlung, Preis und Lieferzeit innerhalb eines Werktags.