Thermoformen ist das Verfahren, bei dem Kunststoffplatten erhitzt werden, bis sie weich werden, und dann über einer Form durch Vakuum oder Druck in die gewünschte Gestalt gebracht werden. In der Verpackung erzeugt Thermoforming Schalen, Blister, Clamshells und Becher — die Kunststoffverpackung, die Lebensmittel, Medizinprodukte, Elektronik und Konsumgüter zum Markt trägt. Doch die Wahl der richtigen Thermoformmaschine ist eine der technisch anspruchsvollsten Entscheidungen in der Verpackungsbeschaffung, denn die Leistungsfähigkeit der Maschine bestimmt über Jahre das Aussehen, den Schutz und die Produktionskosten Ihres Produkts.
Bei SunAura Machinery fertigen wir Thermoformmaschinen für Lebensmittelverpackungen, Medizinprodukte-Verpackungen und Industriebauteil-Verpackungen. Dieser Leitfaden erklärt die drei wichtigsten Thermoform-Technologien — Unterdruck, Wechseldruck und Dickblechformung — und hilft Ihnen, die richtige Maschine an Ihr Produkt, Material und Produktionsvolumen anzupassen.
Wie Thermoforming funktioniert: Die Grundlagen
Jedes Thermoforming folgt demselben Vier-Schritte-Prozess:
- Heizen: Die Kunststoffplatte (typischerweise 0,2–2 mm Stärke für Dünnblech, 2–12 mm für Dickblech) wird auf ihre Erweichungstemperatur erhitzt. Die Heizmethode — Infrarotheizer, Keramikheizer oder Kontaktplatten — beeinflusst Heizzeit und Plattenqualität.
- Formen: Die erweichte Platte wird durch Vakuum, Druckluft oder einen mechanischen Stempelhilfe über oder in eine Form gedrückt. Die Platte nimmt die Gestalt der Formkavität an.
- Kühlen: Das geformte Teil wird gekühlt, damit der Kunststoff seine Form behält. Die Kühlzeit ist oft der Engpass des Zyklus.
- Beschnitt: Das geformte Teil wird aus der umgebenden Kunststoffbahn geschnitten. Beschnittverfahren sind Stahl-Stanzmesser, CNC-Fräsung und im-Werkzeug-Schnitt.
Der Maschinentyp bestimmt, wie die Platte geformt wird (Vakuum, Druck oder beides) und wie die Teile beschnitten werden. Diese Entscheidungen beeinflussen Zyklusgeschwindigkeit, Teiledetail und Materialkosten — die drei Faktoren, die Ihre Thermoforming-Ökonomie bestimmen.
Typen von Thermoformmaschinen
1. Unterdruck-Vakuum-Thermoformmaschinen
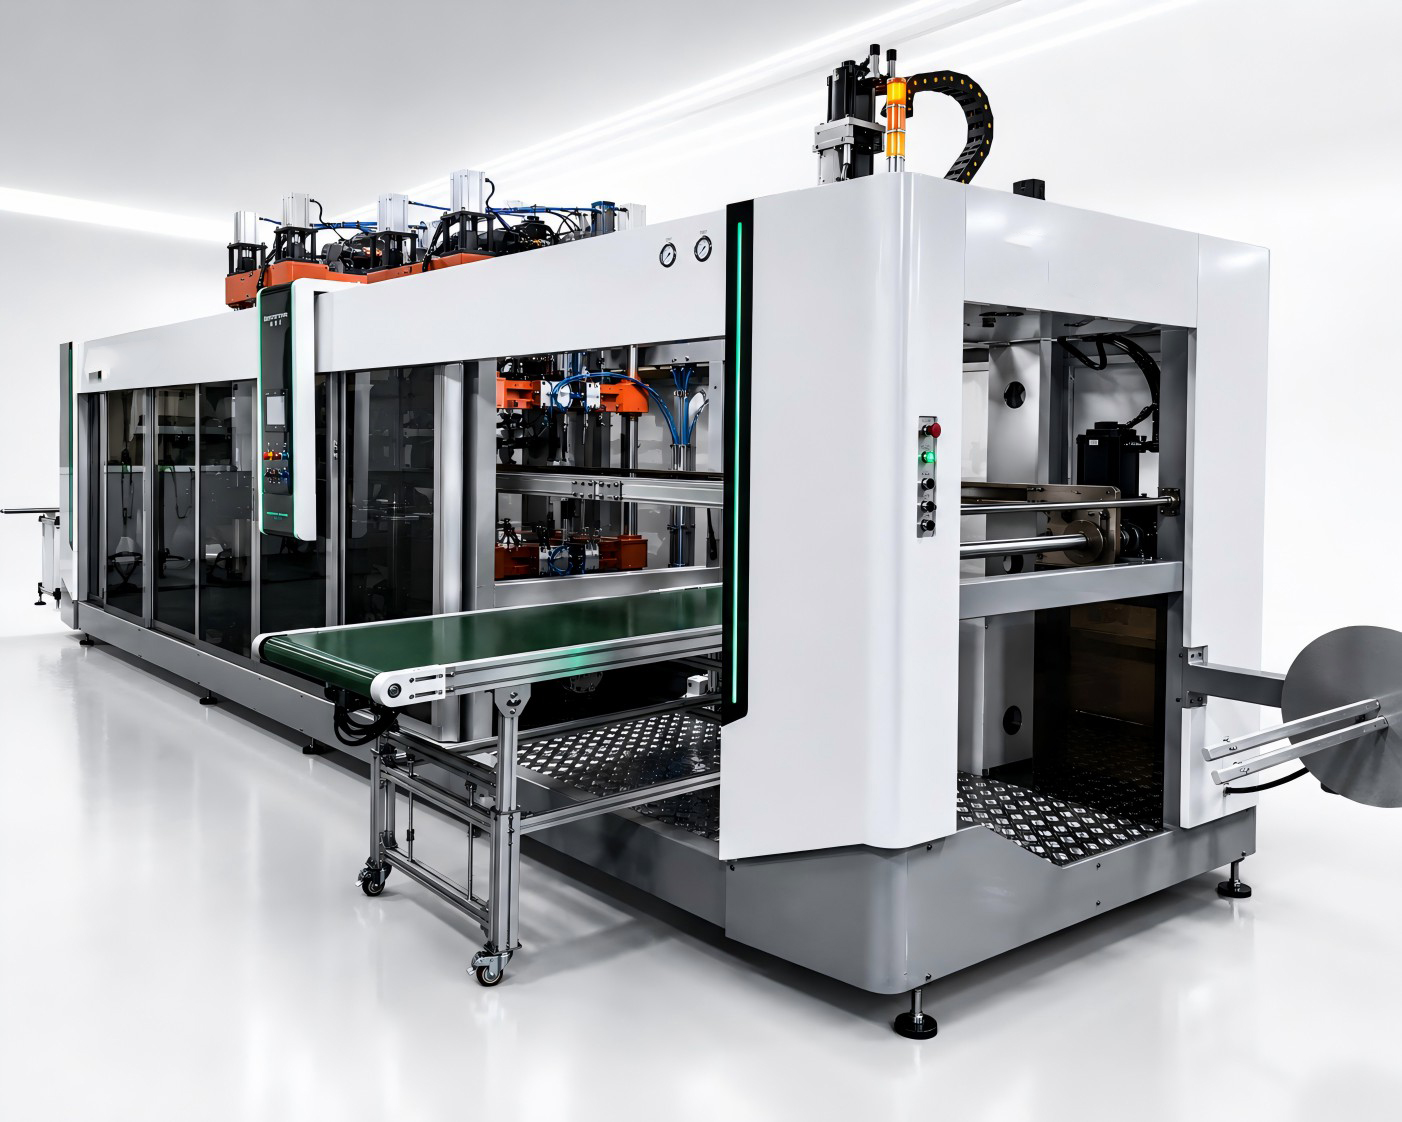
Die einfachste und günstigste Formtechnologie. Die erhitzte Platte wird durch Vakuum in die Formkavität gezogen. Das Teil nimmt die Gestalt der Form an, aber mit weniger Detail als beim Druckformen — scharfe Ecken und Ziehtiefen sind begrenzt.
Am besten geeignet für:
- Flache Schalen und Blister mit moderater Tiefe
- Lebensmittelschalen (Fleischschalen, Obstschalen, Backwaren-Schalen)
- Blister für kleine Beschläge, Elektronik und Konsumgüter
- Geringere Produktionsvolumina und einfachere Teile
Unterdruckmaschinen kosten weniger, fahren einfacher Werkzeuge und sind bedienerfreundlicher. Sie sind der Standard-Einstieg für Lebensmittelverpackungen und Retail-Blister-Anwendungen. Unsere Unterdruck-Thermoformmaschine verarbeitet Plattenbreiten von 400 mm bis 600 mm mit Formtiefen bis 100 mm.
2. Wechseldruck-(Druckform-)Maschinen
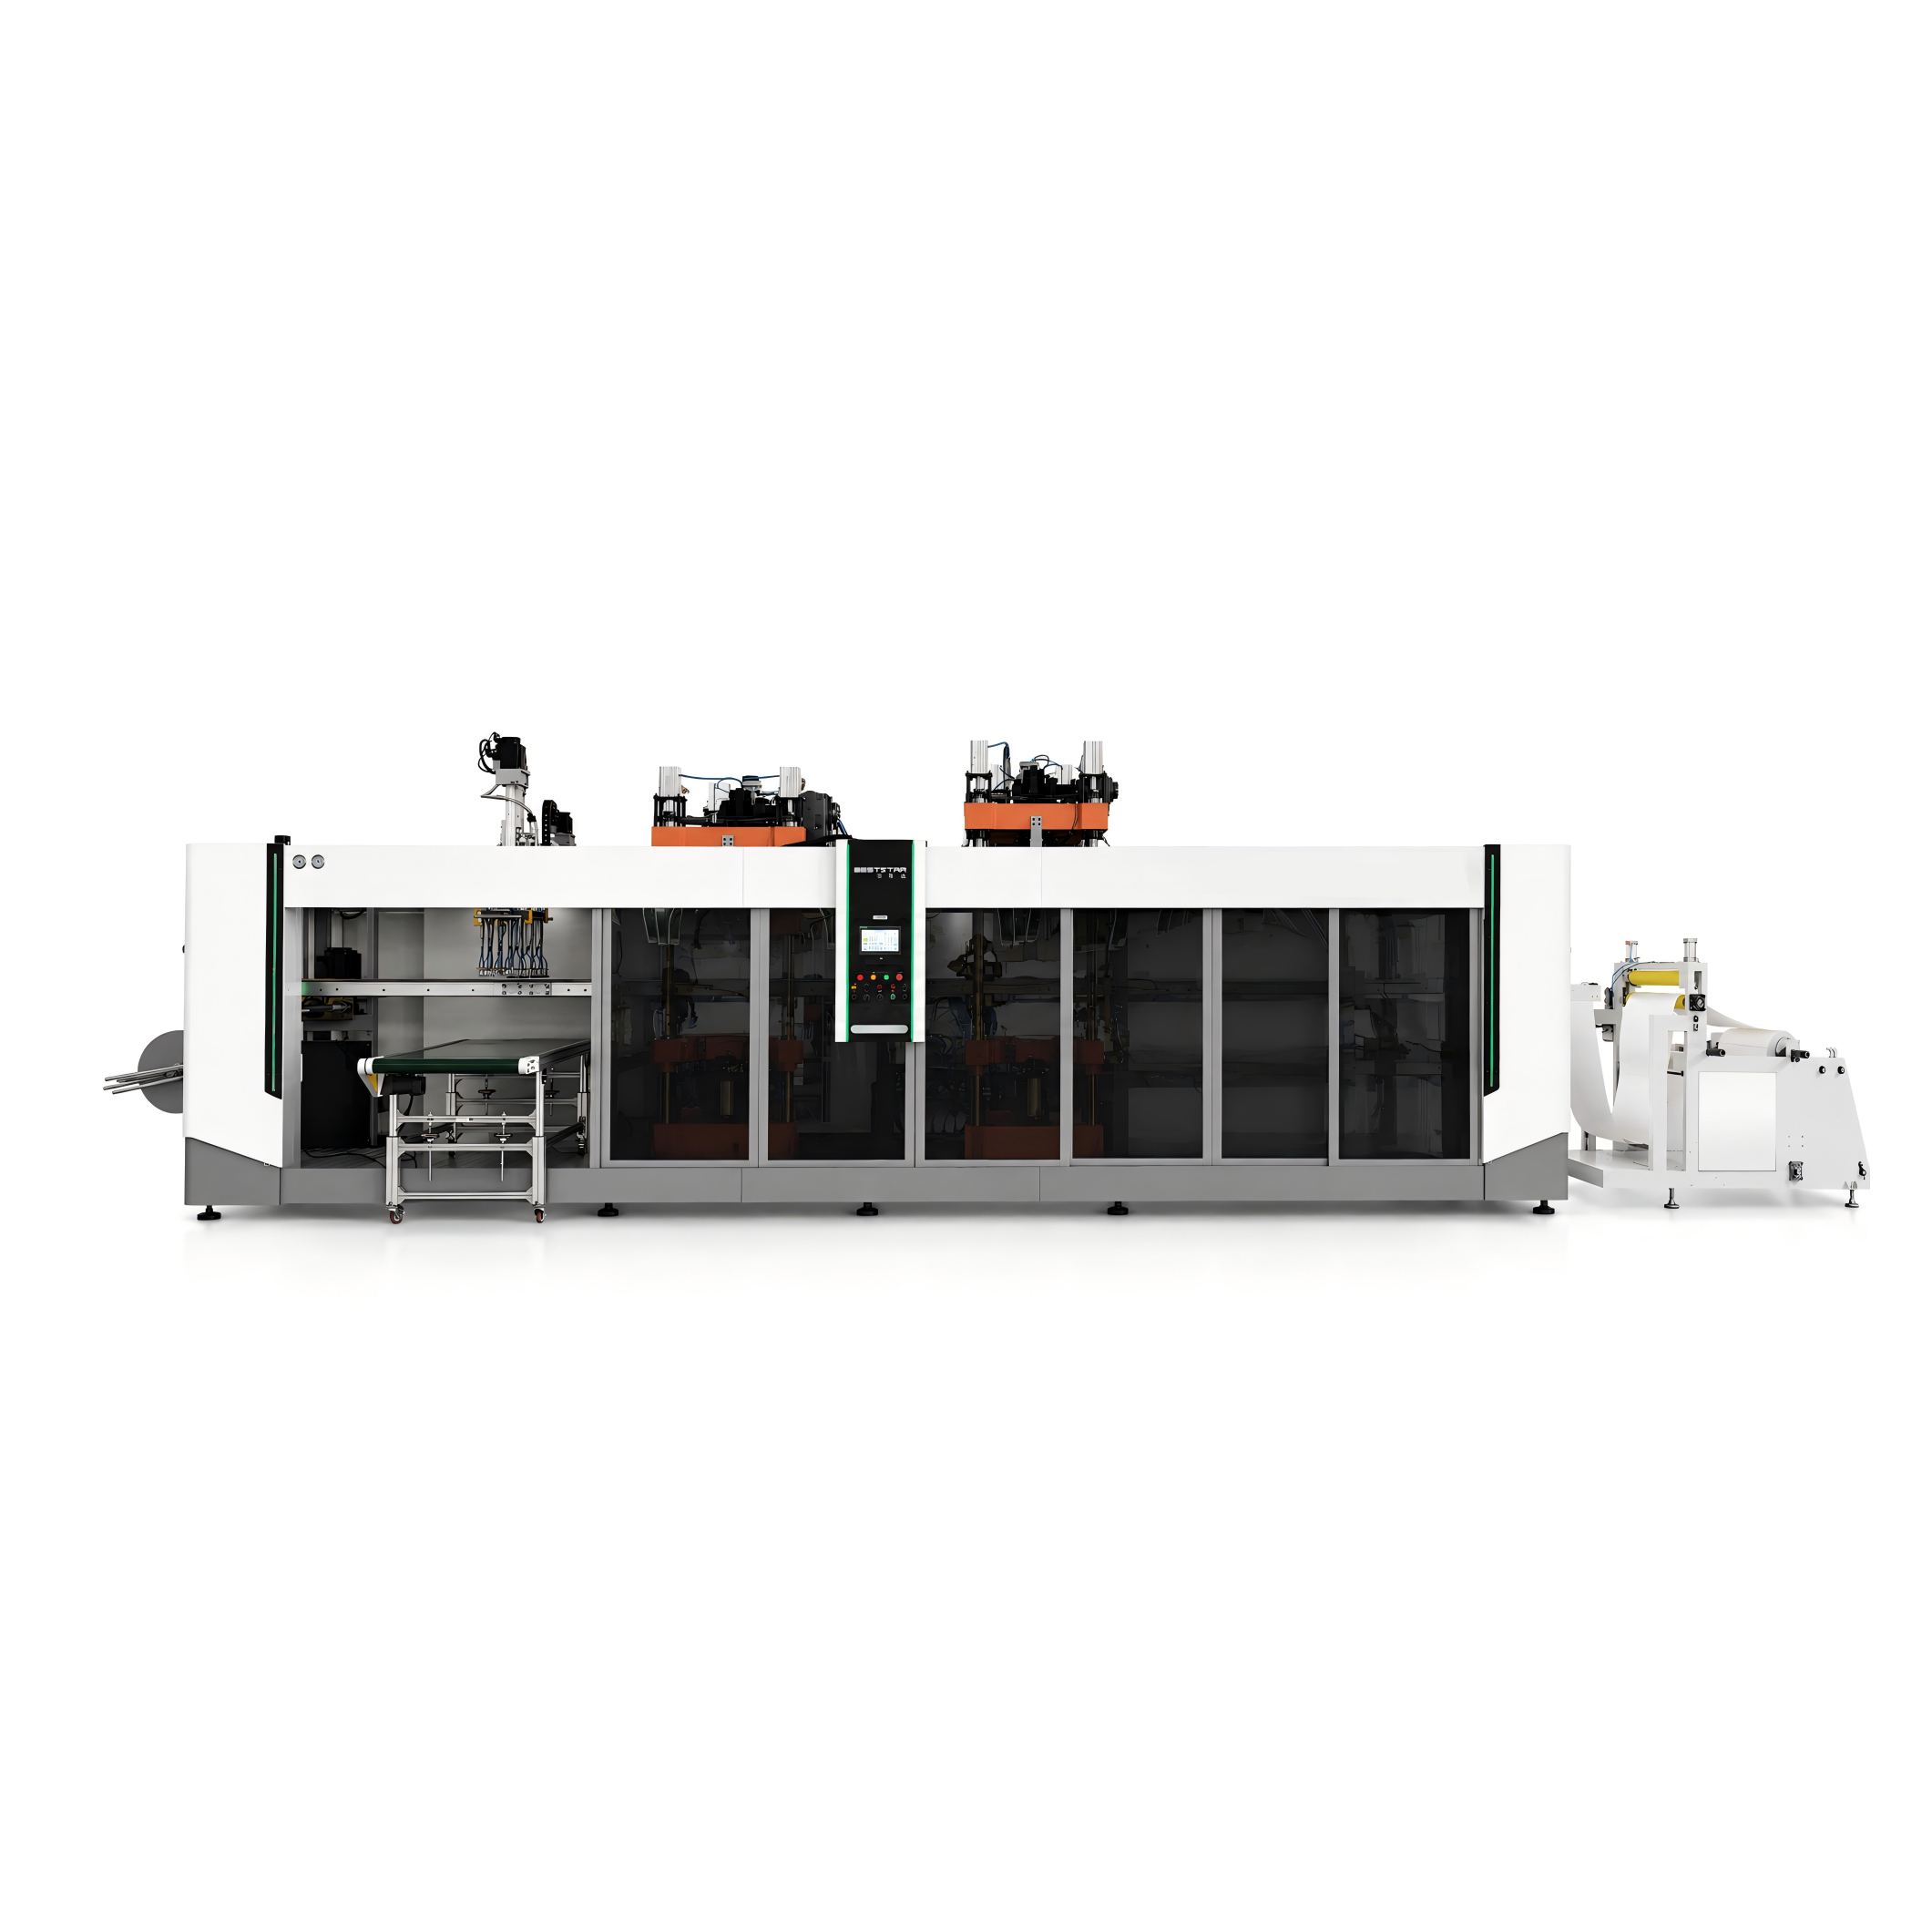
Fortschrittliche Maschinen, die Vakuumformen mit Druckluftdruck kombinieren. Nachdem die Platte durch Vakuum in die Form gezogen wurde, wird von der Gegenseite Druckluft aufgebracht, um die Platte in feine Details zu drücken. Druckformen erreicht schärfere Ecken, tiefere Züge und brillantere Texturen als Vakuum allein.
Am besten geeignet für:
- Hochdetaillierte Verpackung (Medizingeräte-Schalen, Elektronikverpackung)
- Tiefgezogene Behälter (Becher, Näpfe, Scharnier-Clamshells)
- Lebensmittelbehälter mit komplexen Formen (Joghurt-Näpfe, Fertigmahlzeitenschalen)
- Anwendungen mit kosmetiktauglicher Oberflächengüte
Druckformen kostet 30–50 % mehr als Vakuumformen, liefert aber deutlich bessere Teilegüte. Für die Medizingeräte-Verpackung — wo Schalen Geräte sicher halten und hermetisch dichten müssen — ist Druckformen der Industriestandard. Unsere Wechseldruck-Thermoformmaschine bewältigt Ziehtiefen bis 150 mm mit servo-gesteuerter Stempelhilfe.
3. Dickblech-Thermoformmaschinen
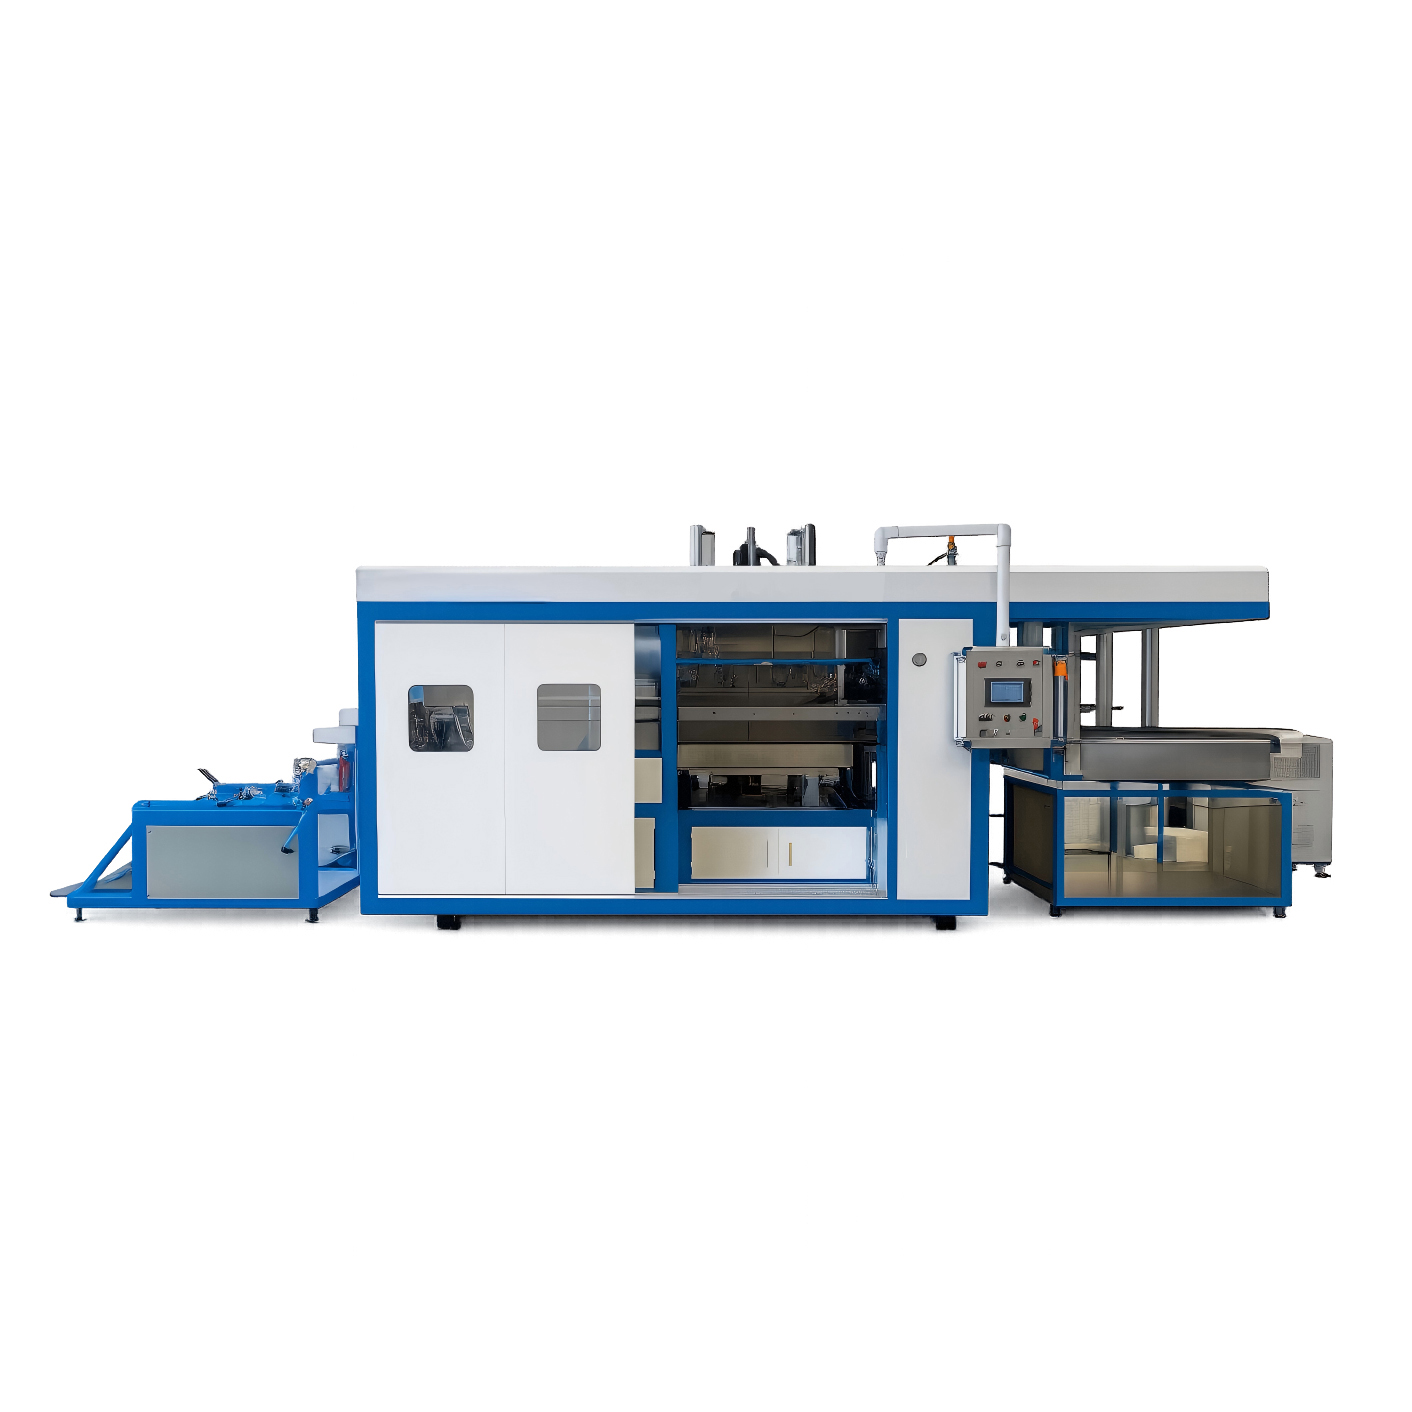
Maschinen für dicke Platten (2–12 mm) in industriellen Anwendungen — Automobilverkleidungen, Geräteabdeckungen, große Schalen und Strukturverpackung. Diese Maschinen nutzen größere Plattenaufspannungen, stärkere Heizer und formen typischerweise Einzelteile statt endloser Bahn.
Am besten geeignet für:
- Industriebauteil-Schalen und -Koffer
- Automobil- und Hausgerätebauteile
- Große Teile, die strukturelle Festigkeit brauchen
- Kleinstückige, hochwertige Produktion
Dickblechmaschinen sind anders gebaut als Dünnblechmaschinen — sie nutzen größere Heizer, stärkere Rahmen und oft CNC-Beschnitt. Sie sind eine Kapitalinvestition (typischerweise 50.000–200.000 $), gerechtfertigt durch hochwertige Teile. Unsere Dickblech-Thermoformmaschine verarbeitet Plattengrößen bis 2.500 × 1.500 mm mit Plattendicken bis 12 mm.
4. Servogetriebene Thermoformmaschinen
Die neueste Generation der Dünnblechmaschinen. Servomotoren treiben die Formaufspannung, Stempelhilfe und Folienindexierung — und ersetzen Pneumatikzylinder. Die Servosteuerung ermöglicht schnellere Zyklen, präzise Aufspannungsbewegung und rezepturgesteuerten Formatwechsel.
Am besten geeignet für:
- Hochgeschwindigkeits-Lebensmittel- und Medizingüterlinien
- Multi-SKU-Betriebe mit schnellem Formatwechsel
- Anwendungen, bei denen Zykluszeit und Konstanz zählen
Servo-Maschinen kosten 20–30 % mehr als pneumatische Pendants, liefern aber 20–40 % schnellere Zykluszeiten und bessere Teilekonstanz. Im Zweischichtbetrieb rechnet sich der Geschwindigkeitsvorteil innerhalb von 12–18 Monaten. Unsere servogetriebene Thermoformmaschine fährt bis 30 Zyklen pro Minute mit rezepturgesteuerter Formatspeicherung.
Wichtige Spezifikationen zum Vergleich
Formfläche
Die Formfläche (Plattenbreite × Formtiefe) bestimmt die maximale Teilegröße. Standard-Dünnblechmaschinen bewältigen Formflächen von 400 × 300 mm bis 800 × 600 mm. Messen Sie Ihre größte Schale oder Ihr größtes Teil, addieren Sie 20 % Puffer, und spezifizieren Sie entsprechend.
Zyklusgeschwindigkeit
Die Zyklusgeschwindigkeit wird in Zyklen pro Minute (CPM) gemessen — eine vollständige Heiz-Form-Kühl-Schneid-Sequenz. Dünnblechmaschinen fahren 10–30 CPM. Dickblechmaschinen fahren 1–5 Zyklen pro Stunde. Gleichen Sie die CPM an Ihr Produktionsziel an: eine 20-CPM-Maschine mit 85 % Wirkungsgrad produziert 1.020 Teile pro Stunde.
Heizsystem
Infrarot-(Quarz-)Heizer sind Standard für Dünnblech. Keramikheizer sorgen für gleichmäßigere Wärmeverteilung bei dickerem Blech. Kontakt-Heizer sind am schnellsten, aber auf bestimmte Materialien beschränkt. Fragen Sie nach der Heizzonen-Zahl — mehr Zonen bedeuten feinere Temperatursteuerung über die Plattenbreite.
Plattenbreite und Rollenverträglichkeit
Standard-Folienbreiten sind 400 mm, 500 mm, 600 mm und 800 mm. Bestätigen Sie die maximale Plattenbreite und den Rollendurchmesser der Maschine. Dickeres Blech und breitere Rollen reduzieren Materialausschuss, erfordern aber stärkere Abwickel- und Heizsysteme.
Beschnittverfahren
In-line-Beschnitt (Stahl-Stanzmesser in der Presse) ist am schnellsten für hohes Volumen. Off-line-Beschnitt (CNC-Fräser oder manuelles Stanzen) ist flexibler für Kleinserien. Im-Werkzeug-Beschnitt fertigt Endteile in einem Zyklus, erhöht aber die Werkzeugkosten. Wählen Sie nach Teilevolumen und Toleranzanforderungen.
Materialien: Welche Kunststoffplatte für welche Anwendung?
| Material | Typische Verwendung | Wesentliche Eigenschaften | Relative Kosten |
|---|---|---|---|
| PET (APET) | Lebensmittelschalen, Clamshells, Blister | Klar, lebensmittelecht, recycelbar | Mittel |
| PP (Polypropylen) | Joghurt-Näpfe, Fertigmahlzeitenschalen, Becher | Wärmebeständig, mikrowellengeeignet | Mittel |
| PS (Polystyrol) | Eierschalen, Obstarten, Einwegverpackung | Günstig, steif, spröde | Niedrig |
| PVC | Blister, Industrieschalen | Klar, flexibel, kostengünstig | Niedrig |
| PLA (biologisch abbaubar) | Umweltfreundliche Lebensmittelverpackung | Kompostierbar, begrenzte Wärmebeständigkeit | Hoch |
Die Materialwahl beeinflusst Heizzeit, Formtemperatur und Zyklusgeschwindigkeit. PET formt bei 120–150 °C, PP bei 150–180 °C und PS bei 100–140 °C. Eine auf PET abgestimmte Maschine braucht eventuell andere Heizeinstellungen für PP. Bestätigen Sie, dass Ihre Maschine die Materialien unterstützt, die Sie fahren wollen, und fragen Sie nach Rezepturspeicherung, wenn Sie regelmäßig das Material wechseln.
Häufige Kauffehler
Fehler 1: Vakuum kaufen, obwohl Sie Druckformen brauchen
Viele Käufer beginnen mit einer Vakuummaschine, um Geld zu sparen, und entdecken dann, dass ihr Teil scharfe Ecken oder tiefe Züge braucht, die Vakuum nicht erreichen kann. Die Nachrüstung der Druckfähigkeit ist teuer. Wenn Sie Medizingeräte oder Produkte mit komplexen Formen verpacken, kaufen Sie von Anfang an Druckformen.
Fehler 2: Die Kühlzeit unterschätzen
Die Kühlung ist oft der Zyklusengpass. Eine Maschine mit kleiner Kühlstation verlängert die Zykluszeit erheblich. Fragen Sie nach der Kühlstationsgröße und Kühlleistung, nicht nur nach der Heizleistung. Eine Maschine, die in 3 Sekunden heizt, aber in 10 Sekunden kühlt, fährt 8 CPM, nicht 20 CPM.
Fehler 3: Die Werkzeugverträglichkeit ignorieren
Ihre Formen müssen auf die Aufspannung und Formfläche der Maschine passen. Wenn Sie bereits Formen haben, bestätigen Sie, dass sie auf das Befestigungsmuster und die Formtiefe der neuen Maschine passen. Sonderadapter kosten und beeinträchtigen die Formgüte. Fragen Sie den Lieferanten vor der Bestellung nach den Form-Befestigungsabmessungen — eine 2-Minuten-E-Mail spart einen 5.000-$-Adapter.
Fehler 4: Kein Formmuster-Test
Schicken Sie Ihr Plattenmaterial und Ihre Produktmuster vor dem Kauf an den Lieferanten. Bitten Sie ihn, Ihre tatsächliche Schale oder Ihren Blister zu formen und die Dickenverteilung, Zykluszeit und den Materialeinsatz zu messen. Ein 2-stündiger Musterlauf verhindert Monate von Nachjustierungen nach der Anlieferung. Die meisten seriösen Lieferanten, einschließlich SunAura, bieten diesen Test kostenlos an.
Fehler 5: Den Wert des Beschnitts-Ausschusses ignorieren
Thermoforming erzeugt 20–40 % Ausschuss (das Bahn-Skelett um die Teile herum). Dieser Ausschuss kann aufgemahlen und zu neuer Platte recycelt werden, was die Materialkosten erheblich senkt. Bestätigen Sie, dass das Beschnittsystem Ihrer Maschine sauberen, mahlbaren Ausschuss erzeugt — und prüfen Sie, ob Ihr Plattenlieferant Mahlgut annimmt. Manche Maschinen schneiden Teile so schlecht, dass der Ausschuss nicht recycelt werden kann.
FAQ: Fragen zu Thermoformmaschinen
Was ist der Unterschied zwischen Vakuumformen und Druckformen?
Vakuumformen nutzt Unterdruck, um die erhitzte Platte in die Form zu ziehen. Druckformen fügt von der Gegenseite Druckluft hinzu, die die Platte in feine Details drückt. Druckformen erreicht schärfere Ecken, tiefere Züge und bessere Oberflächendetails, kostet aber 30–50 % mehr. Für einfache Schalen und Blister reicht Vakuum; für Medizinschalen und komplexe Behälter ist Druckformen erforderlich.
Was kostet eine Thermoformmaschine?
Kleine Dünnblech-Vakuummaschinen beginnen bei 15.000–30.000 $. Produktions-Vakuummaschinen reichen von 30.000 bis 80.000 $. Druckformmaschinen kosten 50.000–150.000 $. Servogetriebene Maschinen addieren 20–30 %. Dickblechmaschinen beginnen bei 80.000 $ und können 300.000 $ übersteigen. Kontaktieren Sie unser SunAura-Vertriebsteam für ein Angebot nach Teilegröße, Material und Volumen.
Was ist das Mindest-Produktionsvolumen, das eine Thermoformmaschine rechtfertigt?
Für Dünnblechschalen und Blister produziert eine Maschine in einer Schicht bei 12 CPM etwa 5.700 Teile pro Tag — genug, um den Kauf für die meisten Lebensmittel- und Retail-Verpackungsbetriebe zu rechtfertigen. Bei Dickblechteilen ist das Volumen geringer, aber der Teilewert höher. Wenn Ihr Volumen unter 1.000 Teilen pro Tag liegt, ziehen Sie zuerst das Auslagern des Thermoforming an einen Lohnabfüller in Betracht.
Kann ich auf derselben Maschine zwischen verschiedenen Kunststoffmaterialien wechseln?
Ja, mit rezepturbasierter Temperatursteuerung. Maschinen mit digitalem HMI speichern Heizprofile für verschiedene Materialien — wählen Sie PET, PP oder PS am Touchscreen, und die Maschine passt Heizzonen und Zyklusparameter automatisch an. Maschinen ohne Rezepturspeicherung erfordern manuelle Verstellung, was 20–40 Minuten pro Materialwechsel addiert.
Welche Wartung braucht eine Thermoformmaschine?
Täglich: Heizer und Aufspannungen reinigen, Folienlauf prüfen. Wöchentlich: Vakuumventile inspizieren, Kühlleitungen reinigen. Monatlich: Heizwiderstand prüfen, Temperaturfühler kalibrieren. Die Heizelemente und Stanzmesser sind Verschleißteile — budgetieren Sie den jährlichen Ersatz. Bei SunAura-Thermoformmaschinen wird jedes Gerät mit einem Ersatzteilsatz einschließlich Heizelementen und Dichtungen geliefert.
Was ist der Unterschied zwischen In-line- und Off-line-Beschnitt?
In-line-Beschnitt schneidet das geformte Teil innerhalb der Maschine aus der Bahn, mit einem Stahl-Stanzmesser, das mit der Formpresse läuft. Er ist schnell (ein Zyklus = Formen + Schneiden), genau und geeignet für die Hochvolumenproduktion identischer Teile. Off-line-Beschnitt entnimmt die Bahn der Maschine und schneidet Teile auf einem separaten CNC-Fräser oder einer Stanzpresse — flexibler für wechselnde Teileformen, aber langsamer und arbeitsintensiv. Im-Werkzeug-Beschnitt schneidet das Teil in der Formkavität und erzeugt fertige Kanten im Formzyklus selbst, erfordert aber teurere Werkzeuge.
Wie viel Stellfläche braucht eine Thermoformmaschine?
Eine Dünnblech-Thermoformlinie (Maschine + Beschnittstation + Plattenabwicklung) braucht etwa 6 × 3 Meter. Eine servogetriebene Maschine mit integriertem Beschnitt braucht etwa 5 × 3 Meter. Dickblechmaschinen mit CNC-Beschnitt brauchen 10 × 5 Meter oder mehr. Berücksichtigen Sie in Ihrer Layoutplanung immer Platz für Plattenrolllagerung und Mahlgutsammlung.
Fazit: Passen Sie die Formtechnologie an Ihr Teil an
Thermoforming ist ein Präzisionsprozess — die Maschine, die Sie wählen, bestimmt über Jahre Ihre Teilegüte, Zyklusgeschwindigkeit und Materialkosten. Beginnen Sie mit Ihrer Teilegeometrie (Tiefe, Detail, Ecken) und wählen Sie Vakuum oder Druckformen entsprechend. Gleichen Sie Formfläche und Zyklusgeschwindigkeit an Ihr Produktionsziel an. Bestätigen Sie die Materialverträglichkeit und fordern Sie einen Formmuster-Test mit Ihrer tatsächlichen Platte und Ihrem Produkt an.
Thermoformschalen kombinieren mit nachgelagerter Ausrüstung — Vakuumierer für MAP-Anwendungen und Induktionssiegelierer für Flaschenlinien. Für schwere Lasten siehe unsere neue Ringspulen- und Dreharm-Wickler-Serie.
Bereit, die richtige Thermoformmaschine zu finden? Schicken Sie uns Ihre Teileabmessungen, Material und Tagesleistung, und unsere Ingenieure von SunAura Machinery empfehlen die optimale Konfiguration — Unterdruck, Wechseldruck, servogetrieben oder Dickblech — mit transparentem Angebot und Liefertermin. Für die vollständige Verpackungslinienintegration siehe unsere Turnkey-Verpackungssystemlösungen.
