El sellado por inducción es una tecnología ampliamente usada en la industria de envasado para garantizar la integridad del envase. Esta guía técnica explica cómo funciona, qué componentes tiene, y cómo aplicarlo correctamente en su línea de producción.
1. ¿Qué es el Sellado por Inducción?
El sellado por inducción es un proceso sin contacto que sella herméticamente la boca de un envase (botella, frasco) con una lámina de aluminio térmica. Se usa para:
- Prueba de manipulación (tamper-evident)
- Prevenir fugas
- Prolongar la vida útil del producto (barrera contra oxígeno y humedad)
- Mejorar la presentación del producto
Es ampliamente usado en alimentos, farmacéuticos, cosméticos, y químicos.
2. Principio de Funcionamiento
El sellado por inducción funciona en cuatro pasos:
- La bobina de la selladora genera un campo electromagnético de alta frecuencia (20–100 kHz)
- Este campo induce corriente eléctrica en la lámina de aluminio dentro del envase
- La corriente genera calor por efecto Joule en la lámina de aluminio
- El calor funde la capa de polímero (cera, EVA) que une la lámina a la boca del envase
El resultado es un sellado hermético entre la lámina y la boca del envase, sin contacto físico entre la máquina y el envase.
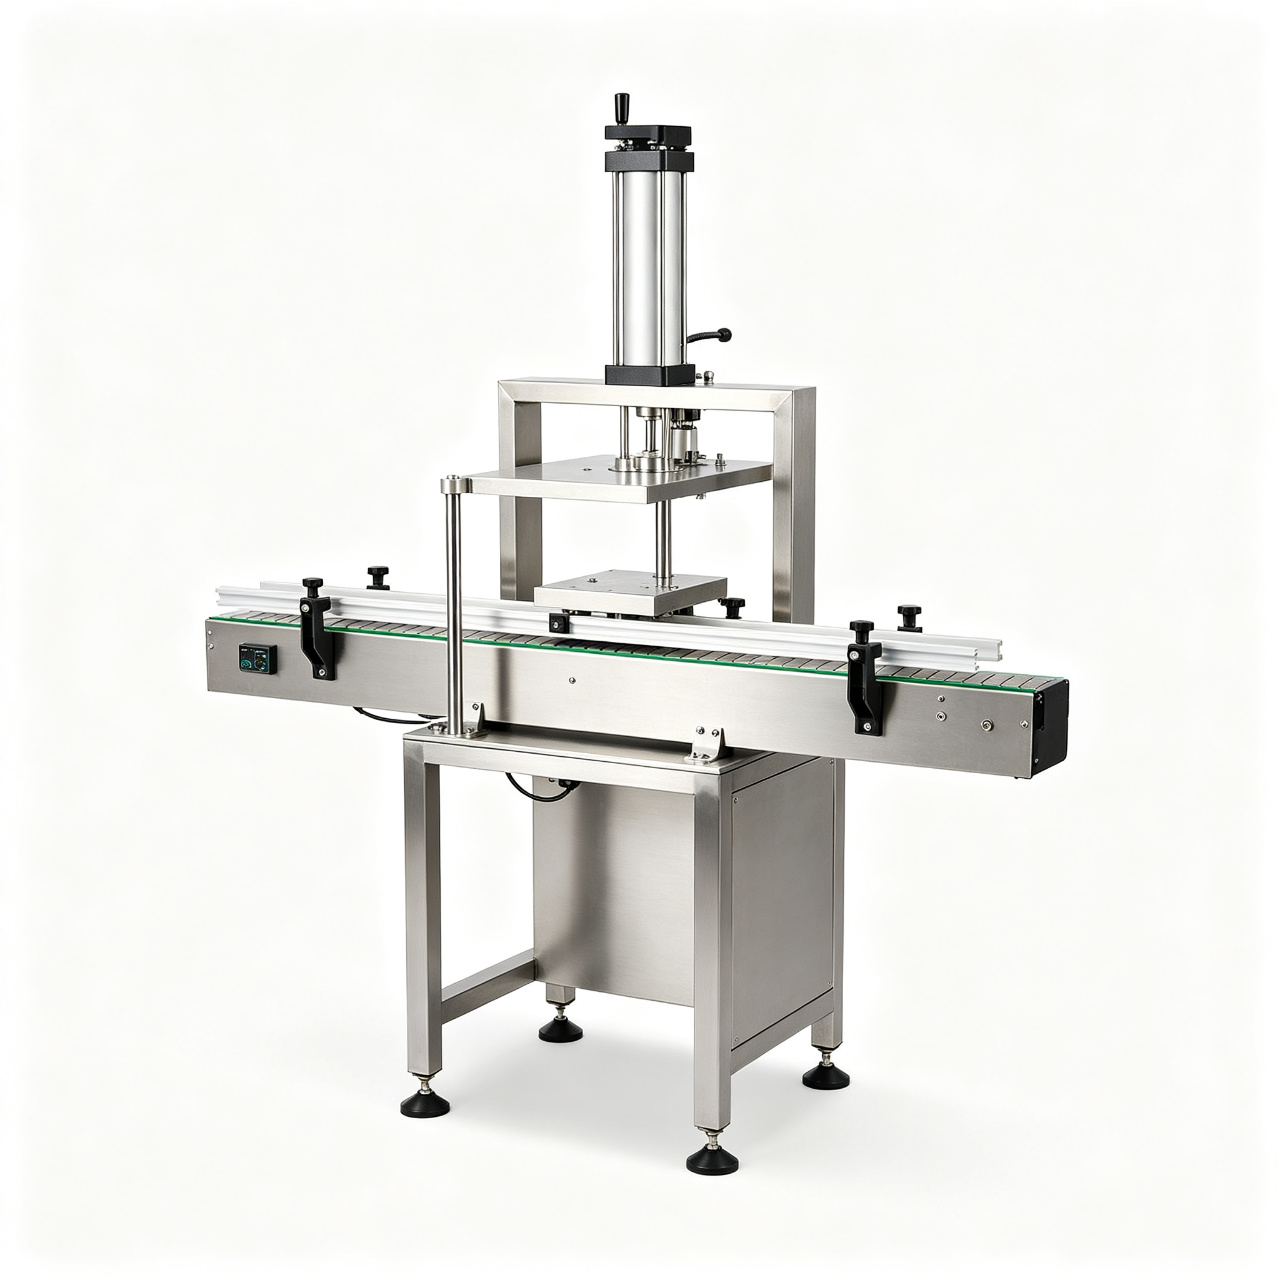
3. Componentes del Sistema
Bobina de sellado: es la parte que genera el campo electromagnético. Viene en diferentes formas (plana, redonda, cuadrada) para diferentes formatos de envase.
Fuente de poder: genera la señal de alta frecuencia que alimenta la bobina. La potencia típica es de 1–5 kW para aplicaciones industriales.
Cinta transportadora: mueve los envases a través de la bobina. La velocidad debe ser compatible con la potencia de la selladora.
Lámina de sellado: es un material compuesto que va dentro del tapón. Tiene varias capas:
- Capa exterior (papel o espuma): protección y etiquetado
- Capa de aluminio: genera el calor por inducción
- Capa térmica (cera, EVA): se funde y une a la boca del envase
4. Parámetros Clave de Configuración
| Parámetro | Qué Controla | Valores Típicos |
|---|---|---|
| Potencia | Cuánta energía se transfiere | 1–5 kW |
| Velocidad de línea | Tiempo de exposición del envase | 10–60 m/min |
| Distancia bobina-boca | Eficiencia del acoplamiento | 2–5 mm |
| Tamaño de la bobina | Área de sellado | Según diámetro del envase |
| Frecuencia | Penetración del campo | 20–100 kHz |
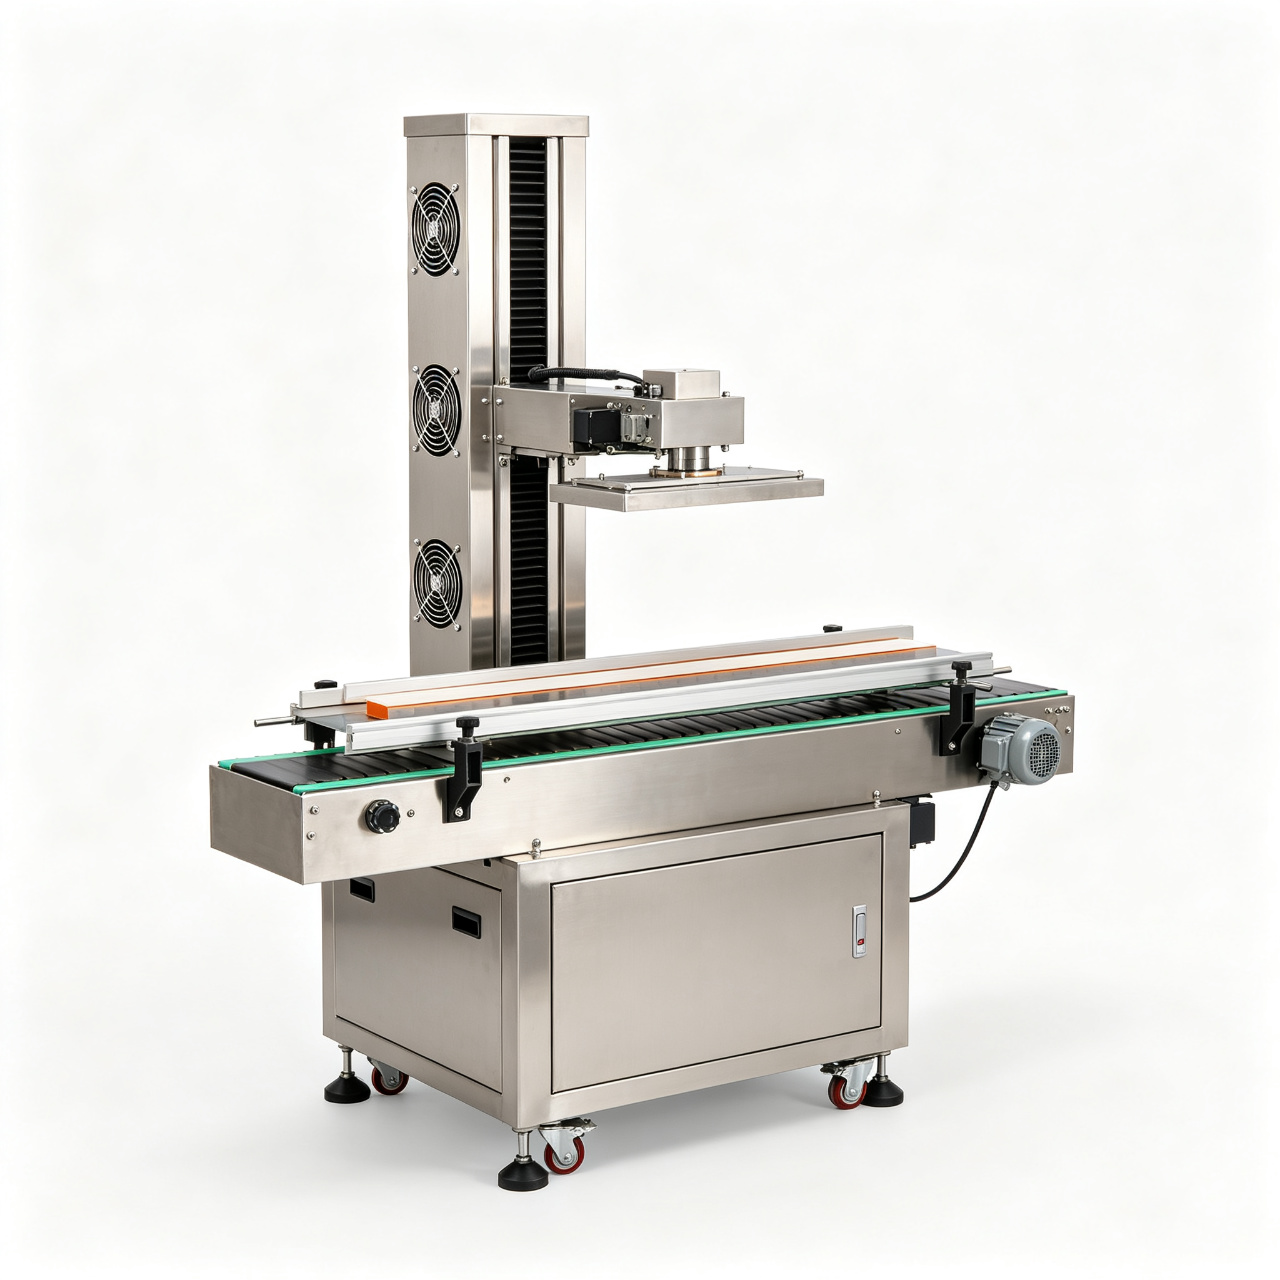
5. Solución de Problemas Comunes
Sellado incompleto:
- Potencia insuficiente: aumentar la potencia
- Velocidad demasiado alta: reducir la velocidad
- Distancia bobina-boca incorrecta: ajustar la distancia
- Lámina de mala calidad: cambiar de proveedor de láminas
Sellado excesivo (quemado):
- Potencia demasiada: reducir la potencia
- Velocidad demasiado baja: aumentar la velocidad
- Bobina demasiado grande: usar una bobina más pequeña
Fugas en el sellado:
- Superficie de la boca irregular: revisar la calidad del envase
- Tapón mal colocado: revisar la taponadora
- Lámina mal centrada: revisar la colocación de la lámina
6. Consejos de Mantenimiento
- Limpiar la bobina regularmente para evitar acumulación de suciedad
- Verificar la conexión entre la bobina y la fuente de poder
- Inspeccionar la bobina por desgaste o daños
- Calibrar la potencia periódicamente con un envase de prueba
- Mantener la selladora en un ambiente limpio y seco
7. Conclusión
El sellado por inducción es una tecnología confiable y efectiva para garantizar la integridad del envase. Entender cómo funciona y cómo ajustar los parámetros es esencial para obtener un sellado de calidad. En SunAura, ofrecemos selladoras de inducción de alta calidad para diversas aplicaciones, y ayudamos a nuestros clientes a configurarlas correctamente. Contáctenos para una consulta gratuita sobre sus necesidades de sellado por inducción.
8. Fallas y solución de problemas del sellado por inducción
El sellado por inducción falla cuando potencia, altura o tiempo no acompañan al envase. La guía de solución ordena comprobar el orden físico antes de ajustar la electrónica.
- Sellado incompleto: potencia insuficiente, bobina demasiado alta o liner mal posicionado sobre la boca del frasco.
- Sobrecalentamiento o quemado del liner: exceso de potencia o tiempo; reduzca el nivel y verifique el espesor del foil.
- Arco eléctrico o chispas: envase metálico próximo, separación irregular entre frasco y bobina, o liner con pliegues.
- Mantenimiento de la bobina: revise aislamiento, juntas y holguras; la bobina es el componente que más desgasta en servicio continuo.
