html body.sunaura-unify.page-id-10 .entry-content{max-width:none!important;padding-left:0!important;padding-right:0!important;}
html body.sunaura-unify.page-id-10 .sun-v2{--ink:#17191D;--ink2:#454A52;--ink3:#6B7280;--sand:#F7F4EE;--sand2:#F0EBE0;--line:#E7E2D8;--red:#C23B2E;--orange:#E07A2F;--grad:linear-gradient(135deg,#E8522F 0%,#C23B2E 100%);--gold:#D4A867;--gold2:#FBBF24;--navy:#0F2544;--navy2:#163A6B;--r:14px;--wrap:1280px;
font-family:'Inter',-apple-system,BlinkMacSystemFont,'Segoe UI',Roboto,sans-serif!important;color:var(--ink)!important;font-size:16px;line-height:1.68;-webkit-font-smoothing:antialiased;}
html body.sunaura-unify.page-id-10 .sun-v2 *{box-sizing:border-box;}
html body.sunaura-unify.page-id-10 .sun-v2 img{max-width:100%;height:auto;display:block;}
html body.sunaura-unify.page-id-10 .sun-v2 a{text-decoration:none;color:inherit;}
html body.sunaura-unify.page-id-10 .sun-v2 p,html body.sunaura-unify.page-id-10 .sun-v2 li,html body.sunaura-unify.page-id-10 .sun-v2 td,html body.sunaura-unify.page-id-10 .sun-v2 th,html body.sunaura-unify.page-id-10 .sun-v2 h1,html body.sunaura-unify.page-id-10 .sun-v2 h2,html body.sunaura-unify.page-id-10 .sun-v2 h3,html body.sunaura-unify.page-id-10 .sun-v2 h4,html body.sunaura-unify.page-id-10 .sun-v2 div,html body.sunaura-unify.page-id-10 .sun-v2 span,html body.sunaura-unify.page-id-10 .sun-v2 strong,html body.sunaura-unify.page-id-10 .sun-v2 b{text-align:start;}
html body.sunaura-unify.page-id-10 .sun-v2 .wrap{max-width:var(--wrap);margin:0 auto;padding:0 40px;}
/* ---------- generic section head ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .sec-head{margin-bottom:34px;max-width:900px;}
html body.sunaura-unify.page-id-10 .sun-v2 .eyebrow{display:inline-flex;align-items:center;gap:9px;font-size:11.5px;font-weight:700;letter-spacing:.14em;text-transform:uppercase;color:var(--red)!important;background:rgba(194,59,46,.08)!important;padding:5px 13px;border-radius:999px;margin-bottom:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .eyebrow::before{content:"";width:16px;height:2px;background:var(--grad);border-radius:2px;}
html body.sunaura-unify.page-id-10 .sun-v2 h2{font-family:'Manrope','Inter',sans-serif!important;font-size:clamp(26px,2.7vw,38px)!important;font-weight:800!important;line-height:1.14!important;letter-spacing:-.018em;color:var(--ink)!important;margin:0 0 12px!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .sec-head>p{font-size:16.5px;line-height:1.7;color:var(--ink2)!important;margin:0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 h3{font-family:'Manrope','Inter',sans-serif!important;font-size:20px!important;font-weight:700!important;line-height:1.32!important;color:var(--ink)!important;margin:0 0 9px!important;text-align:left!important;}
/* ---------- buttons ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .btn{display:inline-block;font-family:'Inter',sans-serif!important;font-size:14.5px;font-weight:700;letter-spacing:.01em;padding:13px 26px;border-radius:10px;transition:transform .2s,box-shadow .2s,background .2s,border-color .2s;cursor:pointer;}
html body.sunaura-unify.page-id-10 .sun-v2 .btn-primary{background:var(--grad)!important;color:#fff!important;border:none!important;box-shadow:0 8px 22px rgba(194,59,46,.26)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .btn-outline{background:#fff!important;color:var(--ink)!important;border:1.5px solid var(--line)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .btn-ghost{background:rgba(255,255,255,.10)!important;color:#fff!important;border:1.5px solid rgba(255,255,255,.34)!important;}
/* ---------- HERO ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .hero{position:relative;overflow:hidden;padding:82px 0 78px;background-color:#0B1A30;background-image:radial-gradient(760px 460px at 88% 6%,rgba(224,122,47,.20),transparent 62%),linear-gradient(135deg,#0A1830 0%,#122B4E 58%,#1A3C68 100%);}
html body.sunaura-unify.page-id-10 .sun-v2 .hero::before{content:"";position:absolute;inset:0;pointer-events:none;background-image:linear-gradient(rgba(255,255,255,.045) 1px,transparent 1px),linear-gradient(90deg,rgba(255,255,255,.045) 1px,transparent 1px);background-size:46px 46px,46px 46px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero .wrap,html body.sunaura-unify.page-id-10 .sun-v2 .hero-in{position:relative;z-index:1;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-in{display:grid;grid-template-columns:1.02fr .98fr;gap:52px;align-items:center;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-copy{color:#fff!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-copy .eyebrow{background:rgba(255,255,255,.10)!important;color:var(--gold2)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-copy .eyebrow::before{background:linear-gradient(90deg,var(--gold),transparent);}
html body.sunaura-unify.page-id-10 .sun-v2 .hero h1{font-family:'Manrope','Inter',sans-serif!important;font-size:clamp(30px,3.5vw,46px)!important;font-weight:800!important;line-height:1.12!important;letter-spacing:-.022em;color:#fff!important;margin:0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero h1 em{font-style:normal!important;background:linear-gradient(90deg,#FBBF24,#E07A2F);-webkit-background-clip:text;background-clip:text;-webkit-text-fill-color:transparent;color:var(--gold2)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-copy>p{font-size:16.5px;line-height:1.74;color:rgba(255,255,255,.82)!important;margin:18px 0 0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-cta{display:flex;gap:12px;flex-wrap:wrap;margin-top:28px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-badges{display:flex;flex-wrap:wrap;gap:8px;margin-top:26px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-badges span{display:inline-flex;align-items:center;gap:6px;font-size:12.5px;font-weight:600;color:rgba(255,255,255,.78)!important;background:rgba(255,255,255,.08)!important;border:1px solid rgba(255,255,255,.16)!important;padding:7px 13px;border-radius:999px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-badges b{color:#fff!important;font-weight:800;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-visual{min-width:0;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-shot{position:relative;border-radius:18px;overflow:hidden;aspect-ratio:16/11;background:#0E2241!important;box-shadow:0 26px 60px rgba(0,0,0,.42)!important;border:1px solid rgba(255,255,255,.14)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-b64-img{position:absolute!important;inset:0;width:100%!important;height:100%!important;object-fit:cover!important;}
/* ---------- hot tags ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags{display:flex;flex-wrap:wrap;align-items:center;gap:8px;max-width:var(--wrap);margin:0 auto;padding:0 40px 40px;}
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags-label{font-size:11.5px;font-weight:700;letter-spacing:.12em;text-transform:uppercase;color:var(--ink3)!important;margin-right:4px;}
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags a{font-size:12.5px;font-weight:600;color:var(--ink2)!important;background:#fff!important;border:1px solid var(--line)!important;padding:6px 13px;border-radius:999px;transition:color .2s,border-color .2s;}
/* ---------- MODELS ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .models{background:var(--sand)!important;padding:74px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .mg-grid{display:grid;grid-template-columns:repeat(3,1fr);gap:22px;}
html body.sunaura-unify.page-id-10 .sun-v2 .model-card{display:flex;flex-direction:column;background:#fff!important;border:1px solid var(--line)!important;border-radius:var(--r);overflow:hidden;box-shadow:0 2px 8px rgba(23,25,29,.04)!important;transition:transform .25s ease,box-shadow .25s ease,border-color .25s ease;}
html body.sunaura-unify.page-id-10 .sun-v2 .m-img{aspect-ratio:4/3;background-color:var(--sand2)!important;background-size:cover!important;background-position:center!important;background-repeat:no-repeat!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .m-body{padding:20px 22px 22px;display:flex;flex-direction:column;flex:1;}
html body.sunaura-unify.page-id-10 .sun-v2 .m-body p{font-size:14px;line-height:1.62;color:var(--ink2)!important;margin:0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .m-spec{font-family:ui-monospace,SFMono-Regular,Menlo,Consolas,monospace!important;font-size:12px;line-height:1.6;color:var(--ink3)!important;background:var(--sand)!important;border:1px solid var(--line)!important;border-radius:9px;padding:9px 12px;margin-top:14px!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .m-body .btn{margin-top:16px!important;align-self:flex-start;}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-hero{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-hero.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m1{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m1.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m2{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m1.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m3{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m1.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m4{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m4.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m5{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m5.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m6{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m6.jpg");}
html body.sunaura-unify.page-id-10 .sun-v2 .bg-m7{background-image:url("https://sunauramachinery.com/wp-content/uploads/2026/09/liquid-filling-machines-bg-m7.jpg");}
/* ---------- GUIDE ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .guide{background:#fff!important;padding:74px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .guide-intro{margin-bottom:32px;}
html body.sunaura-unify.page-id-10 .sun-v2 .guide-intro h3{font-size:21px!important;margin-bottom:12px!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .guide-intro p{font-size:16px;line-height:1.76;color:var(--ink2)!important;margin:0 0 14px!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .factors{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin:26px 0 34px;}
html body.sunaura-unify.page-id-10 .sun-v2 .factor{display:flex;gap:15px;align-items:flex-start;background:var(--sand)!important;border:1px solid var(--line)!important;border-radius:12px;padding:18px 20px;}
html body.sunaura-unify.page-id-10 .sun-v2 .f-k{flex:0 0 auto;display:inline-flex;align-items:center;justify-content:center;width:38px;height:38px;border-radius:10px;background:var(--grad)!important;color:#fff!important;font-family:'Manrope','Inter',sans-serif!important;font-size:14px;font-weight:800;}
html body.sunaura-unify.page-id-10 .sun-v2 .factor p{font-size:14.5px;line-height:1.66;color:var(--ink2)!important;margin:0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .tiers{margin:30px 0 8px;}
html body.sunaura-unify.page-id-10 .sun-v2 .tier-grid{display:grid;grid-template-columns:repeat(3,1fr);gap:16px;margin-top:16px;}
html body.sunaura-unify.page-id-10 .sun-v2 .tier{background:#fff!important;border:1px solid var(--line)!important;border-top:3px solid var(--red)!important;border-radius:12px;padding:20px 22px;box-shadow:0 2px 8px rgba(23,25,29,.04)!important;transition:transform .25s ease,box-shadow .25s ease;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-name{font-family:'Manrope','Inter',sans-serif!important;font-size:17px;font-weight:800;color:var(--ink)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-model{font-size:13px;font-weight:600;color:var(--red)!important;margin-top:3px;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-spec{font-family:ui-monospace,SFMono-Regular,Menlo,Consolas,monospace!important;font-size:12px;line-height:1.6;color:var(--ink3)!important;margin-top:11px!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes{background:var(--sand)!important;border:1px solid var(--line)!important;border-left:4px solid var(--red)!important;border-radius:12px;padding:24px 28px;margin-top:30px;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes h3{font-size:19px!important;margin-bottom:14px!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes ul{margin:0!important;padding:0!important;list-style:none!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes li{position:relative;padding-left:22px;margin-bottom:11px;font-size:14.8px;line-height:1.68;color:var(--ink2)!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes li:last-child{margin-bottom:0;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes li::before{content:"";position:absolute;left:0;top:9px;width:8px;height:8px;border-radius:2px;background:var(--grad);}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes b{color:var(--ink)!important;font-weight:700;}
/* ---------- SPECS TABLE ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .specs{background:var(--sand)!important;padding:70px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .table-scroll{overflow-x:auto;-webkit-overflow-scrolling:touch;background:#fff!important;border:1px solid var(--line)!important;border-radius:var(--r);box-shadow:inset -20px 0 20px -20px rgba(23,25,29,.22),0 2px 10px rgba(23,25,29,.05)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 table.spec{width:100%;min-width:760px;border-collapse:collapse;}
html body.sunaura-unify.page-id-10 .sun-v2 table.spec th{font-family:'Manrope','Inter',sans-serif!important;font-size:13px;font-weight:800;letter-spacing:.02em;color:#fff!important;background:var(--navy)!important;text-align:left!important;padding:14px 18px;white-space:nowrap;}
html body.sunaura-unify.page-id-10 .sun-v2 table.spec td{font-size:14px;line-height:1.6;color:var(--ink2)!important;padding:13px 18px;border-top:1px solid var(--line)!important;text-align:left!important;vertical-align:top;}
html body.sunaura-unify.page-id-10 .sun-v2 table.spec tr:nth-child(even) td{background:#FBFAF7!important;}
html body.sunaura-unify.page-id-10 .sun-v2 table.spec td.mono{font-family:ui-monospace,SFMono-Regular,Menlo,Consolas,monospace!important;font-size:12.5px;color:var(--ink)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .spec-note{font-size:13.5px;line-height:1.66;color:var(--ink3)!important;margin-top:14px!important;text-align:left!important;}
/* ---------- APPLICATIONS ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .applications{background:#fff!important;padding:70px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .app-grid{display:grid;grid-template-columns:repeat(3,1fr);gap:18px;}
html body.sunaura-unify.page-id-10 .sun-v2 .app-card{background:#fff!important;border:1px solid var(--line)!important;border-radius:12px;padding:24px 24px 26px;box-shadow:0 2px 8px rgba(23,25,29,.04)!important;transition:transform .25s ease,box-shadow .25s ease,border-color .25s ease;}
html body.sunaura-unify.page-id-10 .sun-v2 .app-card .ic{display:inline-flex!important;align-items:center;justify-content:center;width:42px;height:42px;border-radius:11px;background:linear-gradient(135deg,rgba(194,59,46,.12),rgba(224,122,47,.14))!important;color:var(--red)!important;font-family:'Manrope','Inter',sans-serif!important;font-size:18px;font-weight:800;margin-bottom:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .app-card p{font-size:14px;line-height:1.64;color:var(--ink2)!important;margin:0!important;text-align:left!important;}
/* ---------- TRUST ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .trust{background:var(--sand)!important;padding:74px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .trust-grid{display:grid;grid-template-columns:.95fr 1.05fr;gap:34px;align-items:stretch;}
html body.sunaura-unify.page-id-10 .sun-v2 .trust-left{border-radius:var(--r);overflow:hidden;min-height:340px;background-color:var(--sand2)!important;background-size:cover!important;background-position:center!important;box-shadow:0 14px 40px rgba(23,25,29,.10)!important;border:1px solid var(--line)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .trust-right p{font-size:15.5px;line-height:1.76;color:var(--ink2)!important;margin:0 0 22px!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-stats{display:grid;grid-template-columns:repeat(4,1fr);gap:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-stat{background:#fff!important;border:1px solid var(--line)!important;border-radius:12px;padding:16px 14px;text-align:center!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-stat .v{font-family:'Manrope','Inter',sans-serif!important;font-size:24px;font-weight:800;color:var(--red)!important;line-height:1.1;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-stat .l{font-size:11.5px;font-weight:600;letter-spacing:.03em;color:var(--ink3)!important;margin-top:5px;text-align:center!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .byline{font-size:12.5px;line-height:1.6;color:var(--ink3)!important;margin-top:18px!important;padding-top:14px;border-top:1px solid var(--line)!important;text-align:left!important;}
/* ---------- FAQ ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .faq{background:#fff!important;padding:70px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list{display:flex;flex-direction:column;gap:10px;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list .a{background:#fff!important;border:1px solid var(--line)!important;border-radius:12px;overflow:hidden;transition:border-color .2s,box-shadow .2s;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details>summary{display:flex;align-items:center;justify-content:space-between;gap:16px;padding:18px 22px;cursor:pointer;list-style:none;font-family:'Manrope','Inter',sans-serif!important;font-size:16px;font-weight:700;color:var(--ink)!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details>summary::-webkit-details-marker{display:none;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details>summary::after{content:"";flex:0 0 auto;width:11px;height:11px;border-right:2px solid var(--red);border-bottom:2px solid var(--red);transform:rotate(45deg) translateY(-2px);transition:transform .25s ease;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details[open]>summary::after{transform:rotate(-135deg) translateY(-2px);}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details[open]>summary{color:var(--red)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list details>p{font-size:15px;line-height:1.74;color:var(--ink2)!important;padding:0 22px 20px;margin:0!important;text-align:left!important;border-top:1px solid var(--line)!important;padding-top:16px;}
/* ---------- CTA ---------- */
html body.sunaura-unify.page-id-10 .sun-v2 .cta{background:var(--sand)!important;padding:76px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-card{display:grid;grid-template-columns:1fr 1fr;gap:40px;background:#fff!important;border:1px solid var(--line)!important;border-radius:18px;padding:40px 42px;box-shadow:0 18px 50px rgba(23,25,29,.08)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-left h2{font-size:clamp(24px,2.4vw,34px)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-left>p{font-size:15.5px;line-height:1.74;color:var(--ink2)!important;margin:0!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .contact-line{font-size:14px;line-height:1.7;color:var(--ink2)!important;margin-top:18px!important;padding-top:16px;border-top:1px solid var(--line)!important;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .contact-line b{color:var(--ink)!important;font-weight:700;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form{display:flex;flex-direction:column;gap:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .form-row{display:grid;grid-template-columns:1fr 1fr;gap:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form .f{display:flex;flex-direction:column;gap:7px;min-width:0;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form .f.full{grid-column:1 / -1;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form label{font-size:12.5px;font-weight:700;letter-spacing:.02em;color:var(--ink)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form input,html body.sunaura-unify.page-id-10 .sun-v2 .cta-form select,html body.sunaura-unify.page-id-10 .sun-v2 .cta-form textarea{width:100%;font-family:'Inter',sans-serif!important;font-size:14px;color:var(--ink)!important;background:#fff!important;border:1.5px solid var(--line)!important;border-radius:10px;padding:12px 14px;transition:border-color .2s,box-shadow .2s;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form textarea{min-height:96px;resize:vertical;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form input::placeholder,html body.sunaura-unify.page-id-10 .sun-v2 .cta-form textarea::placeholder{color:#9AA1AD!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form button[type="submit"]{width:100%;margin-top:4px;}
html body.sunaura-unify.page-id-10 .sun-v2 .form-status{font-size:14px;line-height:1.5;}
/* ---------- raw html block (figures) ---------- */
html body.sunaura-unify.page-id-10 section:not([class]){background:#fff!important;padding:60px 0;}
html body.sunaura-unify.page-id-10 section:not([class]) h2{font-size:clamp(24px,2.3vw,32px)!important;margin-bottom:16px!important;}
html body.sunaura-unify.page-id-10 section:not([class])>p{font-size:16px;line-height:1.78;color:var(--ink2)!important;max-width:var(--wrap);margin:0 auto 16px!important;padding:0 40px;text-align:left!important;}
html body.sunaura-unify.page-id-10 section:not([class]) figure{max-width:var(--wrap);margin:24px auto;padding:0 40px;}
html body.sunaura-unify.page-id-10 section:not([class]) figure img{width:100%;border-radius:var(--r);border:1px solid var(--line)!important;}
html body.sunaura-unify.page-id-10 section:not([class]) a{color:var(--red)!important;font-weight:600;}
/* ---------- HOVER ---------- */
@media (hover:hover){
html body.sunaura-unify.page-id-10 .sun-v2 .btn-primary:hover{transform:translateY(-2px);box-shadow:0 14px 30px rgba(194,59,46,.32)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .btn-outline:hover{border-color:rgba(194,59,46,.45)!important;color:var(--red)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .btn-ghost:hover{background:rgba(255,255,255,.18)!important;border-color:rgba(255,255,255,.6)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .model-card:hover{transform:translateY(-6px);box-shadow:0 18px 42px rgba(23,25,29,.12)!important;border-color:rgba(194,59,46,.34)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .tier:hover{transform:translateY(-4px);box-shadow:0 14px 32px rgba(23,25,29,.10)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .app-card:hover{transform:translateY(-5px);box-shadow:0 16px 36px rgba(23,25,29,.10)!important;border-color:rgba(194,59,46,.30)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .faq-list .a:hover{border-color:rgba(194,59,46,.30)!important;box-shadow:0 6px 18px rgba(23,25,29,.05)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags a:hover{color:var(--red)!important;border-color:rgba(194,59,46,.40)!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-form input:focus,html body.sunaura-unify.page-id-10 .sun-v2 .cta-form select:focus,html body.sunaura-unify.page-id-10 .sun-v2 .cta-form textarea:focus{outline:none;border-color:rgba(194,59,46,.55)!important;box-shadow:0 0 0 3px rgba(194,59,46,.10)!important;}
}
/* ---------- RESPONSIVE ---------- */
@media (max-width:1120px){
html body.sunaura-unify.page-id-10 .sun-v2 .mg-grid{grid-template-columns:repeat(2,1fr);}
html body.sunaura-unify.page-id-10 .sun-v2 .app-grid{grid-template-columns:repeat(2,1fr);}
html body.sunaura-unify.page-id-10 .sun-v2 .tier-grid{grid-template-columns:repeat(2,1fr);}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-in{gap:36px;}
}
@media (max-width:900px){
html body.sunaura-unify.page-id-10 .sun-v2 .wrap{padding:0 24px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-in{grid-template-columns:1fr;gap:30px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero{padding:60px 0 56px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-shot{aspect-ratio:16/9;}
html body.sunaura-unify.page-id-10 .sun-v2 .trust-grid{grid-template-columns:1fr;}
html body.sunaura-unify.page-id-10 .sun-v2 .trust-left{min-height:240px;}
html body.sunaura-unify.page-id-10 .sun-v2 .cta-card{grid-template-columns:1fr;gap:28px;padding:30px 28px;}
html body.sunaura-unify.page-id-10 .sun-v2 .factors{grid-template-columns:1fr;}
html body.sunaura-unify.page-id-10 .sun-v2 .models,html body.sunaura-unify.page-id-10 .sun-v2 .guide,html body.sunaura-unify.page-id-10 .sun-v2 .specs,html body.sunaura-unify.page-id-10 .sun-v2 .applications,html body.sunaura-unify.page-id-10 .sun-v2 .trust,html body.sunaura-unify.page-id-10 .sun-v2 .faq,html body.sunaura-unify.page-id-10 .sun-v2 .cta{padding:56px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags{padding:0 24px 34px;}
}
@media (max-width:680px){
html body.sunaura-unify.page-id-10 .sun-v2 .wrap{padding:0 20px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero{padding:46px 0 42px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero h1{font-size:30px!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-copy>p{font-size:15.5px;}
html body.sunaura-unify.page-id-10 .sun-v2 .hero-cta .btn{flex:1 1 auto;text-align:center!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .mg-grid,html body.sunaura-unify.page-id-10 .sun-v2 .app-grid,html body.sunaura-unify.page-id-10 .sun-v2 .tier-grid{grid-template-columns:1fr;gap:16px;}
html body.sunaura-unify.page-id-10 .sun-v2 .t-stats{grid-template-columns:repeat(2,1fr);}
html body.sunaura-unify.page-id-10 .sun-v2 .form-row{grid-template-columns:1fr;}
html body.sunaura-unify.page-id-10 .sun-v2 .models,html body.sunaura-unify.page-id-10 .sun-v2 .guide,html body.sunaura-unify.page-id-10 .sun-v2 .specs,html body.sunaura-unify.page-id-10 .sun-v2 .applications,html body.sunaura-unify.page-id-10 .sun-v2 .trust,html body.sunaura-unify.page-id-10 .sun-v2 .faq,html body.sunaura-unify.page-id-10 .sun-v2 .cta{padding:44px 0;}
html body.sunaura-unify.page-id-10 .sun-v2 .mistakes{padding:20px;}
html body.sunaura-unify.page-id-10 section:not([class])>p,html body.sunaura-unify.page-id-10 section:not([class]) figure{padding-left:20px;padding-right:20px;}
html body.sunaura-unify.page-id-10 .sun-v2 .sm-cl-hot-tags{padding:0 20px 30px;}
}
html body.sunaura-unify.page-id-10 .sun-v2 .glance{background:var(--sand)!important;border-top:1px solid var(--line)!important;border-bottom:1px solid var(--line)!important;padding:26px 0!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .glance-grid{display:grid!important;grid-template-columns:repeat(5,1fr)!important;gap:14px;}
html body.sunaura-unify.page-id-10 .sun-v2 .g-item{background:#fff!important;border:1px solid var(--line)!important;border-radius:var(--r);padding:15px 17px;text-align:left!important;}
html body.sunaura-unify.page-id-10 .sun-v2 .g-num{font-family:"Manrope","Inter",sans-serif!important;font-size:24px!important;font-weight:800!important;color:var(--red)!important;line-height:1.12;letter-spacing:-.02em;}
html body.sunaura-unify.page-id-10 .sun-v2 .g-lbl{font-size:12.5px;color:var(--ink2)!important;line-height:1.5;margin-top:5px;}
html body.sunaura-unify.page-id-10 section:not([class])>h3{font-family:"Manrope","Inter",sans-serif!important;font-size:19px!important;font-weight:700!important;color:var(--ink)!important;max-width:var(--wrap);margin:28px auto 10px!important;padding:0 40px;text-align:left!important;}
html body.sunaura-unify.page-id-10 section:not([class])>table{display:block;width:100%;max-width:var(--wrap);overflow-x:auto;-webkit-overflow-scrolling:touch;border-collapse:collapse;font-size:14.5px;background:#fff!important;border:1px solid var(--line)!important;border-radius:var(--r);margin:22px auto!important;}
html body.sunaura-unify.page-id-10 section:not([class])>table th,html body.sunaura-unify.page-id-10 section:not([class])>table td{min-width:140px;}
html body.sunaura-unify.page-id-10 section:not([class])>table thead th{background:var(--navy)!important;color:#fff!important;font-family:"Manrope","Inter",sans-serif!important;font-size:13px;font-weight:700;letter-spacing:.04em;text-transform:uppercase;text-align:left!important;padding:12px 16px;}
html body.sunaura-unify.page-id-10 section:not([class])>table tbody td{padding:12px 16px;border-top:1px solid var(--line)!important;color:var(--ink2)!important;vertical-align:top;text-align:left!important;}
html body.sunaura-unify.page-id-10 section:not([class])>table tbody tr:nth-child(even) td{background:#FAFAF8!important;}
@media (max-width:900px){
html body.sunaura-unify.page-id-10 .sun-v2 .glance-grid{grid-template-columns:repeat(3,1fr)!important;}
}
@media (max-width:680px){
html body.sunaura-unify.page-id-10 .sun-v2 .glance-grid{grid-template-columns:repeat(2,1fr)!important;gap:10px;}
html body.sunaura-unify.page-id-10 .sun-v2 .g-num{font-size:21px!important;}
html body.sunaura-unify.page-id-10 section:not([class])>h3{padding:0 20px;font-size:17.5px!important;}
}
html body.sunaura-unify.page-id-10 .sun-v2{overflow-wrap:break-word;word-break:break-word;}
<section class="
hero">
Equipos de termoformado
Termoformadoras — Vasos, bandejas y tapas a partir de lámina
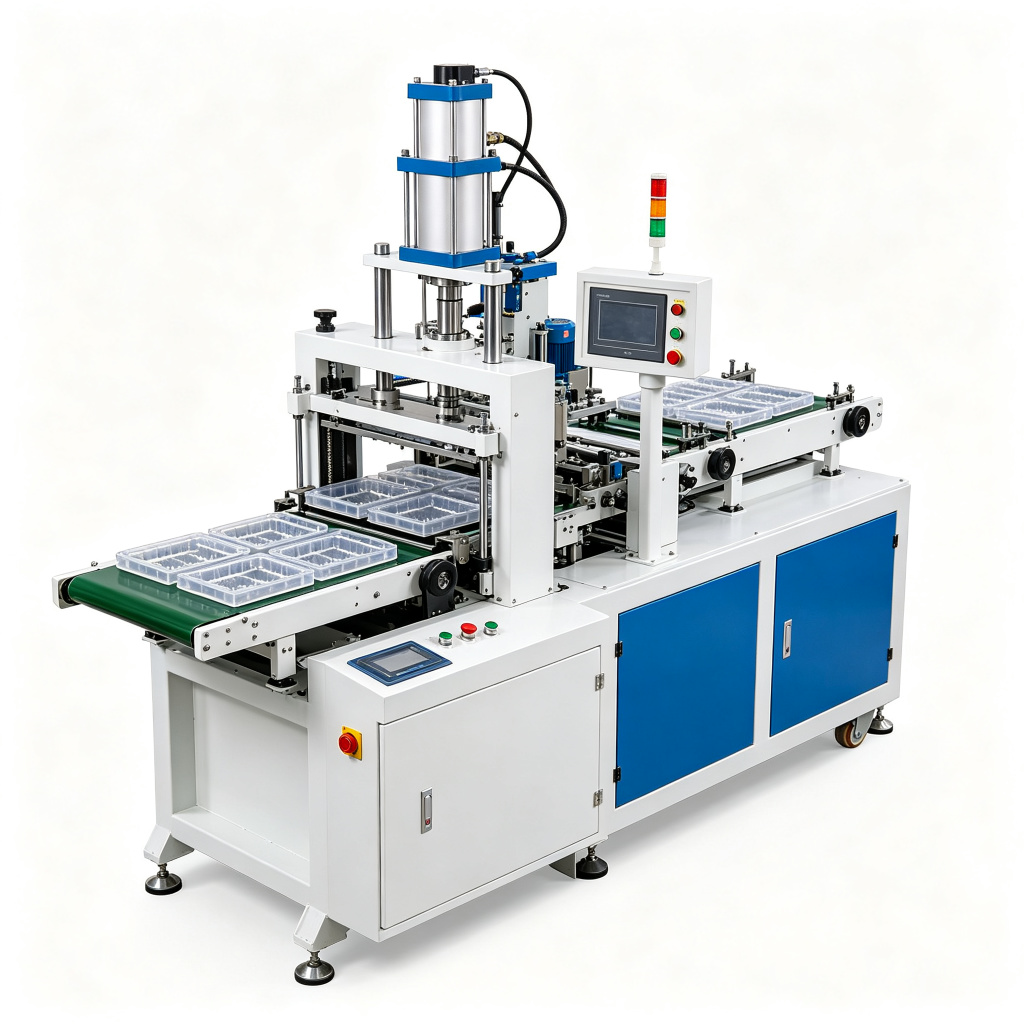
SunAura fabrica termoformadoras en línea que calientan y conforman lámina plástica en vasos, bandejas, blísters y tapas — el envase primario que va directamente a su línea de llenado.
Una termoformadora calienta lámina en rollo de plástico y la estira sobre un molde con vacío o aire comprimido para conformar vasos, bandejas, tapas y blísters. El conformado interno reduce el coste de embalaje frente a comprar envases prefabricados, y los vasos o bandejas conformados alimentan directamente a una máquina de llenado-sellado SunAura — una línea continua de conformado-llenado.
Combine una conformadora de vasos SunAura con nuestra llenadora-selladora de vasos con film enrollado para una línea en línea de formar-llenar-sellar — los vasos conformados pasan directamente al llenado y sellado. Suministramos el transportador, el apilador y la salida como un único sistema controlado.
FÍSICA DEL PROCESO
Cómo una termoformadora convierte material en rollo plano en embalaje terminado
Muchos compradores eligen una termoformadora solo por el ancho de la lámina y los vasos por minuto. Nosotros no. Esos números solo importan una vez que se entiende lo que la máquina hace ciclo a ciclo, porque en las etapas de calentamiento y conformado se decide el 80 % de la calidad de su pieza.
Cada línea de termoformado de plástico que construimos sigue el mismo ciclo de cinco pasos, y dimensionamos cada estación según el material que usted procesa, no según una ficha técnica genérica. La lámina sale de un desenrollador motorizado, pasa por un conjunto de brazos tensores que mantienen la tensión constante, y es avanzada por una cadena de índice servo o neumática. Una vez indexada, el bastidor de sujeción cierra y bloquea la lámina en toda el área de conformado. Ese bastidor importa más de lo que se cree: si se flexiona, su embutición es desigual y sus bandejas salen con esquinas finas.
La lámina sujeta se mueve luego al horno. Utilizamos múltiples bancos de calefacción cerámicos o infrarrojos con zonas independientes — delante y detrás, arriba y abajo — para que la lámina alcance su ventana de conformado de forma uniforme en lugar de sobrecalentar la superficie mientras el núcleo permanece frío. El PP y el PLA están en una ventana estrecha; el PET un poco más amplia. Mantenga la lámina demasiado tiempo y se deforma y cristaliza; muévala demasiado pronto y el material está rígido y no se embuta. Esta es la etapa que los operarios aprenden a ajustar, y es por eso que nuestros hornos le ofrecen retroalimentación de temperatura por zona en el HMI, no un solo dial.
Luego viene la propia estación de conformado. En una termoformadora de presión negativa máquina, el vacío por sí solo estira la lámina ablandada sobre el macho o en la cavidad hembra — rápido, barato, y adecuado para piezas poco profundas como tapas y bandejas poco profundas. Donde necesita embuticiones más profundas o más control del grosor de pared, pasamos a termoformado de presión positiva/negativa, donde el aire comprimido empuja la lámina desde arriba mientras el vacío tira desde abajo, y un prensador mecánico estira el material en pre-estirado antes de que toque el molde. Esa combinación es lo que nos permite mantener un grosor de pared uniforme en un vaso de yogur o postre de 120 mm de profundidad sin afinar la base hasta el punto de que se agriete al llenar.
Tras el conformado, la pieza se mueve a la estación de punzonado y corte, donde una matriz de acero templado separa la banda conformada del marco de recorte. El recorte es retirado por un granulador de rebobinado y bien se tritura en línea o se enrolla para su disposición. Las piezas terminadas caen sobre un apilador, donde un ojo fotoeléctrico las cuenta y las separa en pilas ordenadas listas para su llenadora o embalaje. Una conformadora de vasos que funciona con PP fino a alta velocidad realizará varios cientos de estos ciclos por minuto; una termoformado de lámina gruesa célula que trabaja con ABS o HDPE de 4–10 mm para revestimientos de automoción ejecuta el mismo ciclo lentamente, porque el remojo térmico lo exige.
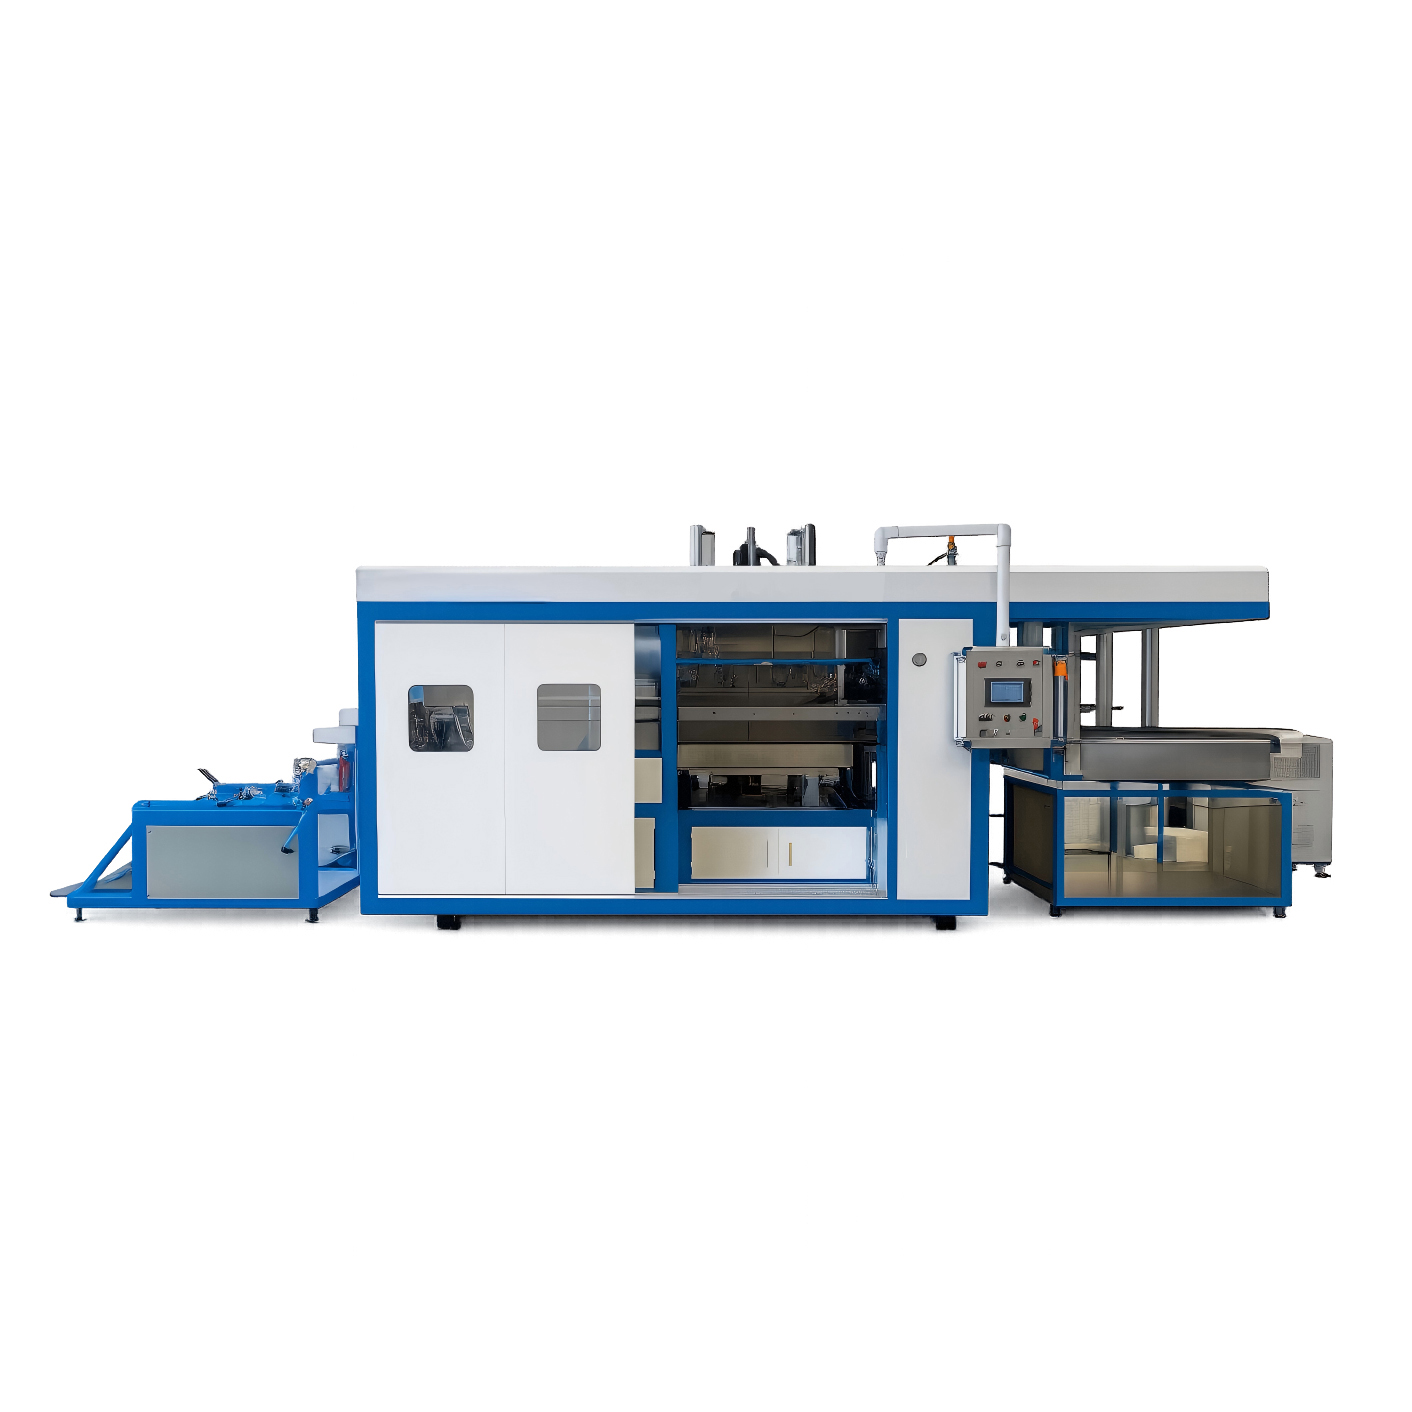
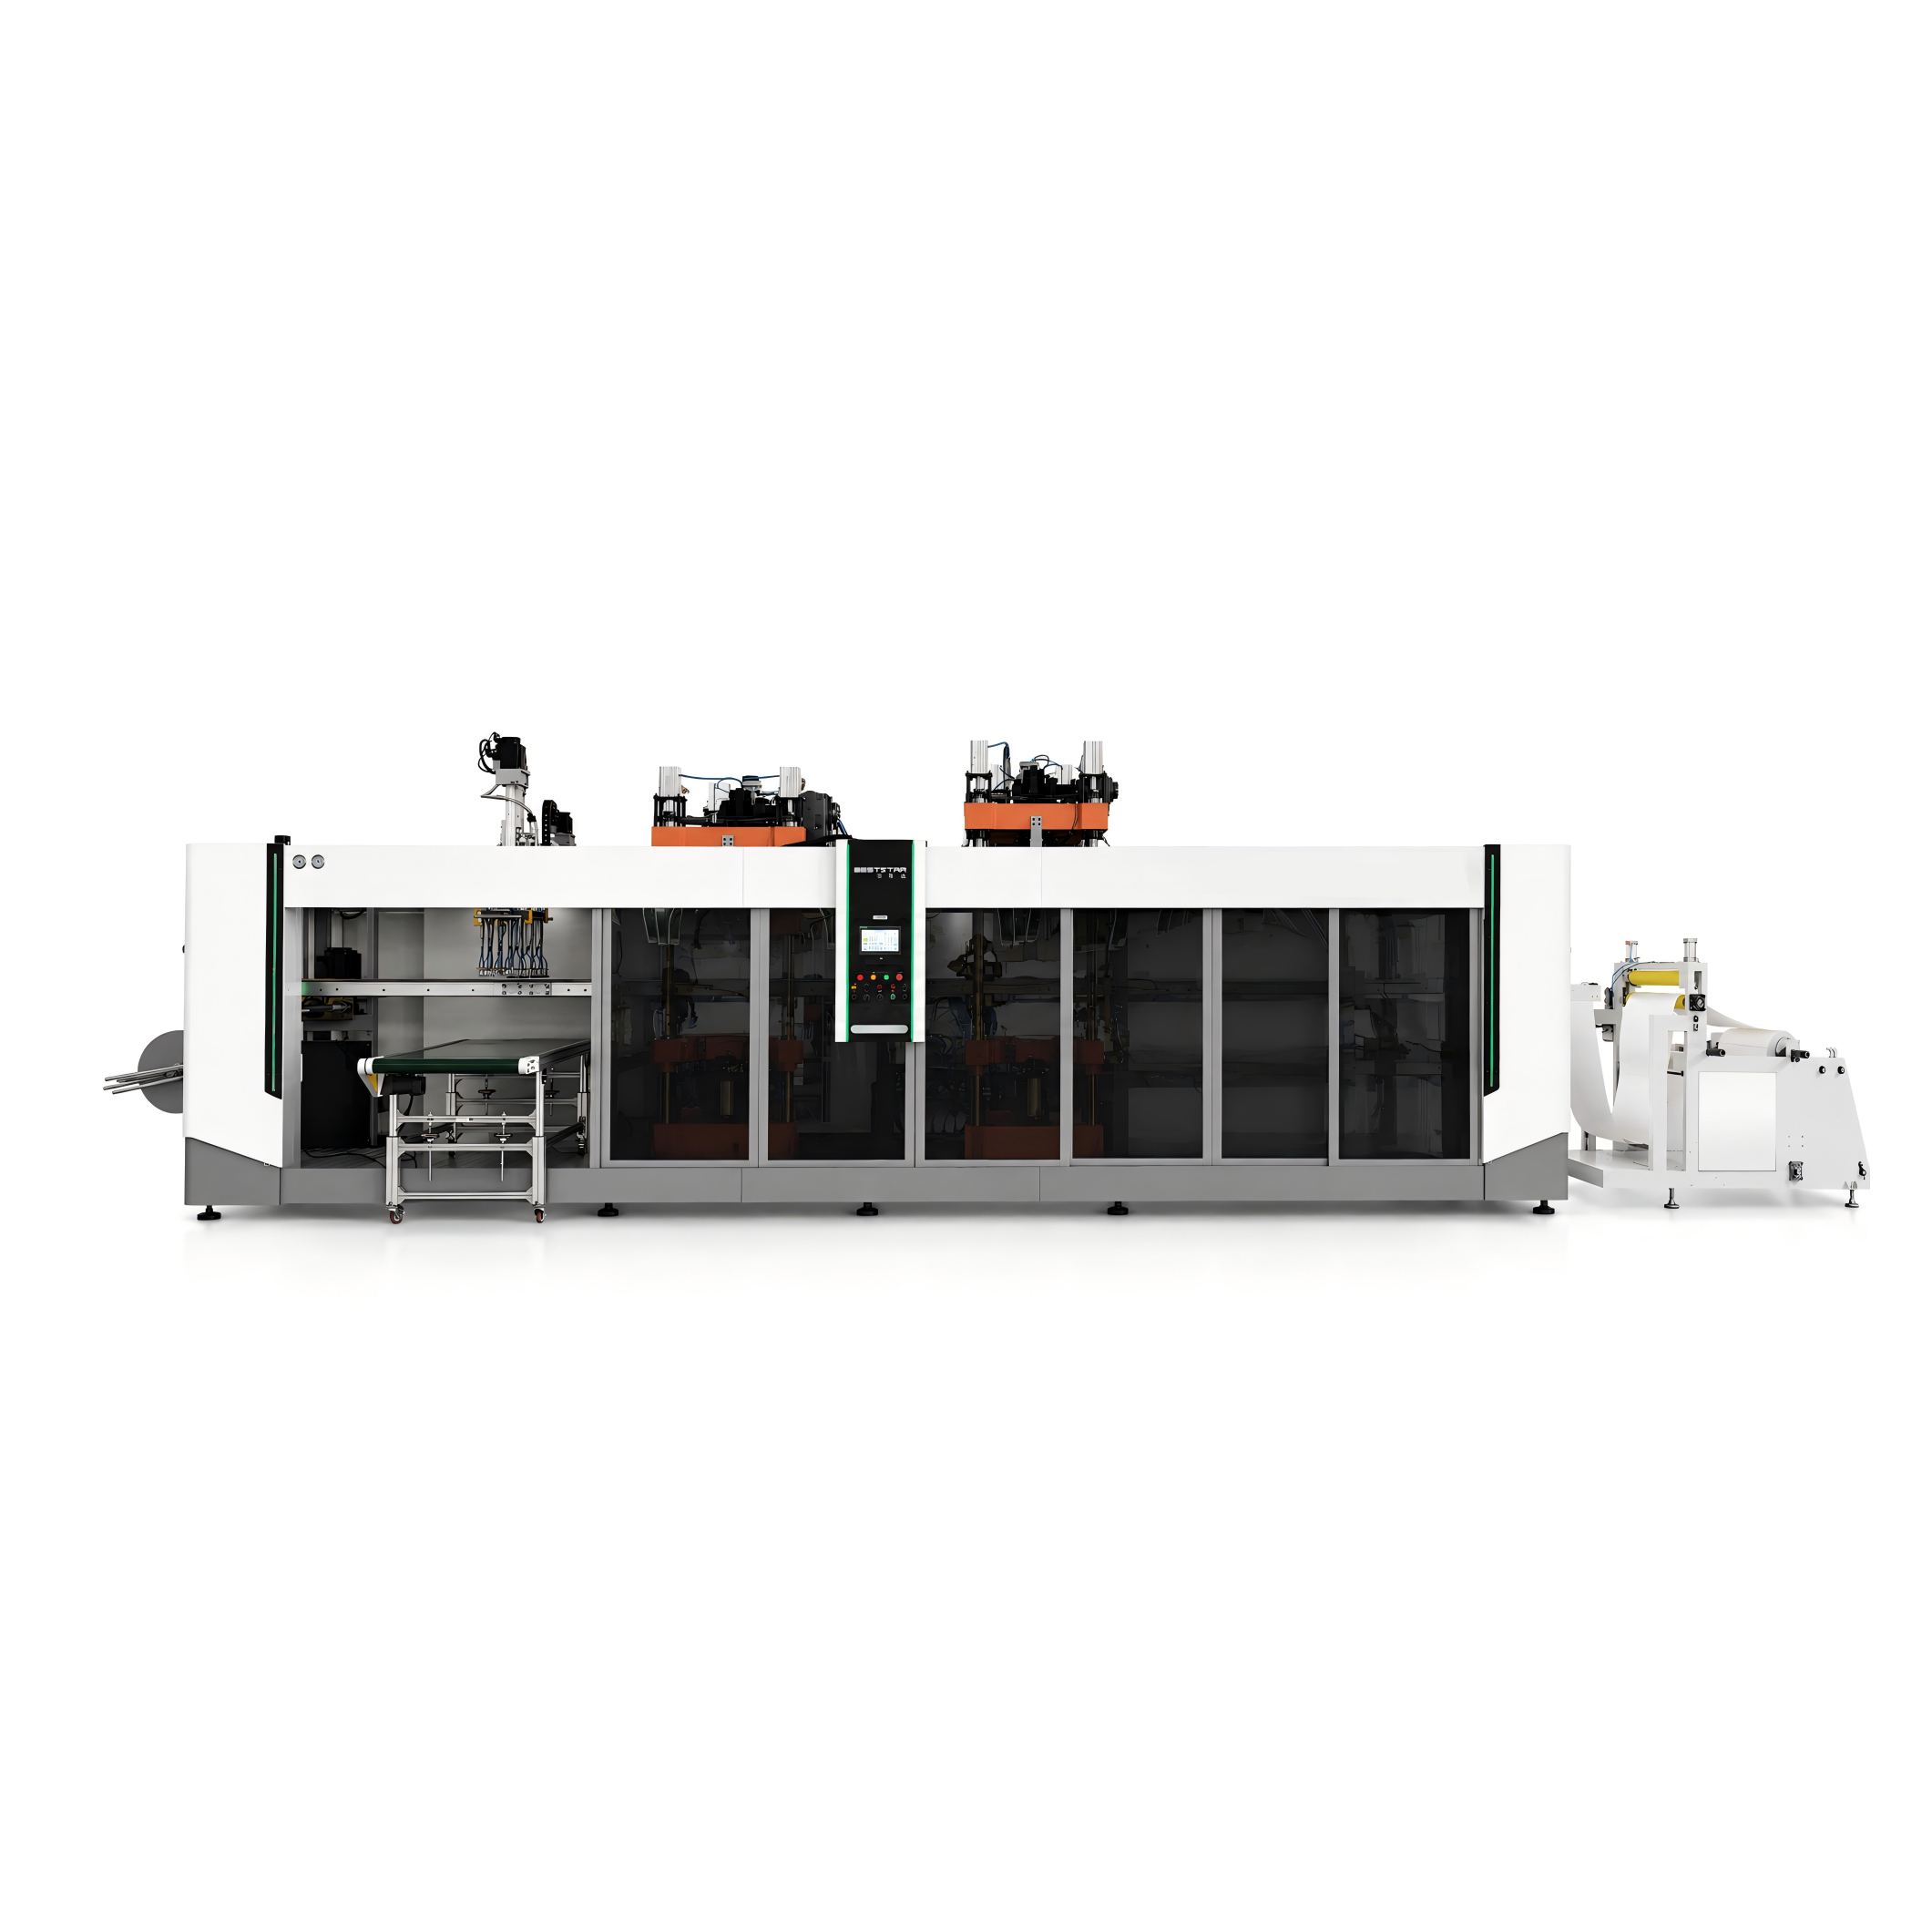
Una conformadora de vasos en bobina en ciclo: desenrollado, horno multizona, conformado con prensador, corte por punzón y apilado automático en un solo bastidor.
ESPECIFICACIONES CLAVE
Lo que nuestra plataforma de termoformado ofrece en campo
Los números siguientes son el rango de trabajo de las máquinas que enviamos, no picos de marketing. Ajustamos la cifra final a su pieza, su material y su objetivo de ciclo.
Parámetro
Línea de vasos / bandejas de grosor fino
Línea de presión positiva/negativa
Célula de lámina gruesa (grueso grueso)
Velocidad de conformado
Hasta 60 vasos / golpes por minuto
30–45 golpes por minuto
3–8 ciclos por minuto
Ancho máximo de conformado
Up to 720 mm
Up to 760 mm
Lámina de hasta 1200 × 2000 mm
Rango de grosor de lámina
0.2 – 2.0 mm
0.2 – 3.0 mm
2.0 – 10.0 mm
Zonas de calefacción
12–20 zonas de control independiente
16–24 zonas, arriba y abajo
6–12 zonas con perfil de remojo largo
Nivel de vacío
−0,08 MPa (acumulador de depósito)
−0,08 MPa, evacuado en <0,5 s
−0,09 MPa, bombeo de alto caudal
Aire comprimido
0,6 – 0,8 MPa, 1,0 m³/min
0,6 – 0,8 MPa, hasta 2,0 m³/min
0,7 – 0,9 MPa
Índice / accionamiento
Cadena de índice servo, repetibilidad ±0,1 mm
Índice servo ±0,05 mm
Avance servo de lámina ±0,2 mm
Prensador
Neumático, opcional
Prensador servo, velocidad programable
Molde macho manual / servo
Fuerza de sujeción
Bastidor de hasta 80 toneladas
Hasta 120 toneladas
Bastidor de prensa de hasta 200 toneladas
Materiales procesados
PP, PET, PS, PLA, PVC, OPS
PP, PET, PS, multilayer, barrier film
ABS, HDPE, PP, PC, PMMA, HIPS
Las cifras son representativas de las máquinas enviadas desde nuestra planta de 48.000 m². Los valores finales dependen de la disposición de cavidades, la profundidad de embutición y el material; los fijamos con usted durante la revisión de la disposición antes de que empiece la construcción.
APLICACIONES POR SECTOR
Dónde sacan provecho estas máquinas
Hemos enviado equipos de termoformado a más de 100 países. Las formas de las piezas se repiten entre sectores incluso cuando el cliente nunca comparte el nombre.
🥤
Vasos de alimentación y potes de postre
Vasos de bebida de PP y PET, vasos de yogur, potes de postre y salsa funcionan a alta velocidad en una termoformadora directamente en línea a una línea de llenado-sellado de vasos. El grosor de pared y la planitud del borde deciden si su llenadora posterior sella con limpieza.
🩺
Bandejas médicas y farmacéuticas
Bandejas tipo blíster, bandejas de procedimiento y envases de dispositivos se conforman de PETG o APET bajo nuestra termoformadora servo, donde la profundidad de bolsillo repetible importa más que la velocidad bruta.
🥬
Bandejas de producto fresco y carne
Carcasas de bandeja compatibles con MAP con superficies de sellado de borde definidas, orificios de ventilación y nidos de apilado — el tipo de embutición poco profunda donde el termoformado de presión negativa hace la mayor parte del trabajo.
📦
Embalaje de electrónica e inserts
Bandejas de PS conductor e inserts de componentes con geometría de bolsillo ajustada, a menudo combinados con un lámina doble / lámina gruesa de doble capa formato para protección de transporte.
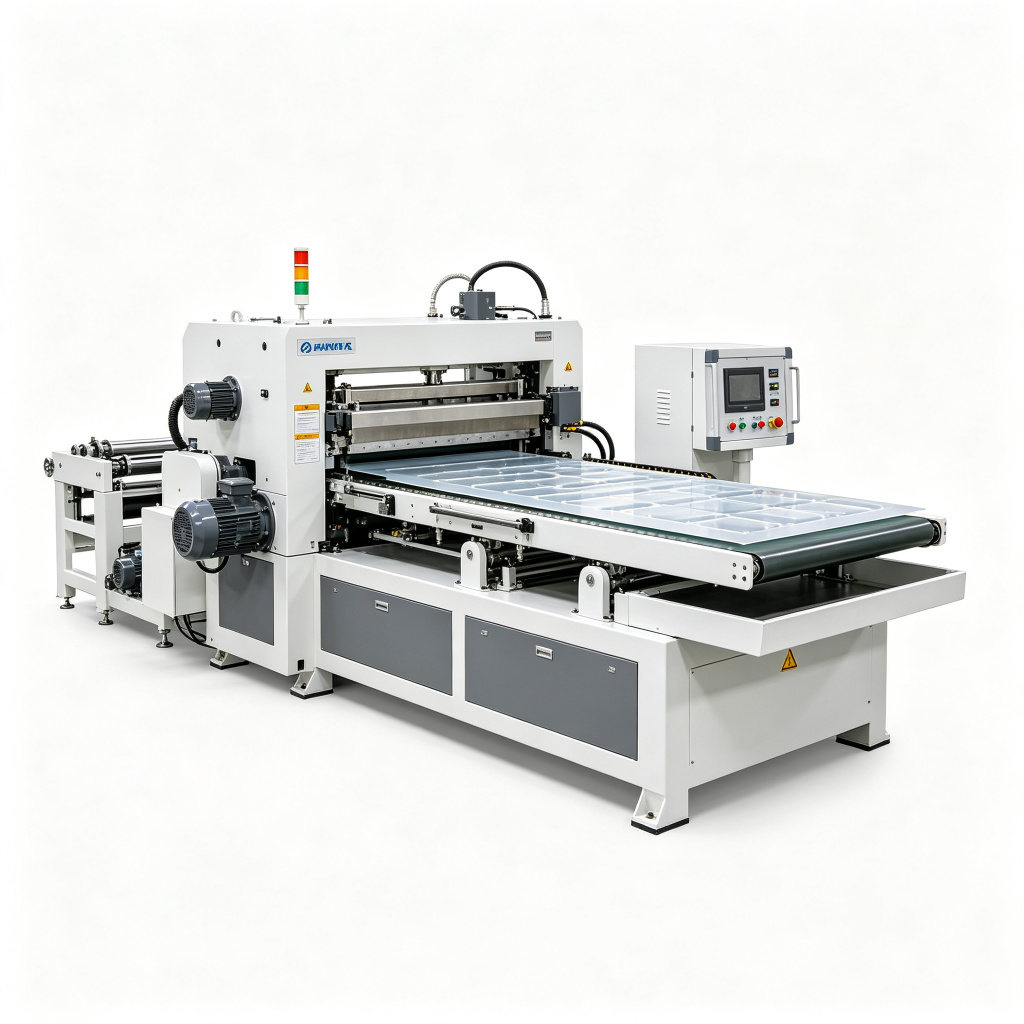
Estación de termoformado de presión negativa con acumulador de vacío: bandejas poco profundas y tapas conformadas a altas velocidades de golpe.
GUÍA DE SELECCIÓN
Qué plataforma de termoformado se adapta a su pieza
Los compradores suelen venir a nosotros tras pedir la clase equivocada de máquina. La decisión normalmente se reduce a cuatro preguntas sobre la profundidad de embutición, el control de pared, el grosor de lámina y la velocidad.
Presión negativa (solo vacío)
Elija esto para embuticiones poco profundas de menos de unos 40 mm — tapas, bandejas poco profundas, cubiertas. Menor coste de inversión, más rápida de poner en marcha. Nuestra termoformadora de presión negativa página explica los compromisos.
Presión positiva / negativa
Añada esto cuando la embutición es profunda (60–150 mm) o el vaso necesita un grosor de pared uniforme, como vasos de postre de 90 mm o potes alimentarios listos para sellar. El chorro de aire superior más el prensador son lo que le aporta ese control.
Termoformadora de índice servo
Elija una termoformadora servo de bastidor cuando importan la frecuencia de cambio, la repetibilidad y el comportamiento silencioso en sala limpia — bandejas médicas, embalaje barrera, tiradas cortas con muchos SKU.
Lámina gruesa / grueso grueso
Cuando la lámina supera los 2 mm, la física cambia. El remojo térmico, los ciclos más lentos y un bastidor de 200 toneladas se convierten en la norma. Ver nuestra termoformado de lámina gruesa máquina para ese mundo.
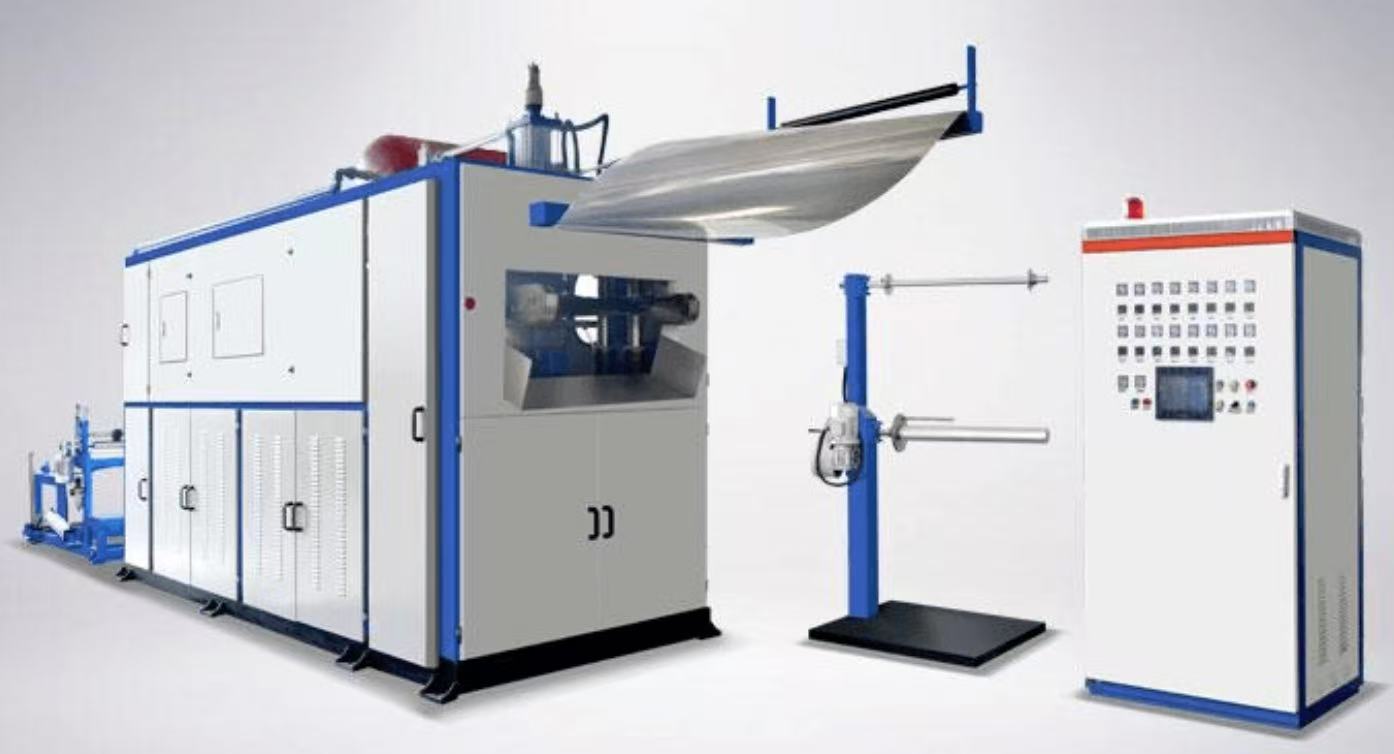
Célula de termoformado de lámina gruesa: el remojo largo en horno y un bastidor de prensa pesado sustituyen la lógica de bobina de alta velocidad.
⚠ Errores comunes de selección que vemos en campo
Comprar solo vacío para una embutición profunda. Un vaso de 90 mm en una máquina de solo vacío afina la base hasta que se agrieta en la llenadora. Especifique la versión de conformado a presión antes de cotizar.
Ignorar la proporción de recorte. El área de conformado frente al ancho de banda decide cuánto material triturado genera. Una banda ancha para una pieza pequeña eleva silenciosamente el coste del material en dos dígitos.
Dimensionar en exceso el horno para tiradas cortas. Más zonas de calefacción no son gratis — cuestan energía y tiempo de precalentamiento. Adapte el número de zonas a los materiales que realmente procesa.
Olvidar la interfaz posterior. Una conformadora rápida alimentando a una llenadora lenta solo crea pilas en cola. Equilibre primero los tiempos de ciclo con su llenadora y su báscula.
Los vasos y bandejas conformados no se detienen en el apilador
En una planta real, la conformadora se sitúa al frente de una línea de envasado, no en su propia isla. La integramos para que las piezas que usted conforma alimenten inmediatamente a una llenadora, una báscula y una selladora — sin descarga manual.
En una línea de vasos, los vasos conformados salen del apilador y caen directamente en una llenadora de líquidos en línea, donde se llenan, sellan con foil y se vuelven a apilar — la ruta clásica de vasos de yogur, agua, salsa y noodles instantáneos. Cuando el producto se pesa en sólido en lugar de dosificarse por volumen, una báscula multicabezal deja caer el producto en la bandeja o vaso abierto a su paso, y una estación de sellado cierra la tapa sobre el borde conformado. El borde conformado está haciendo un trabajo real aquí: tiene que ser lo suficientemente plano y paralelo para que la selladora haga un cierre hermético en cada golpe. Por eso ajustamos el prensador y la rigidez del bastidor de sujeción pensando en el paso de sellado, no solo en la pieza conformada.
Equilibramos los golpes por minuto de la conformadora frente a los cabezales de la llenadora y el tiempo de descarga de la báscula en un solo PLC de línea, para que ninguna máquina se quede sin producto ni se desborde. No diseñamos el encajonador posterior, el paletizador ni el flejado en esta conversación — esos son sistemas de posenvasado que definimos por separado una vez cerrado el bucle de envasado primario. Si está diseñando toda la ruta, nuestro líneas de envasado resumen es el punto de partida adecuado.
Preguntas frecuentes
Termoformadoras, respondidas por quienes las fabrican
Respuestas breves a las preguntas que nuestros ingenieros de ventas y de proceso reciben en casi cada consulta.
¿Cuál es la diferencia entre el termoformado de presión negativa y el de presión positiva/negativa?
El termoformado negativo (solo vacío) utiliza el vacío para estirar la lámina ablandada hacia dentro o sobre el molde; es rápido y económico para piezas poco profundas. La presión positiva/negativa añade aire comprimido sobre la lámina junto con un prensador mecánico, para que el material se estire de forma más uniforme antes de tocar el molde. Ese segundo método es lo que necesita para embuticiones profundas y un grosor de pared constante.
¿Cuántos vasos por minuto puede producir su termoformadora?
En utillaje de vasos de PP o PET de grosor fino funcionamos normalmente de 30 a 60 golpes por minuto, y los vasos reales por minuto dependen de cuántas cavidades caben a lo ancho de la banda y de la profundidad de su pieza. Un molde de vaso de 90 mm con 4 cavidades producirá entre 120 y 240 vasos por minuto en producción normal, no la cifra destacada de un solo golpe.
¿Qué materiales puede procesar una termoformadora de plástico?
Las líneas de grosor fino procesan PP, PET, PS, PLA, PVC y OPS, además de films barrera multicapa. Las células de grueso grueso procesan ABS, HDPE, PP, PC, PMMA y HIPS. La elección del material cambia el perfil del horno, el material del prensador y el tiempo de enfriamiento, por lo que diseñamos las zonas del horno según la resina que usted especifique en lugar de un ajuste genérico universal.
¿Necesito una termoformadora servo, o el índice neumático es suficiente?
El índice neumático es suficiente para tiradas largas y estables de una pieza simple. Se pasa al índice servo cuando se cambia a menudo, se necesita repetibilidad de bolsillo para bandejas médicas o barrera, o se quiere un funcionamiento más silencioso y limpio. El índice servo también ofrece aceleración programable, lo que prolonga la vida del utillaje en cavidades delicadas.
¿Pueden conectar la conformadora directamente a nuestra llenadora y báscula?
Sí. Diseñamos la descarga del apilador, el tornillo sincronizador y la entrada para que coincidan con la entrada de su llenadora y la posición de descarga de la báscula multicabezal, y coordinamos el PLC de línea para que los golpes de la conformadora, los cabezales de llenado y la descarga de la báscula se mantengan en equilibrio. Definimos solo el envasado primario; el encajonado y el paletizado son conversaciones separadas.
¿Qué tolerancias y repetibilidad podemos esperar?
Las líneas de índice servo mantienen el registro de lámina a lámina dentro de aproximadamente ±0,1 mm, y el conformado a presión con prensador mantiene el grosor de pared en aproximadamente ±10 % en una pieza bien diseñada. Confirmamos las tolerancias reales con su plano de cavidad antes de cortar el acero del utillaje, y realizamos una prueba de aceptación en fábrica (FAT) de 72 horas antes del envío, con la documentación CE e ISO incluida.
¿Cómo gestionan el termoformado de lámina gruesa o de doble lámina?
Por encima de 2 mm la lógica de ciclo cambia a remojo largo en horno y un bastidor de prensa pesado en lugar de índice rápido de bobina. La lámina doble / de doble capa conforma dos láminas simultáneamente para piezas huecas como palés, cajas de transporte y carcasas de equipos. Disponemos de células dedicadas de grueso grueso y doble capa para ese rango; indíquenos el tamaño de lámina y la pieza y le orientaremos.
{"@context":"https://schema.org","@type":"FAQPage","mainEntity":[
{"@type":"Question","name":"¿Cuál es la diferencia entre el termoformado de presión negativa y el de presión positiva/negativa?","acceptedAnswer":{"@type":"Answer","text":"El termoformado negativo (solo vacío) utiliza el vacío para estirar la lámina ablandada hacia dentro o sobre el molde; es rápido y económico para piezas poco profundas. La presión positiva/negativa añade aire comprimido sobre la lámina junto con un prensador mecánico, para que el material se estire de forma más uniforme antes de tocar el molde. Ese segundo método es lo que necesita para embuticiones profundas y un grosor de pared constante."}},
{"@type":"Question","name":"¿Cuántos vasos por minuto puede producir su termoformadora?","acceptedAnswer":{"@type":"Answer","text":"En utillaje de vasos de PP o PET de grosor fino funcionamos normalmente de 30 a 60 golpes por minuto, y los vasos reales por minuto dependen de cuántas cavidades caben a lo ancho de la banda y de la profundidad de su pieza. Un molde de vaso de 90 mm con 4 cavidades produce entre 120 y 240 vasos por minuto en producción normal."}},
{"@type":"Question","name":"¿Qué materiales puede procesar una termoformadora de plástico?","acceptedAnswer":{"@type":"Answer","text":"Las líneas de grosor fino procesan PP, PET, PS, PLA, PVC y OPS, además de films barrera multicapa. Las células de grueso grueso procesan ABS, HDPE, PP, PC, PMMA y HIPS. La elección del material cambia el perfil del horno, el material del prensador y el tiempo de enfriamiento, por lo que diseñamos las zonas del horno según la resina que usted especifique."}},
{"@type":"Question","name":"¿Necesito una termoformadora servo, o el índice neumático es suficiente?","acceptedAnswer":{"@type":"Answer","text":"El índice neumático es suficiente para tiradas largas y estables de una pieza simple. Se pasa al índice servo cuando se cambia a menudo, se necesita repetibilidad de bolsillo para bandejas médicas o barrera, o se quiere un funcionamiento más silencioso y limpio. El índice servo también ofrece aceleración programable que prolonga la vida del utillaje en cavidades delicadas."}},
{"@type":"Question","name":"¿Pueden conectar la conformadora directamente a nuestra llenadora y báscula?","acceptedAnswer":{"@type":"Answer","text":"Sí. Diseñamos la descarga del apilador, el tornillo sincronizador y la entrada para que coincidan con la entrada de su llenadora y la posición de descarga de la báscula multicabezal, y coordinamos el PLC de línea para que los golpes de la conformadora, los cabezales de llenado y la descarga de la báscula se mantengan en equilibrio. Definimos solo el envasado primario; el encajonado y el paletizado son conversaciones separadas."}},
{"@type":"Question","name":"¿Qué tolerancias y repetibilidad podemos esperar?","acceptedAnswer":{"@type":"Answer","text":"Las líneas de índice servo mantienen el registro de lámina a lámina dentro de aproximadamente ±0,1 mm, y el conformado a presión con prensador mantiene el grosor de pared en aproximadamente ±10 % en una pieza bien diseñada. Confirmamos las tolerancias con su plano de cavidad antes de cortar el acero del utillaje, y realizamos una prueba de aceptación en fábrica de 72 horas antes del envío, con la documentación CE e ISO incluida."}},
{"@type":"Question","name":"¿Cómo gestionan el termoformado de lámina gruesa o de doble lámina?","acceptedAnswer":{"@type":"Answer","text":"Por encima de 2 mm la lógica de ciclo cambia a remojo largo en horno y un bastidor de prensa pesado en lugar de índice rápido de bobina. La lámina doble o de doble capa conforma dos láminas simultáneamente para piezas huecas como palés, cajas de transporte y carcasas de equipos. Disponemos de células dedicadas de grueso grueso y doble capa para ese rango."}}
]}
Precio directo de fábrica
Reciba una cotización directa de fábrica en 24 horas
Indíquenos el tamaño de su caja, la producción diaria y el voltaje: nuestros ingenieros le responderán con una recomendación de modelo, el precio y el plazo de entrega en un plazo de un día laborable.
O contacte con Ethan directamente — [email protected] · WhatsApp +86-136-4542-9121
220V / 50Hz110V / 60Hz380V / 50HzOtro
(function() {
try {
var form = document.getElementById('sunaura-quote-form');
if (!form) return;
var status = form.querySelector('.form-status');
var btn = form.querySelector('button[type="submit"]');
form.addEventListener('submit', function(e) {
e.preventDefault();
var company = form.company.value.trim();
var email = form.email.value.trim();
if (!company || !email) {
show('Por favor, indique el nombre de su empresa y su email.', 'err');
return;
}
var fd = new FormData();
fd.append('_wpcf7', '730');
fd.append('_wpcf7_version', '6.1.6');
fd.append('_wpcf7_locale', 'en_US');
fd.append('_wpcf7_unit_tag', 'wpcf7-f730-landing-o1');
fd.append('your-name', company);
fd.append('your-email', email);
fd.append('your-subject', 'Liquid Filling Machine Quote - ' + company);
var parts = [];
parts.push('Company: ' + company);
parts.push('Email: ' + email);
parts.push('WhatsApp/Phone: ' + (form.phone.value || '-'));
parts.push('Box size: ' + (form['carton-size'].value || '-'));
parts.push('Daily output: ' + (form['daily-output'].value || '-'));
parts.push('Voltage: ' + (form.voltage.value || '-'));
parts.push('Message: ' + (form.message.value || '-'));
fd.append('your-message', parts.join('n'));
btn.disabled = true;
var orig = btn.textContent;
btn.textContent = 'Enviando...';
fetch('https://sunauramachinery.com/wp-json/contact-form-7/v1/contact-forms/730/feedback', {
method: 'POST', body: fd
}).then(function(r) { return r.json(); }).then(function(d) {
btn.disabled = false;
btn.textContent = orig;
if (d && d.status === 'mail_sent') {
show('¡Gracias! Su consulta ha sido enviada. Respondemos en 24 horas.', 'ok');
form.reset();
} else {
var msg = (d && d.message) ? d.message : 'Lo sentimos, no se ha podido enviar el mensaje. Inténtelo de nuevo o contáctenos por WhatsApp.';
show(msg, 'err');
}
}).catch(function() {
btn.disabled = false;
btn.textContent = orig;
show('Error de red. Inténtelo de nuevo o contáctenos por WhatsApp.', 'err');
});
});
function show(msg, type) {
status.style.display = 'block';
status.textContent = msg;
status.style.background = type === 'ok' ? 'rgba(46,160,67,.12)' : 'rgba(224,72,47,.12)';
status.style.color = type === 'ok' ? '#2EA043' : '#E0482F';
status.style.border = '1px solid ' + (type === 'ok' ? 'rgba(46,160,67,.4)' : 'rgba(224,72,47,.4)');
}
} catch (err) { console.error(err); }
})();
Cómo funciona una termoformadora: conformado al vacío, a presión y de doble lámina explicado
A termoformadora convierte una banda plástica plana y calentada en una pieza de embalaje tridimensional sujetando la lámina sobre un molde, ablandándola en un horno multizona, y estirándola o presionándola contra la cavidad del molde hasta que se enfría y conserva la forma. Como máquina de embalaje termoformadorase sitúa aguas arriba de llenadoras, taponadoras y etiquetadoras, produciendo vasos, bandejas, blísters, tapas y envasados skin en la misma línea que descarga el producto terminado. Comprender los tres métodos de conformado es el primer paso para seleccionar la equipo de termoformado.
Conformado al vacío / de presión negativa
In termoformado de presión negativa, solo se aplica vacío a través del molde después de que la lámina caliente cae sobre la cavidad. La presión atmosférica empuja la lámina contra la pared del molde, produciendo piezas con detalle moderado y variación de grosor de pared. Es el método de conformado de menor coste y se utiliza ampliamente para bandejas de grosor fino, tapas y vasos desechables donde no se requiere embutición profunda ni detalle cosmético fino.
Conformadora de vacío / presión negativa: la ruta de menor coste para bandejas de grosor fino y tapas.
Conformado a presión y conformado de presión positiva-negativa
El conformado a presión añade aire comprimido (normalmente 4–7 bar) sobre la lámina mientras se aplica vacío abajo. La mayor presión diferencial ofrece un detalle de molde más nítido, una distribución de pared más uniforme y ratios de embutición menos profundos que el vacío por sí solo. Termoformado de doble lámina — más precisamente llamado conformado de presión positiva-negativa — utiliza conformado simultáneo desde ambos lados y es el proceso recomendado para envases profundos y rígidos como blísters articulados, vasos isotérmicos y envases de doble compartimento. Una termoformadora de presión positiva-negativa combina un prensador, una caja de presión superior y una plataforma de vacío inferior para controlar el estirado del material.
Prensador y sistema de accionamiento
Un prensador de aluminio mecanizado o epoxi desciende sobre la lámina antes de aplicar el aire, pre-estirando el material para que las esquinas y paredes laterales permanezcan finas y uniformes. Las termoformado servo plataformas modernas sustituyen los cilindros neumáticos o hidráulicos del bastidor de sujeción, el prensador y el avance de lámina por ejes servo de bucle cerrado. El resultado es una sincronización ciclo a ciclo repetible, un funcionamiento más silencioso, un menor consumo energético y un cambio de receta más rápido que las máquinas totalmente neumáticas o hidráulicas.
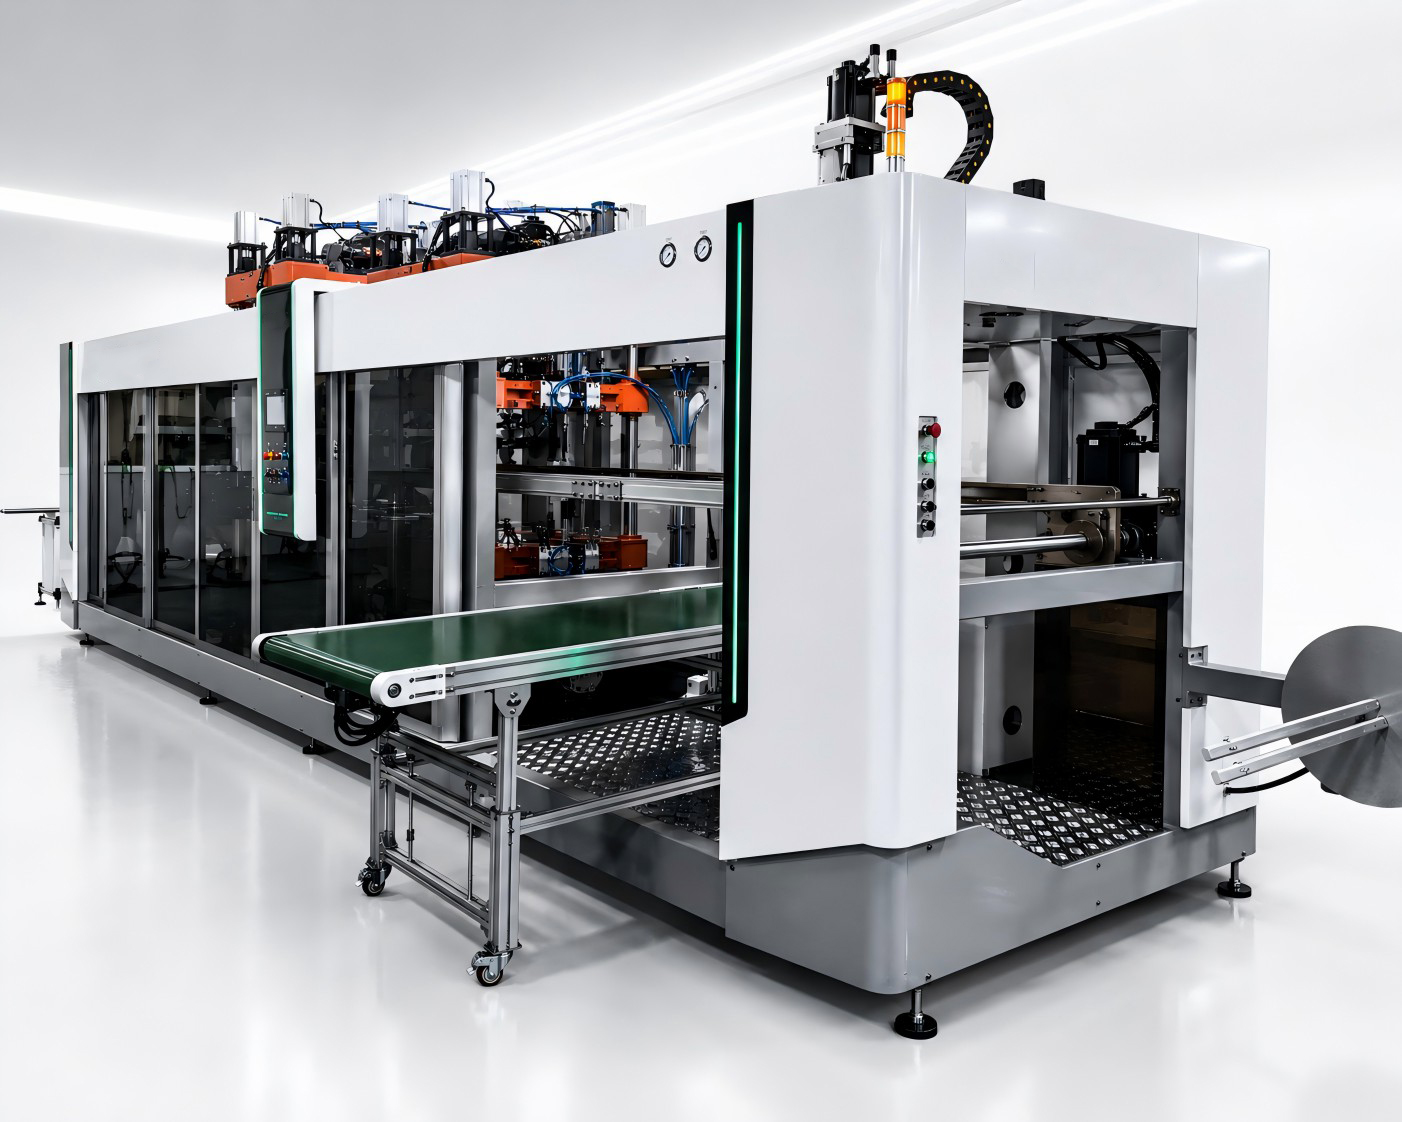
Termoformadora servo con sujeción programable, prensador y ejes de avance de banda.
Especificaciones clave y guía de selección
Seleccionar una termoformadora automática de plástico comienza con cuatro números: profundidad de embutición de la pieza, producción por minuto, ancho de banda y grosor del material. La tabla siguiente resume los rangos de trabajo cubiertos por la plataforma de termoformado SUNAURA; los parámetros finales se confirman durante el FAT tras las pruebas de utillaje.
Parámetro
Línea de vasos / bandejas de grosor fino
Línea de presión positiva-negativa
Línea de grueso grueso / lámina gruesa
Grosor de banda / lámina
0.20–1.50 mm
0.30–2.00 mm
2.00–12.00 mm
Área de conformado
up to 700 × 1100 mm
up to 850 × 1250 mm
up to 2100 × 1250 mm
Tiempo de ciclo
1,5–4 s / golpe
3–8 s / golpe
15–60 s / pieza
Fuerza de sujeción
up to 30 t
up to 60 t
up to 120 t
Presión de conformado
solo vacío
vacío + 4–7 bar de aire
vacío + hasta 6 bar de aire
Zonas de calefacción
20–40 independent
30–60 independent
40–80 independent
Materiales compatibles
PP, PET, PS, PLA, PE
PP, PET, PVC, PS, PLA
ABS, PP, PE, PETG, PMMA, HDPE
Producción típica
30–120 strokes/min
12–30 strokes/min
6–25 parts/min
El material del molde sigue el volumen de la pieza: moldes de epoxi o compuesto para prototipado, moldes de aluminio para tiradas de producción de más de 100.000 piezas, y aluminio fundido refrigerado por agua para líneas de vasos de alta cadencia. El recorte en línea está integrado en el bastidor de la prensa en líneas de grosor fino, mientras que las piezas de lámina gruesa se recortan fuera de línea en un punzón independiente o una fresadora CNC. El material triturado del recorte del esqueleto se reintroduce hasta en un 25 % de proporción de virgen, según la especificación de la resina.
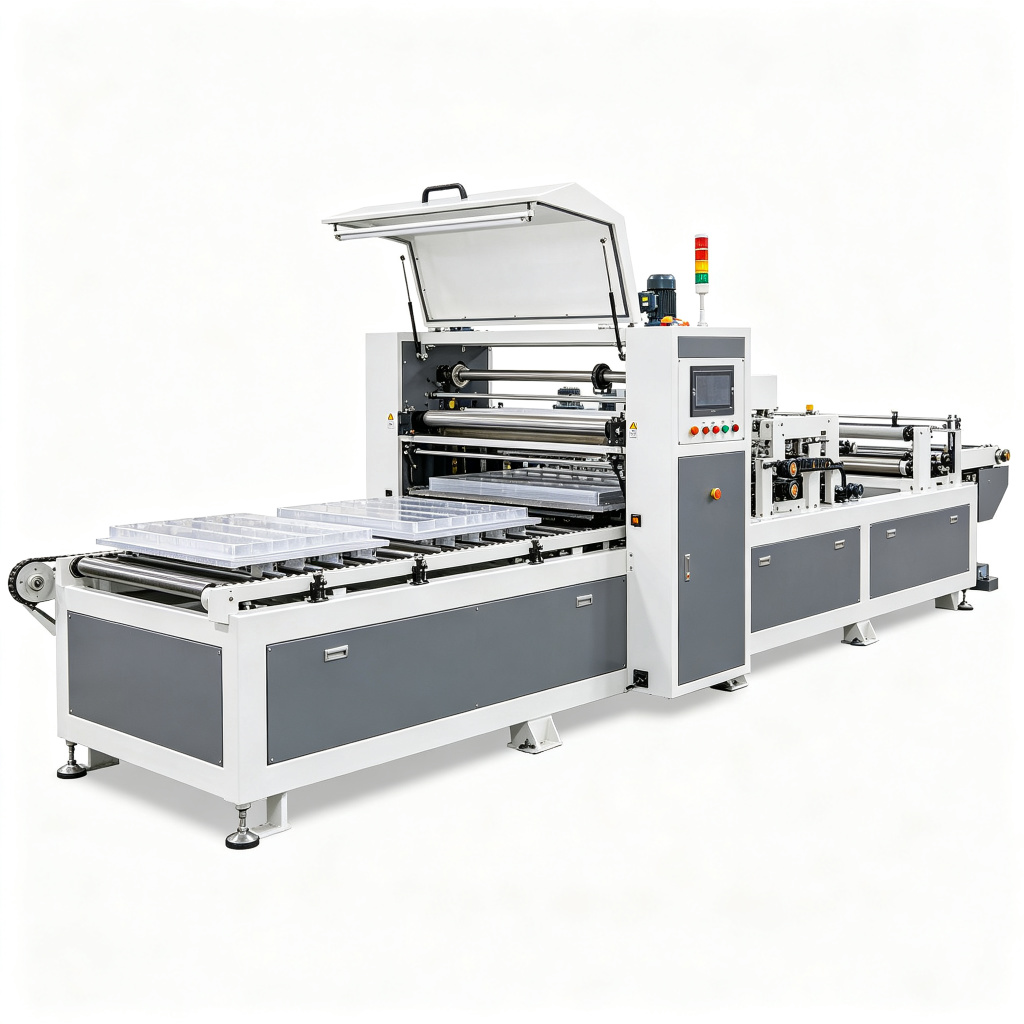
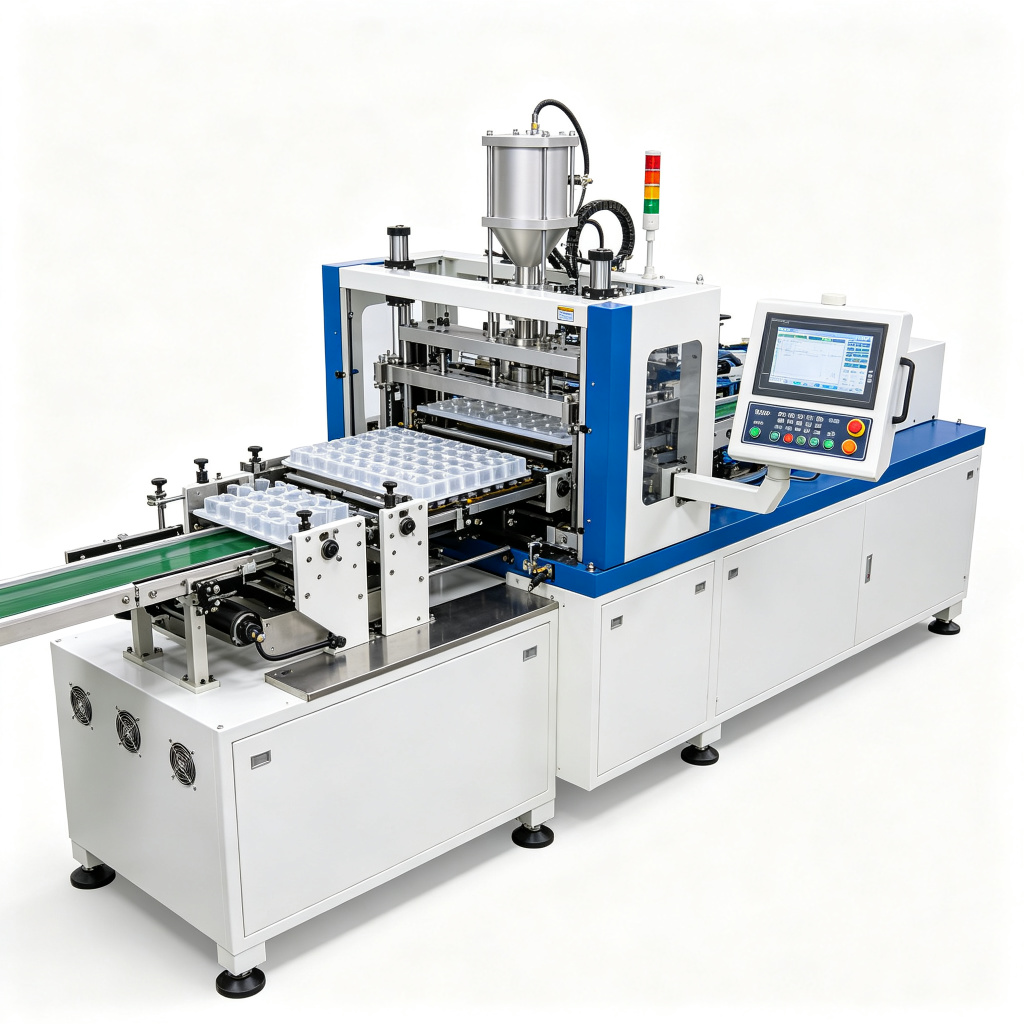
Estación de conformado de presión positiva-negativa mostrando la caja de aire superior y el molde de aluminio a juego.
Industrias y aplicaciones
SUNAURA máquina de embalaje termoformadora plataformas se utilizan en alimentación, bebidas, lácteos, cosmética, farmacia y productos industriales. Las líneas de grosor fino producen vasos de yogur de PP, blísters de ensalada de PET, potes de postre de PS y tapas compostables de PLA; las células de grueso grueso producen inserts de producto, cubiertas de equipos, revestimientos de frigorífico y componentes de interior de automóvil. La conformadora de vasos de alta velocidad variante está construida específicamente para vasos de bebida, vasos de ración y tapas a 30–120 golpes por minuto, mientras que la termoformadora de lámina gruesa atiende el embalaje durable y las aplicaciones industriales.
Célula de termoformado de lámina gruesa para carcasas durables e inserts de producto.
Integración con otros equipos de embalaje de línea delantera
Una conformadora autónoma rara vez aporta valor por sí sola. Los ingenieros de SUNAURA integran la conformadora en una línea de envasado completa que adapta la cadencia de producción a los equipos posteriores: un desapilador deposita los vasos o bandejas conformados sobre un transportador, una llenadora de pistón o volumétrica dosifica el producto, una taponadora rotativa aplica tapas o foils, y una etiquetadora imprime y aplica mangas o etiquetas sensibles a la presión. Los detectores de rotura de banda, los monitores de estado de la bomba de vacío y las alarmas de temperatura del molde están conectados al PLC de línea para que una avería en la conformadora detenga la llenadora aguas arriba y evite el desperdicio de producto. La conformadora se dimensiona a la velocidad de línea más alta y se alimenta con búfer para absorber interrupciones breves.
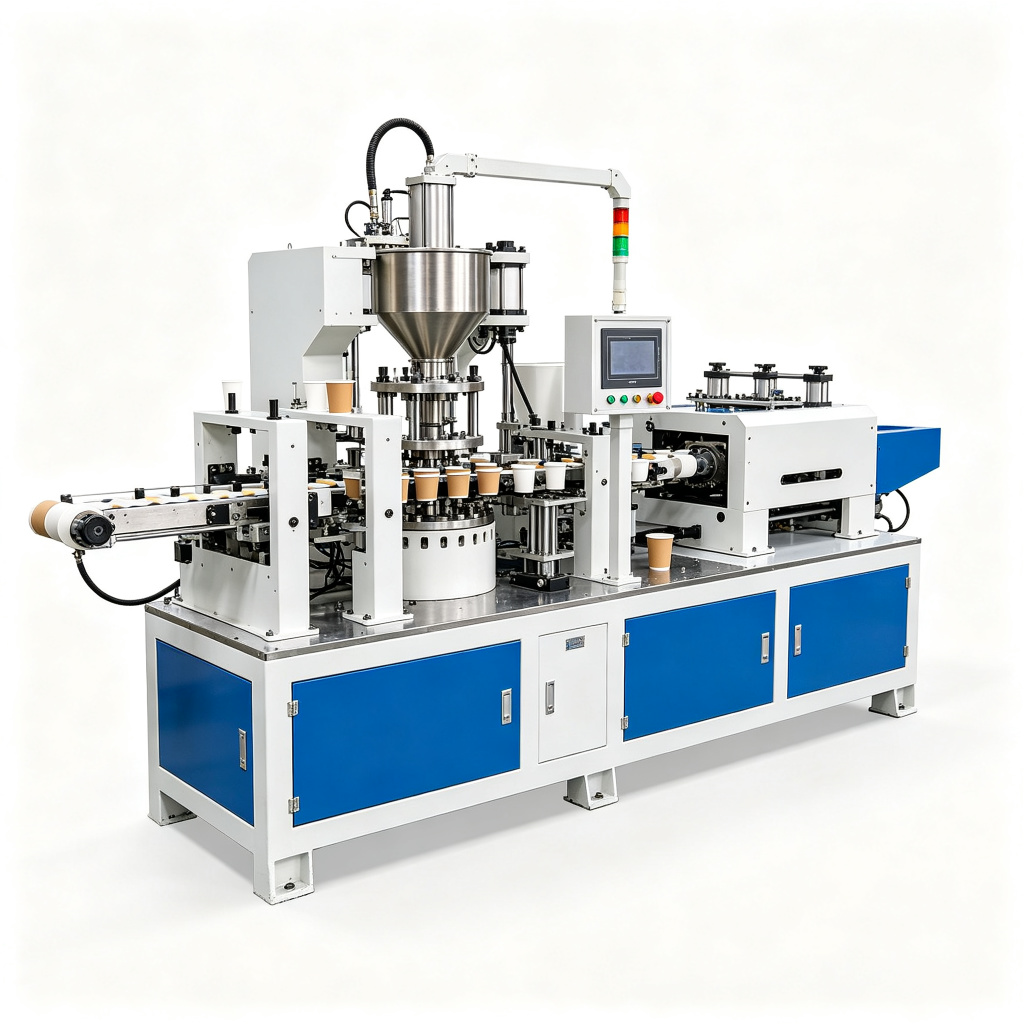
Conformadora de vasos de alta velocidad descargando vasos conformados al equipo de llenado posterior.
Por qué elegir SUNAURA como su proveedor de equipos de termoformado
SUNAURA opera un campus de fabricación de 48.000 m² donde el bastidor de la conformadora, la sujeción, el horno y el armario de control se construyen internamente. Cada máquina pasa una Prueba de aceptación en fábrica (FAT) en nuestro propio área con la resina, el utillaje y los objetivos de velocidad de producción del cliente antes del embalaje. La plataforma está diseñada según la Directiva de Máquinas CE y construida bajo ISO 9001; ver la página de certificaciones y patentes. Una red global de instalación pone en marcha máquinas en seis continentes, y el equipo de servicio posventa mantiene en stock cartuchos calefactores, válvulas de vacío, cepillos de sujeción y pantallas táctiles HMI para envío al día siguiente.
La documentación CE e ISO 9001 acompaña a cada línea de termoformado SUNAURA.
Preguntas frecuentes
¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?
El conformado al vacío estira una lámina blanda sobre el molde utilizando solo presión negativa, mientras que el conformado a presión añade aire comprimido sobre la lámina para empujarla con más fuerza contra la cavidad. El conformado a presión produce detalles más nítidos, mejor distribución del grosor de pared y esquinas más precisas, y es el proceso utilizado para termoformado de doble lámina y el trabajo con blísters rígidos.
¿Qué plásticos puede procesar una termoformadora automática de plástico?
Las conformadoras SUNAURA estándar procesan PP, PET, PVC, PS, PE y PLA en líneas de grosor fino, y ABS, HDPE, PETG y PMMA en células de grueso grueso. El perfil de temperatura del horno, los ángulos de desmolde del utillaje y la disposición de los canales de enfriamiento se ajustan por resina; los materiales amorfos como el PVC y el PETG necesitan un enfriamiento más lento que el PP cristalino.
¿Cómo elijo entre el recorte en línea y el recorte fuera de línea?
El recorte en línea está integrado en el bastidor de la prensa y es el preferido para el trabajo de gran volumen de grosor fino donde el esqueleto debe separarse a la velocidad de conformado. El recorte fuera de línea se utiliza para piezas de grueso grueso donde las fuerzas de punzonado superan la capacidad de la prensa, o donde el recorte decorativo y el troquelado parcial requieren una estación dedicada.
¿Qué tiempo de ciclo puedo esperar para una línea de bandejas alimentarias?
Una línea servo de bandejas o blísters de grosor fino cicla normalmente a 1,5–4 segundos por golpe, produciendo entre 30 y 120 golpes por minuto según el número de cavidades del molde, la profundidad de la pieza y el tiempo de recuperación del horno. Las piezas de lámina gruesa de grueso grueso funcionan de 15 a 60 segundos por pieza.
¿Cómo se pone en marcha la máquina in situ tras el FAT?
Tras la prueba de aceptación en fábrica en nuestras instalaciones, la línea es enviada, anclada, nivelada y conectada a los servicios por nuestro equipo de instalación. Los operarios del cliente realizan pruebas de producción a velocidad definida y objetivos de rechazo; la formación cubre la gestión de recetas del HMI, el cambio de molde, la configuración de zonas de calefacción y la resolución básica de problemas. El diagnóstico remoto está disponible mediante el VPN del PLC integrado.
{
"@context": "https://schema.org",
"@type": "FAQPage",
"mainEntity": [
{
"@type": "Question",
"name": "¿Cuál es la diferencia entre el conformado al vacío y el conformado a presión?",
"acceptedAnswer": {
"@type": "Answer",
"text": "El conformado al vacío estira una lámina blanda sobre el molde utilizando solo presión negativa, mientras que el conformado a presión añade aire comprimido sobre la lámina para empujarla con más fuerza contra la cavidad. El conformado a presión produce detalles más nítidos, mejor distribución del grosor de pared y esquinas más precisas, y es el proceso utilizado para el termoformado de doble lámina y el trabajo con blísters rígidos."
}
},
{
"@type": "Question",
"name": "¿Qué plásticos puede procesar una termoformadora automática de plástico?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Las conformadoras SUNAURA estándar procesan PP, PET, PVC, PS, PE y PLA en líneas de grosor fino, y ABS, HDPE, PETG y PMMA en células de grueso grueso. El perfil de temperatura del horno, los ángulos de desmolde del utillaje y la disposición de los canales de enfriamiento se ajustan por resina."
}
},
{
"@type": "Question",
"name": "¿Cómo elijo entre el recorte en línea y el recorte fuera de línea?",
"acceptedAnswer": {
"@type": "Answer",
"text": "El recorte en línea está integrado en el bastidor de la prensa y es el preferido para el trabajo de gran volumen de grosor fino donde el esqueleto debe separarse a la velocidad de conformado. El recorte fuera de línea se utiliza para piezas de grueso grueso donde las fuerzas de punzonado superan la capacidad de la prensa, o donde el recorte decorativo y el troquelado parcial requieren una estación dedicada."
}
},
{
"@type": "Question",
"name": "¿Qué tiempo de ciclo puedo esperar para una línea de bandejas alimentarias?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Una línea servo de bandejas o blísters de grosor fino cicla normalmente de 1,5 a 4 segundos por golpe, produciendo entre 30 y 120 golpes por minuto según el número de cavidades del molde, la profundidad de la pieza y el tiempo de recuperación del horno. Las piezas de lámina gruesa de grueso grueso funcionan de 15 a 60 segundos por pieza."
}
},
{
"@type": "Question",
"name": "¿Cómo se pone en marcha la máquina in situ tras el FAT?",
"acceptedAnswer": {
"@type": "Answer",
"text": "Tras la prueba de aceptación en fábrica en nuestras instalaciones, la línea es enviada, anclada, nivelada y conectada a los servicios por nuestro equipo de instalación. Los operarios del cliente realizan pruebas de producción a velocidad definida y objetivos de rechazo, con formación sobre la gestión de recetas del HMI, el cambio de molde, la configuración de zonas de calefacción y la resolución básica de problemas."
}
}
]
}
{
"@context": "https://schema.org",
"@type": "Product",
"name": "Termoformadora automática de plástico SUNAURA",
"description": "Equipos de termoformado servo y de presión positiva-negativa para vasos, bandejas y blísters de grosor fino, así como piezas de lámina gruesa de grueso grueso, integrados con llenadoras, taponadoras y etiquetadoras en líneas de embalaje de línea delantera.",
"brand": {
"@type": "Brand",
"name": "SUNAURA"
},
"category": "Maquinaria de envasado / Equipos de termoformado",
"offers": {
"@type": "Offer",
"availability": "https://schema.org/InStock"
}
}
Utilizamos cookies para mejorar su experiencia en nuestro sitio web, analizar el tráfico y personalizar el contenido. Al navegar por este sitio web, usted acepta nuestro uso de cookies.
Más información