Cómo configurar una línea de empacado de cajas de final de línea: dimensionar la formadora, el transportador y la selladora desde un proyecto real en Brasil
La mayoría de las preguntas que recibimos antes de una cotización no son «¿qué marca?». Son «¿cuánta automatización necesito realmente?». Un comprador que automatiza de más paga por cabezales de carga y controles que permanecen inactivos; un comprador que automatiza de menos conserva los cuellos de botella manuales que motivaron la compra. Este artículo usa las dos líneas que acabamos de construir y probar para un cliente de Brasil para mostrar cómo se toman esas decisiones, estación por estación, y dónde están los límites. El artículo complementario de entrega cubre la fabricación y la aprobación del cliente; aquí el foco es la selección, el dimensionamiento y la aceptación.
La primera pregunta: ¿una línea o máquinas independientes?
Vale la pena especificar una línea cuando el producto actualmente se traslada entre máquinas a mano y la manipulación manual es lo que ralentiza la sala. El desencadenante que describió el cliente de Brasil es conocido: el personal transportaba las cajas a mano entre pasos de sellado separados, y la sala necesitaba más personas de las que el trabajo justificaba. Una vez que dos o más pasos de empaque se enlazan a mano y la mano de obra entre ellos llega a varias personas, unirlos con un transportador y alturas de entrada coincidentes suele amortizarse en un periodo definido. Si los pasos son genuinamente independientes, funcionan en turnos distintos o están en zonas diferentes, las máquinas independientes mantienen la disposición flexible y evitan sobredimensionar.
El cliente eligió dos líneas en lugar de una para dos zonas de empaque separadas, lo que es en sí una decisión de configuración. Una sola línea compartida habría significado transportar el producto por el suelo y detendría ambas zonas a la vez durante una avería o un cambio de tamaño. Dos líneas equivalentes mantienen cada zona independiente y permiten que una funcione mientras se ajusta la otra. El coste es el equipo duplicado; el beneficio es el tiempo de actividad y una distancia de manipulación más corta, ambos cuantificables para el comprador contra la disposición de la sala.
Tres opciones de automatización que definen la línea
Opción 1: armado automático frente a semiautomático
Una formadora semiautomática todavía necesita una persona que alimente cada plancha; conforma y sella el fondo una vez que la plancha está presentada. Una formadora de cajas totalmente automática toma planchas de su propio cargador y funciona sin un operador que la alimente. El límite está en el volumen de cajas y en el coste de la persona que, de lo contrario, estaría de pie junto a la máquina. Por debajo de unos cientos de cajas por turno, el operador que alimenta una unidad semiautomática rara vez es un coste a tiempo completo por sí solo. Una vez que el armado se convierte en una tarea continua y se necesita a la misma persona en otro lugar, el cargador automático elimina el puesto y alimenta la línea a un ritmo constante. Las líneas de Brasil funcionan un turno continuo en dos zonas, de modo que el armado automático fue la elección coherente.
Opción 2: carga manual frente a automática
Aquí es donde el comprador se detuvo antes de la automatización total, y el razonamiento es sólido. Una encajonadora automática que coloca el producto en la caja necesita un producto definido, una marcha estable de un único SKU y un cabezal de carga adaptado a ese patrón de empaque. Se amortiza cuando el mismo producto funciona largo tiempo y el volumen es alto. El cliente de Brasil maneja una mezcla de productos y cantidades por paquete y quiere que una persona confirme el contenido antes de cerrar la caja. La línea conserva por tanto una estación de carga manual, pero está construida con el transportador y la selladora ya dimensionados para admitir un cabezal automático más adelante, de modo que la elección sea reversible sin reemplazar toda la línea.
Opción 3: sellado automático frente a semiautomático
Una selladora de cajas semiautomática necesita un operador que pliegue las solapas superiores a mano y empuje la caja hacia el cabezal de cinta. Una unidad automática pliega las solapas y sella la caja a medida que pasa, sin acción del operador. Como la caja ya llega por un transportador desde una estación de carga, añadir una sección de plegado automático mantiene la línea continua y elimina el segundo puesto manual. Emparejar una formadora automática con una selladora semiautomática dejaría el paso más lento manual al final, de modo que las dos estaciones se equipararon al mismo nivel de automatización.
Un marco de decisión con límites numéricos
Las tres opciones anteriores pueden reducirse a una secuencia que sigue el orden de una decisión de compra real. Los umbrales siguientes son cifras de planificación, no constantes universales, pero ofrecen un punto de partida para contrastar con sus propios números.
- Cuente las cajas por turno. Si la cifra es inferior a unos cientos, cotice primero una formadora semiautomática; si el armado es una tarea continua a lo largo del turno, especifique el cargador automático.
- Cuente los productos y la duración de una sola marcha. Un SKU dominante en turnos largos apunta a un cabezal de carga automático; una mezcla de productos con controles de cantidad por paquete apunta a una estación manual preparada para una actualización posterior.
- Equipare la selladora con la formadora. Si la formadora es automática, la selladora debe plegar y sellar automáticamente, para que el final de la línea no reintroduzca un puesto manual.
- Trabaje el objetivo del turno hacia atrás hasta un ritmo por minuto y luego dimensione la línea contra aproximadamente el 70 al 80 por ciento de ese ritmo para mantener un amortiguador, en lugar de funcionar al máximo teórico.
- Confirme el suministro del sitio por escrito antes de la producción: voltaje, fase y frecuencia, contrastados con la placa de características que llevará la máquina.
- Cuente los cambios de formato por turno. Más de un puñado de cambios de formato aconseja agrupar formatos o dividir el trabajo entre dos líneas.
Medir la caja correctamente
Un número sorprendente de cotizaciones empiezan con las dimensiones de caja equivocadas. Una caja de cartón corrugado se mide por sus dimensiones interiores en el orden largo, ancho, alto, porque la abertura interior es lo que debe admitir el producto. Las dimensiones exteriores varían con el grosor del cartón y se usan para patrones de paletizado y envío, no para ajustar la máquina. El largo es la dimensión de abertura mayor, el ancho la menor, y el alto va desde el borde superior hasta el inferior. Cuando una línea maneja varios formatos, cada formato debe listarse con la misma convención de dimensiones interiores y el grado del cartón al lado, para que el envolvente de la máquina pueda revisarse contra el conjunto completo y no contra una muestra.
Las tolerancias también importan. Un lote de cajas reales variará ligeramente alrededor de la dimensión nominal, y las guías y los brazos plegadores deben admitir esa variación sin atascarse. Dimensionar la máquina a la cifra nominal exacta sin margen deja sin espacio la variación normal del cartón; la especificación práctica añade una holgura pequeña y la confirma contra una muestra de cajas y no contra una sola.
Comparativa: los niveles de configuración
| Dimensión | Configuración semiautomática | Líneas de Brasil | Encajonadora totalmente automática |
|---|---|---|---|
| Armado | El operador alimenta cada plancha | Automático desde el cargador | Automático desde el cargador |
| Carga | Manual | Manual, actualizable más adelante | Cabezal automático o robot |
| Solapa superior y sellado | Plegado a mano; la máquina encinta | Plegado y cinta automáticos | Plegado y cinta automáticos |
| Operadores por línea | Dos a tres | Uno | Uno o ninguno en la línea |
| Ajuste ideal | Menor volumen, trabajo variado | Producto mixto, turno estable | Un único SKU, marchas largas de alto volumen |
| Limitación principal | Quedan puestos manuales | Un formato a la vez | Coste más alto, menos flexible entre productos |
Dimensionar la formadora según la caja y el turno
La formadora se dimensiona primero por el rango de dimensiones de caja que debe admitir y segundo por las cajas por turno. La máquina tiene un mínimo y un máximo para el largo, ancho y alto de la plancha, y el conjunto completo de formatos del cliente debe quedar dentro de ese envolvente antes de considerar nada más. Un error común es dimensionar solo contra la caja más grande y luego descubrir que la caja más pequeña no forma derecha. La segunda entrada es la plancha misma: el grado del cartón y el perfil de onda cambian la fuerza que necesita el cabezal de conformado, por eso probamos sobre las planchas reales y no sobre un sustituto.
Para el objetivo del turno, la formadora solo necesita ser tan rápida como la estación de carga manual que le sigue, más un margen para mantener el amortiguador. Especificar una formadora más rápida no aumenta la producción de la línea porque el operador de carga limita el ritmo. La especificación sensata es una formadora que cumpla con comodidad el objetivo del turno y pueda rellenar la cola del transportador tras una pausa, en lugar de la cifra de ciclo más alta del catálogo.
La fiabilidad en la toma se protege con una comprobación de plancha doble: cuando dos planchas se pegan y se elevan juntas, la máquina detecta el grosor adicional y rechaza el par en lugar de forzar dos cajas en el cabezal de conformado. Es una función pequeña, pero es la protección habitual contra el atasco que detiene una línea cuando el cartón está ligeramente húmedo o los bordes se han pegado durante el almacenamiento, y se incluyó en ambas unidades.
Dimensionar el transportador como amortiguador
El transportador tiene dos tareas: trasladar las cajas abiertas a una altura coincidente y mantener una cola. El número de cajas que puede albergar es el amortiguador que desacopla la formadora del operador de carga. Un transportador corto transmite cada pausa directamente a la formadora; uno más largo mantiene una cola preparada y absorbe interrupciones breves. El ancho de las guías se fija a la caja para que las cajas no se desvíen, y la velocidad de accionamiento se equipara al ciclo de la estación para que las cajas avancen sin amontonarse. En una línea de formatos mixtos las guías forman parte del cambio de formato, de modo que la disposición debe dejar acceso despejado para ajustarlas.
La elección del accionamiento sigue la carga. Una sección de rodillos motorizada usa un accionamiento con reductora dimensionado al peso de una caja llena, y la lógica de control indexa las cajas al ritmo de las estaciones en lugar de funcionar continuamente a velocidad fija. Los sensores en la entrada y la salida indican al accionamiento cuándo hay una caja presente, de modo que el transportador se detiene y arranca con la cola en lugar de empujar cajas hacia una estación que no está lista. Esto es lo que permite que el mismo transportador actúe tanto como transporte como como amortiguador controlado, sin un sistema de acumulación separado.
Dos ajustes concentran la mayor parte del trabajo de puesta en marcha en esta sección. El primero es la posición del fotosenor de entrada: debe detectar una caja lo bastante temprano para que el accionamiento indexe antes de que la caja llegue a la sección siguiente, pero no tan temprano que una caja lenta se cuente dos veces. El segundo es la velocidad de banda o rodillos en relación con la sección de plegado: si el transportador va más rápido de lo que el cabezal de cinta puede admitir, las cajas cierran el hueco y se presionan entre sí; si va más lento, el amortiguador nunca se llena y la formadora espera una salida vacía. La comprobación práctica es hacer pasar una fila de cajas y observar el hueco entre ellas, luego ajustar el accionamiento hasta que la separación se mantenga constante en el traspaso en lugar de estrecharse o abrirse.
Elegir la cinta y el tipo de selladora
La cinta de sellado de cajas forma parte de la especificación porque cambia cómo se ajusta el cabezal de cinta. La mayoría de las cajas de envío usan una cinta de película BOPP recubierta con adhesivo acrílico o de fusión en caliente. El adhesivo acrílico tolera un rango de temperatura más amplio y es la opción común para almacenamiento en condiciones variables; el de fusión en caliente forma una unión inicial más rápida y conviene a líneas de alta velocidad. El ancho de la cinta se fija según el peso de la caja, con cinta más ancha para cajas más pesadas, y el núcleo interior del rollo debe coincidir con el portarollos de la máquina. El freno de tensión del cabezal se ajusta entonces para la cinta específica, por eso cambiar el grado de cinta suele significar revisar de nuevo el ajuste.
Las selladoras también se distinguen por cómo manejan tamaños de caja mixtos. Una selladora uniforme se ajusta a un formato y lo mantiene hasta que el operador cambia el ajuste. Una selladora de ajuste aleatorio o automático detecta cada caja y reajusta sus bandas y la altura de plegado sobre la marcha, lo que conviene a un flujo de tamaños de caja distintos que llegan juntos, pero cuesta más y añade piezas móviles. Las líneas de Brasil manejan un formato definido a la vez con un cambio planificado, de modo que las selladoras uniformes fueron la elección proporcionada; una selladora aleatoria sería la respuesta si la línea tuviera que sellar tamaños mixtos en un único flujo y no en lotes.
Dimensionar la selladora y leer los datos eléctricos
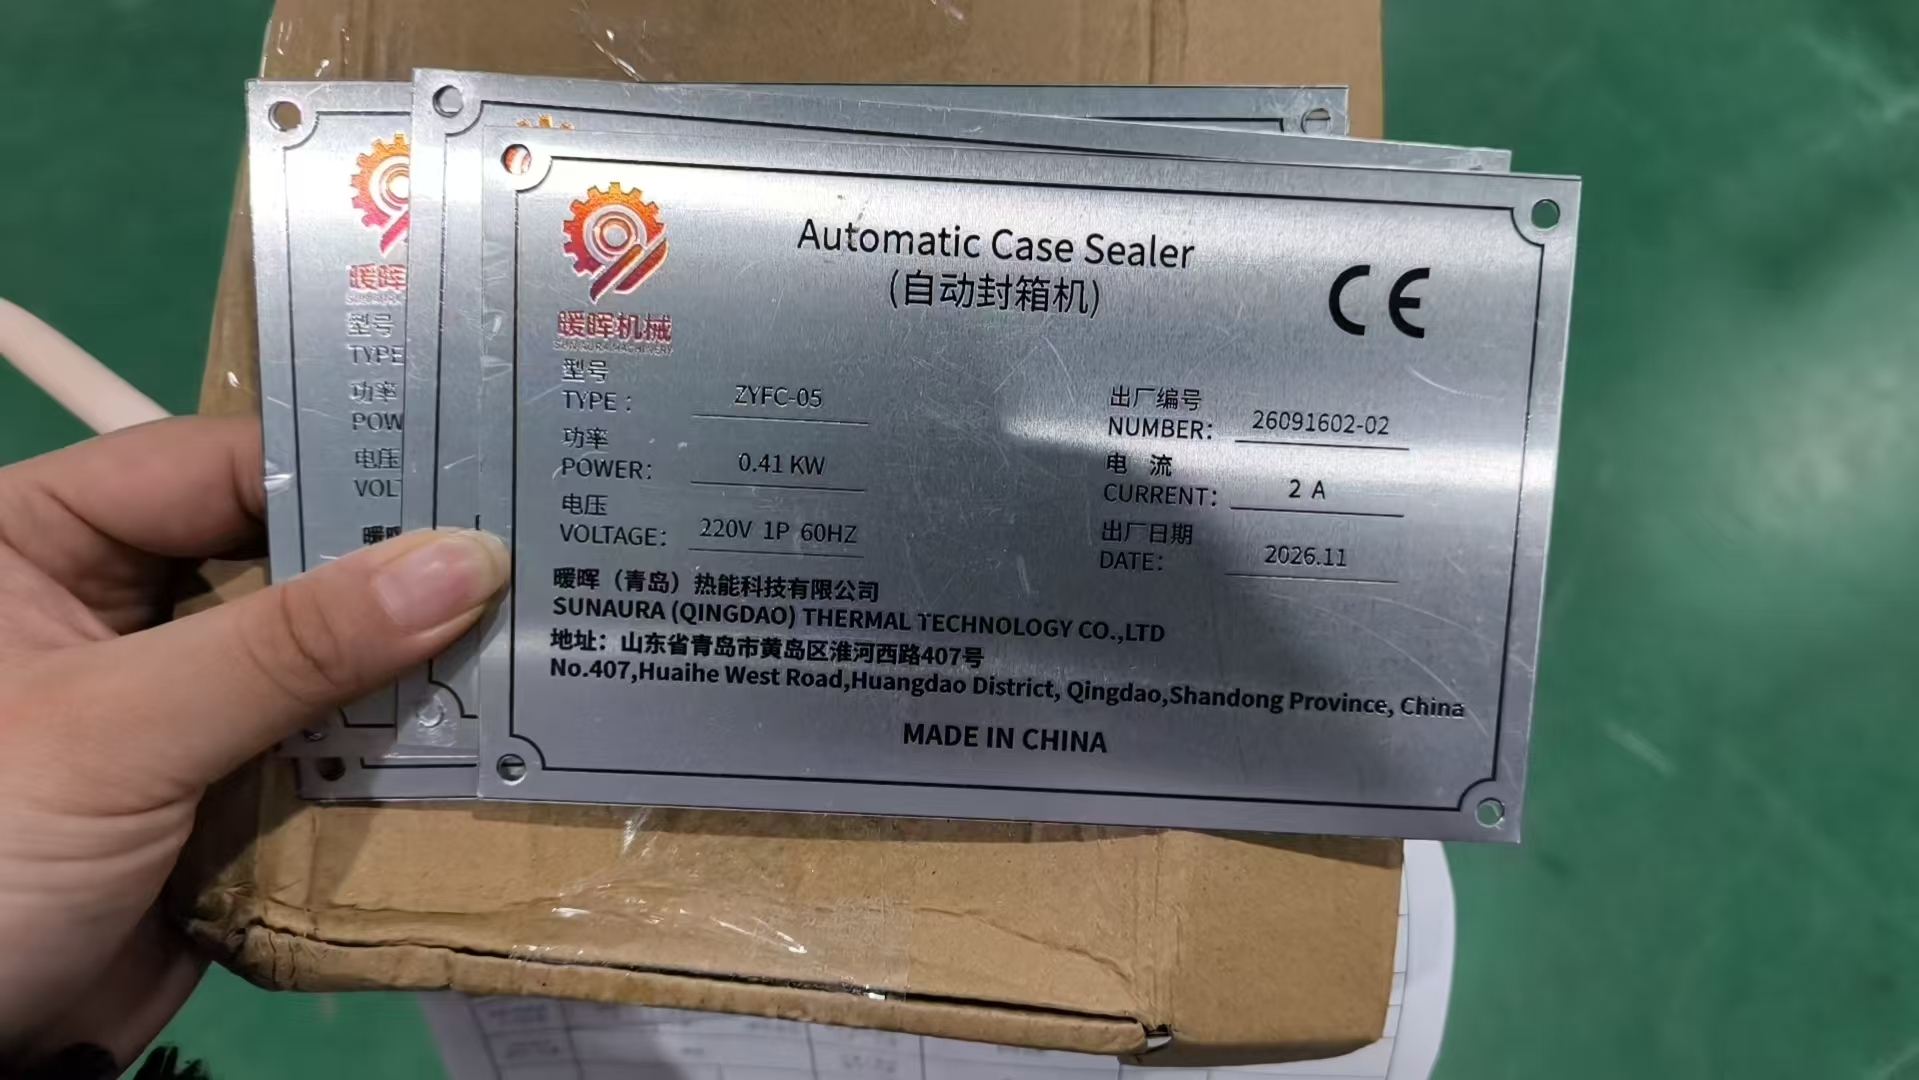
La selladora debe admitir el mismo envolvente de caja que la formadora, con los brazos plegadores y el cabezal de cinta ajustados a la altura y el ancho de la caja. El modelo usado aquí es el ZYFC-05, y su placa de características registra los datos eléctricos y no una especificación de marketing. El video siguiente muestra la secuencia de marcha de la que forma parte la máquina de la placa.
Voltaje, fase y frecuencia: el detalle que bloquea la instalación
La razón más común por la que una máquina no puede ponerse en marcha a la llegada es un desajuste entre el suministro de la placa y el del sitio. Las líneas de Brasil están construidas para 220V monofásico 60 Hz, confirmado contra el sitio del cliente antes de la producción. La frecuencia importa tanto como el voltaje: un motor devanado para 50 Hz funcionando a 60 Hz se comporta de forma distinta, y a la inversa es peor. La decisión entre monofásico y trifásico depende del tamaño del motor y del suministro del sitio; estaciones pequeñas como esta selladora funcionan en monofásico, mientras que accionamientos más grandes suelen necesitar trifásico. Bloqueamos estos datos por escrito al inicio del pedido porque rebobinar o convertir un motor después de la entrega es lento y evitable.
Usar la confirmación del cliente como estándar de aceptación
La prueba de aceptación en fábrica es donde la especificación sobre el papel se encuentra con la máquina en marcha. El cliente de Brasil no pudo estar presente en persona, de modo que los videos de prueba y la confirmación escrita cumplieron el mismo propósito. Los puntos siguientes son lo que un comprador debe pedir ver, ya sea asistiendo en persona o revisando el video.
- La formadora haciendo pasar una pila completa de planchas reales sin doble alimentación, con cajas derechas y cinta de fondo centrada.
- Cajas avanzando rectas por el transportador con las guías ajustadas al ancho real.
- Un lote por la selladora, no una sola caja, con cada solapa superior recogida y la cinta adherida y centrada.
- Los enclavamientos y las paradas de emergencia demostrados, y el consumo medido coincidiendo con la placa de características.
- Un cambio de formato grabado entre formatos, si la línea va a funcionar con más de un tamaño de caja, cronometrado y no estimado.
Cambio de formato y la penalización por múltiples SKU
Cada formato de caja en la línea supone un cambio: el cargador y el cabezal de conformado de la formadora, las guías del transportador y los brazos plegadores y el ancho de cinta de la selladora se reajustan todos. La decisión no es si los cambios son posibles, sino cuántos ocurren por turno y cuánto dura cada uno. Una línea que cambia de formato una o dos veces al día absorbe el reajuste sin problema; una que cambia cinco o seis veces al día dedica una parte significativa del turno a ajustarse en lugar de sellar cajas. Los compradores en esa posición deben agrupar formatos para reducir el número de cambios o considerar una segunda línea, lo que es parte del motivo por el que el pedido de Brasil dividió el trabajo entre dos máquinas.
Coste total y la lógica de amortización
La amortización se calcula principalmente contra la mano de obra que elimina la línea. El proceso manual necesita varias personas entre armado, carga y sellado; la línea configurada necesita un operador en el punto de carga. Tome el coste cargado de los puestos eliminados a lo largo de un año, contrástelo con el precio de la máquina, la instalación, la cinta y la energía, y la amortización simple es el coste de la máquina dividido por el ahorro anual. Hay dos entradas más que pertenecen al cálculo aunque sean más difíciles de cotizar: el coste de las cajas rechazadas o retrabajadas bajo el proceso manual inconsistente, y el coste de las paradas de línea cuando un paso manual se retrasa. Los compradores que cuentan solo el precio de la máquina e ignoran las entradas de mano de obra y retrabajo tienden a sobredimensionar poco y reabrir el mismo problema un año después.
Balance de línea y dónde está el cuello de botella
Una línea enlazada solo avanza a la velocidad de su estación más lenta, de modo que el primer paso del balance es identificar cuál es esa estación. En estas líneas el punto de carga manual es deliberadamente el cuello de botella, con la formadora y la selladora capaces de funcionar más rápido. Las estaciones delante del cuello de botella lo alimentan, y las de atrás reciben de él; el amortiguador del transportador mantiene el cuello de botella abastecido y evita que espere. Si se añade un cabezal de carga automático más adelante, el cuello de botella se desplaza, y el ciclo de la formadora o la selladora pasa a ser el nuevo límite, por eso ambas se dimensionaron con margen desde el inicio.
El cálculo es directo. Convierta el ciclo de cada estación en unidades por minuto, tome la cifra menor como régimen de la línea y luego compárela con el objetivo del turno. Una línea está equilibrada cuando ninguna estación está sobredimensionada de forma marcada respecto al cuello de botella y el amortiguador entre estaciones es lo bastante grande para absorber las pausas breves. Sobredimensionar cada estación hasta la misma cifra pico eleva el precio sin aumentar la producción, porque el cuello de botella sigue marcando el ritmo real.
Comparar cotizaciones y evaluar al proveedor
Dos cotizaciones para lo que parece la misma línea rara vez se construyen con la misma especificación. La comparación debe hacerse línea por línea y no sobre el total. Confirme el envolvente de caja que admite cada máquina, el estándar de protección y enclavamiento, si el panel de control y el HMI están incluidos, el voltaje y la frecuencia para los que está devanada la máquina y la documentación que se envía con ella. Una cotización más baja que omita las protecciones con enclavamiento, la prueba sobre planchas reales o la declaración CE no es la misma máquina a un precio menor; transfiere coste y riesgo al comprador en la puesta en marcha.
La evaluación del proveedor va junto con el precio. Pida la prueba de fábrica sobre las planchas reales, la lista de piezas referenciada al número de serie y la vía de respuesta para el soporte después de la entrega. La confirmación escrita del pedido de Brasil, donde el cliente revisó el video en marcha antes del embalaje, es el tipo de evidencia de aceptación que separa a un proveedor dispuesto a ser medido de uno que pide confiar en una placa de características. Los repuestos y las condiciones posventa deben acordarse antes del pedido en lugar de negociarse tras una avería, porque el plazo de entrega de una sola pieza puede detener una línea completa.
Cuándo no comprar esta configuración
Una lista neutral de los casos en que esta línea es la respuesta equivocada forma parte de la selección. No la especifique si el volumen es tan bajo que una persona alimentando una máquina semiautomática no es un coste a tiempo completo; la formadora automática no amortizará su precio. No especifique una estación de carga manual si un único SKU funciona a alto volumen todo el turno, porque un cabezal de carga automático es el paso que realmente elimina la mano de obra. No especifique una línea si los formatos cambian muchas veces a lo largo del día, ya que el tiempo de cambio dominará. Y no se comprometa hasta confirmar el voltaje y la frecuencia del sitio, porque un desajuste del suministro detiene el proyecto en la puesta en marcha. Declarar estos límites es lo que distingue la línea de dimensionamiento adecuado de la más grande.
Preguntas que hacen los compradores antes de comprometerse
¿Puedo empezar con la estación de carga manual y automatizarla después? Sí, si la línea está construida para ello desde el inicio. El transportador y la selladora deben dimensionarse para el cabezal futuro, y el panel de control necesita la capacidad sobrante para añadirlo; adaptar después una línea que no fue diseñada para la actualización es más caro que especificarla desde el principio. Las líneas de Brasil se construyeron de esta forma deliberadamente.
¿Necesito un suministro trifásico? Depende del tamaño del motor. Estaciones pequeñas como la ZYFC-05 funcionan en monofásico; accionamientos más grandes y cabezales de carga automáticos generalmente requieren trifásico. El suministro se confirma contra la placa de características antes de devanar la máquina, de modo que el electricista del sitio debe formar parte de la discusión temprana en lugar de incorporarse a la entrega.
¿Cómo sé que la máquina funcionará con mis cajas? La prueba de fábrica usa las planchas reales y hace pasar un lote, no una sola caja. La doble alimentación en la formadora, la desviación en el transportador y la calidad de la cinta en la selladora se comprueban todas sobre ese material, y el video de prueba es la evidencia. No se puede suponer que una máquina probada solo sobre una muestra genérica funcionará con su cartón.
¿Debo comprar una línea más rápida o dos líneas estándar? La respuesta sigue el plano de planta y el recuento de cambios. Dos líneas protegen contra una sola avería deteniendo toda la operación y acortan la distancia de manipulación, mientras que una línea más rápida conviene a una sola zona con un SKU dominante. Las dos zonas y los formatos mixtos del cliente de Brasil hicieron de la división la opción de menor riesgo.
La información que necesitamos antes de cotizar
- Dimensiones de caja de cada formato, con grado del cartón y perfil de onda.
- Cajas selladas objetivo por turno y número de minutos de trabajo, no una cifra pico.
- Cantidad de formatos y frecuencia con que la línea cambia entre ellos.
- Voltaje, fase y frecuencia del sitio, y el espacio de suelo disponible con espacio libre de acceso.
- El producto que se va a empaquetar y si el contenido debe revisarse antes de cerrar la caja.
Con esas entradas podemos devolver un plano acotado, una lista fija de estaciones y los puntos de aceptación, y ejecutar la misma prueba de fábrica sobre sus planchas que revisó el cliente de Brasil. Envíe los detalles a través de la página de contacto, o compare el detalle de entrega en el artículo complementario sobre la fabricación y la aprobación.
