Dos líneas automáticas de empacado de cajas para un cliente de Brasil: de la plancha plana a la caja sellada, probadas en nuestro taller antes del embalaje
En noviembre de 2026 terminamos de construir y probar dos líneas de empacado de cajas de final de línea para un cliente en Brasil. Cada línea toma una plancha plana de cartón corrugado, la abre y sella el fondo, traslada la caja vacía por una estación de llenado y luego pliega las solapas superiores y sella la caja con cinta. Ambas líneas se hicieron funcionar en nuestro taller con el tamaño de caja del cliente; el cliente vio el video de la prueba, confirmó el resultado por escrito y solo entonces trasladamos las máquinas a cajas de madera de exportación. Este artículo repasa lo que se construyó, cómo trabajan juntas las estaciones y qué aprobó realmente el cliente.
Qué pidió el cliente y por qué
El comprador gestiona dos zonas de empaque separadas y prefirió una línea por zona en lugar de una sola línea compartida. La razón es práctica: cuando una zona se detiene para un cambio de formato de caja o una revisión de rutina, la otra sigue funcionando. Dos líneas además limitan la distancia que los operadores deben recorrer con el producto ya lleno. El pedido fue, por tanto, de dos líneas de diseño idéntico, cada una construida en torno a las mismas cuatro estaciones: una formadora automática de cajas con sellado de fondo, un transportador de rodillos motorizado, una estación de carga manual donde el personal coloca el producto dentro de la caja abierta, y una selladora automática de cajas que pliega y sella la parte superior con cinta.
La caja es un envase estándar de ranurado regular, y la línea está configurada para un formato de caja a la vez, con un cambio de formato definido entre formatos. El objetivo declarado del cliente no era la velocidad máxima sobre un único SKU, sino eliminar los dos pasos manuales más lentos de la sala — abrir y encintar las cajas a mano, y plegar y encintar la parte superior después del empaque — conservando a una persona en el punto de carga para controlar qué entra en cada caja.
La disposición de la línea, estación por estación
1. Formadora automática de cajas con sellado de fondo
La formadora se sitúa al inicio de la línea. Un montón de planchas planas se carga en el cargador; la máquina toma una plancha cada vez, la encuadra alrededor del cabezal de conformado y junta las solapas del fondo antes de que el cabezal de sellado de fondo aplique la cinta. La caja vacía terminada se descarga derecha y abierta por arriba, lista para llenarse. Esta estación está encerrada en un bastidor protegido con HMI y panel de control, que se ve en el lado derecho del video general. El cerramiento mantiene las manos alejadas de los mecanismos de toma y de cierre de solapas mientras la máquina cicla.
Sustituir el armado manual cambia el ritmo de toda la sala. Una persona abriendo cajas a mano suele ser el cuello de botella del que depende la estación de empaque. La formadora libera un flujo constante de cajas abiertas, de modo que el transportador y el personal de carga marcan el ritmo. También elimina la variación de los fondos plegados a mano, que es donde suelen aparecer las cajas mal encuadradas y las arrugas de la cinta.
El cargador de planchas tiene capacidad para una pila de trabajo en lugar de para todo un turno de cartón, lo que reduce la huella de la máquina y permite al operador reponer planchas durante el ciclo normal de carga. La alerta de cartón bajo del HMI avisa al operador antes de que el cargador se quede vacío, de modo que la línea no complete un ciclo y luego se detenga por falta de plancha. Mantener el cargador lleno es una tarea corta y frecuente, en lugar de una interrupción larga, lo que encaja con el modo en que el único operador ya se desplaza entre el transportador y el punto de carga.
2. Transportador de rodillos motorizado
Entre la formadora y la selladora, las cajas abiertas circulan por un transportador de rodillos motorizado que además forma la zona de carga manual. La superficie de rodillos queda al mismo nivel que la entrada y la salida de la máquina, de modo que las cajas pasan sin elevación. Las guías laterales mantienen cada caja derecha a medida que avanza. El transportador es el amortiguador del sistema: mantiene una cola de cajas abiertas para que la formadora siga ciclando mientras el operador llena la caja que tiene delante, y para que una pausa breve en la carga no detenga la formadora de inmediato.
La longitud del transportador no se elige solo por el plano de planta. Define el tamaño del amortiguador entre la formadora y el punto de carga. Un transportador que admite tres o cuatro cajas abiertas da a la formadora margen para seguir ciclando cuando el operador se detiene a manipular una etiqueta o revisar un paquete, y le da al operador una cola preparada para que nunca espere una caja vacía. Un transportador demasiado corto transmite cada pequeña pausa directamente a la formadora, que arranca y se detiene repetidamente y pierde el ritmo constante para el que está diseñada. En este pedido la longitud del transportador se fijó para albergar una cola pequeña y mantener compacta la huella general de las dos zonas de empaque.
3. Estación de carga manual
El cliente mantuvo deliberadamente este paso manual. Una encajonadora automática con cabezal de carga robótico o por caída se amortiza cuando un único SKU funciona a alto volumen durante periodos prolongados. Este comprador maneja una mezcla de productos y cantidades por paquete, y quiere que una persona verifique el contenido y la disposición antes de cerrar la caja. El operador carga el producto en la caja abierta a medida que llega a la estación y luego la libera hacia la selladora. La línea está construida para poder actualizarse más adelante: el transportador y la selladora ya están dimensionados para admitir un cabezal de carga automático si la mezcla de productos se reduce y el volumen aumenta.
4. Selladora automática de cajas, modelo ZYFC-05
Al final de la línea, la caja llena entra en la selladora automática de cajas. Los brazos plegadores amarillos recogen las cuatro solapas superiores en secuencia, y el cabezal de sellado superior aplica la cinta a medida que la caja pasa. La caja sale cerrada y sellada tanto con la cinta de fondo original de la formadora como con la nueva cinta superior. La selladora especificada en este pedido es el modelo ZYFC-05, el mismo tipo de unidad cuyo régimen eléctrico se examina en el artículo técnico complementario.
Cómo funcionan realmente el plegado de solapas y el cabezal de cinta
Una caja de ranurado regular tiene cuatro solapas superiores: dos solapas interiores estrechas y dos solapas exteriores más anchas. La selladora las trabaja en un orden fijo. Al entrar la caja, un arado curvo levanta las dos solapas interiores y las mantiene arriba; luego un juego de brazos laterales barre las dos solapas exteriores hacia adentro y sobre ellas, de modo que las cuatro se encuentran en el centro. La caja ya se está moviendo mientras ocurre esto, por eso los brazos plegadores tienen forma curva y no barras rectas. Cuando la caja llega al cabezal de cinta, las solapas están planas y derechas.
El cabezal de cinta es en sí una unidad mecánica simple, sin motor separado. Un rodillo con resorte presiona el borde inicial de la cinta contra la caja, una cuchilla fija corta la cinta a la longitud correcta mientras la caja sigue moviéndose, y un rodillo trasero presiona el extremo final sobre la caja. La tensión de la cinta se regula con un freno ajustable en el rollo. Si el freno está demasiado apretado, la cinta se estira y se despega; si está demasiado suelto, la cinta se coloca con arrugas. Este es un ajuste que fijamos durante la prueba y marcamos para el cliente, porque es lo primero que revisará un operador cuando una caja se vea mal sellada.
La propia caja: grado del cartón y por qué importa
Las máquinas se construyen en torno a la caja, no al revés, de modo que la especificación de la plancha forma parte de la ingeniería. El cartón corrugado se describe por su perfil de onda y su resistencia. La onda es la capa interior ondulada: los perfiles habituales van desde una onda B fina para cajas de venta con impresión hasta una onda C más rígida para cajas de envío, con cartón doble pared BC para contenidos más pesados. La resistencia se indica bien como valor de la prueba de compresión de canto, que mide la carga que puede soportar una caja erguida antes de plegarse, o como valor de estallido Mullen, que mide la resistencia a la perforación. Los valores de compresión de canto son la opción más habitual para el apilado en almacén; los valores de estallido importan cuando el contenido es cortante o la caja se manipula con brusquedad.
Estos detalles alimentan directamente los ajustes de la formadora. Una plancha doble pared más pesada es más rígida, por lo que las ventosas del cargador y el cabezal de conformado necesitan más fuerza y el tiempo de cierre de solapas es ligeramente distinto. Un cartón demasiado ligero para el peso del producto se aplastará en el cabezal de conformado o se hundirá en el transportador. Pedimos las planchas reales del cliente en lugar de una muestra genérica para que la prueba se ejecute sobre el material real, y los videos de prueba de este pedido se grabaron con esas mismas cajas.
Cómo se realizó la prueba de aceptación en fábrica
Antes de grabar nada para el cliente, hicimos circular la línea con las mismas comprobaciones que usamos en cada pedido de exportación. La lista siguiente es la versión práctica, no un ejercicio de papeleo.
- Cargamos el cargador de la formadora con una pila completa de las planchas del cliente y confirmamos que toma una plancha cada vez, sin doble alimentación ni atascos.
- Revisamos cada caja armada buscando esquinas derechas y cinta de fondo centrada, y rechazamos cualquier caja con una solapa plegada hacia adentro o aplastada.
- Regulamos las guías del transportador y el ancho de la banda de la selladora a las dimensiones de la caja y confirmamos que la caja no se desvía entre estaciones.
- Hicimos pasar un lote por la selladora y comprobamos que las cuatro solapas superiores estén completamente recogidas, que la cinta esté centrada y adherida, y que no haya esquinas levantadas.
- Revisamos la formadora protegida con las puertas abiertas y cerradas para confirmar que los enclavamientos detienen el ciclo cuando se abre el acceso.
- Medimos el consumo eléctrico comparándolo con la placa de características y confirmamos que la parada de emergencia detiene la línea desde cualquier estación.
La aprobación escrita del cliente
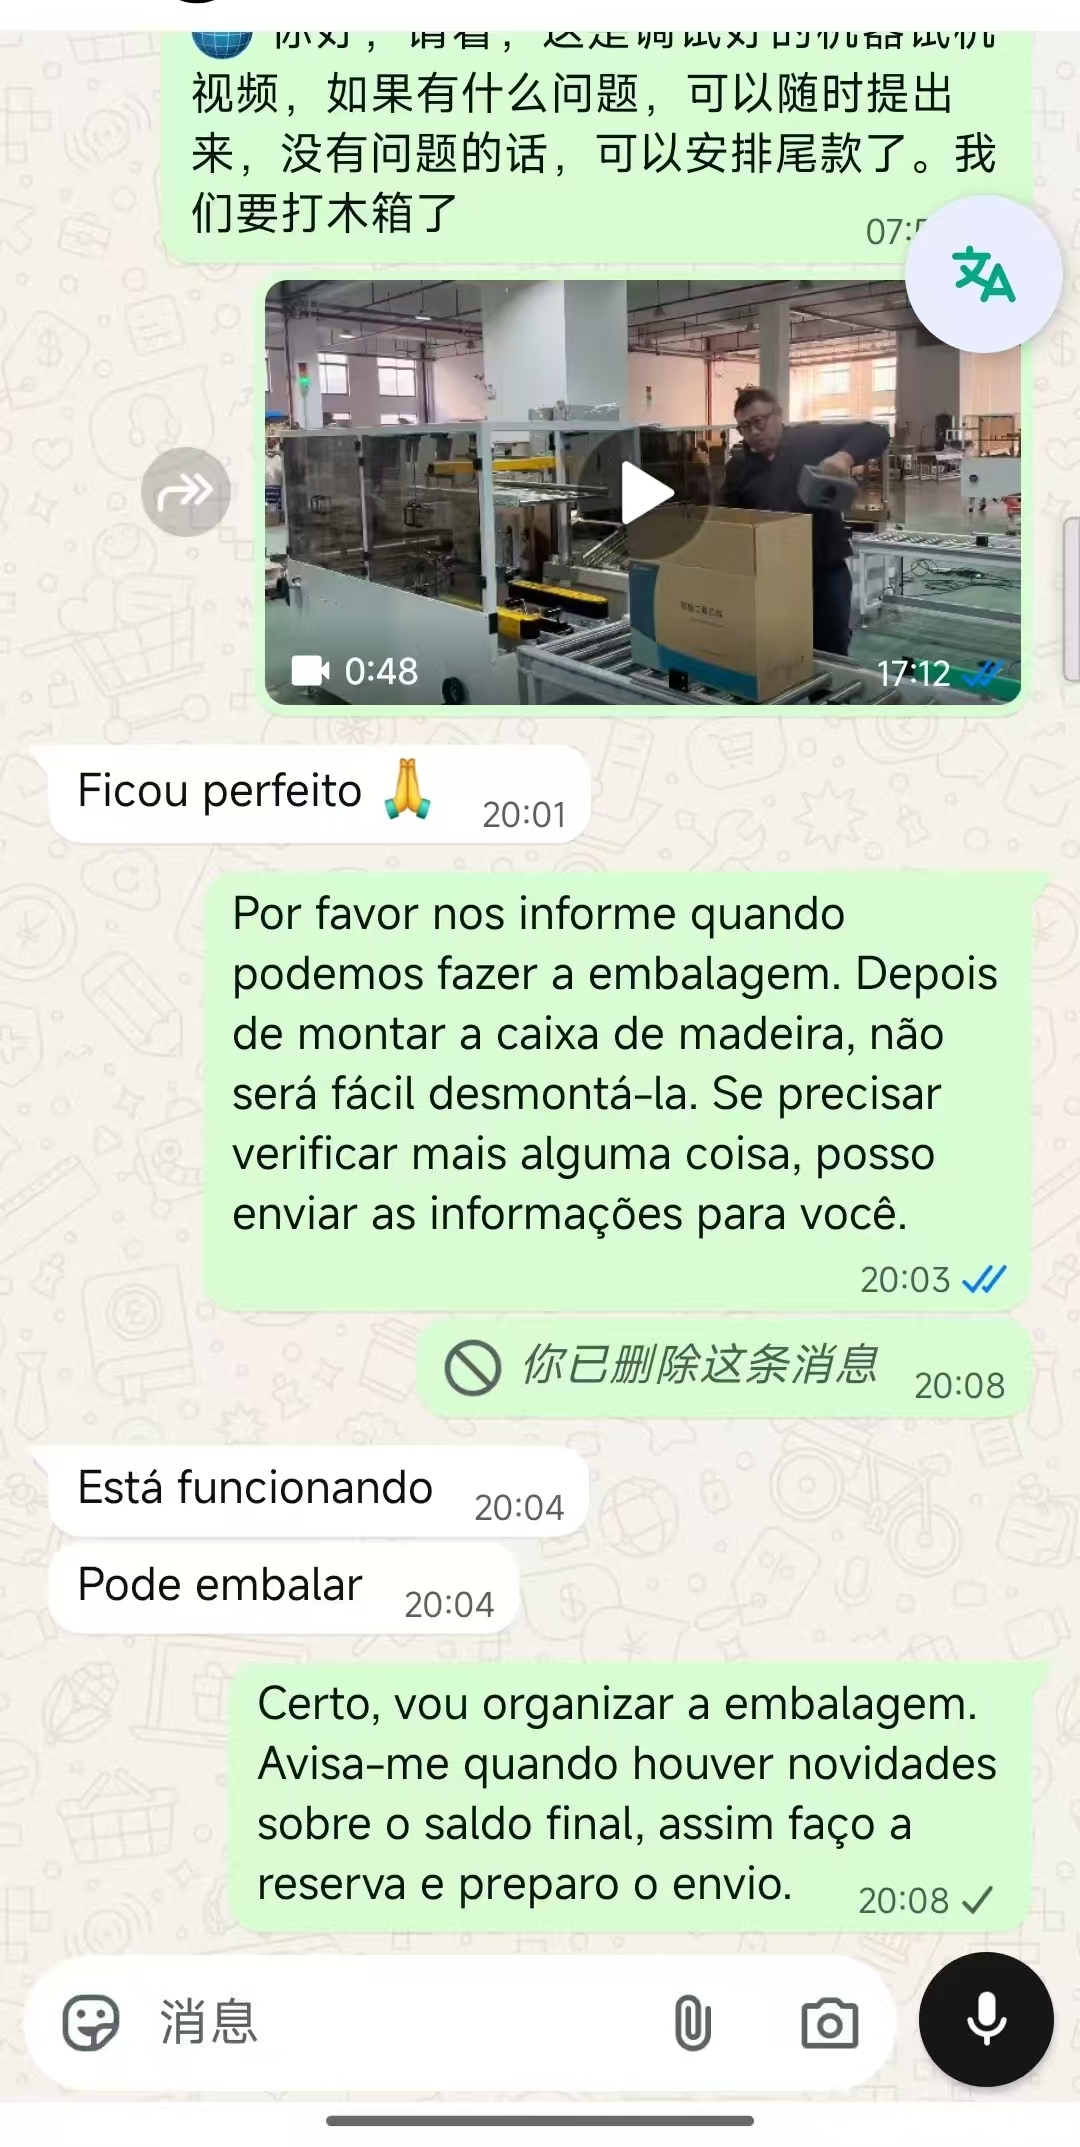
Los mensajes de la captura son palabras del propio cliente. Tras recibir el video de prueba, el comprador respondió «Ficou perfeito» (quedó perfecto), luego «Está funcionando» (está funcionando) y «Pode embalar» (puede embalarla). Mantenemos la línea sin embalar hasta contar con esta confirmación por una razón simple: una vez que una máquina está atornillada en una caja de madera de exportación, volver a abrirla para revisar un ajuste supone desmontar parcialmente el embalaje. Confirmar primero la prueba mantiene limpios tanto el cronograma del cliente como el nuestro.
Línea automática frente al proceso manual que sustituye
| Punto de comparación | Armado, empaque y sellado manuales | Estas dos líneas automáticas |
|---|---|---|
| Armado y cinta de fondo | Hecho a mano; la velocidad varía con el operador | Automático desde el cargador de planchas; cajas derechas y consistentes |
| Plegado de solapas superiores y cinta | Plegado a mano; la cinta suele quedar descentrada o arrugada | Plegado mecánico y cinta centrada en cada caja |
| Personal necesario por línea | Tres o cuatro personas entre los pasos | Una persona en la estación de carga |
| Variación de calidad de las cajas | Alta; depende del cansancio y del turno | Baja; ajustes fijos hasta un cambio de formato |
| Control del ritmo | Marcado por el paso manual más rápido | Marcado por el operador de carga, con una cola de amortiguación |
| Limitación principal | Coste de mano de obra y cajas inconsistentes | Un formato de caja a la vez; se requiere un cambio entre tamaños |
Cómo se calcula el rendimiento en una línea con estación manual
En esta disposición, la formadora y la selladora pueden funcionar ambas más rápido que el punto de carga manual, de modo que el operador de carga marca la producción real, no las placas de características de las máquinas. El cálculo útil es el tiempo de ciclo en la estación de carga. Si el operador puede liberar una caja llena cada seis segundos, la línea está limitada a diez cajas por minuto, independientemente de lo rápido que pueda ciclar la formadora. Dimensionar la máquina por encima de ese ritmo no es un desperdicio, pero tampoco aumenta la producción; construye la cola de amortiguación y permite que la formadora recupere el paso tras una pausa breve.
La forma práctica de planificar la línea es trabajar hacia atrás desde el objetivo del turno. Se toma el número de cajas selladas que necesita el turno, se divide entre los minutos de trabajo y luego se añade un margen, porque ninguna estación manual funciona a su pico durante un turno completo. Una cifra habitual de planificación es dimensionar la línea contra aproximadamente el 70 al 80 por ciento del mejor ritmo del operador, lo que deja espacio para descansos, revisiones menores y la ocasional caja mal alimentada. Construir hasta el máximo teórico no deja amortiguación y la línea incumplirá su objetivo en cuanto algo interrumpa la carga.
Protecciones de seguridad y los requisitos de maquinaria CE
Los riesgos de esta línea se concentran en dos lugares: los mecanismos de toma y cierre de solapas de la formadora, que se mueven con fuerza real, y la cuchilla de cinta y las bandas de transmisión de la selladora. La formadora se construye por tanto como un gabinete protegido con puertas con enclavamientos, de modo que abrir el acceso mientras la máquina cicla detiene el movimiento antes de que una mano pueda alcanzar el mecanismo. La selladora mantiene sus piezas móviles detrás de protecciones fijas, con el cabezal de cinta accesible solo por una apertura definida para el cambio de rollos. Los botones de parada de emergencia se colocan en el panel de la formadora, la zona de carga y la selladora, y cualquiera de ellos detiene la línea completa.
La marca CE de la placa de características está respaldada por la declaración del paquete documental. La máquina se evalúa frente a la directiva de máquinas en materia de seguridad mecánica y eléctrica, con las distancias de protección, el comportamiento de los enclavamientos y el circuito de parada de emergencia documentados, no asumidos. Los puntos de pinzamiento del transportador están protegidos donde un rodillo se une al accionamiento, y el panel eléctrico se construye según las normas aplicables de baja tensión y de cuadros eléctricos. Esto importa más allá del mercado europeo porque la propia revisión de seguridad del cliente pedirá la misma evidencia independientemente del destino.
Preparación del sitio e instalación
La línea no necesita una cimentación especial, pero el suelo debe ser lo bastante plano y nivelado para que los bastidores queden derechos; las máquinas usan pies regulables y no ruedas en su posición fija. Las entradas principales en el sitio son el suministro eléctrico que coincida con la placa de características y una disposición clara que deje espacio para cargar el cargador de la formadora por el frente y para que el operador trabaje la estación de carga sin cruzar el transportador. Entregamos un plano acotado antes del envío que muestra la huella exacta, el espacio libre de acceso y el punto de llegada de la alimentación, para que el cliente pueda preparar el suelo y el punto de suministro antes de que lleguen las cajas.
La puesta en marcha en el sitio sigue una secuencia fija: nivelar y unir las secciones, conectar el transportador y las señales entre estaciones, confirmar el sentido de cada accionamiento, hacer pasar cajas vacías por todo el recorrido y luego hacer pasar cajas llenas y revisar los sellados. Los mismos puntos de aceptación usados en la prueba de fábrica se repiten en el sitio, porque el transporte puede desplazar una guía o aflojar un ajuste incluso cuando el embalaje es sólido.
Mantenimiento y piezas de desgaste
La línea usa pocas piezas de desgaste, lo que es parte del motivo por el que conviene a un comprador sin un equipo de mantenimiento numeroso. El consumible es la propia cinta, que el operador reemplaza de rutina. La cuchilla de la cinta se desgasta a lo largo de un periodo largo y es un recambio atornillado, no una pieza que se afila. Las cadenas de transmisión del transportador y las bandas de accionamiento de la selladora se revisan y lubrican según un programa, y las ventosas del cargador de la formadora se inspeccionan, porque una ventosa desgastada es la causa habitual de una toma fallida. La tabla siguiente cubre las averías que realmente surgen en servicio.
El pedido se envió con un conjunto definido de consumibles y repuestos, no con una lista abierta. Junto con las máquinas se enviaron los primeros rollos de la cinta BOPP especificada, una cuchilla de cinta de repuesto por selladora, un juego de ventosas de repuesto para el cargador de la formadora y los elementos de fijación necesarios para unir las secciones del transportador. Mantener estos primeros elementos de servicio en la misma caja que la lista de piezas significa que el equipo de mantenimiento no tiene que conseguir una cuchilla específica del portarollos o una ventosa equivalente antes del primer servicio de rutina. La propia lista de piezas está referenciada al número de serie de cada máquina, de modo que cualquier pedido posterior puede hacerse contra el componente exacto instalado y no contra una descripción.
| Síntoma | Causa probable | Acción |
|---|---|---|
| La formadora no toma una plancha o da doble alimentación | Ventosa desgastada, o cargador apilado sin escuadrar | Inspeccionar la ventosa, re-encuadrar la pila y revisar el ajuste de aire |
| La caja se desvía en el transportador | Guía lateral suelta o demasiado abierta | Reajustar las guías al ancho de la caja y bloquearlas |
| Cinta arrugada o descentrada | Tensión del freno de cinta incorrecta, o rodillo sucio | Reajustar el freno y limpiar el rodillo de presión |
| Solapa superior no completamente recogida | Altura del brazo plegador fuera de punto tras un cambio de tamaño | Reajustar la altura del brazo a la nueva altura de la caja |
| La selladora se detiene con una caja atascada dentro | Caja aplastada u objeto extraño en el cabezal | Despejar desde la apertura de acceso, nunca con la alimentación conectada |
Embalaje en caja y envío
Tras la aprobación escrita, cada línea se descompuso en sus secciones de transporte, se fijó en cajas de madera de exportación fumigadas y se arriostró para que los bastidores del transportador y los gabinetes protegidos no puedan moverse en tránsito. Los paneles de control y las unidades HMI se envuelven por separado y se embalan contra los bastidores. El paquete documental adjunto incluye los esquemas eléctricos, la lista de piezas referenciada al número de serie de cada máquina, la declaración CE y las notas de operación y mantenimiento. Como el cliente pidió dos líneas, las cajas están marcadas para indicar a qué línea pertenece cada sección, de modo que el reensamblaje en el sitio sea sencillo.
Recepción de las cajas y lista de verificación de desembalaje
Como las cajas están marcadas línea por línea, el equipo de recepción puede disponer cada conjunto de cajas cerca de la zona de empaque a la que pertenece, en lugar de desapilar todo en un mismo muelle. La primera comprobación a la llegada es la externa: confirmar que las marcas de fumigación y las etiquetas de la caja están intactas y anotar cualquier caja con un arriostramiento roto o un panel perforado antes de abrirla. Si una caja sufrió un impacto fuerte en tránsito, lo correcto es abrirla contra la lista de empaque y revisar la sección contra el plano acotado antes de conectar la alimentación, en lugar de suponer que la máquina interior está derecha.
El desembalaje sigue el paquete documental en orden inverso. Cada sección se revisa contra la lista de piezas referenciada a su número de serie, el HMI y los paneles de control envueltos por separado se emparejan con sus gabinetes, y se cuentan los elementos de fijación en bolsa y las cuchillas de cinta de repuesto antes de desarmar la caja de madera. Mantener el embalaje hasta marcar todos los elementos de la lista es deliberado: una abrazadera de guía faltante o un cable suelto es mucho más fácil de rastrear mientras la caja y sus marcas siguen ahí. Una vez completado el inventario, toma el relevo la secuencia de puesta en marcha en el sitio ya descrita, comenzando por nivelar los pies y unir las secciones del transportador.
Cronograma del proyecto y mantenimiento de la identidad de las dos líneas
Construir dos líneas en un solo pedido se gestiona contra una sola especificación para que las máquinas sean genuinamente intercambiables, no solo parecidas. Las dimensiones de los bastidores, la altura del transportador, el ancho de banda de la selladora y el programa HMI se fijan todos a los mismos valores, y los esquemas eléctricos se emiten una vez y se aplican a ambas. Esto importa durante la fabricación porque un repuesto o un cambio de ajuste que funcione en una línea está garantizado para funcionar en la otra, e importa después de la entrega porque el equipo de mantenimiento del cliente solo debe aprender un conjunto de procedimientos y conservar un juego común de repuestos.
El ritmo de comunicación a lo largo del proyecto fue deliberadamente simple. En la fase de fabricación confirmamos por escrito la muestra de plancha, las dimensiones de la caja y el voltaje del sitio antes de la producción, de modo que nada quedara a interpretación. En la fase de prueba enviamos los videos en funcionamiento en lugar de una reclamación escrita, y mantuvimos el embalaje hasta que regresó la confirmación del cliente. La fase de entrega es el paquete documental y las cajas marcadas descritos antes. Mantener explícitas estas tres etapas es lo que permite que un pedido de dos máquinas para dos zonas de empaque termine sin una ronda de retrabajo.
Dónde encaja esta disposición y dónde no
Esta disposición conviene a una operación que maneja un conjunto limitado de formatos de caja, quiere que una persona revise el contenido de cada caja y está perdiendo tiempo en el armado y sellado manuales. Es un paso intermedio sensato entre una sala totalmente manual y una encajonadora totalmente automática. Es menos adecuada para una planta que maneja muchos tamaños de caja con cambios frecuentes a lo largo del turno, porque cada cambio de formato sigue significando reajustar el cargador, las guías y el ancho de sellado, y para una línea de alto volumen de un único SKU donde un cabezal de carga automático eliminaría también la estación manual. Para el detalle de ingeniería sobre el dimensionamiento de cada estación y la decisión entre unidades automáticas y semiautomáticas, ver el artículo complementario sobre la configuración de una línea de empacado de cajas de final de línea.
Si está planificando una línea similar y quiere saber qué información necesitamos antes de cotizar, comience por las dimensiones de la caja y el grado del cartón, el número objetivo de cajas selladas por turno, la cantidad de formatos y la frecuencia con que cambia entre ellos, y el voltaje y la frecuencia del sitio. Puede enviarlo a través de la página de contacto y le devolveremos una disposición y una especificación fija.
