La automatización de líneas de envasado es una inversión estratégica que puede aumentar la productividad, mejorar la calidad y reducir costos. Pero la integración exitosa requiere planificación cuidadosa. Esta guía paso a paso le acompaña en todo el proceso para 2026.
1. Fase de Planificación (3–6 meses)
Paso 1: Definir objetivos claros
- ¿Cuál es el objetivo principal? (aumentar producción, reducir mano de obra, mejorar calidad, etc.)
- ¿Cuáles son las métricas de éxito? (OEE, velocidad, rechazos, costo por unidad)
- ¿Cuál es el presupuesto aprobado?
Paso 2: Estudio de la situación actual
- Mapear el flujo de producción actual
- Identificar cuellos de botella
- Medir el rendimiento actual (velocidad, eficiencia, rechazos)
- Entrevistar a operadores y supervisores
Paso 3: Especificaciones de requisitos
- Lista de productos a envasar (formatos, materiales, velocidades)
- Requisitos de calidad (precisión, tolerancias)
- Requisitos de integración (MES, ERP, líneas existentes)
- Requisitos de espacio y utilidades
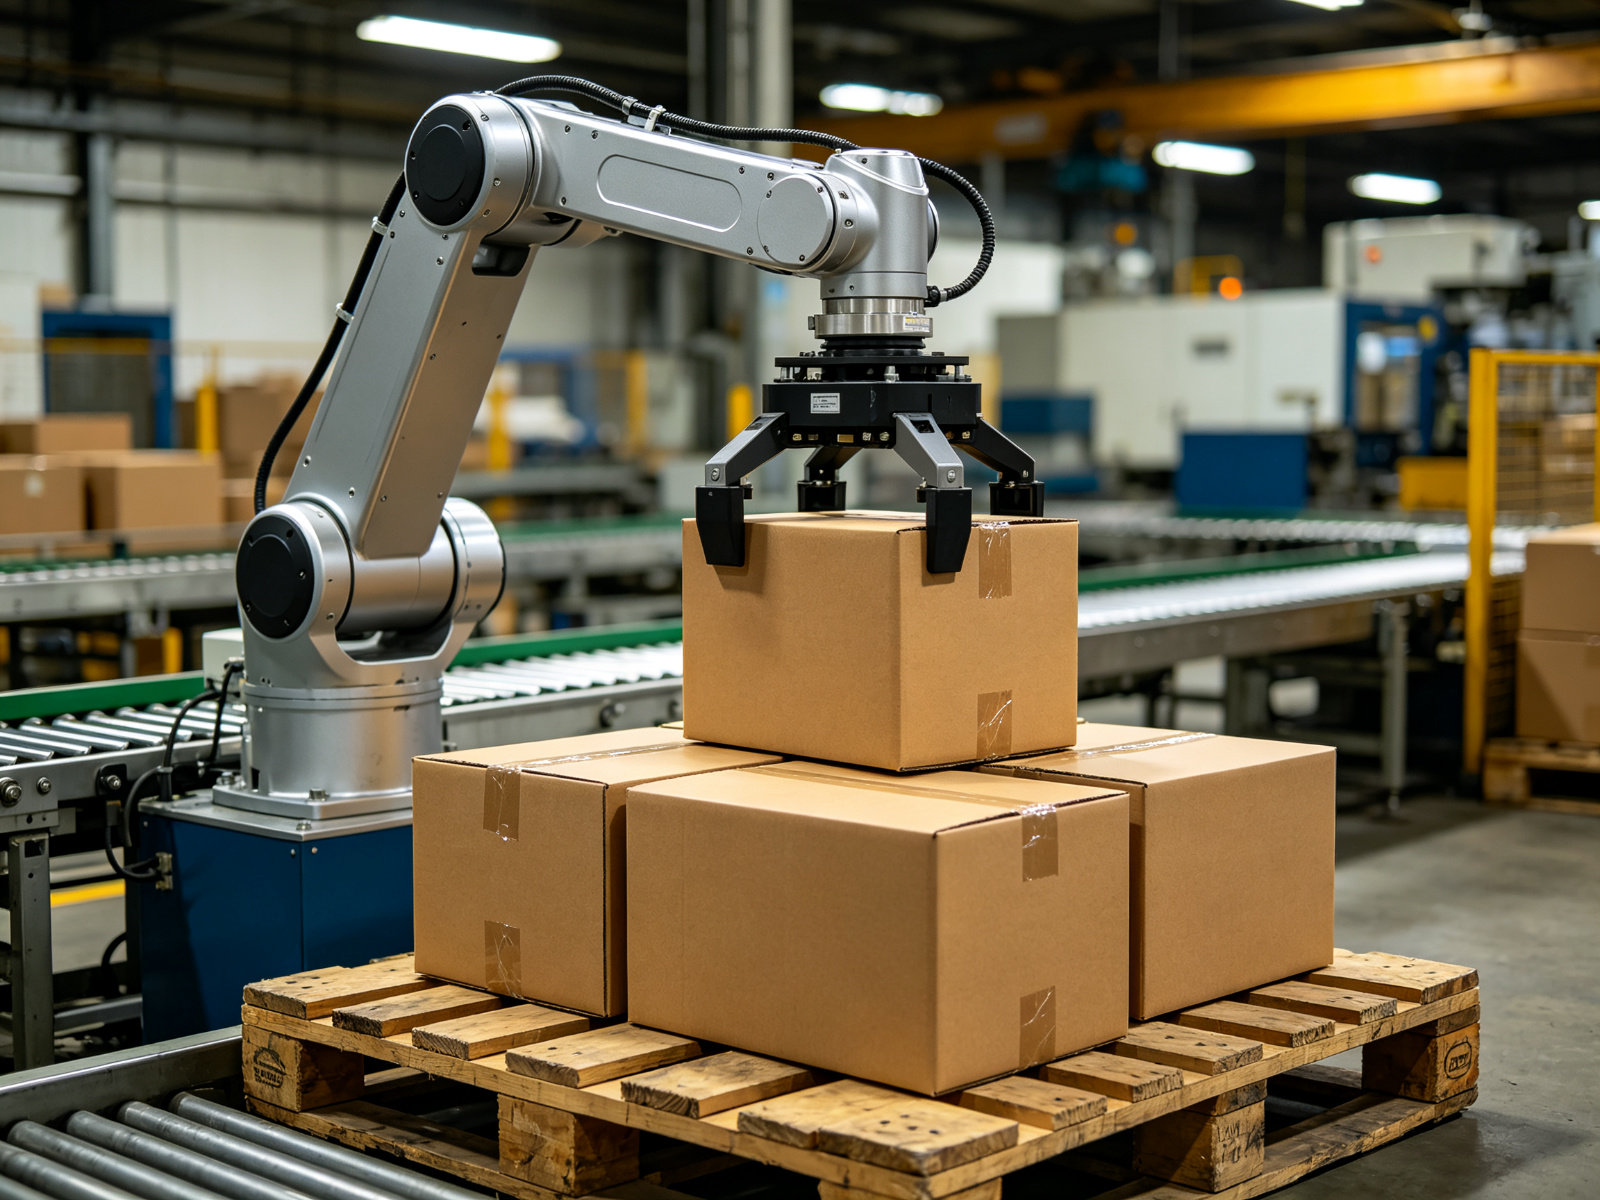
2. Fase de Selección (2–4 meses)
Paso 4: Solicitar propuestas a proveedores
- Enviar las especificaciones a 3–5 proveedores cualificados
- Evaluar las propuestas según criterios técnicos y económicos
- Visitar plantas de referencia de cada proveedor
Paso 5: Evaluar proveedores
| Criterio | Peso | Preguntas clave |
|---|---|---|
| Experiencia en su industria | 20% | ¿Cuántos proyectos similares ha hecho? |
| Calidad técnica | 25% | ¿Componentes de qué marca? ¿Diseño higiénico? |
| Costo total de propiedad | 20% | ¿No solo precio, sino costos operativos? |
| Soporte post-venta | 15% | ¿Servicio local? ¿Repuestos disponibles? |
| Capacidad de integración | 10% | ¿Puede integrar con sus sistemas existentes? |
| Referencias de clientes | 10% | ¿Clientes satisfechos? ¿Puede visitarlos? |
3. Fase de Ejecución (3–9 meses)
Paso 6: Diseño y fabricación
- Revisión del diseño preliminar
- Revisión del diseño detallado
- Fabricación y ensamblaje
- Seguimiento semanal del progreso
Paso 7: FAT (Factory Acceptance Test)
- Prueba de producción en la fábrica del proveedor
- Verificar velocidad, precisión, y calidad
- Resolver cualquier problema antes del envío
Paso 8: Envío e instalación
- Planificar el desmontaje de la línea vieja
- Instalar la línea nueva
- Conectar utilidades y servicios
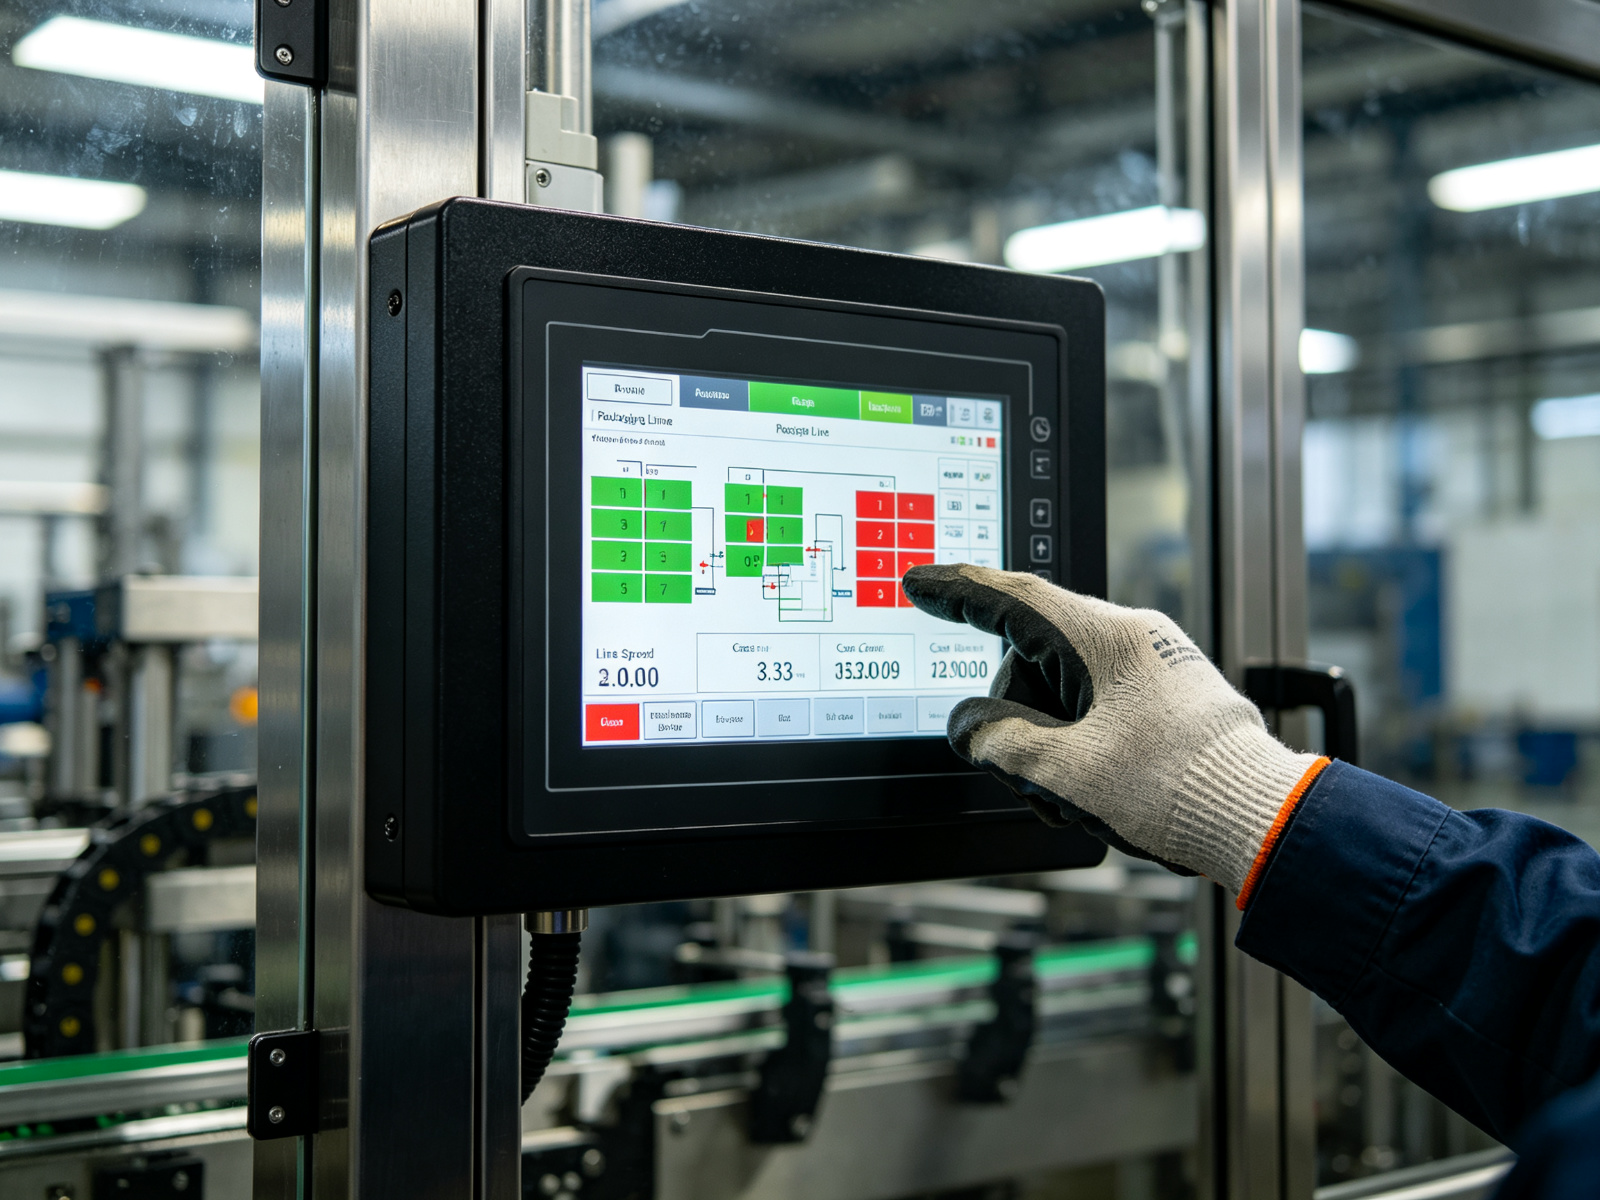
4. Fase de Puesta en Marcha (1–2 meses)
Paso 9: SAT (Site Acceptance Test)
- Prueba de producción en su planta
- Verificar que cumple con las especificaciones
- Capacitar a operadores y personal de mantenimiento
Paso 10: Optimización continua
- Monitorear el rendimiento (OEE, velocidad, rechazos)
- Identificar oportunidades de mejora
- Ajustar parámetros según la experiencia
- Implementar mejoras incrementales
5. Tendencias para 2026
- Digital twin: simulación de la línea antes de invertir
- IA predictiva: mantenimiento predictivo basado en datos
- Opc UA: comunicación estandarizada entre máquinas y sistemas
- IIoT: monitoreo remoto y análisis de datos
- Sostenibilidad: máquinas eficientes energéticamente y con bajo desperdicio
6. Errores Comunes en Integración
- No involucrar a los operadores: los operadores conocen la línea mejor que nadie. Involucrelos desde el principio.
- No planificar el tiempo de instalación: la instalación toma más tiempo del esperado. Planifique con anticipación.
- Olvidar la capacitación: una máquina nueva necesita operadores entrenados. La capacitación es una inversión, no un gasto.
7. Conclusión
Integrar una línea de envasado automatizada es un proyecto complejo que requiere planificación cuidadosa en cada fase. Siguiendo esta guía paso a paso, puede minimizar riesgos y maximizar el retorno de inversión. En SunAura, tenemos décadas de experiencia en integración de líneas de envasado, y le acompañamos en todo el proceso: desde la planificación hasta la puesta en marcha y la optimización continua. Contáctenos para una consulta gratuita sobre su proyecto de automatización.
6. Riesgos de integración y su mitigación
Una integración automatizada fracasa con frecuencia por omisiones en la interfaz, las pruebas o la capacitación, no por la máquina en sí.
- Interfaz no definida: antes de pedir oferta, fije señales, protocolos de comunicación y responsabilidades entre cada equipo y la línea superior.
- FAT omitido: probar la línea completa con el producto real en fábrica evita sorpresas en planta; no sustituya el FAT por pruebas parciales.
- Capacitación insuficiente: el operador debe conocer recetas, alarmas y limpieza; incluya entrenamiento y documentación en el alcance.
- Repuestos críticos: liste piezas de desgaste y su disponibilidad; una parada por repuesto puede anular el ahorro de la automatización.
