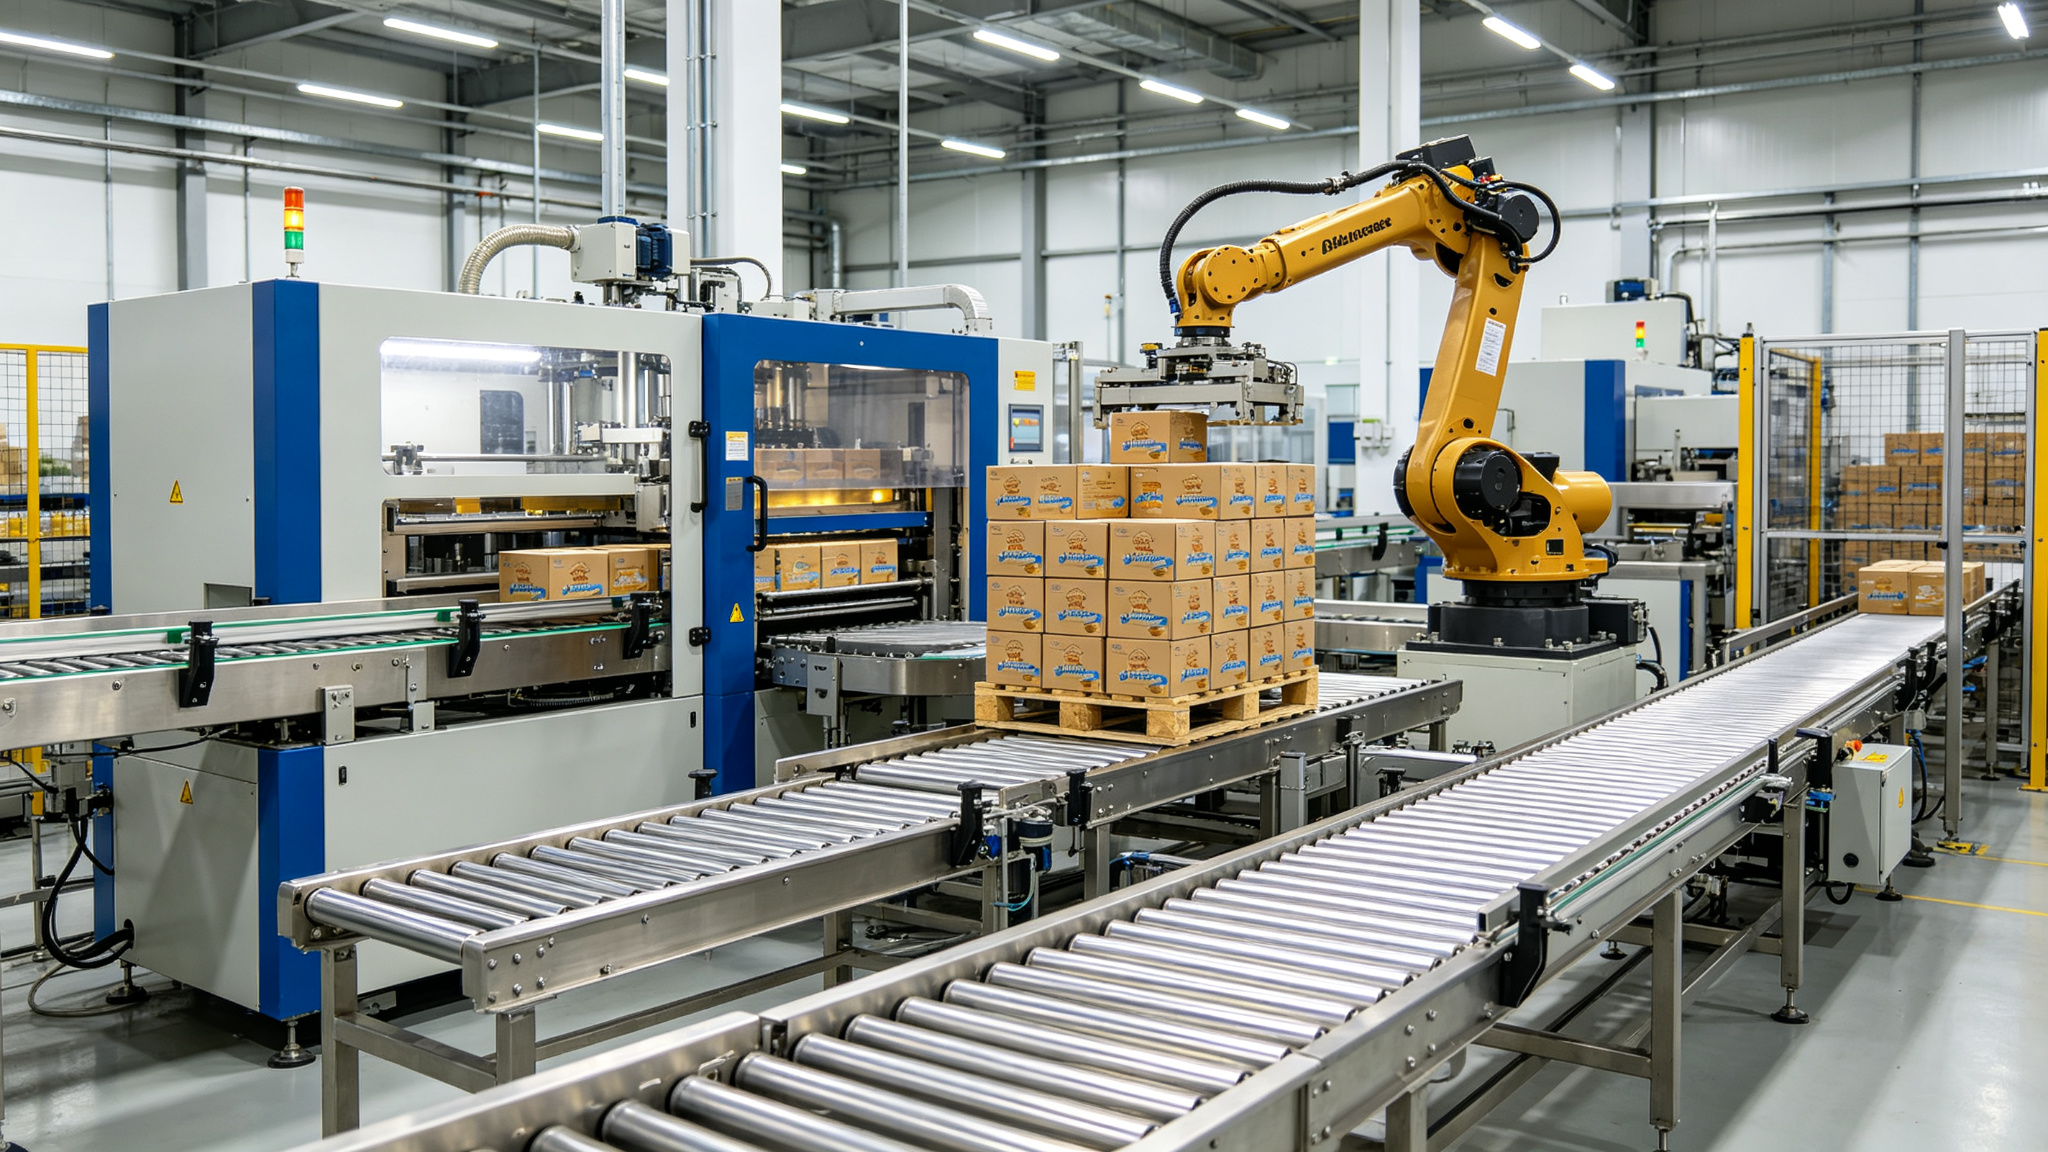
1. Antecedentes del proyecto
Un productor de envases desechables con sede en el sudeste asiático recibió una línea de termoformado de alta velocidad de SunAura. El cliente produce vasos de plástico para bebidas frías y calientes, bandejas para comida rápida, y tapas para envases. La empresa suministra a cadenas de comida rápida, cafeterías y supermercados de la región.
La línea actual es una termoformadora mecánica de 15 años de antigüedad que produce 8 ciclos por minuto. El cliente necesitaba duplicar la capacidad a 16 ciclos por minuto con mayor consistencia de producto y menos desperdicio de material.
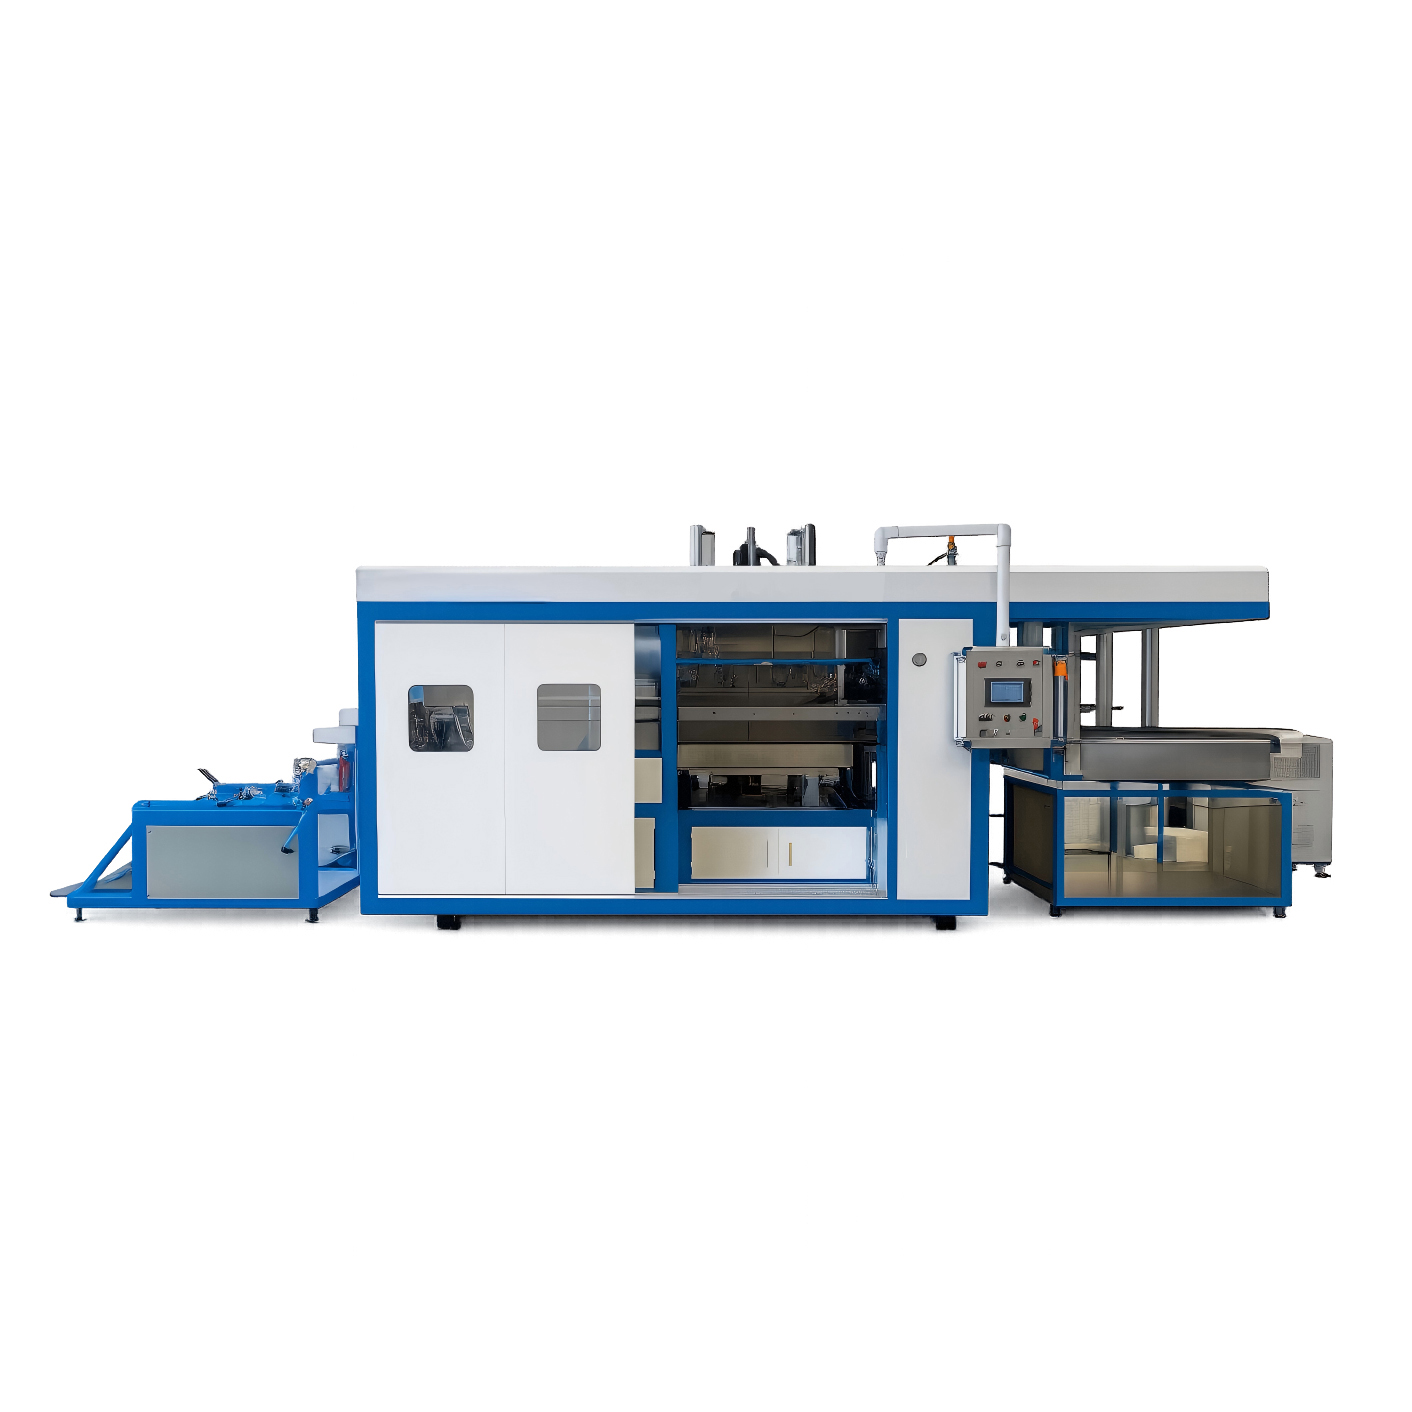
2. Requisitos del cliente
- Productos: vasos de PET (500 ml), bandejas de PP (comida rápida), tapas de PS
- Material: rollos de lámina de 500–700 mm de ancho
- Velocidad: 16 ciclos/min
- Espesor: 300–500 micras
- Repetibilidad: variación de espesor ±5%
3. Configuración de la línea
| Parámetro | SA-TH-520 |
|---|---|
| Tipo | Termoformado servo |
| Ancho de lámina | Hasta 520 mm |
| Velocidad máx. | 16 ciclos/min |
| Horno | Convección por zonas independientes |
| Sellado y corte | Estación de corte con cuchillas de acero |
| Apilador | Automático de piezas |
4. Alternativas consideradas
Opción A: Termoformadora mecánica (la actual). Más económica, pero la velocidad es limitada (8 ciclos/min) y la consistencia de producto es menor. La versión servo duplica la velocidad y reduce el desperdicio.
Opción B: Inyección de plástico. Más rápida para producción en serie, pero requiere moldes de acero caros y no es viable para tiradas múltiples de formatos.
Opción C: Termoformadora de 24 ciclos/min. Más rápida, pero la inversión es un 50% superior. Para 16 ciclos, la SA-TH-520 ofrece el equilibrio óptimo.
5. Entrega y validación
La instalación se completó en 12 días. Se probaron vasos de PET 500 ml, bandejas de PP, y tapas de PS. El cliente verificó: la velocidad de 16 ciclos/min sostenida, el espesor uniforme de las piezas (±4% de variación), y el funcionamiento del apilador automático. El desperdicio de material se redujo de un 8% a un 4% respecto a la máquina anterior.
6. Lecciones reutilizables
- El termoformado servo reduce el desperdicio de material en un 50% respecto al mecánico, porque el control digital de la temperatura y el vacío minimiza las piezas defectuosas.
- El apilador automático es esencial para producción de alta velocidad: sin él, se necesita un operador exclusivo para recoger las piezas.
- Para vasos de PET, el enfriamiento rápido del molde es crítico: el PET se cristaliza si se enfría lentamente, volviéndose opaco.
- Error común: Subdimensionar el horno. Un horno con pocas zonas no calienta la lámina uniformemente, resultando en piezas con espesor irregular.
7. Tabla de Decisión: Comparativa de Opciones
| Criterio | Opción A: Thermoforming TFS-500 (elegida) | Opción B: Termoformadora Manual | Opción C: Llenado de Vasos Preformados |
|---|---|---|---|
| Producción | 120 vasos/min | 30 vasos/min | 90 vasos/min |
| Material vaso | PS/EAP polipropileno en rollo | Igual | Vasos preformados |
| Coste por unidad | Bajo (rollo) | Bajo | Alto (vasos preformados) |
| Cambio de formato | 20 min | 30 min | 10 min |
| Espacio | 6 m² | 3 m² | 4 m² |
| Inversión | Media-alta | Baja | Media |
Por qué se descartó B: La termoformadora manual requería 2 operadores y solo alcanzaba 30 vasos/min. Para un cliente de yogur con producción de alto volumen, la velocidad era insuficiente.
Por qué se descartó C: Los vasos preformados tienen mayor coste por unidad (50% más que rollo). Aunque la inversión inicial es menor, el coste de material a largo plazo supera el ahorro. La termoformadora en línea es más económica para producción continua.
8. Detalles Técnicos del Producto
Yogur natural: viscosidad 3000–5000 cP, pH 4.2–4.6, temperatura de llenado 8–15 °C. Se requiere llenado desde abajo para evitar incorporación de aire (que causa separación del suero). La selladora de lámina superior debe sellar a 180 °C con presión uniforme.
Vasos PP: espesor 0.35–0.45 mm, formato 125 g (diámetro 75 mm, altura 45 mm) y 500 g (diámetro 95 mm, altura 70 mm). La temperatura de termoformado es 140–160 °C.
9. Entrega y Validación
El FAT verificó: termoformado de vasos sin defectos (sin arrugas ni delaminación), precisión de llenado (±0.5%), y sellado hermético (prueba de fuga con presión negativa). El SAT en Hungría se completó en 7 días con producción continua de 4 horas.
10. Errores Comunes
- Error 1: No controlar la temperatura de termoformado. Si la lámina está demasiado fría, el vaso sale con arrugas; si está demasiado caliente, se deforma. El rango óptimo es 140–160 °C para PP.
- Error 2: Llenado desde arriba para yogur viscoso. El llenado desde arriba incorpora aire, que causa separación del suero y pérdida de calidad. El llenado debe ser desde abajo con boquilla sumergida.
- Error 3: No verificar el sellado con prueba de fuga. Un sellado deficiente permite que entre aire, reduciendo la vida útil del producto. La prueba: presión negativa de -0.8 bar durante 30 segundos.