Un segundo puesto de formación, un brazo: cómo se sitúa el paletizador robótico de doble estación SunAura en nuestra gama
Esta nota describe el paletizador robótico de doble estación SunAura como un ejercicio de posicionamiento e ingeniería, no como un anuncio de producto. Explica dónde encaja la máquina frente a una célula de robot de estación única, un paletizador de capas convencional y un bastidor de pórtico; expone los límites de carga útil, alcance y producción para los que se diseñó; y lista las operaciones en las que comprar esta máquina sería la decisión equivocada. La máquina hace trabajar un brazo articulado sobre dos puestos de formación de palé, dispuestos en transportadores opuestos o adyacentes. Mientras el brazo forma capa tras capa en la posición uno, el palé terminado de la posición dos puede retirarse y sustituirse sin detener el flujo entrante de cajas.
Esa segunda posición es toda la razón de ser del diseño. En una célula de estación única, cada cambio de palé es una parada: el brazo termina la capa superior, se eleva, la carretilla o el dispensador de palés cambia la carga, y el brazo permanece inactivo hasta que un palé vacío nuevo queda sujetado y localizado. A ritmos de alimentación altos esos huecos se acumulan rápido, y la nominal de tomas por hora del robot nunca llega al suelo. El trazado de doble estación saca el intercambio de palé del camino crítico, de modo que el brazo sigue tomando mientras se atiende el puesto de aguas abajo. La contrapartida es una envolvente en suelo mayor, un segundo juego de transportadores y fijaciones, y un programa de control que sigue dos palés, dos recuentos de capa y dos estados de descarga al mismo tiempo.
Lo escribimos del mismo modo en que prepararíamos una revisión de ingeniería: qué hace la máquina, qué cuesta en superficie y complejidad, dónde termina su envolvente, y qué perfiles de línea deben buscar en otra parte de la gama. Las notas complementarias sobre cómo funciona un paletizador robótico, el costo del paletizador robótico y la seguridad del paletizador cubren la mecánica, el dinero y las reglas de protección; esta nota se mantiene en el posicionamiento y las condiciones límite.
Qué contiene el trazado de doble estación
La célula se construye alrededor de un robot paletizador articulado de cuatro ejes en la clase de carga útil de 120 kg o 180 kg, con un alcance horizontal en la banda de 2.4–3.2 m elegido para abarcar dos puestos de formación más el transportador de entrada. El brazo lleva una pinza neumática —almohadilla de vacío para cajas de cartón ondulado, bastidor de mordaza u horquilla para sacos y contenedores a granel— montada a través de una placa de cambio rápido. Dos puestos de formación quedan dentro de ese alcance, cada uno con su propia localización de palé, topes de referencia y juego de sensores que confirma presencia de palé, escuadría y recuento de capa antes de que el brazo se comprometa con la siguiente toma.
La capa de control gestiona cuatro estados por puesto: palé vacío listo, formando, capa completa y carga lista para descarga. Una lógica de cola decide qué puesto recibe la siguiente capa según el orden de alimentación, la mezcla y la disponibilidad de descarga. El intercambio de palé puede ser manual, con un dispensador de palés y una carretilla o transpaleta con operador trabajando detrás de una cortina de luz, o automático con un transportador de descarga motorizado que lleva la carga terminada a una enfundadora. La alimentación de cajas entra por un transportador; desvíos o carriles pueden separar cajas mixtas hacia el patrón de palé correcto cuando la línea corre dos SKU a la vez.
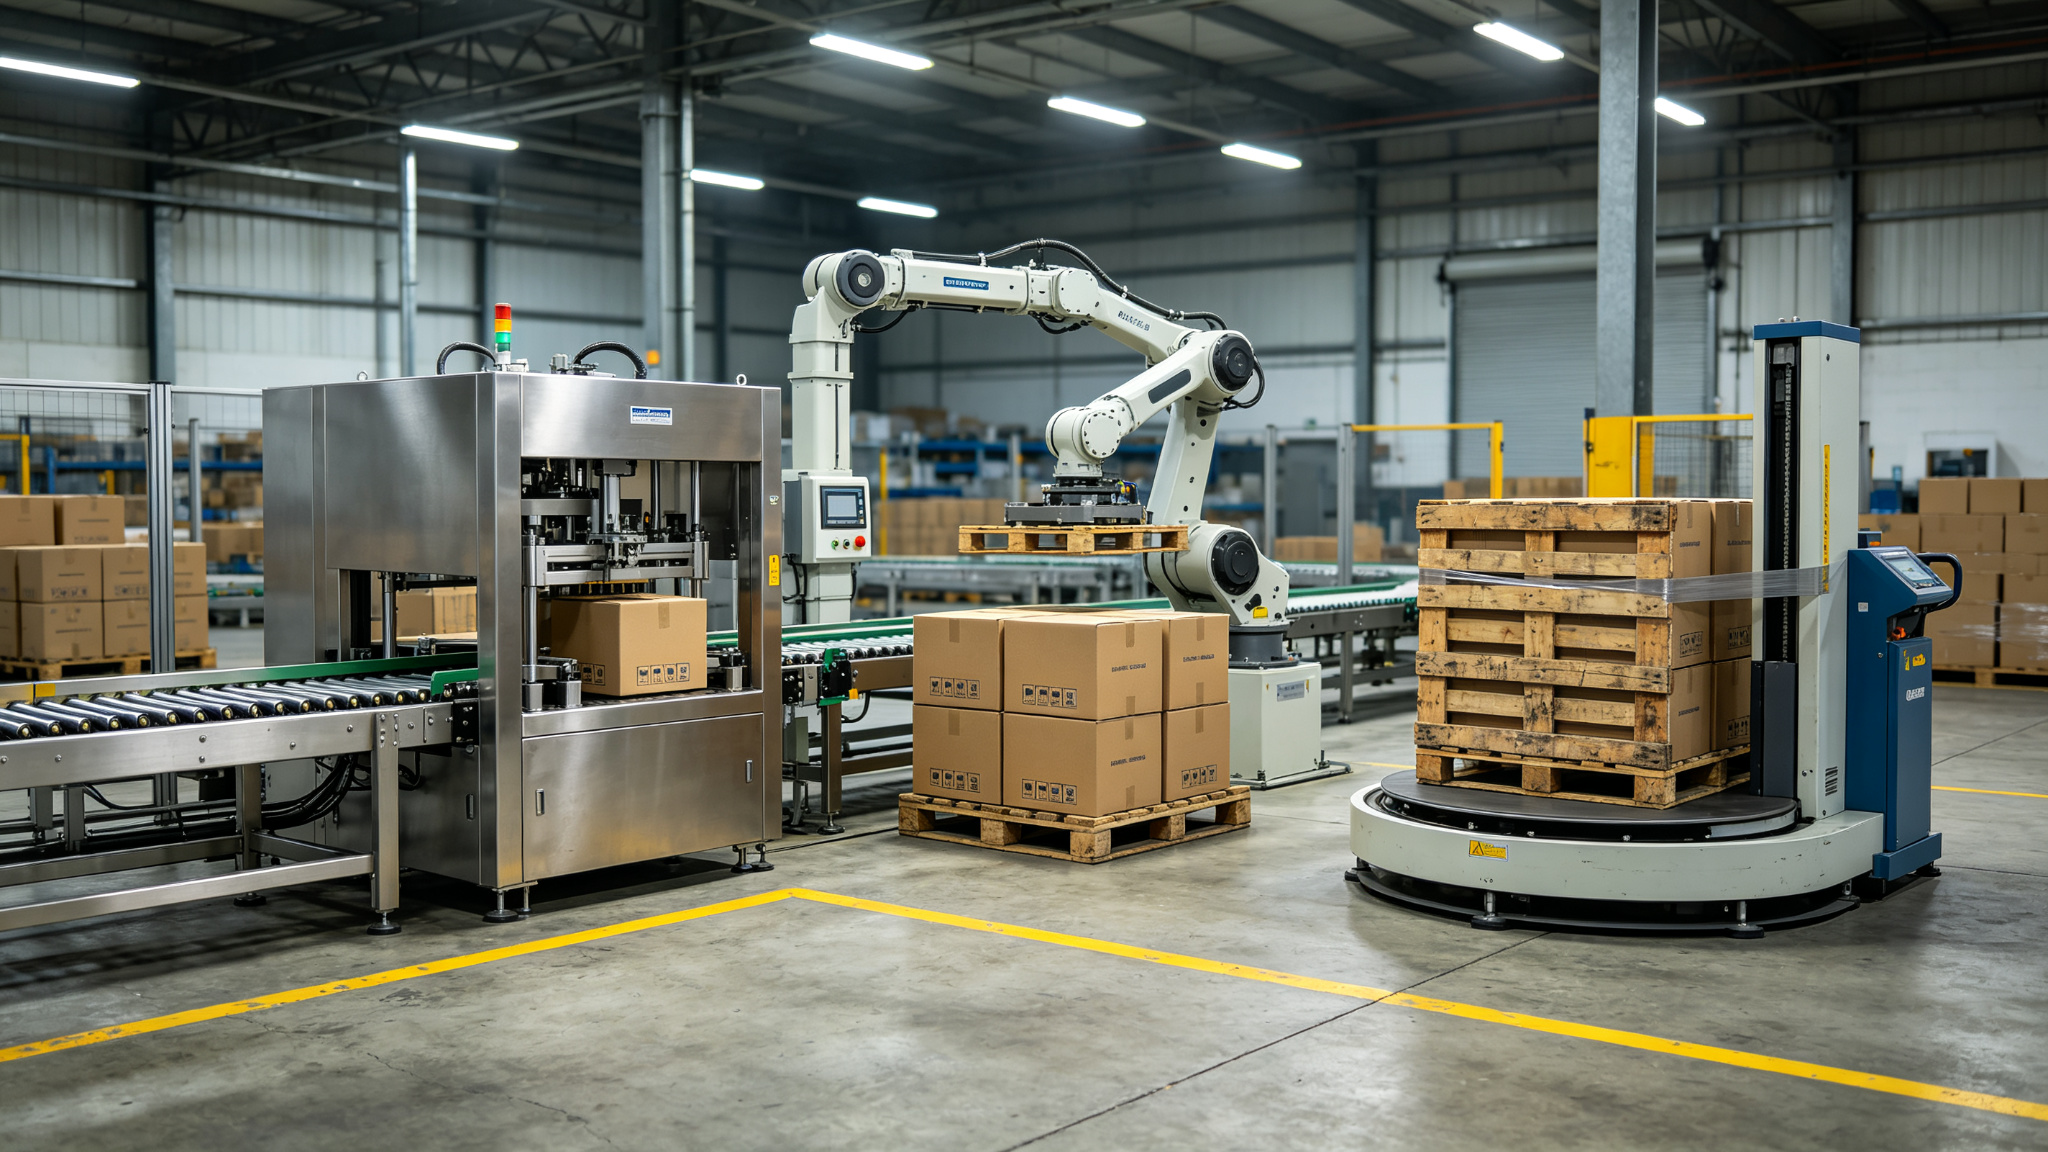
La neumática sigue el perfil estándar de paletizado: las pinzas de vacío consumen unos 40–80 Nl/min de aire promedio a un suministro de 5–6 bar, con una ventosa por cara de caja o una almohadilla de espuma completa para cajas irregulares. El cartón poroso, las cajas de boca abierta o los fardos enfundados cambian la elección de pinza, y esa decisión se toma antes del trazado, no después de que la célula llegue al sitio.
Estación única, doble estación, máquina de capas: la comparativa de posicionamiento
Antes de dimensionar una célula de doble estación ayuda a poner las tres alternativas principales una al lado de la otra. La tabla siguiente usa las bandas de ingeniería que cotizamos para planificación; las cifras exactas se verifican en FAT contra los datos reales de caja, palé y patrón.
| Dimensión | Célula de robot de estación única | Célula de robot de doble estación | Paletizador de capas convencional |
|---|---|---|---|
| Puestos de formación | Un palé cada vez | Dos palés, un brazo atiende ambos | Uno o dos carriles, apilado capa a capa |
| Ritmo nominal de toma | 700–900 tomas/h a toma simple, hasta ~1200 tomas/h con movimiento optimizado | Mismo ritmo de toma del brazo; el tiempo de intercambio se elimina del ciclo | 1–3 capas/min, no tomas por minuto |
| Producción realizada | Reducida por cada hueco de cambio de palé | Se acerca a 1.6–1.9x la producción de estación única al mismo ritmo de toma | Alta para un SKU estable; cae cuando cambian los patrones |
| Mezcla de SKU | Bueno para uno o dos patrones, cambio de formato moderado | Admite dos palés concurrentes y carriles mixtos | Mejor en producción alta estable de un solo SKU |
| Envolvente en suelo | Superficie de robot más pequeña | Mayor; dos puestos más descarga | Alta; las versiones de nivel alto necesitan techo de 4.5 m+ y entreplanta |
| Intercambio de palé | Detiene el brazo en cada cambio | Fuera de ciclo en el puesto libre | Cargador y transportador de descarga integrados |
| Mejor ajuste | Ritmo bajo a moderado, holgura en el calendario | Alimentación continua, dos turnos, cargas mixtas o pesadas | Tirada de un solo producto a ritmos sostenidos de capa |
El paletizador de capas convencional de nivel alto sigue siendo la respuesta correcta para una tirada estrecha y estable: un producto, una especificación de palé, un patrón, corriendo turnos enteros a 1–3 capas por minuto. Su plato de capa y su polipasto mecánicos son sencillos de mantener y su envolvente de protección es más fácil de definir. Donde pierde terreno es en la mezcla. Un cambio de patrón en una máquina de capas significa guías de carril, ajustes de plato y a veces un cambio de programa, y la máquina no divide su atención entre dos palés. El robot de doble estación existe para el perfil opuesto: más de un SKU, cargas que llegan en ráfagas irregulares, y un ciclo de despacho que no espera al paletizador.
El límite de operación: cuándo renta el segundo puesto
Una célula de doble estación gasta en un segundo transportador, segundas fijaciones, segundo juego de sensores y lógica de control adicional. Ese gasto se amortiza solo cuando la espera de estación única sería real y repetida. Buscamos cuatro condiciones antes de recomendar el trazado doble.
- Ritmo de alimentación por encima del ciclo disponible de estación única. Si las cajas llegan más rápido de lo que el brazo puede tomar más intercambiar en la misma ventana, la alimentación se acumula. El desencadenante es medible: compare las tomas por hora requeridas contra la nominal del brazo tras las pérdidas por intercambio, no contra la cifra del folleto.
- El intercambio de palé tarda lo suficiente para importar. Un cambio que consume 60–90 segundos en una estación única, repetido por cada palé, quita varias tomas por hora. A 200–300 cajas por palé, ese hueco aparece como cajas perdidas al final del turno.
- Dos turnos o funcionamiento continuo. El tiempo inactivo que elimina un doble puesto se compone a lo largo de las horas. Una línea de un turno con holgura entre lotes a menudo puede soportar el hueco de intercambio sin un segundo puesto.
- Palés concurrentes o SKU mixtos. Cuando dos productos se forman a la vez, o cuando un palé debe esperar un paso de etiquetado o QC, el segundo puesto mantiene esa carga sin bloquear el brazo.
El multiplicador 1.6–1.9x, y de dónde sale
La doble estación no hace que el brazo se mueva más rápido. Su ciclo por toma se mantiene en la banda de 3.5–6 s para un brazo de clase 120 kg, y la nominal de 700–900 tomas/h a toma simple no sube. Lo que cambia es la cuota del tiempo transcurrido que el brazo pasa tomando de verdad. En una estación única, cada cambio de palé inserta una parada: localizar palé vacío, confirmar referencia, reanudar el patrón. En una doble estación esa parada ocurre en el puesto que el brazo no está usando, de modo que la utilización del brazo sube. La producción realizada se sitúa en la banda de 1.6–1.9x relativa al mismo brazo en un puesto, con el extremo inferior para palés cortos e intercambios frecuentes, y el extremo superior para palés altos donde el intercambio ocurre con menos frecuencia por caja.
Trabaje el límite con cifras reales antes de dimensionar. Suponga que una alimentación entrega 480 cajas por hora, cada palé lleva 240 cajas, de modo que un palé se completa cada 30 minutos. Un brazo de estación única que pierde 75 segundos por intercambio pierde un 2.5% de la hora en cambios; eso puede ser tolerable. Si la línea entrega 720 cajas por hora y los palés llevan 180 cajas, un intercambio cada 15 minutos con un cambio de 90 segundos quita cerca del 10% del tiempo disponible del brazo, y la acumulación aparece a la salida de la encajonadora. Ese segundo perfil es donde el trazado doble empieza a ganar su superficie en suelo.
Límites de carga útil, alcance y producción
La célula de doble estación no cambia la envolvente física del brazo. Las cifras siguientes son las bandas de planificación dentro de las que trabajamos; un pedido concreto se fija al brazo seleccionado en FAT.
| Parámetro | Banda o límite | Notas |
|---|---|---|
| Clase de carga útil | Brazo de 120 kg o 180 kg | La carga útil incluye el peso de la pinza; deduzca la pinza antes de declarar la capacidad caja más capa |
| Alcance horizontal | 2.4–3.2 m | Debe abarcar alimentación más dos puestos de formación; el alcance cae en el borde de la envolvente |
| Ciclo por toma | 3.5–6 s | Depende de la altura de patrón, la altura de ascenso y de si el brazo vuelve a una posición de reposo |
| Ritmo de toma | 700–900 tomas/h a toma simple; hasta ~1200 tomas/h optimizado | Las capas con mucho patrón y reposicionamiento se sitúan cerca de la cifra inferior |
| Aire de vacío | 40–80 Nl/min de promedio, 5–6 bar | Verifique el suministro en la célula; el cartón poroso y las almohadillas de espuma consumen más |
| Tamaño de carga | Envolventes de palé euro o GMA estándar dentro del alcance | Los palés sobredimensionados, los sacos anchos o los big bags dobles se comprueban contra el brazo de 180 kg y la herramienta de bastidor |
Tres límites aparecen con más frecuencia en las revisiones. Primero, la carga útil es brazo más herramienta: un brazo de 120 kg que lleva un bastidor de mordaza de 25 kg deja 95 kg para la caja o el saco, y una capa de varias unidades tomadas juntas debe quedar por debajo de ese neto. Segundo, el alcance no es un círculo plano a plena carga; la esquina más lejana de cualquiera de los dos puestos de formación puede situarse a una carga útil degradada, de modo que el trazado debe dibujarse contra las coordenadas reales de las esquinas del palé, no contra el titular del alcance nominal. Tercero, las nominales de producción suponen un patrón estable. Los patrones de capa con orientación mixta, láminas intercaladas o colocación de lámina superior añaden movimiento y se sitúan por debajo del ritmo de toma optimizado.
Dónde se sitúa esta máquina frente al resto de la gama
Frente al propio paletizador robótico de doble estación, el resto de nuestra gama de paletizadores cubre los casos a cada lado. Las células articuladas de estación única en la clase de 120 kg son el punto de partida para el manejo de cajas y sacos; comparten mecánica de brazo con la célula doble, pero atienden un puesto de formación, lo que mantiene bajos la superficie y el precio de compra donde los huecos de intercambio son tolerables. Cuando la carga se mantiene ligera y la envolvente pequeña, el paletizador compacto de cajas elimina el segundo transportador y protege el plano de suelo.
El paletizador de capas de nivel alto compite en tiradas altas de un solo producto donde 1–3 capas por minuto y un patrón estable importan más que la mezcla. Necesita una altura de techo por encima de unos 4.5 m y una entreplanta para acceso de operación, y esa estructura se justifica solo cuando el perfil de producto se mantiene estrecho. Si la línea rota entre cajas, bandejas y fardos enfundados a lo largo de la semana, el costo de cambio de formato de la máquina de capas domina.
El sistema de paletizador de pórtico cambia el brazo articulado por un bastidor cartesiano con eje Z rígido y 3–4 m de recorrido. Su envolvente fija da bajo movimiento residual y un trazado de protección más sencillo, y se sitúa en la banda de 10–25 cajas/min según el número de ejes. Donde pierde flexibilidad es el trazado: el bastidor está atado a una geometría, y añadir un segundo puesto de formación significa extender vigas y rieles en lugar de rotar el brazo. Para una línea que no cambiará su superficie, la rigidez del pórtico es útil; para una línea que pueda reequilibrar carriles después, el brazo articulado es más fácil de recolocar.
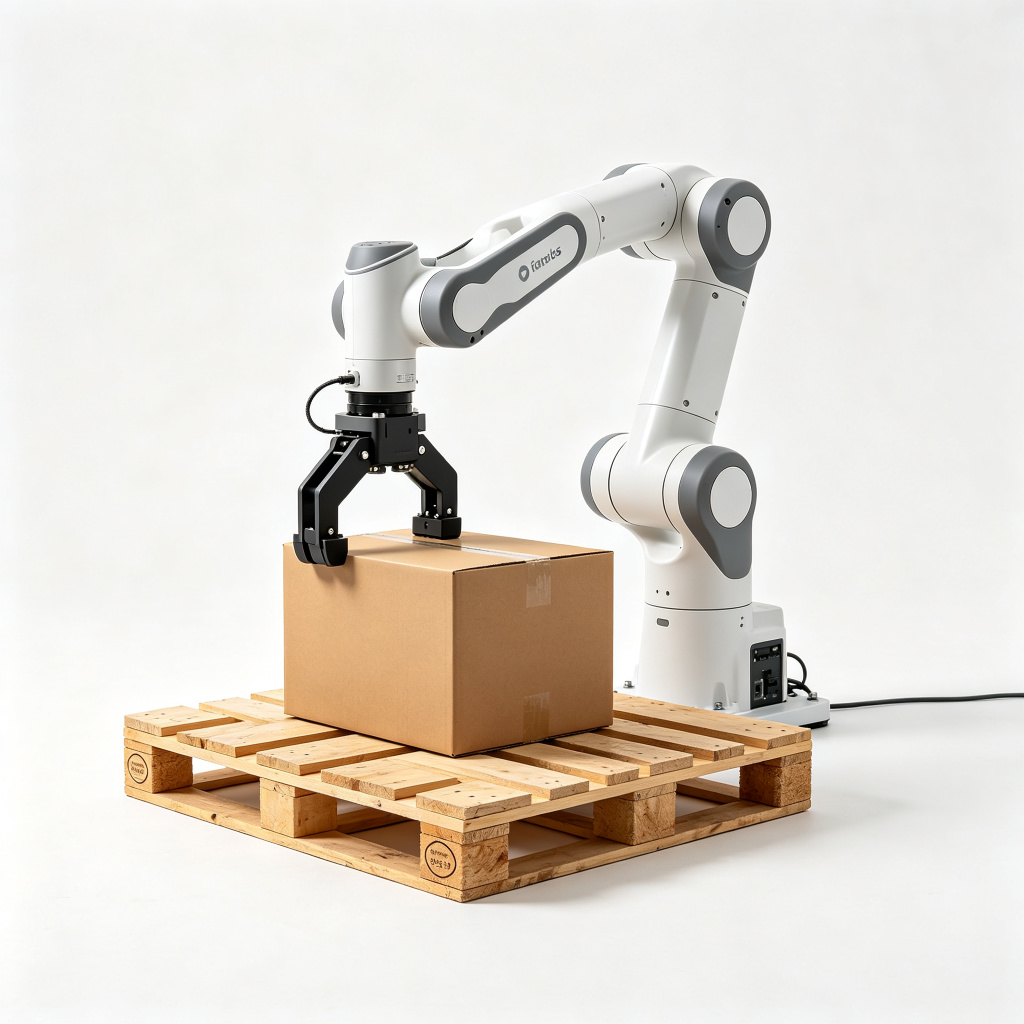
El paletizador robot colaborativo ocupa el extremo ligero de la gama: carga útil alrededor de 10–25 kg, comúnmente 16–20 kg, un techo de 8–12 cajas por minuto y 6–8 ciclos por minuto, funcionando limitado en potencia y fuerza bajo ISO/TS 15066 sin vallado completo. No pertenece a una comparativa de doble estación para cargas pesadas o de ritmo alto. Un cobot puede atender dos palés en una célula pequeña, pero su techo de velocidad significa que el segundo puesto rara vez elimina el tipo de cuello de botella al que apunta una célula articulada de doble estación.
El paletizador compacto de cajas cubre ritmos de cajas ligeros a medios en una envolvente pequeña, con transportadores de rodillos alimentando una célula de robot corta. Es la respuesta cuando el espacio en suelo es estrecho y el ritmo se mantiene modesto; añadir ahí un segundo puesto de formación compraría una superficie que la línea nunca usa. La familia completa figura en el índice de productos de paletizadores para revisión lado a lado.
Casos en que la célula de doble estación es la compra equivocada
El segundo puesto es capital, acero y lógica de control. Debe omitirse en los perfiles siguientes, y así lo decimos en la revisión en lugar de dimensionar por defecto la máquina mayor.
- Volumen bajo con holgura. Una línea de un turno, que termina los palés muy por debajo del turno, con tiempo de espera entre lotes, no usará el segundo puesto. Una célula de estación única lo cubre en una envolvente menor.
- Cargas muy ligeras y muy lentas. La carga útil de rango cobot y 6–8 ciclos por minuto no generan el cuello de botella de intercambio que elimina una segunda posición; la célula colaborativa es el mejor ajuste.
- Cargas sobredimensionadas o fuera de envolvente. Palés más anchos que la banda de alcance, big bags que necesitan herramienta de bastidor más allá de la clase 180 kg, o cargas que requieren una elevación de cuatro puntos deben comprobarse contra una máquina de servicio pesado antes de plantear siquiera el trazado doble.
- Producción alta estable de un solo SKU. Un producto, un patrón, todo el día: un paletizador de capas convencional a 1–3 capas/min hace el trabajo con mecánica más sencilla, y un trazado de nivel alto puede sentar mejor al techo.
- Espacio en suelo que no puede expandirse. Dos puestos más el transportador de descarga necesitan una envolvente más ancha que una célula única. Si la bahía disponible no puede alojar el segundo puesto y la ruta de intercambio, el trazado falla el primer día.
- Producto sucio o abrasivo que atiende mejor una máquina dedicada. Sacos polvorientos, fardos húmedos o embalaje cortante exigen elecciones de pinza y protección propias de un diseño para sacos o servicio pesado; la célula doble de cajas no es el sitio para improvisar esas condiciones.
Tres escenarios prácticos de posicionamiento
Escenario A: línea de cajas de dos turnos con acumulación visible
Una planta de alimentación corre dos turnos, 16 horas al día, embalando 520 cajas por hora en dos patrones de palé sobre palés GMA de 260 cajas cada uno. La alimentación se acumula junto a la encajonadora durante diez minutos alrededor de cada cambio de palé. El tiempo de intercambio medido es de 80 segundos, y el brazo de estación única ya se sitúa cerca del 85% de utilización durante los periodos de formación. El trazado de doble estación encaja: el segundo puesto absorbe el cambio, el brazo mantiene su ciclo de 3.5–6 s, y los dos palés concurrentes coinciden con los dos patrones de la línea. El alcance abarca alimentación más ambos puestos en un brazo de 120 kg; la carga útil por caja más pinza queda dentro del neto. Este es el perfil para el que se diseñó la máquina.
Escenario B: fardos mixtos a la espera de QC
Un centro de distribución forma palés de SKU mixto donde cada carga espera una etiqueta de QC antes del despacho. El brazo no puede descargar a la enfundadora hasta que QC libera el palé, y mantener esa carga en el puesto único bloquea la siguiente formación. Una doble estación separa las dos tareas: un palé se forma, el otro permanece a la espera de la ventana de QC, y el brazo sigue alimentando el puesto que se libere primero. La lógica de cola sigue ambos recuentos de capa y estados. Donde la operación corre un solo SKU y no hay espera de QC, ese segundo puesto estaría inactivo, y el mismo centro lo atendería mejor con la célula compacta.
Escenario C: la línea que no debería comprar una
Un sitio de fabricación pequeño corre un turno, 180 cajas por hora, cajas de 8–10 kg, terminando cuatro palés al día. La cuadrilla manual actual da abasto, hay suelo libre pero no un segundo carril, y el retorno de cualquier célula de robot ya es largo. El hueco de intercambio medido en una hipotética estación única sería pequeño porque los palés se completan despacio. Aquí la decisión correcta es una célula colaborativa en el rango de carga ligera o ninguna automatización todavía; la célula articulada de doble estación añade un segundo transportador y una capa de control que el volumen nunca recupera. El razonamiento de costos detrás de esa decisión se expone en nuestra nota sobre el costo del paletizador robótico y el retorno.
Integración, protecciones y comprobaciones previas al FAT
La célula doble se integra con la línea alrededor de tres interfaces: alimentación de cajas y desvío de carril, suministro y descarga de palés, y enfundadora o transportador de despacho en el lado de salida. Cada interfaz necesita su propio enclavamiento y juego de señales. Las protecciones siguen las reglas de seguridad del paletizador: envolvente vallada con enclavamientos de acceso, cortinas de luz en la abertura de intercambio, paradas de emergencia en la célula y en cada puesto, y una evaluación de riesgos que fija las distancias mínimas de protección según la velocidad de aproximación. Para la base de cumplimiento detrás de vallados, enclavamientos y límites de fuerza de cobot, vea la nota de seguridad del paletizador y cumplimiento CE.
Antes del FAT queremos un juego de datos fijo: dimensiones y peso reales de la caja, superficie y altura cargada del palé, planos de patrón de capa, cajas por palé, tomas por hora requeridas en la hora punta, número de turnos, lista de SKU y frecuencia de cambio de formato, envolvente de suelo y altura de techo disponibles, suministro de aire comprimido en la célula, y el estado de la enfundadora o el despacho de aguas abajo. Sin ese juego, las elecciones de alcance, carga útil y pinza son estimaciones. La mecánica detrás de ejes, tiempo de ciclo y cálculo del patrón de capa se detalla en la nota sobre cómo funciona un paletizador robótico.
Lista de comprobación de dimensionamiento para la revisión
- Cajas por hora en punta y tomas por hora, no el promedio de la semana
- Cajas por palé y dimensiones del palé, altura cargada y planos de patrón por SKU
- Peso de caja o saco más peso de pinza, comprobado contra la carga útil neta de 120 kg o 180 kg
- Geometría de alcance: del centro de alimentación a cada esquina del palé, dibujada en posiciones de coordenadas
- Tiempo de intercambio de palé medido o estimado, y con qué frecuencia se repite un intercambio por turno
- Número de palés concurrentes, esperas de QC y desvíos de carril que corre la línea
- Número de turnos y objetivo de disponibilidad, ya que el ahorro de intercambio se compone con las horas de funcionamiento
- Suministro de aire: presión 5–6 bar, Nl/min de promedio para la pinza seleccionada, estado de secador y filtro
- Envolvente de suelo, altura de techo, ruta de descarga e interfaz con la enfundadora
Cambio de formato, patrones y cargas mixtas
Una célula de doble estación mantiene dos patrones en memoria a la vez, y el cambio entre patrones es una selección de programa más una comprobación de pinza en lugar de una reconstrucción mecánica. Donde una máquina de capas necesita guías de carril y ajustes de plato adaptados a cada tamaño de caja, el robot replanea su geometría de capa a partir del archivo de patrón. Eso importa en líneas que rotan entre dimensiones de caja a lo largo del día: el operario llama la receta guardada, el brazo confirma la pinza y el ajuste de vacío, y la primera capa se comprueba contra el plano antes de reanudar el automático. El cambio de receta típico se sitúa en las decenas de minutos para un patrón nuevo, con desplazamientos de enseñanza almacenados contra la referencia del palé, de modo que una tirada repetida vuelve a las mismas coordenadas.
Los palés de SKU mixto son una cuestión distinta de los palés concurrentes de SKU único. La doble estación puede formar dos cargas de un solo producto una al lado de la otra, y puede secuenciar tomas hacia una carga mixta cuando la alimentación entrega carriles clasificados. Lo que no puede hacer es clasificar producto sin clasificar que llega por un transportador único; ese problema está aguas arriba en picking, kitting o un carril de desvío, y prometer al robot desenredar una mezcla aleatoria es un error de trazado. Recuentos de capa, láminas intercaladas y bastidores superiores forman parte todos de la receta: la colocación de lámina añade un ciclo de toma, la colocación de bastidor o tablero otro, y cada movimiento extra recorta la cifra de tomas por hora hacia el extremo inferior de la banda de 700–900.
También comprobamos por patrón la estabilidad de la carga antes de comprometer la célula. El vuelco, las pilas superiores inestables, las cajas que se deforman bajo el vacío y los palés que se comban durante la descarga aparecen todos en un ensayo de patrón, no en el folleto. Una tirada de prueba con la caja real, el cartón real y el palé real los detecta antes de atornillar la célula al suelo, y da al tiempo de ciclo una base medida en lugar de supuesta.
Postura de servicio: qué se desgasta primero y qué debe contener el repuesto
La doble estación añade un segundo juego de transportadores, topes, sensores y fijaciones que mantener, y esos extras deben presupuestarse en el panorama operativo desde el principio. Los elementos de desgaste son predecibles: ventosas y almohadillas de espuma de la pinza de vacío, juntas de pinza y elementos de filtro, correas o cadenas de transportador, rodillos de localización de palé, y las cortinas de luz e interruptores de enclavamiento que protegen la abertura de intercambio. Las cajas de engranajes, motores y cables del brazo siguen el plan de intervalos del fabricante del robot; los puntos de servicio propios de la célula son el utillaje y las dos fijaciones de puesto, no el brazo en sí.
Como el segundo puesto solo se gana su sitio cuando está preparado, los sensores y topes de referencia de cada puesto necesitan la misma atención de inspección que el primero. Un palé vacío mal localizado en el puesto inactivo retrasa la entrega en cuanto el puesto activo termina, que es precisamente la espera que el trazado debía eliminar. Las comprobaciones planificadas cubren presión de vacío y estado de ventosas, sensores de presencia y escuadría de palé, seguimiento del transportador de descarga y el seguimiento de estados de la lógica de cola en ambos puestos. Llevar estos elementos en un intervalo fijo mantiene el puesto inactivo listo en cuanto el puesto activo termina su carga.
Leer el límite contra los datos de su propia línea
La decisión de posicionamiento se apoya en cuatro cifras medidas, y merece la pena recogerlas antes de que nadie cotice una célula. Primero, tomas por hora en punta en la alimentación, tomadas de la hora más ocupada de la semana en lugar del promedio. Segundo, cajas por palé y la frecuencia de intercambio resultante: un palé completado cada 10 minutos intercambia seis veces por hora; uno completado cada 30 minutos, dos veces. Tercero, la duración del intercambio observada en el método manual o de estación única actual, incluida localización, confirmación y reanudación. Cuarto, la cuota de tiempo en que la línea corre palés concurrentes, esperas de QC o desvíos de carril que mantendrían ocupado un segundo puesto de formación.
Compare esas cuatro cifras contra la banda del brazo: si las tomas en punta se sitúan por debajo de la nominal de estación única tras las pérdidas por intercambio, un puesto basta. Si el brazo ya pasa tiempo medible esperando un intercambio, y la línea corre suficientes horas para que esa espera se repita a diario, el trazado doble cierra el hueco. Si la carga o el tamaño de palé empuja contra carga útil o alcance, la respuesta es un brazo de mayor servicio pesado u otra clase de máquina antes de argumentar el segundo puesto. Esta límite se mantiene deliberadamente sencilla: la máquina encaja en trabajo continuo, mixto o de dos palés, y encaja mal en perfiles holgados, ligeros, sobredimensionados o estrechos de un solo producto.
Dónde seguir leyendo
Para la mecánica detrás del brazo que describimos aquí, vea cómo funciona un paletizador robótico: ejes, carga útil, alcance, tiempo de ciclo y cálculo del patrón de capa. Para el lado del dinero —bandas de máquina, partidas de instalación y retorno—, lea la nota sobre costo del paletizador robótico y TCO. Protecciones, distancias de enclavamiento y base de cumplimiento se tratan en seguridad del paletizador y cumplimiento CE. La familia completa de máquinas, incluido el diseño de doble estación, figura en el índice de productos de paletizadores, y nuestro equipo puede revisar los datos de la línea contra estas condiciones límite antes de dibujar un trazado.
