SunAura añade una selladora de banda continua con purga de nitrógeno para café, snacks, frutos secos y productos secos
SunAura ha ampliado su gama de selladoras de banda continua con un bastidor de purga de gas nitrógeno: una selladora de bolsas de movimiento constante que purga el espacio superior del sobre con gas inerte antes de que el sellado térmico cierre la costura, y después arrastra la bolsa por los mismos bloques calefactores, la sección de enfriamiento y la estación de estampado o codificación que la selladora de banda estándar. La máquina se dirige a envasadores de alimentos que sellan café tostado, mezclas de snacks, frutos secos y semillas, fruta desecada, especias y comida seca para mascotas en sobres laminados, donde el oxígeno residual en el espacio superior genera rancidez, envejecimiento y una vida útil más corta. La estación de purga de gas se monta antes del sellado térmico sobre un bastidor de banda horizontal, con anchos de bolsa de hasta unos 400 mm y rellenos de unos 50 g a 2 kg según el formato de sobre.
Esta nota cubre qué hace la estación de purga de gas, dónde se sitúa en el recorrido de sellado, las cifras de configuración que los compradores deben comparar, los productos a los que se adapta y las condiciones de película y de suministro que necesita el envase. Se centra en la máquina y el proceso de sellado. La elección del suministro de nitrógeno —botella, dewar, tanque de gas o generación en planta— es una decisión de servicios de planta aparte y solo se esboza aquí; la selladora de banda en sí se conecta a cualquiera de las fuentes de gas que la planta ya tenga, a través de un regulador y una válvula de caudal en la entrada de la máquina.
Las cifras de referencia son las franjas estándar de la selladora de banda con purga de gas SunAura: velocidad de banda 0–12 m/min, ancho de sellado 8–12 mm (10 mm típico), temperatura de bloque dial 0–300 °C con el sellado fijado a 120–200 °C, carga de calefactor 0,6–1,0 kW, motor de accionamiento 60–120 W, consumo de gas 8–25 L/min según el tamaño del sobre y la consigna de purga, objetivo de oxígeno residual 1–3 % en el espacio superior sellado, sobres laminados de película de 60–120 µm. La franja de precio del bastidor de purga de gas se sitúa en el extremo superior de la gama de selladoras continuas, unos $6,500–$12,000 según orientación, codificación e integración de línea; confirme la configuración contra su propio sobre durante un sellado de prueba.
Por qué purgar el espacio superior con gas inerte
Cuando un sobre de alimento seco se sella en aire corriente, el espacio superior retiene unos 20,9 % de oxígeno. Ese oxígeno reacciona con los aceites y grasas de frutos secos, semillas, café y recubrimientos de snacks: los aceites se oxidan y se vuelven rancios, los snacks crujientes absorben humedad y se ablandan, la fruta desecada se oscurece y pierde aroma, y el moho o la actividad de insectos tienen el oxígeno que necesitan para desarrollarse. El nitrógeno es un gas inerte seco que no reacciona con el alimento; la purga del sobre sustituye la mayor parte de ese aire rico en oxígeno por nitrógeno, de modo que el espacio superior sellado queda a un nivel bajo de oxígeno residual en lugar de aire abierto.
La diferencia práctica de vida útil aparece en productos aceitosos y aromáticos. Los sobres de frutos secos y semillas sellados en plano suelen pasar a rancidez en 4–6 semanas a temperatura ambiente; un sobre de barrera laminada purgado con nitrógeno puede aguantar 3–6 meses en el mismo almacenamiento. El café tostado conserva sus notas de tueste más tiempo cuando se desplaza el oxígeno, y las mezclas de snacks mantienen el crujido más allá de la ventana de estantería del comerciante. Algunos productos usan una mezcla de nitrógeno y dióxido de carbono —el CO₂ es más pesado y actúa contra el moho en ciertos productos de horno—, pero el bastidor estándar de purga de gas SunAura está previsto para nitrógeno, con el tipo de gas y el caudal ajustados a la especificación del producto.
La purga de gas no es lo mismo que el envasado al vacío. Una cámara de vacío extrae el aire del sobre antes de sellar, lo que comprime el producto blando o sensible al aplastamiento; una selladora de banda con purga de gas no hace un vacío profundo. Sopla gas inerte por el espacio superior para desplazar el aire y después sella la bolsa con un ligero colchón de gas en el interior. Ese colchón protege formas delicadas —snacks hinchados, granos tostados, fruta desecada frágil— que se aplastarían al vacío, y mantiene el sobre lo bastante expandido para ponerse en pie en la estantería. Donde el producto realmente necesita almacenamiento sin oxígeno con el mínimo espacio superior, una línea de cámara de vacío o de atmósfera modificada es la elección de equipo aparte; la selladora de banda aborda el sellado continuo de sobres a alta velocidad con purga de gas.
Dónde se sitúa la estación de gas en el recorrido de sellado
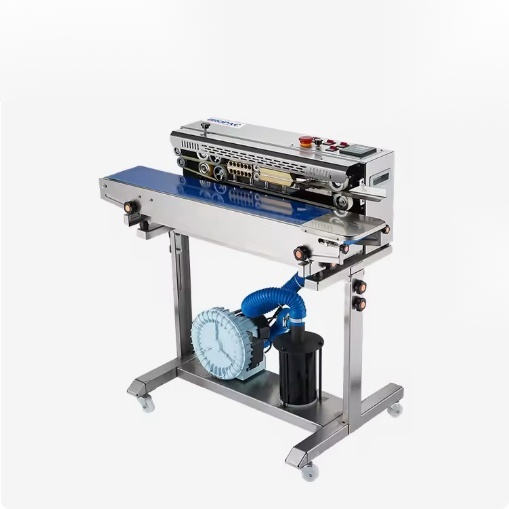
El recorrido de sellado en una selladora de banda con purga de gas añade una estación antes del sellado térmico estándar. El sobre lleno entra por la alimentación, y el operario o un transportador de alimentación centran la costura abierta entre las dos bandas de PTFE. Antes de que la bolsa llegue a los bloques calefactores, pasa por debajo o a través de un colector de gas: una boquilla ranurada o campana que descarga nitrógeno por el espacio superior abierto, desplazando el aire que hay sobre el producto. La banda lleva el sobre parcialmente purgado a la estación de calor, donde una segunda purga breve o una cortina de gas continua evita que el oxígeno vuelva a entrar mientras la costura se cierra. Los bloques calefactores funden la capa sellante interior, la sección de enfriamiento fija la junta, y la rueda de estampado o codificación marca el sellado acabado.
El caudal y el tiempo de purga son los dos ajustes del lado de gas. El regulador y la válvula de caudal fijan la entrega de nitrógeno en L/min; un sobre de snack pequeño necesita un caudal menor que una bolsa ancha de café o frutos secos, y una purga en dos etapas en envases más grandes desplaza más aire que una cortina simple. La velocidad de banda fija cuánto tiempo pasa el sobre bajo el colector: una velocidad más lenta da más exposición de purga pero reduce las bolsas/min, de modo que la consigna equilibra el oxígeno residual frente a la producción. El objetivo es el caudal de gas más bajo que aún mantiene el oxígeno residual medido dentro de especificación, porque el caudal excesivo desperdicia nitrógeno y no mejora el sellado.
Los subsistemas de calor y enfriamiento funcionan igual que en la selladora de banda estándar. Los bloques calefactores mantienen 120–200 °C contra el sellante de la película, la sección de enfriamiento fija la junta bajo presión antes de la salida, y la rueda de estampado o la unidad de tinta marca fecha y lote después del enfriamiento. La estación de gas añade el soplador o el hardware del colector y la conexión de gas; no cambia cómo se forma la costura misma. Para la mecánica completa de la banda, los bloques y el enfriador, vea el recorrido técnico de cómo funciona una selladora de banda continua.
Cifras de configuración y especificación
| Parámetro | Franja de la selladora de banda con purga de gas | Nota para la especificación |
|---|---|---|
| Velocidad de banda | 0–12 m/min, variable | La velocidad lenta alarga el contacto de purga y calor; planifique el ritmo sostenido al 70–80 % del pico a lo largo del turno |
| Ancho de sellado | 8–12 mm, 10 mm típico | Fijado por el contacto entre bloque y banda; compruebe la banda de adherencia en una tira de prueba tras el enfriamiento |
| Temperatura de bloque | 120–200 °C de rango de trabajo, dial 0–300 °C | Adaptar al sellante de la película; no compense una purga lenta subiendo solo el calor |
| Carga de calefactor | 0,6–1,0 kW | Más motor de accionamiento de 60–120 W y ventilador de enfriamiento de 20–40 W; compruebe la nominación del circuito en la instalación |
| Consumo de gas | 8–25 L/min de nitrógeno | Sobres pequeños 8–12 L/min; bolsas anchas de café o frutos secos 15–25 L/min; caudal ajustado al objetivo de oxígeno residual |
| Objetivo de oxígeno residual | 1–3 % del espacio superior | Frutos secos y aceites sensibles se especifican a menudo por debajo del 2 %; verifique con un oxímetro en muestras selladas |
| Gama de sobre | Ancho hasta unos 400 mm, relleno 50 g–2 kg | Las bolsas pesadas o abultadas evalúen un bastidor vertical; envíe muestras para una prueba de alimentación |
| Requisito de película | Laminado de barrera de 60–120 µm | PET/AL/PE, PET/PE metalizado u OPP/PE de alta barrera; el PE simple no retiene el gas |
| Codificación | Rueda de estampado de serie; opción de codificación de tinta | Fecha y lote marcados después del enfriamiento; grado de tinta adaptado a la superficie de la película |
| Franja de precio de máquina | Aprox. $6,500–$12,000+ USD | Depende de orientación, codificación, hardware de gas e integración de línea; el suministro de gas se presupuesta por separado |
Productos a los que se adapta el bastidor de purga de gas
Granos de café tostado y café molido. El café libera CO₂ tras el tueste y se oxida rápido una vez molido; la purga de nitrógeno reduce el oxígeno que genera el sabor envejecido, y un laminado de barrera mantiene el gas dentro. Los envases de tueste fresco suelen combinar la purga con una válvula de desgasificación unidireccional en el sobre, que deja salir el CO₂ post-tueste sin volver a entrar oxígeno. La máquina de sellado de bolsas de café de la gama cubre los formatos de sobre específicos de café; el bastidor de purga de gas añade la purga inerte antes del sellado.
Frutos secos, semillas y mezclas de frutos secos. Las nueces, almendras, anacardos, cacahuetes y mezclas de semillas llevan un alto contenido de aceite que se vuelve rancio en presencia de oxígeno. Un sobre de barrera purgado mantiene los aceites y el aroma durante meses en lugar de semanas. Las mitades y los granos enteros sensibles al aplastamiento se benefician del colchón de gas en lugar de una succión al vacío; el envase queda expandido y los frutos secos no se muelen unos contra otros en la bolsa.
Snacks y mezclas de snacks. Los bastones de patata, snacks de maíz, mezclas de frutos secos, cacahuetes recubiertos y snacks hinchados pierden crujido cuando el oxígeno y la humedad del espacio superior migran a través de la película. La purga de nitrógeno ralentiza el envejecimiento y mantiene el sobre acolchado para que las piezas frágiles no se rompan en el transporte. En las líneas de snacks con alto recuento de bolsas, el caudal de purga y la velocidad de banda se ajustan juntos para que la estación de gas no se convierta en el cuello de botella del llenador.
Fruta desecada, especias y comida seca para mascotas. La fruta desecada y las especias conservan aroma y color con bajo oxígeno; la comida seca para mascotas evita que las grasas se pongan rancias a lo largo de la vida útil de la bolsa. Estos productos son secos y de flujo libre, lo que alimenta bien en un bastidor de banda horizontal; los rellenos húmedos o semihúmedos pertenecen a otra evaluación de sellado. Donde el sobre está en pie y contiene varios kilogramos, conviene comprobar la orientación de bastidor vertical en lugar de forzar una garganta horizontal.
Especias enteras, té en hoja suelta y mezclas de semillas. Las especias aromáticas y las hojas de té pierden aceites volátiles por oxidación y absorben olores extraños del aire que las rodea; un sobre de barrera purgado con nitrógeno mantiene el espacio superior neutro y limita la transferencia de aroma a través de la película. Las mezclas de semillas para repostería o snacking llevan el mismo riesgo de rancidez de aceites que los frutos secos. Estos envases suelen ser pequeños, de 50–500 g, de modo que el caudal de gas se mantiene en la franja baja de 8–12 L/min y la selladora corre en el extremo rápido de la gama de velocidad; la comprobación principal de preparación es que el polvo fino de especia o té no se sitúe sobre la línea sellante, lo que bloquearía la adherencia.
Condiciones de película y barrera que debe cumplir el envase
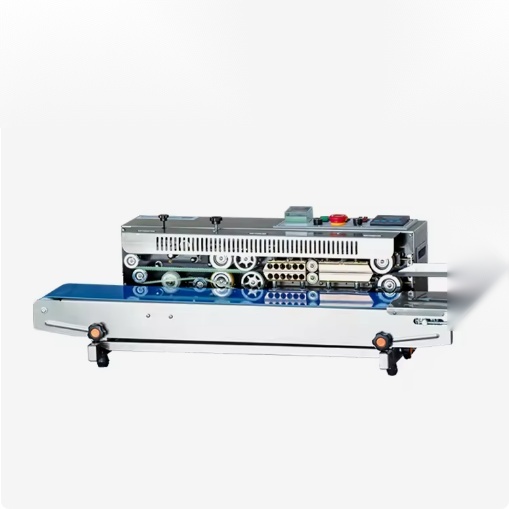
La purga de gas solo se mantiene si el sobre mismo es una barrera. Una bolsa de polietileno simple deja pasar nitrógeno y oxígeno a través de la pared de la película en pocos días, de modo que el espacio superior purgado se iguala con el aire exterior y el beneficio de vida útil desaparece. Se requieren estructuras de barrera en la franja de 60–120 µm: PET/PE con capa de lámina de aluminio (PET/AL/PE), PET/PE metalizado para una barrera más ligera, u OPP/PE de alta barrera para envases de snacks transparentes. El grosor de la película, la capa sellante y el lado de impresión deben confirmarse con el proveedor de película antes de cerrar la configuración de la selladora, porque la ventana de temperatura y velocidad de sellado depende del sellante interior, y la retención de gas depende de la barrera exterior.
La calidad del sellado en un sobre purgado debe aguantar tanto el alimento como el colchón de gas. Un buen sellado de laminado muestra una banda de adherencia uniforme de 8–10 mm, sin arrugas ni esquinas abiertas, con resistencia al pelado de alrededor de 4–6 N/15 mm después del enfriamiento. Un sellado que parece adherido pero deja escapar gas por una esquina acorta la vida útil aunque la purga misma se haya fijado correctamente. Compruebe primero los sellos de esquina en bolsas con fuelle; los pliegues del fuelle y el grosor de película en la costura lateral son los puntos de fuga habituales, y el sellado de prueba debe incluir algunos envases llenos y pesados dejados en observación por pérdida de espacio superior.
Suministro de nitrógeno: conectar la máquina a la fuente de gas de la planta
La selladora de banda necesita un suministro de nitrógeno regulado en la entrada de la máquina, con manómetro, válvula de caudal y filtro de partículas aguas arriba. Las fuentes habituales son botellas de alta presión agrupadas en colector para líneas pequeñas o intermitentes, dewars de nitrógeno líquido para volumen medio, y tanque de gas o generación en planta para plantas de alto consumo. La pureza de suministro suele ir del 99,0–99,9 % de nitrógeno; una pureza inferior deja demasiado oxígeno en el gas de origen para alcanzar el objetivo de espacio superior del 1–3 %. La conexión de gas, el regulador y el caudalímetro de la máquina se dimensionan para la franja de consumo anterior; el recipiente de suministro, la tubería y la purificación quedan fuera de la selladora y se planifican como obra de servicios de planta.
Estime el uso de gas antes de elegir la fuente: multiplique el caudal en L/min por los minutos de carrera por turno, y después por turnos y días al mes. Una purga de 15 L/min en un turno de 8 horas consume unos 7.200 L (7,2 m³) de nitrógeno; dos turnos llevan eso a 14,4 m³ por día. Las etiquetas de presión y volumen de las botellas deben convertirse a volumen de gas libre antes de comparar el coste por metro cúbico. La generación en planta, el cambio de botellas y la entrega de dewar se adaptan cada una a un nivel de consumo distinto, y esa comparativa es una decisión de servicios aparte de la elección del bastidor de sellado. El proveedor puede presupuestar la conexión de gas y el consumo de la máquina sin fijar la ruta de suministro de la planta.
Purga de gas frente a envasado al vacío y a atmósfera modificada
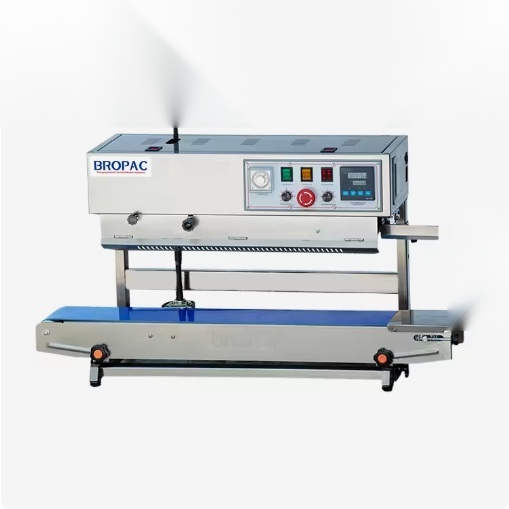
Tres métodos reducen el oxígeno en un envase sellado, y a veces se confunden. Una cámara de vacío evacúa el aire del sobre, lo sella y opcionalmente lo rellena con gas en un segundo ciclo; el sobre se contrae contra el producto. Una línea de envasado en atmósfera modificada purga una bandeja rígida o una bolsa flexible con una mezcla de gas, y después sella bajo una campana de gas, a menudo en una máquina de formado-llenado-sellado. Una selladora de banda con purga de gas es el caso intermedio continuo: purga el espacio superior del sobre abierto con nitrógeno a través de un colector, y después sella sobre una banda en movimiento, sin ciclo de cámara y sin contraer la bolsa.
Los compromisos derivan de esa diferencia. El sellado al vacío comprime el envase, lo que encaja con productos rígidos o resilientes pero aplasta snacks hinchados, granos enteros tostados y fruta desecada frágil; además arrastra partículas sueltas hacia la zona de sellado. Un ciclo de cámara tiene ritmo de lote, de modo que la producción por puesto es menor que la de una línea de banda continua. Las líneas de bandeja de MAP dan mezclas de gas precisas y larga vida útil en platos preparados y productos de horno, pero funcionan con equipo dedicado de formado de bandeja o película a un nivel de capital más alto. La selladora de banda con purga de gas intercambia el oxígeno residual más bajo posible por velocidad continua, un sobre acolchado y un punto de entrada de máquina más bajo; el oxígeno residual se sitúa en la franja del 1–3 % en lugar de los niveles por debajo del 1 % que una buena cámara puede alcanzar.
Elija el método frente a la sensibilidad al aplastamiento del producto, el objetivo de vida útil y el formato de envase. Los productos secos de flujo libre que mantienen una forma acolchada —café, frutos secos, snacks, semillas, fruta desecada— encajan con la purga de la selladora de banda. Los productos que deben quedar ajustados al envase, que contienen líquidos o que necesitan oxígeno por debajo del 1 % deben evaluarse en equipo de cámara de vacío o MAP en su lugar. Mezclar los dos requisitos en una misma máquina suele significar comprar el bastidor equivocado: una selladora de banda con purga de gas no puede hacer un vacío profundo, y una línea de cámara no puede igualar el ritmo de banda continua en el sellado de sobres de alto volumen.
Secuencia de preparación para un sobre purgado con gas
- Confirmar que la película del sobre es un laminado de barrera en la franja de 60–120 µm, con tipo y grosor de sellante registrados. El PE simple o el OPP fino no retendrán el gas, y la ventana de sellado no coincidirá con las consignas de la selladora.
- Comprobar el suministro de nitrógeno: botella, dewar o línea de tanque conectados, regulador y filtro montados, pureza de origen del 99,0 % o superior, y presión de suministro dentro del rango de entrada de la máquina.
- Fijar las guías de banda al ancho del sobre y la presión de apriete para que la costura alimente plana. Calentar el calefactor a la temperatura de partida de la película, 120–200 °C según el sellante, y mantener en el punto consigna unos minutos.
- Abrir la válvula de gas al caudal de partida del tamaño del sobre: 8–12 L/min para bolsas pequeñas de snack, 15–25 L/min para bolsas anchas de café o frutos secos. Confirmar que las ranuras del colector se alinean con el espacio superior abierto.
- Ejecutar de tres a cinco sobres de prueba. Sellar, después medir el oxígeno residual en una muestra con oxímetro, inspeccionar la banda de la costura y las esquinas, y pelar una tira de ensayo de 15 mm tras el enfriamiento completo.
- Ajustar una variable cada vez: subir el caudal o bajar la banda si el oxígeno residual sigue por encima del objetivo; bajar el caudal en cuanto la lectura de oxígeno se mantenga en especificación para ahorrar gas. Revisar el sellado después de cualquier cambio de velocidad, porque una velocidad de banda más lenta también alarga el contacto de calor.
- Fijar el estampado o el código de tinta con el lote y la fecha, registrar temperatura, velocidad, caudal de gas y oxígeno residual contra el lote de película, y guardar la ficha con la máquina para la siguiente carrera.
Errores habituales de la purga de gas y cómo aparecen
Sellar un sobre sin barrera y esperar vida útil. La purga desplaza el oxígeno en el momento del sellado, pero una película simple o fina deja migrar el gas a través de la pared en pocos días. Si el envase se ablanda o la lectura de oxígeno sube tras el almacenamiento, compruebe la barrera de la película antes de culpar a la purga. Especifique PET/AL/PE, PET/PE metalizado o una estructura OPP/PE de alta barrera con el proveedor de película, y confirme los grados de barrera al oxígeno y la humedad para el objetivo de vida útil.
Regular el caudal de gas por encima de lo que el producto necesita. El nitrógeno excesivo no mejora el sellado ni la vida útil una vez que el oxígeno residual está en especificación; solo desperdicia gas y sube el coste por envase. Fije el caudal al valor más bajo que mantiene el objetivo de oxígeno medido, y revíselo tras cambios de película o de tamaño de sobre. Un caudal alto puede además hinchar el sobre abierto y empujar partículas de producto hacia la zona de sellado, lo que debilita la adherencia.
Dejar que la selladora supere al llenador. Si la banda se mueve más rápido de lo que llegan las bolsas, pasan por la estación de purga sobres vacíos o parcialmente llenos, gastando gas en aire, y el operario precipita la colocación para que las costuras entren descentradas. Empareje la velocidad de banda con la salida del llenador y emplee un pequeño amortiguador de acumulación entre las dos estaciones; el ritmo punta de la selladora no es el ritmo de trabajo de la línea.
Ignorar fugas de sellado en fuelles y esquinas. Una buena purga en un sobre que gotea por un pliegue de fuelle o una esquina lateral pierde el gas en pocos días. Los envases de prueba deben llenarse, sellarse y dejarse en observación, con una lectura repetida de oxígeno tras el intervalo de almacenamiento, y las esquinas de sellado inspeccionadas en cada formato con fuelle. Las arrugas de película en la línea de sellado, el polvo de producto sobre el sellante y un apriete de banda irregular son las fuentes de fuga habituales; la guía de resolución de problemas enlazada a continuación cubre las comprobaciones del lado del sellado por orden.
Integración de línea, controles de calidad y cumplimiento
En una línea continua, la selladora de purga de gas se sitúa después del llenador y antes del etiquetado y el embalaje. La altura de salida del llenador debe coincidir con la entrada de la selladora para que los sobres alimenten sin caída ni torsión; un transportador de acumulación entre llenador y selladora absorbe pausas breves para que la selladora no pase hambre ni se retrase. Para alimentación manual, un operario centra las bolsas en la entrada mientras los sobres purgados y sellados salen a un banco de embalaje. Empareje la velocidad de banda con la salida del llenador en lugar de hacer correr la selladora a pico, porque una selladora que supere al llenador genera ciclos de purga vacíos que desperdician gas.
Los controles de calidad en envases purgados incluyen una lectura de oxígeno residual en muestras selladas, una tira de resistencia al pelado de la costura, una inspección visual de la banda de adherencia y los sellos de esquina, y una comprobación de retención de espacio superior en envases almacenados para la ventana de vida útil. Registre temperatura, velocidad, caudal de gas y oxígeno residual con cada lote de película para poder repetir la consigna entre vueltas. Las protecciones alrededor de los bloques calientes y el punto de apriete de la banda, la parada de emergencia y los materiales de contacto alimentario siguen los mismos requisitos de cumplimiento que las demás selladoras de banda; la guía de seguridad de la selladora de banda y cumplimiento CE cubre la protección de bloques calientes, las cubiertas de banda y la disposición de la parada de emergencia.
Los fallos cotidianos del bastidor de purga de gas se dividen en fallos del lado del sellado y fallos del lado del gas. Los sellados débiles, arrugados o reabiertos siguen el árbol de fallos estándar de la selladora de banda; un oxígeno residual alto se remonta a caudal bajo, un colector desalineado, película que gotea en el sellado o un problema de pureza de suministro. La guía de resolución de problemas y cambio de formato de la selladora de banda recorre el guiado de banda, los fallos de temperatura, los defectos de sellado y el plan de mantenimiento, incluida la limpieza de banda y la inspección del PTFE. Para el desembolso a cinco años entre máquina, gas, consumibles y mano de obra, lea el desglose de coste y TCO de la selladora de banda.
Configuraciones disponibles y siguientes pasos
La opción de purga de gas puede configurarse sobre el bastidor de banda horizontal estándar para sobres planos, sobre un bastidor de soporte a altura de trabajo del operario, o sobre un bastidor vertical para bolsas pesadas en pie. Las opciones de codificación cubren fecha y lote estampados en la rueda de sellado o impresión de tinta después del enfriamiento. La página del producto de la selladora de banda con purga de nitrógeno recoge el bastidor configurado, y la familia más amplia de selladoras de banda continua cubre los modelos estándar, de soporte, verticales y de codificación sin la estación de gas. Bastidores relacionados incluyen la selladora de banda continua automática para sobres alimentados por línea, la selladora de banda de calor sobre soporte, la selladora de banda horizontal con impresión de tinta, la selladora de banda vertical con codificación de tinta y la selladora de banda sobre soporte 2-en-1 con lecturas digitales de temperatura.
Para comparar el bastidor de purga de gas con una máquina manual o estándar, la comparativa entre selladora de banda y selladora de impulso enfrenta el sellado de movimiento constante al sellado manual por mandíbula por material, producción y consistencia. Los envasadores que evalúan si la purga de gas amortiza para su producto deben ponderar la extensión de vida útil frente al consumo de gas y la prima de la película de barrera; la nota de TCO enlazada anteriormente analiza esas líneas en un horizonte de cinco años.
Envíe muestras de sobre, la especificación de película, las bolsas/min objetivo y el peso del relleno a través del departamento de contacto para un sellado de prueba con medición de oxígeno residual. La sección de certificaciones y patentes recoge la documentación de cumplimiento disponible con la máquina, y el perfil de la empresa resume la gama de equipos de envasado. Notas de máquina adicionales y actualizaciones de productos aparecen en la sección de noticias.
