1. Antecedentes del proyecto
Un productor alemán de snacks ecológicos con sede en Baden-Württemberg, Alemania, contactó a SunAura en marzo de 2025. El cliente producía barras de cereales, mezclas de frutos secos y fruta deshidratada para el mercado orgánico alemán y la exportación a países de la UE. Su línea actual operaba con una envolvedora flow de leva mecánica de 10 años de antigüedad, que presentaba problemas crecientes: tiempos de cambio de formato superiores a 45 minutos, desviaciones de peso de hasta ±3 gramos por barra, y sellado inconsistente que generaba devoluciones en supermercados como Denn’s Biomarkt y Alnatura.
El cliente necesitaba ampliar su capacidad de 80 a 150 barras por minuto, mantener la precisión de peso para la certificación orgánica (que exige desviaciones mínimas), y reducir el tiempo de cambio entre las 12 referencias que producía semanalmente.
2. Requisitos del cliente
- Capacidad: 120–150 paquetes/min para barras de 30–60 g
- Precisión de peso: ±0.5% (crítico para certificación orgánica)
- Cambio de formato: inferior a 15 minutos entre referencias
- Material: película PP/PE alimentaria, ancho de hasta 320 mm
- Entorno: sala de producción estándar, sin requisitos ATEX
- Documentación: manual en alemán, certificación CE, declaración de materiales alimentarios
3. Configuración de la línea
| Equipo | Modelo | Parámetro clave | Valor |
|---|---|---|---|
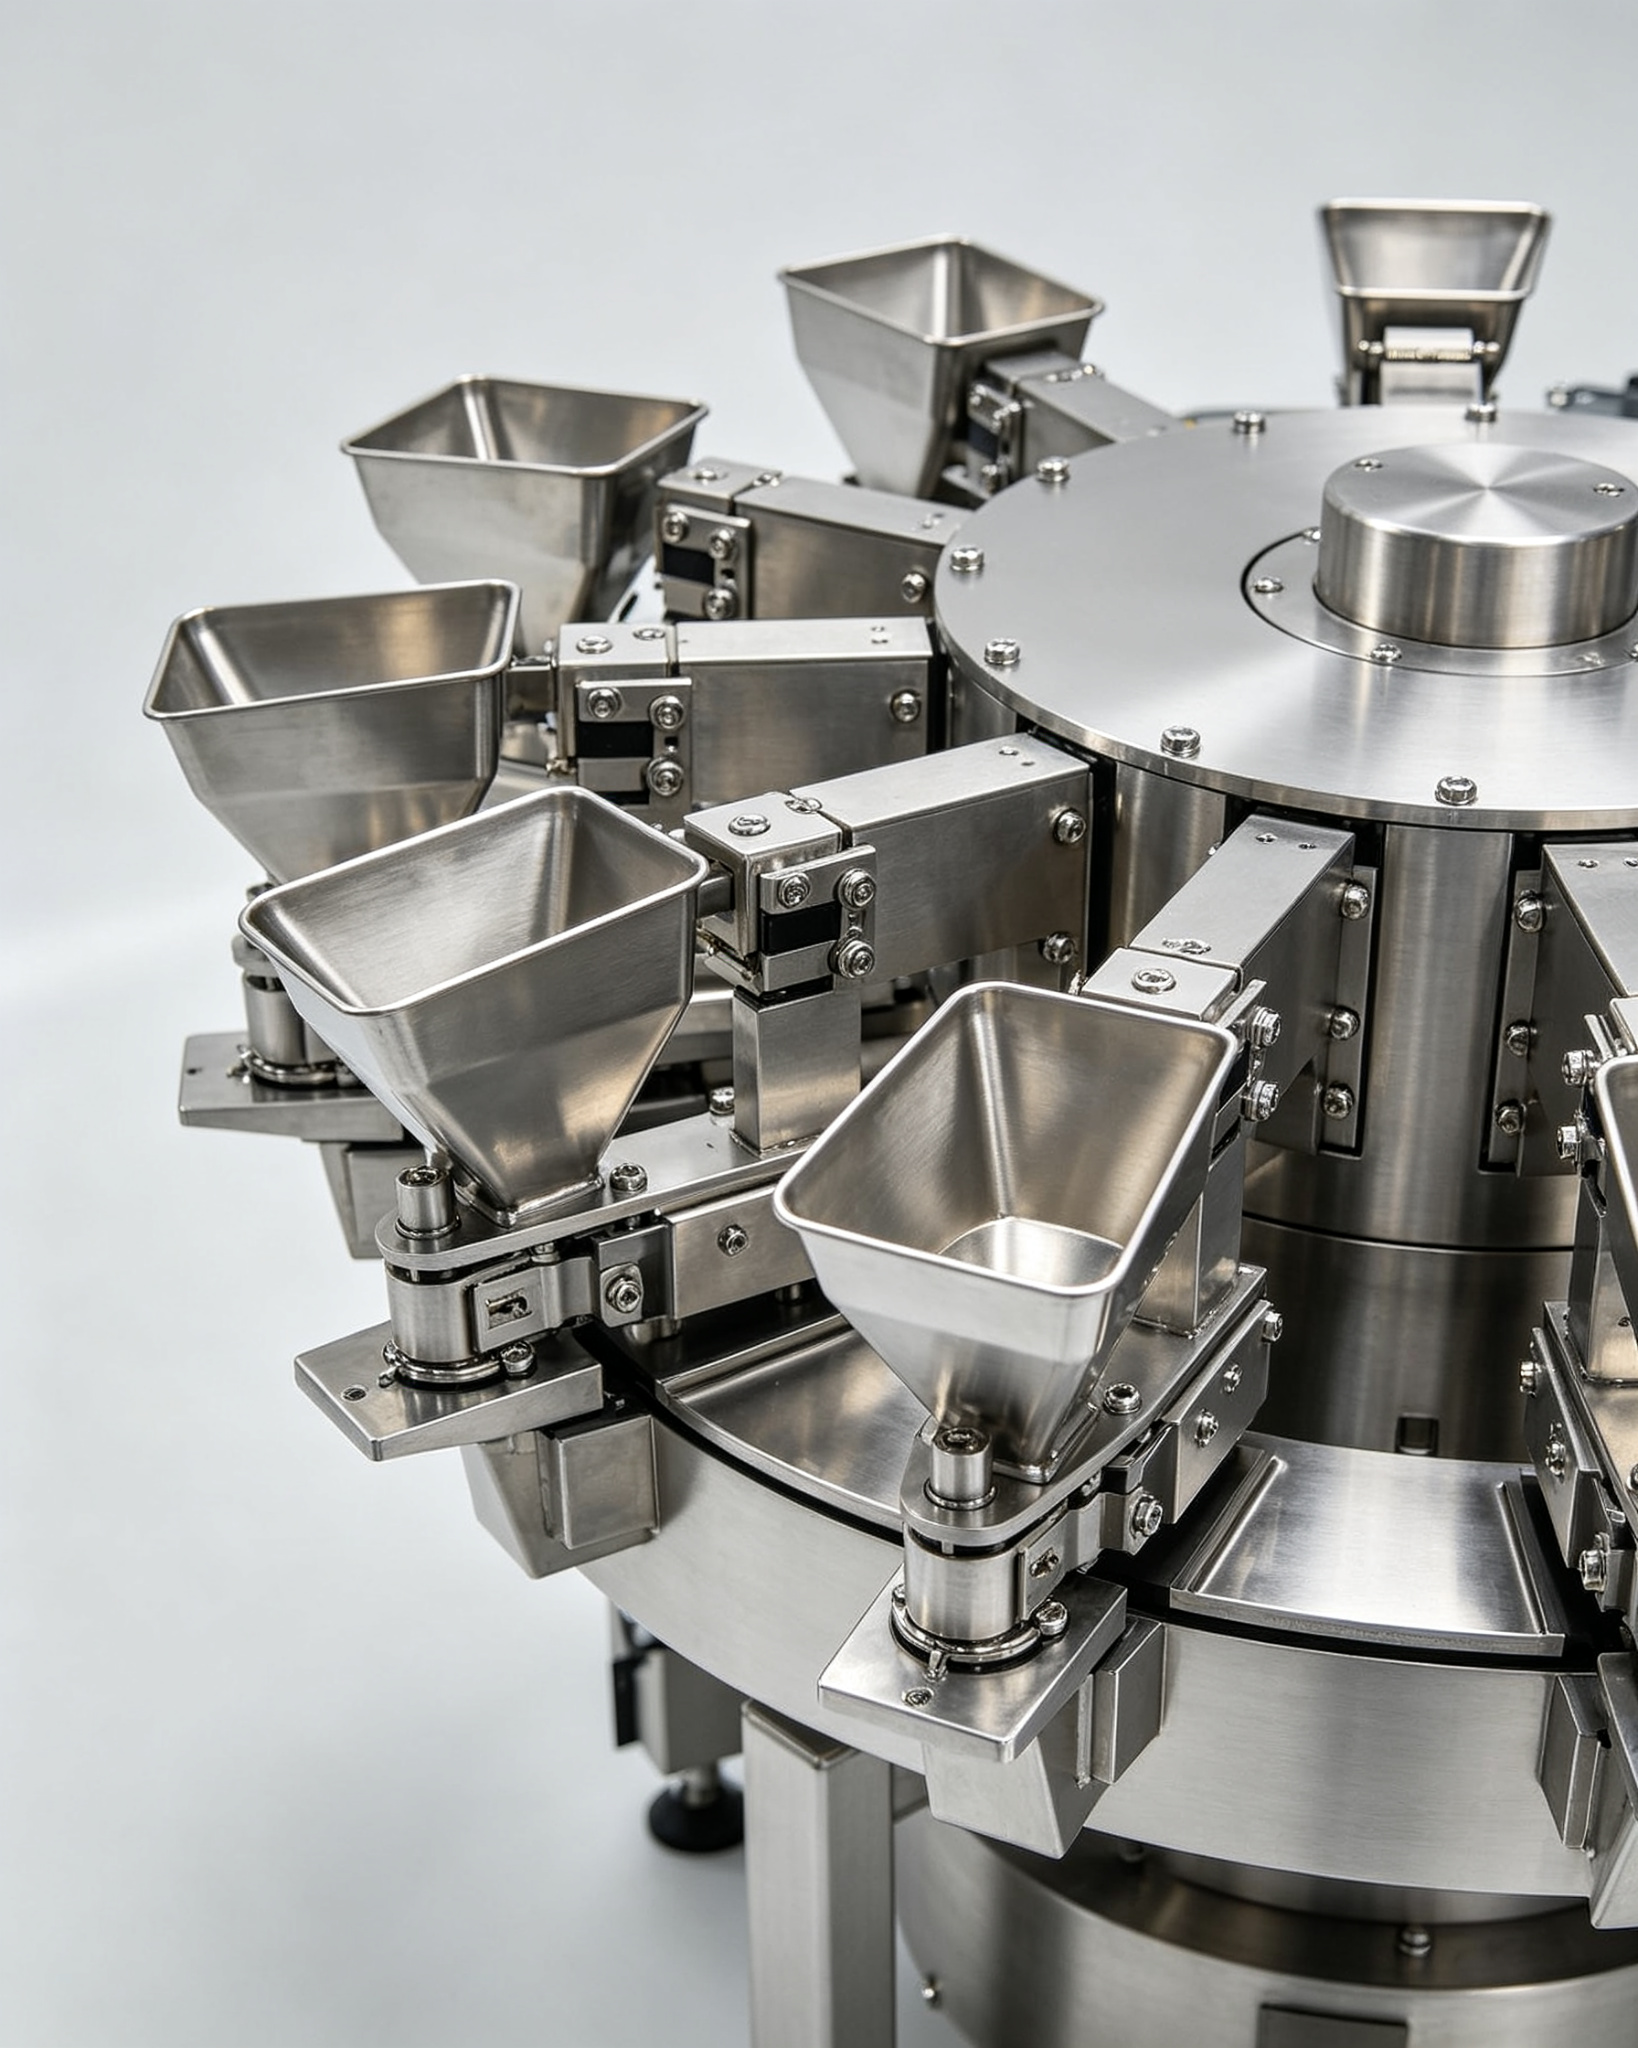
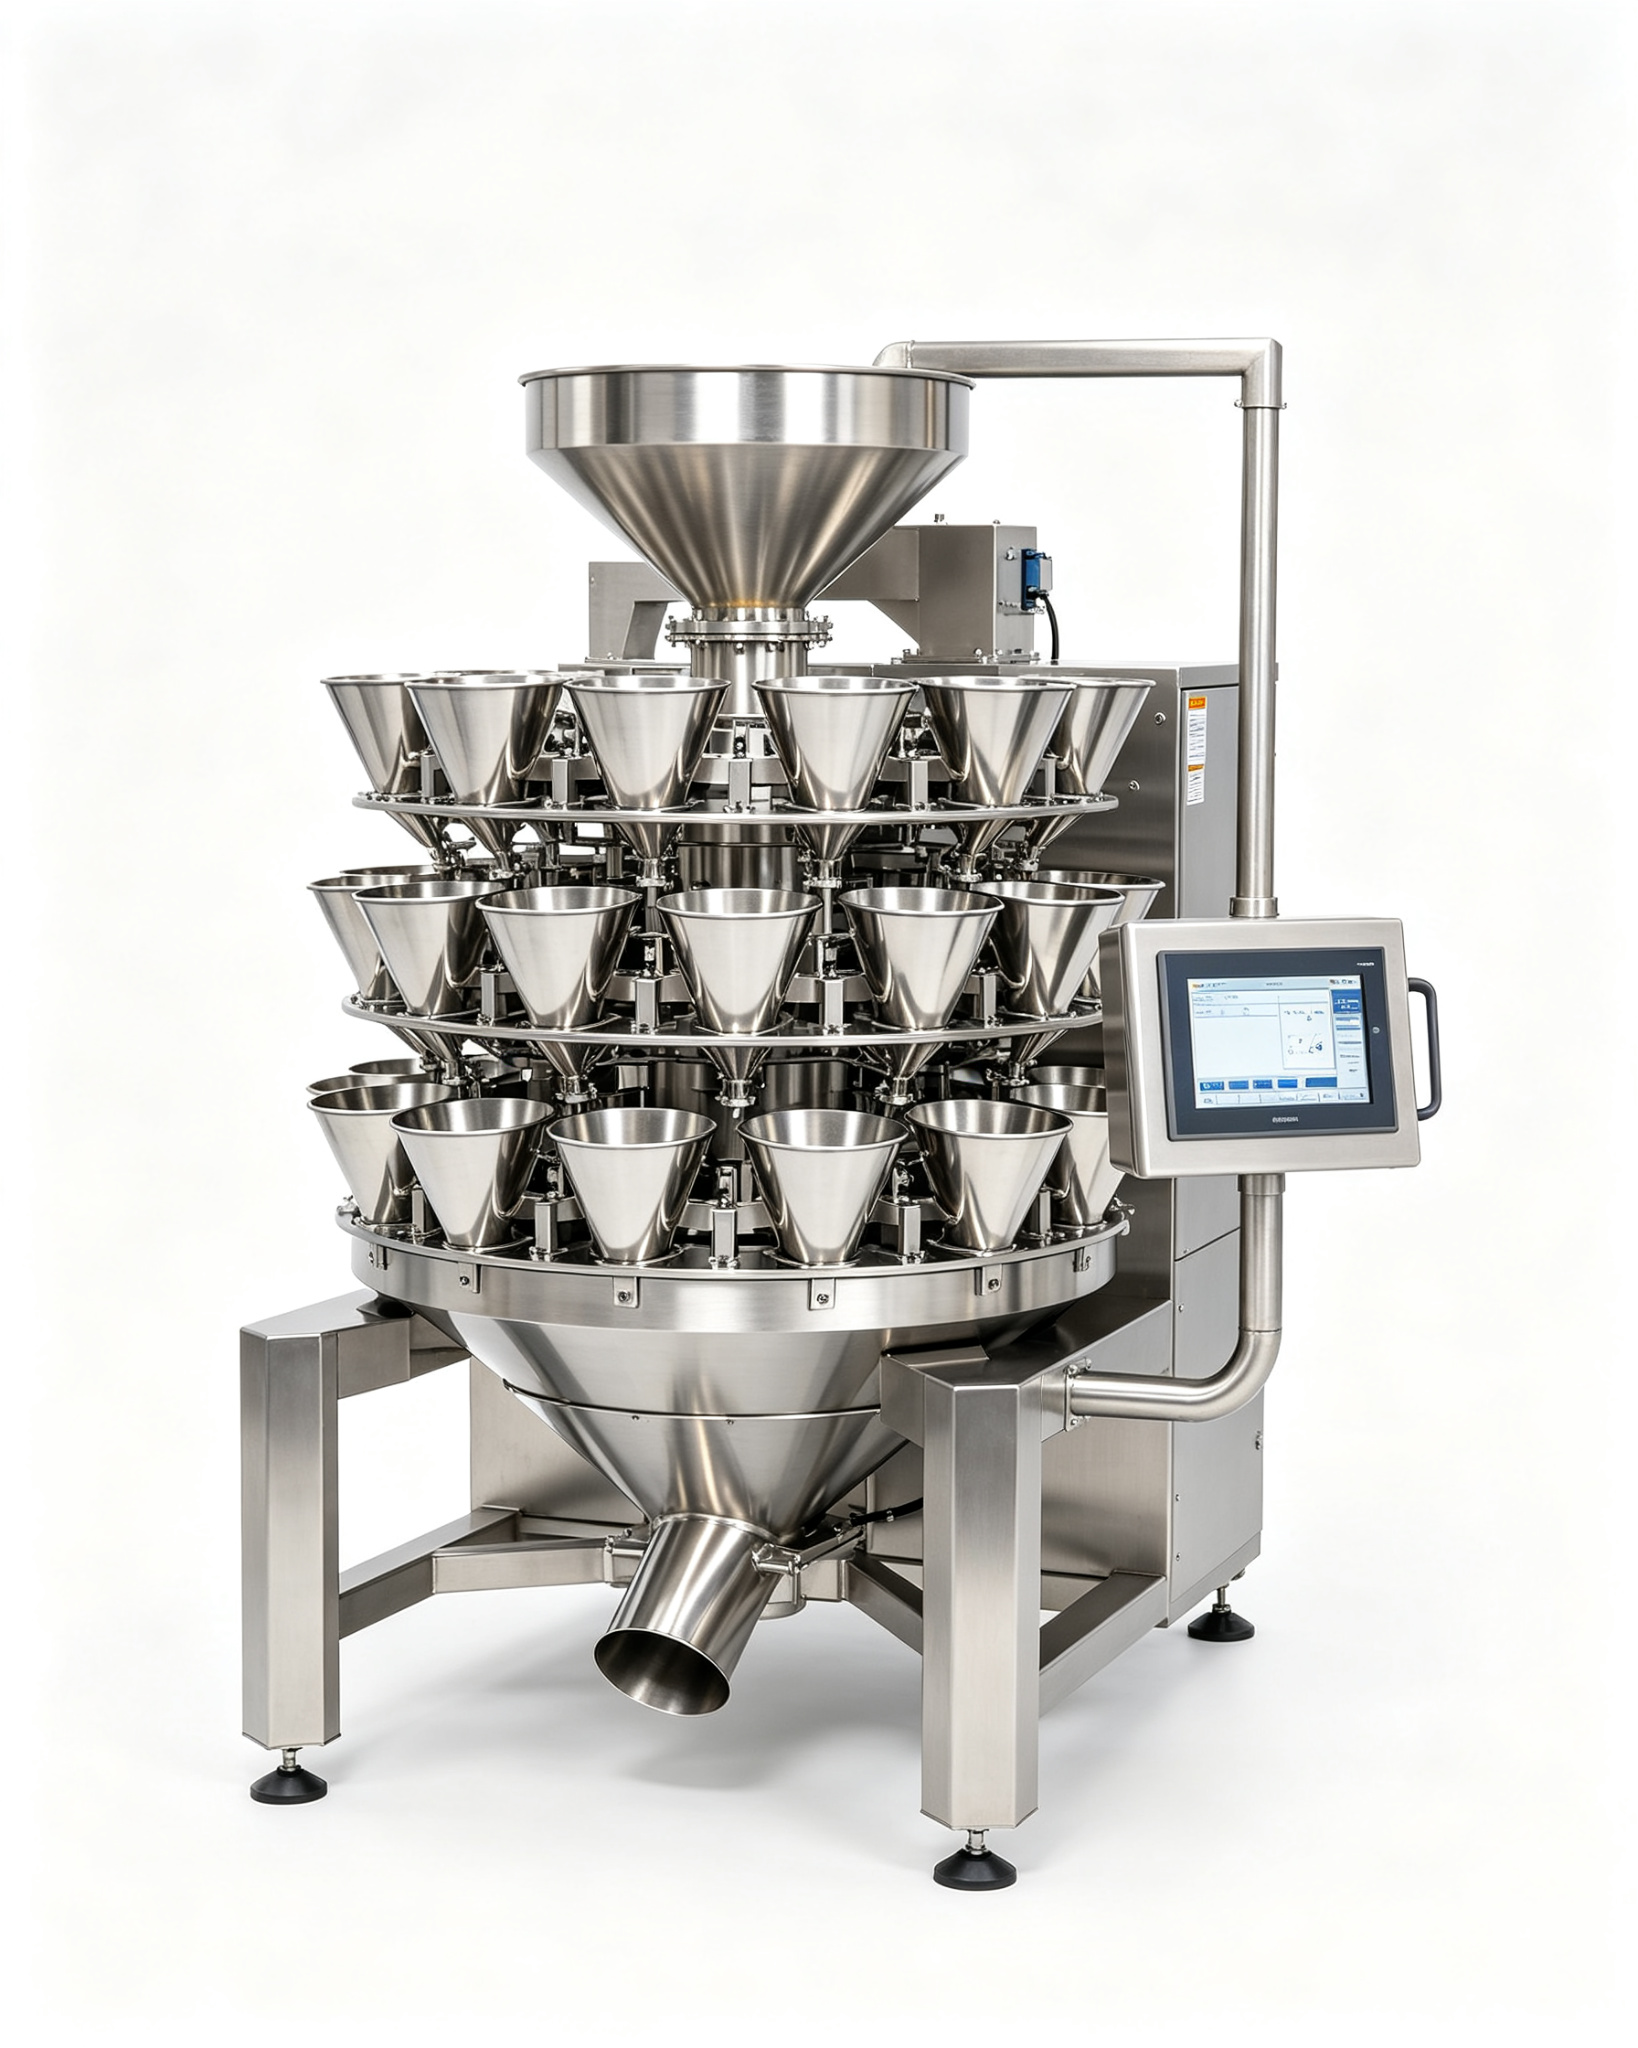
| Báscula multicabezal | SA-MW-14 | Nº cabezales | 14 |
| Rango de peso | 10–300 g | ||
| Precisión | ±0.3 g | ||
| Velocidad máx. | 120 ciclos/min | ||
| Envolvedora flow | SA-FW-3000E | Tipo de servo | Doble servo |
| Ancho de película | Hasta 320 mm | ||
| Velocidad máx. | 150 paq/min | ||
| Largo de bolsa | 80–220 mm | ||
| Transportador | SA-CV-200 | Longitud | 2 m, cinta food-grade |
| Sistema de rechazo | SA-RJ-1 | Tipo | Neumático |
4. Alternativas consideradas
Opción A: Envolvedora mecánica de leva (la opción económica). Se descartó porque los tiempos de cambio de formato seguían siendo de 30+ minutos y la precisión de peso no alcanzaba el ±0.5% requerido. Aunque ahorraba unos 8.000 EUR en la compra, el cliente calculó que las mermas anuales por sobrepeso superaban ese coste.
Opción B: Báscula de 10 cabezales en lugar de 14. Una báscula de 10 cabezales costaba menos, pero para 140 paquetes/min con barras de 40 g, el algoritmo de combinación necesitaba al menos 12–14 cabezales para mantener la precisión a alta velocidad. Con 10 cabezales, la velocidad efectiva se reduciría a 90 paq/min.
Opción C: Envolvedora flow de movimiento intermitente. Más económica que la de movimiento continuo, pero la velocidad máxima de 80 paq/min no alcanzaba el objetivo de 150. Además, el sellado en movimiento intermitente deja marcas más visibles en la película.
5. Entrega y validación
La línea se fabricó en 35 días. Antes del envío, el cliente viajó a Qingdao para realizar el FAT (Factory Acceptance Test) con sus propias muestras de barras de cereales. Se verificó: precisión de peso durante 30 minutos continuos (desviación media ±0.2 g), tiempo de cambio de formato entre dos referencias (11 minutos), y sellado sin fugas tras prueba de caída. La instalación en Alemania se completó en 5 días: desembalaje, nivelación, conexión eléctrica y neumática, puesta en marcha y formación de dos operadores.
6. Lecciones reutilizables
Para clientes similares:
- Calcule el coste de las mermas por sobrepeso antes de decidir entre una báscula de 10 vs 14 cabezales: un 0.3% de sobrepeso en un producto de 40 g representa 0.12 g por paquete, que a 150 paq/min y 16 h/día suma más de 130 kg de producto “regalado” al mes.
- La certificación orgánica (Bio-Siegel, USDA Organic) exige precisión de etiquetado estricta: el peso neto declarado debe coincidir con el real. Una báscula de baja precisión puede poner en riesgo la certificación.
- El cambio de formato digital (por HMI) es más importante que la velocidad punta para líneas con muchas referencias: reduce el tiempo improductivo entre cambios y minimiza errores del operador.
- Error común: No dimensionar el transportador de salida con un sistema de rechazo. Sin rechazo automático, los paquetes con peso fuera de tolerancia se mezclan con los buenos y requieren inspección manual costosa.