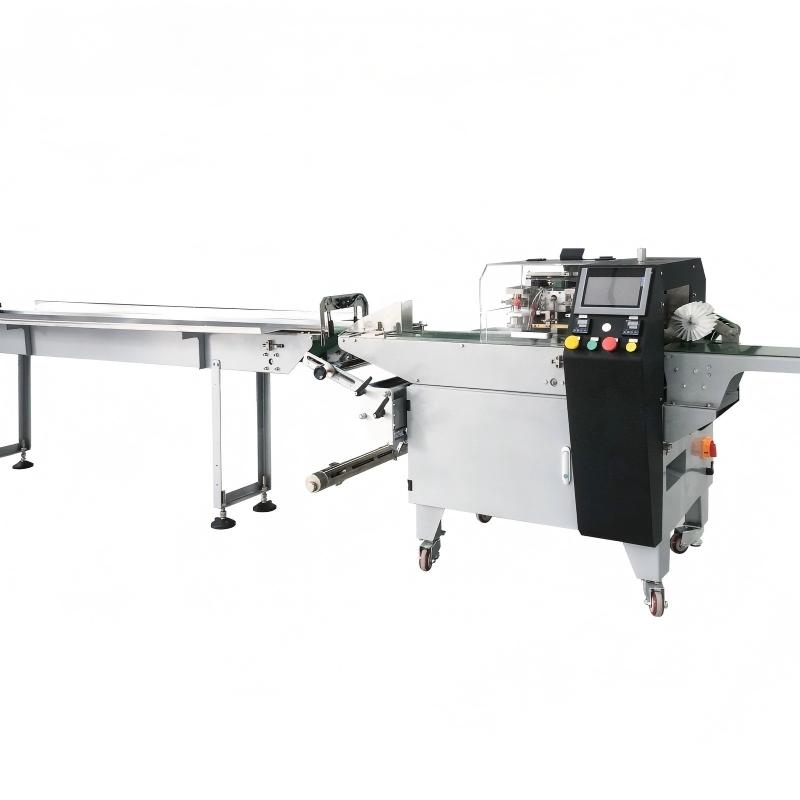
Ensacheuse coussin robuste pour gros produits
Une ligne coussin horizontale grande vitesse avec mâchoires rotatives, destinée aux petits produits où la longueur d'emballage permet un temps de séjour court et le film le tolère.
| Cadence | 200–300 paquets/min |
|---|---|
| Voie | Voie unique |
| Précision | Position de coupe ± 1 mm |
| Fourchette de prix (FOB) | 12,000–45,000 US$ |
| Délai | voir spécification |
Obtenir une fiche technique Aller à la liste de contrôle RFQ
1. À qui s'adresse cette machine, et qui ne devrait pas l'acheter
Cette emballeuse est choisie par des producteurs qui ont besoin d'un coussin scellé autour d'un produit discret à une vitesse qu'une scelleuse manuelle ne peut atteindre, avec un film thermoscellable plutôt que des sacs préformés. Elle convient à la boulangerie, confiserie, quincaillerie, dispositifs médicaux jetables, cosmétique et articles ménagers où l'emballage est une enveloppe protectrice plutôt qu'un carton de présentation.
C'est la mauvaise machine pour les produits nécessitant un emballage profilé ou à goussets, pour les articles très lourds au-delà de 5 kg, et pour les structures de film qui ne peuvent être scellées à la température atteignable par la machine. Elle est aussi déconseillée à un acheteur qui a besoin de 20 emballages par minute sur un produit unique, car une scelleuse L semi-automatique le fait pour un cinquième du prix.
L'acheteur réaliste tourne à 60 à 300 emballages par minute sur un à trois formats de produit, avec du film en bobines, et un cartonneur ou emballeuse de cartons aval qui exige un flux régulier plutôt que des rafales.
2. Fonctionnement
Le produit est alimenté sur le convoyeur d'entrée à pas fixe. Une épaule de formage transforme un film plat en tube autour du produit, la soudeuse longitudinale ferme le tube, et les mâchoires de scellement d'extrémité coupent et scellent l'emballage. Le film est entraîné par le mouvement des mâchoires, donc la longueur d'emballage est fixée par la longueur d'avance de film et non par la longueur du produit.
Les trois variables qui décident de la qualité sont la température de scellement, la pression des mâchoires et le temps de contact. Peu de chaleur donne un scellement faible qui s'ouvre en transit ; trop de chaleur perce le film et laisse un trou qu'un test de fuite détectera. La fenêtre entre les deux est étroite pour les films minces et plus large pour les structures stratifiées.
Les machines à servo contrôlent indépendamment l'avance de film et le mouvement des mâchoires, ce qui permet un changement de recette entre formats sans réglage mécanique. Les machines mécaniques obtiennent le même résultat avec une roue de changement et une came, à prix plus bas et changement plus long.
3. Matrice de configuration : ce qui change et ce que cela coûte
Le même châssis de base est proposé en plusieurs configurations, et les différences comptent davantage que ne le laissent entendre les noms commerciaux. Le tableau ci-dessous associe chaque configuration au profil d'acheteur auquel elle convient réellement, afin d'écarter les options avant qu'elles n'apparaissent dans un devis.
| Version | Têtes | Cadence typique | Plage de récipients | Idéal pour | Compromis |
|---|---|---|---|---|---|
| Mécanique, couteau simple | 1 | 60–120 paquets/min | Produit jusqu'à 250 mm | Format unique, demande régulière | Changement avec outils, 30 – 60 min |
| Servo, couteau simple | 1 | 120–200 paquets/min | Produit 40 – 300 mm | Deux ou trois formats, changement fréquent | Ajoute 25 – 40 % au prix |
| Servo, mâchoires rotatives | 1 | 200–300 paquets/min | Produit jusqu'à 200 mm | Grand volume, petits produits | La qualité du film doit être constante |
| Servo avec injection de gaz | 1 | 120–200 paquets/min | Produit jusqu'à 300 mm | Emballages sous atmosphère modifiée | Le système de gaz est un coût séparé |
Le type de couteau est la décision la plus sous-estimée des acheteurs. Un couteau fixe unique convient à un produit unique et devient un goulot à trois ; les mâchoires rotatives sont rapides mais exigent un film qui tolère un temps de contact très court.
4. Spécifications techniques
Les chiffres ci-dessous correspondent à la version standard. Chaque valeur peut être modifiée, mais toute modification agit sur le prix, le délai et l'effort de mise en service ; lisez la colonne de remarques avant de demander une variante.
| Paramètre | Modèle standard | Optionnel / plage | Pourquoi c'est important |
|---|---|---|---|
| Vitesse d'emballage | 200–300 paquets/min | Jusqu'à 300 emballages/min avec mâchoires rotatives | Coté sur un produit défini |
| Taille produit | Longueur 40 – 350 mm | Largeur et hauteur par outillage | Outillage fixé à la commande |
| Largeur de film | Jusqu'à 500 mm | Plus large avec épaule de formage sur mesure | La largeur de film détermine le pourtour de l'emballage |
| Types de film | OPP, CPP, PE, stratifiés | Jusqu'à 20 µm sur machines servo | Film mince : température précise requise |
| Scellage | Scellement thermique, temps de mâchoire 0,2 – 1,0 s | Impulsion ou ultrasons sur demande | Le temps de contact doit correspondre à la structure du film |
| Découpe | Couteau unique | Rotatif ou zig-zag | Le zig-zag facilite l'ouverture |
| Commande | PLC + HMI | Mémoire de recettes, journal de défauts | Le nombre de recettes croît avec le nombre de SKU |
| Alimentation en air | 0,6 MPa, 0,3 m³/min | 0.7 MPa | Commande mâchoire et couteau |
| Puissance | 3–5 kW | Jusqu'à 7 kW avec injection de gaz | 380 V triphasé |
| Châssis | Acier peint époxy | Inox pour local lavable | Les locaux hygiéniques exigent de l'inox |
| Protections | Protections verrouillées | Circuit de sécurité CE | La zone des mâchoires est le principal risque |
| Changement de format | 30 – 60 min, mécanique | Moins de 10 min, servo avec recette | Mesuré sur le premier paquet conforme |
5. Débit et planification de capacité
Le débit dépend de la longueur d'emballage et de l'avance de film, et non du chiffre imprimé sur la brochure. Une machine annoncée à 200 emballages par minute à 80 mm de longueur tourne environ à 120 à 150 mm, car chaque emballage consomme proportionnellement plus de film et plus de temps de cycle de mâchoire.
Comptez 65 à 75 % du maximum pour une moyenne de poste. Les pertes proviennent des épissures de film, du retour en température après un arrêt, des intervalles de produit à l'entrée et des changements de format.
Si votre gamme inclut à la fois un petit et un grand article, vérifiez la fourchette de largeur de film avant l'achat. Une machine dimensionnée pour le grand produit gaspille du film et tourne plus lentement sur le petit, et l'écart de coût de film dépasse généralement l'écart de prix machine en deux ans.
| Régime de postes | Débit brut | OEE à 65 % | Bouteilles annuelles (300 jours) |
|---|---|---|---|
| 1×8 h | 300 bph | 195 bph | 468,000 |
| 2×8 h | 300 bph | 195 bph | 936,000 |
| 3×8 h | 300 bph | 195 bph | 1,404,000 |
Dimensionnez la machine sur le milieu de la plage, pas sur le haut. Une unité vendue à 300 bouteilles/h qui tourne à 300 pendant six heures par jour est poussée à sa limite mécanique ; la même unité à 225 bouteilles/h garde une marge pour la dérive de viscosité, les changements de capsules et les lots ponctuellement lents.
6. Adéquation produit et récipient
L'adaptation dépend de la forme du produit et du film. Un produit régulier et rigide s'enveloppe proprement ; un produit souple ou irrégulier se décale à l'entrée et produit des emballages à extrémités pliées qui échouent au test de scellement.
La structure du film compte autant que l'épaisseur. Un film stratifié avec une couche de scellement définie tolère une fenêtre de température plus large qu'un film mono-couche ; c'est la différence entre une ligne stable et une ligne nécessitant des réglages constants.
| Type de produit | Plage de viscosité | Adéquation | Points à surveiller |
|---|---|---|---|
| Boulangerie et confiserie | souple, irrégulier | Bon avec alimentation profilée | Le produit ne doit pas se déformer sous la pression des mâchoires |
| Quincaillerie et petites pièces | rigide, régulier | Supérieur | Les bords tranchants peuvent percer le film mince |
| Dispositifs médicaux jetables | plat, léger | Supérieur | Versions salle blanche disponibles |
| Cosmétique et entretien ménager | formes régulières | Bon | Le positionnement de l'étiquette doit être planifié |
| Produits frais | taille variable | Conditionnel | La variation de poids modifie la tension de l'emballage |
| Articles très lourds | au-dessus de 5 kg | Non adapté | Utiliser un autre principe de filmage |
7. Cadre de décision de sélection
Appliquez ces règles dans l'ordre. Chacune est un filtre impératif, pas une préférence, et chacune est rédigée pour que deux acheteurs aux contraintes différentes aboutissent à des réponses différentes plutôt qu'à la même recommandation.
Règle 1 : la longueur d'emballage commande tout
Au-delà de 250 mm, le temps de cycle domine et la vitesse machine chute. Si votre produit est long, visez une machine avec une course de mâchoire plus longue plutôt qu'une vitesse affichée plus élevée.
Règle 2 : la structure du film définit la fenêtre de scellement
Envoyez-nous la spécification de film avant de coter. Un mono-couche de 20 µm fonctionne sur un profil de température différent d'un stratifié de 45 µm, et le mauvais profil se manifeste par des fuites plutôt que par des défauts visibles.
Règle 3 : la stabilité du produit définit l'alimentation
Si le produit peut rouler ou se décaler, l'entrée nécessite des picots d'entraînement ou un logement profilé. Acheter l'emballeuse sans l'alimentation est la cause la plus courante d'une ligne qui tourne à la moitié de sa vitesse nominale.
Règle 4 : la fréquence de changement définit l'entraînement
Une seule taille de produit justifie une machine mécanique. Trois tailles par semaine justifient le servo sur la seule main-d'œuvre, avant tout gain de cadence.
Règle 5 : la vitesse aval définit le tampon
Un cartonneur à 80 emballages par minute derrière une emballeuse à 200 nécessite un convoyeur d'accumulation ; sinon l'emballeuse s'arrête et redémarre, et la qualité de scellement varie à chaque redémarrage.
Règle 6 : l'injection de gaz est une décision séparée
L'injection de gaz ajoute un système de gaz, un film avec couche barrière et un test de fuite. Si vous visez une conservation au-delà de quelques semaines, planifiez-la à la commande ; rétrofiter un système de gaz coûte plus que l'option d'origine.
8. Comparaison directe des alternatives
La filmeuse concurrence trois autres façons de réaliser le même emballage ; le choix dépend plutôt de la forme du paquet que de la cadence.
| Critère | Ensacheuse coussin robuste pour gros produits | Emballeuse coussin / flow-wrap | Lignes à sachets préformés | Filmage rétractable |
|---|---|---|---|---|
| Forme d'emballage | Coussin, scellé aux deux extrémités | Sachet debout ou plat | Faisceau filmé rétractable | voir spécification |
| Coût du film | Faible par paquet | Plus élevé, préformé | Bas à moyen | voir spécification |
| Vitesse | 60–300 paquets/min | 30–120 paquets/min | 20–60 paquets/min | voir spécification |
| Changement de format | 10–60 min | 5–15 min | 15–30 min | voir spécification |
| Attrait rayon | Basique | Élevé, sachet imprimé | Moyen | voir spécification |
| Meilleure adéquation | Enveloppe protectrice, grande vitesse | Présentation rayon | Multi-packs et barquettes | voir spécification |
Les sachets préformés l'emportent sur l'attrait rayon mais perdent sur le coût de film et la vitesse. Le filmage rétractable l'emporte sur l'économie des multi-packs mais perd sur la présentation à l'unité. Le coussin est l'emballage protecteur le moins cher par unité, ce qui explique sa domination pour la quincaillerie, la boulangerie et les jetables.
9. Intégration à la ligne
En amont, l'emballeuse exige une alimentation dosée. L'alimentation manuelle plafonne la ligne à environ 40 emballages par minute quelle que soit la vitesse machine, donc un convoyeur d'alimentation ou un distributeur multivoie fait partie de la décision, pas d'un accessoire.
En aval, l'emballage sort à pas fixe et peut aller directement à un cartonneur, une étiqueteuse ou une emballeuse de cartons. Si une étiqueteuse suit, prévoir l'espace pour que l'emballage refroidisse, car un scellement chaud passant sous un rouleau d'étiquette se déforme.
Signaux à convenir : produit présent, alerte fin de film, défaut de mâchoire et sortie compteur d'emballages pour le compteur aval. Une épissure de film sans alerte produit une série d'emballages vides, problème de qualité attribué à l'emballeuse même quand la cause est la bobine de film.
10. Hygiène, matériaux et conformité
Les surfaces de contact sont en inox sur les versions alimentaires ; le parcours de film est conçu pour être nettoyé sans démanteler les mâchoires. Les versions lavables ajoutent une étanchéité IP65 et un châssis incliné.
La documentation de contact alimentaire couvre le parcours de film et l'entrée, et le film porte sa propre déclaration de son fournisseur. Les auditeurs demandent généralement les deux, et le certificat machine seul ne suffit pas.
Si le produit est exposé, spécifier une entrée inox et des protections amovibles sans outil pour le nettoyage. Sur les lignes boulangères, c'est la différence entre un nettoyage de dix minutes et un de quarante.
11. Montage et mise en service
| Étape | Durée | Qui le réalise | Livrable |
|---|
La mise en service prend trois à six jours, essais de film compris. L'essai de film est l'étape qui rallonge le plus souvent le calendrier, car la température et le temps de contact corrects se trouvent en faisant tourner votre film, et non en reprenant les réglages du manuel.
12. Entretien, pièces de rechange et disponibilité
Mâchoires, couteaux et épaule de formage sont les pièces d'usure. Une mâchoire ayant perdu sa planéité produit des scellements qui semblent corrects et échouent au test de fuite ; contrôler la planéité mensuellement à la règle.
Gardez des inserts de mâchoire de rechange, un couteau et une épaule de formage pour votre format principal. Ce sont les pièces qui arrêtent la ligne, et elles sont peu coûteuses par rapport à l'arrêt de production.
| Pièce d'usure | Intervalle | Fourchette de prix | Arrêt de production en cas de négligence |
|---|---|---|---|
| Insères de mâchoire | 6 – 12 mois | US$ 60 – 200 par jeu | Scellements partiels, fuites |
| Lame de couteau | 6 – 12 mois | 40–120 US$ | Coupe irrégulière, bourrages de film |
| Épaule de formage | 24 mois | 200–500 US$ | Film plissé, emballages décentrés |
| Bande Teflon | 3–6 months | 15–40 US$ | Film collé à la mâchoire |
13. Structure des coûts et coût total de possession
Le film est le coût dominant sur cinq ans, pas la machine. Une emballeuse qui gaspille 8 % de film par surlargeur coûte plus cher que l'écart de prix entre une machine correctement dimensionnée et une plus grande.
Calculez le coût de film par emballage avant de comparer les machines : largeur de film × longueur d'emballage × prix au mètre carré. Une machine 15 % plus rapide mais gaspillant 10 % de film est généralement le choix plus cher.
| Poste de coût | Fourchette typique | Remarques |
|---|---|---|
| Machine, prix FOB | 12,000–45,000 US$ | Dépend de l'entraînement et du type de mâchoire |
| Film d'emballage | 0,01 – 0,06 US$ par emballage | Coût dominant sur cinq ans |
| Puissance | 0,20 – 0,60 US$ par 1 000 emballages | Les chauffes dominent |
| Pièces de rechange, année 1 | 400–1,000 US$ | Mâchoires, couteau, ruban |
| Main-d'œuvre de changement | 30 – 60 min par changement | Machines mécaniques uniquement |
| Fret et montage | 900–2,600 US$ | Deux ingénieurs, 3 – 6 jours |
14. Liste de contrôle RFQ
Un devis n'est précis que dans la mesure des données qui l'alimentent. Les acheteurs qui transmettent ces quatorze données dès le premier courriel reçoivent en général un prix ferme et un plan au premier retour ; ceux qui écrivent « une remplisseuse, environ 5 000 par heure » mettent trois échanges à clarifier ce que cela signifie.
15. Assurance qualité et documentation FAT
La réception usine fait tourner votre film sur votre produit ou un factice de même format et poids, puis contrôle la force de scellement par pelage d'un échantillon et par test de fuite lorsque le produit le permet. Le rapport enregistre la température, le temps de contact et la pression utilisés.
Demandez que les réglages soient consignés dans le manuel pour votre film, plutôt que de les redécouvrir à la mise en service. Les acheteurs qui reçoivent une machine sans réglages enregistrés passent la première semaine à régler par essai.
16. Questions fréquentes
Quel film la machine peut-elle traiter ?
Films thermoscellables de 20 à 60 µm : OPP, CPP, PE, stratifiés PET et la plupart des structures barrière. Envoyez la spécification et nous confirmerons la fourchette de température et le revêtement de mâchoire nécessaires.
Comment régler la bonne température de scellement ?
Commencez 10 °C sous la recommandation du fournisseur de film, scellez un échantillon, pelez-le et augmentez par pas de 5 °C jusqu'à liaison complète sans amincissement au bord du scellement. Consignez la valeur finale par film.
Quelle fourchette de longueur d'emballage peut-il traiter ?
40 à 350 mm selon la course de mâchoire et l'outillage. La longueur d'emballage est fixée par l'avance de film, donc la fourchette est une limite mécanique plutôt que de programmation.
Pourquoi les emballages fuient au scellement d'extrémité ?
Généralement une contamination du produit dans la zone de scellement, une pression de mâchoire insuffisante ou une mâchoire plus plane. Le produit dans le scellement est la cause la plus fréquente et se résout par une entrée qui positionne le produit de façon constante.
Peut-il fonctionner sous atmosphère modifiée ?
Oui, avec l'option injection de gaz et un film barrière. Le système de gaz, le film et le test de fuite sont trois décisions séparées qui doivent être planifiées ensemble.
Quel débit réaliste sur un emballage de 150 mm ?
Environ 120 paquets par minute sur une machine servo notée 200 à 80 mm. C'est la longueur d'avance du film, et non le chiffre affiché, qui détermine la cadence réelle.
17. Encombrement, raccordements et infrastructure
L'implantation échoue davantage sur la hauteur sous plafond et la position de l'évacuation que sur l'emprise au sol ; vérifiez ces trois chiffres avant de dessiner le plan : la hauteur nécessaire au levage de buse plus le récipient le plus haut, la distance de la machine à l'évacuation la plus proche, et la capacité libre de votre réseau d'air comprimé en début de poste, alors que toutes les autres machines consomment aussi de l'air.
| Élément | Exigence | Remarque |
|---|---|---|
| Emprise au sol | 2,4 x 1,3 m pour la machine, auxquels s'ajoutent 1,2 m d'accès de entretien de chaque côté | L'accès est réservé au technicien, pas à l'opérateur |
| Hauteur sous plafond | 1,9 m de hauteur minimale au-dessus du châssis | Hauteur de levage de buse plus hauteur du récipient |
| Puissance | 3 kW, 380 V triphasé, 50 ou 60 Hz | Circuit séparé avec terre, non partagé avec les soudeuses |
| Air comprimé | 0,6 MPa, 0,4 m3/min de capacité libre | Air sec ; l'humidité provoque le blocage des vannes |
| Évacuation | À moins de 1,5 m de la machine | Pour le lavage et pour l'évacuation du bac de récupération |
| Bruit | Moins de 75 dB(A) à 1 m | L'essentiel provient de la pompe à vide ou de la soufflante, pas de la remplisseuse |
Une erreur fréquente consiste à installer la machine contre un mur pour gagner de la place au sol. L'accès de entretien sur le côté gauche est l'endroit où le technicien accède à l'entraîneur et au distributeur de vannes ; le bloquer transforme une intervention de quinze minutes en démontage de deux heures et, dans les faits, la machine n'est plus jamais entretenue correctement.
18. Cas d'application par secteur
La même machine est achetée pour des raisons très différentes, et la configuration adaptée à un secteur convient souvent mal à un autre. Ces quatre profils couvrent la majorité des demandes que nous recevons, et chacun renvoie à un ensemble d'options différent.
Producteurs agroalimentaires et boissons ont généralement besoin de surfaces lavables, de déclarations de contact alimentaire et d'un changement de format assez rapide pour lancer trois produits par poste. Leur décision suit l'audit du distributeur, et la machine est spécifiée avec châssis inox, partie électrique IP65 et buses démontables. Leur coût caché le plus important n'est pas la machine, mais la main-d'œuvre de changement de format qu'ils n'ont pas planifiée.
Producteurs de cosmétique et soins personnels remplissent de petits volumes à débit réduit, et leur contrainte est l'aspect : pas de coulure sur l'épaule de la bouteille, pas de produit dans le filetage, niveau de remplissage uniforme sur tout le lot. Ils ont besoin d'une buse à aspiration retour et d'une approche finale plus lente davantage que de vitesse, et regrettent souvent d'avoir acheté une machine dimensionnée pour le débit plutôt que pour la propreté.
Producteurs pharmaceutiques et de diagnostic achètent autant la documentation que le matériel. La tête de remplissage passe après la traçabilité des matériaux, le dossier de validation et la capacité à prouver l'efficacité du nettoyage. Leur machine est en 316L, leurs joints en PTFE, et leur essai de réception est un protocole écrit plutôt qu'un contrôle visuel.
Producteurs de chimie et produits d'entretien remplissent des liquides corrosifs ou volatils, où le matériau au contact et l'élastomère de jointure déterminent la durée de vie de la machine. Ils nécessitent des joints Viton ou PTFE, un châssis inox, et souvent une hotte d'aspiration au-dessus de la zone de remplissage. La précision importe moins que le confinement, et la machine doit être spécifiée en conséquence.
19. Évaluation du fournisseur : sept questions dont les réponses doivent être vérifiables
Acheter une remplisseuse est une comparaison entre fournisseurs autant qu'entre machines, et la différence apparaît davantage la deuxième année que la première. Ces sept questions permettent de distinguer un fournisseur qui construit ses machines d'un simple revendeur, et chacune attend une réponse vérifiable sur document.
1. Pouvez-vous présenter le relevé de calibration de chaque tête ?
Un fournisseur sérieux pèse trente bouteilles par tête et communique la moyenne et l'écart-type par tête, et non un chiffre unique pour la machine. Si une tête dévie de 2 % alors que la moyenne paraît correcte, le relevé le révèle et la machine ne doit pas être expédiée.
2. Quel est le délai de livraison des pièces d'usure de rechange ?
Les joints de buse et sièges de vanne doivent pouvoir être expédiés sous une semaine depuis le stock. Si la réponse est « nous commandons chez le constructeur », votre machine s'arrête deux semaines la première fois qu'un joint lâche, et les joints lâchent toujours.
3. Qui signe l'essai de réception, et sur quels critères ?
Les critères doivent être consignés avant la commande, en chiffres : débit sur quatre heures, tolérance de volume, nombre de gouttes, taux de rebut. Un fournisseur qui ne s'engage pas sur des chiffres vous signale que ces chiffres ne sont pas stables.
4. Quelle est la procédure de changement de format, et qui peut la réaliser ?
Un opérateur doit pouvoir changer de format en moins de dix minutes par rappel de recette et avec un seul outil. Si la réponse implique un technicien et une clé, ajoutez ce coût de main-d'œuvre à votre total sur cinq ans avant de comparer les prix.
5. Quelles pièces sont sous-traitées, et de où proviennent-elles ?
Servo-entraîneurs, automates API, vannes pneumatiques et cellules de pesée sont des composants de marque ; leur disponibilité dans votre région détermine si une panne se règle en deux jours ou en deux mois. Demandez la liste des marques et vérifiez la distribution locale avant de signer.
6. Que comprend la mise en service, et quels éléments sont facturés en supplément ?
Montage, calibration, formation et essai de production doivent être détaillés en postes. Les surprises coûteuses sont généralement la location de grue, des ingénieurs supplémentaires au-delà des jours convenus, et une remise en service lorsque vos raccordements s'avèrent hors spécification.
7. Pouvons-nous parler à un client qui utilise le même produit ?
Un fournisseur disposant d'une base installée réelle peut citer deux ou trois références sur demande. Des réponses vagues à ce sujet sont le signal le plus fort pour ralentir la décision.
20. Les 90 premiers jours après réception
Les trois premiers mois déterminent si la machine prend un rythme stable ou devient une source de dépannage quotidien. L'essentiel des anomalies de cette période tient à la procédure plutôt qu'à la mécanique, et reste corrigeable si l'on y veille.
Jours 1 à 10 : installez, mettez à niveau et alignez sur le convoyeur, vérifiez le sens de rotation et la pression d'air, puis faites passer manuellement des récipients vides dans chaque poste avant d'activer le circuit de remplissage. Consignez les réglages réels dans le manuel plutôt que sur une note collée au châssis.
Jours 11 à 30 : calibrez chaque tête sur votre propre produit et à votre température de remplissage, puis faites tourner un poste complet à 70 % du débit nominal et relevez le volume chaque heure. Le profil de dérive observé pendant ce poste prévoit l'intervalle de entretien mieux que n'importe quel manuel.
Jours 31 à 60 : forme un deuxième opérateur et un technicien, et pas seulement la personne qui tiendra le poste de jour. Le savoir concentré sur une seule personne est la cause la plus fréquente d'une ligne incapable de tourner le week-end ou les jours fériés.
Jours 61 à 90 : examinez le journal de rebut, recensez les arrêts et leurs causes, et fixez les premières dates de entretien préventive à partir du véritable mode de défaillance plutôt que des intervalles génériques du manuel. Commandez le premier kit de rechange avant la fin de cette période, car la première panne de joint survient généralement vers le quatrième mois.
21. Les erreurs de spécification qui coûtent cher après coup
Presque chaque montage insatisfaisante remonte à une décision prise au stade du devis, lorsqu'un chiffre a été accepté sans vérification. Ces six erreurs reviennent assez souvent pour être prévisibles ; chacune est peu chère à éviter à la commande et coûteuse à corriger après réception.
Accepter un débit chiffré sans préciser le récipient
Un débit annoncé en bouteilles par heure ne veut rien dire tant qu'il n'est pas rattaché à un volume de remplissage, un diamètre de col et une viscosité de produit. Demandez les conditions d'essai par écrit : 500 ml, col 28 mm, eau à 20 °C relève d'une machine très différente de 1 L, col 18 mm, sirop à 12 °C.
Acheter le nombre maximal de têtes que permet le budget
Plus de têtes augmente le débit, mais aussi la consommation d'air, le risque de débordement, le travail de calibration et le coût de chaque remplacement futur de joint. Une machine à huit têtes fonctionnant six jours par semaine à 80 % d'utilisation surpasse une machine à douze têtes tournant trois jours à 45 %.
Oublier le pas du convoyeur
La remplisseuse, la boucheuse et l'étiqueteuse doivent partager le même pas de récipient et la même hauteur de convoyeur. Sinon, l'intégrateur construit une plaque de transfert et un changement de pas, et l'acheteur le paie en temps de mise en service et en bourrages qui ne disparaissent jamais tout à fait.
Sous-dimensionner la partie électrique
Une partie électrique IP65, une terre séparée et un circuit dédié coûtent quelques centaines de dollars à la commande. Les installer a posteriori sur une ligne en marche impose un arrêt, un coffret neuf et un électricien ; tant que ce n'est pas fait, la machine présente un risque lors du lavage.
Choisir les joints au prix seulement
Un joint deux dollars moins cher mais deux fois moins durable double la main-d'œuvre de entretien et ajoute un mode de panne en cours de production. Spécifiez l'élastomère selon la compatibilité avec le produit, et non selon son coût unitaire.
Considérer la formation comme une formalité
Deux jours de formation avec SOP écrits sont l'investissement de fiabilité le moins cher disponible. Les acheteurs qui l'omisent dépensent ensuite généralement le même montant en intervention de service pour résoudre des problèmes déjà décrits dans le manuel.
22. Comparer les devis poste par poste
Trois devis pour une même machine nominale peuvent différer de 40 % tout en décrivant le même matériel, car ce qui entre dans le prix diffère. La comparaison poste par poste ci-dessous est celle que nous recommandons aux acheteurs ; c'est aussi le format de nos propres propositions, afin que les différences soient visibles plutôt que noyées dans un total.
Ce que le prix de base doit inclure
Le prix de base doit comprendre la machine telle que spécifiée, un jeu d'outillage pour le format convenu, le système de commande avec mémoire de recettes, protections et verrouillages, un manuel en anglais, une trousse à outils et un jeu de joints de rechange. Si l'un de ces éléments apparaît en poste séparé dans un devis concurrent, les totaux ne sont pas comparables, et le chiffre le plus bas est généralement celui qui exclut le plus.
Ce qui doit être chiffré séparément, et pourquoi
Transport, assurance, droits de douane, montage, formation au-delà des jours inclus, outillage spécifique et équipement de contrôle optionnel doivent apparaître en postes séparés. Ce n'est pas une ruse : cela permet de voir le coût de chaque choix. La ruse est l'inverse : un forfait unique qui dissimule une visite de mise en service de deux semaines dans un chiffre non vérifiable.
Conditions de garantie
Comparez la durée, la couverture, qui paye le transport d'une pièce sous garantie, et ce qui annule la garantie. Douze mois sur pièces avec transport à la charge de l'acheteur est très différent de douze mois comprenant transport et main-d'œuvre. Demandez le texte exact, pas le résumé.
Échéancier de paiement et risque
Un acompte de trente pour cent et soixante-dix pour cent contre documents est la structure habituelle en exportation. Un fournisseur qui demande la totalité avant expédition vous fait porter tout le risque ; un fournisseur qui accepte dix pour cent d'acompte le porte lui-même. L'échéancier en dit long sur celui qui s'attend à des problèmes.
Délai et ses composantes
Demandez la répartition entre étude, achats, montage, essais et emballage. Un délai de quarante jours dont trente d'attente d'un servo-entraîneur n'est pas le même risque que quarante jours de montage. En cas de retard, cette répartition indique s'il faut relancer le fournisseur ou le fabricant du composant.
23. Questions les plus fréquentes des équipes achats
Pouvez-vous fournir la même machine en 415 V, 60 Hz ?
Oui. La tension, la phase et la fréquence sont spécifiées à la commande car elles déterminent les moteurs, les entraîneurs et le dimensionnement du transformateur. Les modifier après construction implique de remplacer des composants ; c'est l'une des rares spécifications non réglables sur site.
Quel est le délai réel de livraison jusqu'à notre port ?
Le délai de production est de 25 à 45 jours, le fret maritime vers la plupart des destinations de 18 à 35 jours, et le port-à-domicile ajoute trois à dix jours selon la douane. Le total est ce dont votre planning a besoin : il faut habituellement compter 8 à 12 semaines entre la commande et la machine en marche dans votre usine.
Proposez-vous un service d'montage local ?
Nous envoyons des ingénieurs de l'usine pour l'montage et la mise en service ; pour les clients fidèles, nous pouvons organiser un partenaire local pour l'entretien courant. L'montage par l'équipe d'usine est l'option que nous recommandons pour une première machine, car elle transmet le savoir-faire de process en plus du matériel.
Que se passe-t-il si une pièce lâche la première année ?
Les pièces sous garantie sont expédiées par air sous trois jours ouvrables après confirmation du diagnostic ; nous demandons photos et code défaut pour que le diagnostic soit juste du premier coup. Pour les pièces d'usure critiques, nous recommandons de tenir un kit local en stock, qui coûte quelques centaines de dollars et supprime entièrement le délai de fret aérien.
La machine peut-elle être contrôlée avant le règlement du solde ?
Oui. L'essai de réception en usine est le moment naturel : vous ou votre inspecteur tiers assistez à la marche, examinez les données de calibration et les certificats matériaux, et le solde est libéré sur rapport signé. Les acheteurs qui sautent cette étape ne découvrent parfois un écart de spécification qu'après l'arrivée du conteneur.
24. Niveaux de service, délais de réponse et engagements écrits
Le service est la partie d'un achat de machine que l'acheteur ne peut pas inspecter avant de payer, ce qui justifie précisément sa place dans le tableau comparatif. Ce qui suit correspond à ce que nous inscrivons au contrat plutôt qu'à ce que nous disons en rendez-vous commercial, et nous conseillons de poser les mêmes quatre questions à chaque fournisseur concurrent.
Temps de réponse
Première réponse technique sous un jour ouvrable après une demande écrite accompagnée de photos et du code défaut. Diagnostic à distance sous deux jours. Lorsqu'une visite sur site est nécessaire, un ingénieur est dépêché sous cinq jours ouvrables, ou plus tôt si la ligne est arrêtée.
Pièces de rechange
Pièces d'usure en stock, expédiées par air sous trois jours ouvrables. Les pièces hors stock font l'objet d'un devis avec délai écrit. Le kit de rechange recommandé figure dans le manuel avec les références, ce qui permet de commander chez n'importe quel distributeur plutôt que seulement chez nous.
Garantie
Douze mois sur pièces et main-d'œuvre pour défauts de fabrication, vingt-quatre mois sur le châssis. Consommables et pièces d'usure sont exclus, ce qui est normal, mais la liste d'exclusions est écrite plutôt qu'implicite. Le transport de garantie est à notre charge pour la première expédition d'une pièce de rechange.
Formation et transfert de connaissances
Deux jours de formation sur site sont inclus avec la mise en service : une journée pour les opérateurs sur le démarrage, le changement de format, le nettoyage et le premier niveau de diagnostic, une journée pour le technicien sur le réglage, l'inspection d'usure et la procédure de remplacement des pièces. Ces deux jours s'achèvent par un SOP écrit conservé par votre équipe.
Ce que nous ne promettons pas
Nous ne promettons pas de délai de réponse en heures, car une promesse intenable vaut mieux pas qu'une promesse réaliste. Nous ne promettons pas non plus qu'une machine tournera indéfiniment à son débit maximal ; nous garantissons le débit mesuré sur le format et le produit utilisés lors de la réception, et nous documentons les conditions. Les acheteurs qui souhaitent une garantie sur le débit sur toute la durée de vie doivent souscrire un contrat de service, que nous chiffrons séparément pour que le coût soit visible.
Transmettez les caractéristiques de votre récipient et de votre produit
Envoyez les dimensions du produit, le poids, la spécification de film et le débit cible. Nous confirmerons le type de mâchoire, la largeur de film et l'outillage, et enverrons une offre chiffrée avec un protocole d'essai de film.