Thermoforming Machines — Cups, Trays & Lids à partir de feuille
SunAura construit des thermoformeuses en ligne qui chauffent et forment la feuille plastique en godets, plateaux, coques et couvercles — l'emballage primaire qui va directement sur votre ligne de remplissage.
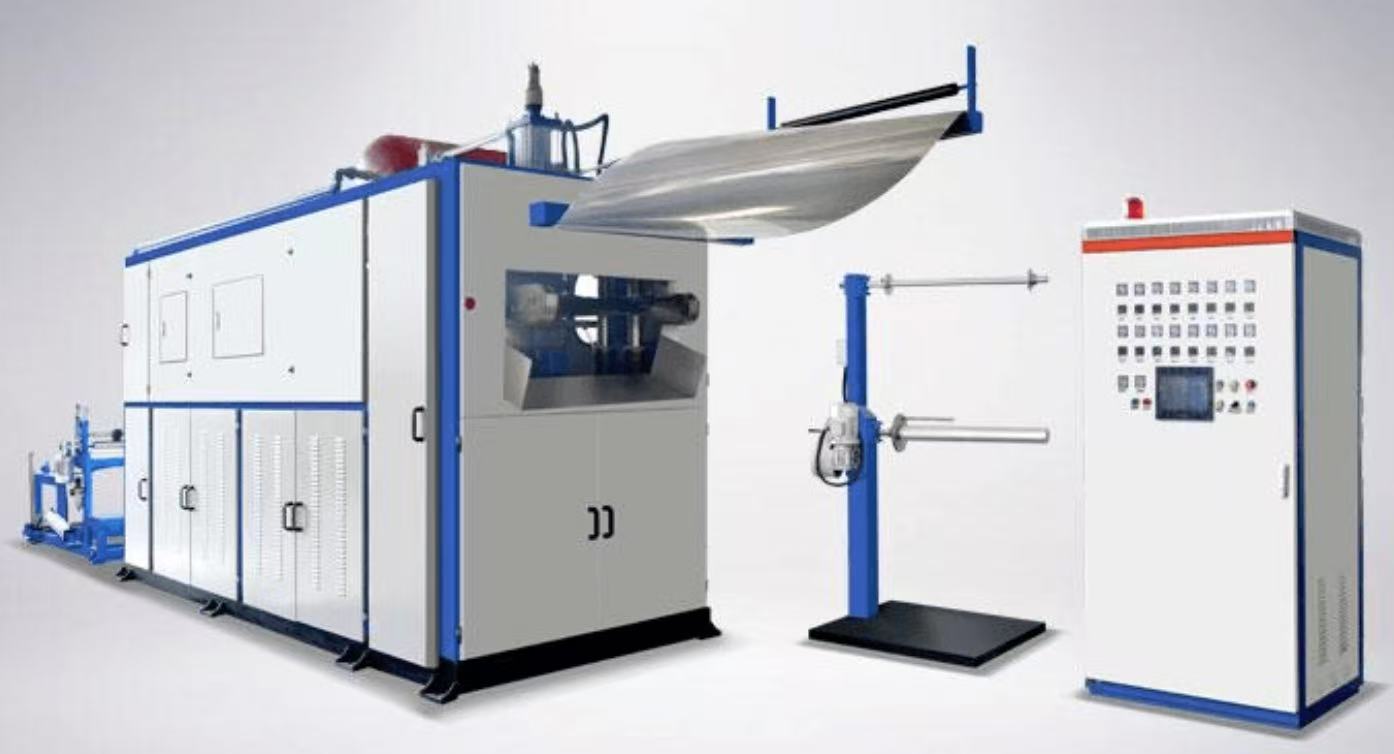
Réalisez votre propre emballage en interne
Une thermoformeuse chauffe une feuille plastique en bobine et la tire sur un moule par vide ou air comprimé pour former godets, plateaux, couvercles et barquettes coquille. Le formage interne réduit le coût d'emballage par rapport à l'achat de contenants préformés, et les godets ou plateaux formés alimentent directement une remplisseuse-scelleuse SunAura — une seule ligne continue formage-remplissage.
Gamme de thermoformeuses
| Modèle | Modèle | Idéal pour |
|---|---|---|
| High-Speed Cup Former | Formage sous pression | Water, yogurt, sauce cups |
| Negative-Pressure Former | Thermoformage sous vide | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Barquettes thermoformées profondes |
| Servo-Driven Former | Indexage servo | Medical, precision trays |
| Heavy-Gauge Former | Feuille épaisse | Automotive, inserts |
| Double-Layer Former | Feuille épaisse | Large hollow parts |
Forme, puis remplit
Associez une thermoformeuse de gobelets SunAura à notre remplisseuse-scelleuse de gobelets à film en rouleau pour une ligne form-remplissage-scellement en ligne — les godets formés passent directement au remplissage et au scellement. Nous fournissons le convoyeur, le gerbeur et la sortie comme un seul système contrôlé.
Comment une thermoformeuse transforme le film en rouleau en emballage fini
Beaucoup d'acheteurs choisissent une thermoformeuse sur la seule largeur de feuille et le nombre de godets par minute. Nous non. Ces chiffres ne comptent qu'une fois comprise ce que la machine fait réellement cycle par cycle, car les étapes de chauffe et de formage sont là où 80 % de la qualité de vos pièces se décide.
Chaque ligne de thermoformation plastique que nous construisons suit le même cycle en cinq étapes, et nous dimensionnons chaque poste selon le matériau que vous utilisez plutôt que selon une fiche technique générique. La feuille sort d'un dérouleur motorisé, passe par un bras de danseur qui maintient la tension constante, et est avancée par une chaîne d'indexation servo ou pneumatique. Une fois indexée, le cadre de bridage ferme et verrouille la feuille sur toute la zone de formage. Ce cadre compte plus qu'on ne croit : s'il fléchit, l'étirement est inégal et vos plateaux sortent avec des coins amincis.
La feuille bridée passe ensuite au four. Nous disposons de plusieurs banques de chauffage céramique ou infrarouge à zones indépendantes — avant et arrière, haut et bas — afin que la feuille atteigne sa fenêtre de formage uniformément plutôt que de surchauffer la surface tandis que le cœur reste froid. Le PP et le PLA se tiennent dans une fenêtre étroite ; le PET un peu plus large. Garder la feuille trop longtemps et elle s'affaisse et cristallise ; la déplacer trop tôt et le matériau est raide et refuse de s'étirer. C'est l'étape que les opérateurs apprennent à régler, et c'est pourquoi nos fours donnent la lecture de température par zone sur le HMI, pas un seul cadran.
Vient ensuite le poste de formage lui-même. Sur une negative pressure thermoforming machine, le vide seul tire la feuille ramollie sur le poinçon mâle ou dans la cavité femelle — rapide, économique, et adapté aux pièces peu profondes comme couvercles et plateaux peu profonds. Là où vous nécessitez des étirages plus profonds ou un meilleur contrôle de l'épaisseur de paroi, nous passons à positive/negative pressure thermoforming, où l'air comprimé pousse la feuille par le haut tandis que le vide tire par le bas, et un poinçon mécanique d'assistance étire le matériau en pré-étirage avant qu'il ne touche le moule. Cette combinaison est ce qui nous permet de tenir une épaisseur de paroi régulière sur un godet de yaourt ou dessert de 120 mm de profondeur sans amincir le fond au point qu'il fissure au remplissage.
Après le formage, la pièce passe au poste de poinçonnage et de découpe, où une matrice en acier trempé sépare la bande formée du cadre de chutes. Les chutes sont extraites par un granulateur de rembobinage et soit regroudées en ligne, soit bobinées pour élimination. Les pièces finies tombent sur un empileur, où un œil photoélectrique les compte et les sépare en piles régulières prêtes pour votre remplisseuse ou votre conditionnement. Une cup forming machine fonctionnant en PP fin à grande vitesse lancera plusieurs centaines de ces cycles par minute ; une thick sheet thermoforming cellule en ABS ou HDPE 4–10 mm pour garnitures automobiles exécute le même cycle lentement, car la chauffe l'exige.
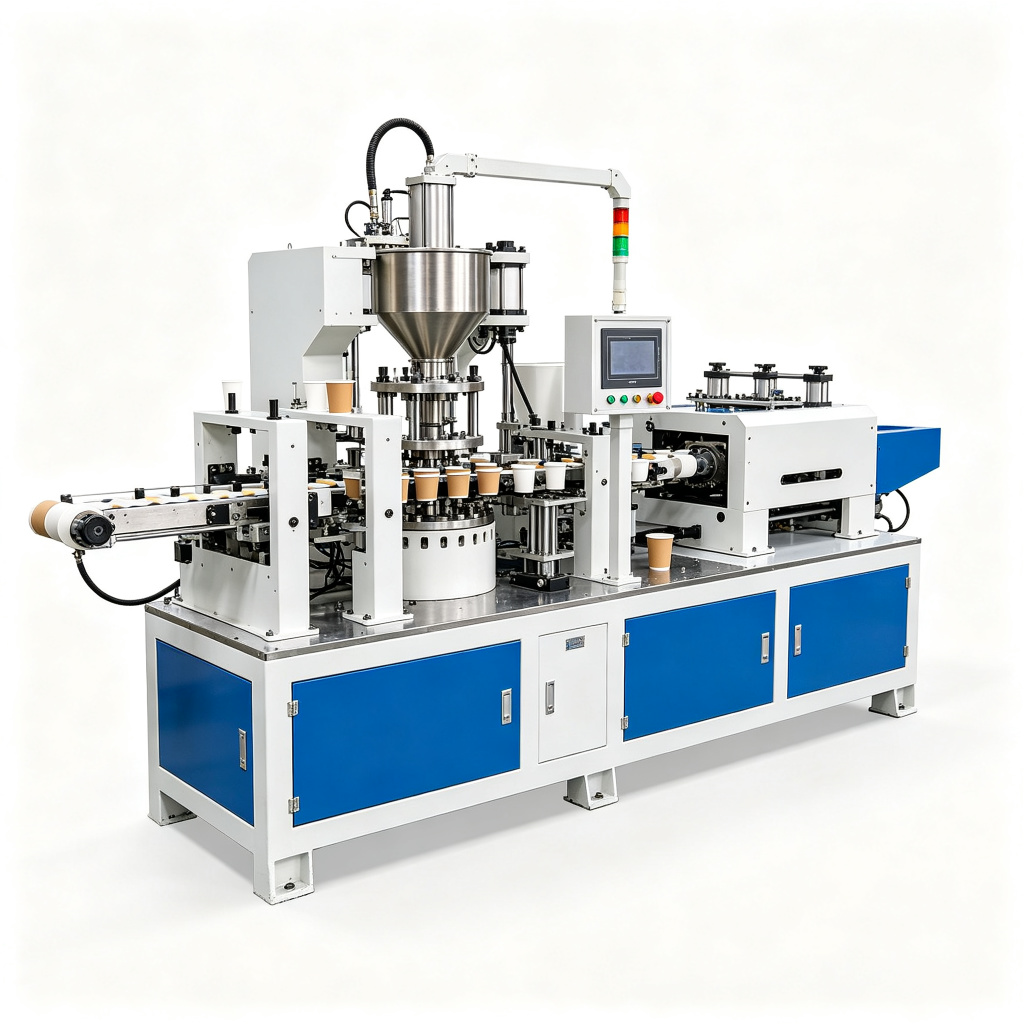
Ce que notre plateforme de thermoformage apporte sur le terrain
Les chiffres ci-dessous sont la plage de fonctionnement des machines que nous livrons, pas des pics marketing. Nous ajustons la valeur finale selon votre pièce, votre matériau et votre cible de cycle.
| Paramètre | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Vitesse de formage | Jusqu'à 60 gobelets / courses par minute | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | Jusqu'à 720 mm | Jusqu'à 760 mm | Feuille jusqu'à 1200 × 2000 mm |
| Sheet thickness range | 0.2–2.0 mm | 0.2–3.0 mm | 2.0–10.0 mm |
| Zones de chauffe | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 zones à profil de maintien long |
| Niveau de vide | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Air comprimé | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 MPa, jusqu'à 2,0 m³/min | 0.7–0.9 MPa |
| Indexage / entraînement | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Assistance par piston | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Force de serrage | Cadre jusqu'à 80 tonnes | Jusqu'à 120 tonnes | Cadre de presse jusqu'à 200 tonnes |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
Les chiffres représentent les machines livrées depuis notre usine de 48 000 m². Les valeurs finales dépendent de l'agencement des empreintes, de la profondeur de tirage et du matériau ; nous les figons avec vous lors de la revue d'agencement avant le début de fabrication.
Où ces machines justifient leur place
Nous avons livré des équipements de thermoformation dans plus de 100 pays. Les formes de pièces se retrouvent d'un secteur à l'autre même quand le client ne partage jamais le nom.
Gobelets alimentaires et pots à dessert
Gobelets PP et PET, pots de yaourt, desserts et sauces fonctionnent sur une grande vitesse machine de thermoformage directement en ligne sur une ligne de remplissage-scellement de godets. L'épaisseur de paroi et la planéité du bord déterminent si votre remplisseuse aval scelle proprement.
Barquettes médicales et pharmaceutiques
Plateaux type blister, plateaux de procédure et packs de dispositifs se forment en PETG ou APET sous notre servo driven thermoforming machine, où la profondeur de poche reproductible compte plus que la vitesse brute.
Barquettes de produits frais et viande
Coques de plateau compatibles MAP avec surfaces de scellement de bord définies, trous de ventilation et nids de gerbage — le type de tirage peu profond où la thermoformation par dépression fait l'essentiel du travail.
Électronique et emballage avec inserts
Plateaux PS conductifs et inserts de composants à géométrie de poches précise, souvent associés à un twin sheet / double-layer thick sheet format for shipping protection.
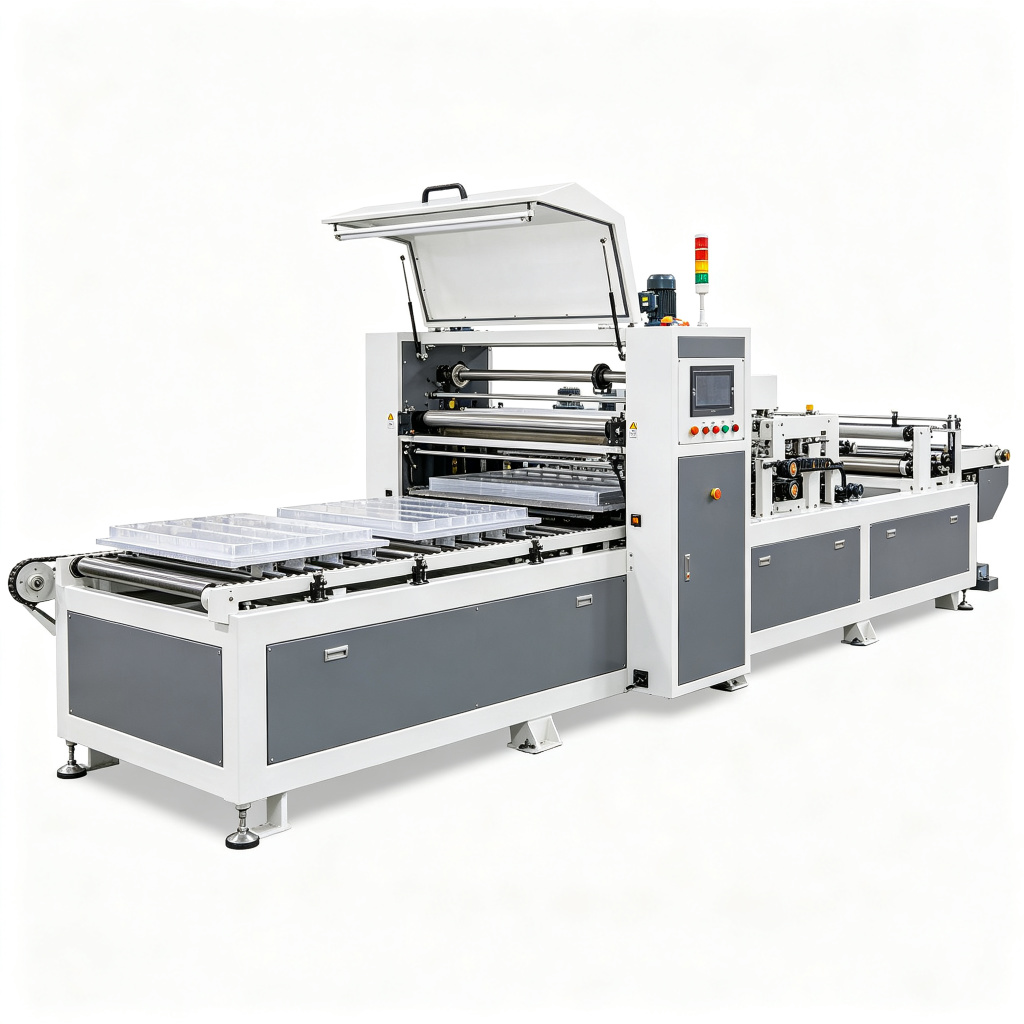
Quelle plateforme de thermoformage convient à votre pièce
Les acheteurs nous contactent souvent après avoir commandé la mauvaise classe de machine. La décision se résume généralement à quatre questions : profondeur de tirage, contrôle de paroi, épaisseur de feuille et vitesse.
Choisir ceci pour profondeurs de tirage sous environ 40 mm — couvercles, plateaux peu profonds, opercules. Coût d'investissement le plus bas, mise en route la plus rapide. Notre negative pressure thermoforming la page examine les compromis.
Ajouter ceci quand le tirage est profond (60–150 mm) ou le godet nécessite une épaisseur de paroi régulière, comme des godets dessert 90 mm ou pots alimentaires prêts à sceller. Le jet d'air supérieur plus le plug-assist achètent ce contrôle.
Choisir un servo driven thermoforming châssis quand la fréquence de changement de format, la répétabilité et le comportement silencieux en salle blanche comptent — plateaux médicaux, emballage barrière, petites séries multi-références.
Au-delà de 2 mm d'épaisseur de feuille, la physique change. Chauffe prolongée, cycles plus lents et châssis 200 tonnes deviennent la norme. Voir notre heavy-gauge sheet thermoforming machine adaptée à cet univers.
⚠ Erreurs de sélection courantes observées sur le terrain
- Acheter un vide seul pour un emboutissage profond. Un godet de 90 mm sur machine à vide seul amincit le fond jusqu'à la rupture sur la remplisseuse. Spécifier la version formage par pression avant le devis.
- Ignoring scrap ratio. La zone de formage par rapport à la largeur de bande décide de la quantité de broyé régénéré que vous générez. Une bande large pour une petite pièce augmente discrètement le coût matière de plusieurs points.
- Surdimensionner le four pour de courtes séries. Plus de zones de chauffe ne sont pas gratuites — elles coûtent en énergie et en temps de chauffe. Adapter le nombre de zones aux matériaux réellement traités.
- Oublier l'interface en aval. Une formeuse rapide alimentant une remplisseuse lente ne crée que des piles en attente. Équilibrer d'abord les temps de cycle avec votre remplisseuse et peseuse.
Nos articles plus détaillés sur ce sujet : le thermoforming machine buying guide présente l'appel d'offres complet, le guide des matières de feuille pour PP, PET, PS et PLA aide à choisir la résine, et thermoformage vs scellement de barquettes préfabriquées compares forming in-house against buying ready trays.
Les gobelets et barquettes formés ne s'arrêtent pas au dépileur
Dans une vraie usine, la formeuse se situe en tête d'une ligne d'emballage, pas sur une île isolée. Nous l'intégrons pour que les pièces formées alimentent immédiatement une remplisseuse, une peseuse et une soudeuse — sans déchargement manuel.
Sur une ligne de godets, les godets formés sortent du gerbeur et tombent directement dans un remplisseuse liquide en ligne, où ils sont remplis, scellés à l'aluminium et regerbés — le circuit classique des godets yaourt, eau, sauce et nouilles instantanées. Quand le produit est pesé en solide plutôt que dosé au volume, une peseuse multitête dépose le produit dans le plateau ou godet ouvert au passage, et un poste de scellement ferme le couvercle sur le bord formé. Le bord formé accomplit ici un vrai travail : il doit être assez plat et parallèle pour que la scelleuse réalise un joint hermétique à chaque course. Voilà pourquoi nous réglons l'assistance par poinçon et la rigidité du cadre de bridage en tenant compte de l'étape de scellement, pas seulement de la pièce formée.
Nous équilibrons les courses par minute de la thermoformeuse avec les têtes de remplissage et le cadencement de décharge de la peseuse sur un seul PLC de ligne, afin qu'aucune machine ne manque ni ne déborde. Nous ne concevons pas la encaisseuse, le palettiseur ou la cercleuse en aval dans cette discussion — ce sont des systèmes post-emballage que nous définissons séparément une fois la boucle d'emballage primaire fermée. Si vous dessinez l'ensemble du trajet, notre lignes d'emballage l'aperçu est le bon point de départ.
Thermoformeuses, expliquées par ceux qui les construisent
Réponses brèves aux questions que nos ingénieurs commerciaux et procédés reçoivent à presque chaque consultation.
Quelle est la différence entre thermoformation par dépression et par pression/dépression ?
Combien de godets par minute votre thermoformeuse peut-elle produire ?
Quels matériaux une thermoformeuse plastique peut-elle traiter ?
Ai-je besoin d'une thermoformeuse à entraînement servo, ou l'indexation pneumatique suffit-elle ?
Pouvez-vous raccorder la formeuse directement à notre remplisseuse et notre peseuse ?
Quelles tolérances et répétabilité pouvons-nous attendre ?
Comment traitez-vous la feuille épaisse ou la thermoformation double feuille ?
Devis direct usine en 24 heures
Indiquez le format de carton, la production quotidienne et la tension : nos ingénieurs répondent avec une recommandation de modèle, le prix et le délai en un jour ouvrable.
Fonctionnement d'une thermoformeuse : explication du formage sous vide, sous pression et double feuille
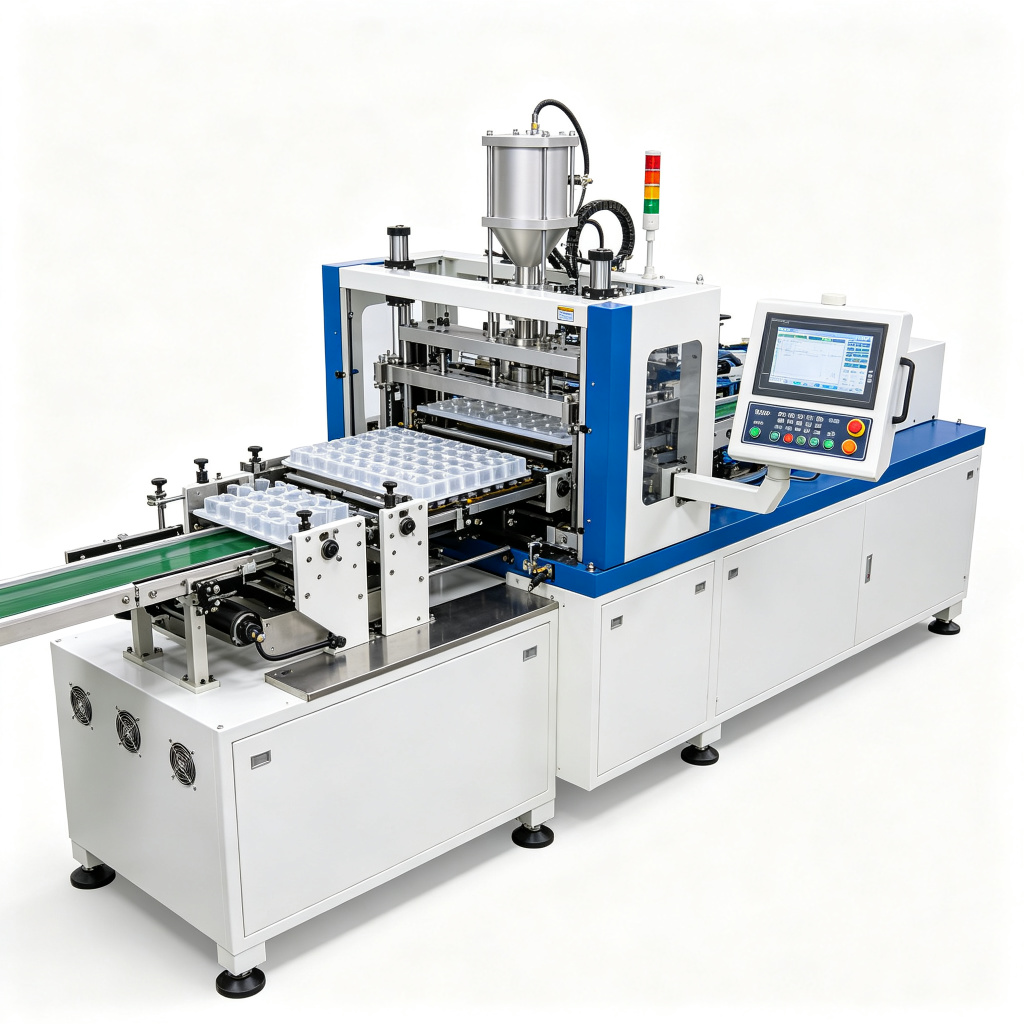
A machine de thermoformage convertit une bande thermoplastique plate et chauffée en une pièce d'emballage tridimensionnelle en bridant la feuille sur un moule, en l'amollissant dans un four à zones multiples, puis en la tirant ou la pressant contre la cavité du moule jusqu'à refroidissement et fixation de la forme. En tant que poste frontal thermoforming packaging machine, elle se situe en amont des remplisseuses, boucheuses et étiqueteuses, produisant godets, plateaux, barquettes coquille, couvercles et peaux blister sur la même ligne qui décharge le produit fini. Comprendre les trois méthodes de formage est la première étape pour choisir la bonne thermoforming equipment.
Formage sous vide / dépression
Dans negative-pressure thermoforming, seul le vide est tiré à travers le moule après que la feuille chaude s'étend sur la cavité. La pression atmosphérique pousse la feuille contre la paroi du moule, produisant des pièces au détail modéré et à variation d'épaisseur de paroi. C'est la méthode de formage la moins chère et elle est largement utilisée pour plateaux faible épaisseur, couvercles et godets jetables où l'étirage profond ou le détail cosmétique fin n'est pas requis.
Formage sous pression et formage pression positive–négative
Le formage sous pression ajoute de l'air comprimé (typiquement 4–7 bar) au-dessus de la feuille tandis que le vide est tiré en dessous. La pression différentielle plus élevée donne un détail de moule plus net, une répartition de paroi plus uniforme et des ratios d'étirage plus faibles que le vide seul. Twin sheet thermoforming — appelée plus précisément formage pression positive-négative — utilise un formage simultané des deux côtés et est le procédé recommandé pour emballages profonds rigides comme barquettes à charnière, godets isolés et contenants à double compartiment. Une positive-negative-pressure thermoforming machine combine un plug-assist, caisson de pression supérieur et plateau de dépression inférieur pour contrôler l'introduction du matériau.
Système d'assistance de l'embout et d'entraînement
Un plug en aluminium usiné ou époxy descend dans la feuille avant l'application d'air, pré-étirant le matériau afin que coins et parois restent fins et réguliers. Les servo-driven thermoforming les plateaux remplacent les vérins pneumatiques ou hydrauliques sur le cadre de bridage, le poinçon et l'alimentation feuille par des axes servo en boucle fermée. Le résultat est un cadencement répétable cycle à cycle, fonctionnement plus silencieux, consommation d'énergie réduite et changement de recette plus rapide que les machines entièrement pneumatiques ou hydrauliques.
Caractéristiques clés et guide de sélection
Choisir une automatic plastic thermoforming machine commence par quatre chiffres : profondeur d'étirage de la pièce, production par minute, largeur de bande et épaisseur du matériau. Le tableau ci-dessous résume les plages de travail couvertes par la plateforme de thermoformation SUNAURA ; les paramètres finaux sont confirmés lors du FAT après essais d'outillage.
| Paramètre | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Zone de formage | jusqu'à 700 × 1100 mm | jusqu'à 850 × 1250 mm | jusqu'à 2100 × 1250 mm |
| Temps de cycle | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Force de serrage | jusqu'à 30 t | jusqu'à 60 t | jusqu'à 120 t |
| Forming pressure | vide seul | vacuum + 4–7 bar air | vide + air jusqu'à 6 bar |
| Zones de chauffe | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Cadence typique | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
Le matériau du moule suit le volume de pièces : moules époxy ou composite pour prototypage, moules aluminium pour séries au-dessus de 100 000 pièces, aluminium moulé refroidi par eau pour lignes de godets à cadence élevée. La découpe en ligne est intégrée au bâti de presse sur les lignes faible épaisseur, tandis que les pièces en tôle épaisse sont découpées hors ligne sur un poinçon séparé ou une fraiseuse CNC. Le regroudage issu du squelette de découpe est réintroduit jusqu'à 25 % de ratio vierge, selon la spécification de résine.
Secteurs et applications
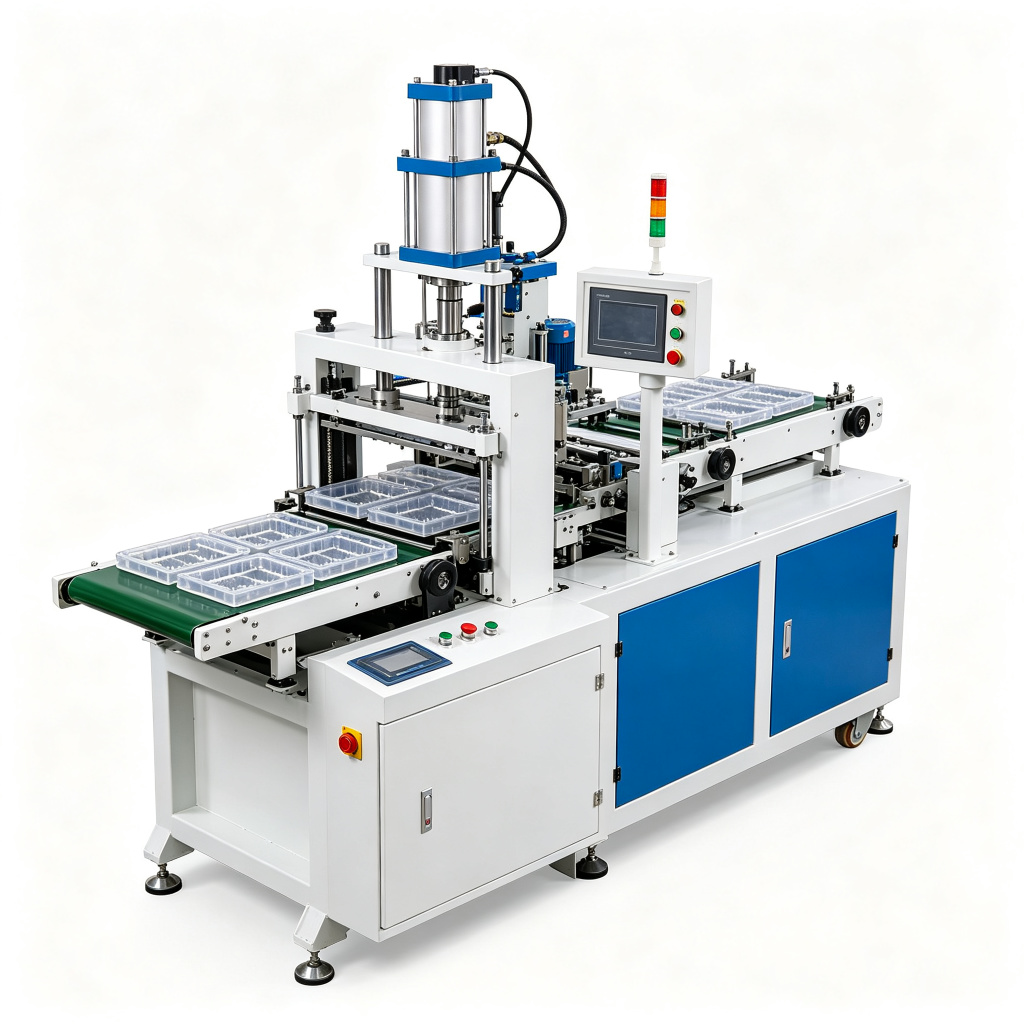
SUNAURA thermoforming packaging machine les plateformes sont déployées dans l'agroalimentaire, boissons, laiterie, cosmétique, pharmacie et biens industriels. Les lignes faible épaisseur produisent godets yaourt PP, barquettes salade PET, pots dessert PS et couvercles compostables PLA ; les cellules forte épaisseur produisent inserts produit, capots d'équipement, doublures de réfrigérateur et composants d'intérieur automobile. Le high-speed cup forming machine variante est conçue pour gobelets, godets de portion et couvercles à 30–120 coups par minute, tandis que la heavy-gauge sheet thermoforming machine dessert l'emballage durable et les applications industrielles.
Intégration avec d'autres équipements de ligne amont
Une formeuse autonome apporte rarement de valeur seule. Les ingénieurs SUNAURA intègrent la formeuse dans une montage complète ligne d'emballage qui assortit la cadence de production aux équipements aval : un dénesteur dépose les godets ou plateaux formés sur un convoyeur, une remplisseuse à piston ou volumétrique dose le produit, une boucheuse rotative pose couvercles ou opercules, et une étiqueteuse imprime et applique manchons ou étiquettes adhésives. Les détecteurs de rupture de bande, surveillants d'état de pompe à vide et alarmes de température de moule sont reliés au PLC de ligne afin qu'un défaut de la formeuse arrête la remplisseuse en amont et évite le gaspillage produit. La formeuse est dimensionnée pour la vitesse de ligne maximale et alimentée par tampon pour absorber les courtes interruptions.
Pourquoi choisir SUNAURA comme fournisseur d'équipements de thermoformage
SUNAURA exploite un campus de fabrication de 48 000 m² où le châssis de formeuse, le bridage, le four et l'armoire de contrôle sont construits en interne. Chaque machine passe un Factory Acceptance Test (FAT) dans nos locaux avec la résine, l'outillage et les cibles de vitesse de production du client avant caissage. La plateforme est conçue selon la Directive Machines CE et construite sous ISO 9001 ; voir la page certifications et brevets. Un réseau mondial installe les machines sur six continents, et le équipe de service après-vente stocke cartouches chauffantes, vannes à vide, brosses de bridage et écrans tactiles HMI pour expédition le lendemain.
Questions fréquentes
Quelle est la différence entre thermoformage sous vide et thermoformage sous pression ?
Le formage sous vide tire une feuille molle sur le moule par seule dépression, tandis que le formage sous pression ajoute de l'air comprimé au-dessus de la feuille pour la presser plus fort contre la cavité. Le formage sous pression produit des détails plus nets, une meilleure répartition d'épaisseur de paroi et des angles plus précis, et est le procédé utilisé pour twin sheet thermoforming et les coques rigides.
Quels plastiques une thermoformeuse automatique peut-elle traiter ?
Les formeuses SUNAURA standard traitent PP, PET, PVC, PS, PE et PLA sur lignes faible épaisseur, et ABS, HDPE, PETG et PMMA sur cellules forte épaisseur. Le profil de température du four, angles de dépouille d'outillage et tracé des canaux de refroidissement sont ajustés par résine ; les matériaux amorphes comme PVC et PETG nécessitent un refroidissement plus lent que le PP cristallin.
Comment choisir entre découpe en ligne et hors ligne ?
La découpe en ligne est intégrée au bâti de presse et préférée pour le travail faible épaisseur à haut volume où le squelette doit être séparé à la vitesse de formage. La découpe hors ligne est utilisée pour pièces forte épaisseur où les forces de poinçonnage dépassent la capacité de la presse, ou quand la découpe décorative et le pré-décourage nécessitent un poste dédié.
Quel temps de cycle puis-je attendre pour une ligne de barquettes alimentaires ?
Une ligne servo faible épaisseur à plateaux ou barquettes coquille cycle typiquement en 1,5–4 secondes par course, produisant entre 30 et 120 courses par minute selon le nombre de cavités, la profondeur de pièce et le temps de reprise du four. Les pièces forte épaisseur en tôle épaisse tournent en 15–60 secondes par pièce.
Comment la machine est-elle mise en service sur site après le FAT ?
Après le FAT dans nos ateliers, la ligne est expédiée, ancrée, nivelée et raccordée aux fluides par notre équipe d'montage. Les opérateurs du client mènent des essais de production à vitesse et objectifs de rebut définis ; la formation couvre la gestion de recettes HMI, le changement de moule, le réglage des zones de chauffe et le dépannage de base. Le diagnostic à distance est disponible via le VPN du PLC embarqué.