Packaging Line Solutions— de l'amont à l'intégration finale Turnkey Automation
Du remplissage, bouchage et filmage flow à la pesée multitête, thermoformation et scellement par induction, SunAura Machinery conçoit et intègre la ligne frontale. Les modules de fin de ligne (formation de caisses, scellement de cartons, cerclage, filmage rétractable, palettisage et filmage extensible) sont fournis par notre Machines d'emballage SunAura. Une ligne clé en main, une responsabilité d'ingénierie unique, conçue autour de votre produit, votre vitesse et votre plan d'atelier.
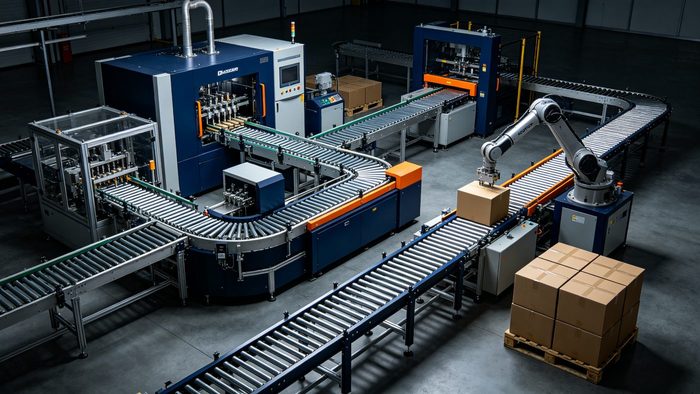
Gamme de lignes d'emballage SunAura
Cliquez sur un modèle pour la fiche technique complète, la vidéo et le formulaire de demande.
Note de portée : Les modules de remplissage, bouchage, filmage flow, pesée multitête, thermoformation et scellement par induction sont conçus et fabriqués par SunAura Machinery à Qingdao. Les modules de fin de ligne — formation de caisses, scellement de cartons, cerclage, filmage rétractable, palettisage et filmage extensible — sont fournis par notre Machines d'emballage SunAura et intégrés à la ligne sous la responsabilité d'ingénierie de SunAura Machinery.
Case Erector Module (Machines d'emballage SunAura)
Forme et scelle le fond des cartons automatiquement — fourni par Machines d'emballage SunAura
Module de remplissage
Piston / servo / vacuum fillers, 1–12 heads
Carton Sealing Module (Machines d'emballage SunAura)
Scellement semi-auto, automatique ou d'angle — fourni par Machines d'emballage SunAura
Strapping Module (Machines d'emballage SunAura)
Cercleuses PP automatiques — fournies par Machines d'emballage SunAura
Module rétractable (Machines d'emballage SunAura)
Soudeuse en L + tunnel de rétraction pour sur-emballages — fourni par Machines d'emballage SunAura
Palletizing Module (Machines d'emballage SunAura)
Palettisation robot + filmage étirable de fin de ligne sans intervention — fourni par Machines d'emballage SunAura
Comment choisir une ligne d'emballage : guide complet
Une ligne d'emballage relie les machines individuelles — remplissage, bouchage, filmage flow, pesage multitête, thermoformage, scellement par induction sur l'amont SunAura — ainsi que les postes de fin de ligne (formation de caisses, scellement de cartons, cerclage, filmage rétractable, palettisage) fournis par notre Machines d'emballage SunAura — avec des convoyeurs afin que le produit circule d'un poste au suivant sans manutention manuelle. Voici comment décider quand une ligne se rentabilise, et comment nous en construisons une.
Quand une machine unique ne suffit plus — et une ligne s'amortit d'elle-même
Une ligne d'emballage relie les machines individuelles — remplissage, bouchage, filmage flow, pesage multitête, thermoformage, scellement par induction sur l'amont SunAura — ainsi que les postes de fin de ligne (formation de caisses, scellement de cartons, cerclage, filmage rétractable, palettisage) fournis par notre Machines d'emballage SunAura — avec des convoyeurs afin que le produit circule d'un poste au suivant sans manutention manuelle. Le passage de machines isolées à une ligne est rarement déclenché par un moment spectaculaire ; c'est l'accumulation lente du coût de main-d'œuvre, de l'inconstance et des goulots de points de transfert entre machines. En règle générale, si vous utilisez deux machines d'emballage ou plus et que du personnel transporte encore le produit à la main entre elles, une étude de ligne se rentabilisera presque certainement en 12–24 mois.
SunAura conçoit et intègre des lignes d'emballage clé en main dans notre usine de Qingdao de 48 000 m² — les postes frontaux (remplissage, bouchage, filmage flow, pesée multitête, thermoformation, scellement par induction) sont fabriqués en interne, tandis que les postes de fin de ligne (formation de caisses, scellement de cartons, cerclage, filmage rétractable, palettisage, filmage extensible) sont fournis par notre Machines d'emballage SunAura — pour des clients alimentaires, boissons, chimie quotidienne, pharmaceutiques, électroniques, quincaillerie et agricoles dans 100+ pays. Vous obtenez un fournisseur unique, une responsabilité d'ingénierie unique, une ligne de service unique : pas de renvoi de responsabilité entre marques quand quelque chose doit être réparé.
Trois niveaux d'automatisation — commencez là où le calcul fonctionne
Niveau 1 — entrée semi-automatique (500–2 000 unités/jour) : poste remplissage/emballage (SunAura) plus formation de caisses, scellement de cartons, cerclage et palettisage manuel fournis en manuel ou par site sœur. Investissement faible, typiquement 1–2 opérateurs par poste, rentabilité sous 12 mois face à une équipe d'emballage manuel de 3–4 personnes.
Niveau 2 — automatisation moyenne (2 000–8 000 unités/jour) : remplissage/filmage frontal SunAura avec liaison convoyeur plus formation, scellement, cerclage et filmage rétractable automatiques du site sœur ; 1–2 superviseurs pilotant toute la ligne. C'est là que se situent la plupart des exploitations alimentaires et e-commerce.
Niveau 3 — clé en main entièrement automatique (8 000+ unités/jour) : ajoute le remplissage auto SunAura et le filmage à mouvement continu, plus le palettisage robot et le filmage extensible du site sœur en fin de ligne. L'effectif tombe à la supervision de ligne + QC ; la production est limitée par la ligne de production en amont, non par l'emballage.
Ne visez pas trop haut. Une ligne entièrement automatique qui tourne un seul poste n'utilise son automatisation qu'un tiers de la journée — l'investissement supplémentaire se rentabilise rarement. Nous vous dirons honnêtement quel niveau convient à votre volume ; cela fait partie de l'étude de conception gratuite.
Architectures de ligne types que nous réalisons
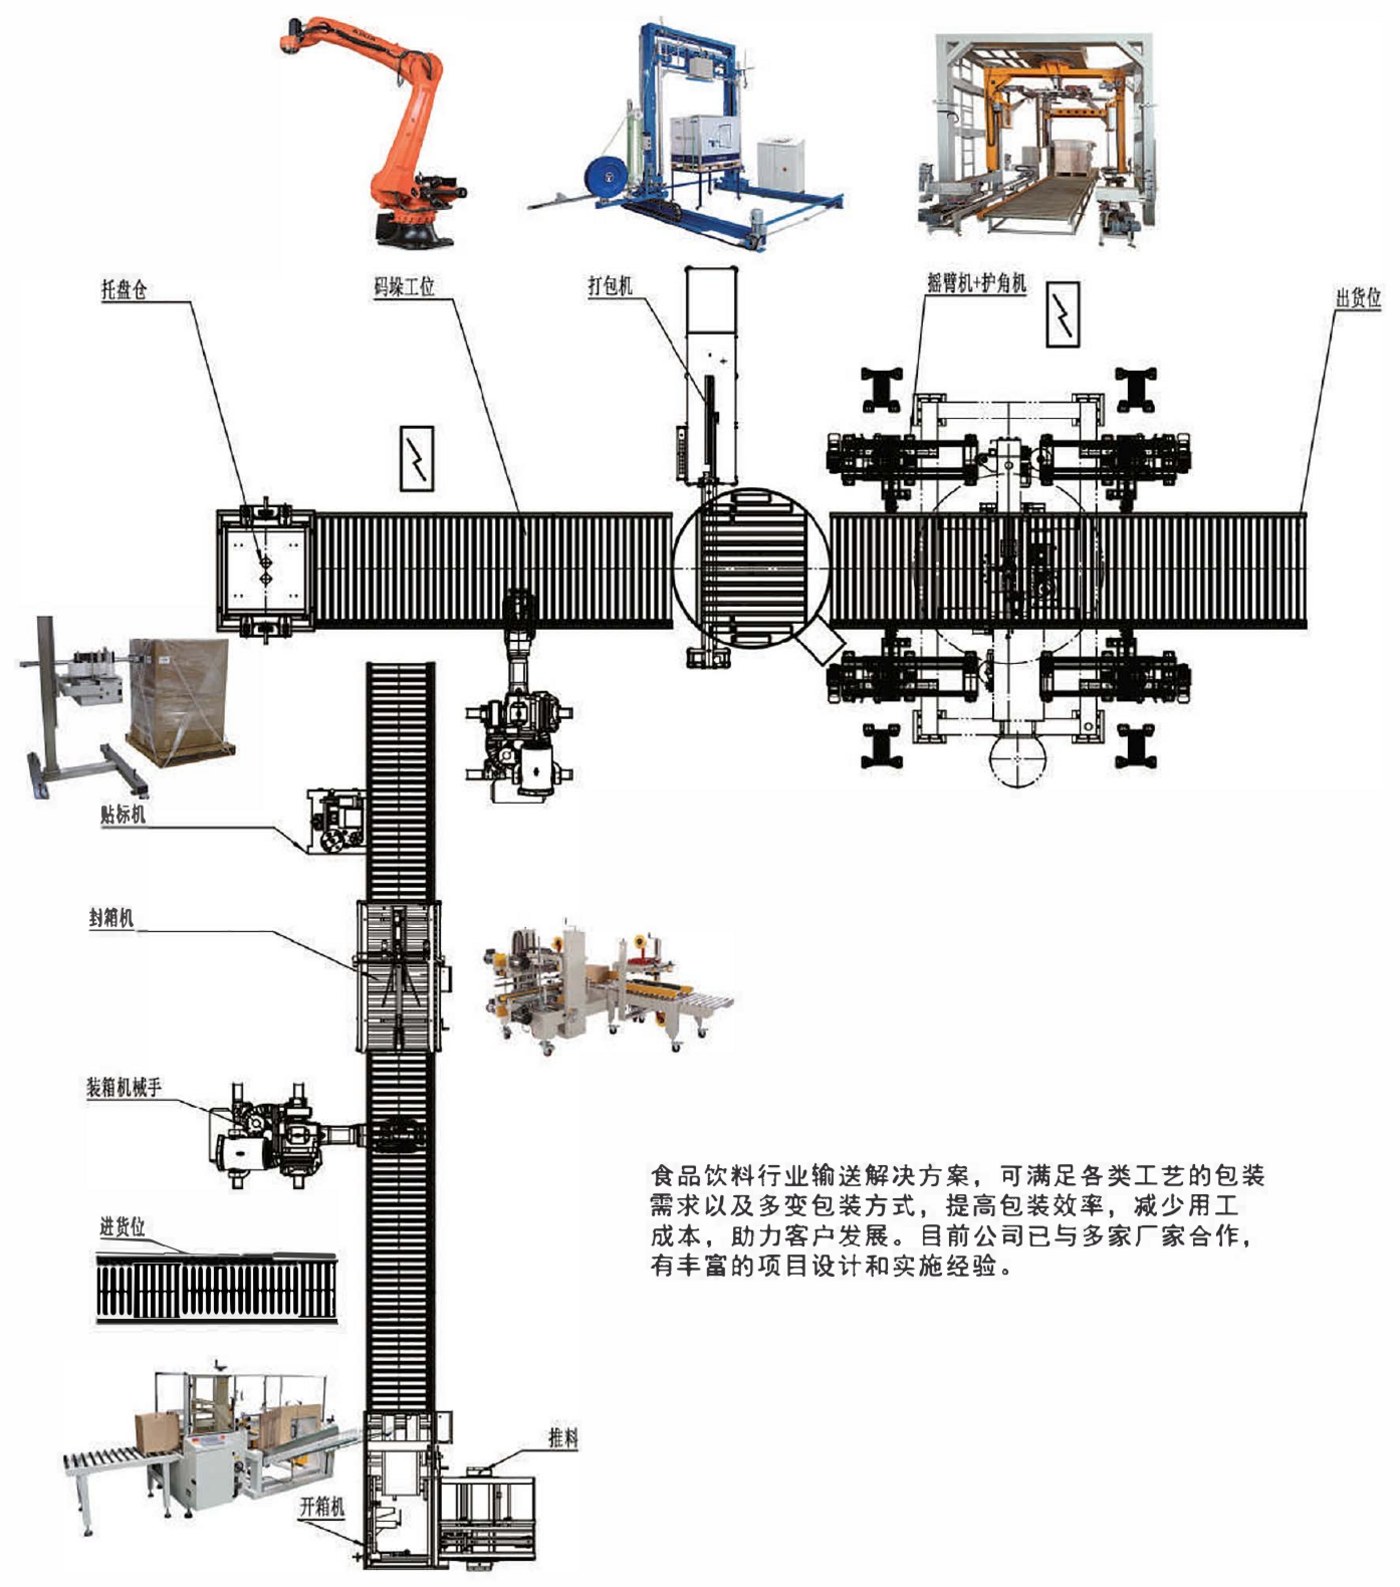
Ligne cartons : formeuse de caisses (SunAura Packaging Machines) → poste remplissage/emballage (face avant SunAura) → scelleuse de cartons (SunAura Packaging Machines) → cerclage (SunAura Packaging Machines, optionnel) → filmeuse de palettes (SunAura Packaging Machines) → étiquette. L'architecture la plus courante ; évolue du niveau 1 au 3. Les postes de fin de ligne sont fournis par Machines d'emballage SunAura et intégrées par SunAura Machinery.
Ligne bouteilles liquides : alimentation/orientation bouteilles → remplissage (piston/servo/vide) → bouchage → étiquetage → multi-pack rétractable → emballage cartons. Les lignes remplissage-bouchage-étiquetage SunAura couvrent huile alimentaire, sauces, miel, boissons et pharmacie.
Ligne rétractable / multi-pack : alimentation produit et filmage flow SunAura → scellement barre en L et tunnel rétractable du site sœur → emballage cartons ou palettisage direct du site sœur. Pour multi-packs boissons, kits cosmétiques et biens de consommation. Les postes de fin de ligne sont fournis par Machines d'emballage SunAura.
Ligne alimentaire sous vide : manutention produit frontal, pesée et filmage flow SunAura → emballage sous vide du site sœur (chambre simple ou double, adaptée au débit) → séchage/contrôle → emballage cartons du site sœur. Souvent combinée au filmage rétractable du site sœur pour packs de détail. Les postes sous vide et emballage cartons sont fournis par Machines d'emballage SunAura.
Disposition : où les lignes réussissent et où elles échouent
Notre étude de cas d'échecs 2026 sur les agencements de lignes d'emballage a relevé les mêmes quatre erreurs tous secteurs : (1) incompatibilités de hauteur de convoyeur entre machines de fournisseurs différents, (2) goulots de transfert où les cartons doivent être déplacés à la main, (3) absence de zones tampon — l'arrêt d'une machine bloque toute la ligne, et (4) sous-estimation de l'accès entretien, ne laissant aucune place pour réviser la tête de scellement ou la pompe à vide.
Une bonne conception de ligne résout les quatre avant toute coupe d'acier : hauteurs de convoyeur assorties, transferts automatiques avec étapes manuelles minimales, 3–5 minutes de tampon entre postes, et allées de entretien sur chaque machine. Envoyez-nous votre plan d'atelier (même un croquis à main avec dimensions) et nous concevons autour.
Notre processus de livraison en 5 étapes
1. Collecte de données : type de produit, tailles, production quotidienne, rythme de postes, plan d'atelier, équipement existant. 2. Conception de ligne : nos ingénieurs produisent un agencement 3D de ligne avec liste d'équipements, vitesses, effectif et budget en environ une semaine. 3. Fabrication et essai : chaque machine fabriquée en interne, puis la ligne assemblée tourne en continu 48 heures à vitesse nominale avec vos échantillons. 4. Montage : ingénieurs à l'étranger disponibles pour montage et mise en service sur site ; chaque ligne est livrée avec guidance vidéo à distance. 5. Support cycle de vie : garantie 12 mois, pièces de rechange sous 48 heures, support à distance à vie.
Budget et réalité du retour sur investissement
Utilisez les trois niveaux comme squelette budgétaire : les lignes L1 démarrent dans la fourchette basse des cinq chiffres, les L2 vont typiquement du milieu cinq à la base six chiffres, et les lignes L3 sont cotées individuellement après l'étude de conception. Le calcul de rentabilité qui compte est la main-d'œuvre économisée moins le coût d'automatisation par mois — la plupart de nos clients en ligne passent en flux positif sous 12–24 mois aux volumes indiqués ci-dessus, et l'étude de conception vous donne le chiffre exact avant que vous n'engagiez un seul dollar. Pourquoi SunAura comme partenaire de ligne : parce que nous fabriquons nous-mêmes presque chaque machine de la ligne, nous contrôlons l'asservissement des vitesses, les hauteurs de convoyeur, l'intégration PLC et la disponibilité des pièces — les trois choses qui détruisent les lignes multi-fournisseurs. Nous sommes certifiés CE et ISO 9001 (audit SGS), détenons 20+ brevets et avons livré des lignes sur mesure dans 100+ pays.
Production journalière
500–2 000 → L1 semi-auto ; 2 000–8 000 → L2 moyen ; 8 000+ → L3 plein auto. Ne visez pas trop haut — une ligne à 1 poste n'utilise l'automatisation qu'un tiers de la journée.
Main-d'œuvre économisée
L'étude de ligne se rentabilise en 12–24 mois quand le personnel transporte à la main entre machines ou que la main-d'œuvre d'emballage dépasse 3 personnes.
Architecture de ligne
Lignes cartons, bouteilles liquides, rétractable/multi-pack et alimentaire sous vide — modules frontaux SunAura intégrés aux postes de fin de ligne du site sœur.
Implantation & tampon
Hauteurs de convoyeur assorties, transferts automatiques, tampons de 3–5 min entre postes, allées de entretien sur chaque machine.
Niveau de budget
L1 bas de la fourchette cinq chiffres ; L2 milieu cinq à base six chiffres ; L3 coté individuellement après l'étude de conception.
Cinq erreurs qui font perdre temps et argent aux acheteurs
- Overshooting automation — Une ligne entièrement automatique à un seul poste n'utilise son automatisation qu'un tiers de la journée — l'investissement supplémentaire se rentabilise rarement.
- Hauteurs de convoyeur entre fournisseurs mélangés — Les incompatibilités de hauteur entre marques créent des transferts manuels. Un seul fabricant les évite par conception.
- Sans zones tampon — Sans 3–5 minutes de tampon, l'arrêt d'une machine bloque toute la ligne.
- Négliger l'accès d'entretien — Aucune place pour réviser la tête de scellement ou la pompe à vide transforme l'entretien courant en arrêt de ligne.
Spécifications techniques en bref
Dix paramètres, versions de production. Toutes les valeurs personnalisables sans coût d'ingénierie supplémentaire.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| Production journalière | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Configuration type | Formeuse (ou manuel) + scellement semi-auto + cerclage + palettisation manuelle | Formation auto + scellement auto + cerclage + rétraction, reliés par convoyeur | Remplissage auto + filmage continu + palettisation robot |
| Personnel requis | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Retour sur investissement | < 12 months | 12–18 mois | 18–24 mois (selon l'utilisation) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Où ces machines font leurs preuves
Éprouvées sur des lignes de production dans l'agroalimentaire, la logistique, l'électronique et la pharmacie.
Agroalimentaire et boissons
Lignes bouteilles liquides : remplissage → bouchage → étiquetage → multi-pack rétractable → emballage cartons.
Produit chimique quotidien
Lignes à automatisation moyenne pour cartons de détersifs, soins personnels et produits d'entretien ménager.
Pharmacie
Lignes niveau 2–3 avec remplissage précis, étiquetage et emballage prêt pour la traçabilité complète.
Électronique et quincaillerie
Filmage flow et pesée frontaux, avec scellement de chants et cerclage fournis par le site sœur pour expéditions lourdes sensibles aux vibrations.
±0,1 g
Lignes alimentaires sous vide pour fruits/légumes et viande, souvent combinées au rétractable pour packs de détail.
Fabriqué par SunAura — le fabricant, pas un revendeur
SunAura fabrique nous-mêmes presque chaque machine de la ligne, donc nous contrôlons l'asservissement des vitesses, les hauteurs de convoyeur, l'intégration PLC et la disponibilité des pièces — les trois choses qui détruisent les lignes multi-fournisseurs. Nous sommes certifiés CE et ISO 9001 (audit SGS), détenons 20+ brevets et avons livré des lignes sur mesure dans 100+ pays. Chaque ligne assemblée tourne en continu 48 heures à vitesse nominale avec vos échantillons avant expédition. Les lignes standard expédient 30–45 jours après approbation de la conception ; les grandes lignes sur mesure 60–90 jours, avec ingénieurs à l'étranger disponibles pour montage sur site et garantie 12 mois plus support à distance à vie.
Questions fréquentes
Comment savoir si j'ai besoin d'une ligne d'emballage complète ?
Le déclencheur est la manutention manuelle entre machines. Si vous utilisez deux machines d'emballage ou plus et que le personnel transporte encore le produit à la main entre elles, ou si la main-d'œuvre d'emballage dépasse 3 personnes, une étude de ligne se rentabilise généralement en 12–24 mois.
Quel est le délai type d'un projet ?
Les lignes standard expédient 30–45 jours après approbation de la conception ; les grandes lignes sur mesure (face avant SunAura plus palettisage robot du site sœur) 60–90 jours. Chaque machine est testée en marche 48 heures avant expédition.
De quelles informations avez-vous besoin pour concevoir une ligne ?
Type et tailles de produit, production quotidienne, heures de poste, plan d'atelier (même un croquis), puissance disponible et tout équipement existant que vous souhaitez conserver. Nous produisons un agencement initial et un budget en environ une semaine.
Pouvez-vous intégrer nos machines existantes ?
Oui. Nous assortissons les hauteurs de convoyeur et les commandes à votre équipement existant. Conseil honnête inclus — si une machine existante doit être remplacée pour la fiabilité, nous vous en dirons la raison.
Qui installe et met en service la ligne ?
Des ingénieurs à l'étranger sont disponibles pour l'montage sur site ; chaque ligne est livrée avec guidance vidéo à distance et protocole de mise en service. La plupart des clients mettent en service avec nos ingénieurs en 5–10 jours sur site.
Quelle est la fourchette de budget ?
Les lignes L1 semi-automatiques démarrent dans la fourchette basse des cinq chiffres ; les lignes clé en main L3 avec remplissage/filmage SunAura et palettisage robot du site sœur sont cotées individuellement après l'étude de conception. Nous publions des fourchettes honnêtes dans la proposition, jamais un devis vague.
La ligne peut-elle être adaptée à mon produit ?
Oui — vitesse de ligne, configuration de machine, agencement convoyeur, tension, couleur de machine et documentation sont tous personnalisables. Le marquage OEM/ODM est disponible.
Quelle garantie et quel accompagnement accompagnent une ligne ?
Garantie complète 12 mois, support à distance à vie, pièces de rechange expédiées sous 48 heures, et un ingénieur projet dédié pour la durée de vie de la ligne.
Comment une ligne d'emballage complète SunAura équilibre le débit
Une ligne d'emballage complète n'est pas plus rapide que sa machine la plus lente. Nous dimensionnons chaque module en amont et aval afin que la cadence de ligne — et non la seule remplisseuse — détermine les bouteilles/heure (bph) réelles à la sortie.
La plupart des pannes de ligne que nous dépannons en mise en service ne sont pas des pièces cassées. C'est une remplisseuse à 6 000 bph alimentant une boucheuse qui plafonne à 4 200 bph, donc la remplisseuse manque ou la boucheuse se bloque contre un mur de rebuts. Nous abordons une ligne d'emballage clé en main à l'envers : nous fixons d'abord la machine goulot, puis donnons à chaque voisin 15–20 % de marge au-dessus de ce goulot. En pratique, cela signifie qu'une remplisseuse 6 000 bph se situe sur une ligne dont la boucheuse est spécifiée à 7 200 bph et dont l'étiqueteuse tourne à 8 000 bph, afin que les micro-arrêts d'un poste ne dévalent pas au suivant.
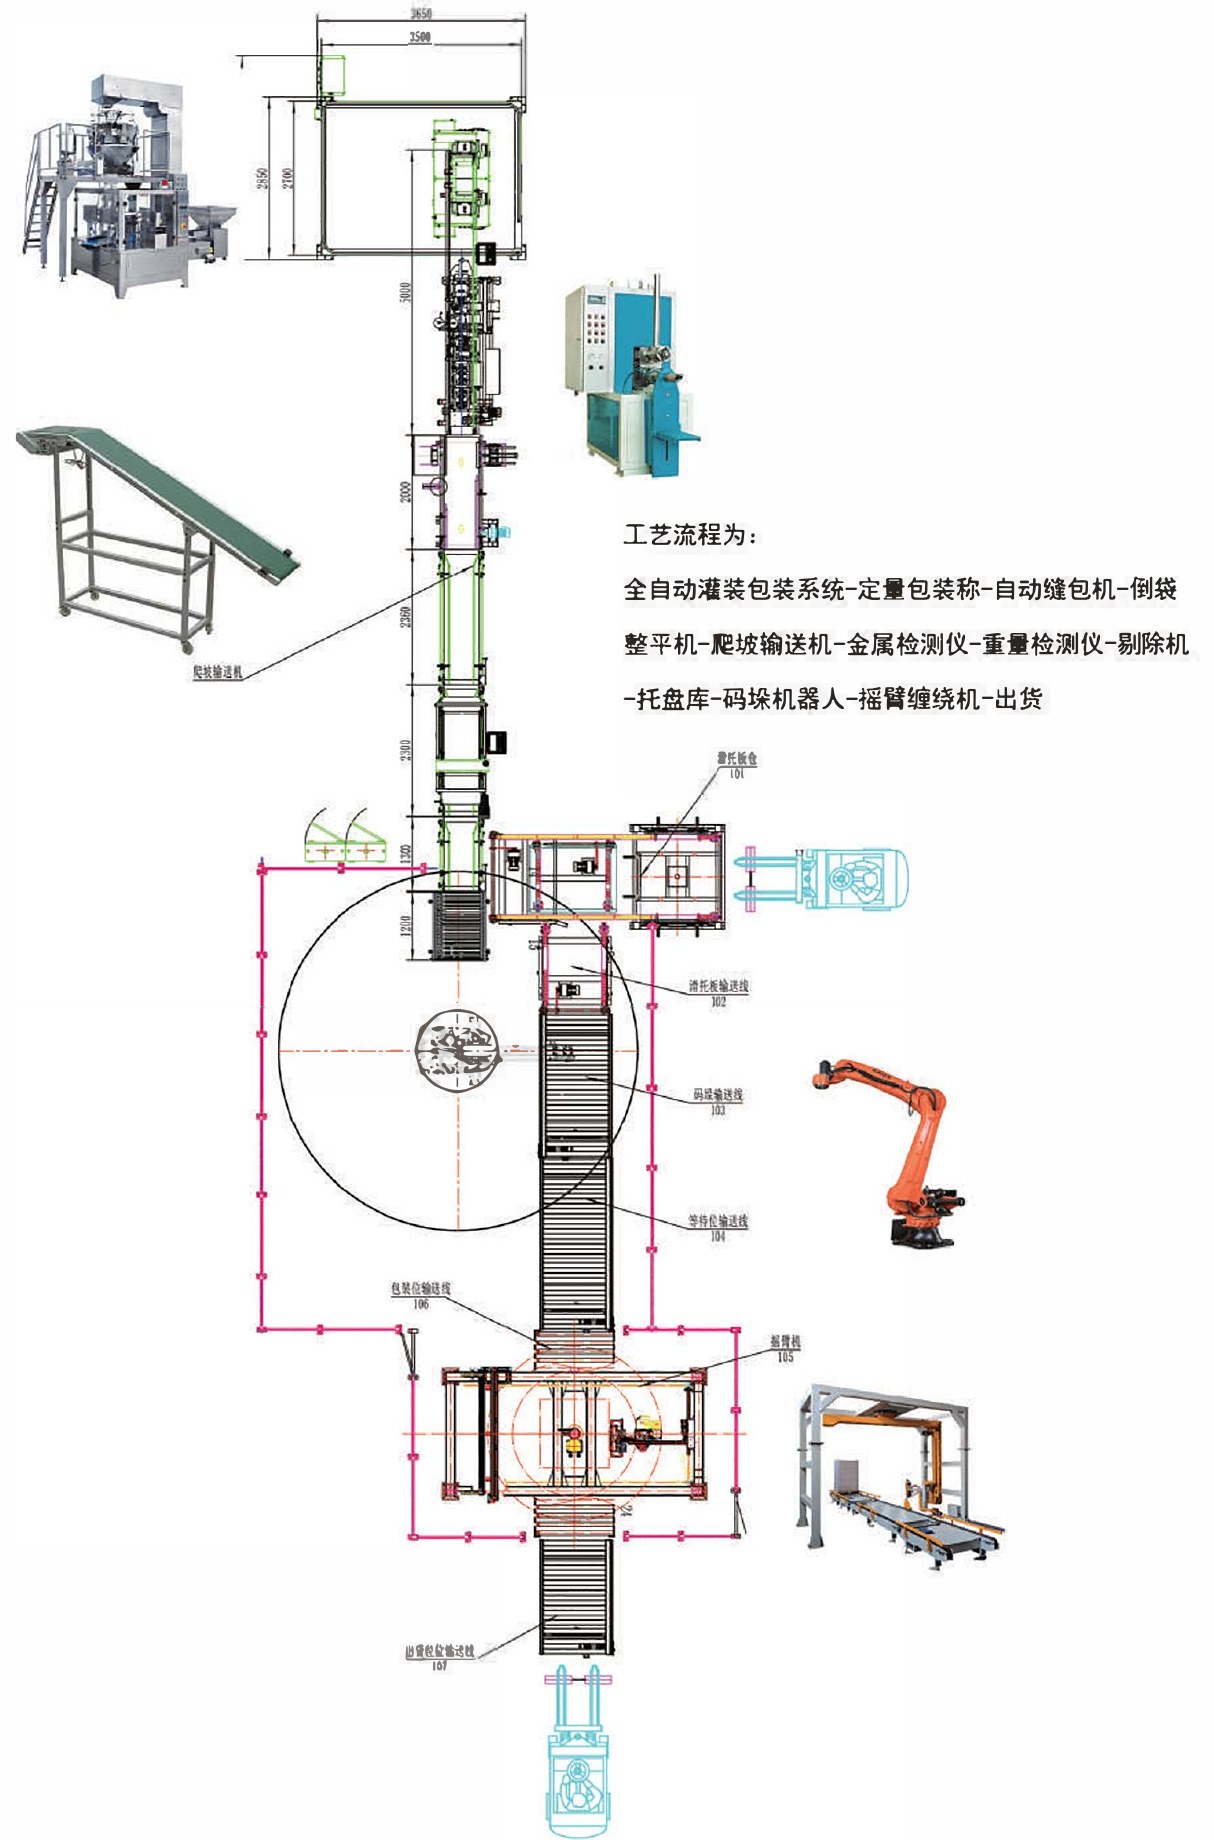
La cadence elle-même suit le contenant. Sur une ligne bouteilles, la séquence est désemballeur → rinceur/nettoyeur à air → remplisseuse → bouchon flow ou scelleuse par induction → boucheuse vissante → détecteur de fuite → étiqueteuse → peseuse de contrôle → encaisseuse (nous nous arrêtons ici sur ce site ; formation de caisses, cerclage et filmage de palettes appartiennent à notre ligne sœur). Chaque poste repose sur un datum convoyeur de 750 mm, avec 1,5–2 m d'accumulation entre remplisseuse et boucheuse et entre boucheuse et étiqueteuse. Ces deux tampons permettent à une pause de cycle de couple de 3 secondes de la boucheuse d'être absorbée sans déclencher la remplisseuse. Sur une ligne godets ou plateaux, l'amont remplace le désemballeur par un machine de thermoformage qui forme le godet en ligne, puis indexe directement vers un poste de scellement à film en bobine — pas de désemballeur, pas de rinceur à air, un alimentateur de moins à bourrer.
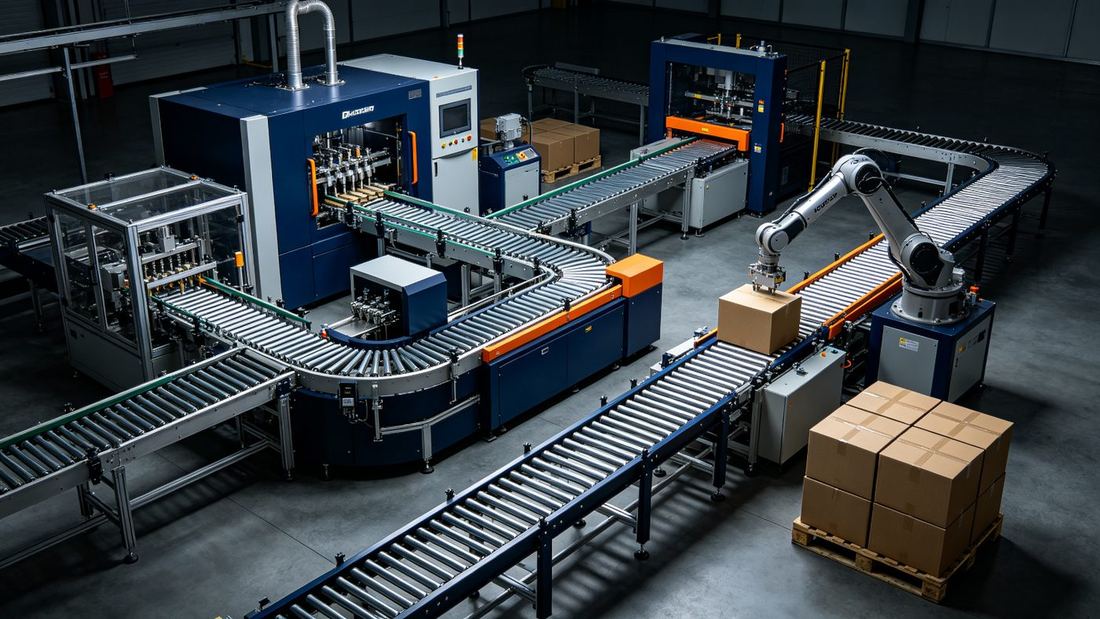
L'autre moitié de la cadence de ligne est le changement de format. Une ligne qui tourne 6 000 bph sur le SKU A mais met 90 minutes à passer au SKU B perd environ 900 bouteilles de production effective par changement de SKU. Nous réglons machines de remplissage liquide, boucheuses et les recettes de convoyeur partagées sur un PLC commun, afin qu'un changement de produit soit un seul rappel de recette HMI plutôt que trois machines réglées à la main. Plus de détails dans le guide de sélection ci-dessous.
Paramètres de ligne types que nous chiffrons
Les chiffres ci-dessous représentent les solutions de lignes d'emballage que nous avons livrées au cours des 24 derniers mois. Votre projet se situera quelque part dans cette fourchette selon le contenant, la viscosité du produit et l'OEE cible.
| Paramètre | Bottle / Jar Line | Ligne gobelets / barquettes | Remarque |
|---|---|---|---|
| Line speed (nominal) | 3,000–12,000 bph | 30–120 gobelets/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60–180 × 260 mm | Change parts per format |
| Container height range | 60–320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25–45 min | 30–60 min | Sans outil lorsque possible |
| OEE cible à 12 mois | ≥ 85% | ≥ 82% | Sur la base d'un fonctionnement 2 postes |
| Puissance installée | 22–55 kW | 30–75 kW | Incl. filler, capper, labeler, checkweigher |
| Air comprimé | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Pièces de contact | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Commande | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | Hors palettisation en amont et zone cartons en aval |
Tolérances : volume de remplissage ±0,5 % du nominal à 20 °C pour liquides fluides ; ±1,0 % pour sauces et pâtes avec particules visibles. Répétabilité du couple de bouchage ±5 % de la valeur réglée sur boucheuses vissantes. Ces chiffres sont garantis contractuellement lors de notre FAT 72 heures, et non des valeurs de laboratoire au meilleur cas.
Où nous déployons ces lignes
L'automatisation de ligne d'emballage n'est pas une taille unique. Nous adaptons les matériaux de contact, l'indice de lavage et la documentation de validation au secteur.
Agroalimentaire et boissons
Jus, thé, boissons gazeuses, sauces et condiments en PET ou verre. Circuits CIP intégrés à la remplisseuse, lavage IP66 sur le carter de la boucheuse, et une étiqueteuse alimentée par tourelle traitant aussi bien l'adhésif que l'enveloppement en bobine. Production typique 6 000–10 000 bph.
Maison et soins personnels
Shampooing, gel douche, liquide vaisselle, lotion et détersif liquide. Remplissage à piston ou pompe à engrenages pour viscosités jusqu'à 50 000 cP, bouchage vissant ou enclipsé, et cadencement de buse anti-tirage afin que les surfactants ne filent pas entre cycles.
Pharmaceutique et nutraceutique
Liquides oraux, sirops, compléments et bouteilles de teinture. Traçabilité documentaire GAMP 5, gestion de recettes validée, pièces humides AISI 316L, et une peseuse de contrôle à résolution 0,1 g alimentant un bac de rebut verrouillé avec le PLC de ligne pour la traçabilité.
Huile alimentaire
Huiles d'olive, tournesol, arachide et mélangées en PET ou verre 250 ml – 5 L. Remplisseuse par gravité ou débit minuté avec option de couverture à azote, scellement par induction flow-plug pour le contrôle de l'espace de tête en oxygène, et bouchage vissant codé au couple qui résiste à un remplissage chaud à 70 °C.
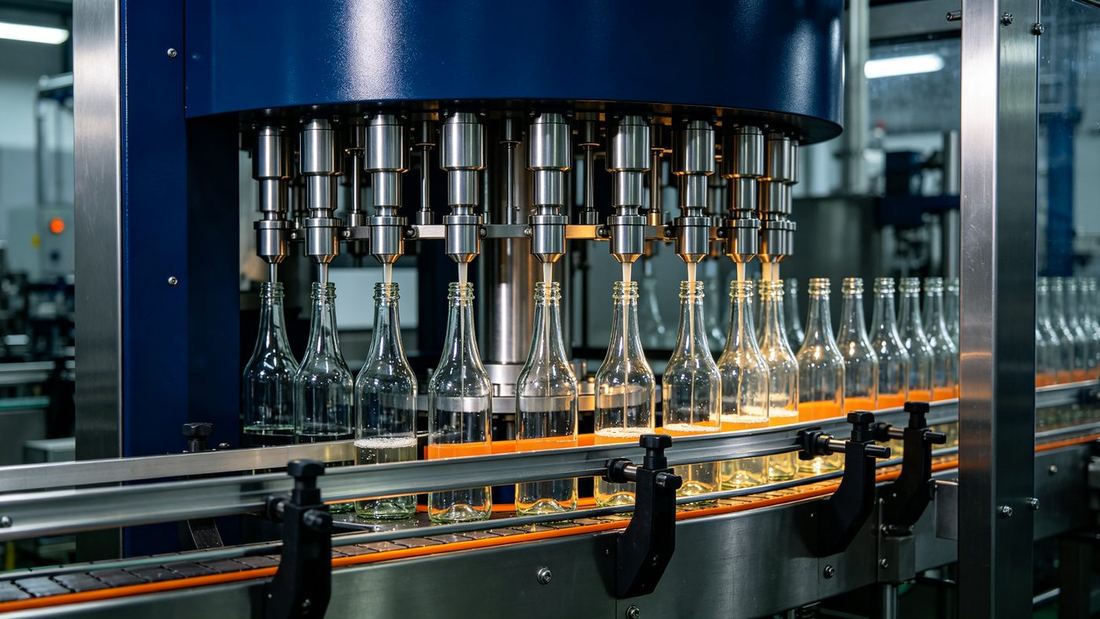
Comment nous concevons la ligne adaptée à votre site
Avant de dessiner un agencement, quatre décisions pilotent la nomenclature. Classez-les bien et le reste n'est que détail.
Sous 6 000 bph sur bouteilles, une voie unique est presque toujours moins chère, plus facile à nettoyer et à changer de format. Au-dessus de 8 000 bph, la double voie divise par deux la vitesse de remplissage par voie et permet de faire tourner une voie pour petits SKUs pendant que l'autre est inactive. Nous dimensionnons cela selon votre production cible sur 2 postes, et non selon votre diaporama marketing.
Le pneumatique convient à ≤60 cycles/min et aux mouvements non critiques. Au-delà — et partout où le mouvement affecte la précision de remplissage ou le couple de bouchage — nous passons au servo. Le servo nous donne des profils d'accélération contrôlés par recette et une répétabilité que l'on ne obtient pas d'un vérin avec un régulateur de débit.
Nous câblons remplisseuse, boucheuse, peseuse de contrôle et étiqueteuse sur un seul PLC avec un seul HMI, et non quatre panneaux boulonnés sur quatre machines. C'est la différence entre une ligne d'emballage clé en main et quatre équipements boulonnés ensemble. Lisez notre single PLC integration guide pour l'architecture.
La longueur de ligne est facile à réduire sur le papier ; les allées de entretien de 900 mm côté opérateur et 600 mm à l'arrière sont ce que les clients regrettent d'avoir supprimées. Notre guide de disposition de ligne et d'emprise montre l'enveloppe minimale.
⚠ Erreurs courantes de sélection que nous détectons sur site
- Spécifier la remplisseuse au bph maximal et oublier que la boucheuse est 20 % plus lente — la boucheuse devient le goulot le jour où vous démarrez la production.
- Acheter quatre machines chez quatre fournisseurs et espérer qu'elles communiquent. L'OPC-UA aide, mais les verrouillages, la logique de rebut et le partage de recettes nécessitent encore un unique sous-traitant de commandes. Voir automated packaging line integration.
- Dimensionner l'air comprimé pour le débit nominal de plaque et non pour la demande de cycle de pointe. Les boucheuses pneumatiques montent à 2× le nominal au premier cycle après un week-end.
- Sauter le FAT parce que « on rattrapera ça à la mise en service ». Un FAT de 72 h dans notre atelier de Qingdao coûte une fraction de ce que coûte un retard de mise en service de deux semaines sur votre site.
- Ignorer la marge de fluides. Une ligne qui nécessite 30 kW mais qui vit sur un feeder 25 kW chutera en tension chaque fois que la scelleuse s'allume.
Pour l'estimation budgétaire, notre équipe publie un séparé détail de coût pour une ligne automatique remplissage-bouchage afin que vous puissiez comparer des choses équivalentes avant notre devis. Pour l'agencement frontal-arrière plus large, l'article sœur sur solutions de ligne d'emballage complète du remplissage au scellement couvre le même domaine du côté de l'ingénieur d'intégration.
Comment nous intégrons remplisseuse, boucheuse et peseuse en une seule ligne
Nous construisons des solutions de lignes d'emballage depuis 18+ ans sur un campus de 48 000 m² à Qingdao, livrées dans 100+ pays, et chaque ligne quitte notre atelier après un FAT 72 heures.
L'intégration commence au niveau des commandes. Nous n'expédions pas la remplisseuse mardi, la boucheuse jeudi, en espérant que l'installateur comprenne la poignée de main. Toutes les machines arrivent sur le même camion, pré-câblées à une armoire de commande commune, et la ligne tourne dans notre atelier trois jours complets avant l'emballage. Pendant le FAT, nous faisons tourner votre contenant réel et votre produit réel (ou le substitut le plus proche si vous ne pouvez pas le divulguer), et nous journalisons la précision de remplissage, le couple de bouchage, le taux de rebut et l'OEE par rapport à la spécification contractuelle. Le client approuve les données avant la fermeture de la caisse. La documentation CE et ISO est expédiée dans la même caisse que les manuels.
L'intégration mécanique est la moitié moins glamour. Nous standardisons la hauteur de convoyeur à 750 mm sur chaque machine, afin que le transfert des bouteilles entre remplisseuse et boucheuse ne descende ni ne monte jamais. Nous dimensionnons les convoyeurs d'accumulation pour retenir 60–90 secondes de production entre postes — assez longs pour absorber une pause de couple de la boucheuse, assez courts pour qu'une ligne bourrée ne déverse pas le produit en tas de 2 m. Quand le produit est sec, l'amont devient une peseuse multitête alimentant une remplisseuse linéaire de godets ; le cadencement de décharge de la peseuse est verrouillé sur l'indexation de la remplisseuse afin que chaque godet reçoive le poids cible dès la première chute.
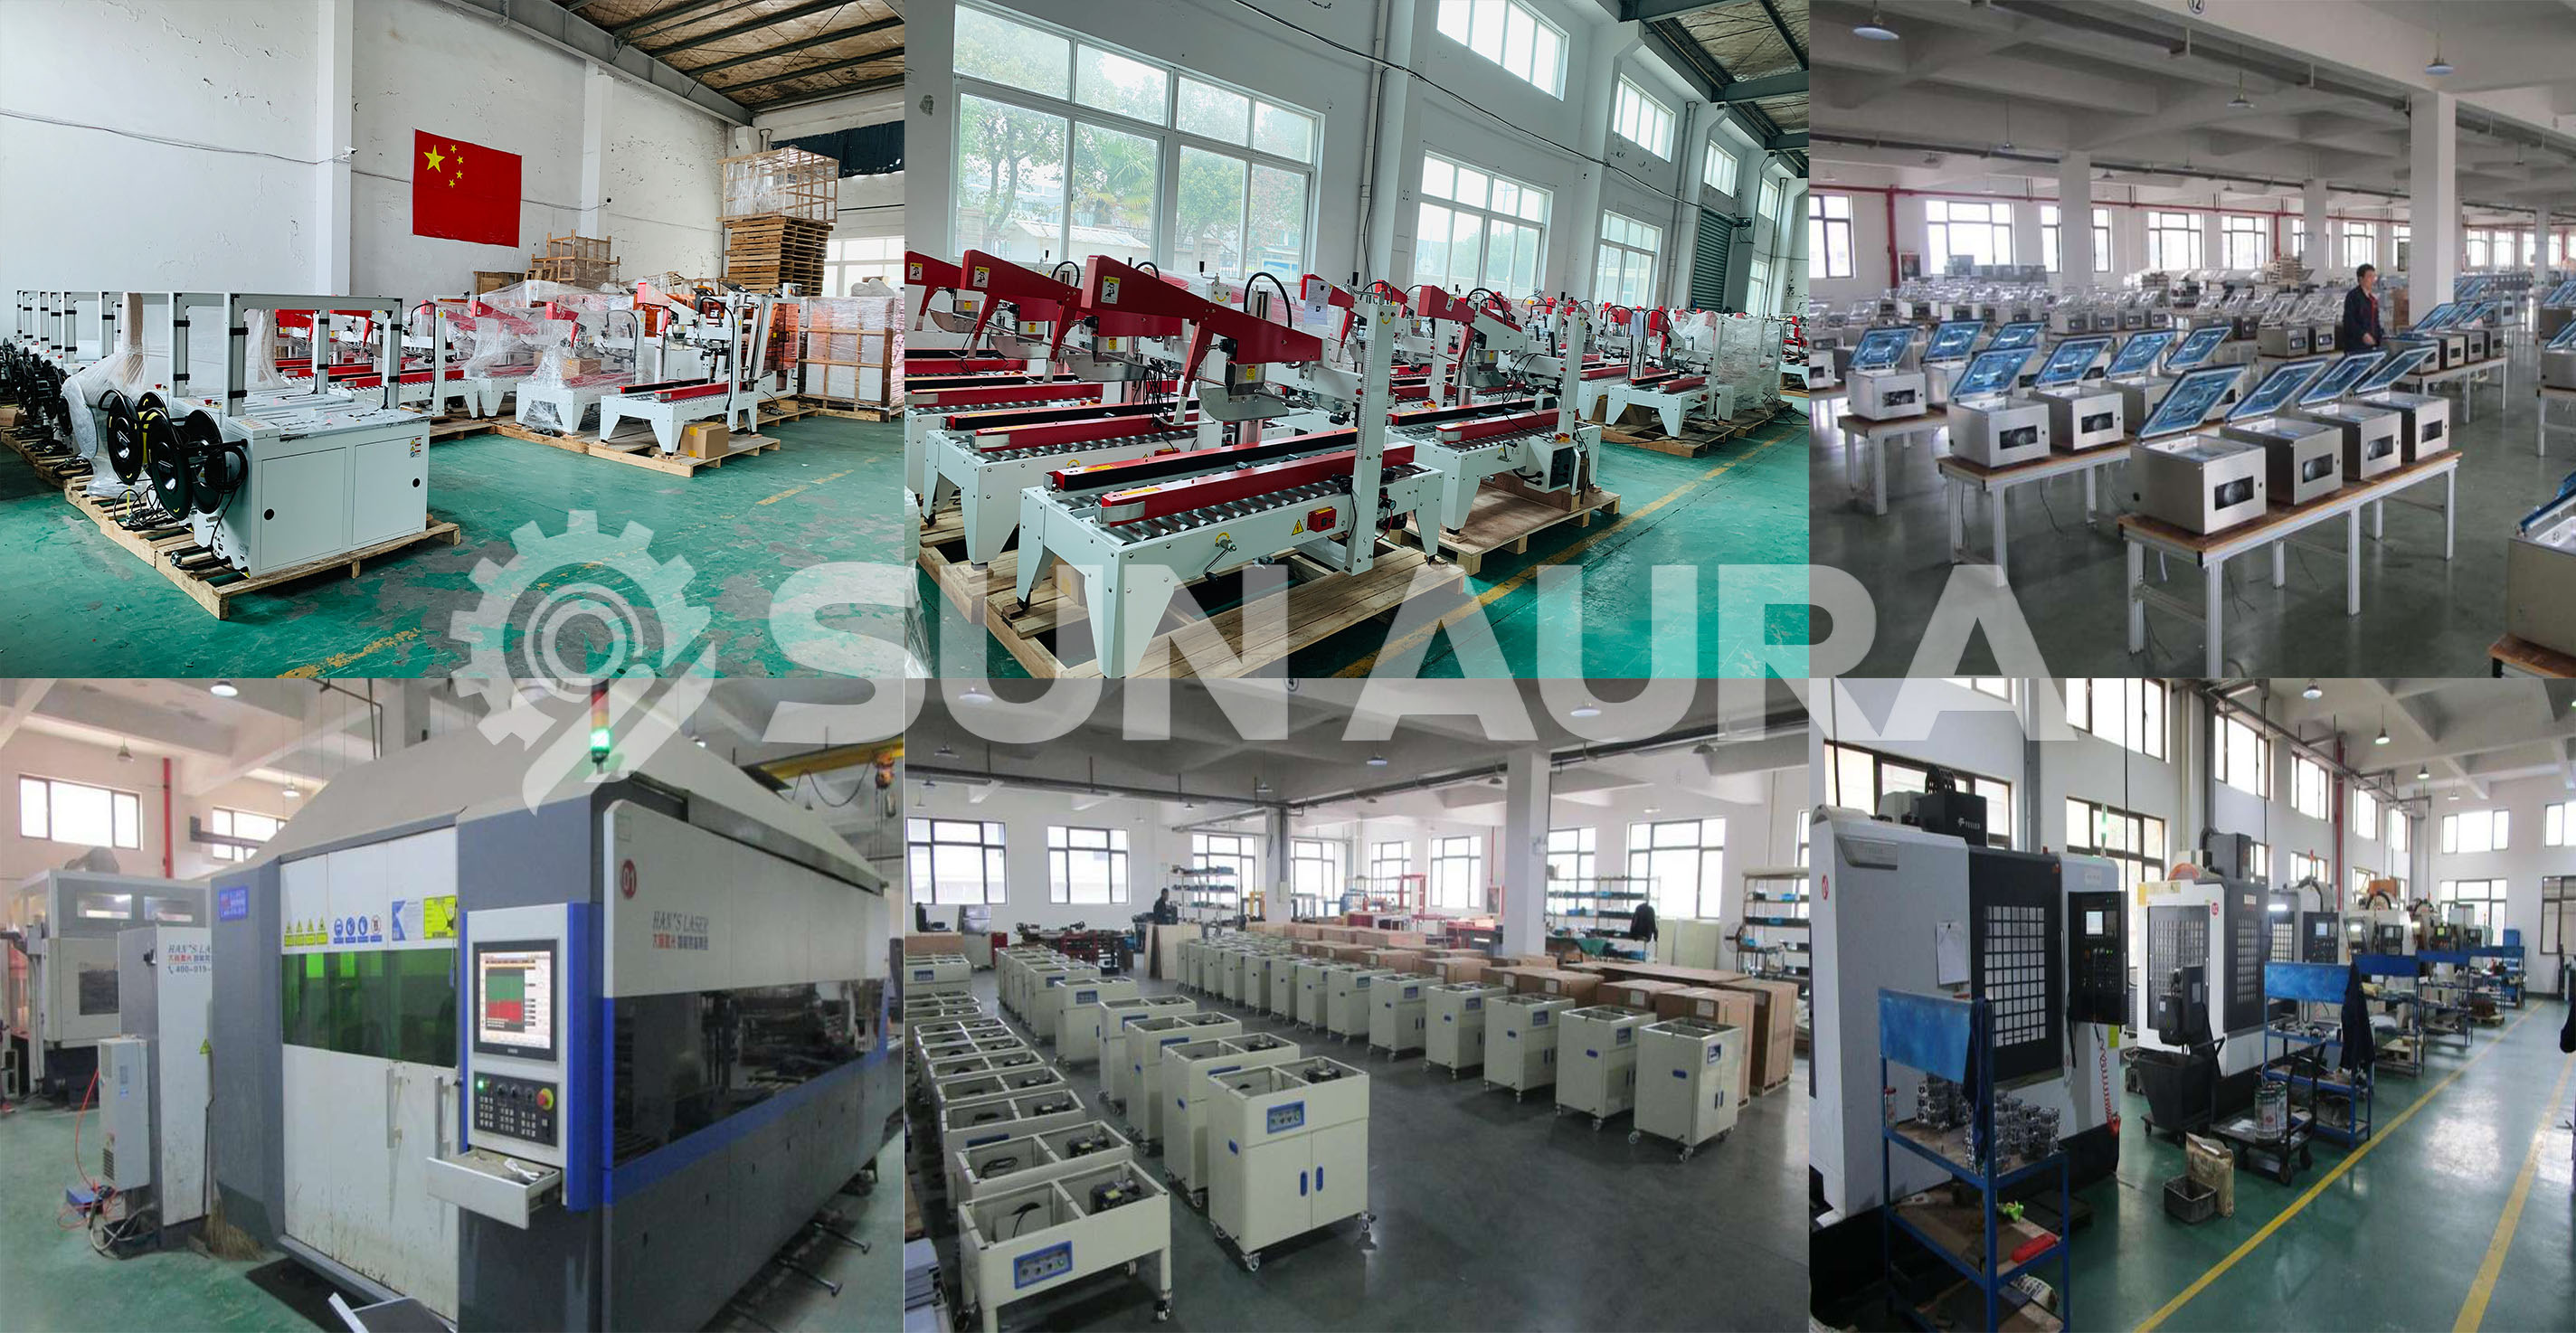
Sur site, la mise en service prend normalement 5–7 jours : alignement mécanique, guidage des courroies, chargement de recettes, formation des opérateurs et rodage en production. Nous laissons un kit de pièces de rechange sur site, un ingénieur projet dédié sur WhatsApp pour la durée de vie de la ligne, et le diagnostic à distance activé afin que notre équipe commandes puisse lire le HMI depuis Qingdao si un code défaut se déclenche à 2 h du matin votre heure.
Questions fréquentes
Qu'est-ce qu'une ligne d'emballage complète, et en quoi diffère-t-elle de l'achat de machines séparées ?
Combien de temps prend le changement de format entre références sur une ligne automatisée ?
Quel OEE dois-je attendre d'une nouvelle ligne d'emballage après 12 mois ?
Fournissez-vous des solutions de ligne d'emballage pour produits liquides et secs ?
Pouvez-vous intégrer des machines que nous avons déjà achetées à d'autres fournisseurs ?
De quels fluides et réseaux une ligne d'emballage automatisée typique a-t-elle besoin ?
Quel est le délai de livraison d'une ligne d'emballage clé en main ?
Devis direct usine en 24 heures
Indiquez le format de carton, la production quotidienne et la tension : nos ingénieurs répondent avec une recommandation de modèle, le prix et le délai en un jour ouvrable.
Fonctionnement d'une ligne complète d'emballage amont
A complete packaging line est plus qu'une rangée de machines branchées sur la même prise murale. C'est un flux synchronisé de contenants, produit, bouchons, fermetures et étiquettes conçu pour circuler à une cadence équilibrée unique de la sortie du désemballeur à la décharge finale du convoyeur. Chez SUNAURA, notre turnkey packaging line périmètre couvre délibérément la seule face avant : alimentation des contenants, remplissage, bouchage, scellement par induction, étiquetage et convoyage. La ligne s'arrête là où votre emballeur en aval prend le relais, ce qui garde notre limite de responsabilité nette, certifiée et facile à accepter.
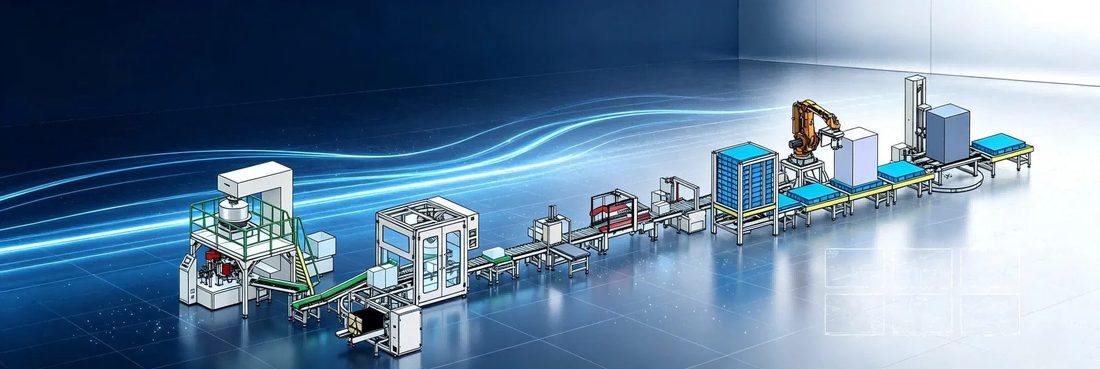
La séquence typique commence par un désemballeur ou une vis d'alimentation qui oriente les bouteilles vides en file unique. Les bouteilles circulent ensuite sur un convoyeur sans centre ou à préhension jusqu'à la remplisseuse, où le produit est dosé par vannes à piston, débordement ou débitmètre. Ensuite, une boucheuse place et serre les bouchons vissants, couvercles enclipsés ou fermetures pompe/spray. Pour les produits exigeant l'inviolabilité, une scelleuse par induction lie un opercule aluminium au goulot avant qu'une étiqueteuse n'applique des étiquettes avant/arrière, enveloppantes ou manchons. Un convoyeur final achemine les contenants finis, scellés et étiquetés vers votre poste en aval. Chaque poste est câblé à un PLC partagé avec un HMI maître, ainsi qu'un arrêt à la remplisseuse met automatiquement en pause le désemballeur et ralentit la boucheuse, évitant les empilements, bouchons manquants et bouteilles écrasées.
Spécifications clés et guide de sélection
Lorsque nous concevons packaging line solutions, nous équilibrons le poste le plus lent par rapport au plus rapide. En pratique, la remplisseuse ou l'étiqueteuse fixe presque toujours le plafond ; le désemballeur, la boucheuse et la scelleuse sont dimensionnés avec 10–15 % de marge afin de ne jamais devenir le goulot. Le tableau ci-dessous montre les plages de paramètres typiques d'une montage frontale SUNAURA.
| Paramètre | Plage typique | Remarques |
|---|---|---|
| Sortie de ligne | 20–200 récipients/min | Jusqu'à 300/min sur les configurations remplisseuses à suivi |
| Container volume | 50 ml–5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Types de bouchons | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Scellage par induction | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Air comprimé | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Temps de changement | 15–45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Pour dimensionner correctement votre ligne, nous demandons à chaque acheteur les cinq mêmes données : plan du contenant (diamètre de goulot, hauteur, forme de fond, matériau), données produit (viscosité, température, tendance au moussage, particules), production cible par poste, dimensions du plan d'atelier et hauteur sous plafond, et vos fluides (électricité, air comprimé, eau, évacuation). Avec ces cinq réponses, nous pouvons produire un agencement CAD et un devis ferme en quelques jours.
Secteurs et applications
Nos plateformes frontales sont déployées sur quatre marchés réglementés. Dans lignes d'emballage agroalimentaire, l'équipement traite sauces, miel, huile alimentaire, jus et alternatives laitières avec pièces humides 316L et routines CIP. En lignes d'emballage cosmétique et soins personnels, les produits vont des toners et lotions fins aux crèmes et shampooings épais, souvent avec fermetures pompe et spray gâchette qui exigent des boucheuses à couple contrôlé. En pharmaceutical packaging lines, nous construisons selon une conception hygiène soucieuse du GMP, avec surfaces inclinées, pièces humides aseptiques et dosage entièrement traçable. En chemical packaging lines, nous traitons les liquides corrosifs, solvants et détersifs avec vannes à embout Hastelloy, joints Viton et zones de vidange entièrement protégées.
Intégration avec les autres équipements en amont
Un projet clé en main n'est aussi solide que ses interfaces. Nous intégrons nos machines de remplissage liquide, boucheuses, machines de scellement par induction, étiqueteuses et convoyeurs sous un même parapluie électrique et logiciel. Les avantages d'une ligne frontale intégrée à fournisseur unique sont concrets : un programme PLC, un jeu de recettes HMI, une approbation FAT, une équipe de mise en service, une liste de pièces de rechange et un document de garantie. Lorsque vous assemblez au contraire une ligne chez quatre fournisseurs, vous héritez du renvoi de responsabilité à chaque interface, de capteurs photoélectriques inadaptés, de protocoles de bus de terrain différents et de procédures de changement de format qu'aucun opérateur ne peut retenir.
Notre flux projet est standardisé : collecte des besoins → agencement CAD → sélection des composants → FAT interne dans notre usine de 48 000 m² → expédition des contenants et produit → caissage export → fret maritime → montage sur site → SAT (essai de réception sur site) avec vos contenants de production → formation opérateurs → remise. Les fluides sont pré-planifiés : nous marquons les points exacts pour l'alimentation triphasée, l'air comprimé 0,7 MPa, l'alimentation en eau CIP et l'évacuation au sol, afin que votre équipe de gros œuvre sache où va chaque tranchée avant l'arrivée des caisses.
Pourquoi choisir SUNAURA
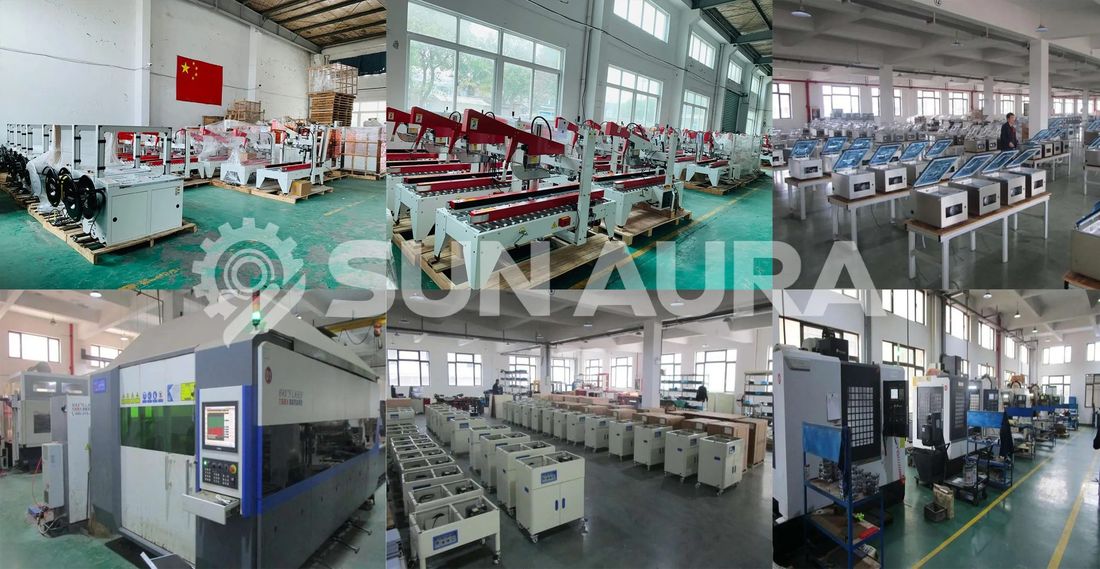
Nous sommes un spécialiste de la face avant avec une base de fabrication de 48 000 m² à Qingdao. Chaque ligne intégrée quitte notre usine seulement après un FAT assisté, où vos contenants, bouchons, étiquettes et produit réel tournent à vitesse de ligne complète pendant au minimum quatre heures. Nos machines portent le marquage CE et notre système qualité fonctionne sous ISO 9001, avec certifications documentées et brevets enregistrés. Nous maintenons un réseau d'montage mondial avec ingénieurs locaux en Asie du Sud-Est, Moyen-Orient, Europe, Amérique latine et Afrique, soutenu par un support après-vente à distance et un centre d'assistance technique. Que vous ayez besoin d'une ligne pilote, d'une ligne de production ou d'une usine multi-postes, la même équipe d'ingénierie gère votre projet du premier croquis à la remise.
Questions fréquentes
Quelles informations faut-il pour chiffrer une ligne d'emballage complète ?
Nous avons besoin de cinq données : plan du contenant avec dimensions et matériau, viscosité et température du produit, production cible par poste, plan d'atelier avec hauteur sous plafond, et fluides disponibles (électricité, air comprimé, eau, évacuation). Avec celles-ci, nous pouvons renvoyer rapidement un agencement CAD et un devis ferme.
Quelle durée prend un projet de ligne d'emballage clé en main type ?
Les lignes standard prennent 45–75 jours de l'acompte à l'expédition, FAT inclus. Les lignes sur mesure ou grade pharmaceutique tournent typiquement 90–120 jours, selon la documentation de validation et les délais des composants importés.
Assurez-vous le montage et la mise en service sur notre site ?
Oui. Nos ingénieurs se rendent dans votre usine pour l'montage mécanique, le soutien au raccordement électrique, le SAT avec vos contenants et produit de production, et la formation des opérateurs. Le support à distance continue après la remise via notre réseau mondial.
La ligne pourra-t-elle s'adapter à de futurs changements de conteneurs ?
Oui. Chaque poste est conçu avec pièces de changement, guides à dégagement rapide et rappel de recette HMI. Le changement de format typique entre deux formats de contenant est de 15–45 minutes selon la complexité du bouchon et de l'étiquette.
Quelle est la différence entre FAT et SAT ?
Le FAT (essai de réception usine) est réalisé dans notre usine de Qingdao avant expédition, avec vos contenants et produit expédiés. Le SAT (essai de réception sur site) est réalisé dans votre usine après montage, confirmant que la ligne fonctionne sur vos fluides réels et votre environnement de production réel.