Contexte du projet
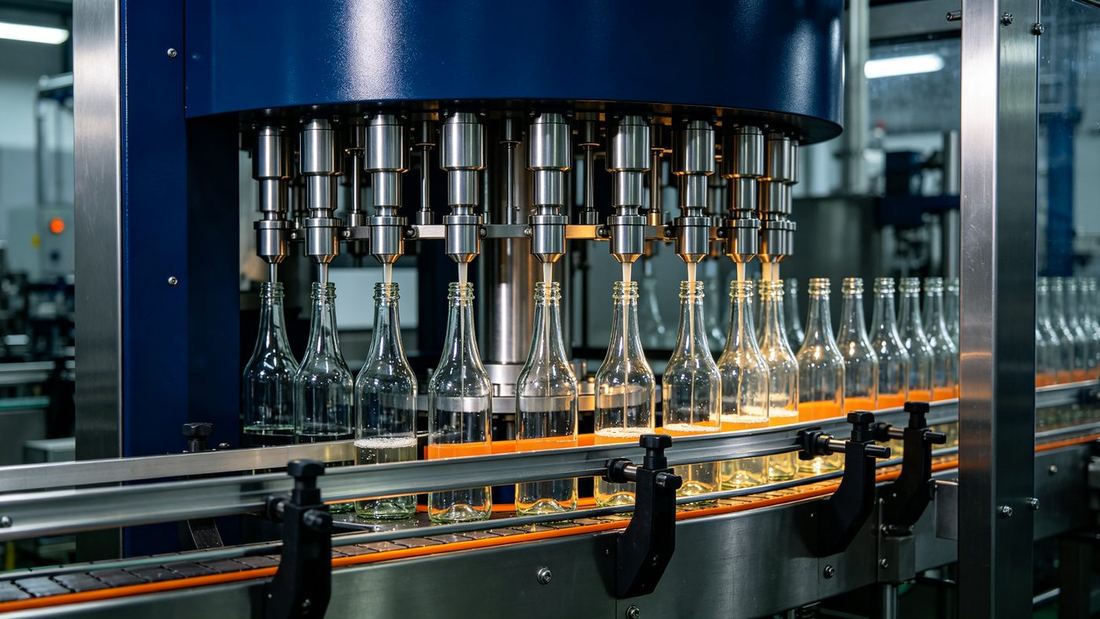
Un conditionneur d’huile comestible (tournesol, colza, soja) voulait automatiser toute sa ligne : remplissage, bouchage et étiquetage. L’huile est fluide, mais peut contenir des impuretés, et la bouteille est en PET ou verre de plusieurs formats. Le besoin était une ligne complète, qui tienne la cadence sans sur-équipement.
Décomposition des besoins
- Produit : huile fluide, parfois avec impuretés.
- Bouteille : PET ou verre, plusieurs formats.
- Postes : remplissage, bouchage, étiquetage.
- Cadence : moyenne à élevée.
- Hygiène : alimentaire, nettoyable.
Configuration retenue
| Poste | Choix | Rôle |
|---|---|---|
| Remplissage | Remplisseur huile | Dosage régulier |
| Bouchage | Boucheuse bouchon vis | Fermeture bouteille |
| Étiquetage | Étiqueteuse adhésive | Bouteille ronde |
Arbitrage
Pourquoi un remplisseur huile dédié ? L’huile ne demande pas le piston : un remplisseur à débit régulier suffit, à condition de tolérer les impuretés. Pourquoi l’étiquetage adhésif ? C’est le standard des bouteilles d’huile. Pourquoi une ligne alignée ? Les trois postes doivent cadencer ensemble, sinon les bouteilles s’entassent.
Recette et mise en service
FAT à l’huile réelle, réglage du débit et du bouchage, puis SAT. L’acceptation portait sur la cadence, la précision et la propreté du poste.
Leçons réutilisables
- L’huile fluide privilégie le débit sur le piston.
- Aligner tous les postes à la même cadence.
- Prévoir plusieurs formats de bouteille.
Piège fréquent : un poste plus lent crée un goulot.
Résultats mesurés en production
Au bout de quelques semaines, la ligne a été relevée en conditions réelles : cadence soutenue, taux de rebut réduit, et temps de changement de format confirmé. Le client a notamment noté la régularité du dosage, qui a fait disparaître les réclamations pour poids insuffisant, ainsi que la propreté du poste. Ces résultats ne sont pas venus d’emblée : ils sont le fruit des réglages faits ensemble au FAT, puis ajustés sur site, avec le retour des opérateurs. Une fois la ligne stabilisée, elle est devenue le référent interne pour les futurs achats.
Les opérateurs ont aussi gagné en autonomie : le nettoyage entre lots, le changement de recette et les premiers diagnostics ne dépendent plus d’un technicien venu de l’usine. Ce gain d’autonomie compte autant que la cadence, car il réduit les arrêts. Le client a d’ailleurs prévu de former une deuxième équipe sur la même ligne.
Arbitrages complémentaires à prévoir
Plusieurs détails ont fait la différence, qu’il faut anticiper dès le cahier des charges. D’abord, l’air comprimé : la majorité des postes en consomment, et une pression instable dégrade le dosage. Ensuite, l’approvisionnement en films ou consommables : une ligne rapide s’arrête vite si le film n’est pas le bon. Enfin, la place au sol et le sens de marche : on ne modifie pas l’implantation après coup sans reprendre le convoyage.
Perspectives et extension
La ligne a été conçue avec des marges pour évoluer : têtes supplémentaires, recettes à venir, automation déjà câblée. Si la demande monte, la cadence peut augmenter sans changer la machine centrale. Notre équipe assure le suivi dans le temps : pièces d’usure recommandées, support technique, et révision annuelle. Cette approche long terme est ce qui distingue une machine livrée d’une ligne qui produit vraiment, année après année. Pour votre projet, nous appliquons le même processus : un cahier des charges précis, un FAT avec vos échantillons, un SAT encadré, et un support qui ne s’arrête pas à la facture. Écrivez-nous pour discuter de votre ligne.
Ce que nous avons appris sur ce type de projet
Chaque projet de ce genre nous enseigne deux ou trois points que nous réutilisons ensuite. D’abord, la phase de spécifications compte plus qu’on croit : un cahier des charges imprécis se paye en réglages, voire en machine mal adaptée. Ensuite, l’essai avec le produit réel est non négociable : on ne découvre la mousse, la viscosité ou l’adhérence qu’avec le vrai produit, jamais à vide. Enfin, la formation des opérateurs évite 80 % des pannes précoces. Ces trois points guides se retrouvent dans chacune de nos réalisations, et nous les transmettons à chaque nouveau client, quelle que la taille de la commande. L’expérience accumulée sur des dizaines de lignes nous permet de prévoir les points qui fâchent avant même que le client ne les rencontre.
