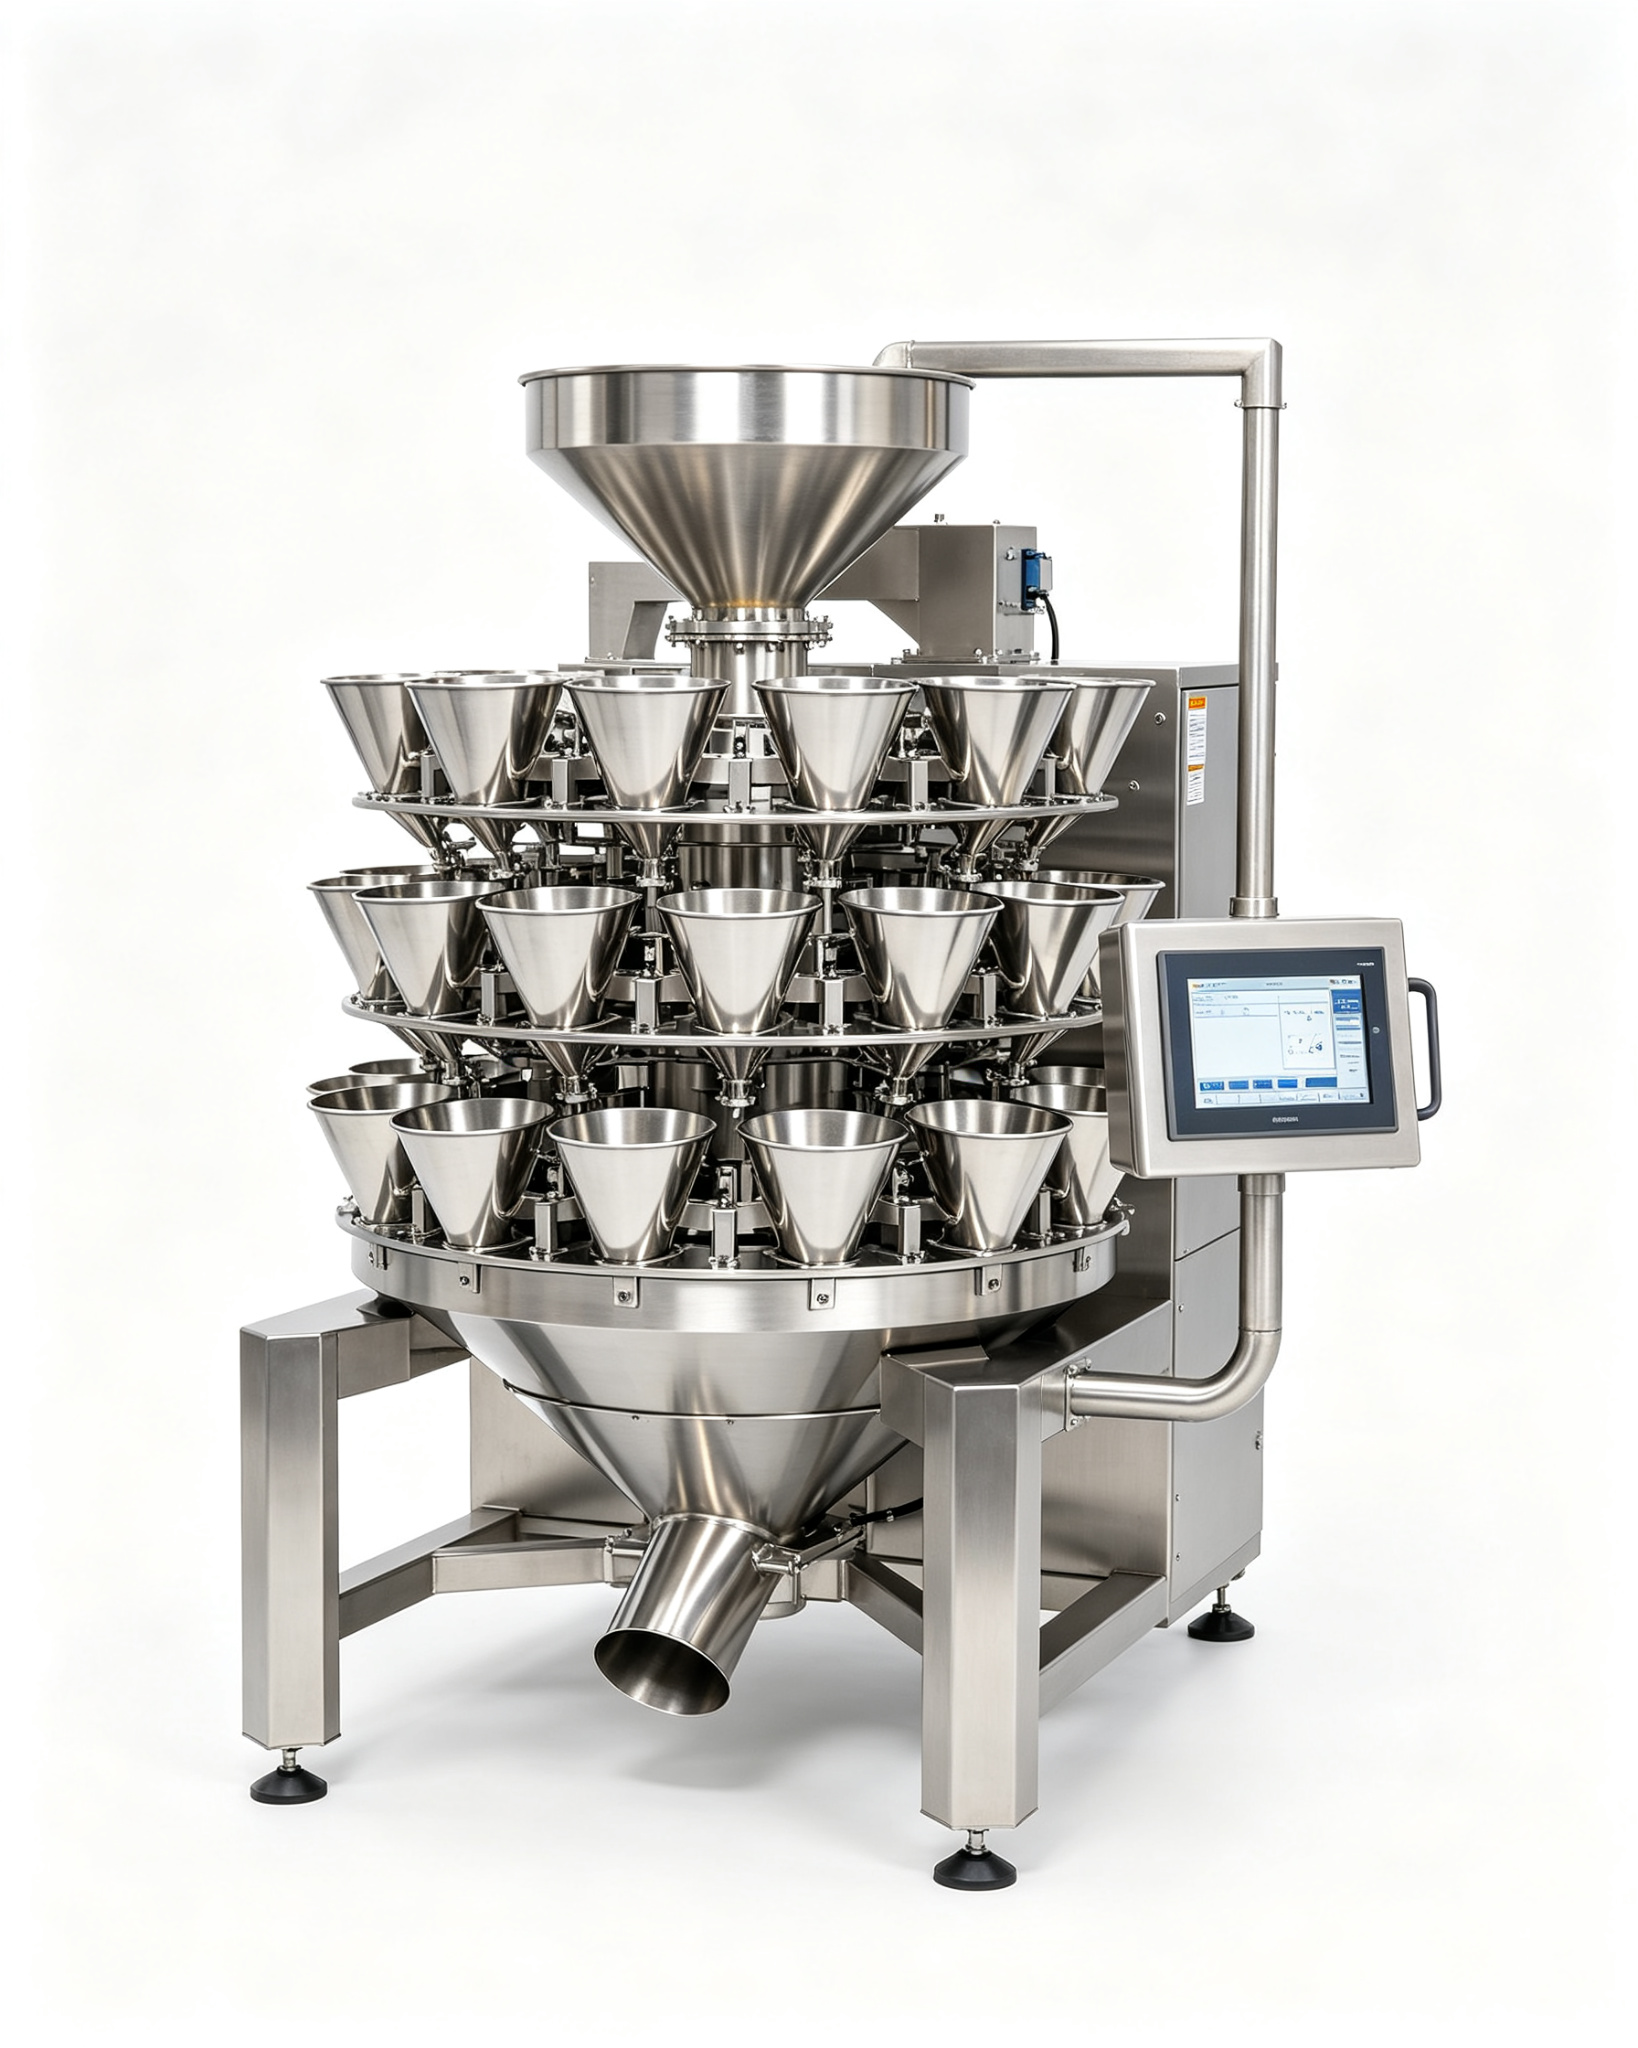
18 頭多頭式計量機
20 g–2 kg の計量分量向け 18 頭組合せ計量機。14 頭機に対し増頭で小目標の精度と大分量の速度を獲得します。
| 処理能力 | 80 – 110 portions/min |
|---|---|
| ヘッド数 | 14 – 24 hoppers |
| 精度 | ± 0.5 – 1 g |
| 価格帯(FOB) | US$ 28,000 – 75,000 |
| リードタイム | 仕様を参照 |
1. この機械の対象となる購入者、購入すべきでないケース
この計量機は、容量充填機では公差を保持できず単頭秤では遅すぎる、流動性固形物を定重量分量で包装する生産者に購入されます。スナック、冷凍食品、ハードウェア、粒状化学品、種子、ペットフードに適します。
ホッパーでブリッジする粘着性・湿潤製品、5 kg を超える大分量、流動化する粉体には不適切な機械です。これらの事例は別の供給原理を必要とし、組合せ計量機はどう調整しても期待に応えられません。
現実的な購入者は毎分 40–120 分量、2–8 製品、分量重量 20 g–2 kg、下流に平均値でなく均一分量を必要とする袋詰め機またはトレーシール機を持ちます。
2. 動作原理
製品は分散コーンへ供給され放射状フィーダーに展開し計量ホッパーへ落下します。各ホッパー重量は連続読取りされ、コントローラが公差内で目標重量に到る組合せを演算し最速の一組を選び、それらのホッパーを同時に袋詰め機へ排出します。
精度が増頭で向上する理由は演算にあります。14 頭では数千通り、24 頭では数百万通りの組合せがあります。コントローラは最良組合せでなく公差内の一組だけを必要とするため、増頭は高速化と高精度化の両方をもたらします。
実性能を制限するのは頭数でなく供給の均一性です。脈動供給の計量機は待ち時間を過ごし、密度変動のある供給では目標重量は正しくとも個数が誤ります。
3. 構成マトリクス:変わる点とその費用
同じベースフレームが複数の構成で販売されており、その差は販売上の呼称よりも実質的です。下表では各構成を実際に適合する購入層に対応づけており、見積もりに上がる前に選択肢を除外できます。
| 構成 | ヘッド数 | 標準処理能力 | 容器サイズ範囲 | 最適用途 | トレードオフ |
|---|---|---|---|---|---|
| 10 head | 10 | 40 – 60 portions/min | 20 g – 1 kg | Small bags, low volume | Limited combinations, slower target hit |
| 14 head | 14 | 60 – 90 portions/min | 20 g – 2 kg | 一般食品包装 | The usual starting point |
| 18 head | 18 | 80 – 110 portions/min | 20 g – 5 kg | High accuracy, high speed | より広い床面積が必要 |
| 24 head | 24 | 100 – 140 portions/min | 10 g – 3 kg | 高速少量分取り | 価格最高・保全最多 |
頭数が主な価格要因であり、収穫逓減点は多くの購入者が思うより早く来ます。14 頭から 18 頭で能力約 25% 増、18 頭から 24 頭で同程度の価格増に対し約 15% 増です。
4. 技術仕様
以下の数値は標準構成です。各数値は変更可能ですが、変更ごとに価格・リードタイム・試運転調整工数が変わるため、仕様違いを依頼する前に備考欄をご確認ください。
| 仕様項目 | 標準仕様 | オプション/範囲 | その理由 |
|---|---|---|---|
| Weighing heads | 14 – 24 | Custom | ヘッド数が速度と精度を決定 |
| Portion range | 10 g – 5 kg | Per hopper size | ホッパーサイズは発注時固定 |
| 精度 | ± 0.5 – 1 g | ± 0.2 g on small portions | Depends on product flow |
| 速度 | 80 – 110 portions/min | 最大 140 食/分 | At optimum feed |
| Weighing method | Load cells, digital | Strain gauge or electromagnetic | 電磁式が高速 |
| 制御 | PLC + touch screen | Recipe memory, statistics | 統計が診断ツール |
| Feed | Vibratory radial feeders | Belt feed for fragile products | Fragile products need belt feed |
| Discharge | Timed chute | Intermittent or continuous | 包装機サイクルに整合させる必要 |
| Product contact | ステンレス 304 | 316L, food-grade | 製品の腐食性で決定 |
| エア供給 | 0.6 MPa, 0.4 m³/min | 0.7 MPa | Drives hopper gates |
| 電源 | 2 – 4 kW | 最大 6 kW | 380 V three-phase |
| 占有寸法 | 1,600 – 2,200 mm diameter | Platform or frame mounted | Check ceiling for feed height |
5. 処理能力と能力計画
能力は毎分分量数で、コントローラが公差内組合せを見つける速さに依存します。14 頭・500 g 分量では毎分 80 分量が現実的;同一機械で 50 g 分量は約 100 に達します。小分量ほど有効組合せが多いからです。
見積り速度の 80–90% で計画してください。損失は供給中断、袋詰め機停止、フィーダー再調整を要する製品切替から生じます。
袋詰め機が毎分 70 分量固定なら、110 分量計量機を購入してもラインは速くなりません。計量機を袋詰め機に合わせ、製品変動分として 20% の余裕を加えてください。
| 勤務シフト | 総処理能力 | OEE 65% 時点 | 年間本数(300 日稼働) |
|---|---|---|---|
| 1 × 8 h | 110 bph | 72 bph | 171,600 |
| 2 × 8 h | 110 bph | 72 bph | 343,200 |
| 3 × 8 h | 110 bph | 72 bph | 514,800 |
機械選定はレンジ上端でなく中間で行ってください。毎時 110 本で販売される装置が毎日 6 時間 110 本で運転されると、機械限界での稼働を求めることになります。同一装置を毎時 83 本で使えば、粘度ドリフト、キャップ変更、時折の遅いロットに余裕を持てます。
6. 製品・容器への適合性
適合は製品の流れ方で決まります。乾燥流動性の粒・小片は高精度高速で計量できます;粘着性、湿潤、不定形片はホッパーでブリッジし、コントローラ設定では修正できない重量ドリフトを生じます。
分量重量に対する小片サイズも重要です。20 個入り分量は数% の自然重量ばらつきがあり、3 個入り分量は製品の粒度が限界となり、いずれの計量機でも除去できないばらつきを持ちます。
| 製品種別 | 粘度範囲 | 適合性 | 注意点 |
|---|---|---|---|
| スナック・ビスケット | dry, regular | 優秀 | Breakage needs belt feed |
| Frozen vegetables | wet, frozen | 良好 | Ice build-up on hoppers |
| 金物・ファスナー | dry, irregular | 優秀 | Sharp edges wear hoppers |
| Granular chemicals | dry, free-flowing | 優秀 | Dust needs extraction |
| Sticky or wet products | adhesive | Not suitable | フィーダー・ホッパーでのブリッジング |
| Fine powders | fluidising | Not suitable | オーガーまたは真空充填を使用 |
7. 選定判断フレームワーク
以下のルールを順に適用してください。どれも希望度ではなく硬性のフィルターであり、制約の異なる 2 人の購入者が同じ推奨ではなくそれぞれ異なる結論に達するよう記述しています。
ルール 1: まず 1 回分の重量
50 g 未満は小型ホッパーと増頭、1 kg 超は大型ホッパーと減頭が必要です。小分量に大型ホッパーを選ぶと精度を損ないます。ロードセル分解能がレンジの一部だからです。
ルール 2: 次に製品の性状
流動性製品は振動フィーダーで対応します。壊れやすいまたは粘着性製品はベルトフィードまたは全く別の原理が必要です。受注前に実製品での試験をご依頼ください。
ルール 3: 次にヘッド数
計量機を利用可能最大でなく袋詰め機速度 +20% に合わせてください。下流機械が限界なら増頭は費用と保全だけ増やし何も得ません。
ルール 4: 次に精度目標
500 g 分量の ±1 g 目標は容易;50 g 分量の ±0.5 g 目標は 18 頭以上と安定供給を必要とします。価格比較前に目標を定めてください。
ルール 5: 次にインターフェース
排出は袋詰め機サイクルに合致する必要があります。独自タイミングで排出する計量機は二重充填と空袋を生じ、それが袋詰め機のせいにされがちです。
ルール 6: 次に衛生
発粉製品は集塵とステンレス接触経路を必要とします。受注時指定してください。計量機への後付け集塵は再構築になります。
8. 代替案との直接比較
計量機は容量充填と単頭計量と競合し、選択は重量公差の厳しさで決まります。
| 比較項目 | 18 頭多頭式計量機 | Multihead combination weigher | Volumetric cup filler | Single-head check-weigher |
|---|---|---|---|---|
| 精度 | ± 0.5 – 1 g | ± 3 – 8 % | ± 1 – 2 g per portion | 仕様を参照 |
| 速度 | 60 – 140 portions/min | 40 – 100 portions/min | 20 – 40 portions/min | 仕様を参照 |
| 製品ラインアップ | Free-flowing solids | 均一粒粒体のみ | あらゆるもの可だが低速 | 仕様を参照 |
| 段取り替え | レシピで 2 – 5 分 | Tooling change | Recipe change | 仕様を参照 |
| Price | US$ 28,000 – 75,000 | US$ 8,000 – 20,000 | US$ 6,000 – 15,000 | 仕様を参照 |
| 最適な構成 | Fixed weight, legal tolerance | Low-cost uniform product | Small volume, verification | 仕様を参照 |
容量充填は安価・高速ですが、かさ密度変動のある製品で重量公差を保持できません。単頭重量選別機は検証のみで速度を上げません。三つのうち精度と速度を両方改善するのは組合せ計量機だけです。
9. ライン統合
計量機は製品供給と袋詰め機の間に配置されます。上流では安定供給が不可欠:製品を一定層で届けるエレベータまたはコンベアが、脈動なくフィーダーを満たします。
下流では袋詰め機またはトレーシール機が排出タイミングを受入れる必要があります。袋詰め機が固定サイクルの場合、計量機コントローラをそれに合わせ設定してください。さもないと分量が滞留し排出シュートが詰まります。
取り決めるべき信号:計量機準備完了、排出完了、袋詰め機準備完了、故障リレー、公差外分量の排出出力。排出出力がないと過重量分量がケースへ届き平均重量が高めに振れ、各包装で費用がかさみます。
10. 衛生・材料・適合性
接液ホッパー・シュートは 304 ステンレス、要望に応じ 316L、供給皿に食品級ライナーを付けます。発粉製品は供給部と排出部に集塵を必要とします。
文書類は材料証明書、食品接触宣言、各ロードセルの校正記録を含みます。監査員は材料証明書より校正記録を求めることが多いです。
製品間の洗浄が実際上の衛生課題です。工具なしで取外せないホッパーは 20 分の切替を 2 時間にします。多製品を扱うならクイックリリースホッパーを指定してください。
11. 据付と試運転調整
| 工程 | 所要期間 | 担当者 | 成果物 |
|---|
試運転調整は製品試験とフィーダー調整を含め 3–5 日です。フィーダー調整は実速度を決める工程で、類似かさ密度サンプルでなく実製品を必要とします。
12. 保守・予備部品・稼働率
ロードセル、ホッパーゲート、供給皿が消耗品です。ドリフトするロードセルは製品問題に見える重量偏りを生じます。検分銅による毎週点検が最も安価な診断手段です。
予備ロードセル 1 個とホッパーゲートシール一式を保管してください。予備なしのロードセル故障は通常ラインを 1 週間停止させ、部品自体は数百ドルです。
| 消耗部品 | 交換周期 | 価格帯 | 放置した場合の停止時間 |
|---|---|---|---|
| Load cell | 24 – 36 か月 | US$ 200 – 600 | Weight bias, reject spikes |
| Hopper gate seal | 12 か月 | US$ 20 – 60 | Product leakage, weight drift |
| Feed pan | 12 – 24 か月 | US$ 60 – 180 | Inconsistent feed |
| Discharge chute liner | 12 か月 | US$ 40 – 120 | Sticking, jammed portions |
13. 費用構造と総所有コスト
計量機は運転コストの小さい設備投資品です:電力、エア、時折のロードセル、調整維持の労務。不適切選定の真のコストは損出 — 分量が目標重量を超えて与えられる製品です。
損出は容易に定量化できます。500 g 分量・毎分 100 分量で平均過重量 2% は、100 時間あたり約 1 トンの製品損出です。多くの製品価格で年間保全費を上回ります。
| 費用項目 | 標準帯 | 備考 |
|---|---|---|
| Machine, FOB | US$ 28,000 – 75,000 | Head count drives price |
| Giveaway | 製品の 0.5 – 3 % | 多ヘッドと良好な供給で低減 |
| 電源・エア | US$ 0.6 – 1.4 per hour | Compressors dominate |
| 予備部品(初年度) | US$ 500 – 1,500 | Load cell, seals, pans |
| Calibration labour | 30 min per week | With a certified test weight |
| 運賃と据付 | US$ 1,200 – 3,000 | プラットフォーム架台が必要な場合あり |
14. RFQ チェックリスト
見積もりの精度は、その前提となる入力情報の精度に比例します。この 14 項目を初回メールで送る購入者は、通常初回回答で確定価格と配置図を受け取れます。「充填機、時給 5,000 本程度」だけを送る購入者は、その意味を詰めるのに 3 往復を要します。
15. 品質保証と FAT 書類
工場受入れ試験では実製品または適合代替品を運転し、検定済み秤で連続 50 分量を計量して平均値、標準偏差、損出率を報告します。この三つの数値が受入れ基準です。
フィーダー設定とレシピを手順書に記録するようご依頼ください。正しい設定は製品固有で機械仕様から導けないためです。
16. よくある質問
頭数はいくつ必要ですか?
計量機を袋詰め機速度 +約 20% に合わせてください。毎分 60 分量なら 14 頭で十分、100 超では 18 または 24 頭が価値を発揮します。
現実的な精度はどの程度ですか?
100 g 超分量で ±0.5–1 g、より小さい分量は増頭で ±0.2–0.5 g。限界は機械でなく小片重量の場合が多いです。
粘着性の製品に対応できますか?
通常はいいえ。粘着性製品はフィーダーとホッパーでブリッジします。製品が粘着するなら別の充填原理が適切です。
過量充填とは何か、どう減らすか
損出は分量が目標を上回り与えられる製品です。増頭、安定供給、最大値でなく平均値に設定した目標重量がいずれも損出を低減します。
既存の製袋機と統合できますか?
はい、排出タイミングを合わせられることが前提です。袋詰め機モデルとサイクル時間をお送りください。見積り前にインターフェースを確認します。
どのような保守が必要ですか?
毎週校正点検、毎月ホッパー清掃、毎年シール交換。ロードセルは経年劣化で故障する主要部品です。
17. 占有寸法・ユーティリティ・インフラ
現場計画は床面積よりも天井高さと排水位置で失敗しやすいため、配置図を描く前に次の 3 数値を確認してください。ノズル昇降と最も高い容器を合わせた高さ、機械から最も近い排水までの距離、そして他の機械も同時にエアを使うシフト開始時の圧縮エア本管の余裕容量です。
| 項目 | 必要条件 | 備考 |
|---|---|---|
| 床面積 | 機械本体 2.4 × 1.3 m、両側に 1.2 m の保守スペース | このスペースはオペレーターではなく保守作業員用です |
| Ceiling height | フレーム上部に最低 1.9 m 必要 | Nozzle lift plus container height |
| 電源 | 3 kW, 380 V three-phase, 50 or 60 Hz | 溶接機と共用しない、アース付き専用回路 |
| 圧縮エア | 0.6 MPa, 0.4 m3/min free capacity | Dry air; moisture causes valve sticking |
| 排水 | 機械から 1.5 m 以内 | 水洗いおよびドリップトレー排水口用 |
| 騒音 | 1 m 距離で 75 dB(A) 未満 | 騒音の大部分は真空ポンプまたはブロワーによるもので、充填機本体ではありません |
よくある誤りは、床面積を節約するため機械を壁際に据え付けることです。左側の保守スペースは、保守員が駆動部とバルブマニホールドにアクセスする場所です。塞ぐと 15 分の作業が 2 時間の分解作業になり、実際にはその後も適切な保守が受けられなくなります。
18. 業界別の適用場面
同じ機械でも購入理由は大きく異なり、ある業種に適した構成が他の業種には不適切なことがよくあります。以下の 4 類型が当社への問い合わせの大半を占め、それぞれ異なるオプション群を示しています。
食品・飲料メーカー 水洗い可能な表面、接液部の声明、1 シフトで 3 製品を回せる段取り替え速度を通常必要とします。小売監査が判断の軸となり、ステンレスフレーム・IP65 電装・取り外し可能なノズルで仕様決定されます。最も大きな隠れコストは機械本体ではなく、未計画の段取り替え要員です。
化粧品・トイレタリーメーカー 小容量・低能力で充填し、制約は外観です。ボトル肩への液垂れ防止、ネジ部への残留防止、ロット内の均一な液面が求められます。速度よりもバックサクションノズルと緩やかな最終接近を必要とし、清潔さではなく能力で機械選定すると後悔することが多いです。
医薬・診断薬メーカー ハードウェアと同じだけ書類を重視します。充填ヘッドよりも材料トレーサビリティ、バリデーション一式、洗浄効果の証明能力が優先されます。機材は 316L、シール材は PTFE、受け入れ試験は目視確認ではなく書面プロトコルで行われます。
化学・家庭用品メーカー 腐食性・揮発性液体を充填し、接液材質とシールエラストマーが機械寿命を決めます。Viton または PTFE シール、ステンレスフレーム、多くの場合充填ゾーンの排気フードを必要とします。精度よりも封じ込めが重要で、それに合わせて仕様決定すべきです。
19. サプライヤー評価:確認すべき 7 つの質問と回答
充填機の購入は機械同士の比較であると同時にサプライヤー同士の比較でもあり、その差は初年度よりも 2 年目に現れます。以下 7 問は、機械を製造するサプライヤーと転売するサプライヤーを見分けるもので、それぞれ書類で確認できる回答があります。
1. 各ヘッドの校正記録を提示できますか?
まともなサプライヤーはヘッドごとに 30 本計量し、機械全体の単一数値ではなくヘッドごとの平均と標準偏差を報告します。平均が良く見えても 1 ヘッドが 2% ずれていれば記録がそれを示し、出荷すべきではありません。
2. 消耗部品のリードタイムは?
ノズルシールとバルブシートは在庫から 1 週間以内に発送可能であるべきです。回答が「OEM 発注」では、初回のシール不良で機械が 2 週間停止します。シールは必ず故障します。
3. 受け入れ試験の署名者と合否基準は?
基準は受注前に数値で書面化されるべきです。4 時間処理能力、容量公差、滴下本数、不良率です。数値にコミットしないサプライヤーは、数値が安定していないと自認しているのと同じです。
4. 段取り替え手順と実施できる担当者は?
オペレーターがレシピ呼出しと工具 1 つで 10 分以内にフォーマット替えできるべきです。回答に保守員とスパナが必要とあれば、価格比較の前にその人件費を 5 年総コストへ加算してください。
5. どの部品を外部調達し、どこから調達するか?
サーボドライブ、PLC、空圧バルブ、ロードセルはブランド部品であり、お客様の地域での入手性が故障を 2 日で済ませるか 2 か月にするかを決めます。署名前にブランドリストを求め、現地販売網を確認してください。
6. 試運転調整の範囲と追加費用は?
据付、校正、教育、生産試験は項目別に明示されるべきです。高額な想定外費用は通常、クレーン手配、契約日数を超える技術者、ユーティリティ仕様外による再調整です。
7. 同一製品を稼働させている顧客を紹介してもらえますか?
実際の導入実績があるサプライヤーは、要望に応じて 2〜3 件の参照先を挙げられます。ここでのあいまいな回答は、慎重になる最も強い兆候です。
20. 納入後最初の 90 日間
最初の 3 か月で、機械が安定稼働のリズムに乗るか、日々の対応に追われる原因になるかが決まります。この期間の不具合の大半は機械不良ではなく運用手順によるもので、注視していれば是正可能です。
初日〜10 日目: 据付・水平出し・コンベヤとの整合、回転方向とエア圧の確認を行い、充填回路を通電する前に空容器を各ステーションへ手送りします。現地設定値はフレームに貼るメモではなくマニュアルに記録してください。
11 日目〜30 日目: お客様の製品・充填温度で各ヘッドを校正し、定格能力の 70% で 1 シフト稼働して毎時容量を記録します。このシフトでのドリフト傾向は、どのマニュアルよりも保守周期を正確に予測します。
31 日目〜60 日目: 日勤担当者だけでなく、もう 1 名のオペレーターと 1 名の保守員を教育します。個人のみの知識は、週末や休日に稼働できないラインの最も一般的な原因です。
61 日目〜90 日目: 不良記録を見直し、停止回数と原因を集計し、マニュアルの一般周期ではなく実際の故障傾向から初回予防保守日を設定します。初回のシール不良は通常 4 か月目頃に来るため、この期間の終わりまでに初回予備キットを手配してください。
21. 後で購入者の損失となる仕様の誤り
不満足な据付のほぼすべては、見積もり段階で数値を確認せず受け入れた判断に遡ります。以下 6 つの誤りは予測可能なほど頻出し、受注時の回避は安価ですが、納入後の修正は高額です。
容器詳細のない処理能力見積もりをそのまま受け入れること
本/時の速度は、充填容量・瓶口径・製品粘度と結びついて初めて意味を持ちます。試験条件を書面で求めてください。500ml・口径 28mm・20°C の水と、1L・口径 18mm・12°C のシロップとでは、まったく別の機械です。
予算の許す最大ヘッド数を選ぶこと
ヘッド数増は能力を上げますが、同時にエア消費、こぼれリスク、校正工数、今後のシール交換コストも増やします。週 6 日・稼働率 80% で動く 8 頭機は、週 3 日・45% で動く 12 頭機を上回ります。
コンベヤピッチを忘れること
充填機・キャッパー・ラベラーは同一の容器ピッチとコンベヤ高さを共有する必要があります。不一致の場合、統合業者が乗せ板とピッチ変換を作ることになり、購入者は試運転時間と消えないジャムでその対価を払います。
電装仕様を過小にすること
IP65 電装・独立アース・専用回路は受注時には数百ドルの追加で済みます。稼働ラインへの後付けは停止・新盤・電気工数を要し、完了するまで機械は水洗いの危険源です。
シール材を価格だけで選ぶこと
2 ドル安く寿命が半分のシールは、保守要員を倍増させ、生産途中の故障要因を 1 つ増やします。エラストマーは単価ではなく製品適合性で指定してください。
教育を形式的に済ませること
書面 SOP 付き 2 日間の教育は、入手可能な最も安価な信頼性投資です。省略した購入者は、後にマニュアル記載済みの問題を修理するサービス訪問に同額を費やすのが常です。
22. 見積もりの項目別比較
同じ公称機械の見積もり 3 件は、内包する内容が異なるため 40% の差があっても同じハードウェアを指すことがあります。以下の項目別比較を購入者に推奨しており、当社提案書もこの形式で、差が合計額に隠れず見えるようにしています。
基本価格に含むべき内容
基本価格には、仕様どおりの機械、合意フォーマット用の一式治具、レシピメモリ付き制御装置、安全ガードとインターロック、英語マニュアル、工具セット、予備シール一式が含まれるべきです。他社見積もりでこれらが別項目なら合計は比較できず、安い数値ほど除外項目が多いのが通常です。
別途見積もりすべき内容とその理由
運賃、保険、関税、据付、付帯日数を超える教育、特注治具、オプション検査装置は別項目とすべきです。これは駆け引きではなく、各判断の費用を見える化するためです。駆け引きは逆で、監査できない数値の中に 2 週間の試運転訪問を隠す一括見積もりです。
保証条件
保証期間、対象範囲、保証部品の運賃負担者、保証失効条件を比較してください。部品 12 か月・運賃購入者負担と、運賃・工賃込み 12 か月は大きく異なります。要約ではなく条文を求めてください。
支払条件とリスク
輸出では 30% 手付金・70% 船荷証券対支払が一般的です。出荷前に全額を求めるサプライヤーはリスクをすべて購入者に負わせようとしています。10% 手付金を受け入れるサプライヤーは自らリスクを負っています。支払条件は、問題を想定している側を示します。
リードタイムと内訳
設計・調達・組立・試験・梱包の内訳を求めてください。40 日のリードタイムのうち 30 日がサーボドライブ待ちでは、40 日の組立とはリスクの質が異なります。日程が遅れた際、内訳を見ればサプライヤーと部品のどちらを催促すべきか分かります。
23. 調達チームから最も多い質問
同じ機械を 415 V・60 Hz で供給できますか?
はい。電圧・相・周波数はモーター・ドライブ・トランス容量を変えるため受注時に指定します。製作後の変更は部品交換を伴い、現地調整できない数少ない仕様の 1 つです。
当港までの実際の納期は?
製造リードタイム 25〜45 日、多くの仕向地への海上運賃 18〜35 日、通関次第で港から宅配まで 3〜10 日です。計画に必要なのは合計で、受注から貴工場で稼働開始まで通常 8〜12 週間です。
現地据付サービスは提供していますか?
据付・試運転調整は工場から技術者を派遣します。リピート購入のお客様には、保守業務の現地パートナーを手配することも可能です。初号機には工場チームによる据付を推奨します。ハードウェアだけでなく工程知識も伝わるためです。
初年度に部品が故障した場合は?
保証部品は診断確定後 3 営業日以内に空輸します。初回で正しい診断ができるよう、写真と故障コードをお願いします。重要消耗品には現地キットの保持を推奨します。数百ドルで空輸遅延を完全になくせます。
残金支払い前に機械を監査できますか?
はい。FAT(工場受け入れ試験)がその機会です。お客様または第三者検査員が立ち会い、稼働を確認し、校正データと材料証明をレビューし、署名報告書に対して残金を支払います。この手順を省略すると、コンテナ到着後に仕様不一致が判明することがあります。
24. サービス水準・応答時間・書面での約束事項
サービスは、支払い前に購入者が検査できない部分です。だからこそ比較表に組み入れる価値があります。以下は営業面談の発言ではなく契約に記載する内容であり、競合各社にも同じ 4 問を尋ねることを推奨します。
対応時間
写真と故障コード付きの書面問い合わせに対し、1 営業日以内に初回技術回答。2 日以内にリモート診断。現地訪問が必要な場合、ライン停止中は優先し、5 営業日以内に技術者を派遣します。
予備部品
消耗品は在庫から 3 営業日以内に空輸します。在庫外部品は書面でリードタイムを提示します。推奨予備キットは部品番号付きでマニュアルに記載され、当社だけでなく任意の販売代理店から再発注できます。
保証
製造不良に対し部品・工賃 12 か月、フレーム 24 か月です。消耗品・摩耗部品は除外されますが、これは通常のことであり、除外リストは口頭ではなく書面化されています。交換部品の初回発送運賃は当社が負担します。
教育と技術伝承
試運転調整に付随して 2 日間の現地教育を含みます。1 日目はオペレーター向けに起動・段取り替え・洗浄・一次故障探索、2 日目は保守員向けに調整・摩耗点検・予備部品交換手順を扱います。両日とも、お客様チームが保持する書面 SOP を作成して終了します。
お約束しないこと
時間単位の応答時間は約束しません。守れない約束は現実的な見通しより悪いためです。機械が最大能力で無限に稼働するとも約束しません。受け入れ時のフォーマット・製品で試験済みの能力を約束し、条件を文書化します。寿命を通じた能力保証が必要な場合はサービス契約をご購入ください。コストが見えるよう別途見積もりします。
見積りに滅多に出ないもう一つの計画メモ:計量機はフィーダー上方に安定した製品ヘッドを必要とします。エレベータが連続層でなくバッチ供給すると、フィーダーは飢餓と溢れを交互に繰返し、コントローラは排出でなく有効組合せ待ちに時間を費やします。これは定格速度と 70% 稼働の差であり、計量ソフトでなく上流で解決します。
最後に、分量重量公差を技術値でなく法的数値として扱ってください。多くの市場では平均重量規制と個包装の許容最大負偏差が適用され、目標ぴったりに設定した計量機は約半分の頻度で不足側に違反します。目標を表示重量よりわずかに上げ、毎月損出を測定して調整してください。それが適合と経済性を両立する唯一の方法です。
容器と製品の詳細をお知らせください
製品、分量重量、目標速度、下流袋詰め機モデルをお送りください。頭数、ホッパーサイズ、フィーダー種を確認し、損出試験プロトコル付き見積提案をお送りします。