SUNAURA MACHINERY ブログ

包装機械の知見と業界ニュース

18年の実績を持つ包装機械メーカーによる専門ガイド、実際の工場事例、機械比較、メンテナンスのヒント。

28+記事
11カテゴリー
100+国・地域

最新記事

27 articles
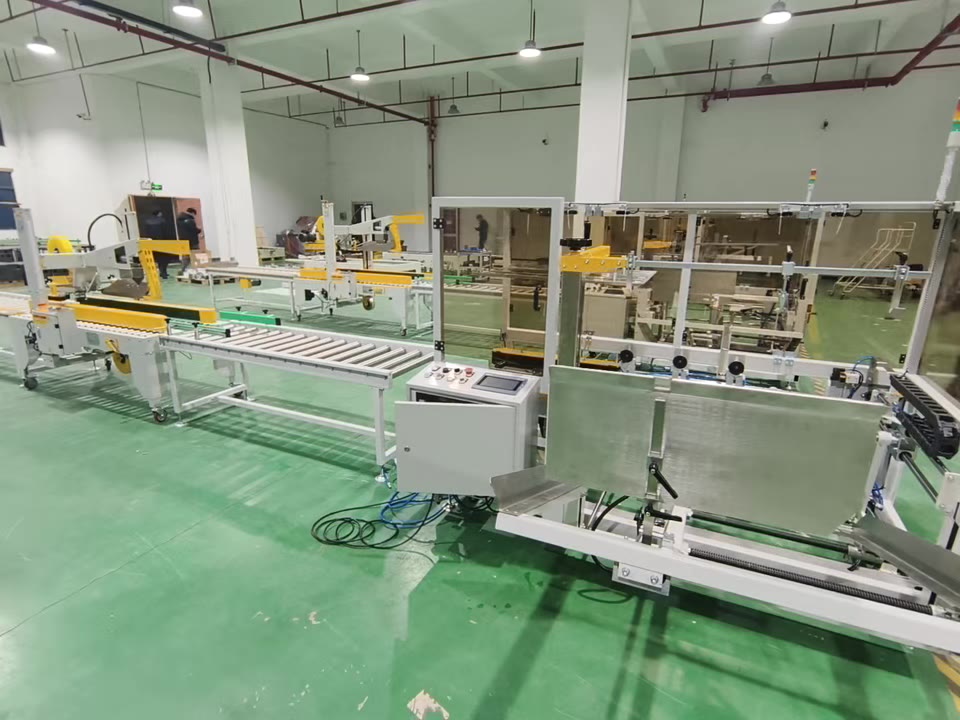
パレタイザー安全とCE適合:柵、ライトカーテン、インターロック、機械指令、最小距離とコボット力制限の数値
業界トレンド

パレタイザー安全とCE適合:柵、ライトカーテン、インターロック、機械指令、最小距離とコボット力制限の数値

パレタイザーの安全は、ロボットが最初のケースをピックする前から始まる パレタイザーの安全は、エンドオブラインセルが構想から床スペースへ移るとき、包装技術者が最初に問う項目であり、顧客が受入試験で発見したくない最後の項目でもあります。パレタイジングロボット、層マシン、ガントリーフレームは、10 kgから180 kgのケース、袋、ドラム缶、バルク荷を扱い、持ち上げ、横断、置き付け、復帰のサイクルを繰り返します。動作自体は予測可能ですが、その周囲の危険はそうではありません。歪んだ層を整えようと手を伸ばすオペレータ、詰まりを解くため柵を乗り越える保守技術者、セルの排出側を横切るパレットトラックは、防護と安全回路の寸法が誤っていればいずれも負傷し得ます。 本ガイドでは、SunAura Machineryがエンドオブラインセルのパレタイザー安全とCE適合にどのように取り組むかを整理します。適用される指令と規格、防護の選定と離隔、最小防護距離の計算方法、協働ロボットの力制限の確認方法、FATとSATで期待すべき文書です。数値は工場受入検査で検証すべき計画帯域であり、該当国内法規に基づく製造者自身のリスクアセスメントの代替ではありません。セルを比較中であれば、ガントリーとロボットパレタイザーのレイアウト比較の姉妹記事がフレーム形式による防護容積の変化を扱い、ロボットパレタイザーの故障診断と段取り替えの運用ガイドが、防護だけでは防げない日常の故障をカバーします。 規制枠組み:機械指令と整合規格 EU市場に上市される機器について、基本となる法的文書は機械指令2006/42/ECです。柵高さや停止距離を直接規定するものではなく、製造者が危険を特定し、各危険のリスクを評価し、設計、防護、使用上の情報によってそのリスクを許容水準まで低減することを求めます。適合ルートは、署名済みCE適合宣言、10年間保管の技術ファイル、機械へのCEマーキングで完結します。適合宣言のないパレタイザーや、実際には準拠していない規格を記載した宣言付きの機械を購入すると、その適合ギャップは輸入者の通関検査または後の労務監査で表面化します。 EN ISO 13849-1:安全関連制御の性能レベル EN ISO 13849-1は、制御系の安全関連部品をaからeまでの性能レベル(PL)で格付けします。重傷を負わせ得るロボットセルの典型的な目標はPL d、最も高リスクの機能にPL eが留保されます。格付けにはカテゴリ(シングルチャネルまたは冗長チャネル)、危険故障平均時間、診断カバー率、共通原因故障が考慮されます。実務上は、安全リレーまたは安全コントローラ、インターロックスイッチ、ライトカーテン入力、非常停止回路を、個別部品ではなく1本の鎖として評価することを意味します。PL dセンサをシングルチャネルの基本リレーと混在させたセルは、センサ銘板が示すレベルより低位に落ち、そのギャップは技術ファイルの制御系統図に現れます。 EN ISO 13855:防護距離と接近速度 EN ISO 13855は、装置の応答時間を物理的な後退距離へ換算する規格です。計算で使用する接近速度を定め、越え越し・潜り越しのオフセットを定義し、安全装置と危険域の最小離隔距離を示します。パレタイザーセルのライトカーテン、安全スキャナフィールド、防護開口部はすべてこれらの距離を用いて配置されなければなりません。床計画がタイトなためカーテンをロボットに近づけて取り付けることは、FATで見る最も一般的な不適合です。本ガイド後半の計算例では、典型的なロボットセルで数値がどう決まるかを示します。 EN ISO 10218-1 と EN ISO 10218-2:産業用ロボットとロボットセル...

2026年11月22日·1 分
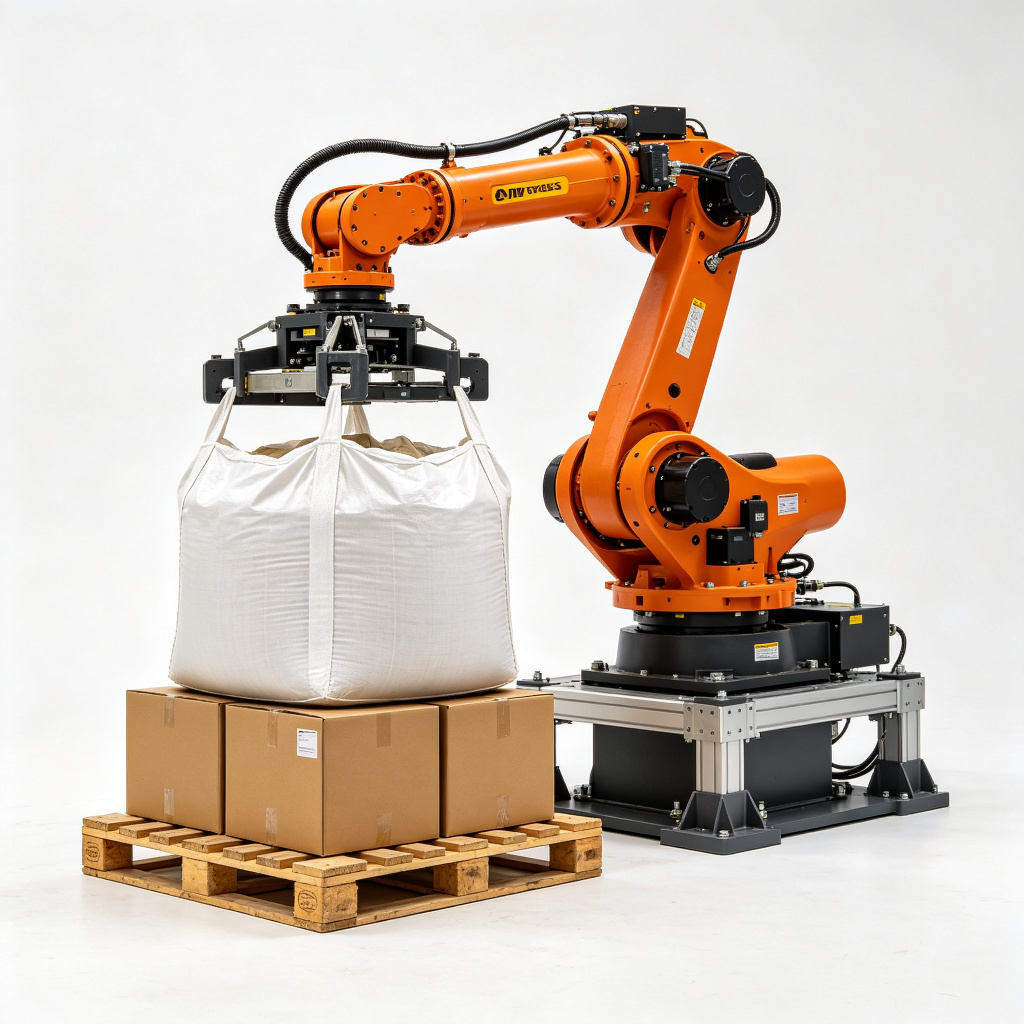
ロボットパレタイザーのコスト:機械価格帯・据付・ツール・電力を人手積付と比較するTCO分解と回収数値
業界トレンド

ロボットパレタイザーのコスト:機械価格帯・据付・ツール・電力を人手積付と比較するTCO分解と回収数値

ロボットパレタイザーのコストが実際にカバーするもの 機械価格を据付、ツール、運用経費と分けずにロボットパレタイザーの価格見積もりを求めると、最終請求書と合わない数値が出てきます。本分析では7–10年の期間で総所有コスト(TCO)を通して整理します。USDでの機械帯域、機械価格外にある項目、電力・空気・保守の年間運用コスト、ロボットが代替する人手パレタイジングの労務ベースライン、前提を表に記載した回収計算事例です。すべての数値は予算段階での比較用計画帯域で、正確な価格は実際のケース・パレット・パターン・現場データに照らしてFATで確定します。 コストの層は4つあります。1層目はセル自体で、アーム、グリッパー、コントローラ、投入・排出コンベヤ、防護、ベースフレームです。2層目は現地までの経路で、輸送、梱包、吊り込み、現地準備、据付です。3層目は試運転で、現地受入試験、パターン試験、レシピ設定、オペレータ訓練です。4層目は年間を通じたランニングコストで、電気、圧縮空気、予防保全、摩耗部品、セルに付き添う人手です。1層目だけを示す見積もりは所有コストを過小評価し、機械価格だけに基づく回収はリターンを過大評価します。 セルタイプ別の機械価格帯(USD、EXW、参考値) 下表の帯域は、使用するアームクラスとレイアウトでパレタイザーセルを分類したものです。輸送、据付、SATを除いた機械本体のみの計画範囲です。可搬重量、リーチ、サイクルタイム、毎分ケース数は機械クラスが一般的に達成する工学帯域で、レイアウト段階で製品データに合わせます。 セルタイプ機械価格帯(USD、EXW)典型的な適用レート・可搬重量帯域 入門協働ロボットセル$35,000–$55,000軽量ケース、低能力ライン、柵なしまたは軽防護可搬重量10–25 kg、一般16–20 kg。上限8–12 cases/min、毎分6–8サイクル 標準多関節ロボットセル$55,000–$90,000中~高レートの単一ステーションで扱うケース、袋、バンドル120 kgクラス。リーチ2.4–3.2 m。700–900 picks/h、サイクル3.5–6 s デュアルステーション多関節セル$85,000–$130,000連続供給、同時2パレット、2シフト稼働120 kgまたは180 kgクラス。2積付位置。同じピックレートで単一ステーション能力の1.6–1.9倍 従来層パレタイザー$70,000–$120,000安定単一SKUの高能力、絞られた製品プロファイル1–3 layers/min。ハイレベル仕様は4.5 m超の天井と中2階が必要 ガントリー/直交座標システム$80,000–$140,000固定レイアウト、剛直Z軸、低残留動作、単純防護容積3–4 m移動距離。軸数により10–25 cases/min 各帯域内で価格は可搬重量クラス、リーチ、グリッパー技術、コンベヤ範囲により変動します。フレコンバッグ用フレームツールを持つ180 kgアームは、同ファミリーの120 kgケース構成より上位に位置します。真空フォームパッド、クランプフレーム、フォーク式ツールはそれぞれ固有のコストを持ち、2レーンへの供給や自動包装機への排出を要するセルは、単一の手動交換セルが持たないコンベヤと制御の作業を追加します。 120 kgクラスの多関節アームは標準ロボットセル帯域に収まり、サイクルタイムはパターンとリフト高さにより1ピックあたり3.5–6 sです。...

2026年11月22日·1 分
SunAura、連続エンドオブライン能力向けデュアルステーションロボットパレタイザーを追加:単一ステーション・層マシンとの位置づけ
業界トレンド

SunAura、連続エンドオブライン能力向けデュアルステーションロボットパレタイザーを追加:単一ステーション・層マシンとの位置づけ

もう一基の積付位置、1基のアーム:SunAuraデュアルステーションロボットパレタイザーの製品ライン内での位置づけ 本記事は、製品発表というよりも位置づけと工学的検討としてSunAuraデュアルステーションロボットパレタイザーを説明します。単一ステーションロボットセル、従来の層パレタイザー、ガントリーフレームとの対比でどこに位置するか、設計が依拠した可搬重量・リーチ・能力の制限は何か、この機械を購入すべきでない運用条件はどれかを示します。本機は1基の多関節アームを2つのパレット積付位置の上で動作させ、対向または隣接するコンベヤに配置します。アームが位置1に層を重ねている間に、位置2の完成パレットは上流のケース流れを止めずに取り出して交換できます。 その2つ目の位置こそが設計の要点です。単一ステーションセルでは、毎回のパレット交換が停止になります。アームが最上層を終えて持ち上がり、フォークリフトまたはパレット供給装置が荷を交換し、アームは新しい空パレットがクランプされ位置決めされるまで遊休します。高い供給レートではその隙間が急速に積み重なり、ロボットの公称picks/h定格は床に届きません。デュアルステーションレイアウトはパレット交換をクリティカルパスから外し、下流ステーションの整備中もアームがピックを続けられるようにします。トレードオフは、より大きな床面容積、2組目のコンベヤと治具、そして2枚のパレット・2つの層数・2つの排出状態を同時に追跡する制御プログラムです。 本記事は工学レビューに臨むときのように記述します。機械が何をするか、床面積と複雑さで何を要するか、動作範囲がどこまでか、どのラインプロファイルは製品ラインの別機種を見るべきか、を説明します。ロボットパレタイザーの仕組み、コスト、安全を扱う併記のノートがメカニズム・費用・防護ルールをカバーし、本記事は位置づけと境界条件に絞ります。 デュアルステーションレイアウトの構成要素 セルは、120 kgまたは180 kg可搬重量クラスの多関節4軸パレタイジングロボットを中心に構成され、水平リーチは2つの積付位置と投入コンベヤをカバーする2.4–3.2 m帯域から選定されます。アームは空気圧グリッパー(段ボールケース用の真空パッド、袋・バルクコンテナ用のクランプまたはフォークフレーム)をクイックチェンジプレート経由で担ぎます。そのリーチ内に2つの積付位置があり、それぞれ独自のパレット位置決め、基準ストッパー、センサ群を持ち、アームが次のピックに進む前にパレット有無・直角度・層数を確認します。 制御層はステーションごとに4状態を管理します。空パレット準備完了、積付中、層完了、排出準備完了です。キューロジックが、供給順、ミックス、排出可否に基づき次の層を受け入れるステーションを決定します。パレット交換は、パレット供給装置とライトカーテン越しで作業するフォークリフトまたは歩行式リーチトラックを使う手動方式、または完成荷をストレッチ包装機へ搬送する動力排出コンベヤによる自動方式のいずれかです。ケース投入は1本のコンベヤから供給され、ラインで2 SKUを同時に流す場合は、分流器またはレーンが混在ケースを正しいパレットパターンへ振り分けます。 完全なエンドオブラインブロック。ケース包装、ロボットパレタイジング、ストレッチ包装が1つの接続された流れに並ぶため、パレタイザー能力は上流の包装機と出荷に合わせる必要があります。 空気圧は標準パレタイジングプロファイルに従います。真空グリッパーは供給圧5–6 barで平均約40–80 Nl/minを消費し、ケース面1個に1個の吸盤、または不整なケース向けのフルフォームパッドを使用します。多孔質段ボール、上面開放ケース、シュリンク包装バンドルはグリッパー選択を変えるため、この判断はセルが現地に届く後ではなくレイアウト前に行います。 単一ステーション、デュアルステーション、層マシン:位置づけ比較 デュアルステーションセルの寸法を決める前に、3つの主な代替案を並べて置くと役立ちます。下表は計画用に見積もる工学帯域を使用しており、正確な数値は実際のケース・パレット・パターンデータに照らしてFATで検証します。 項目単一ステーションロボットセルデュアルステーションロボットセル従来の層パレタイザー 積付位置一度に1枚のパレット2枚のパレットを1基のアームが担当1~2レーン、層ごとの積み上げ 公称ピックレート単独ピック700–900 picks/h、動作最適化で約1200 picks/hまでアームのピックレートは同じ。交換時間をサイクルから除外1–3 layers/min。picks/minではない 実現能力毎回のパレット交換隙間で低下同じピックレートで単一ステーションの1.6–1.9倍に近づく単一安定SKUでは高能力。パターン変更で低下 SKUミックス1~2パターン向き、中程度の切り替えに適する同時2パレットと混在レーンを扱える安定単一SKUの高能力に最適 床面容積最小のロボット占有面積より大きい。2ステーションと排出を含む高い。ハイレベル仕様は4.5 m超の天井と中2階が必要 パレット交換交換ごとにアームが停止空いているステーションでサイクル外に実施統合マガジンと排出コンベヤ 最適用途低~中レート、スケジュールに余裕あり連続供給、2シフト、混在または重荷持続層レートでの単一製品ラン 従来のハイレベル層パレタイザーは、絞られた安定ランに対する正しい答えのままです。1製品、1パレット仕様、1パターン、1–3...

2026年11月22日·1 分
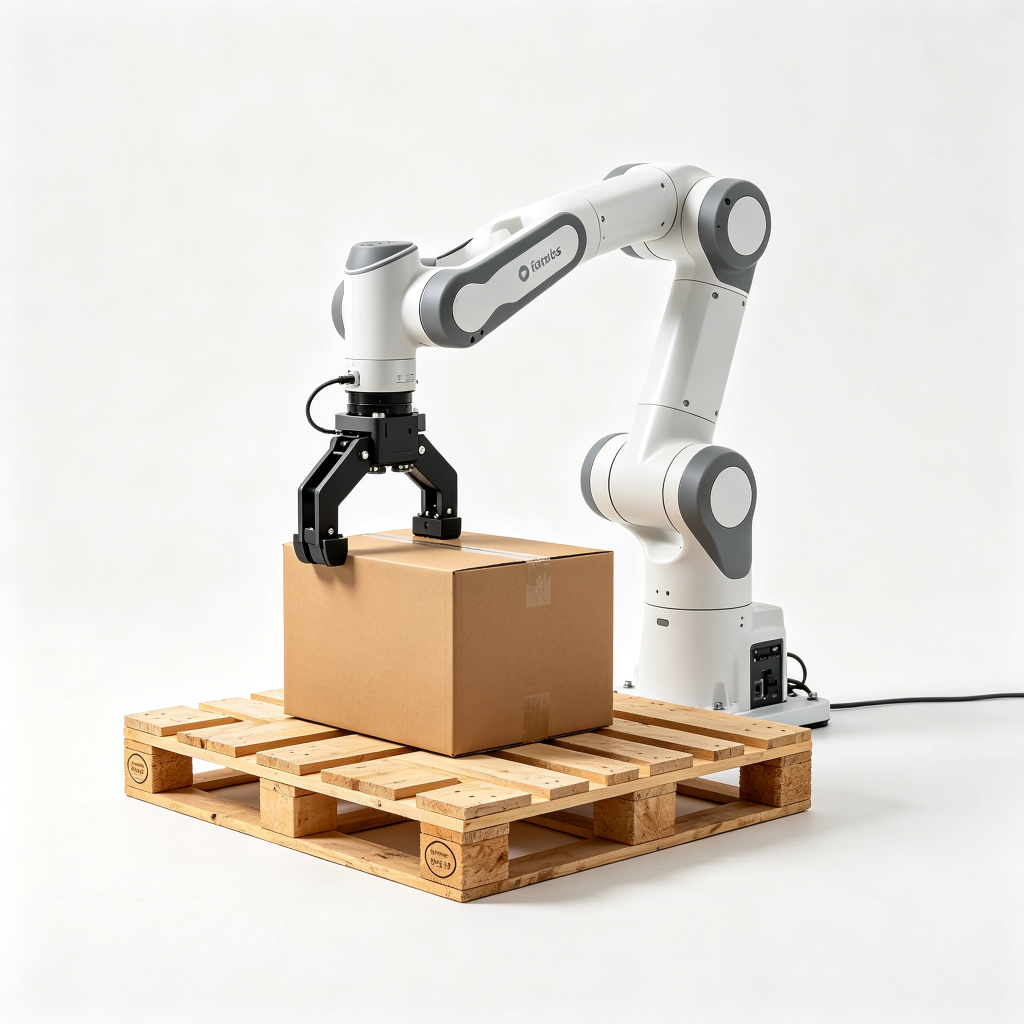
ロボットパレタイザーの仕組み:軸、可搬重量、リーチ、サイクルタイム、積層パターン計算と能力・空気消費量
業界トレンド

ロボットパレタイザーの仕組み:軸、可搬重量、リーチ、サイクルタイム、積層パターン計算と能力・空気消費量

ロボットパレタイザーの仕組み:軸、可搬重量、リーチ、サイクルタイム、積層パターンの計算 ロボットパレタイザーは、投入コンベヤから個々のケース、袋、バンドルを受け取り、プログラムされた層としてパレットに1ピックずつ積み上げます。ロボットパレタイザーの仕組みを理解するには、製品が取出し点に到着するところから、各動作軸、グリッパーの搬送を制限する可搬重量定格、パレット位置を規定するリーチ範囲、毎分ケース数を決めるサイクルタイム、各層で各ケースが置かれる位置を決めるパターン計算までを機械に沿って追う必要があります。本深掘り記事では、これらのサブシステムを具体的な数値で解説します。可搬重量はキログラム、リーチはミリメートル、サイクルは秒、毎時ピック数、空気消費量はNl/min、標準パレットの層数です。基準機はSunAuraパレタイザー製品群の多関節アームであり、数値は工場受入検査で検証すべき計画帯域で、固定見積もりではありません。 「ロボットパレタイザー」と聞いて多くの人が思い描くのは、床置きベースに載った4軸多関節アームが真空またはクランプグリッパーを担ぎ、供給コンベヤと1~2基のパレット積付位置の間で動作する姿です。協働ロボットセルは同じ考え方の低可搬重量バリアントであり、ガントリー機械は回転関節の代わりに直線レールで同じ積み上げ課題を解決します。以下の動作原理はまずアームを前提に説明し、バリアントが分岐する箇所に注記します。 ロボットパレタイザーセルの構成要素 軸の説明に入る前に、セルを接続されたサブシステムの集合として見ます。どのロボットパレタイザー設備も、何らかの形で同じ部品を含んでいます。 投入コンベヤ:製品を取出し点へ搬送し、通常はケースを整えるサイドガイドと、ピック準備完了をロボットへ知らせる光電センサを備えます。 ロボットアームとベース:補強床パッドにボルト止めされた多関節アームで、横に制御盤とティーチングペンダントを備えます。 グリッパーツール:ケース用の吸盤付き真空ビーム、袋用のクランプまたはフォークツール、フレコンバッグ用のフレームツール。手首フランジに取り付けられます。 パレット積付位置:空パレットが供給され完成スタックがセルを出る1~2基のステーション。空パレットスタック供給装置や中敷きシートのオプションを備えることもあります。 制御と通信:ロボットコントローラが動作プログラムを実行し、ケース有無・パレット枚数・故障・サイクル信号をラインPLCとやり取りします。 防護:周囲囲い柵、インターロック扉、ライトカーテン、または安全スキャナで、人が動作範囲に入ると動作を停止させます。 排出経路:完成パレットをストレッチ包装へ搬送するコンベヤ、ローラー軌道、またはフォークリフト通路。 アーム自体はこの連鎖の中間にすぎません。速いアームでも、コンベヤが供給できない製品は積めず、完成パレットが時間通りにセルを出られなければ、高いスタックも排出通路を塞ぎます。セルの能力が出ない場合、ボトルネックはアームではなく、コンベヤのいずれかまたはパレット交換であることがよくあります。 軸:アームの動き方 パレタイジング仕様の多関節アームは4軸を持ちます。ベースがアーム全体をベース中心に旋回させ、肩関節が上腕を持ち上げ、肘関節が前腕を折りたたみ、手首がリフト中にグリッパーを水平に保ちます。アームがコンベヤの低い位置に届くときも完成スタックの高い位置に届くときも、製品は直立したままです。コントローラは4つの関節を協調制御し、グリッパーが取出し点と各パレットセルの間を直線軌跡で移動するようにします。荷を横に振るようなアームの弧は描きません。 パレタイジングには4軸で十分です。課題が繰り返す動作は少ない組に限られるからです。コンベヤへ伸びる、製品に下降する、把持する、持ち上げる、パレット上へ搬送する、置き付ける、解放する、後退する。溶接やハンドリング作業で一般的な第5・第6軸は手首ロールとツール姿勢を追加しますが、ケース積み上げにはほとんど必要ありません。アームのサーボモータが各関節をギアボックス経由で駆動し、エンコーダが関節角度をコントローラへ報告し、コントローラは教示された取出し位置とパレット位置に対してグリッパー位置を直交座標で計算します。 この構成の標準基準機は4軸ロボットパレタイザー 120 kgで、標準可搬重量クラスのケース・トレイ・袋向けに作られています。より重い負荷には高耐荷重ロボットパレタイザー 180 kgを選び、関節駆動、リンク、手首ベアリングをフレコンバッグや密着バンドル向けの容量で選定します。 180 kgクラスはリーチ位置で袋とツールの合計質量を担います。フレームツールは袋面を把持するのではなく袋ループに係合し、リフト中も荷を芯出し状態に保ちます。 可搬重量:その数値が実際に制限するもの 可搬重量とは手首が担げる最大総質量であり、製品だけでなくグリッパーツールを含みます。真空ビームが18 kg、ケースが16 kgなら、そのピックで手首にかかるのは34 kgです。クランプツールが45 kg、袋が40 kgならピック質量は85...

2026年11月22日·1 分
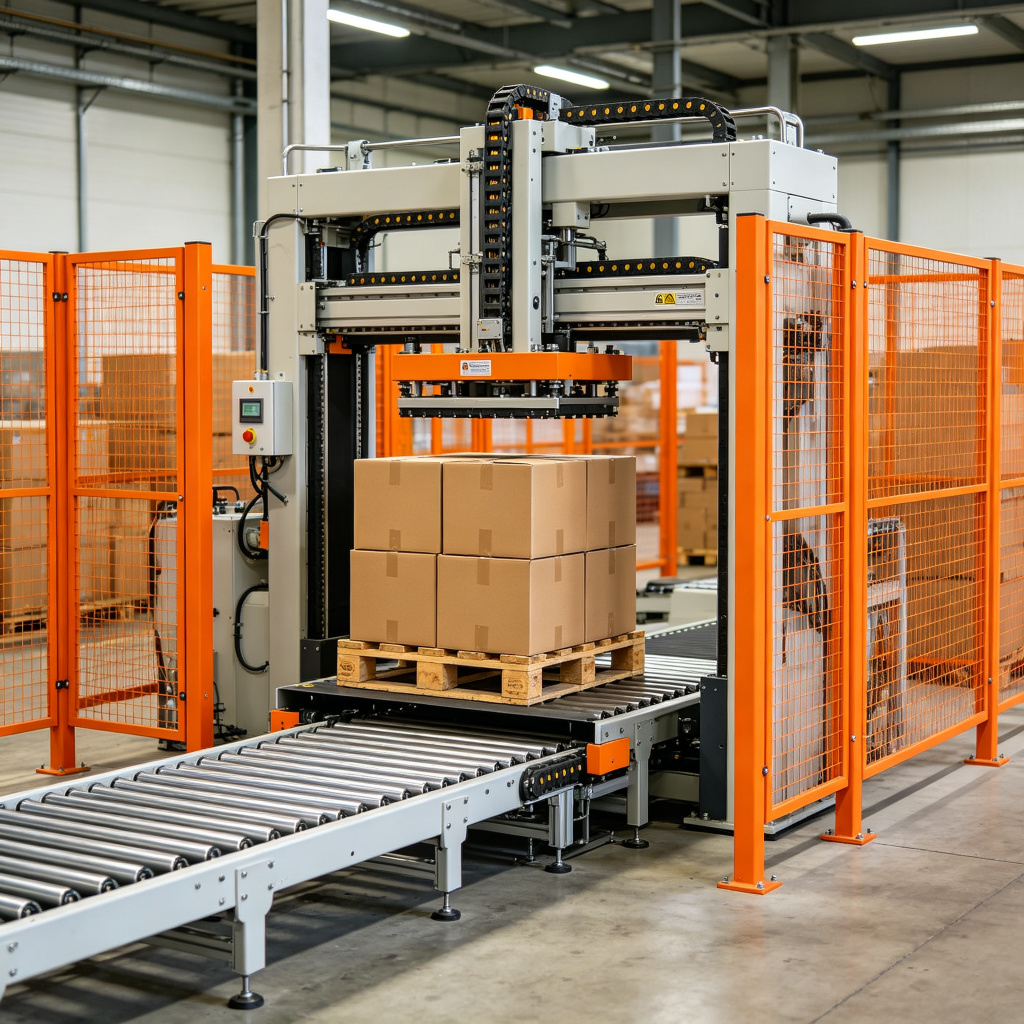
ガントリー vs ロボットパレタイザー:床面積・リーチ・能力で直交フレームと多関節アームを選ぶ
業界トレンド

ガントリー vs ロボットパレタイザー:床面積・リーチ・能力で直交フレームと多関節アームを選ぶ

ガントリーパレタイザーとロボットパレタイザー:比較が実際に決めるもの 包装ラインの最終工程では、ケースが封函・ラベリングされて層ごとに整えられた後、ストレッチ包装と出荷の前に、荷姿をパレット上に積み上げる必要があります。ガントリーパレタイザーとロボットパレタイザーの選定は、カタログ上の機械の形状ではなく、実測パラメータに基づいて行うべきです。本比較(ガントリー vs ロボットパレタイザー)では、床面積を平方メートルで、水平移動距離をミリメートルで、可搬重量をキログラムで、持続可能なケース能力を毎分ケース数で、サイクルタイムを秒で、防護距離をミリメートルで、そして手動段取りなしのSKU切り替えについて検討します。数値はラインレイアウトの際に使用する計画帯域であり、固定見積もりではなく、工場受入検査で検証すべき範囲としてご理解ください。 ガントリーシステムは、剛直な直交座標フレーム上でグリッパーを移動させます。長手レール、横レール、垂直Z軸からなり、いずれもサーボまたは空気圧アクチュエータにより直線方向に駆動されます。一方のロボットパレタイザーは、回転関節を持つ多関節アームを使用し、多くはパレタイジング専用の4軸アームを床置きベースにボルト止めし、円形の動作範囲を走査します。どちらの構成でも1200 × 1000 mmまたは800 × 1200 mmパレットにケースを積み上げることはできますが、占有する空間容積、対応できる製品ミックス、必要な天井高、据付と防護にかかるコストがそれぞれ異なります。本記事の後半では、それぞれの選択を支える工学的な帯域を示し、一方の構成が不適切となるケースを挙げ、パレタイザー索引上の該当機械ファミリーをご案内します。 ガントリーパレタイザーの構造 ガントリーパレタイザーシステムは、固定フレーム上でラインをまたいで設置されます。2本または4本の支柱が長手ビームを支え、そのビーム上をキャリッジが走行し、垂直Z軸を持つ横メンバーがそれを横断します。グリッパー(通常は吸盤付き真空ビームで、袋用にはフォークまたはクランプバーを使用することもあります)はZ軸から吊り下げられ、各製品の上に下降します。動作は3本の直線軸に制限されるため、機械は固定位置間をプログラムされた直線軌跡で移動し、空間内にアームの弧を描くような動きはしません。標準的なガントリーパレタイザーの水平移動距離は通常3–4 mで、投入コンベヤと横並びの1~2基のパレット積付位置をカバーできる長さです。 ガントリーの機械的特性は、この構造から生まれます。フレームは設計上剛直であるため、停止後の残留揺れは小さく、グリッパーは取出し点または置き付け点の上で速やかに安定します。レールが固定されているため、防護容積も定義しやすく、頭上フレームと垂直移動が規定する容積は、アームの走査弧をマッピングしなくても囲い柵で囲むことができます。トレードオフはレイアウトの剛直さです。コンベヤを移動したり、5年後に3つ目のパレットステーションを追加したりする場合、レールスパンの延長または再構築が必要になります。フレームは、床置きアームのように位置をずらしたり再プログラムしたりして追従できるものではありません。ガントリーセルの機械本体のみの価格帯は、輸送・据付・SATを除いて通常$80k–140k EXWの範囲で、これらがさらに約12–22%上乗せされます。 SunAuraの製品ラインにおいて、ガントリーパレタイザーシステムはこの構成の基準機です。銀色の直交座標フレームに真空グリッパーを備え、一列の箱の上で動作しており、直線運動と剛直なZ軸がフレーム自体に見て取れます。長期間の生産ランで製品流れ・パレット位置・積層パターンが安定しており、頻繁なレシピ切り替えよりも残留動作の少なさが重視されるラインに適しています。 多関節ロボットパレタイザーの動き 4軸パレタイジングアーム ロボットパレタイザーは、固定ベースに取り付けられた多関節アームを使用します。パレタイジング仕様のアームは4軸を持ち、ベース旋回、肩、肘、そしてリフト中にグリッパーを水平に保つ手首で構成されます。アームはベースの周囲を円形に走査し、コントローラが関節を協調制御することで、グリッパーはコンベヤ取出し点と各パレットセルの間を直線軌跡で移動します。可搬重量クラスは2つが中心で、ケース・トレイ・袋向けの120 kgクラスと、より重い袋・FIBCフレコンバッグ・密着バンドル向けの180 kgクラスです。水平リーチはモデルにより約2.4–3.2 mで、1基のベースから何基のパレットステーションとコンベヤに対応できるかを決めます。 多関節アームの強みは幾何学的な自由度です。1基のベースから、投入コンベヤ、2~3基のパレット積付位置、場合によっては排出コンベヤまで、すべて同一の動作範囲内で対応できます。積層パターンはコントローラにレシピとして保存されるため、ケースSKU間の切り替えは通常、機械の機械的再調整ではなく別のパターンファイルを選択することで行われます。制限も同様に明確です。定格リーチ外の箇所はベースを移動しない限り対応できず、動作範囲の外縁では可搬重量が低下し、アームの回転走査により、防護は固定フレームの容積だけでなくアームの弧全体を追う必要があります。 4軸ロボットパレタイザー 120 kgは標準的なケース・トレイ・織布袋の範囲をカバーし、高耐荷重ロボットパレタイザー 180 kgは、ツールと製品を合わせた質量がより高い可搬重量定格に近づくフレコンバッグや密着荷姿向けに一段上の仕様となります。標準的な多関節ロボットセルの機械本体のみのEXW価格帯は通常$55k–90kで、こちらも据付・試運転の12–22%上乗せは別途です。 120...

2026年11月22日·1 分
バンドシーラーのトラブルシューティングと段取り替え:シワ・弱いシール、ベルト寄り、温度故障と保全スケジュール
業界トレンド

バンドシーラーのトラブルシューティングと段取り替え:シワ・弱いシール、ベルト寄り、温度故障と保全スケジュール

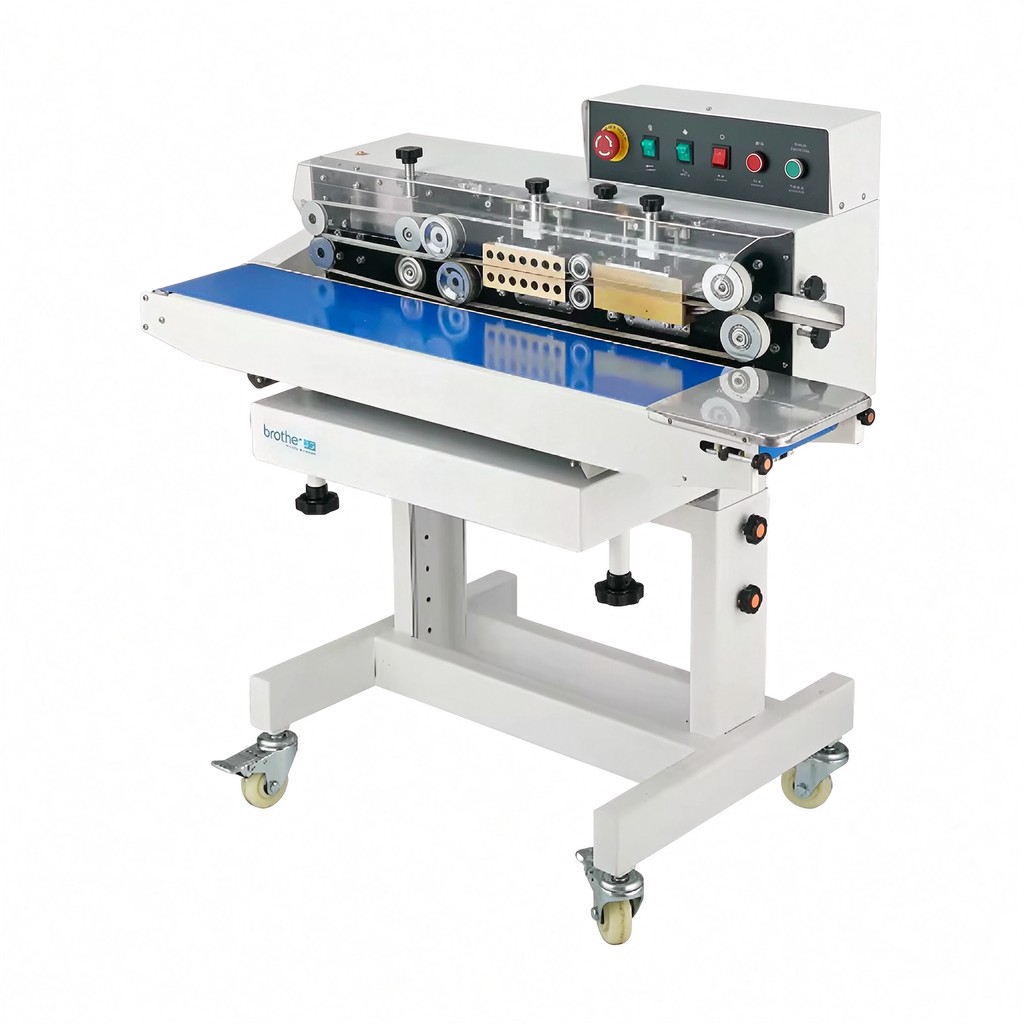
バンドシーラーの故障の多くは、壊れた部品として現れる前に継ぎ目に現れます。中央で剥けるシール、折り目に沿って走るシワ、梱包の一時間後に開く継ぎ目、薄くまたは二重に印字される日付コード、ローラーから寄っていく PTFE ベルトなどです。この記事では、作業者が確認すべき順番でこれらの症状を追い、各原因をそれを直す調整または交換と対応させ、袋種別間の段取り替え手順と予防保全スケジュールをまとめます。参照する機械段は連続式バンドシーラーの仕組みの関連記事に記述があり、全構成範囲はバンドシーラー製品群ページに並んでいます。 以下のトラブルシューティング論理は、ベルト速度 0–12 m/min、シール幅 8–10 mm、0–300 °C・0.7–0.9 kW のヒーター一対、40–90 W のコンベヤモーターを持つ標準定常動作バンドシーラーを前提としています。高処理量・ステンレスラインモデルも同じ故障パターンを共有し、ガス置換仕様は独自の確認項目を持つパージマニホールドを追加します。その内容は窒素ガス置換バンドシーラーの記事を参照してください。そもそもどの機械クラスが袋に合うかという問いであれば、バンドシーラー vs インパルスシーラー比較とTCO 内訳が選定と購入を扱います。バンドシーラーの安全記事は、トラック内の作業前に必要なロックアウトと冷却手順を扱います。 分解する前にシールを読む 最初の診断手順は、機械を開けることではなく、シールステーションで不合格パウチを 3–4 袋検査することです。パウチを平らに置き、継ぎ目を全幅にわたって観察します。60–120 µm ラミネートの健全なシールは、均一でわずかに圧縮された光沢の揃った帯を示し、エンボス日付コードが読め、両縁に開いた通路はありません。手で 180° 角度に試験シールを剥がします。健全なシールは約 4–6 N/15 mm の剥離強度に達し、接着が外れる前にフィルムを破ります。弱いシールは層の間をほとんど抵抗なくきれいに裂けます。フィルム構成と厚さ、温度設定値、ベルト速度、袋寸法、故障がすべてのパウチに出るか一部だけかを記録します。その記録が、工具を持つ前に原因を熱、圧力、ベルト位置、フィルム供給、コーディングのいずれかへ絞り込みます。 故障を四つの桶に分けます。熱の故障は、低温時の弱いシール、高温時の焼けまたは折れたシール、一片のエレメント故障時の片側冷えとして現れます。圧力と位置の故障は、シワ、継ぎ目の中心ずれ、片側縁だけが把持するシールとして現れます。供給の故障は、折れたパウチ、シールラインに噛んだ製品、角度をつけてトラックに入る袋として現れます。コーディングの故障は継ぎ目自体を無傷に残し、日付またはロットマークを薄く、ぼやけ、二重にします。桶ごとに進めれば、温度問題を不要なベルト交換に変えてしまうことを防げます。 ソリッドインクコーディング付き横型コンパクトバンドシーラー。日付マークが薄れたり二重になったりした場合、ヒーターやベルトに触る前に冷却部後ろのコーディングユニットを確認します。...

2026年11月21日·1 分
バンドシーラーの安全と CE 適合:熱ブロックの火傷リスク、ベルトガード、非常停止、食品グレードのパウチシール
業界トレンド

バンドシーラーの安全と CE 適合:熱ブロックの火傷リスク、ベルトガード、非常停止、食品グレードのパウチシール

連続式バンドシーラーは、熱い金属ブロック、動く搬送ベルト、ベルト入口のニップ点、エンボスホイール、220 V または 380 V の電気負荷を一つのオープンステーションにまとめた機械です。毎分 40–120 パウチをシールする同じ動作は、ガード、インターロック、作業者手順が欠ければ、火傷、挟み込み、感電の危険も生み出します。この記事では、バンドシーラー上の危険クラス、適用される CE 機械ガード規格、コンプライアンス機械が備えるべきガードと非常停止、パウチシール向けの食品接触素材の期待値、作業者が毎シフト実施できる始業前安全チェックリストを整理します。参照する機械クラスはバンドシーラー製品群ページに一覧があり、これらの危険を生む機構段は連続式バンドシーラーの仕組みの関連記事で説明しています。 EU、UK、食品輸出市場向けにシーラーを調達する購入者は、ガードを納品後に追加するディーラーオプションではなく、機械仕様の一部として扱ってください。国内作業場で無防備に動かしているフレームでも、梱包ラインに届く前に顧客監査、社内現場レビュー、CE 適合確認で不合格になることがあります。以下の節では、機械自体に求めるもの、添付すべき書類、作業者 SOP が扱うべき内容を示します。購入判断のコスト側面については、バンドシーラー TCO 内訳がガードとコンプライアンスを費目として価格化しています。ガードと加熱制御を動かし続ける日常の保全については、バンドシーラーのトラブルシューティングと段取り替えガイドを参照してください。 連続式バンドシーラー上の危険クラス リスクレビューは、作業者が供給、詰まり解消、清掃、段取り替えの際に接触し得るエネルギー源と可動部を列挙することから始めます。バンドシーラーは往復するジョーを使いませんが、袋が通る間ベルト、ヒーター、駆動を連続運転させ続けます。これにより危険パターンは、間欠的なジョー挟み込みから、定常的なニップと熱曝露へ変わります。 熱ブロックの火傷リスク ヒーター一対はフィルム構成により 130 °C から 300 °C までのシール温度を保持します。PE パウチは 130–180 °C 付近、PP...

2026年11月21日·1 分
連続式バンドシーラーのコスト:機械価格帯、PTFE とフィルム摩耗、電力、労務を手動シールと比較した TCO 内訳
業界トレンド

連続式バンドシーラーのコスト:機械価格帯、PTFE とフィルム摩耗、電力、労務を手動シールと比較した TCO 内訳

連続式バンドシーラーは、購入ラインでは手持ちジョーシーラーより高く、資本予算上はフルの既製パウチ充填シールラインより安く収まります。購入者が実際に必要な数値は定価だけではありません。次の資本見直しまでに、機械、PTFE ベルトとシールバーテープ、電力、フィルムスクラップ、作業者時間、停止時間にかかる三年間の総額です。この記事では連続式バンドシーラーのコストを、機械価格帯、消耗摩耗、電力消費、手動シールとの労務比較、ベーカリー、スナックコパッカー、コーヒー焙煎業者向けの回収事例に分解します。ここで扱う数値の背後にある機械群はバンドシーラー製品群ページにあり、各構成クラスのベルト速度、シール幅、袋範囲が記載されています。 機械は既製の袋やパウチを二本の動く PTFE/PFE 搬送ベルトに通し、内側シーラント層を溶かす加熱ブロック、続いて冷却ブロックとローレット付きエンボスホイール(日付刻印ローラー)へと搬送します。継ぎ目が定常動作で形成されるため、一人の作業者が袋を供給し、機械はジョーの開閉を待たず一定のベルト速度でシールします。この動作が価格、摩耗、労務にどう反映されるかを以下で扱います。機構面を先に知りたい場合は連続式バンドシーラーの仕組みの関連記事を、ジョーシールと定常動作のどちらを選ぶかの判断であればバンドシーラー vs インパルスシーラー比較が、処理能力とシール安定性のトレードオフを整理しています。 初期購入価格を動かす要素 USD 市場のバンドシーラー価格は、認識しやすい六つの帯に分かれます。以下の帯は、食品、スナック、金物、化粧品、医薬品の包装購入者向けに販売される標準機械の参考範囲です。正確な見積もりは、電圧、コーディングオプション、ガードレベル、認証、仕向港までの運賃で変わります。どの帯の中でも、価格は四つの判断で動きます。塗装炭素鋼かステンレス鋼の接触部品か、アナログ温度制御かデジタル PID か、短い冷却部か延長冷却部か、単純エンボスかソリッドインクまたはインクジェットの日付コーディングか、です。 構成クラス標準的な構造と制御処理能力の範囲参考価格帯(USD)適合場面手動ハンドヒートシーラーヒンジ付きジョー、インパルス加熱、コンベヤなし;作業者が一袋ずつ挟む毎分 10–20 袋;単一シール長さ 300–400 mm まで$80–$250小ロット梱包、サンプル、予備機エントリー卓上バンドシーラー塗装フレーム、アナログまたは基本デジタル温度、ヒーター一対、短い冷却トラックベルト 0–10 m/min;シール幅 6–8 mm;モーター 40–60 W$900–$1,70060–100 µm の小さなパウチ、一交代、軽負荷プロ用スタンドバンドシーラー塗装またはメッキ鋼、キャスター付き、デジタル PID 0–300 °C、エンボスホイールベルト 0–12...

2026年11月21日·1 分
SunAura 窒素ガス置換バンドシーラー:コーヒー、スナック、ナッツ向けの不活性ガスパージによる連続ヒートシール
業界トレンド

SunAura 窒素ガス置換バンドシーラー:コーヒー、スナック、ナッツ向けの不活性ガスパージによる連続ヒートシール

SunAura、コーヒー・スナック・ナッツ・乾燥品向けに窒素ガス置換連続式バンドシーラーを追加 SunAura は連続式バンドシーラーの製品群に、窒素ガス置換フレームを追加しました。定常動作の袋シーラーで、ヒートシールが継ぎ目を閉じる前にパウチのヘッドスペースを不活性ガスでパージし、そのあと標準のバンドシーラーと同じ加熱ブロック、冷却部、エンボスまたはコーディングステーションへ袋を搬送します。この機械は、ローストコーヒー、スナックミックス、ナッツと種実、ドライフルーツ、香辛料、乾燥ペットフードをラミネートパウチにシールする食品包装業者を対象としています。これらの製品ではヘッドスペースの残存酸素が酸化劣化、風味劣化、賞味期限の短縮を進めます。ガス置換ステーションは横型バンドフレームのヒートシール前に搭載され、袋幅は約 400 mm まで、充填量はパウチフォーマットにより約 50 g から 2 kg まで対応します。 このノートでは、ガス置換ステーションが何をするか、シール経路上のどこに位置するか、購入者が比較すべき構成数値、適する製品、パックに必要なフィルムと供給条件を扱います。機械とシール工程に焦点を当てた内容です。窒素供給の選択——ボンベ、デュワー、バルクタンク、オンサイト発生——は別の工場ユーティリティ判断であり、ここでは概要を述べるにとどめます。バンドシーラー自体は、工場が既に使用しているどのガス源にも、機械入口のレギュレーターと流量弁を通して接続されます。 参照数値は SunAura のガス置換バンドシーラーの標準範囲です。ベルト速度 0–12 m/min、シール幅 8–12 mm(標準 10 mm)、ブロック温度ダイヤル 0–300 °C(シール設定 120–200 °C)、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120 W、ガス消費量はパウチサイズとパージ設定により...

2026年11月21日·1 分
連続式バンドシーラーの仕組み:加熱ブロック、PTFE ベルト、冷却部、日付コーディングを温度・速度の数値とともに解説
業界トレンド

連続式バンドシーラーの仕組み:加熱ブロック、PTFE ベルト、冷却部、日付コーディングを温度・速度の数値とともに解説

定常動作シールの内部:袋を運び、フィルムを溶かし、継ぎ目を固めるもの 連続式バンドシーラーは、ジョーの開閉なしに既製の袋やパウチを閉じます。充填済みパウチは入口から入り、二本の PTFE コーティング搬送ベルトが開いた継ぎ目を挟んで一直線に機械内へ引き込み、一対の加熱ブロックが継ぎ目の移動に合わせて内側のシーラント層を溶かし、冷却ブロックが柔らかい継ぎ目を圧力下で固め、ローレット付きのエンボスホイールまたは日付刻印ローラーが、パウチが排出される前に完成したシールを刻印します。この経路の各部品は一つの課題を解くために存在します。動いているフィルムに、シーラントが接着するだけの熱と圧力をかけ、パウチが機械を出る前に熱を抜き、継ぎ目が充填物の重さで伸びたり再び開いたりしないようにすることです。 この解説では、パウチが機械を移動する順番に沿って見ていきます。入口ガイドとベルト駆動、加熱ブロックと温度制御、冷却部、エンボス・コーディングステーション、そしてフレーム、スタンド、電装レイアウトです。各サブシステムの節には、購入者または保全技術者が見積もりで確認すべき数値を載せています。ベルト速度 m/min、ヒーター容量 kW、作業温度 °C、フィルム厚 µm、シール幅 mm、モーター出力 W、袋寸法の範囲、摩耗部品の寿命です。目的は、シールがどのように形成されるか、各調整がどこに効くか、どの仕様数値がカタログのピークではなく実際の運転限界なのかを説明することです。 参照数値は SunAura のバンドシーラー製品群の標準範囲です。ベルト速度 0–12 m/min、シール幅 8–12 mm(標準 10 mm)、サーモスタットダイヤル 0–300 °C(シールは通常 120–200 °C に設定)、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120 W、冷却ファン 20–40...

2026年11月21日·1 分
連続式バンドシーラー vs インパルスシーラー:袋材・処理能力・シール安定性で選ぶ定常動作ヒートシールと手動ジョーシールの比較
業界トレンド

連続式バンドシーラー vs インパルスシーラー:袋材・処理能力・シール安定性で選ぶ定常動作ヒートシールと手動ジョーシールの比較

パウチを閉じる二つの方式:定常動作のバンドシールと手動ジョー式のインパルスシール 既製の袋やパウチは、充填機を出た時点で上部の口が開いたままです。実際の生産現場では、この口を閉じる機械が二つの機械群に分かれます。インパルスシーラーは、充填済みの袋を二本の加熱ジョーの間に挟み、ニクロム線に短時間電流を流して内側のシーラント層を溶かし、フィルムが冷えて固まるまでジョーを閉じたまま保持したあと、次の袋のために開きます。連続式バンドシーラーは、二本の動く PTFE コーティング搬送ベルトの間に袋を挟んで引き込み、設定温度に保たれた一対の加熱ブロック、続いて冷却ブロックとローレット付きエンボスホイール(日付刻印ローラー)へと搬送し、ジョーの開閉なしにシール済みパウチを排出します。どちらもヒートシールを作り出す機械ですが、サイクルの仕組み、作業者の負担、シフトを通じたシールの安定性、対応できる袋材、そして五年間のコストは、それぞれ異なる位置にあります。 この比較は、シール継ぎ目を起点に外側へ向かって進めます。各機械がフィルムをどのように溶かして固めるか、実際のシフトでどの程度の処理能力を維持できるか、どのような袋フィルムとパウチサイズを受け入れられるか、シールが作業者にどの程度依存するか、五年間で費用がどこへ向かうか、そしてどのような工場の形態にどちらの機械が合うかを見ていきます。どちらの機械群が普遍的に優れていると順位付けするものではありません。1日に80袋をシールする作業場では、$150–$300 の卓上インパルスシーラーが合理的な選択になり得ます。同じ現場で、ラインが毎分2袋も充填しないのであれば、0–12 m/min で動くバンドシーラーは持て余す投資になりかねません。判断の分かれ目は、袋の処理量、フィルム構成、シール安定性の要求、確保できる労務、そしてシール済みパックが満たすべき監査基準です。 ここで引用する数値は、SunAura のバンドシーラー製品群および一般的な卓上インパルスシーラーで見られる標準的な範囲です。バンドシーラーのベルト速度 0–12 m/min、シール幅 8–12 mm、作業温度ダイヤル 0–300 °C(シールは通常 120–200 °C に設定)、フィルムは 60–120 µm のラミネートパウチ、対応フレームで単層 PE なら約 200 µm まで、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120...

2026年11月21日·1 分
製函機のトラブルシューティングと段取り替え:詰まり故障、吸盤摩耗、直角度不良と予防保全スケジュール
業界トレンド

製函機のトラブルシューティングと段取り替え:詰まり故障、吸盤摩耗、直角度不良と予防保全スケジュール

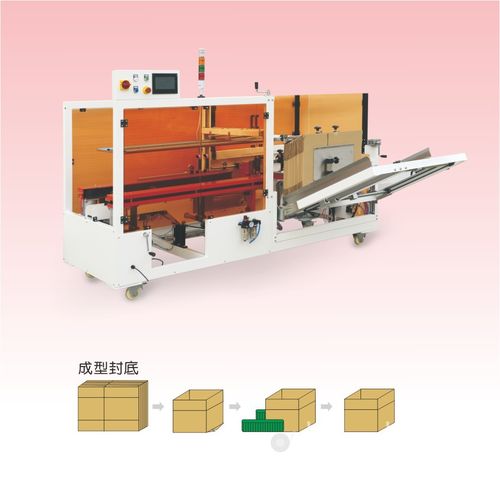
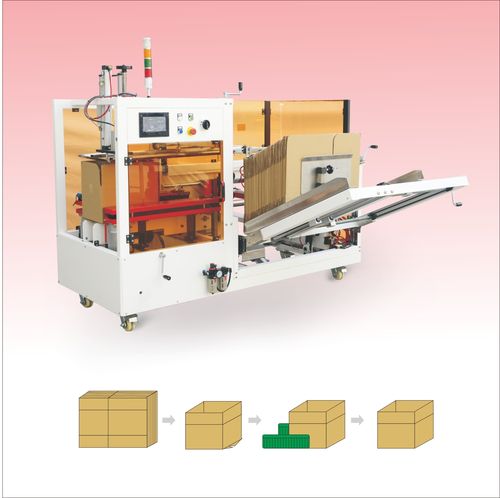
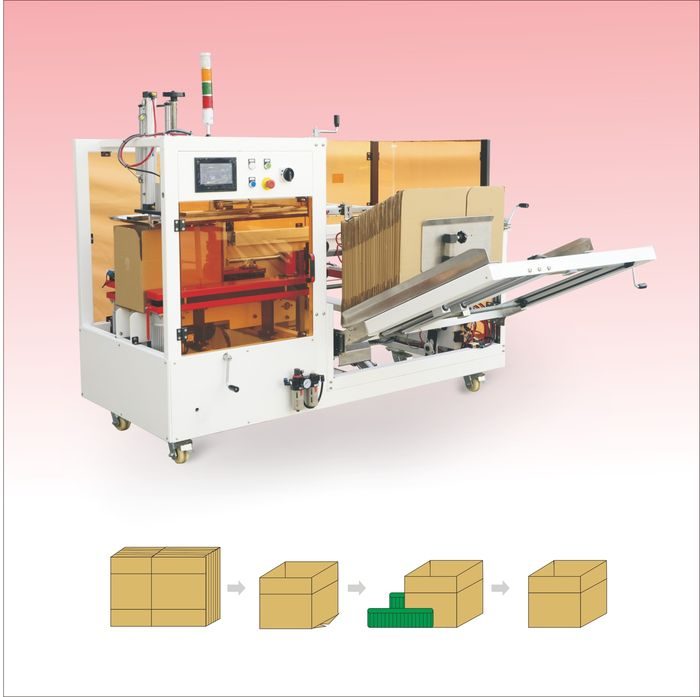
製函機の停止はどこから起こるか 製函機はサイクルごとに、マガジンから平らなブランクを引き出し、筒状に開き、底フラップを折り畳んで底を封じ、ケースを積込みステーションへ押し出します。その各動作には故障しうる摩耗部品または調整点があります。吸盤が割れる、真空フィルターが詰まる、折り畳みスプリングが弱る、接着剤ノズルが目詰まりする、ガイドがアライメントからずれる、といった具合です。多くの停止は不可解な破損ではなく、毎回同じ現れ方をする少数の故障の繰り返しであり、予備部品箱の最初の摩耗部品に手を伸ばすのではなく、可能性の高い原因を順に確認して解決します。 このガイドでは製函機の保守を三つに分けます。オペレーターやライン担当が実際に報告する症状を扱う故障診断表、現実的な時間帯を示した段取り替え手順、間隔別の予防保全スケジュールです。対象は RSC または標準スロットカートンブランクを流す標準インライン自動製函機で、ホットメルト、テープ、ロック式の各構成については封止不良の異なる箇所を扱います。これらの点検の背後にある機械構成については、自動ケース製函機の仕組みガイドが取出し、プランジャー成形、フラップ折り畳み、封止を詳しく解説しています。 ラインで故障を読む方法 パネルを開ける前に、機械が示している情報を記録します。HMI 故障コード、どのステーションで停止したか、故障がすべてのブランクで再現するか一部だけか、特定のケースサイズや原紙グレードで起こるかを控えます。最も単純な信号を先に確認します。レギュレーターのエア圧、ゲージまたは HMI の真空度、接着剤構成の接着剤温度、停止中にガードまたはインターロックが開いていないか、です。段取り替え後に初めて出る故障は通常、前サイズから引きずった調整を指し、数週間安定稼働した後に出る故障は摩耗または消耗品の寿命到達を指します。 すべての介入に共通する安全ルールがあります。サイクルを停止し、ステーションへ手を入れる前に電気・空圧エネルギーを遮断し、詰まり除去のためにインターロックをバイパスしないでください。接着剤構成では、ホースやノズルに触れる前にメルターのパージと冷却シーケンスに従います。サービスのため開けたガードは機械を生産へ戻す前に再取付けし、故障と処置を停止ログへ記録して繰り返し停止を後から確認できるようにします。 取出し・供給部の故障 症状可能性の高い原因確認と処置 ブランクが取出せず、真空警報が作動吸盤の亀裂または摩耗、カップ座面の硬化、ブランクに対するカップ位置ずれカップの裂け、唇の潰れ、シワを点検。摩耗していれば交換。カップをブランク面に再着座させ、取出しアーム高さと角度がマガジン位置に合うことを確認。 カップは健全なのに真空が弱いまたは断続的真空フィルター詰まり、ホースまたは継手漏れ、真空ポンプまたは発生器の能力低下真空フィルターエレメントを清掃または交換。ホースの亀裂と継手の漏れを点検。ポンプ出力を機械仕様と照合。 ブランクが成形ステーション途中で落下マガジンリフト圧力不足、プラットフォームスプリングまたはエアリフトの弱さ、供給ガイドが山を拘束仕様に合わせマガジンリフト圧を調整。リフトスプリングまたはエアシリンダーを点検。ガイドを清掃し、山が引っ掛からず自由に上昇するようにする。 2 枚以上のブランクが同時に取出される分離ブラシ摩耗、エアナイフ弱い、原紙厚さが供給設定より厚い、ガイドが広すぎる分離ブラシを再着座または交換。エアナイフ流量を確認。原紙厚さを機械範囲と照合。供給ガイドをブランク山に合わせ狭める。 ブランクがマガジンを出る際に斜めになるブランクのカールまたは湿り、シート間静電気、供給ローラーまたはガイドの不揃い原紙を工場湿度に慣らす。乾燥原紙の除電を確認。供給ガイドとローラーを水平に調整し、ブランクがまっすぐ入るようにする。 吸盤は取出し故障で最初に点検する摩耗部品です。外見は健全でも唇に裂けがあり、負荷時に真空を失っていることがあるため、完全取出し不良を待たず状態またはサイクル基準で交換します。現場に組一式を保管し、交換時のサイクル回数を記録して、機械の実負荷に対するカップ寿命を追跡できるようにします。 製函機のマガジン・供給側:ブランクは傾斜台に積載され、取出しカップが 1 枚ずつ受け渡し、成形フレームはガードパネルの後方に位置します。取出し不良は最も多くがカップ、真空経路、供給ガイドに原因をたどります。 成形・直角度の故障 症状可能性の高い原因確認と処置 ケースが斜めまたは直角でない状態で出てくる直角出しフレームの調整ずれ、プランジャータイミング不良、サイドベルトの片寄り、ガイド軸受摩耗直角定規または基準ケースで直角度を再確認。フレーム位置とプランジャータイミングを調整。ベルト走行を中央へ。軸受を点検し、荒れや緩みのあるものを交換。 成形部内でケースが詰まるフラップ折りタイミング設定不良、ガイド隙間が狭すぎ、湿ったまたは歪んだ原紙、圧縮圧力過大サイクルに照らし折りタイミングを確認。ガイド隙間をブランク厚さまで開く。原紙水分と平坦度を確認。拘束なく成形できるまで圧縮を下げる。 内フラップまたは外フラップが折れない折り刃タイミングずれ、折りスプリングの弱さまたは破損、折りアクチュエーターまたはセンサー故障折り刃タイミングをブランク進入に合わせる。弱ったスプリングを交換。アクチュエーターを試験し、フラップ検出センサーのレンズ汚れと接続緩みを確認。 排出ベルト上でケースがねじれるベルト張力不揃い、プーリー位置ずれ、排出速度が成形速度と不整合ベルト張力を均等化。プーリーをアライメント。排出速度をステーション速度に合わせ、ケースの滞留や引きずりを防ぐ。 成形ケースが側面で膨らむまたは潰れる必要剛性を下回るブランクグレード、サイズが機械限界、成形圧力不足原紙グレードと段種がケース重量に適合するか確認。ブランクが定格...

2026年11月20日·1 分
製函機の安全と CE 適合:ガード、インターロック、ホットメルト火傷リスク、食品グレード段ボールと接着剤
業界トレンド

製函機の安全と CE 適合:ガード、インターロック、ホットメルト火傷リスク、食品グレード段ボールと接着剤

安全は仕様段階で決まる 自動ケース製函機は、ブランクマガジン、真空取出し、プランジャー成形、フラップ折り畳み、封止ステーションを一つの可動フレームにまとめた機械です。サイクルの大半はガードの後ろに隠れていますが、危険は現実に存在します。フラップが折れる挟み込み点、成形部の圧潰点、動くベルトとシリンダー、圧縮エア回路、そして接着剤構成では 160–180 °C で接着剤を送るホットメルトシステムです。静かで密閉されて見える機械でも、ガードが欠けている、インターロックが無効化されている、段取り手順で可動ステーションへ手を入れられる状態にあると、オペレーターに手の負傷を負わせます。 製函機の安全は購入前に決まります。機械と共に納入されるガードパッケージ、インターロックロジック、非常停止レイアウト、文書、オペレーター教育は仕様の選択事項であり、据付後に安価で追加できるものではありません。このガイドでは、代表的な製函機の危険区域を整理し、EU で適用される規格と他市場の参照基準を示し、見積書、技術ファイル、運転マニュアルに記載すべき項目を挙げます。包装ライン向け製函機を評価する調達、プラントエンジニアリング、保守担当チーム向けの内容であり、仕向け市場の規則に基づいて行う機械固有のリスクアセスメントの代替ではありません。 製函機の危険区域 ブランク供給から排出まで機械を一巡すると、接触の起こりうる場所が見えてきます。各区域は危険と保護の答えが異なります。 区域動作するもの危険主要な保護手段 ブランクマガジンと供給部平らなブランクの山、昇降台、供給ガイドブランク縁とフレームに手や指が挟まれる。分離不良時のブランク飛び出しガード付き供給口、ブランク保持、分離補助、アクセスインターロック 真空取出しステーション真空カップ、取出しアーム、真空発生器またはポンプアームの動き、カップの引き込み、真空トリップ、エア配管危険ガード付き囲い、真空監視、取出し不良時の制御停止 プランジャー・成形部成形プランジャー、サイドベルト、直角出しフレームブランクが筒へ開く際の圧潰・挟み込み。動くベルト成形フレーム上部の固定ガード、インターロック付き前面パネル フラップ折り畳み部折りプラウ、折り刃、圧縮アーム内外フラップの挟み込み点。スプリング付き折り戻しガード付き折りゾーン。試運転時にタイミングと圧力を確認 封止ステーションテープヘッド、クラッシュプレート、接着剤メルター、ホース、ノズルまたはステープルクリンチテープヘッド接触、高温接着剤の火傷、ノズル滴下、釘供給ステーションガード、高温表示ラベル、ノズルガード、封止方法ごとの専用制御 排出コンベヤ排出ベルト、ケースシーラーまたはパッカーへの受け渡し手がコンベヤニップへ引き込まれる。後続ケースとの接触コンベヤガード、ニップ点カバー、排出側から届く非常停止 二次的な危険は機械全体に及びます。0.5–0.7 MPa の圧縮エアは緩んだホースを鞭のように振るわせ、異物を吹き飛ばすことがあります。空圧排気にはミスト油や原紙粉を含むことがあります。シリンダー、ベルト、真空ポンプの騒音は多くの場合 75–85 dB(A) 帯にあり、旧来の工場では聴覚保護具が必要です。段ボール繊維と粉塵はガード、ベルト、電装部に堆積し、湿ったりカールしたブランクは取出し不良を増やし、オペレーターがサイクル中に手を入れる誘因になります。 長尺フレームの製函機:成形・フラップステーションはアンバー色のガードパネル内を通り、制御盤は上部に搭載されています。内部ステーションへのアクセスは固定ガードを外して行うのではなく、インターロック付きパネルを通じて行います。 法規制の枠組みと規格 EU 市場に出荷する機械の基準は機械指令 2006/42/EC です。同指令は機械が満たすべき基本的健康安全要求事項を定め、メーカーに対し技術ファイルの編集、リスクアセスメントの実施、EU 適合声明の発行、販売前の CE...

2026年11月20日·1 分
自動ケース製函機のコスト:機械価格帯、テープ vs 接着剤消耗品、労務、回収期間の TCO 内訳
業界トレンド

自動ケース製函機のコスト:機械価格帯、テープ vs 接着剤消耗品、労務、回収期間の TCO 内訳

製函機の購入が実際にカバーするもの 自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、矩形の筒へ開き、底フラップを折り畳んで底を封じ、ケースをそのまま充填機、パッカー、カートンシーラーへ送れる状態にします。包装ラインでは製品積込みステーションの上流に位置し、その速度と稼働時間が後方全体の上限を設定します。購入者が「製函機はいくらするのか」と尋ねると、最初に返ってくる数値は機械のリスト価格であることが多く、その数値が答えるのは「トラックで工場を出るものは何か」という一問だけです。3 年間の所有コストには、据付・試運転、オペレーター教育、消耗品、圧縮エアと電気、計画保全、予備部品、段取り替え労務、予定外停止、機械の占有床面積も含まれます。本体価格が安い機械でも、頻繁に詰まったりテープを多消費したり、供給のために二人目のオペレーターを必要としたりすれば、生涯コストは高くなります。 このガイドでは、購入判断を見積もりで実際に見られる価格帯に分解し、一時的な資本コストと繰り返し発生する運用コストを分け、前提条件を明示した総所有コスト(TCO)事例を二つ計算して、自社生産量に照らして回収計算を確認できるようにします。数値は予算策定と比較のための計画範囲であり、確定見積もりではありません。サプライヤーは FAT で自社ブランク寸法、原紙グレード、シフトパターン、仕向けラインに照らして確認すべきです。 購入価格を動かす要素 価格帯を見る前に、どの仕様が価格を動かすかを知っておくと役立ちます。どちらも「自動ケース製函機」と表示する機械でも、次の選択によって価格が 3 倍異なることがあります。 速度帯。10–15 ケース/分定格の低速機は、より単純な空圧と軽量フレームを使います。15–25 ケース/分の中速機はベルト制御と成形精度を強化します。25–30 ケース/分を超える高速機またはサーボ駆動機はサーボ軸、閉ループ位置決め、多くのセンシングを使い、そのまま価格に反映されます。 ケースサイズ範囲。1–2 種類のブランク寸法を流す固定サイズまたは狭範囲機は単純に保てます。約 200×150×100 mm の小型ケースから 500×400×400 mm 前後の大型ケースまでカバーする広範囲機には、調整ガイド、長い成形フレーム、多くの交換部品が必要です。 底封じ方法。粘着テープ、ロック式(ボトムロック)折り畳み、ホットメルト接着剤、ステープル留めはそれぞれハードコストが異なります。接着剤構成はメルター、加熱ホース、ノズル、接着剤制御盤を追加し、テープ構成はテープヘッド、クラッシュプレート、テープ張力制御を追加します。 フォーマット柔軟性。混在ケースサイズを 1 シーケンスで成形するランダムサイズ製函機は、サイズ認識、サーボ調整、より多くのソフトウェアを必要とし、専用固定サイズ機より高価です。 制御とデータ。押しボタン付きの基本リレーまたは PLC 盤は最安値側です。レシピ記憶、サイクルカウンタ、故障ログ、ライン監視との接続を備えた HMI、さらに遠隔診断はコストを追加します。...

2026年11月20日·1 分
SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加
業界トレンド

SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加

SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加 SunAura は製函機ラインアップに、粘着テープもスロット・ロック片の機械的ロックも使わずにカートン底を封じる専用ホットメルト接着剤製函機を追加しました。本機は平らな段ボールブランクを開筒し、底フラップを折り畳み、フラップ重なり面に接着剤ビードを塗布して、結合が固化するまでケースを圧縮保持します。既存のテープ式・成形フレームと並ぶ SunAura エンドオブライン製品群の一つで、テープロールをラインで運ばずに、積載ケース・コート紙・輸出ケースにしっかりした底を求める生産者を対象としています。 接着剤式製函機は標準ブランクで 15–25 ケース/分、フレームによりブランク寸法はおよそ 200×150×100 mm から 600×400×400 mm の範囲に対応し、整合ブランクで底の直角度をおよそ ±2 mm に保持します。メルターは接着剤を 150–180 °C に保ち、ホースとノズルが底フラップへビードを送ります。圧縮エア 0.6 MPa が折り畳み部とバルブ回路を駆動し、標準フレームはヒーター負荷込みで 3–6 kW 帯の消費電力です。この記事では、本機の用途、接着剤ステーションの仕組み、テープ式・ロック式成形との位置づけ、実ラインへの見積もりに必要な入力を扱います。 本機は数四半期にわたりアプリケーション窓口へ寄せられた引き合いから開発されました。既存のテープ式製函機を使う購入者から、繰り返し三つの問題が報告されていました。重量物や振動を受ける荷重でのテープ縁剥がれ、コート紙や印刷済み原紙での接着力不足、そして複数ケースサイズにわたるテープ幅の発注・保管・ヘッド交換という運用面の手間です。接着剤ステーションは底封じからテープ消耗品を取り除き、一本の継ぎ目を渡すのではなくフラップ重なり面全体を結合します。新フレームはそれらの引き合いへの答えとして、SunAura 標準・重型製函機で実績のある成形・折り畳みシーケンスをベースに構築されています。 製品概要 パラメータ標準構成備考...

2026年11月20日·1 分
自動ケース製函機の仕組み:ブランク取出し、プランジャー成形、フラップ折り畳み、底封じ——サイクルタイムとエア消費量の数値付き
業界トレンド

自動ケース製函機の仕組み:ブランク取出し、プランジャー成形、フラップ折り畳み、底封じ——サイクルタイムとエア消費量の数値付き

自動ケース製函機が 1 サイクルで行うこと 自動ケース製函機は、平らに折り畳まれた段ボールブランクを積み重ねた山から取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、ケースを充填工程へ送り出せる状態にします。エンドオブラインの先頭に位置し、充填機やローダーの前、天面ケースシーラーの前、結束やパレタイズの上流に置かれます。手動または半自動ステーションは 1 個ずつ手でケースを成形しますが、自動式は同じ動作を決まったリズムですべてのブランクに繰り返し、能力はオペレーターの技量ではなく、供給、成形シーケンス、摩耗部品の状態によって決まります。 この解説では 1 枚のブランクを機械に沿って追い、その背後にあるアッセンブリ、動作、数値を名称とともに説明します。対象とするのは SunAura シリーズで販売している標準フレームです。能力 8–25 ケース/分、ブランク寸法はフレームによりおよそ 200×150×100 mm から 600×400×400 mm、マガジン容量 50–100 枚、吸盤はヘッドあたり 4–8 個、圧縮エア 0.6 MPa、ガイド付き空圧またはサーボフレームで底の直角度をおよそ ±2 mm に保持します。数値はケース寸法、原紙グレード、構成により変動し、自社ブランクでの FAT で確認した値が最も信頼できます。 サイクルを理解することには三つの理由があります。見積もり段階で正しい質問ができること、保守担当者が詰まりや開筒不良の発生源を特定できること、製函機の速度とエア必要量がライン全体にどう収まるかが分かることです。機械は単一のブラックボックスではなく、各ステーションに固有のタイミング、摩耗部品、故障モードがあり、多くの問題は制御部ではなくそのいずれかのステーションにたどり着きます。...

2026年11月20日·1 分
ロック式底・粘着テープ・ホットメルト接着剤の製函機:段ボール仕様・速度・消耗品コストから底封じを選ぶ
業界トレンド

ロック式底・粘着テープ・ホットメルト接着剤の製函機:段ボール仕様・速度・消耗品コストから底封じを選ぶ

三つの底封じ、一台の成形機:選択が実際に変えるもの 自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、次工程の充填へケースを送り出せる状態にします。成形サイクル自体はメーカーを問わず大きく変わりません。見積もりを分け、5 年間の運用コストを左右する判断は、その底をどの方法で閉じるかです。実際の生産ラインで見られる封止方法は三つあります。消耗品を使わずスロットとロック片がかみ合うロック式ブランク、底の中心継ぎ目に貼る粘着テープ、そして圧縮前にフラップへ塗布するホットメルト接着剤ビードです。どの方法を選ぶかで、使用できるブランド、毎週発注する消耗品、立ち上げと清掃の手順、重量物や輸出向けケースでの封止強度、さらに機械自体の価格帯まで変わります。 この比較は段ボールブランクから外側に向かって整理します。まず原紙グレードとケース寸法、次に目標速度、次にシフト全体での消耗品コスト、最後にライン環境の順です。どの方法が万能に優れるという順位付けはしません。軽量な EC 向けカートンに合うロック式ブランクでも、両面段ボールの家電用クレートでは失敗することがあります。食品工場で毎分 25 ケースを封じるホットメルトステーションも、1 日 120 ケースしか成形しないラインでは投資が無駄になります。狙いどころは、封止方法を原紙・生産量・監査要件に合わせ、その選択を機械メーカー任せにせず購入仕様書に書き込むことです。 ここで使う数値は SunAura 製函機シリーズで見られる標準的な範囲です。能力は 8–25 ケース/分、ブランク寸法はフレームによりおよそ 200×150×100 mm から 600×400×400 mm、マガジン容量は 50–100 枚、吸盤はヘッドあたり 4–8 個、エア圧 0.6 MPa、サーボ式またはガイド付き空圧フレームで底の直角度をおよそ ±2 mm に保持します。カタログに記載される数値は、FAT(工場受入試験)で自社のブランクと持続可能な速度に照らして確認してください。...

2026年11月20日·1 分
スチールバンド vs ポリエステル(PET) vs ポリプロピレン(PP):家電輸出業者が重量パレットを金属バンドから切り替えた理由
業界トレンド

スチールバンド vs ポリエステル(PET) vs ポリプロピレン(PP):家電輸出業者が重量パレットを金属バンドから切り替えた理由

スチールバンド vs ポリエステル(PET) vs ポリプロピレン(PP):家電輸出業者が重量パレットを金属バンドから切り替えた理由 長い間、重量のある輸出パレットはスチールバンド掛けのパレットでした。多くの工場ではその前提が疑われることもありませんでした。金属バンドは目に見えて破れないものであり、プラスチック製のものは軽い荷物向けの軽い代用品に見えたのです。この事例の家電輸出業者は、塗装仕上げの冷蔵庫や洗濯機を長年スチールバンドで結束してきており、材料を変えるつもりはありませんでした。見直しが始まったのは目立たない理由からでした。コンテナ内でバンドの鋭い縁か錆の痕が完成パネルを傷つけたという保証返品の件数が増加し、同時に出荷場で軽微な取扱い負傷が絶えなかったのです。品質問題として始まったものが材料選定の検討へと進み、結果として重量家電パレットは高張力ポリエステルへ移行し、本当に必要な少数の荷物にはスチールを残しました。この事例は教材として有用です。特性は数値で測れるものであり、代替は「プラスチックが金属に取って代わる」という単純な見出しよりずっと選択的だからです。 SunAura Machineryは、更新された出荷ラインに対し、より広い荷役固定システムの中で結束構成と自動結束機を仕様決定しました。重要なのは、これがスチールを一律に否定したわけではない点です。スチール、ポリエステル、ポリプロピレンの一般的な3材料は、張力、衝撃、湿気に対する挙動が異なり、同じ工具で互換できるものではありません。正しい仕様とは、倉庫全体に単一の勝者を選ぶのではなく、実際に拘束する荷重ごとに材料を選ぶことです。 3材料が荷重下で示す挙動 スチールは同じ幅・厚みで最も強度が高く、伸びはほぼゼロで、典型的には約1%です。つまり剛性が高く圧縮されない荷重をその位置に保持し、張力を無期限に保ちます。このほぼ無伸びは、安定した重量荷重では決定的な長所である一方、荷重が沈み込んだりずれたりする荷重では決定的な短所になります。スチールは伸びることができず、代わりに緩み、衝撃時には予告なく破断することがあるからです。取扱い上も最も扱いにくい材料で、重く、縁が鋭く、切断時に反動しやすく、湿気に晒されると錆びて製品を汚染します。業界の指針では、スチールは鉄鋼サービスセンター、鉄道用途、高温または非常に鋭い製品、重量構造荷重など、これらの特性に適した作業に限定されます。 ポリエステル、通常PETと呼ばれる材料は、剛性のある高強度プラスチックであり、スチールの本格的な代替材です。使用範囲で約10から12%伸びた後に回復します。そのため衝撃や荷重の沈み込み時に伸び、跳ね返って張力を保持し、切れたり緩んだりしません。幅あたりで見ると、現代のPETはスチールに匹敵し、一部のメーカーデータでは上回る引張荷重を担い、耐食性があり鋭い縁も持ちません。ポリプロピレン、PPは、低コストの汎用バンドで、伸び率は約18から24%と高い一方、張力回復が弱い材料です。初日か二日目で測定可能な張力を失い、熱ではさらに失うため、重量パレットではなく箱の封緘と軽いユニタイズに向きます。PPとPETを混同することが、工場が「プラスチックバンドは強度不足」と誤った結論を下す最も一般的な原因です。 判断を支える数値 公表されたサプライヤーデータで比較を具体化できます。19 mm幅のバンドでは、スチールとPETはいずれも概ね850から1,100 kgの範囲で評価されるのに対し、PPは約300から500 kgとはるかに低く位置します。重量差は大きく、スチールは100メートルあたり約2.3 kg、PETは約0.9 kgで、運賃とバンド巻取りを扱う身体的負担に影響します。PETは概ねマイナス40から80度の広い温度域で強度を保ち腐食しませんが、スチールは湿潤や海洋条件で錆びます。これらの数値はグレード、幅、厚みによって変わるため、業界推定として扱い、サプライヤー仕様で確認すべきで、普遍とはみなさないでください。ただし大勢はどの資料でも一貫しています。PETは信頼できる重量荷重材料であり、PPはそうではありません。 高張力PETは幅あたりでスチールに匹敵し、わずかに伸びて衝撃を吸収し、耐食性を備えます。 選定表:スチール vs PET vs PP 項目スチールポリエステル(PET)ポリプロピレン(PP) 破断強度最高。数トンも可能非常に高い。幅あたりでスチールに匹敵最低。軽負担のみ 伸び率約1%。剛性保持約10–12%。回復あり約18–24%。回復が弱い 張力保持力優秀。無期限長期的に非常に良好不良。数時間で張力を失う 耐衝撃性不良。衝撃時に伸びない優秀。伸びて回復初期は良好、その後緩む 腐食・汚染錆びる。製品に痕をつけることがある非腐食性非腐食性...

2026年11月19日·1 分
L型シーラー vs サイドシーラー vs 自動インラインシュリンク包装機:地域のコーパッカーが混合小売バンドルに間欠式L型シーラーを選んだ理由
業界トレンド

L型シーラー vs サイドシーラー vs 自動インラインシュリンク包装機:地域のコーパッカーが混合小売バンドルに間欠式L型シーラーを選んだ理由

L型シーラー vs サイドシーラー vs 自動インラインシュリンク包装機:地域のコーパッカーが混合小売バンドルに間欠式L型シーラーを選んだ理由 コーパッカーがスーパー棚向けの箱をまとめるとき、シュリンク包装の工程は外から見ると単純に見えます。製品を入れ、フィルムが周囲を閉じ、トンネルがフィルムを収縮させ、きれいな小売バンドルが出てくる。機械の選定は、このフィルムが実際にどう閉じられるかの中に隠れています。この事例の工場は、自動L型シーラーと連続式サイドシーラーの間で迷っており、より高速な機械の販売資料がL型シーラーを慎重で旧式な選択肢のように見せていました。仕様を決定したのは、トップスピードではありませんでした。受注簿の中身、毎週入れ替わる短尺・中尺の箱カタログ、そして制約段階がシーラーではなく下流のトンネルにあったという事実です。この話を繰り返す価値があるのは、多くの購入者がまさに同じ選択に直面し、大きな数値で買いたくなる誘惑にさらされるからです。 SunAura Machineryは、このラインに自動L型シーラーとシュリンクトンネルを供給・据付しました。得られる教訓は、これが妥協ではなかったということです。混合バンドル作業にとって正しいシール経路だったのです。なぜそう言えるかを理解するには、2台の機械がどうシールするか、製品長の制約がどこにあるか、連続式サイドシーラーが本来何のための機械かを見る必要があります。抽象的にどちらが優れているわけではなく、異なる流れプロファイルに対する答えであり、選定は予算の見栄ではなく明快な工学判断です。 2つのシール経路の実際の違い L型シーラーの名前は、1サイクルで側面と後端を閉じるL字形状のシールバーに由来します。製品は折りたたんだフィルムウェブに供給され、バーが周囲に下り、一動作で側面シールとエンドシールを作り、パックを切り離してからトンネルへ送ります。バーには物理的な固定長があるため、製品はそのシール範囲に収まらなければならず、カタログ内の最長品を包める大きさにバーを閉じられる必要があります。動作は間欠式で、製品が割り出し送りされ、バーがシールし、サイクルを繰り返します。これは箱、マルチパック、各種バンドルに対する古典的なシール・シュリンク工程で、より広いシュリンク包装の工程群の中に位置します。そのため製品ラインアップ内のL型シールのシュリンク包装機と専用シュリンク包装機は、通常もっとも汎用性の高い万能選手となります。 サイドシーラーは逆の方式で働きます。製品が移動する間にフィルムに沿って連続的な縦シールを作り、次に製品間で別のクロスシール動作を行って両端を閉じます。主な制約となる固定Lバー長は存在せず、側面シールが連続走行するため、長尺品や長さの変わる製品を得意とします。トレードオフは製品間ピッチが重要になることです。クロスシールは品と品の隙間に正確に着地しなければならず、供給部はピッチを精密に制御する必要があります。連続動作式のサイドシーラーは製品間で停止・始動しないため非常に高い処理量を達成できますが、規律正しく管理された供給と、それに追従できるラインを要求します。 速度の数値が実際に意味するもの ここでカタログが最も悪影響を及ぼします。市場上位の連続式サイドシーラーは毎分100個以上を処理でき、メーカーはサーボ動作制御により、非サーボ機比で最大約20%のフィルムを節約できると記載しています。従来摩耗していたシール線、空圧部品、クラッチも不要になります。これらは高量産の連続ラインでは実質的な利点です。ただし数値が成立するのは、ラインの残り部分がそれを吸収できる場合に限ります。この事例ではシュリンクトンネルと下流の梱包の持続容量が低かったため、毎分100個で回るシーラーを入れても、受け入れられないトンネルに製品が積み上がるだけで、ボトルネックを移動させるだけで解消にはなりません。カタログレートには、ライン全体が想定SKU構成で良品シールとシュリンク品質を維持できなければ、ほとんど価値がありません。 自動L型シーラーはより控えめな間欠サイクルで動き、フレームと製品にもよりますが毎分15から35パック程度の概略域です。手動・半自動版は作業者がペースを決めるため、さらに遅くなります。野心的でないように聞こえますが、実際の要求と照合すると違います。このラインは混合バンドルラインで、この帯域を十分下回って稼働し、SKU切り替えで頻繁に停止していました。L型シーラーを限界で回す必要はなく、定格の半分で余裕をもって動く機械は、使い切れない余分な速度を持つ高速機よりはるかに信頼できる資産です。規律としては、トンネルを含む提案構成全体を比較し、ピーク数値を別モデルから持ち込まないことです。 シーラーの速度はトンネルと下流梱包が吸収できる速度までが上限です。高速なシーラーを入れてもトンネルのボトルネックは解消しません。 選定表:L型シーラー vs サイドシーラー vs インライン包装機 項目L型シーラー連続式サイドシーラー自動インライン包装機 シール動作間欠式。1回のLバーサイクル連続側面シール+クロスシールシール経路上の自動供給 製品長固定バー範囲に収まる必要あり長尺・可変長に対応選択したシール経路で決定 標準的な速度帯低から中。作業者またはフレームで制限高。最上位は毎分100パック超中から高。シーラーに依存 相対的な設備投資低め。単純で実証済みの機構高め。サーボ駆動とトラッキングさらに高い。供給の全自動化 段取り替えの難易度機械調整とフィルム調整連携したトラッキング・タイミング設定検証すべき設定が多い 製品間ピッチ重要だが許容範囲は広い極めて重要。クロスシールが隙間を命中供給部で制御 保全負担シール線とヒーター。熟知しやすいサーボ構成は摩耗部品が少ないセンサーと供給部品が追加 最適な用途混合箱、マルチパック、多様なSKU長尺品、連続した高い流れラインへの無人統合 なぜコーパッカーはL型シーラーを選んだのか...

2026年11月19日·1 分
シングルレーン vs ツインレーン vs マルチレーン包装機:1台を限界まで速くするより並列レーンを増やすべき場面
業界トレンド

シングルレーン vs ツインレーン vs マルチレーン包装機:1台を限界まで速くするより並列レーンを増やすべき場面

シングルレーン vs ツインレーン vs マルチレーン包装機:1台を限界まで速くするより並列レーンを増やすべき場面 規模を拡大する工場が必ず突き当たる壁があります。これまで余裕をもって毎分80個を処理してきたラインに、今や毎分140個が求められます。技術会議は二つの陣営に分かれます。一方は「より高速な単機を買い、サーボを大きくしてフィルムを追い込む」と主張します。もう一方は「実績ある速度を維持し、上流で製品を分割して2レーンを並走させ、各レーンに半量だけ流す」と主張します。どちらの答えも正しくあり得るからこそ、議論は平行線のまま長引きます。決め手となるのは、カタログ上の型式がどれほど立派かではありません。目詰まりが起きたとき、フィルムロールが切れたとき、SKUを切り替えるとき、上流の充填機が一時的につまずいたときに、単一の高速レーンと複数の並列レーンがどう挙動を異にするか、という点にあります。 SunAura Machineryでは、双方のレイアウトを同じピロー/流れ包装プラットフォーム上で構成しています。まず押さえておきたいのは、「レーン」が製品の流れをどう分割するかを指す言葉であり、別カテゴリーの機械を指すわけではない、ということです。シングルレーン機は、すべての製品を単一の成形・シール・切断経路に通します。ツインレーン機は供給を並走する2本の同一経路に分割し、多くの場合、共通のフレームと制御システムを共有します。マルチレーン機は3本、4本、6本以上の細い経路を並走させ、スティック包装、小袋、小分け製品の出力の多くは、この流れ包装プラットフォーム上でこうして構成されています。「別物の機械を買う」のではなく「流れを分割する」という考え方に立てば、トレードオフはずっと整理しやすくなります。 単機には実際の速度上限がある理由 包装機をつまみ一つで上げられる数値のように扱いたくなりますが、各レーンはそのサイクル内で最も遅い物理現象に縛られます。横形流れ包装機であれば、クロスシールジョーが閉じ、密閉シールを作るのに必要な圧力を一定時間保持し、次の製品が到着する前に開いて製品を排出しなければなりません。縦形製袋充填機であれば、フィルムがチューブを成形し、ジョーがシールと切断を行い、計量された分量が袋の中へきれいに落ちなければなりません。供給をこのサイクルより速くしても、良品の袋は増えません。シール長不足、同期ずれ、製品の潰れ、不良品が増えるだけです。そのため、カタログで毎分120サイクルと評価された機械でも、シール品質と下流の重量選別機を踏まえると、実際の工場では毎分80から90サイクル程度で稼働するのが普通です。 モーターとは無関係のハンドリング上の限界もあります。繊細なビスケット、柔らかいベーカリー製品、壊れやすい調理済み食材は、サーボがどれほど優れていても、ある速度・移載点を超えると損傷なく加速・受け渡しできません。非常に速い単一レーンは、こうしたストレスをすべて一本の経路と一組のタイミング設定に集中させます。その許容領域の限界まで追い込むと、ライン全体が常にその限界上で稼働し、湿った日のやや粘着気味のフィルム、摩耗したベルト、供給の補充がやや遅い作業員といった変動に対する余裕がほとんど残りません。つまり速度は無料ではなく、単機の定格の最後の20%は、通常、引き出すのに最もコストがかかり、最も信頼性の低い部分なのです。 ツインレーン機が課題をどう分割するか ツインレーン構成では、同じ目標処理量を2本の並走経路に分割し、各レーンは容量の余裕のある割合で稼働します。毎分140個を達成するのに、1本のレーンを140まで追い込む代わりに、2レーンを各70で運転します。シール、移載、製品ハンドリングがすでに実証済みの速度域に十分収まります。製品は上流でディバイダー、タイミングスクリュー、あるいは上流の計量機・充填機の二口供給によって分割され、2本のレーンはシール経路こそ独立していますが、フレーム、安全カバー、単一のHMIを共有するのが一般的です。各動作はより低速になるため、不良率を悪化させるどころか、シールの均一性は通常向上します。 購入者が最も過小評価する利点は冗長性です。単一の高速レーンでは、目詰まり、フィルム交換、故障が生じると生産が100%停止し、下流ライン全体が待機します。ツインレーン機では、一方のレーンを隔離・清除・再通紙している間に、もう一方を減速運転で継続できることが多いです。一度の故障で流れ全体を失うことはなく、予防保全も2レーンに分散して実施できます。止めることのできない小売ラインに供給する工場にとって、この部分的な稼働可能性は決定打となることが多く、それは仕様書上の数値ではなく構造自体の性質です。 シングルレーンの流れ包装機は成形・シール経路を一本だけ持ちます。ツイン・マルチレーン構成は、同じ仕事を複数の並走経路に分割します。 マルチレーン機が想定されている用途 分量が小さく本数が多くなると、経済性は専用マルチレーン機へ傾きます。4レーンまたは6レーンの縦形製袋充填機は、4から6本の細いチューブとクロスシール軸を並走させ、各レーンの動作はかなり遅くても、スティック包装、小袋、ソース小分け、コーヒー顆粒、砂糖スティックなどの単回使用形態を毎分数百個の完成品で生産します。構成によってはレーンが共通のフィルムウェブを共有し、別々のウェブで走ることもあり、1回のクロスシールストロークと1回の切断が全レーンに同時に作用します。小分け製品を経済的に生産する標準的な方法であり、同じ本数を1レーンで達成しようとすると不可能なサイクル速度が必要になり、卵を一つの壊れやすいかごにすべて入れることになります。 トレードオフは柔軟性と段取り替えです。マルチレーン機は狭い形態と固定レーン数に最適化されているため、小袋の幅・長さ・容量を変えるには、成形チューブ、シールジョー、計量を全レーン同時に交換する必要があり、時間も工具も多く拘束されます。安定した少量の単回使用製品を長期キャンペーンで流す工場で最も力を発揮し、シフトごとに形が変わる幅広いカタログには向きません。同じスティック包装を数百万本作るならマルチレーンは無敵ですが、20種類の袋サイズを取り回すなら、段取り替えの負担になり得ます。 選定表:シングル・ツイン・マルチレーンの比較 項目シングルレーンツインレーンマルチレーン 標準的な処理量帯低から中。実証済みの単一サイクル中から高。目標を2分割非常に高い。小分け、多数の並走経路 相対的な設備投資最低。フレーム1台・工具一式やや高い。分割器・2経路シール・共通フレーム機械単位では最高。数量でしか正当化されない 段取り替えの難易度最も容易。交換部品一式中程度。2経路だが設定は共有最も困難。全レーン同時に再工具化 保全負担摩耗部品一式部品はほぼ倍増だが、整備を分散可能小型部品が多数。規律ある維持管理が必要 故障時の出力ゼロ。ライン全体停止部分的。1レーン継続運転可多くは部分的。1レーンを隔離可能 床面積効率同一フレームで最小フレームは広いが、単機2台より小さい出力本数に対してコンパクト 最適な製品混在SKU、多様なサイズ、中程度の速度冗長性が必要な高量産の安定製品スティック包装、小袋、単回小分け 代表的な業界一般食品、コーパック、金物ベーカリー、スナック、菓子(量産)医薬、コーヒー、調味料、サプリメント 各構成が採算を合わせる場面 出力目標がすでに実証済みサイクルの余裕範囲内に収まっているなら、シングルレーンのままでよいでしょう。特に段取り替えが日常化している多SKU工場ではなおさらです。1レーンなら工具一式、タイミング設定一式、最小の床面積、最速の製品切り替えで済み、小人数チームでも最も扱いやすい機械です。数量が不確実で、後から第二の独立機を追加する選択肢を残しておきたい場合、最初から複雑な並列フレームに固執しない賢い既定選択でもあります。サーボ駆動の単一レーン機なら、並列レーンが本当に必要になる前の、予想以上に広い速度帯をカバーできます。...

2026年11月19日·1 分
シール箔の仕様:20µm・38µm・50µmのアルミニウム — 製品、キャップ、流通による誘導箔の選び方
業界トレンド

シール箔の仕様:20µm・38µm・50µmのアルミニウム — 製品、キャップ、流通による誘導箔の選び方

誘導シールは通常、機械として購入され、箔の仕様は後回しにされます。しかし、輸出ラインで見られるシール不良の多くは機械の故障ではありません。箔の不具合です。キャップに対してアルミ厚が違う、製品に対してシーラント層が違う、あるいは28mmの水ボトル用に選んだ箔を63mmのソース瓶に使うといった問題です。機械は熱と圧力を加えますが、その熱が気密な溶着になるか、輸送中に漏れる見た目だけの円盤になるかを決めるのは箔です。本ガイドは、大半の引き合いをカバーする3つの箔厚 — 20µm、38µm、50µmのアルミニウム — を比較し、製品、キャップ、流通がどう選択を導くべきかを説明します。 SunAuraでは、20mm〜120mmヘッドの誘導シール機を供給し、箔とボトル口栓は一つのシステムであるため、お客様のキャップ供給業者とともに箔を仕様決定しています。率直な出発点は、厚さは品質の階段ではないということです。乾燥スパイスのガラス瓶には20µm箔が正しく、同じ瓶に50µm箔を使うのは、用途が必要としないバリアに費やすお金です。本ガイドの残りでは、各層の役割、実際の限界、供給業者が見積もり可能な箔仕様の書き方を解説します。 シール箔とは何か、層ごとの構造 容器のシールはアルミ板ではなく積層体です。最上層は通常PETまたは紙で、印刷、コード、改ざん証明を担います。中間層はアルミニウムで、湿気、酸素、光に対するバリア機能を果たします。最下層はシーラント — 一般にポリエチレンまたはアイオノマー — で、誘導ヘッドの下で容器の口栓に溶け込み、溶着を形成します。第4の構成要素は、溶けるまで積層体をまとめるワックスまたは接着の結合層です。 誘導場はプラスチックではなくアルミニウムを加熱します。アルミニウムが熱をシーラント層に伝え、ヘッドが圧力を加える間にシーラントが溶けてキャップ口栓に結合します。だからこそアルミニウムは、渦電流を運ぶ十分な厚さと、すばやく加熱される十分な薄さを両立する必要があり、ある機械で正しい箔が、周波数やヘッド形状の異なる別の機械では失敗することがあるのです。 ヘッドがアルミを加熱し、シーラントをボトル口栓に溶かします。箔とキャップは一つのシステムであり、厚さを単独で選べない理由です。 3つの厚さとそれぞれがもたらすもの 20µmアルミニウム。PETまたはHDPEに入った水、清涼飲料、乾燥食品、短賞味期限製品の標準です。すばやく加熱され、30mmネックで0.5〜0.8秒でシールでき、1,000シールあたりのコストが最も低くなります。湿気と短時間の酸素暴露には十分なバリアで、機械的強度は控えめです。開封時に破れやすく、消費者には利点ですが、広口の改ざん証明には制約となります。 38µmアルミニウム。シールが輸送、段積み、圧力差に耐える必要のあるソース、乳製品、食用油、化粧品、医薬品液体の主力です。より多くのエネルギーとやや長いドエルを必要とし、38mmネックで通常0.8〜1.2秒です。薄い箔が縁で浮き上がる原因となる変形に耐えるため、より広い口栓でもきれいなピールを保ちます。 50µmアルミニウム。広口瓶、強い化学的内容物、高温充填、シールを挟む圧力低下が大きい空輸や高高度ルートで運ばれる容器に仕様されます。コストが高く、より大きな発電機と長いドエルを必要とし、小さいネックではシーラントが完全に溶ける前に口栓を過熱することがあり、理論上ではなく実際の故障モードです。 比較表:用途に対する箔厚 比較項目20µm38µm50µm 代表的なネック20–38 mm28–63 mm38–120 mm 30mmネックでのシール時間0,5–0,8 s0,8–1,2 s1,2–1,8 s バリア短賞味、乾物中程度、ソース・乳製品高、化学・高温充填 耐圧低、空輸で漏れ海上輸送に良好最高、広い圧力範囲...

2026年11月17日·1 分
SunAura、ソース・乳製品・化粧品の多SKUライン向けにレシピ記憶機能を備えたサーボ駆動ピストン充填プラットフォームを追加
業界トレンド

SunAura、ソース・乳製品・化粧品の多SKUライン向けにレシピ記憶機能を備えたサーボ駆動ピストン充填プラットフォームを追加

SunAura Machineryは、液量充填機のラインアップに、6・8・10・12ヘッドのフレームとSKUごとにレシピを保存するコントローラーを中核としたサーボ駆動ピストン充填プラットフォームを追加しました。この発表は、新しい型番というよりも、中量帯の充填機が一週間で実現できる能力の変化として意味を持ちます。このプラットフォームは、1ラインで3〜12製品を稼働させる工場を対象としています。旧来の機械式カム充填機は精度は十分でしたが段取り替えが遅く、ロータリー式モノブロックは高速でしたが、単一の大量生産製品向けの価格とサイズでした。 充填機の比較の多くは価格表に終始するため、この違いを率直に述べておく価値があります。カム式ピストン充填機は、クランクと目盛で固定した機械的ストロークによって充填量を設定します。別のボトルサイズへの変更は、クランク操作、計測、試し充填を伴い、通常1形式あたり35〜60分、1日に複数形式が変わると1シフト分が失われることも少なくありません。サーボ充填機はプログラムされた位置でストロークを設定するため、同じ変更がレシピ呼び出しとノズル・形式部品の交換で済み、当社の実測では最初の良品ボトルまで10〜15分です。一方、ロータリー式モノブロックは機械のカテゴリーが異なり、1つのカルーセルで充填・キャッピング、多くの場合はラベル貼りまで行い、高速で稼働し、価格も設置面積も数倍になります。 プラットフォームが実際に変えるもの 4点あり、それぞれに形容詞ではなく数値が付いています。第一に、充填量は0.1mlの分解能を持つサーボ位置で設定されるため、250mlのソースと480mlのソースを機械的な再調整なしで同じノズルで稼働できます。第二に、コントローラーは最大100件のレシピを保持し、各レシピに充填量、加速度、ドエル、ノズルの下降深度、液切れ遅延が保存されるため、オペレーターは調整ではなく呼び出しを行うだけです。第三に、加速度はプロファイル化されており、発泡性製品で重要になります。カムは固定カーブで動くのに対し、低速で始まり高速で終わるプロファイルは、サイクルをあまり延ばさずにノズルでの泡を抑えます。第四に、フレームはオプションのCIP回路と316Lの製品接液部に対応するよう設計されており、衛生要件の異なるソースラインと乳製品ラインを同じプラットフォームで運用できます。 サーボ式ピストンプラットフォーム:ストロークはクランクではなくプログラム位置で設定され、形式変更が機械的再調整からレシピ呼び出しに変わる根拠です。 バイヤーが通常比較する2つの選択肢に対する位置づけ この生産量のバイヤーは、機械式カムピストン充填機、サーボピストン充填機、ロータリー式モノブロックの3つを比較するのがほとんどです。以下の表は、サーボプラットフォームが劣る点も含めた正直な比較です。 比較項目機械式カムピストン充填機サーボピストンプラットフォーム(新)ロータリー式モノブロック 充填量の設定クランクと目盛、機械式プログラム位置、0.1mlステーションごとに機械式またはサーボ 水での代表精度±0.5%〜±1%±0.5%±0.5% 最初の良品までの段取り形式あたり35–60分形式あたり10–15分ライン全体で30–90分 500ml時の能力30–60本/分ヘッド数により40–120本/分150–400本/分 泡の制御固定カムカーブプロファイル化加速度ステーションごとにプロファイル 設置面積コンパクトコンパクト〜中程度大型、キャッピング・ラベル部を含む 設備投資、FOB8,000–18,000 USD18,000–42,000 USD90,000–300,000 USD 最適な用途1〜2形式、安定した量3〜12形式、中量単一製品、大量、24/7 主な制約段取り時間、レシピ記憶なしカム機より高額価格、面積、小ロットに不向き このプラットフォームはモノブロックの代替ではありません。単一製品を3シフトで200本/分稼働させる場合、ロータリー機が1本あたりのコストで勝り、サーボプラットフォームは誤った選択になります。このプラットフォームが優位なのは逆のプロファイル、すなわち40〜120本/分、複数製品で、段取り替えをシフト間ではなくシフト内で行う必要がある場合です。 適合する業種と、購入すべきでないケース 1ラインで250ml・340ml・480mlのガラス瓶を扱うソース・調味料工場、CIP要件があり200ml〜1LのPETを充填する乳製品・飲料工場、250〜750mlのシャンプー・ローション・ボディウォッシュを形式や香りの頻繁な変更を伴って扱う化粧品・パーソナルケア工場、316Lと耐食シールで500ml〜5Lを充填する化学・家庭用品工場に適しています。いずれも共通しているのは、実際の週次能力を決めるのが公称能力ではなく段取り替えである点です。 単一製品を大量に連続稼働する工場には適しません。サーボのプレミアムが一度も使わない柔軟性を買うことになるからです。8mmを超える具材のある製品には適しません。ポペットバルブ付きピストンがブリッジを起こして充填不足になるため、大口径か別の定量原理が必要です。加熱式接液部のない状態で約8,000mPa・sを超える高粘度ペーストには適さず、1日2時間未満の稼働の工場にも、オペレーター付き半自動充填機の方が1本あたり安価なため適しません。 下降深度をプログラム可能な下降ノズル:発泡性製品では液面下から充填が始まり、固定カム機が精度を落としやすい部分です。 当社の実測値と、バイヤーが自ら検証すべきこと 12ヘッドのフレームで22℃の水を250ml充填し、校正済みの台はかりで30回連続の充填量を計量したところ、平均250.4ml、標準偏差0.9mlで、±0.5%以内に収まりました。18℃の480mlバーベキューソースでは、同じフレームが30回の充填で±0.7%を維持し、ブレはサーボではなく製品温度に起因していました。250mlから480mlへの変更は、ノズル交換と形式部品を含め、公差内の最初のボトルまで13分でした。 これらは当社製品での当社の数値であり、機械の受け入れ前にすべてのバイヤーが自社製品で同じ試験を繰り返すことをお願いする理由です。水では±0.5%を維持しても他の製品では±0.3%になる充填機は一般的な結果であり、確認する唯一の方法は、顧客の粘度と温度で30回の充填を計量することです。見積もりの受け入れプロトコルには、サンプル数、はかりの分解能、合格基準を明記すべきです。そうでなければ、受け入れは測定ではなく署名になってしまいます。 商業的な位置づけ:追加投資が買い戻すもの...

2026年11月17日·1 分
SunAura、CIP対応の衛生設計モジュールとクランプ接続の製品経路を追加し乳製品・ソース・飲料ラインの充填プラットフォームを拡張
業界トレンド

SunAura、CIP対応の衛生設計モジュールとクランプ接続の製品経路を追加し乳製品・ソース・飲料ラインの充填プラットフォームを拡張

SunAuraは充填プラットフォームに、その場洗浄(CIP)を前提とした第2世代を追加しました。クランプ接続、完全ドレナブル構造、充填バルブへのCIP戻りを備えます。何が変わり、いくらかかり、どの乳製品・ソース購買者が追加費用を払うべきかを整理します。

2026年11月16日·1 分

包装機械のインサイトをメールでお届けします

新機械のリリース、工場事例、メンテナンスガイド、限定の購入ヒントを毎月お届けします。スパムなし、いつでも配信解除できます。

購読することでプライバシーポリシーに同意したものとみなされます。受信ボックスを尊重します。

1Newer posts →
当サイトはCookieを使用しています 当ウェブサイトでの体験向上、アクセス分析、コンテンツのパーソナライズのため。当サイトを閲覧することで、Cookie の使用に同意したものとみなされます。 詳細はこちら