Beker vullen en sealen: form-fill-seal vs voorgemaakte beker vs roterende monoblock
Drie aanvragen in dezelfde maand leken dezelfde opgave — een beker vullen en sealen — en vroegen drie verschillende machines. De eerste maakte 150 g roeryoghurt bij 900 bekers per uur voor een regionale zuivel en wilde alleen het handwerk beëindigen. De tweede vulde een proteïnedessert van 120 g bij 6.000 bekers per uur en had een seal nodig die 45 dagen koelketen hield. De derde vulde een single-serve saus van 90 g heet bij 85 °C en mocht geen wandvervorming toelaten. Form-fill-seal zou de economie van de derde hebben geruïneerd; een lijn met voorgemaakte bekers was voor de eerste te duur.
De drie architecturen, helder benoemd
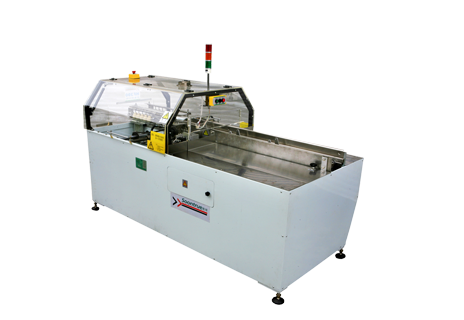
Inline-FFS: een rol thermoplastische folie wordt in de machine verwarmd, diepgetrokken of onder druk gevormd, gevuld, met dekselfolie geseald en gesneden. De beker ontstaat op de lijn: geen inkoop, geen opslag, materiaalkosten veelal 30–50 % van een voorgemaakte beker. Voorgemaakte beker: bekers komen gestapeld, worden genest, gevuld, geseald en optioneel gecapsuleerd; de beker is een inkoopdeel, maar vormstation, matrijzen en opstartafval vervallen. Roterende monoblock: een carrousel indexeert de beker door vul-, seal- en soms capsuleerstations; meer stations per vierkante meter en veel betere controle over sealtijd en -druk, tegen hogere investering en minder uitbreidbaarheid.
De vergelijking die de meeste projecten beslist
| Dimensie | Inline-FFS | Voorgemaakte beker | Roterende monoblock |
|---|---|---|---|
| Principe | Beker uit folie gevormd, gevuld, geseald, gesneden | Beker genest, gevuld, geseald, optioneel gecapsuleerd | Beker geïndexeerd door carrouselstations |
| Capaciteit | 1.500–12.000 bekers/u | 800–6.000 bekers/u | 3.000–25.000 bekers/u |
| Vulnauwkeurigheid | ±1–2 % (volumetrisch of zuiger) | ±1 % (servozuiger of netgewicht) | ±0,5–1 % met checkweger-terugkoppeling |
| Sealplafond | Goed; tijd begrensd door indexering | Goed; afhankelijk van de sealer | Zeer goed; onafhankelijk station met geregelde druk |
| Bekerkosten | Laag — alleen folie | Hoog — bedrukte beker ingekocht | Hoog — zelfde beker plus afschrijving |
| Matrijzen | Matrijs per geometrie, 3–6 weken | Delen per diameter, 1–3 weken | Delen plus stationplaten |
| Omsteltijd | 60–180 min | 20–45 min | 30–90 min |
| Voetafdruk | Lang en smal | Lang en smal | Compact, grote diameter |
| Best voor | Hoog volume, eenvoudige beker, kosten | Merkenbeker, middelgroot volume, veel SKU’s | Zeer hoog volume, strenge seal, extra stations |
| Grens | Beperkte vorm, opstartafval, weinig bedrukking | Bekerprijs en levertijd bij de toeleverancier | Investering en starheid op één diameter |
| Prijsband | 45.000–120.000 USD | 35.000–90.000 USD | 120.000–300.000 USD |
Beslissingskader: begin bij de seal, niet bij de vulling
1 — Houdbaarheid en distributie. Zeven dagen koeling tolereert een plaatsealer met gematigde tijd; 45 dagen eisen geregelde druk en verblijftijd, meestal rotatie, plus dikkere dekselfolie met gedefinieerde seal-laag. Heet vullen bij 85 °C sluit dunwandig FFS-materiaal uit en leidt tot een voorgemaakte PP-beker met versterkte wand.
2 — De beker als merkmiddel. Zeskleurendruk in offset, afwijkende vorm of dubbele wand zijn in FFS niet economisch; bij een monochrome beker en merk op het deksel is FFS over drie jaar doorgaans goedkoper.
3 — Volume en aantal SKU’s. Onder ongeveer 2.000 bekers per uur met meer dan vier referenties wint de voorgemaakte beker: minder investering, sneller omstellen, geen vormafval. Boven 6.000 bekers per uur met een of twee referenties wint FFS op stukprijs.
4 — Productgedrag. Yoghurt met 3,5 % vet vult schoon; dessert met fruitstukken vraagt een zuiger met wijde doorlaat; karamel of saus met deeltjes eist verwarmde tanks en leidingen; proteïnedesserts schuimen en vergen vullen van onderaf met ontspanningstijd voor het sealen.
5 — Extra bewerkingen. Schroefdeksel, lepel, rietje of sleeve rechtvaardigen het monoblock, omdat de stations al aanwezig zijn. Capsuleeren op een inline-FFS bijbouwen is mogelijk, maar zelden elegant en meestal duurder dan de sprong naar de rotatie.
Wat u voor een prijsaanvraag moet meten
Negen gegevens bepalen het aanbod: bekerdiameter en -diepte, vulvolume in milliliters, viscositeit en deeltjesgrootte, vuiltemperatuur, bekers per minuut, aantal SKU’s en omstelfrequentie, houdbaarheid en distributieconditie, beschikbare ruimte inclusief folie- of bekertoevoer, en beschikbare nutsvoorzieningen (stoom, koud water, perslucht, CIP-omvang). Met die negen wordt de offerte een specificatie.
Terugkerende selectiefouten
FFS kopen voor een merkenbeker: de machine loopt, de marketing niet. Voorgemaakte beker voor een kostenproduct: de beker wordt stil 55–65 % van de verpakkingskosten. Capaciteit specificeren zonder tolerantie: 6.000 bekers per uur bij ±3 % is een andere machine dan bij ±1 %, de tweede kost 30–40 % meer. Omsteltijd negeren: vijf referenties bij 90 minuten verliezen circa 7,5 uur per week. De seal als detail behandelen: die beslist de houdbaarheid.
Dus welke kopen?
Kies inline-FFS bij een eenvoudige beker, meer dan 2.000 bekers per uur, weinig referenties en een houdbaarheid die plaat- of rolsealing haalt. Kies de lijn met voorgemaakte bekers wanneer de beker de merkdrager is, het volume onder 6.000 bekers per uur blijft en omschakelsnelheid zwaarder weegt dan stukprijs. Kies het roterende monoblock boven 6.000 bekers per uur, met een seal die lange koeling of heet vullen moet doorstaan en met deksel, lepel of sleeve in dezelfde doorgang. De architectuur volgt de seal en de beker, nooit de vulmachine.
Bekervorming en -vulling staan naast de machineprogramma; de integratie aan de voorzijde van de lijn is beschreven onder verpakkingslijnen. Bekerafmetingen en productgegevens kunnen via het contactformulier worden ingestuurd.