Een eindlijn-kartonverpakkingslijn configureren: oprichter, rollenbaan en verzegelaar dimensioneren aan de hand van een echt Braziliaans project
De meeste vragen die we vóór een offerte krijgen, gaan niet over “welk merk”. Ze gaan over “hoeveel automatisering heb ik eigenlijk nodig”. Een koper die te ver automatiseert, betaalt voor laadkoppen en besturingen die stil staan; een koper die te weinig automatiseert, houdt de handmatige knelpunten over die aanleiding waren tot de aankoop. Dit artikel gebruikt de twee lijnen die we zojuist hebben gebouwd en getest voor een klant in Brazilië om te laten zien hoe die beslissingen positie voor positie worden genomen, en waar de grenzen liggen. Het begeleidingsartikel over de levering behandelt de bouw en de goedkeuring van de klant; hier gaat het om selectie, dimensionering en acceptatie.
De eerste vraag: één lijn, of losse machines
Een lijn is de moeite van het specificeren waard als het product nu met de hand tussen machines wordt verplaatst en het handmatige transport de ruimte vertraagt. De aanleiding die de Braziliaanse klant beschreef, is herkenbaar: medewerkers droegen dozen met de hand tussen afzonderlijke verzegelstappen, en de ruimte had meer mensen nodig dan het werk rechtvaardigde. Zodra twee of meer verpakkingsstappen met de hand zijn gekoppeld en de arbeid ertussen oploopt tot meerdere mensen, loont het om ze te verbinden met een rollenbaan en op elkaar afgestemde inloophoogten doorgaans binnen een omschreven periode. Als de stappen echt gescheiden zijn, op andere diensten draaien of in andere ruimtes staan, houden losse machines de lay-out flexibel en voorkomen ze overbouw.
De klant koos twee lijnen in plaats van één voor twee afzonderlijke verpakkingsruimtes, wat op zich al een configuratiebeslissing is. Eén gedeelde lijn zou betekenen dat het product over de vloer gedragen moest worden en zou bij een storing of een formaatwissel beide ruimtes tegelijk stilzetten. Twee op elkaar afgestemde lijnen houden elke ruimte onafhankelijk en laten de ene draaien terwijl de andere wordt afgesteld. De kosten zijn gedupliceerde apparatuur; het voordeel is uptime en een kortere transportafstand, beide door de koper te kwantificeren tegen de plattegrond van de ruimte.
Drie automatiseringskeuzes die de lijn bepalen
Keuze 1: automatisch versus halfautomatisch opzetten
Een halfautomatische oprichter heeft nog steeds een persoon nodig die elke plaat aanvoert; hij vormt en verzegelt de bodem zodra de plaat is aangeboden. Een volledig automatische kartonoprichter pakt platen uit zijn eigen magazijn en draait zonder aanvoerende operator. De grens ligt in het aantal dozen en de kosten van de persoon die anders bij de machine zou staan. Onder een paar honderd dozen per dienst is de operator bij een halfautomatische unit zelden op zichzelf een fulltime kostenpost. Zodra het opzetten een continue taak wordt en dezelfde persoon elders nodig is, neemt het automatische magazijn de post weg en voedt het de lijn met een gestage snelheid. De Braziliaanse lijnen draaien een continue dienst over twee ruimtes, dus automatisch opzetten was de consistente keuze.
Keuze 2: handmatig versus automatisch laden
Hier heeft de koper de stap naar volledige automatisering niet gezet, en de redenering is deugdelijk. Een automatische case packer die het product in de doos plaatst, heeft een omschreven product nodig, een stabiele run van één SKU en een laadkop die op dat verpakkingspatroon is afgestemd. Hij verdient zijn kosten terug als hetzelfde product lang draait en het volume hoog is. De Braziliaanse klant draait een mix van producten en verpakkingseenheden en wil dat een persoon de inhoud bevestigt voordat de doos sluit. De lijn houdt daarom een handmatige laadpositie, maar is gebouwd met de baan en verzegelaar die al zijn gedimensioneerd om later een automatische kop te accepteren, zodat de keuze omkeerbaar is zonder de hele lijn te vervangen.
Keuze 3: automatisch versus halfautomatisch verzegelen
Een halfautomatische kartonverzegelaar heeft een operator nodig die de bovenflappen met de hand inklapt en de doos in de tapekop duwt. Een automatische unit klapt de flappen in en verzegelt de doos terwijl die doorloopt, zonder handeling van de operator. Omdat de doos al via een baan vanuit een laadpositie aankomt, houdt het toevoegen van een automatische inklapsectie de lijn continu en neemt het de tweede handmatige post weg. Een automatische oprichter combineren met een halfautomatische verzegelaar zou de traagste stap aan het einde handmatig laten, dus de twee posities zijn op hetzelfde automatiseringsniveau afgestemd.
Een beslissingskader met getalsmatige grenzen
De drie keuzes hierboven kunnen worden teruggebracht tot een volgorde die de volgorde volgt van een echte aankoopbeslissing. De onderstaande drempels zijn planningscijfers in plaats van universele constanten, maar ze geven een startpunt om te toetsen aan uw eigen cijfers.
- Tel de dozen per dienst. Als het cijfer onder een paar honderd ligt, prijs dan eerst een halfautomatische oprichter in; als opzetten een continue taak over de dienst is, specificeer dan het automatische magazijn.
- Tel de producten en de lengte van een enkele run. Eén dominante SKU die lange diensten draait, wijst naar een automatische laadkop; een mix van producten met controles op verpakkingseenheden wijst naar een handmatige positie die is gebouwd voor een latere upgrade.
- Stem de verzegelaar af op de oprichter. Als de oprichter automatisch is, moet de verzegelaar automatisch inklappen en verzegelen, zodat het einde van de lijn geen handmatige post opnieuw invoert.
- Werk het dienstdoel terug naar een tempo per minuut, en dimensioneer de lijn dan tegen ongeveer 70 tot 80 procent van dat tempo om een buffer aan te houden in plaats van op het theoretische maximum te draaien.
- Bevestig de voeding ter plaatse schriftelijk vóór de fabricage: spanning, fase en frequentie, gecontroleerd tegen het typeplaatje dat de machine zal dragen.
- Tel de omstellen per dienst. Meer dan een handvol formaatwissels pleit voor het groeperen van formaten of het verdelen van het werk over twee lijnen.
De karton correct opmeten
Een verrassend aantal offertes begint met de verkeerde doosmaten. Een golfkartonnen doos wordt gemeten naar de binnenmaten in de volgorde lengte, breedte, hoogte, omdat de binnenopening het product moet opnemen. De buitenmaten variëren met de plaatdikte en worden gebruikt voor palletpatronen en verzending, niet voor het instellen van de machine. Lengte is de langste openingsmaat, breedte de kortste, en hoogte loopt van de bovenrand naar de onderkant. Als een lijn meerdere formaten draait, moet elk formaat worden vermeld met dezelfde binnenmaat-conventie en de kartonkwaliteit ernaast, zodat het machine-omhulsel kan worden gecontroleerd tegen de volledige set in plaats van één monster.
De toleranties doen er ook toe. Een partij echte dozen zal licht variëren rond de nominale maat, en de geleidingsrails en klaparmen moeten die variatie opvangen zonder vast te lopen. De machine dimensioneren op de exacte nominale maat zonder marge laat geen ruimte voor normale plaatvariatie; de praktische specificatie voegt een kleine speling toe en bevestigt die aan een monster van dozen in plaats van één doos.
Zij aan zij: de configuratieniveaus
| Dimensie | Halfautomatische opstelling | De Braziliaanse lijnen | Volledig automatische case packer |
|---|---|---|---|
| Opzetten | Operator voert elke plaat aan | Automatisch vanuit magazijn | Automatisch vanuit magazijn |
| Laden | Handmatig | Handmatig, later opwaardeerbaar | Automatische kop of robot |
| Bovenflap en verzegeling | Met de hand gevouwen, machine plakt | Automatisch inklappen en plakken | Automatisch inklappen en plakken |
| Operatoren per lijn | Twee tot drie | Eén | Eén tot geen bij de lijn |
| Beste toepassing | Lager volume, gevarieerd werk | Gemixt product, stabiele dienst | Eén SKU, lange runs met hoog volume |
| Belangrijkste beperking | Handmatige posten blijven | Eén formaat tegelijk | Hogere kosten, minder flexibel over producten |
De oprichter dimensioneren op de karton en de dienst
De oprichter wordt eerst gedimensioneerd op het bereik aan kartonmaten dat hij moet accepteren, en daarna op het aantal dozen per dienst. De machine heeft een minimum en maximum voor plaatlengte, -breedte en -hoogte, en de volledige set formaten van de klant moet binnen dat omhulsel vallen voordat er nog iets anders wordt overwogen. Een gangbare fout is te dimensioneren tegen de grootste doos alleen, en daarna te ontdekken dat de kleinste doos niet vierkant vormt. De tweede invoer is de plaat zelf: kartonkwaliteit en golfprofiel veranderen hoeveel kracht de vormkop nodig heeft, daarom testen wij op de echte platen in plaats van een vervanger.
Voor het dienstdoel hoeft de oprichter niet sneller te zijn dan de handmatige laadpositie die erop volgt, plus een marge om de buffer te onderhouden. Een snellere oprichter specificeren verhoogt de output van de lijn niet omdat de laadoperator het tempo afkapt. De verstandige specificatie is een oprichter die het dienstdoel comfortabel haalt en de baanwachtrij kan aanvullen na een pauze, in plaats van het hoogste cyclustal in de catalogus.
Betrouwbaarheid bij de pik wordt beschermd door een dubbelplaat-controle: als twee platen aan elkaar kleven en tegelijk worden opgetild, detecteert de machine de extra dikte en wijst het paar af in plaats van twee dozen in de vormkop te forceren. Dit is een kleine voorziening, maar het is de gebruikelijke verdediging tegen de vastloper die een lijn stilzet als het karton licht vochtig is of de randen tijdens opslag aan elkaar zijn blijven plakken, en hij is op beide units opgenomen.
De rollenbaan dimensioneren als buffer
De rollenbaan heeft twee taken: open dozen op een afgestemde hoogte verplaatsen en een wachtrij houden. Het aantal dozen dat hij kan vasthouden, is de buffer die de oprichter ontkoppelt van de laadoperator. Een korte baan geeft elke pauze direct door aan de oprichter; een langere houdt een vaste wachtrij aan en absorbeert korte onderbrekingen. De railbreedte is ingesteld op de doos zodat dozen niet scheef kunnen staan, en de aandrijfsnelheid is afgestemd op de positiecyclus zodat dozen indexeren zonder op elkaar te stapelen. Bij een lijn met gemengde formaten behoren de rails tot de omstel, dus de lay-out moet heldere toegang laten om ze af te stellen.
De aandrijfkeuze volgt de belasting. Een motorisch rollengedeelte gebruikt een tandwielaandrijving die is gedimensioneerd op het gewicht van een gevulde karton, en de besturingslogica indexeert dozen in het tempo van de posities in plaats van continu met een vaste snelheid te draaien. Sensoren bij in- en uitloop melden de aandrijving wanneer een doos aanwezig is, zodat de baan stopt en start met de wachtrij in plaats van dozen een positie in te duwen die nog niet gereed is. Dit is wat dezelfde baan zowel als transport als als gecontroleerde buffer laat functioneren zonder een apart accumulatiesysteem.
Twee instellingen dragen het grootste deel van het inbedrijfstellingswerk aan dit gedeelte. De eerste is de positie van de inloop-fotocel: die moet een karton vroeg genoeg detecteren zodat de aandrijving indexeert voordat de doos het volgende gedeelte bereikt, maar niet zo vroeg dat een langzaam bewegende doos dubbel wordt geteld. De tweede is de band- of rol snelheid ten opzichte van de inklapsectie: als de baan sneller loopt dan de tapekop kan opnemen, sluiten dozen het gat en drukken ze op elkaar; loopt hij langzamer, dan vult de buffer nooit en wacht de oprichter op een lege uitloop. De praktische controle is een rij dozen draaien en de tussenruimte ertussen bekijken, daarna de aandrijving bij te stellen tot de afstand constant blijft tijdens de overdracht in plaats van krapper of wijder te worden.
De tape en het type verzegelaar kiezen
Verzegeltape is onderdeel van de specificatie omdat die verandert hoe de tapekop wordt ingesteld. De meeste verzenddozen gebruiken een BOPP-filmtap, gecoat met een acryllijm of een hot-melt lijm. Acryllijm verdraagt een groter temperatuurbereik en is de gangbare keuze voor opslag in wisselende omstandigheden; hot-melt bouwt een snellere initiële hechting op en past bij hogesnelheidslijnen. De tapebreedte is ingesteld op het doosgewicht, met bredere tape voor zwaardere dozen, en de binnenkern van de taperol moet passen in de houder van de machine. De spanningsrem op de kop wordt daarna ingesteld voor de specifieke tape, daarom betekent het wisselen van tapekwaliteit meestal een hercontrole van de instelling.
Verzegelaars worden ook onderscheiden naar de wijze waarop ze omgaan met gemengde doosmaten. Een uniforme verzegelaar is ingesteld op één formaat en draait dat totdat de operator de instelling wijzigt. Een random of automatisch verstelbare verzegelaar voelt elke doos aan en stelt zijn banden en klaphoogte vliegensvlug opnieuw in, wat past bij een stroom van verschillende dozen die tegelijk aankomen, maar hij kost meer en voegt bewegende delen toe. De Braziliaanse lijnen draaien een omschreven formaat tegelijk met een geplande omstel, dus uniforme verzegelaars waren de evenredige keuze; een random verzegelaar zou het antwoord zijn als de lijn gemengde maten in één enkele stroom zou moeten verzegelen in plaats van in batches.
De verzegelaar dimensioneren en de elektrische feiten lezen
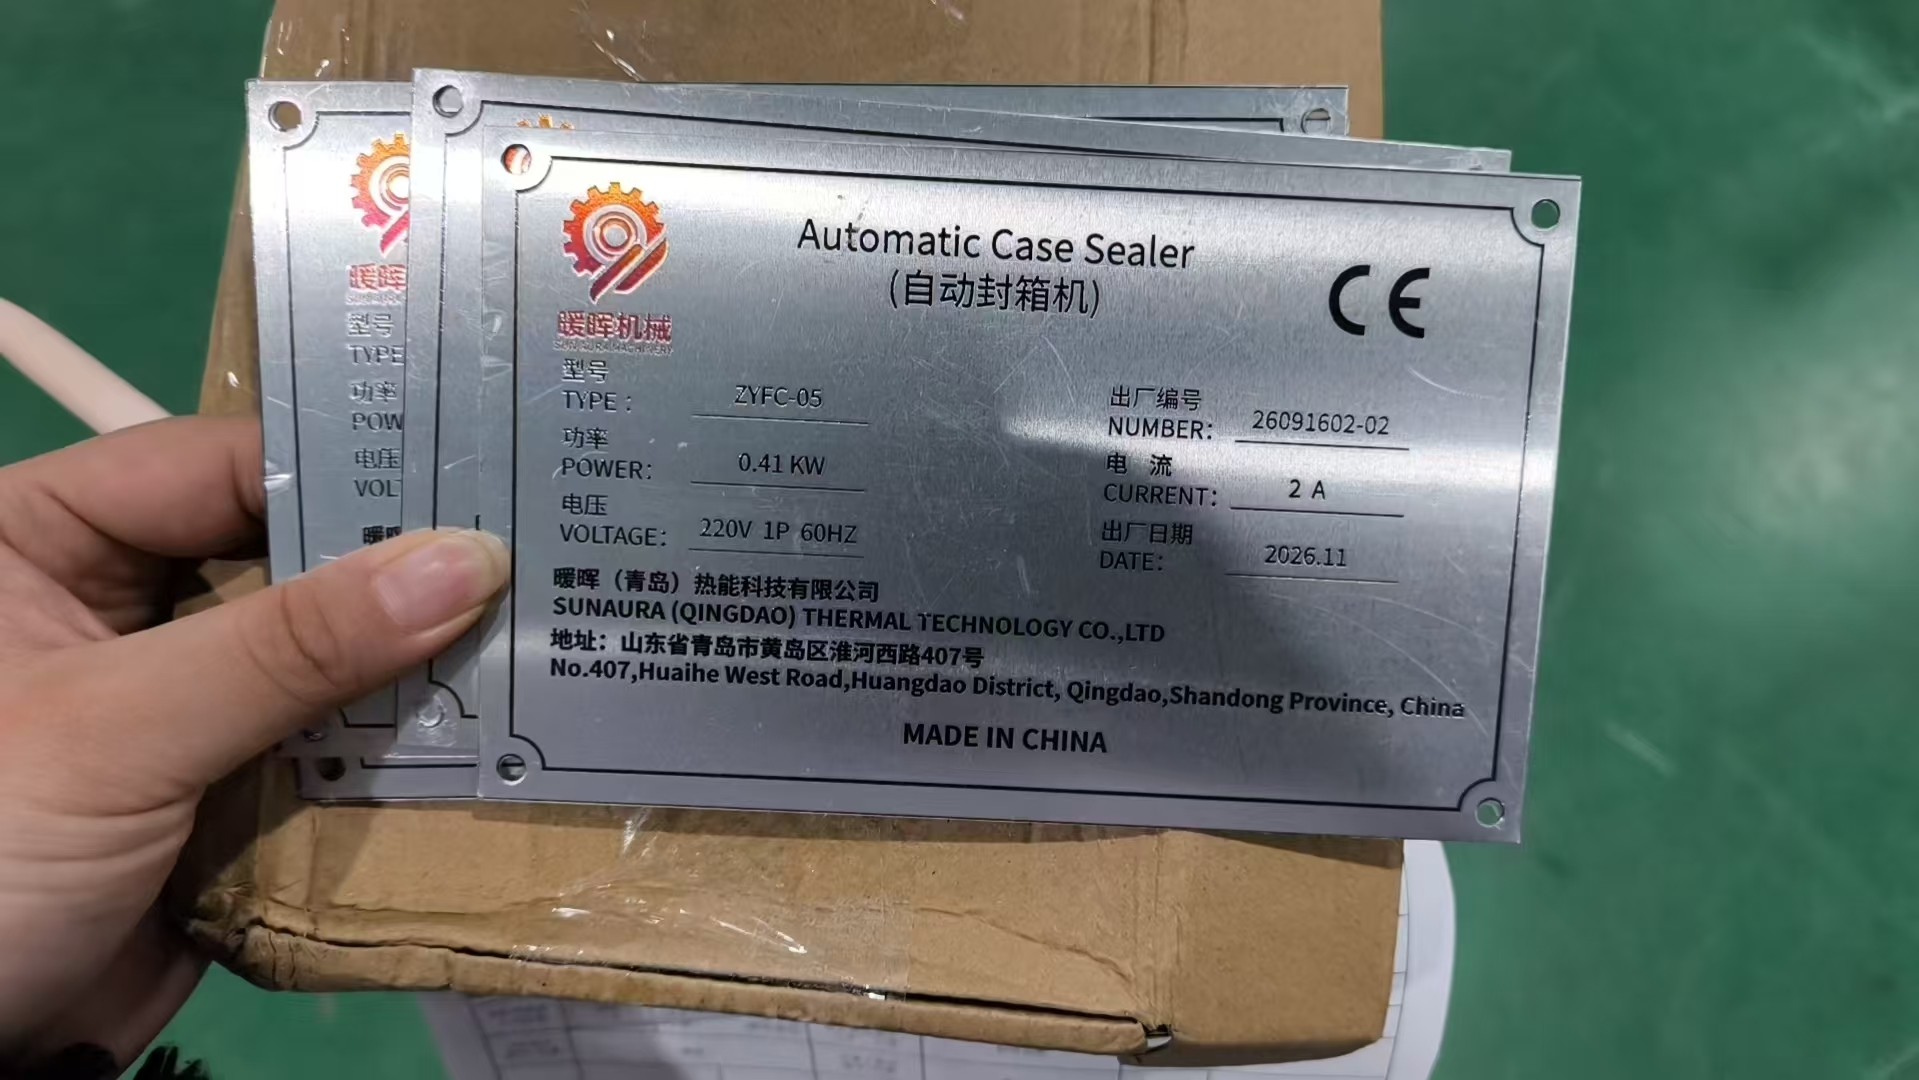
De verzegelaar moet hetzelfde kartonomhulsel accepteren als de oprichter, met de klaparmen en tapekop afgesteld op dooshoogte en -breedte. Het hier gebruikte model is de ZYFC-05, en zijn typeplaatje registreert de elektrische feiten in plaats van een marketing-specificatie. De onderstaande video toont de draairichting waarvan de typeplaatmachine deel uitmaakt.
Spanning, fase en frequentie: het detail dat de installatie blokkeert
De meest voorkomende reden dat een machine bij aankomst niet in bedrijf kan worden genomen, is een mismatch tussen de voeding op het typeplaatje en de locatie. De Braziliaanse lijnen zijn gebouwd voor 220 V eenfasig 60 Hz, vóór de fabricage bevestigd tegen de locatie van de klant. Frequentie doet er net zo toe als spanning: een motor gewikkeld voor 50 Hz die op 60 Hz draait, gedraagt zich anders, en omgekeerd is erger. De keuze tussen eenfasig en driefasig hangt af van het motorvermogen en de voeding ter plaatse; kleine posities zoals deze verzegelaar draaien op één fase, grotere aandrijvingen hebben meestal drie nodig. Wij zetten deze feiten aan het begin van de opdracht schriftelijk vast omdat een motor na levering opnieuw wikkelen of ombouwen traag en vermijdbaar is.
De bevestiging van de klant als acceptatiestandaard gebruiken
De fabrieksprouf is waar de specificatie op papier de draaiende machine ontmoet. De Braziliaanse klant kon niet persoonlijk aanwezig zijn, dus de testvideo’s en de schriftelijke bevestiging dienden hetzelfde doel. De onderstaande punten zijn wat een koper zou moeten vragen te zien, of hij nu persoonlijk aanwezig is of video beoordeelt.
- De oprichter die een volle stapel echte platen draait zonder dubbel aanvoeren, met vierkante dozen en gecentreerde ondertape.
- Dozen die recht door de baan lopen met de geleidingsrails ingesteld op de werkelijke breedte.
- Een partij door de verzegelaar, geen enkele doos, met elke bovenflap ingeschoven en de tape gehecht en gecentreerd.
- De vergrendelingen en noodstops gedemonstreerd, en het gemeten verbruik overeenkomstig het typeplaatje.
- Een vastgelegde omstel tussen formaten als de lijn meer dan één kartonmaat zal draaien, getimed in plaats van geschat.
Omstel en de multi-SKU-straf
Elk kartonformaat op de lijn betekent een omstel: het magazijn en de vormkop van de oprichter, de geleidingsrails van de baan, en de klaparmen en tapebreedte van de verzegelaar worden allemaal gereset. De beslissing is niet of omstellen mogelijk is, maar hoeveel er per dienst plaatsvinden en hoe lang elk duurt. Een lijn die één of twee keer per dag van formaat wisselt, slikt het resetten zonder problemen; een lijn die vijf of zes keer per dag wisselt, besteedt een betekenisvol deel van de dienst aan afstellen in plaats van dozen te verzegelen. Kopers in die positie moeten of formaten groeperen om het aantal wissels te verminderen, of een tweede lijn overwegen, wat mede de reden is waarom de Braziliaanse opdracht het werk over twee machines verdeelde.
Totale kosten en de terugverdienlogica
De terugverdientijd wordt voornamelijk berekend tegen de arbeid die de lijn wegneemt. Het handmatige proces heeft verschillende mensen nodig over opzetten, laden en verzegelen; de geconfigureerde lijn heeft één operator op de laadpositie. Neem de gelasten kosten van de weggenomen posten over een jaar, zet die af tegen de machineprijs, installatie, tape en stroom, en de eenvoudige terugverdientijd is de machinekosten gedeeld door de jaarlijkse besparing. Twee verdere posten horen bij de berekening ook al zijn ze lastiger te offreren: de kosten van afgekeurde of herbewerkte dozen onder het inconsistente handmatige proces, en de kosten van lijnstoringen wanneer een handmatige stap achterblijft. Kopers die alleen de machineprijs tellen en de arbeids- en herbewerkingsposten negeren, bouwen doorgaans te klein en openen hetzelfde probleem een jaar later opnieuw.
Lijnbalancering en waar het knelpunt zit
Een gekoppelde lijn beweegt slechts op de snelheid van zijn traagste positie, dus de eerste stap bij het balanceren is vaststellen welke positie dat is. Op deze lijnen is de handmatige laadpositie bewust het knelpunt, waarbij zowel de oprichter als de verzegelaar sneller kunnen draaien. De posities vóór het knelpunt voeden het, en de posities erna accepteren ervan; de baanbuffer houdt het knelpunt gevoed en voorkomt dat het wacht. Als later een automatische laadkop wordt toegevoegd, verschuift het knelpunt en wordt de cyclus van de oprichter of verzegelaar de nieuwe grens, daarom zijn beide vanaf het begin met marge gedimensioneerd.
De rekenkunde is eenvoudig. Zet de cyclus van elke positie om in eenheden per minuut, neem het kleinste cijfer als lijntempo, en vergelijk dat daarna met het dienstdoel. Een lijn is gebalanceerd als geen positie fors overgedimensioneerd is ten opzichte van het knelpunt en de buffer tussen posities groot genoeg is om de korte pauzes op te vangen. Elke positie overdimensioneeren naar hetzelfde piekcijfer verhoogt de prijs zonder de output te verhogen, omdat het knelpunt nog steeds het echte tempo bepaalt.
Offertes vergelijken en de beoordeling van de leverancier
Twee offertes voor wat lijkt op dezelfde lijn zijn zelden naar dezelfde specificatie gebouwd. De vergelijking moet positie voor positie worden gemaakt in plaats van op het totaal. Bevestig het kartonomhulsel dat elke machine accepteert, de beveiligings- en vergrendelingsstandaard, of het bedieningspaneel en de HMI zijn inbegrepen, de spanning en frequentie waarvoor de machine is gewikkeld, en de documentatie die ermee wordt geleverd. Een lagere offerte die de vergrendelde afscherming, de test op echte platen of de CE-verklaring weglaat, is niet dezelfde machine voor een lagere prijs; die verplaatst kosten en risico naar de koper bij de inbedrijfstelling.
De leveranciersbeoordeling loopt naast de prijs. Vraag om de fabriekstest op de werkelijke platen, de op het serienummer gekoppelde onderdelenlijst, en de antwoordroute voor ondersteuning na levering. De schriftelijke bevestiging in de Braziliaanse opdracht, waarbij de klant de draaiende video bekeek vóór het inpakken in kisten, is het soort acceptatiebewijs dat een leverancier die gemeten wil worden, onderscheidt van een leverancier die om vertrouwen op een typeplaatje vraagt. Reserveonderdelen en after-sales voorwaarden moeten vóór de opdracht worden overeengekomen in plaats van na een storing onderhandeld, omdat de levertijd van een enkel onderdeel een complete lijn kan stilzetten.
Wanneer deze configuratie niet wordt gekocht
Een neutrale lijst met gevallen waarin deze lijn het verkeerde antwoord is, hoort bij de selectie. Specificeer hem niet als het volume zo laag is dat een persoon die een halfautomatische machine aanvoert, geen fulltime kostenpost is; de automatische oprichter verdient dan zijn prijs niet. Specificeer geen handmatige laadpositie als één enkele SKU de hele dienst in hoog volume draait, want een automatische laadkop is de stap die de arbeid daadwerkelijk wegneemt. Specificeer niet één lijn als de formaten vele keren per dag wisselen, want de omsteltijd zal domineren. En verbind u niet totdat de spanning en frequentie ter plaatse zijn bevestigd, want een voedingsmismatch stopt het project bij de inbedrijfstelling. Deze grenzen benoemen is hoe de juist gedimensioneerde lijn wordt onderscheiden van de grootste.
Vragen die kopers stellen vóór de beslissing
Kan ik beginnen met de handmatige laadpositie en die later automatiseren? Ja, als de lijn er vanaf het begin voor is gebouwd. De baan en de verzegelaar moeten zijn gedimensioneerd op de toekomstige kop, en het bedieningspaneel moet de reservecapaciteit hebben om die toe te voegen; een lijn die niet op de upgrade was ontworpen, achteraf ombouwen is duurder dan hem vooraf te specificeren. De Braziliaanse lijnen zijn bewust op deze manier gebouwd.
Heb ik een driefasige voeding nodig? Dat hangt af van het motorvermogen. Kleine posities zoals de ZYFC-05 draaien op één fase; grotere aandrijvingen en automatische laadkoppen vereisen over het algemeen drie. De voeding wordt gecontroleerd tegen het typeplaatje voordat de machine wordt gewikkeld, dus de elektricien ter plaatse moet deel uitmaken van de vroege bespreking in plaats van bij levering erbij te worden gehaald.
Hoe weet ik dat de machine met mijn dozen werkt? De fabriekstest gebruikt de echte platen en draait een partij, geen enkele doos. Dubbel aanvoeren bij de oprichter, scheefstand op de baan en tapekwaliteit bij de verzegelaar worden allemaal op dat materiaal gecontroleerd, en de testvideo is het bewijs. Van een machine die alleen op een generiek monster is getest, kan niet worden aangenomen dat hij uw karton draait.
Koop ik één snellere lijn of twee standaardlijnen? Het antwoord volgt de plattegrond en het aantal omstellen. Twee lijnen beschermen tegen een enkele storing die de hele operatie stilzetten en verkorten de transportafstand, terwijl één snellere lijn past bij één ruimte met een dominante SKU. De twee ruimtes en gemengde formaten van de Braziliaanse klant maakten de verdeling de keuze met het lagere risico.
De informatie die we vóór een offerte nodig hebben
- Kartonmaten over elk formaat heen, met kartonkwaliteit en golfprofiel.
- Doel verzegelde dozen per dienst en het aantal werkende minuten, geen piekcijfer.
- Hoeveel formaten en hoe vaak de lijn ertussen wisselt.
- Spanning, fase en frequentie ter plaatse, en de beschikbare vloeroppervlakte met toegangsruimte.
- Het product dat wordt verpakt, en of de inhoud moet worden gecontroleerd voordat de doos sluit.
Met deze invoer kunnen wij een gedimensioneerde plattegrond, een vaste positielijst en de acceptatiepunten terugleveren, en dezelfde fabriekstest op uw platen draaien als de Braziliaanse klant heeft beoordeeld. Stuur de details via de contactpagina, of vergelijk de leveringsdetails in het begeleidingsartikel over de bouw en de goedkeuring.