Twee automatische kartonverpakkingslijnen voor een klant in Brazilië: van vlakke plaat tot verzegelde karton, in onze werkplaats getest voordat we de machines in een kist verpakten
In november 2026 hebben we twee eindlijn-kartonverpakkingslijnen voor een klant in Brazilië gebouwd en getest. Elke lijn neemt een vlakke golfkartonnen plaat, vormt hem op en plakt de bodem dicht, voert de lege karton langs een verpakkingspositie, klapt daarna de bovenflappen naar binnen en verzegelt de karton met plakband. Beide lijnen zijn bij ons op de vloer gedraaid met de kartonmaat van de klant; de klant heeft de testvideo bekeken, het resultaat schriftelijk bevestigd, en pas daarna hebben we de machines in export-houten kisten gezet. Dit artikel beschrijft wat er gebouwd is, hoe de posities samenwerken en wat de klant daadwerkelijk heeft goedgekeurd.
Wat de klant bestelde en waarom
De koper runt twee afzonderlijke verpakkingsruimtes en wilde per ruimte één lijn in plaats van één gedeelde lijn. De reden is praktisch: als de ene ruimte stopt voor een formaatwissel of een routinematige controle, blijft de andere draaien. Twee lijnen beperken bovendien de afstand die medewerkers met gevulde producten moeten afleggen. De opdracht bestond daarom uit twee lijnen met een identieke lay-out, elk opgebouwd rond dezelfde vier posities: een automatische kartonoprichter met bodemverzegeling, een motorische rollenbaan, een handmatige laadpositie waar personeel het product in de open karton legt, en een automatische kartonverzegelaar die de bovenflappen inklapt en dichtplakt.
De karton is een standaard regular slotted container, en de lijn is telkens op één kartonformaat ingesteld met een omschreven omstel tussen de formaten. Het uitgesproken doel van de klant was niet de topsnelheid op één enkele SKU. Het doel was om de twee traagste handmatige stappen in de ruimte weg te nemen — het met de hand openzetten en onderplakken van dozen, en het inklappen en bovenplakken na het verpakken — terwijl één persoon op de laadpositie controleert wat er in elke karton gaat.
De lijlay-out, positie voor positie
1. Automatische kartonoprichter met bodemverzegeling
De oprichter staat aan het begin van de lijn. Een stapel vlakke platen wordt in het magazijn geplaatst; de machine pakt telkens één plaat, rechthoekt hem rond de vormkop en drukt de bodemflappen samen voordat de bodemtapekop het band aanbrengt. De gereedekte lege karton wordt vierkant en boven open afgevoerd, klaar om gevuld te worden. Deze positie staat in een afgeschermd frame met een HMI en een bedieningspaneel, zoals u aan de rechterkant van de overzichtsvideo ziet. De afscherming houdt handen weg van het piker- en klepsluitmechanisme terwijl de machine draait.
Het vervangen van het handmatig opzetten verandert het ritme van de hele ruimte. Een persoon die met de hand dozen openzet, is meestal het knelpunt waar de verpakkingspositie op moet wachten. De oprichter geeft een gestage stroom open dozen af, zodat de rollenbaan en het laadpersoneel het tempo bepalen. Het neemt ook de variatie weg in met de hand gevouwen bodems, waar slecht rechthoekige dozen en rimpels in de tape meestal beginnen.
Het platenmagazijn is gedimensioneerd om een werkvoorraad te houden in plaats van een volledige dienst plaatmateriaal, wat het vloeroppervlak beperkt en de operator de ruimte geeft om platen bij te vullen tijdens de normale laadcyclus. De waarschuwing bij laag plaatniveau op de HMI meldt de operator voordat het magazijn leeg raakt, zodat de lijn niet een cyclus afmaakt en daarna stopt door gebrek aan een plaat. Het magazijn gevuld houden is een korte, frequente taak in plaats van een lange onderbreking, wat past bij de manier waarop de enkele operator al beweegt tussen de rollenbaan en de laadpositie.
2. Motorische rollenbaan
Tussen oprichter en verzegelaar reizen de open dozen over een motorische rollenbaan, die tegelijk de handmatige laadzone vormt. Het rolppervlak staat gelijk met de in- en uitloop van de machine, zodat dozen zonder tillen worden overgedragen. Geleidingsrails houden elke karton rechthoekig tijdens het transport. De rollenbaan is de buffer in het systeem: hij houdt een wachtrij open dozen aan zodat de oprichter kan doordraaien terwijl de operator de doos voor zich vult, en zodat een korte pauze bij het laden de oprichter niet meteen stopt.
De lengte van de rollenbaan wordt niet alleen door de plattegrond gekozen. Hij bepaalt de grootte van de buffer tussen oprichter en laadpositie. Een rollenbaan die drie of vier open dozen kan vasthouden, geeft de oprichter genoeg ruimte om door te draaien als de operator even pauzeert voor een label of een controle van een pakket, en geeft de operator een vaste wachtrij zodat die nooit op een lege doos hoeft te wachten. Een te korte rollenbaan geeft elke kleine pauze direct door aan de oprichter, die herhaaldelijk start en stopt en het gestage ritme waarvoor hij ontworpen is verliest. Bij deze opdracht is de baanlengte ingesteld om een kleine wachtrij te houden terwijl het totale vloeroppervlak compact blijft voor de twee verpakkingsruimtes.
3. Handmatige laadpositie
De klant heeft deze stap bewust handmatig gehouden. Een automatische case packer met een robotische of invulkop loont als één enkele SKU lange perioden met hoog volume draait. Deze koper heeft te maken met een mix van producten en verpakkingseenheden, en wil dat een persoon de inhoud en de rangschikking controleert voordat de doos wordt gesloten. De operator laadt het product in de open karton zodra die de positie bereikt, en geeft hem daarna door naar de verzegelaar. De lijn is zo gebouwd dat dit later kan worden opgewaardeerd: de rollenbaan en verzegelaar zijn al gedimensioneerd om een automatische laadkop te accepteren als de productmix smaller wordt en het volume stijgt.
4. Automatische kartonverzegelaar, model ZYFC-05
Aan het einde van de lijn gaat de gevulde karton de automatische kartonverzegelaar in. De gele klepklaparmen duwen de vier bovenflappen achtereenvolgens naar binnen, en de bovenbandkop brengt de tape aan terwijl de karton doorloopt. De karton verlaat de machine gesloten en verzegeld, zowel met de originele ondertape van de oprichter als de nieuwe bovenband. De verzegelaar die op deze opdracht is gespecificeerd, is het model ZYFC-05, hetzelfde unittype waarvan de elektrische waarden in het technische begeleidingsartikel worden bekeken.
Hoe het inklappen van de flappen en de tapekop daadwerkelijk werken
Een regular slotted karton heeft vier bovenflappen: twee smalle binnenflappen en twee bredere buitenflappen. De verzegelaar behandelt ze in een vaste volgorde. Zodra de karton binnenkomt, tilt een gebogen ploegschaar de twee binnenflappen op en houdt ze omhoog; een stel zijarmen veegt daarna de twee buitenflappen naar binnen en over de binnenflappen, zodat alle vier in het midden bijeenkomen. De karton beweegt hier al, en daarom zijn de klaparmen gebogen in plaats van rechte staven. Tegen de tijd dat de doos de tapekop bereikt, liggen de flappen vlak en rechthoekig.
De tapekop zelf is een eenvoudige mechanische unit zonder aparte motor. Een verende rol drukt de voorrand van de tape op de doos, een vast mes knipt de tape op de juiste lengte terwijl de karton doorloopt, en een achterrol wrijft de achterkant op de karton plat. De tapespanning wordt ingesteld met een instelbare rem op de rol. Is de rem te strak, dan rekt de tape en laat hij los; is hij te slap, dan ligt de tape in rimpels. Dit is een instelling die wij tijdens de test vastzetten en voor de klant markeren, omdat dit het eerste is wat een operator controleert als een doos slecht verzegeld lijkt.
De karton zelf: kartonkwaliteit en waarom die ertoe doet
De machines worden rond de karton gebouwd, niet andersom, dus de plaat-specificatie is onderdeel van de engineering. Golfkarton wordt beschreven aan de hand van het golfprofiel en de sterkte. De golf is de gegolfde binnenlaag: gangbare profielen lopen van een fijne B-golf voor bedrukte retaildozen tot een stijvere C-golf voor verzenddozen, met dubbelgolf BC-karton voor zwaardere inhoud. De sterkte wordt uitgedrukt als een edge crush test-waarde, die de belasting meet die een staande doos kan dragen voordat hij knikt, of als een Mullen burstwaarde, die de weerstand tegen doorprikken meet. Edge crush-cijfers zijn de gangbare keuze voor stapelen in het magazijn; burst-cijfers doen ertoe bij scherpe inhoud of ruwe behandeling van de doos.
Deze details voeden direct de instellingen van de oprichter. Een zwaardere dubbelgolfplaat is stijver, dus de magazijnzuignappen en de vormkop hebben meer kracht nodig en het tijdstip van het klepsluiten verschilt iets. Een karton dat te licht is voor het productgewicht, knijpt bij de vormkop in of hangt door op de rollenbaan. Wij vragen om de werkelijke platen van de klant in plaats van een generiek monster zodat de test op het echte materiaal draait, en de testvideo’s van deze opdracht zijn gemaakt met die exacte dozen.
Hoe de fabrieksprouf is uitgevoerd
Voordat we iets voor de klant opnamen, hebben we de lijn door dezelfde controles gehaald die we bij elke exportopdracht gebruiken. De onderstaande lijst is de praktische versie, geen papierwerk-oefening.
- Het magazijn van de oprichter gevuld met een volle stapel platen van de klant, en gecontroleerd dat hij telkens één plaat pikt zonder dubbel aanvoeren of vastlopen.
- Elke opgezette doos gecontroleerd op rechthoekige hoeken en een gecentreerde ondertape, en elke doos met een ingeklapte of ingeknepen flap afgekeurd.
- De geleidingsrails van de baan en de bandbreedte van de verzegelaar ingesteld op de kartonmaten, en bevestigd dat de karton niet scheef staat tussen de posities.
- Een partij door de verzegelaar gehaald en gecontroleerd dat alle vier de bovenflappen volledig zijn ingeschoven, de tape gecentreerd en gehecht is, en er geen opstaande hoeken zijn.
- De afgeschermde oprichter gecontroleerd met de deuren open en dicht, om te bevestigen dat de vergrendelingen de cyclus stoppen als de toegang wordt geopend.
- Het stroomverbruik gemeten tegen het typeplaatje, en bevestigd dat de noodstop de lijn vanuit elke positie tot stilstand brengt.
De schriftelijke goedkeuring van de klant
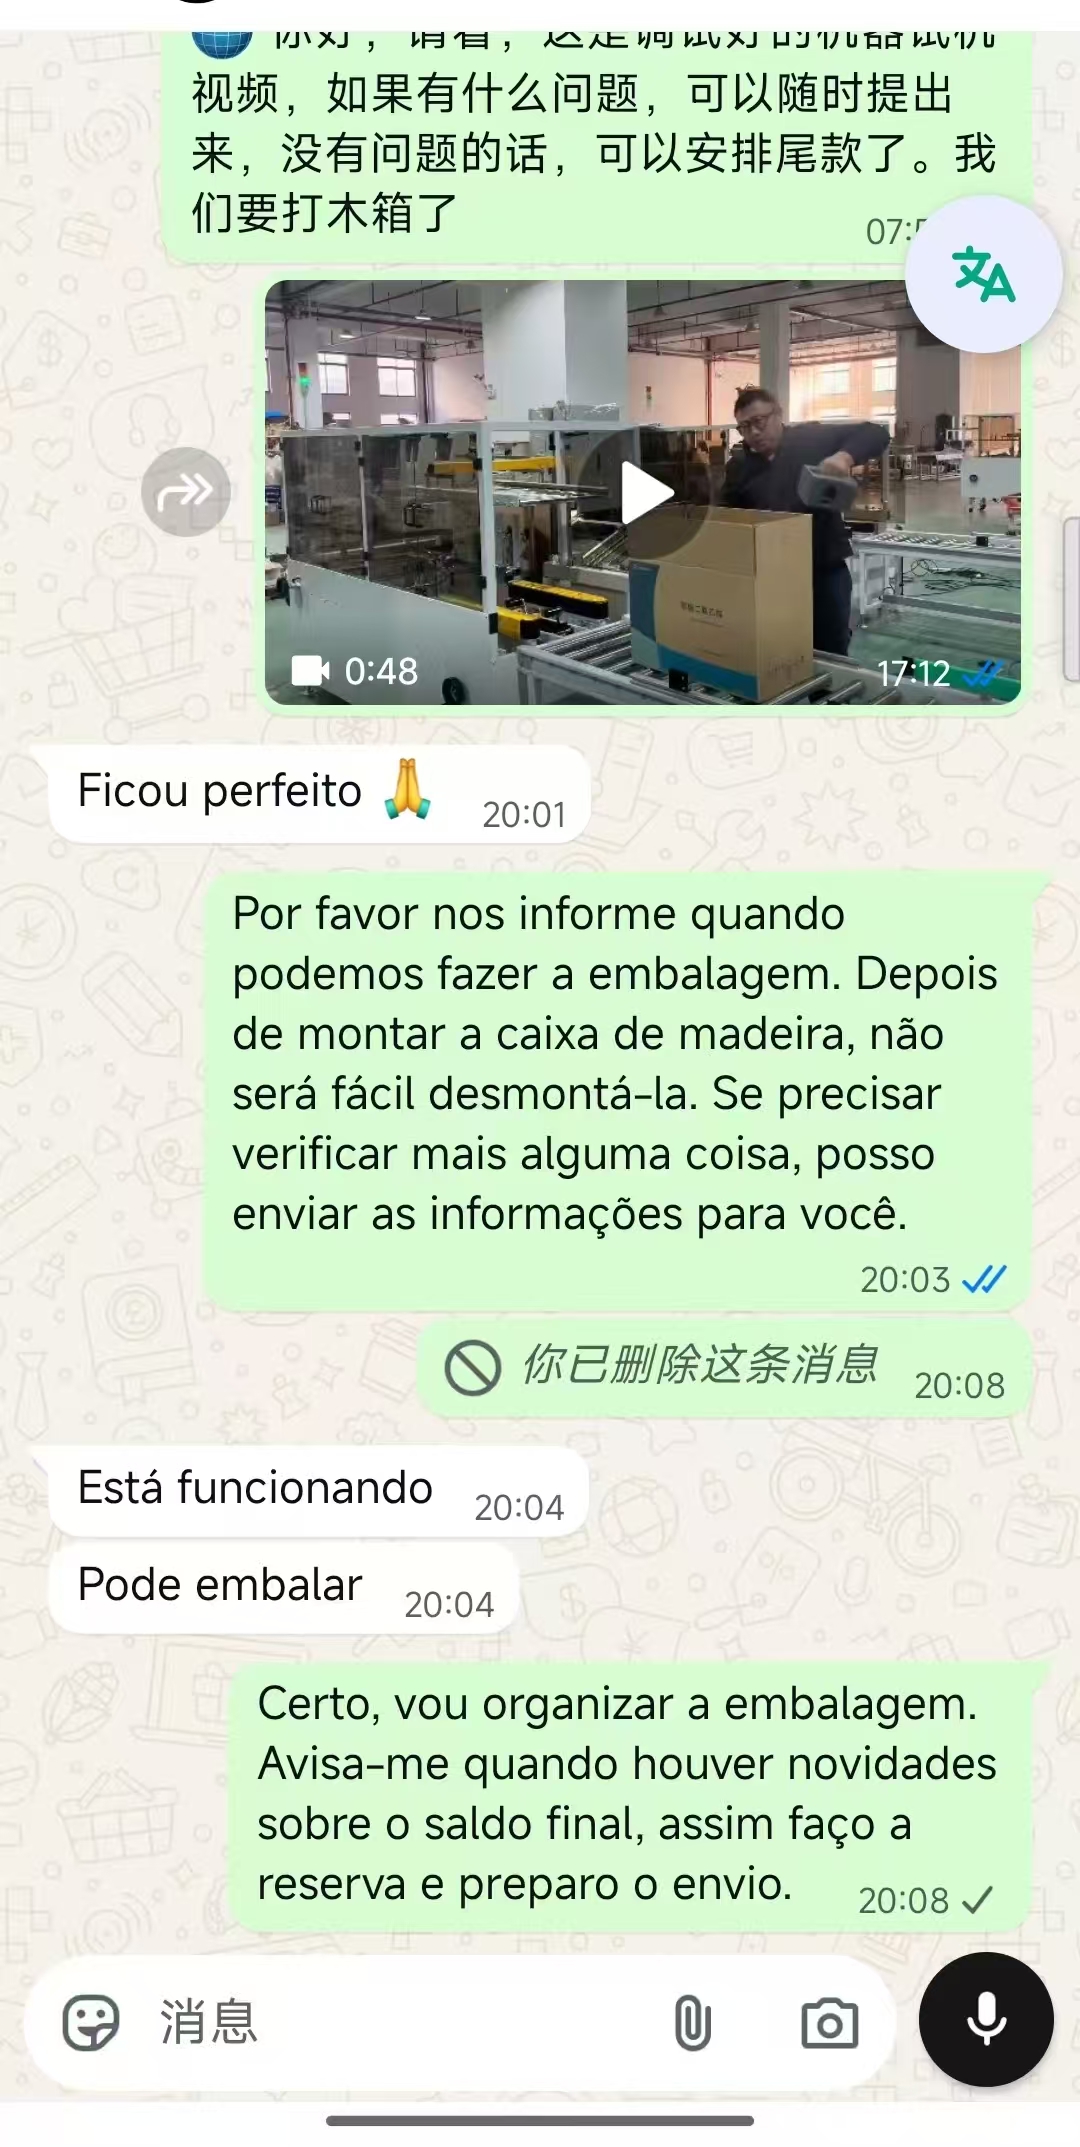
De berichten in de screenshot zijn de eigen woorden van de klant. Na ontvangst van de testvideo antwoordde de koper “Ficou perfeito” (het is goed uitgekomen), daarna “Está funcionando” (het werkt) en “Pode embalar” (u kunt hem verpakken). We houden de lijn aan het inpakken in kisten vast tot deze bevestiging binnen is, met een simpele reden: zodra een machine in een houten exportkist is vastgebout, betekent het opnieuw openmaken om een instelling te controleren een gedeeltelijke demontage van de verpakking. De test eerst bevestigen houdt de planning van de klant en die van ons schoon.
Automatische lijn versus het handmatige proces dat hij vervangt
| Vergelijkpunt | Handmatig opzetten, verpakken en verzegelen | Deze twee automatische lijnen |
|---|---|---|
| Opzetten en ondertape | Met de hand gedaan, snelheid wisselt per operator | Automatisch vanuit het platenmagazijn, consistente rechthoekige dozen |
| Klap van de bovenflappen en tape | Met de hand gevouwen, tape vaak niet centraal of gerimpeld | Mechanisch inklappen en gecentreerde tape op elke doos |
| Personeel per lijn | Drie tot vier mensen over de stappen | Eén persoon op de laadpositie |
| Variatie in dooskwaliteit | Hoog, afhankelijk van vermoeidheid en dienst | Laag, instellingen vast tot een formaatwissel |
| Tempo | Bepaald door de snelste handmatige stap | Bepaald door de laadoperator, met een buffervoorraad |
| Belangrijkste beperking | Arbeidskosten en inconsistente dozen | Eén kartonformaat tegelijk; tussen maten is een omstel nodig |
Hoe de doorzet wordt berekend bij een lijn met een handmatige positie
Bij deze lay-out kunnen zowel de oprichter als de verzegelaar sneller draaien dan de handmatige laadpositie, dus de laadoperator bepaalt de werkelijke output, niet de typeplaatjes van de machines. De bruikbare berekening is de cyclustijd op de laadpositie. Als de operator elke zes seconden een gevulde karton kan vrijgeven, ligt de lijn vast op tien dozen per minuut, ongeacht hoe snel de oprichter kan cyclen. De machine boven dat tempo dimensioneren is geen verspilling, maar het verhoogt de output niet; het bouwt de buffervoorraad op en laat de oprichter inhalen na een korte pauze.
De praktische manier om de lijn te plannen, is terugwerken vanuit het doel van de dienst. Neem het aantal verzegelde dozen dat de dienst nodig heeft, deel door de werkende minuten, en tel daarna een marge op omdat geen handmatige positie een volledige dienst op zijn piek draait. Een gangbare planningswaarde is de lijn te dimensioneren tegen ongeveer 70 tot 80 procent van het beste tempo van de operator, wat ruimte laat voor pauzes, kleine controles en de occasionele verkeerd aangevoerde doos. Bouwen naar het theoretische maximum laat geen buffer over en de lijn mist zijn doel zodra het laden wordt onderbroken.
Beveiliging en de CE-machinerichtlijn
De gevaren op deze lijn concentreren zich op twee plekken: het piker- en klepsluitmechanisme van de oprichter, dat met echte kracht beweegt, en het tapemes en de aandrijfriemen van de verzegelaar. De oprichter is daarom gebouwd als een afgeschermde kast met vergrendelde deuren, zodat het openen van de toegang tijdens het draaien de beweging stopt voordat een hand het mechanisme kan bereiken. De verzegelaar houdt zijn bewegende delen achter vaste afschermingen, waarbij de tapekop alleen via een omschreven opening bereikbaar is voor het wisselen van de rol. Noodstopknoppen staan op het paneel van de oprichter, in de laadzone en op de verzegelaar, en elk ervan stopt de complete lijn.
Het CE-merk op het typeplaatje wordt gedragen door de verklaring in de documentatiemap. De machine is beoordeeld tegen de machinerichtlijn op mechanische en elektrische veiligheid, waarbij de beveiligingsafstanden, het vergrendelingsgedrag en het noodstopcircuit gedocumenteerd zijn in plaats van verondersteld. Knelpunten van de rollenbaan zijn afgeschermd waar een rol de aandrijving ontmoet, en het elektrische paneel is gebouwd volgens de relevante laagspannings- en paneelnormen. Dit doet er ook buiten de Europese markt toe omdat de eigen veiligheidsbeoordeling van de klant hetzelfde bewijs zal vragen, ongeacht de bestemming.
Voorbereiding ter plaatse en installatie
De lijn heeft geen speciale fundering nodig, maar de vloer moet vlak en waterpas genoeg zijn dat de frames rechthoekig staan; de machines gebruiken verstelbare voeten in plaats van zwenkwielen op hun vaste positie. De belangrijkste invoer ter plaatse zijn de elektrische aansluiting die overeenkomt met het typeplaatje en een heldere lay-out die ruimte laat om het magazijn van de oprichter van voren te vullen en voor de operator om de laadpositie te bewerken zonder de baan over te steken. Wij leveren voor verzending een gedimensioneerde plattegrond met het exacte vloeroppervlak, de toegangsruimte en de plaats waar de stroom wordt aangesloten, zodat de klant de vloer en het aansluitpunt kan voorbereiden voordat de kisten arriveren.
De inbedrijfstelling ter plaatse verloopt in een vaste volgorde: de secties waterpas zetten en verbinden, de baan en de signaalverbindingen tussen de posities aansluiten, de draairichting van elke aandrijving bevestigen, lege dozen door het volledige traject draaien, daarna gevulde dozen draaien en de verzegelingen controleren. Dezelfde acceptatiepunten als bij de fabrieksprouf worden ter plaatse herhaald, omdat transport een geleidingsrail kan verschuiven of een instelling kan loslaten, ook als de verpakking deugt.
Onderhoud en de onderdelen die slijten
De lijn gebruikt weinig slijtdelen, wat mede de reden is dat hij past bij een koper zonder groot onderhoudsteam. Het verbruiksmateriaal is de tape zelf, die de operator routinematig vervangt. Het tapemes wordt op lange termijn bot en is een vervanging met bouten in plaats van een slijpklus. De aandrijfkettingen van de baan en de aandrijfriemen van de verzegelaar worden op schema gecontroleerd en gesmeerd, en de zuignappen van het magazijn van de oprichter worden geïnspecteerd omdat een versleten naap de gebruikelijke oorzaak is van een gemiste pik. De onderstaande tabel behandelt de storingen die in de praktijk voorkomen.
De opdracht is geleverd met een omschreven set verbruiksartikelen en reserveonderdelen in plaats van een openstaande lijst. Samen met de machines gingen de eerste rollen van de gespecificeerde BOPP-tape, één vervangend tapemes per verzegelaar, een reserve set magazijnzuignappen van de oprichter, en de bevestigingsmiddelen die nodig zijn om de baansecties te verbinden. Het bij elkaar houden van deze eerste serviceartikelen in dezelfde kist als de onderdelenlijst betekent dat het onderhoudsteam geen houderspecifiek mes of bijpassende naap hoeft te zoeken vóór de eerste routinematige service. De onderdelenlijst zelf is gekoppeld aan het serienummer van elke machine, zodat elke latere bestelling kan worden geplaatst tegen het exacte gemonteerde onderdeel in plaats van een omschrijving.
| Symptoom | Waarschijnlijke oorzaak | Actie |
|---|---|---|
| Oprichter mist een plaat of voert er twee tegelijk aan | Versleten zuignap, of magazijn niet rechthoekig gestapeld | Inspecteer de naap, stapel de voorraad opnieuw rechthoekig en controleer de luchtdruk |
| Doos staat scheef op de baan | Geleidingsrail los of te wijd ingesteld | Stel de rails opnieuw in op de doosbreedte en zet ze vast |
| Tape gerimpeld of niet centraal | Spanning van de taperem verkeerd, of rol vuil | Stel de rem opnieuw af en reinig de drukrol |
| Bovenflap niet volledig ingeschoven | Hoogte van de klaparm ver na een formaatwissel | Stel de armhoogte opnieuw in op de nieuwe dooshoogte |
| Verzegelaar stopt met een doos erin vast | Ingeknepen karton of een vreemd voorwerp in de kop | Maak de opening vrij via de toegangsopening, nooit met de stroom aangesloten |
Verpakken in kisten en verzending
Na de schriftelijke goedkeuring werd elke lijn opgedeeld in zijn transportsecties, vastgezet in gefumigeerde export-houten kisten, en vastgesjouwd zodat de baanframes en afgeschermde kasten niet kunnen verschuiven tijdens het transport. De bedieningspanelen en de HMI-eenheden zijn apart verpakt en tegen de frames aan vastgezet. De bijgevoegde documentatiemap bevat de elektrische tekeningen, de op het serienummer gekoppelde onderdelenlijst, de CE-verklaring en de bedienings- en onderhoudsnotities. Omdat de klant twee lijnen bestelde, zijn de kisten gemarkeerd om aan te geven welke sectie bij welke lijn hoort, zodat de hermontage ter plaatse eenvoudig verloopt.
De kisten in ontvangst nemen en de uitpakchecklist
Omdat de kisten lijn voor lijn zijn gemarkeerd, kan het ontvangstteam elke set kisten bij de verpakkingsruimte waar hij bij hoort klaarzetten, in plaats van alles in één vak uit te stallen. De eerste controle bij aankomst is de externe: bevestig dat de fumigatiemarkeringen en de kistetiketten intact zijn, en noteer elke kist met een gebroken sjouwpaal of een ingedrukt paneel voordat hij wordt geopend. Als een kist tijdens het transport een harde klap heeft gekregen, is de juiste stap hem te openen aan de hand van de paklijst en de sectie te controleren aan de hand van de gedimensioneerde plattegrond voordat de stroom wordt aangesloten, in plaats van aan te nemen dat de machine erin rechthoekig staat.
Het uitpakken verloopt in omgekeerde volgorde van de documentatiemap. Elke sectie wordt gecontroleerd tegen de op zijn serienummer gekoppelde onderdelenlijst, de apart verpakte HMI en bedieningspanelen worden aan hun kast toegewezen, en de ingezamelde bevestigingsmiddelen en reserve-tapemes zijn geteld voordat de houten kist wordt afgebroken. De verpakking bewaren totdat elk item op de lijst is afgevinkt, is bewust gedaan: een ontbrekende railklem of een losse kabel is veel makkelijker te traceren zolang de kist en zijn markeringen er nog zijn. Zodra de inventaris compleet is, neemt de eerder beschreven inbedrijfstelling ter plaatse het over, beginnend met het waterpas zetten van de voeten en het verbinden van de baansecties.
Projectplanning en de twee lijnen identiek houden
Twee lijnen in één opdracht bouwen wordt beheerd tegen één specificatie, zodat de machines daadwerkelijk uitwisselbaar zijn, niet alleen vergelijkbaar. De framematen, de baanhoogte, de bandbreedte van de verzegelaar en het HMI-programma zijn allemaal op dezelfde waarden ingesteld, en de elektrische tekeningen zijn één keer uitgegeven en op beide toegepast. Dit doet ertoe tijdens de bouw omdat een reserveonderdeel of een instellingswijziging die op de ene lijn werkt, gegarandeerd op de andere werkt, en het doet ertoe na levering omdat het onderhoudsteam van de klant slechts één set procedures hoeft te leren en één gemeenschappelijke set reserveonderdelen hoeft aan te houden.
Het communicatieritme door het project was bewust eenvoudig. In de bouwfase bevestigden we het plaatmonster, de kartonmaten en de spanning ter plaatse schriftelijk vóór de fabricage, zodat niets aan interpretatie werd overgelaten. In de testfase stuurden we draaiende video’s in plaats van een schriftelijke claim, en hielden we het inpakken in kisten vast tot de bevestiging van de klant terugkwam. De overdrachtsfase is de documentatiemap en de gemarkeerde kisten die hierboven beschreven zijn. Deze drie poorten expliciet houden, is wat ervoor zorgt dat een opdracht voor twee machines over twee verpakkingsruimtes afloopt zonder een ronde herbewerking.
Waar deze lay-out past en waar niet
Deze opstelling past bij een operatie die een beperkte set kartonformaten draait, een persoon de inhoud van elke doos wil laten controleren, en tijd verliest aan handmatig opzetten en verzegelen. Het is een verstandige tussenstap tussen een volledig handmatige ruimte en een volledig automatische case packer. Hij past minder goed bij een fabriek die veel kartonmaten draait met frequente wissels door de dienst, omdat elke formaatwissel nog steeds het resetten van magazijn, rails en verzegelbreedte betekent, en bij een lijn met één enkele SKU in hoog volume waar een automatische laadkop ook de handmatige positie zou wegnemen. Voor de engineeringdetails over het dimensioneren van elke positie en de keuze tussen automatische en halfautomatische units, zie het begeleidingsartikel over het configureren van een eindlijn-kartonverpakkingslijn.
Als u een vergelijkbare lijn plant en wilt weten welke informatie we vóór een offerte nodig hebben, begin dan met de kartonmaten en kartonkwaliteit, het doelaantal verzegelde dozen per dienst, het aantal formaten en hoe vaak u ertussen wisselt, en de spanning en frequentie ter plaatse. U kunt die doorgeven via de contactpagina en wij leveren een plattegrond en een vaste specificatie terug.