Dwie automatyczne linie pakowania kartonów dla klienta z Brazylii: od płaskiego wykładu do zaklejonego kartonu, przetestowane w naszej hali przed pakowaniem w skrzynie
W listopadzie 2026 roku ukończyliśmy budowę i testowanie dwóch linii pakowania kartonów końca linii dla klienta z Brazylii. Każda linia pobiera płaski wykład tekturowy, rozkłada go i zakleja dno, transportuje pusty karton na stanowisko napełniania, a następnie składa górne klapki i zakleja karton taśmą. Obie linie uruchomiliśmy na naszej hali na wymiarze kartonu klienta; klient obejrzał film z testu, potwierdził wynik pisemnie i dopiero potem zapakowaliśmy maszyny w eksportowe skrzynie drewniane. W tym artykule opisano, co zbudowaliśmy, jak poszczególne stanowiska współpracują ze sobą i co konkretnie klient zatwierdził.
Co klient zamówił i dlaczego
Nabywca prowadzi dwa oddzielne obszary pakowania i chciał po jednej linii na każdy obszar, a nie jedną wspólną linię. Powód jest praktyczny: gdy jeden obszar zatrzymuje się na zmianę wymiaru kartonu lub rutynową kontrolę, drugi pracuje dalej. Dwie linie ograniczają też odległość, jaką operatorzy muszą przenosić wypełniony produkt. Zamówienie obejmowało więc dwie linie o identycznym układzie, każda zbudowana wokół tych samych czterech stanowisk: automatycznej składarki kartonów z zaklejaniem dna, napędzanego przenośnika rolkowego, ręcznego stanowiska załadunku, na którym pracownicy umieszczają produkt w otwartym kartonie, oraz automatycznej zaklejarki kartonów, która składa i zakleja górę.
Karton to standardowy pojemnik typu RSC (regular slotted container), a linia jest ustawiona pod jeden format kartonu naraz, z określonym przezbrojeniem między formatami. Deklarowanym celem klienta nie była maksymalna prędkość dla jednego SKU, lecz eliminacja dwóch najwolniejszych ręcznych czynności w hali — ręcznego otwierania i taśmowania dna oraz składania i taśmowania góry po napełnieniu — przy zachowaniu jednej osoby w punkcie załadunku, która kontroluje, co trafia do każdego kartonu.
Układ linii, stanowisko po stanowisku
1. Automatyczna składarka kartonów z zaklejaniem dna
Składarka znajduje się na początku linii. Stos płaskich wykładów umieszcza się w zasobniku; maszyna pobiera po jednym wykładzie, prostuje go w głowicy formującej i dociska dolne klapki, po czym głowica zaklejania dna nakłada taśmę. Gotowy pusty karton jest wydawany wyprostowany i otwarty u góry, gotowy do napełnienia. Stanowisko to zamknięte jest w osłoniętej ramie z panelem HMI i pulpitem sterowniczym, co widać po prawej stronie filmu przeglądowego. Obudowa utrzymuje ręce z dala od mechanizmu pobierania i zamykania klapek podczas cyklu pracy maszyny.
Zastąpienie ręcznego rozkładania zmienia rytm całej hali. Osoba otwierająca kartony ręcznie bywa zwykle wąskim gardłem, na które czeka stanowisko pakowania. Składarka uwalnia stały strumień otwartych kartonów, więc tempo wyznacza przenośnik i pracownik załadunku. Eliminuje też nierówności w ręcznie składanych dnach, skąd zwykle biorą się źle wyprostowane kartony i zmarszczki na taśmie.
Zasobnik wykładów jest wymiarowany pod roboczy stos, a nie pod cały zmianowy zapas tektury, co ogranicza gabaryty maszyny i pozwala operatorowi uzupełniać wykłady w trakcie normalnego cyklu załadunku. Ostrzeżenie o niskim poziomie tektury na panelu HMI powiadamia operatora, zanim zasobnik się opróżni, dzięki czemu linia nie kończy cyklu i nie zatrzymuje się z powodu braku wykładu. Utrzymywanie zasobnika w stanie pełnym to krótkie, częste zadanie, a nie długa przerwa, co pasuje do sposobu poruszania się jednego operatora między przenośnikiem a punktem załadunku.
2. Napędzany przenośnik rolkowy
Pomiędzy składarką a zaklejarką otwarte kartony przemieszczają się po napędzanym przenośniku rolkowym, który pełni też funkcję ręcznej strefy załadunku. Powierzchnia rolek jest wyrównana z wejściem i wyjściem maszyn, więc kartony przechodzą bez podnoszenia. Szyny prowadzące utrzymują każdy karton w linii podczas jazdy. Przenośnik jest buforem w systemie: trzyma kolejkę otwartych kartonów, dzięki czemu składarka może pracować cyklicznie, podczas gdy operator napełnia karton przed sobą, a krótkie zatrzymanie na załadunku nie powoduje natychmiastowego postoju składarki.
Długość przenośnika dobiera się nie tylko pod plan hali. Wyznacza ona rozmiar bufora między składarką a punktem załadunku. Przenośnik mieszczący trzy lub cztery otwarte kartony daje składarce wystarczająco dużo miejsca, by pracowała dalej, gdy operator zatrzyma się na chwilę przy etykiecie lub kontroli opakowania, a operatorowi zapewnia gotową kolejkę, więc nigdy nie czeka na pusty karton. Zbyt krótki przenośnik przekazuje każdą nawet drobną przerwę prosto na składarkę, która wielokrotnie rusza i zatrzymuje się, tracąc zaprojektowany stabilny rytm. W tym zamówieniu długość przenośnika ustawiono tak, by utrzymywał niewielką kolejkę przy zachowaniu kompaktowego ogólnego gabarytu dla dwóch obszarów pakowania.
3. Ręczne stanowisko załadunku
Klient celowo zachował ten etap jako ręczny. Automatyczna pakowarka z robotyczną lub zasobnikową głowicą załadunku zwraca się, gdy jeden SKU pracuje z dużą wydajnością przez długie okresy. Ten nabywca obsługuje mieszankę produktów i różnej liczby sztuk w opakowaniu i chce, aby osoba sprawdziła zawartość i układ przed zamknięciem kartonu. Operator umieszcza produkt w otwartym kartonie, gdy ten dociera na stanowisko, a następnie wypuszcza go w stronę zaklejarki. Linia jest zbudowana tak, by można ją było później zmodernizować: przenośnik i zaklejarka są już wymiarowane pod przyjęcie automatycznej głowicy załadunku, jeśli mieszanka produktów się zawęzi, a wolumen wzrośnie.
4. Automatyczna zaklejarka kartonów, model ZYFC-05
Na końcu linii wypełniony karton wchodzi do automatycznej zaklejarki kartonów. Żółte ramiona składające sekwencyjnie chowają cztery górne klapki, a głowica zaklejania góry nakłada taśmę podczas przechodzenia kartonu. Karton wychodzi zamknięty i zaklejony zarówno oryginalną taśmą dna ze składarki, jak i nową taśmą góry. Z wybranej w tym zamówieniu zaklejarki to model ZYFC-05 — ten sam typ urządzenia, którego parametry elektryczne analizuje artykuł techniczny uzupełniający.
Jak naprawdę działa składanie klapek i głowica taśmująca
Karton typu RSC ma cztery górne klapki: dwie wąskie klapki wewnętrzne i dwie szersze klapki zewnętrzne. Zaklejarka obsługuje je w ustalonej kolejności. Gdy karton wchodzi, zakrzywiony pług podnosi dwie klapki wewnętrzne i utrzymuje je w górze; następnie para ramion bocznych zamiata dwie klapki zewnętrzne do środka i na nie, tak że wszystkie cztery spotykają się w środku. Karton porusza się już w trakcie tej operacji, dlatego ramiona składające mają kształt krzywki, a nie prostych prętów. Zanim karton dotrze do głowicy taśmującej, klapki są płasko i prostopadle dociśnięte.
Sama głowica taśmująca to proste urządzenie mechaniczne bez osobnego silnika. Sprężynowany rolk dociska przednią krawędź taśmy do kartonu, stały nóż odcina taśmę na właściwą długość podczas ruchu kartonu, a tylny rolk wygładza koniec taśmy na kartonie. Napięcie taśmy ustawia się regulowaną hamuliczką na rolce. Gdy hamulec jest zbyt mocny, taśma rozciąga się i odkleja; gdy zbyt luźna, kładzie się w zmarszczkach. To ustawienie regulujemy podczas testu i oznaczamy dla klienta, ponieważ to pierwsza rzecz, którą operator sprawdzi, gdy karton wygląda na źle zaklejony.
Sam karton: klasa tektury i dlaczego to ma znaczenie
Maszyny buduje się wokół kartonu, a nie na odwrót, więc specyfikacja wykładu jest częścią inżynierii. Tekturę falistą opisuje się profilem fali i wytrzymałością. Fala to falista warstwa wewnętrzna: typowe profile obejmują drobną falę B dla drukowanych kartonów detalicznych, sztywniejszą falę C dla kartonów transportowych, a tekturę dwufalową BC stosuje się dla cięższej zawartości. Wytrzymałość podaje się albo jako wartość zgniatania krawędziowego (ECT), mierzące obciążenie, jakie stojący karton może przenieść przed wygięciem, albo jako wartość pękania Mullen, mierzące odporność na przebicie. Wskaźniki zgniatania krawędziowego są częstszym wyborem dla układania w stosy w magazynie; wskaźniki pękania mają znaczenie, gdy zawartość jest ostra lub karton jest obchodzony nieostrożnie.
Te szczegóły przekładają się bezpośrednio na ustawienia składarki. Cięższy wykład dwufalowy jest sztywniejszy, więc przyssawki zasobnika i głowica formująca potrzebują większej siły, a czas zamykania klapek jest nieco inny. Tektura zbyt lekka dla wagi produktu ulegnie zgnieceniu przy głowicy formującej lub ulegnie przepływaniu na przenośniku. Prosimy o rzeczywiste wykłady klienta, a nie ogólny próbny egzemplarz, aby test przebiegał na prawdziwym materiale, a filmy z testu w tym zamówieniu zostały nakręcone właśnie na tych kartonach.
Jak przebiegał test odbiorczy w fabryce
Zanim nagraśmy cokolwiek dla klienta, uruchamiamy linię z tymi samymi kontrolami, których używamy przy każdym zamówieniu eksportowym. Poniższa lista to praktyczna wersja, a nie ćwiczenie biurokratyczne.
- Załadowano zasobnik składarki pełnym stosem wykładów klienta i potwierdzono, że pobiera po jednym wykładzie bez podwójnego podawania lub zacięcia.
- Sprawdzono każdy rozłożony karton pod kątem prostych narożników i wyśrodkowanej taśmy dna; odrzucono każdy karton z wewnętrznie zagiętą lub zgniecioną klapką.
- Ustawiono szyny prowadzące przenośnika i szerokość pasa zaklejarki pod wymiary kartonu i potwierdzono, że karton nie przekrzywia się między stanowiskami.
- Przepuszczono partię przez zaklejarkę i sprawdzono, że wszystkie cztery górne klapki są w pełni schowane, taśma jest wyśrodkowana i przylega, a narożniki nie podnoszą się.
- Sprawdzono osłoniętą składarkę przy otwartych i zamkniętych drzwiach, aby potwierdzić, że blokady zatrzymują cykl po otwarciu dostępu.
- Zmierzono pobór prądu w porównaniu z tabliczką znamionową i potwierdzono, że zatrzymanie awaryjne zatrzymuje linię z dowolnego stanowiska.
Pisemne zatwierdzenie klienta
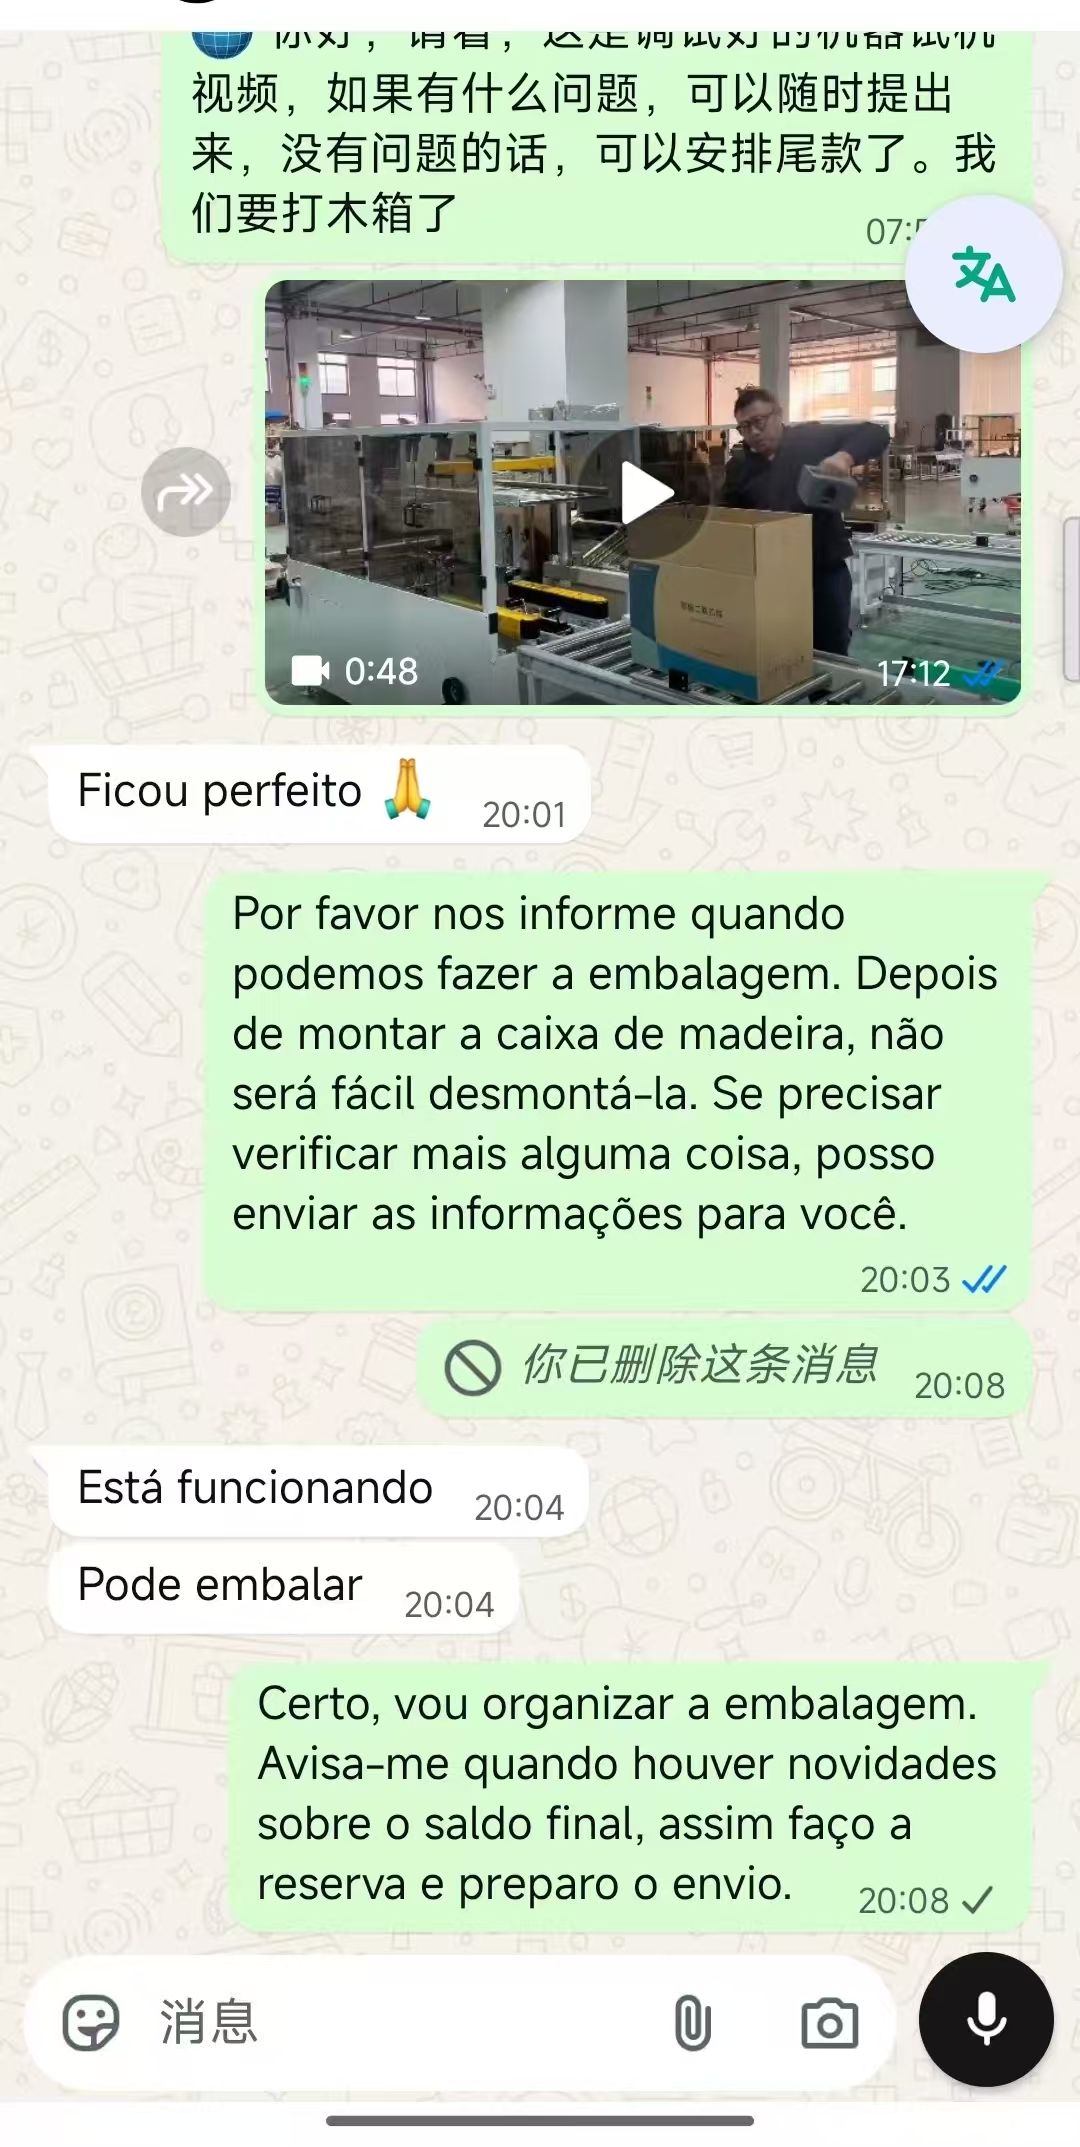
Wiadomości na zrzucie ekranu to słowa samego klienta. Po otrzymaniu filmu z testu nabywca odpisał „Ficou perfeito” (wyszło dobrze), następnie „Está funcionando” (działa) i „Pode embalar” (można pakować). Trzymamy linię wstrzymaną do pakowania w skrzyniach, dopóki nie otrzymamy tego potwierdzenia, z prostego powodu: gdy maszyna jest już przymocowana w eksportowej skrzyni drewnianej, ponowne otwarcie jej w celu sprawdzenia ustawienia oznacza częściowy demontaż opakowania. Potwierdzenie testu jako pierwsze utrzymuje w porządku zarówno harmonogram klienta, jak i nasz.
Linia automatyczna versus proces ręczny, który zastępuje
| Punkt porównania | Ręczne rozkładanie, pakowanie i zaklejanie | Te dwie linie automatyczne |
|---|---|---|
| Rozkładanie i taśma dna | Wykonane ręcznie, tempo zależy od operatora | Automatycznie z zasobnika wykładów, powtarzalne proste kartony |
| Składanie górnych klapek i taśma | Składane ręcznie, taśma często niepośrodkowana lub zmarszczona | Mechaniczne składanie i wyśrodkowana taśma na każdym kartonie |
| Personel na linię | Trzy do czterech osób między stanowiskami | Jedna osoba na stanowisku załadunku |
| Zmienność jakości kartonów | Duża, zależy od zmęczenia i zmiany | Mała, ustawienia stałe do zmiany formatu |
| Kontrola tempa | Wyznaczana przez najszybszy etap ręczny | Wyznaczana przez operatora załadunku, z kolejką buforową |
| Główne ograniczenie | Koszt pracy i niespójne kartony | Jeden format kartonu naraz; między wymiarami konieczne przezbrojenie |
Jak liczyć wydajność na linii ze stanowiskiem ręcznym
W tym układzie zarówno składarka, jak i zaklejarka są w stanie pracować szybciej niż ręczny punkt załadunku, więc realną wydajność wyznacza operator załadunku, a nie tabliczki znamionowe maszyn. Przydatne obliczenie to czas cyklu na stanowisku załadunku. Jeśli operator może wypuszczać wypełniony karton co sześć sekund, linia jest ograniczona do dziesięciu kartonów na minutę, niezależnie od tego, jak szybko potrafi cyklować składarka. Wymiarowanie maszyny powyżej tego tempa nie jest stratą, ale nie podnosi wydajności; buduje kolejkę buforową i pozwala składarce odrobić tempo po krótkiej przerwie.
Praktyczny sposób planowania linii to praca wstecz od celu zmianowego. Przyjmij liczbę zaklejonych kartonów potrzebnych na zmianę, podziel przez minuty robocze, a następnie dodaj margines, ponieważ żadne stanowisko ręczne nie pracuje na szczycie przez całą zmianę. Typowa wartość planistyczna to wymiarowanie linii pod około 70–80% najlepszego tempa operatora, co zostawia zapas na przerwy, drobne kontrole i sporadyczny źle podany karton. Budowa pod teoretyczne maksimum nie zostawia bufora i linia nie osiągnie celu, gdy cokolwiek przerwie załadunek.
Osłony bezpieczeństwa i wymagania maszynowe CE
Zagrożenia na tej linii skupiają się w dwóch miejscach: mechanizm pobierania i zamykania klapek składarki, poruszający się z realną siłą, oraz nóż taśmy i pasy napędowe zaklejarki. Składarka jest więc zbudowana jako osłonięta obudowa z drzwiami z blokadami, więc otwarcie dostępu podczas cyklu pracy zatrzymuje ruch, zanim ręka dotrze do mechanizmu. Zaklejarka trzyma ruchome części za stałymi osłonami, a głowica taśmująca jest dostępna tylko przez określony otwór do wymiany rolek. Przyciski zatrzymania awaryjnego umieszczono na pulpicie składarki, w strefie załadunku i na zaklejarce; dowolny z nich zatrzymuje całą linię.
Znak CE na tabliczce znamionowej jest poparty deklaracją w pakiecie dokumentacji. Maszyna jest oceniana pod kątem dyrektywy maszynowej w zakresie bezpieczeństwa mechanicznego i elektrycznego, z udokumentowanymi, a nie założonymi, odległościami osłon, zachowaniem blokad i obwodem zatrzymania awaryjnego. Punkty przytrzaśnięcia na przenośniku są osłonięte w miejscu styku rolki z napędem, a pulpit elektryczny zbudowano zgodnie z odpowiednimi normami niskonapięciowymi i normami dla pulpitów. Ma to znaczenie także poza rynkiem europejskim, ponieważ własny przegląd bezpieczeństwa klienta zażąda tych samych dowodów niezależnie od miejsca przeznaczenia.
Przygotowanie stanowiska i montaż
Linia nie wymaga specjalnego fundamentu, ale podłoga musi być wystarczająco płaska i pozioma, aby ramy stały prostopadle; maszyny w pozycji stałej używają nóżek regulowanych, a nie kółek. Główne wejścia po stronie stanowiska to zasilanie elektryczne zgodne z tabliczką znamionową i przejrzysty układ pozostawiający miejsce na załadunek zasobnika składarki od przodu oraz na pracę operatora przy stanowisku załadunku bez przechodzenia przez przenośnik. Przed wysyłką dostarczamy zwymiarowany układ pokazujący dokładny gabaryt, prześwit dostępu i miejsce wprowadzenia zasilania, aby klient mógł przygotować podłogę i punkt zasilania przed przybyciem skrzyń.
Rozruch u klienta przebiega ustaloną sekwencją: poziomowanie i łączenie sekcji, podłączenie przenośnika i sygnałów między stanowiskami, potwierdzenie kierunku każdego napędu, przepuszczenie pustych kartonów przez całą drogę, a następnie kartonów wypełnionych i kontrola zaklejeń. Te same punkty odbioru, co w teście fabrycznym, powtarza się u klienta, ponieważ transport może przesunąć szynę prowadzącą lub poluzować ustawienie, nawet jeśli opakowanie jest solidne.
Konserwacja i części zużywające się
Linia używa niewielu części zużywających się, co jest jednym z powodów, dla których pasuje do nabywcy bez dużego zespołu utrzymania ruchu. Materiałem eksploatacyjnym jest sama taśma, wymieniana przez operatora rutynowo. Nóż taśmy tępi się w długim okresie i jest wymieniany jako całość przykręcana, a nie ostrzony. Łańcuchy napędowe przenośnika i pasy napędowe zaklejarki są kontrolowane i smarowane zgodnie z harmonogramem, a przyssawki zasobnika składarki są przeglądane, ponieważ zużyta przyssawka to zwykła przyczyna pominiętego pobrania. Poniższa tabela obejmuje usterki, które rzeczywiście pojawiają się w obsłudze.
Zamówienie było wysyłane ze zdefiniowanym zestawem materiałów eksploatacyjnych i części zamiennych, a nie otwartą listą. Razem z maszynami pojechały pierwsze rolki wskazanej taśmy BOPP, po jednym wymiennym nożu taśmy na zaklejarkę, zapasowy zestaw przyssawek zasobnika składarki oraz elementy mocujące potrzebne do połączenia sekcji przenośnika. Umieszczenie tych pierwszych pozycji serwisowych w tej samej skrzyni co lista części oznacza, że zespół utrzymania ruchu nie musi poszukiwać noża pasującego do konkretnego uchwytu ani dopasowanej przyssawki przed pierwszym rutynowym serwisem. Sama lista części jest powiązana z numerem seryjnym każdej maszyny, więc każde późniejsze zamówienie można składać w odniesieniu do dokładnego zamontowanego elementu, a nie opisu.
| Objaw | Prawdopodobna przyczyna | Działanie |
|---|---|---|
| Składarka pomija wykład lub podaje podwójnie | Zużyta przyssawka albo niestaranne ułożenie stosu w zasobniku | Przejrzyj przyssawkę, ponownie wyprostuj stos i sprawdź ustawienie powietrza |
| Karton przekrzywia się na przenośniku | Luźna albo zbyt szeroko ustawiona szyna prowadząca | Ustaw ponownie szyny na szerokość kartonu i zablokuj je |
| Taśma zmarszczona lub niepośrodkowana | Złe napięcie hamulca taśmy albo brudny rolk dociskowy | Ponownie wyreguluj hamulec i wyczyść rolk dociskowy |
| Górna klapka nie jest w pełni schowana | Wysokość ramienia składającego zbiegła po zmianie wymiaru | Ustaw ponownie wysokość ramienia do nowej wysokości kartonu |
| Zaklejarka zatrzymuje się z kartonem zablokowanym w środku | Zgnieciony karton albo ciało obce w głowicy | Usuń przez otwór dostępowy, nigdy przy podłączonym zasilaniu |
Pakowanie w skrzynie i wysyłka
Po pisemnym zatwierdzeniu każda linia została rozłożona na sekcje transportowe, przymocowana do wyfumigowanych eksportowych skrzyń drewnianych i usztywniona tak, aby ramy przenośnika i osłonięte obudowy nie mogły przesunąć się w trakcie transportu. Panele sterownicze i jednostki HMI są pakowane oddzielnie i przymocowane do ram. Towarzyszący pakiet dokumentacji obejmuje rysunki elektryczne, listę części powiązaną z numerem seryjnym każdej maszyny, deklarację CE oraz instrukcje obsługi i konserwacji. Ponieważ klient zamówił dwie linie, skrzynie są oznaczone, aby pokazać, która sekcja należy do której linii, co ułatwia ponowny montaż u klienta.
Odbiór skrzyń i lista kontrolna rozpakowania
Ponieważ skrzynie są oznaczone linia po linii, zespół odbiorczy może ustawić każdy zestaw skrzyń blisko obszaru pakowania, do którego należy, zamiast rozładowywać wszystko w jednym miejscu. Pierwsza kontrola po przybyciu to kontrola zewnętrzna: potwierdzenie, że znaki fumigacji i etykiety skrzyń są nienaruszone, oraz odnotowanie każdej skrzyni z uszkodzonym usztywnieniem albo przebitą ścianką przed otwarciem. Jeśli skrzyna uderzyła mocno w transporcie, właściwym krokiem jest otwarcie jej w oparciu o listę pakowania i sprawdzenie sekcji ze zwymiarowanym układem przed podłączeniem zasilania, a nie założenie, że maszyna w środku jest prostopadła.
Rozpakowanie przebiega odwrotnie niż pakiet dokumentacji. Każdą sekcję sprawdza się w oparciu o listę części powiązaną z jej numerem seryjnym, oddzielnie zapakowane HMI i panele sterownicze dopasowuje do ich obudów, a woreczki z elementami mocującymi i zapasowe noże taśmy liczy się przed rozłożeniem skrzyni drewnianej. Zachowanie opakowania do momentu odznaczenia każdej pozycji z listy jest celowe: brakujący zacisk szyny prowadzącej albo luźny kabel znacznie łatwiej prześledzić, gdy skrzynia i jej oznaczenia wciąż są obecne. Po zakończeniu inwentaryzacji przejmuje opisana wcześniej sekwencja rozruchu u klienta, począwszy od poziomowania nóżek i łączenia sekcji przenośnika.
Harmonogram projektu i zachowanie identyczności dwóch linii
Budowa dwóch linii w jednym zamówieniu jest prowadzona w oparciu o jedną specyfikację, aby maszyny były naprawdę wymienne, a nie tylko podobne. Wymiary ram, wysokość przenośnika, szerokość pasa zaklejarki i program HMI są ustawione na te same wartości, a rysunki elektryczne wydawane są raz i stosowane do obu. Ma to znaczenie podczas budowy, ponieważ część zamienna albo zmiana ustawienia działająca na jednej linii gwarantowanie zadziała na drugiej, a po dostawie, ponieważ zespół utrzymania ruchu klienta musi poznać tylko jeden zestaw procedur i trzymać jeden wspólny zestaw części zamiennych.
Rytm komunikacji w trakcie projektu był celowo prosty. Na etapie budowy potwierdziliśmy pisemnie próbkę wykładu, wymiary kartonu i napięcie na stanowisku przed produkcją, aby nic nie pozostawić interpretacji. Na etapie testu wysłaliśmy filmy z pracy, a nie pisemne zapewnienie, i wstrzymaliśmy pakowanie do skrzyń do powrotnego potwierdzenia klienta. Etap przekazania to pakiet dokumentacji i oznaczone skrzynie opisane powyżej. Jawne utrzymanie tych trzech bramek pozwala zamówieniu na dwie maszyny w dwóch obszarach pakowania zakończyć się bez rundy poprawek.
Gdzie ten układ pasuje, a gdzie nie
Ten układ pasuje do operacji prowadzącej ograniczony zestaw formatów kartonów, chcącej, aby osoba sprawdzała zawartość każdego kartonu, i tracącej czas na ręczne rozkładanie i zaklejanie. To sensowny krok pośredni między w pełni ręczną halą a w pełni automatyczną pakowarką. Mniej pasuje do zakładu prowadzącego wiele wymiarów kartonów z częstymi przełączeniami w trakcie zmiany, ponieważ każda zmiana formatu nadal oznacza resetowanie zasobnika, szyn i szerokości zaklejania; oraz do linii wysokiego wolumenu jednego SKU, w której automatyczna głowica załadunku usunęłaby też stanowisko ręczne. Szczegóły inżynierskie dotyczące wymiarowania każdego stanowiska i wyboru między urządzeniami automatycznymi a półautomatycznymi opisano w uzupełniającym artykule o konfigurowaniu linii pakowania kartonów końca linii.
Jeśli planują Państwo podobną linię i chcą wiedzieć, jakich informacji potrzebujemy przed wyceną, zacznijmy od wymiarów kartonu i klasy tektury, docelowej liczby zaklejonych kartonów na zmianę, liczby formatów i częstotliwości przełączania między nimi oraz napięcia i częstotliwości na stanowisku. Dane można przesłać przez stronę kontaktową, a my zwrócimy układ i ustaloną specyfikację.
