SunAura dodaje formowarkę termotopliwą dla linii bez taśmy
SunAura rozszerzyła swoją linię o dedykowaną formowarkę termotopliwą, która zamyka dno bez taśmy samoprzylepnej ani mechanicznego blokowania nacięciami i języczkami. Maszyna otwiera płaskie arkusze, zagina klapki, nanosi ściegi na zakładkę i trzyma karton pod ciśnieniem aż do wiązania. Stoi obok istniejących ram taśmowych i formujących w układzie SunAura i kieruje ją do producentów potrzebujących mocnego dna w kartonach pełnych, lakierowanych lub eksportowych, bez prowadzenia rolek taśmy na linii.
Formowarka klejowa pracuje na standardowych arkuszach 15–25 kartonów na minutę, obsługuje miary mniej więcej w przedziale 200×150×100 mm do 600×400×400 mm w zależności od ramy i trzyma kwadratowość na dopasowanym arkuszu około ±2 mm. Wytapiacz trzyma klej w 150–180 °C, węże i dysze prowadzą ściegi do klapek; powietrze 0,6 MPa napędza obiegi zaginające i zawory, a standardowa rama, z obciążeniem grzania włącznie, spada do 3–6 kW. Ta notka omawia cel maszyny, działanie stacji, jej pozycję wobec taśmy i samoblokowania, oraz dane, jakich wymaga oferta na realnej linii.
Maszyna powstała z zgłoszeń napływających przez kilka kwartałów do biura aplikacji. Kupujący, którzy już prowadzili formowarki taśmowe, zgłaszali trzy powtarzające się problemy: odchodzenie krawędzi taśmy w obciążeniach ciężkich lub wibrowanych, słabą przyczepność na arkuszu lakierowanym lub zadrukowanym, i organizacyjny ciężar zamawiania, składowania i zmiany szerokości dla różnych formatów. Stacja klejowa zdejmuje materiał taśmy z zamknięcia i wiąże na zakładce, zamiast przechodzić tylko przez szew. Nowa rama odpowiada na te zgłoszenia i opiera się na tej samej sekwencji formowania i zaginania, która dowiodła wartości w standardowych i ciężkich formowarkach SunAura.
Maszyna w jednym widoku
| Parametr | Wersja standardowa | Uwagi |
|---|---|---|
| Wydajność | 15–25 kartonów/min | W zależności od formatu; licz 70–80 % nominału na zmianę |
| Przedział arkuszy | Od około 200×150×100 do 600×400×400 mm w zależności od ramy | Każda rama obejmuje stosunek, często poniżej 2:1 długości |
| Typ zamknięcia | Ściegi termotopliwe, pauza dociskania | Bez pasa; bez blokady nacięcia/języczka |
| Kwadratowość | Około ±2 mm na dopasowanym arkuszu | Nieregularne kartony przechodzą źle w zgrzewarce w dole |
| Pojemność magazynka | 50–100 arkuszy; szerszy lej opcjonalny | Przerwy uzupełniania spadają przy większym magazynku |
| Przyssawki | 4–8 na głowicę, wymiarowane do powierzchni | Zużyte są najczęstszą przyczyną złego otwarcia |
| Temperatura kleju | 150–180 °C | Nagrzewanie przy starcie; obsługa dyszy i węża |
| Ilość kleju | Około 8–20 g na karton | Zależy od ściegu i zakładki |
| Sprężone powietrze | 0,6 MPa, około 0,3–0,4 m³/min swobodnego | Suche powietrze; wilgoć skleja zawory i zużywa siłowniki |
| Moc | 3–6 kW, 380 V trójfazowe | Grzanie wytapiacza dodaje obciążenie silnikowi |
| Hałas | Poniżej 75 dB(A) w 1 m | Większy dźwięk pochodzi z pompy lub dmuchawy |
| Powierzchnia | Około 2,4×1,3 m plus 1,2 m dostępu | Luz po stronie mechanika należy trzymać wolny |
| Przedział FOB | 8 000–28 000 US$ w zależności od konfiguracji | Bez transportu, ceł i instalacji; termin 25–45 dni |
Budowa, osłony i materiały
Rama jest domyślnie ze stali malowanej proszkowo, stal nierdzewna 304 jest opcjonalna dla zakładów wilgotnych lub korozyjnych. Powierzchnie stykowe i osłony idą za reżimem czyszczenia: sucha linia używa standardowej ramy malowanej, podczas gdy hala mycia rolno-spożywcza przewiduje stykowe części nierdzewne, uszczelnioną elektrykę i zdejmowane pokrywy. Pomarańczowe osłony blokowane otaczają strefę formowania i zaginania; jeśli osłona się otworzy, cykl się zatrzyma, a sterowanie grzaniem jest zablokowane, tak aby żaden dostęp nie nastąpił nad gorącą dyszą. Kolumna świetlna na szczycie sygnalizuje chód, awarię i niski materiał w widoku z drugiej strony linii.
Pulpit niesie HMI, sterowania chód/zatrzymanie, przycisk awaryjny i pamięć receptur. Receptury zapisują miary, pozycje prowadnic, czas zaginania i regulacje ściegu dla formatu, tak aby zmiana wywołała konfigurację, zamiast odbudowywać ją na podziałkach. Komponenty elektryczne pochodzą od markowych dostawców z lokalną dystrybucją; lista figuruje w ofercie, tak aby kupujący sprawdził dostępność w swoim regionie przed zamówieniem. Hałas pozostaje poniżej 75 dB(A) w metrze, większy dźwięk idąc wcześniej z pompy lub dmuchawy niż z grzania.
Dostęp obsługowy jest przewidziany w rozmieszczeniu. Strona mechanika niesie napęd, blok zaworów i filtr-regulator; wzdłuż tej strony zostaje około 1,2 m wolnych, tak aby regulacje nie wymagały demontażu. Taca pod stacją odbiera klej spustowy i krople i wysuwa się bez narzędzi do czyszczenia. Przestrzeń pod ramą pomaga zamiatać pył i resztki, zamiast trzymać je u podstawy.
Obsługa odrzutów jest wbudowana w cykl i nie pozostawiona operatorowi. Czujniki potwierdzają, że arkusz pobrano, karton otwarto w kwadracie, klapki zagięto przed zamknięciem i karton wyszedł przed następnym chwytaniem. Stan awarii zatrzymuje cykl, zapala kolumnę i pokazuje kod na HMI; kartony, które nie przechodzą kontroli zamknięcia, mogą się ewakuować przed napełnianiem, zamiast iść na paletę. Dziennik odrzutów pierwszych tygodni pokazuje, która stacja zatrzymuje się najczęściej, a ten schemat ustala pierwsze spotkania prewencyjne, nie plan generyczny.
Jak przebiega cykl klejowy
Sekwencja odpowiada reszcie linii. Arkusze ładuje się do magazynka i podnosi do pozycji; przyssawki ściągają arkusz; rama otwiera go do rury; małe klapki zaginają najpierw, duże jako drugie. Różnica zaczyna się zaraz po zamknięciu klapek. Zamiast głowicy taśmy nakładającej pas na szew, jedna lub dwie dysze prowadzą ogrzany klej na wewnętrzne powierzchnie, a karton przechodzi przez krótką strefę dociskania trzymającą klapki, gdy klej zwilża liner i wiąże. Zamknięty karton wychodzi na taśmę linii, a następny arkusz wchodzi do ramy.
Połączenie zakładkowe jest mechanicznym sercem projektu. Taśma trzyma pasem na zewnątrz szwu; klej wiąże powierzchnie w ich zakładce, rozkładając obciążenie na szerszy szew. Dla pełnego kartonu poddawanego piętrowaniu i wibracjom kontenerowym ten szerszy szew otwiera się ciężej przez odchodzenie krawędzi. Połączenie jest ponadto trwałe: tam gdzie karton ma być otwierany i ponownie napełniany, naklejone dno tnie się lub podważa, stąd maszyna pomyślana dla kartonów wysyłkowych, nie dla pudeł detalicznych wielokrotnego użytku.
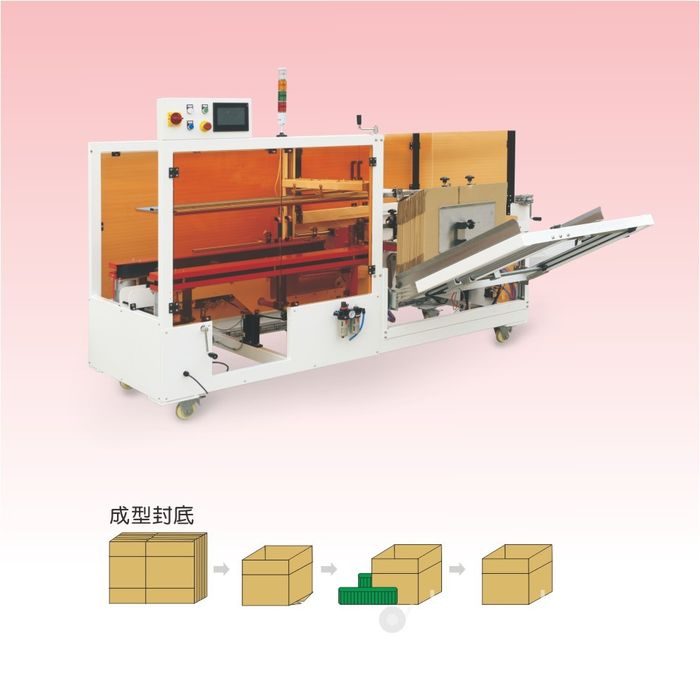
Stacja klejowa: wytapiacz, węże, dysze i schemat ściegu
Wytapiacz trzyma klej stały w temperaturze roboczej 150–180 °C, w zależności od typu i arkusza. Ogrzewane węże prowadzą roztop do bloku dysz nad stacją, a dysze nanoszą ściegi w schemacie regulowanym do formatu: proste ściegi wzdłuż klapki, ścieg na zakładce lub kombinacja na dużych klapkach. Szerokość i odstęp ściegów dopasowuje się do arkusza, tak aby połączenie pokryło zakładkę bez wychodzenia kleju na zewnętrzny liner. Zużycie spada do około 8–20 g na karton; dokładną wartość waży się w próbie w FAT, nie wyprowadza z broszury.
Nagrzewanie jest różnicą eksploatacyjną wobec maszyny taśmowej. Wytapiacz potrzebuje 10–25 minut przy starcie, by osiągnąć temperaturę, operator uruchamia więc stację przed pierwszym arkuszem. Między zmianami wytapiacz chodzi na biegu jałowym lub zatrzymuje się w zależności od regulacji; maszyna gorąca cały dzień niesie obciążenie czuwania i skraca życie kleju, podczas gdy wyłączona na noc traci czas nagrzewania rano. Przy zatrzymaniu dysze i przewody przedmuchuje się, tak aby klej nie związał w wężach; zatkana dysza objawia się ściegiem cienkim, przerwanym lub poza schematem, zanim samo zamknięcie zawiedzie.
Typ kleju należy dopasować do arkusza i zakładu. Gładki liner wiąże się termotopliwym uniwersalnym; arkusz lakierowany, błyszczący lub zakurzony wymaga receptury dla tej powierzchni, a zakład zimny wymaga kleju, który pozostanie elastyczny w niskiej temperaturze, zamiast wiązać krucho. Dostawca musi pisemnie potwierdzić zgodność dla jakości i najniższej temperatury roboczej. Zastosowania w miejscu spożywczym używają precyzyjnych deklaracji kontaktu, a powierzchnie jak rama projektuje się pod reżim czyszczenia.
Bloki kleju stałego przechowuj w suchym, zamkniętym składowaniu 5–30 °C, nie na betonowej podłodze i z dala od pyłu, bo zanieczyszczenie powierzchni wchodzi do wytapiacza i karbonizuje przy grzaniu. Większość typów daje trwałość około 12 miesięcy w nieotwartym opakowaniu; rotuj składowanie według daty i domykaj otwarte kartony, tak aby starsze bloki topiły się pierwsze i nie leżakowały ponad swój limit.
Pozycja wobec taśmy i samoblokowania
Nowa maszyna jest opcją w potrójnym wyborze, jakiego kupujący dokonują przy zamknięciu. Arkusze samoblokujące zazębiają się nacięciami i języczkami bez materiału; taśma przechodzi przez szew pasem klejowym; klej wiąże zakładkę ogrzanego adhezyjnie. Trzy metody idą do odrębnych stanów arkuszy, wolumenów i wymagań otwarcia. Pełne porównanie według specyfikacji, prędkości i kosztu materiału figuruje w przewodniku samoblokowanie, taśma i termotopliwy; tabela poniżej podsumowuje, gdzie wypada rama klejowa.
| Kryterium | Arkusz samoblokujący | Taśma samoprzylepna | Formowarka SunAura termotopliwa |
|---|---|---|---|
| Podstawa zamknięcia | Zazębienie mechaniczne języczek/nacięcie | Pas zewnętrzny na szwie | Połączenie klejowe na zakładce |
| Materiał na karton | Nic w maszynie; sztancowanie podnosi cenę | Rolka, 48–72 mm | Klej, około 8–20 g na karton |
| Najlepszy arkusz | Lekki arkusz jednościenny dość sztywny | Czysty, porowaty standardowy liner | Większość falistych; typ dopasowany do lakieru lub zimna |
| Trzymanie w pełnym kartonie | Średnie; języczki mogą się wyrywać w ciężkim | Dobre; ryzyko odchodzenia pod wibracją | Wysokie na zakładce; dla dwuściennych i eksportu |
| Czas nagrzewania | Brak | Brak | 10–25 minut nagrzewania wytapiacza |
| Otwarcie | Uwalnia się bez zniszczenia kartonu | Odkleja się; ponowne zamknięcie nową taśmą | Połączenie trwałe; ciąć lub podważać by otworzyć |
| Punkt obsługi | Precyzja sztancowania | Rolka, nóż i przyczepność | Spust dysz, stan węży, typ kleju |
| Typowa wydajność | 8–18 kartonów/min na lekkich arkuszach | 8–20 kartonów/min | 15–25 kartonów/min |
| Zasadnicze ograniczenie | Nic dla ciężkich lub sztywnych kartonów | Słabe na lakierowanym, zakurzonym lub zimnym | Nagrzewanie, zapas kleju i obsługa dyszy |
Scenariusze zastosowania
Wysokowolumenowe linie rolno-spożywcze i napoje. Jednolite arkusze chodzą dwie lub trzy zmiany 15–25 kartonów/min, a dno musi trzymać pakowaną żywność lub kartony o ładunku płynnym przez piętrowanie. Połączenie zakładkowe niesie obciążenie, a stacja klejowa nadąża w szybkiej linii konsumpcyjnej. Tam gdzie zakład jest wilgotny lub arkusz lakierowany, typ kleju i wersja hali mycia przepisuje się z maszyną; deklaracje kontaktu są, gdy audyt ich żąda.
Ciężkie urządzenia, materiały i kartony eksportowe. Arkusz dwuścienny i pełne kartony przechodzą załadunek kontenerowy i brutalny transport, gdzie odchodzenie taśmy i wyskakiwanie języczków objawiają się pierwsze. Połączenie klejowe na zakładce jest regułą dla tego profilu; dopasowanie ciężkiej ramy używa większych przyssawek i ramion do otwarcia sztywnego arkusza. Kartony piętrzone wysoko lub wysyłane w kontenerach zyskują zamknięciem antywibracyjnym, nie pasem unoszącym się na krawędzi.
Kartony lakierowane i zadrukowane. Błyszczące lakierowe linery i zadrukowane powierzchnie osłabiają przyczepność taśmy, bo klej nie może zwilżyć powierzchni. Dopasowana receptura termotopliwa wiąże się z powierzchnią lakierowaną, a ścieg trzyma się na wewnętrznej klapce, gdzie nie znaczy zewnętrznego docisku. Dla opakowań markowych, których widoczna powierzchnia ma być czysta, pozycję dyszy i strefę dociskania reguluje się, tak aby klej nie wybrzuszał na zewnętrznym linerze.
Linie, gdzie zaopatrzenie taśmy jest wąskim gardłem. Fabryki maszerujące różne formaty trzymają szerokości 48 do 72 mm, polecają rolki i zmieniają głowice między formatami. Stacja klejowa prowadzi jeden typ kleju zamiast składowania szerokości, co upraszcza magazyn materiałów w liniach trzymających dziś różne szerokości. Arbitrażem jest dostawca kleju i typ, które muszą pozostać lokalnie dostępne na życie maszyny.
Łańcuch chłodniczy i opakowanie temperaturowe. Kartony produktu schłodzonego lub mrożonego przechodzą komory chłodnicze, gdzie standardowy klej może wiązać krucho i tracić przyczepność. Typ kleju projektuje się tu dla elastyczności niskotemperaturowej, a stykowe części jak elektryka ramy dopasowuje się do wilgoci i poziomu mycia. Ponieważ zimny karton zasila się też mniej przewidywalnie, składowanie i stan przyssawek nadzoruje się bardziej niż w suchej linii; FAT musi obejmować próbę kartonu wyjętego z komory chłodniczej, nie tylko materiał w temperaturze pokojowej.
Gdzie rama klejowa nie jest właściwym wyborem
Maszyna ma ograniczenia do nazwania przed ofertą. Przy niskim wolumenie dziennym, poniżej około 400 kartonów dziennie, grzanie, zapas kleju i obsługa dyszy nie opłacają się, a formowanie ręczne lub prosta stacja taśmowa pozostają rozsądne. W wysokomieszanej linii zmieniającej format co kilka minut ogrzewana stacja niesie czas regulacji i czyszczenia na partię; elastyczna rama taśmowa z wywołaniem receptury daje często najniższy koszt pięcioletni. Kartony wracające do magazynu do ponownego napełnienia nie powinny być klejone, bo trwałe połączenie niszczy karton przy otwarciu. Arkusze wilgotne, zdeformowane lub źle składowane powodują błędy chwytania w każdej formowarce, a maszyna klejowa nie kompensuje arkusza nie leżącego płasko.
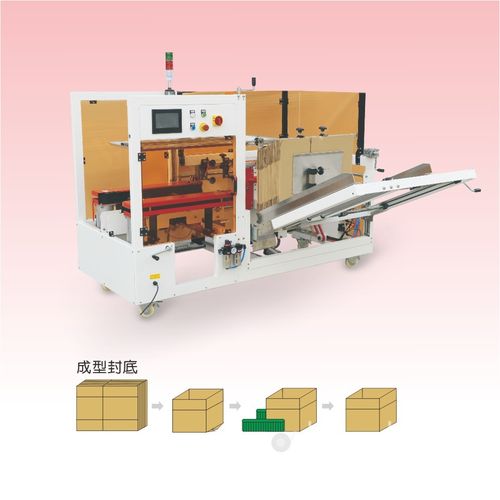
Integracja linii i media
Formowarka klejowa stoi na początku opakowania końcowego i musi zastawać wysokość, rytm i wydajność sąsiednich stacji. Po napełnieniu wieko zamyka się własną zgrzewarką; małe kartony mogą przejść przez maszynę zamykającą. Pełne kartony docierają na przenośnikach do paletyzatorów, a załadowane palety można chronić maszynami spinającymi. Kompletna linia taktuje stacje wspólną wydajnością; formowarka nie może przelewać pakowaczki za sobą, inaczej tworzą się kolejki, które się cofają.
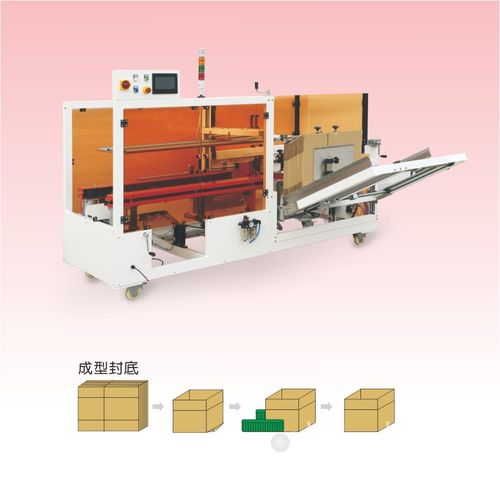
Okablowanie między stacjami, sygnał karton obecny, sygnał niski materiał i sygnał awarii, tak aby linia zatrzymała się czysto, zamiast pchać produkt do zatrzymanej maszyny. Po stronie mediów potwierdź przepływ powietrza swobodnego na początku zmiany, gdy cały przewód ciągnie; przewiduj czysty obwód trójfazowy z uziemieniem dla grzania i silnika; i trzymaj dostęp po stronie mechanika wolny dla bloku zaworów i napędu. Badanie zakładu, wydajność nominalna i powietrze dopasowuje się przed wysyłką w liście mediów.
Instalacja, uruchomienie i odbiór
Standardowa stacja instaluje się w dwa lub trzy dni; warianty klejowe trwają dłużej, bo grzanie, węże i dysze sprawdza się osobno. Sekwencja odpowiada reszcie linii: badanie zakładu i mediów tydzień lub dwa przed wysyłką, instalacja mechaniczna z poziomowaniem i wyrównaniem na przenośniku, podłączenie elektryki i powietrza, próba dla każdej stacji, kalibracja na samym arkuszu kupującego i próba produkcyjna przy wymaganej wydajności ciągłej. Kryteria odbioru są liczbowe przed zamówieniem, wydajność w stałym czasie, kwadratowość, ścieg i wygląd zamknięcia, wskaźnik odrzutu, i służą zarówno FAT jak i próbie na miejscu.
Teczka dostawy zawiera schematy mechaniczne i elektryczne, listę części, uzasadnienie kalibracji i próby, deklarację zgodności i podręcznik eksploatacji i obsługi. Szkolenie uruchamia operatorów do startu, zmiany, spustu dysz i rozwiązywania pierwszego poziomu, a mechanika do regulacji i wymiany części zużywalnych, domknięte pisaną SOP. Gwarancja idzie za standardowymi warunkami SunAura: dwanaście miesięcy części i robocizna dla wad fabrycznych, dwadzieścia cztery miesiące na ramę, materiały i części zużywalne wyłączone i to wyłączenie pisemne.
Obsługa i części zużywalne
W formowarce wymienione części zużywalne dzielą się na części formujące i części systemu klejowego. Przyssawki trwają 6–12 miesięcy na zakurzonym arkuszu i zużyte powodują złe otwarcie lub opadanie. Mankiety ramion maszerują 12–24 miesięcy i zużycie objawia się w krzywych kartonach. Dyszę sprawdza i czyści się co 6–12 miesięcy; zatkana lub karbonizowana dysza zmienia ścieg zanim zamknięcie zawiedzie. Węże sprawdza się pod degradacją termiczną i zużyciem zewnętrznej powłoki, a filtr wytapiacza zostaje wolny, tak aby klej nieroztopiony lub karbonizowany nie dotarł do dysz.
Trzymaj pierwszy komplet części pod ręką już przy starcie: przyssawki, końcówki dysz, mankiety zaginające i komplety uszczelek dla obiegów. Ustal odstępy wymiany według zużycia obserwowanego w pierwszych miesiącach, zamiast planu generycznego. Plan obsługi, awarie blokad, zużycie i fazy zmiany omawia przewodnik rozwiązywania problemów i zmiany formatu, a osłony jak wymagania blokowania w ogrzewanej stacji rozwija przewodnik bezpieczeństwa i zgodności.
Częste pytania o formowarkę klejową
Czy maszyna chodzi też w kartonach taśmowych? Stację ustala się przy zakupie: rama klejowa buduje się wokół wytapiacza, węży i dysz, rama taśmowa wokół rolki, rolki i noża. Dzielą ramę formującą, ale nie wymieniają się w eksploatacji. Jeśli linia potrzebuje dwóch zamknięć w odrębnych arkuszach, omów podwójną stację z biurem aplikacji, zamiast zakładać, że głowica się wymieni.
Jak długo wytapiacz pozostaje gorący między zmianami? Regulację wybiera się dla rytmu. Linia dwu- lub trzyzmianowa może trzymać wytapiacz w temperaturze czuwania; linia jednozmianowa wyłącza grzanie na noc i nagrzewa na początku następnej zmiany. Pozostawianie grzania stałego skraca życie kleju i dodaje prąd czuwania, stąd reguła biegu jałowego w SOP.
Czy klej może związać arkusz lakierowany lub z recyklingu? Większość lakierowanych linerów wiąże się dopasowaną recepturą termotopliwą, ale próbę arkusza testuje się w FAT. Arkusz z recyklingu z dużo pyłu lub luźnych włókien może osłabić każde połączenie, a wilgotny utrudnia zarówno chwytanie próżniowe jak i wiązanie kleju. Wyślij arkusz próbny z zamówieniem, tak aby typ i ścieg zwalidować w realnym składowaniu.
Co się dzieje, jeśli dysza zatka się w pełnym chodzie? Ścieg się zwęża lub przerywa na dotkniętej klapce, a karton ewakuuje się przed napełnianiem. Operator przedmuchuje lub odtyka dyszę według SOP; karbonizowaną lub zużytą końcówkę zastępuje się z kompletu części. Uporczywe zatkanie odsyła do karbonizacji z przetemperatury, brudnego kleju lub zatkanego filtru wytapiacza, co plan obsługi sprawdza w odstępie serwisowym.
Jak obsługuje się stację klejową podczas zmiany formatu? Wytapiacz pozostaje w temperaturze, gdy prowadnice mechaniczne się przesuwają, ale blok dysz trzeba wyrównać do szerokości nowego arkusza, bo ścieg spadający poza zakładkę nie zamyka i brudzi liner. Po zmianie pierwsze kartony inspekcjonuje się przy zmniejszonej prędkości: mierzy się pozycję ściegu, potwierdza, że strefa dociskania trzyma klapki przez ustalony czas, i dopiero wtedy wchodzi się w kadencję. Jeśli nowy format używa innej wagi tektury, też ilość kleju trzeba przeliczyć, zamiast trzymać wartość poprzedniej partii.
Jak cena kleju porównuje się z taśmą w roku? Przy dużym wolumenie na stabilnym arkuszu klej na karton w wadze spada często poniżej taśmy na karton, ale wytapiacz dodaje prąd grzania, a maszyna niesie wyższą cenę zakupu. Porównanie pięcioletnie pracuje maszyna, transport, instalacja, materiały, elektryczność i powietrze, części i robocizna, którą stacja zdejmuje; stronę kosztów rozwija podsumowanie TCO.
Co przysłać dla oferty
- Arkusze ekstremalne: miara, fala, jakość, pojedyncza/podwójna, liner lakierowany lub gładki.
- Waga pełnego kartonu i przebieg transportu: drogi wewnętrzne, piętrowanie, załadunek kontenerowy, brutalny transport.
- Wymagana wydajność ciągła w kartonach na minutę ze zmianami i liczbą formatów tygodniowo.
- Stan składowania arkusza i środowisko: suche, wilgotne, zimne, zakurzone lub korozyjne.
- Czy kartony mają być otwierane i ponownie napełniane, co wyklucza trwałe naklejone dno.
- Maszyny w dole i ich prędkość: pakowaczka, zgrzewarka, rytm i wysokość przenośnika, paletyzator.
- Zasilanie: napięcie, faza, częstotliwość i dostępna wydajność obwodu; powietrze swobodne na początku zmiany.
- Deklaracje zgodności lub wymagania audytu, w tym dokumenty kontaktu z żywnością dla kleju.
Z tymi danymi oferta dopasowuje przedział, budowę dysz i typ kleju do realnej linii, a rysunek rozmieszczenia idzie w pierwszej odpowiedzi. Ponieważ w tym języku nie ma indywidualnych stron formowarek, każdy typ maszyny poniżej otwiera przegląd produktów: formowarka standardowa, formowarka ciężka, formowarka średniej prędkości, maszyna typu gwoździowego i strona produktu formowarki termotopliwej z jej standardowymi specyfikacjami, wymienione w widoku produktów.
Dla zakupu i wydatku pięcioletniego za tą maszyną podsumowanie kosztów i TCO automatycznej formowarki pracuje przedziały, materiały, pracę i zwrot. Mechanikę chwytania, formowania, zaginania i zamknięcia wyjaśnia karta o funkcjonowaniu automatycznej formowarki. Zgłoszenia i arkusze próbne idą przez formularz kontaktowy; zaplecze producenta stoi na stronie O nas, deklaracje wymienia się pod certyfikaty i patenty, a inne nowe maszyny pojawiają się na stronie Wiadomości.
