Maszyna jednotorowa, dwutorowa czy wielotorowa: kiedy dołożyć równoległe tory zamiast wymuszać wyższą prędkość jednej linii
Oto ściana, o którą uderza niemal każda rozwijająca się wytwórnia. Linia, która wcześniej spokojnie obsługiwała 80 sztuk na minutę, teraz ma dawać 140, a spotkanie inżynierów dzieli się na dwa obozy. Jedna strona mówi: kupić szybszą maszynę, zamówić większe serwo, mocniej popędzić folię. Druga: zachować sprawdzoną prędkość i puścić dwa tory obok siebie, dzieląc produkt na wejściu tak, by każdy tor przyjmował połowę wolumenu. Obie odpowiedzi mogą być słuszne i właśnie dlatego dyskusja ciągnie się w nieskończoność. Decyzja nie zależy od tego, która maszyna ma bardziej imponującą liczbę w katalogu. Chodzi o to, jak odmiennie zachowuje się jeden szybki tor i zespół torów równoległych, gdy nastąpi zator, skończy się rolka folii, zmienią się SKU albo zawiedzie dozownik na wejściu.
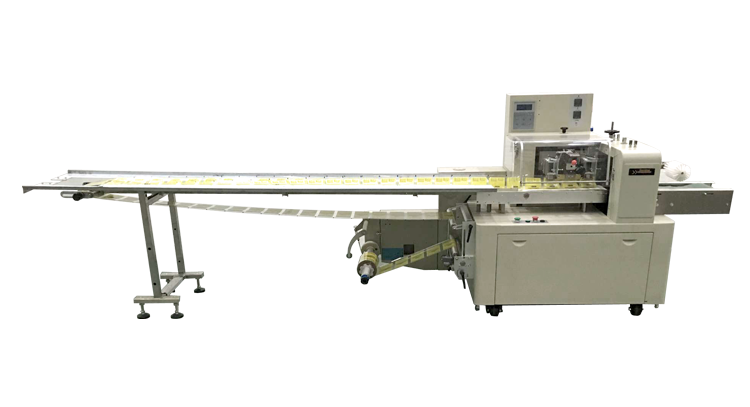
W SunAura Machinery konfigurujemy oba układy na tych samych platformach maszyn poduszkowych i flow pack; najpierw warto ustalić, że „tory” opisują sposób podziału produktu, a nie oddzielną kategorię maszyny. Maszyna jednotorowa prowadzi każdy egzemplarz przez jedną ścieżkę formowania, zgrzewania i cięcia. Maszyna dwutorowa rozdziela podawanie na dwie identyczne, równoległe ścieżki, często współdzielące jedną ramę i jeden system sterowania. Maszyna wielotorowa prowadzi trzy, cztery, sześć lub więcej wąskich ścieżek obok siebie — tak właśnie buduje się większość wyrobów typu stick pack, saszetek i małych porcji na platformie pakowania flow-pack. Gdy zaczyna się myśleć o podziale przepływu, a nie o kupnie innego rodzaju maszyny, kompromisy stają się znacznie łatwiejsze do przeanalizowania.
Dlaczego pojedyncza maszyna ma rzeczywisty pułap prędkości
Łatwo traktować maszynę pakującą jak liczbę, którą można po prostu podkręcić, ale każdy tor ograniczony jest najwolniejszym fizycznym zdarzeniem w swoim cyklu. W poziomej maszynie flow pack oznacza to, że szczęki zgrzewające wzdłużne i poprzeczne muszą jeszcze domknąć się, utrzymać pod ciśnieniem wystarczająco długo, by uzyskać hermetyczne zgrzeiny, rozchylić i zwolnić produkt, zanim nadejdzie następny. W pionowej maszynie formująco-napełniająco-zgrzewającej folia musi uformować rurkę, szczęki zgrzewają i tną, a odważona porcja musi czysto spaść do worka. Jeśli podasz wejście szybciej niż ten cykl, nie dostaniesz więcej dobrych opakowań — dostaniesz krótkie zgrzeiny, przesunięcie rejestracji, zgniecione produkty i odrzuty. Dlatego maszyna o parametrze 120 cykli na minutę z broszury często pracuje w rzeczywistej wytwórni na poziomie 80 do 90, gdy już uwzględnia się jakość zgrzewu i wagę kontrolną na wyjściu.
Są też ograniczenia w obsłudze produktu, które nie mają nic wspólnego z silnikiem. Delikatne ciastka, miękkie wyroby piekarnicze i kruche komponenty dań gotowych nie mogą być przyspieszane i przenoszone poza pewien punkt bez uszkodzenia, niezależnie od jakości serwa. Jeden bardzo szybki tor skupia całe to obciążenie na jednej ścieżce i jednym zestawie nastaw synchronizacji. Gdy wypchniesz go na kraniec swojej obudowy, cała linia mieszka na tej granicy, z niewielkim zapasem na nieco lepką folię w wilgotny dzień, zużyty pas czy operatora, który zwleka z uzupełnianiem wejścia. Prędkość, innymi słowy, nie jest darmowa, a ostatnie 20 procent nominalnej wydajności pojedynczej maszyny to zwykle najdroższa i najmniej niezawodna część do wyciśnięcia.
Jak maszyna dwutorowa dzieli problem
Układ dwutorowy przyjmuje ten sam cel wydajnościowy i rozkłada go na dwie równoległe ścieżki, więc każdy tor pracuje jedynie w komfortowej części swojej wydajności. Aby osiągnąć 140 sztuk na minutę, zamiast wciskać jeden tor na 140, puszcza się dwa tory po 70 każdy — daleko poniżej prędkości, przy której zgrzeiny, przenoszenie i obsługa produktu są już sprawdzone. Produkt rozdzielany jest na wejściu przez dzielnik, śrubę synchronizującą lub dwutorowe wyjście z dozownika albo zasypu. Oba tory zazwyczaj współdzielą ramę, osłony i wspólny HMI, choć ich ścieżki zgrzewania są niezależne. Poszczególne ruchy są wolniejsze, co zwykle poprawia powtarzalność zgrzein i ogranicza odrzuty zamiast je pogarszać.
Przewaga, którą kupujący najczęściej niedoceniają, to redundancja. Na jednym szybkim torze zator, wymiana folii lub usterka zatrzymuje 100 procent produkcji, a cała linia dalsza czeka. W maszynie dwutorowej jeden tor często można odizolować, odblokować lub przewlec na nowo, podczas gdy drugi pracuje dalej na obniżonej prędkości. Nie traci się całego przepływu przez jedną awarię, a planowe utrzymanie można rozłożyć na oba tory. Dla wytwórni zasilającej linię detaliczną, której po prostu nie można zatrzymać, ta częściowa dostępność bywa czynnikiem decydującym — i wynika z architektury, a nie z czegoś wpisanego w kartę katalogową.
Do czego buduje się maszynę wielotorową
Gdy porcje robią się małe, a liczbę sztuk trzeba podnieść, ekonomia przesuwa się w stronę dedykowanej maszyny wielotorowej. Cztero- lub sześciotorowa pionowa maszyna formująco-napełniająco-zgrzewająca prowadzi obok siebie cztery lub sześć wąskich rurek i wałów zgrzewu poprzecznego, produkując stick packi, saszetki, porcje sosów, granulki kawy, patyczki cukru i podobne formaty jednorazowe po kilkaset gotowych sztuk na minutę, choć każdy z osobnych torów porusza się całkiem wolno. Niektóre konstrukcje współdzielą wspólną wstęgę folii, inne pracują na oddzielnych; jedno uderzenie zgrzeiny poprzecznej i jedno cięcie działają na wszystkie tory naraz. To standardowy sposób, by produkcja małych porcji stała się ekonomiczna — próba osiągnięcia tej samej liczby na jednym torze wymagałaby niemożliwych prędkości cyklu i kładłaby wszystkie jajka do jednego, kruchego koszyka.
Kompromisem jest elastyczność i przezbrojenie. Maszyny wielotorowe są optymalizowane pod wąski format i ustaloną liczbę torów, więc zmiana szerokości, długości lub objętości saszetki oznacza wymianę rurek formujących, szczęk zgrzewających i dozowania we wszystkich torach naraz — trwa to dłużej i angażuje więcej oprzyrządowania. Sprawdzają się najlepiej, gdy wytwórnia prowadzi względnie stabilny zestaw wyrobów jednorazowych o dużym wolumenie przez długie kampanie, a nie szeroki katalog kształtów zmienianych co zmianę. Jeśli produkujesz miliony tego samego stick packa, wielotorówka jest nie do pobicia; jeśli żonglujesz dwudziestoma różnymi rozmiarami worków, staje się obciążeniem przezbrojeniowym.
Tabela wyboru: jednotorowa, dwutorowa i wielotorowa obok siebie
| Kryterium | Jednotorowa | Dwutorowa | Wielotorowa |
|---|---|---|---|
| Typowy zakres wydajności | Niska do średniej; jeden sprawdzony cykl | Średnia do wysokiej; cel rozłożony na dwa tory | Bardzo wysoka; małe porcje, wiele równoległych ścieżek |
| Względny koszt inwestycji | Najniższy; jedna rama i jeden zestaw oprzyrządowania | Wyższy; dzielnik, dwie ścieżki zgrzewania, wspólna rama | Najwyższy na maszynę; uzasadniony tylko wolumenem |
| Trudność przezbrojenia | Najprostsza; jeden zestaw części do wymiany | Umiarkowana; dwie ścieżki, ale wspólne nastawy | Najtrudniejsza; przezbrojenie wszystkich torów naraz |
| Obciążenie utrzymaniowe | Jeden zestaw części zużywalnych | Z grubsza dwukrotnie więcej części, ale serwis rozłożony w czasie | Wiele drobnych elementów; wymaga zdyscyplinowanej obsługi |
| Wydajność podczas usterki | Zero; zatrzymuje się cała linia | Częściowa; jeden tor może pracować dalej | Częściowa; zwykle da się odizolować jeden tor |
| Efektywność zajmowanej powierzchni | Najmniejsza dla danej ramy | Szersza rama, ale mniej niż dwie pełne maszyny | Kompaktowa przy danej liczbie sztuk |
| Najlepsze dopasowanie produktu | Mieszane SKU, różne rozmiary, umiarkowana prędkość | Stabilne wyroby o większym wolumenie, wymagające redundancji | Sticki, saszetki, porcje jednorazowe |
| Typowa branża | Przemysł spożywczy generalny, pakowanie kontraktowe, drobne wyroby metalowe | Piekarnictwo, przekąski, cukiernictwo na skalę | Farmacja, kawa, przyprawy, suplementy |
Kiedy każdy układ się sprawdza
Zostań przy jednym torze, gdy docelowa wydajność mieści się komfortowo w sprawdzonym cyklu, zwłaszcza w wytwórni o wielu SKU, gdzie przezbrojenie jest codziennością. Jeden tor to jeden zestaw oprzyrządowania, jeden zestaw nastaw synchronizacji, najmniejsza powierzchnia i najszybsza zmiana produktu — i najłatwiejsza maszyna do prowadzenia przez mały zespół. To też rozsądny domyślny wybór, gdy wolumen jest niepewny i chcesz zachować opcję dodania później drugiej, osobnej maszyny, zamiast od razu wiązać się ze skomplikowaną równoległą ramą. Serwotor jednotorowy pokryje zaskakująco szeroki zakres, zanim tory równoległe staną się naprawdę niezbędne.
Przejdź na maszynę dwutorową, gdy docelowa wydajność wypchnęłaby jeden tor poza mniej więcej 80 do 85 procent jego niezawodnego cyklu, albo gdy koszt pełnego przestoju jest na tyle wysoki, że redundancja ma realną wartość. Ponieważ każdy tor pracuje wolniej, jakość zgrzewu i łagodna obsługa produktu zwykle poprawiają się wraz ze wzrostem łącznej wydajności, a ukrytym zyskiem jest możliwość utrzymania jednego toru w ruchu podczas awarii. To naturalne rozwiązanie dla wytwórni z garstką wyrobów wysokowolumenowych, które i tak od czasu do się zmieniają — gdzie pełna maszyna wielotorowa byłaby zbyt wyspecjalizowana, a jednotorowa pracowałaby na granicy możliwości.
Wybierz maszynę wielotorową tylko wtedy, gdy produkt to mała, stabilna, liczna porcja wytwarzana w długich kampaniach. Koszt jednej gotowej saszetki lub stick packa jest wtedy najniższy z możliwych, a liczby sztuk nie da się osiągnąć inaczej. Decyzja powinna wynikać z konkretnej prognozy wolumenu — wielotorówka, której nie da się utrzymać w zasilaniu i ruchu, to drogi nieaktywny majątek. Ta sama logika redundancji co w konstrukcji dwutorowej obowiązuje również tutaj, ale koszty przezbrojenia i oprzyrządowania czynią ją zobowiązaniem, a nie elastyczną platformą.
Kiedy nie kupować dodatkowych torów
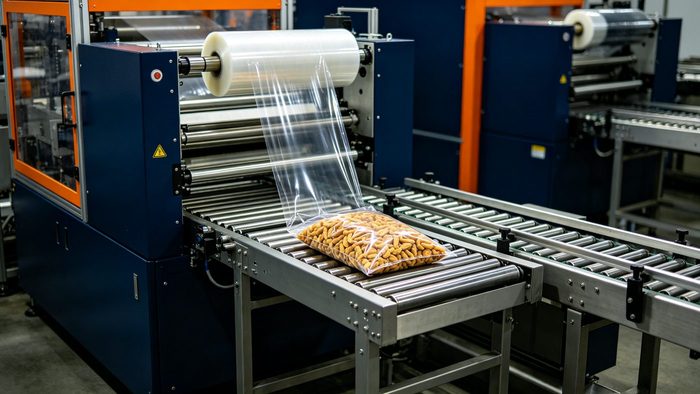
Najjasniejsza rada odwrotna: nie kupuj torów, których nie dasz rady wykarmić. Maszyna dwu- lub wielotorowa dostarcza znamionową wydajność tylko wtedy, gdy dozownik, zasyp, linia napełniania lub kuchnia na wejściu rzeczywiście potrafią dostarczyć podzielony przepływ; wiele linii równoległych zainstalowano tylko po to, żeby głodować, bo urządzeń wejściowych nigdy nie zmodernizowano. Nie dodawaj torów, żeby rozwiązać problem, który w rzeczywistości jest wąskim gardłem o etap wcześniej. Podobnie nie specyfikuj wielotorówki pod szeroki, szybko zmieniający się katalog SKU: czas przezbrojenia zje przewagę przepustowości, a prostszy jednotor, który naprawdę pracuje, pokona skomplikowaną maszynę, wiecznie przezbrajaną.
Nie podzielaj założenia, że dwa tory zawsze są lepsze od jednego przy umiarkowanej wydajności. Poniżej strefy przeciążenia jednotor jest tańszy w zakupie i utrzymaniu, szybszy do zmiany i łatwiejszy w obsadzie, a redundancja dwutorowej ramy ma niewielką wartość, jeśli wytwórnia rzadko prowadzi ciągłe kampanie. Kupowanie równoległej mocy „na wszelki wypadek” to droga polisa ubezpieczeniowa, która wypłaca tylko wtedy, gdy wolumen i koszt przestoju są oba realne. Uważaj też na porównywanie cykli katalogowych między układami: parametr 200 sztuk dla wielotorówki i 100 sztuk dla jednotora opisuje różne produkty, więc żądaj długotrwałej, akceptowalnie dobrej wydajności zmierzonej na Twoich rzeczywistych SKU, a nie liczby szczytowej.
Koszt, zwrot z inwestycji i ryzyka do uwzględnienia w cenie
Maszyna dwutorowa nie jest po prostu dwa razy droższa od jednotorowej — współdzieli ramę, osłony i HMI — ale i tak kosztuje wyraźnie więcej niż jedna maszyna i wymaga dodania dzielnika oraz drugiego zestawu części zużywalnych. Maszyna wielotorowa to największa pozycja kapitałowa, z największym zasobem oprzyrządowania i części przezbrojeniowych. Zwrot należy liczyć na akceptowalnej wydajności, a nie znamionowej, i przypisać jej trzy rzeczy, których nie oferuje jeden szybki tor: niższy wskaźnik odrzutów dzięki wolniejszym cyklom poszczególnych torów, częściową produkcję podczas usterki i mniejsze zużycie każdej ścieżki. Jako wstępne oszacowanie planistyczne: wytwórnie prowadzące konstrukcję równoległą blisko projektowej wydajności zwykle odzyskują dopłatę przez oszczędności na pracy i odrzutach w ciągu kilku lat, natomiast maszyny, które ostatecznie pracują poniżej możliwości, po prostu tego nie robią.
Ryzyka, które trzeba wpisać w budżet: modernizacja zasilania na wejściu, dodatkowy zestaw oprzyrządowania do przezbrojeń oraz wyższy poziom umiejętności potrzebny do utrzymania wielotorowej ramy. Mały zespół, który radzi sobie z jedną maszyną, może potrzebować szkolenia, żeby utrzymać sześć wąskich torów w synchronizacji i osiowaniu. To koszty do opanowania, ale realne; ich zignorowanie prowadzi do sytuacji, w której technicznie poprawny układ równoległy psuje sobie opinię w fabryce, która nigdy nie została przygotowana do jego prowadzenia.
Częste pytania
Czy dwa tory są bardziej niezawodne niż jedna szybka maszyna?
Jeśli chodzi o dostępność wydajności — tak. Jeden tor zatrzymuje się całkowicie przy każdej usterce, podczas gdy konstrukcja dwu- lub wielotorowa często utrzymuje pozostałe ścieżki w ruchu na obniżonym poziomie. Poszczególne tory pracują też wolniej i chłodniej, co zwykle ogranicza awarie zgrzein i zużycie. Kompromis to więcej części do utrzymania i wyższy koszt początkowy.
Czy maszyna wielotorowa ma sens dla pakowacza kontraktowego z wieloma SKU?
Zwykle nie jako maszyna podstawowa. Ramy wielotorowe są optymalizowane pod wąski, stabilny format w długich kampaniach, a zmiana szerokości lub długości saszetki oznacza przezbrojenie każdego toru. Pakowacz kontraktowy z częstymi zmianami jest zwykle lepiej obsłużony przez elastyczne maszyny jednotorowe lub dwutorowe, a urządzenia wielotorowe powinien rezerwować dla przewidywalnego wyrobu wysokowolumenowego.
Skąd mam wiedzieć, że jeden tor już nie wystarcza?
Praktycznym sygnałem jest długotrwała praca powyżej mniej więcej 80 do 85 procent niezawodnego, akceptowalnie dobrego cyklu maszyny, połączona z rosnącą liczbą odrzutów zgrzewów lub uszkodzeń produktu. Jeśli ostatnia część zakresu prędkości powoduje problemy jakościowe, a urządzenia na wyjściu nadal mają rezerwę, podział przepływu na dwa komfortowe tory zwykle wygrywa z forsowaniem jednego.
Czy mogę dodać drugi tor później, zamiast kupować teraz ramę dwutorową?
Tak i jest to rozsądne podejście etapowe, gdy wolumen jest niepewny, pod warunkiem że powierzchnia i moc wejściowa pozwalają na drugą maszynę. Dedykowana rama dwutorowa jest bardziej kompaktowa i współdziela sterowanie, ale druga samodzielna maszyna zachowuje elastyczność i pozwala odłożyć wydatek kapitałowy do momentu potwierdzenia popytu.
Podsumowanie: dopasuj liczbę torów do rzeczywistego przepływu
Krótko: jednotor wygrywa elastycznością, kosztem i szybkością przezbrojenia przy umiarkowanej, mieszanej produkcji; maszyna dwutorowa wygrywa, gdy potrzebujesz większego wolumenu bez wypychania jednej ścieżki na granicę i cenisz sobie częściową wydajność podczas usterki; a wielotorówka to dedykowana odpowiedź dla małych, stabilnych porcji o bardzo dużej liczbie sztuk. Błąd w obie strony to kupowanie w oparciu o szczytową prędkość katalogową, a nie o długotrwały, akceptowalnie dobry przepływ, jaki realnie potrafią dostarczyć urządzenia wejściowe. Jeśli trzeba jeszcze zdecydować, jak pakiety będą łączone, wybór między zgrzewarką w kształcie L a zgrzewarką boczną do folii termokurczliwej oraz sposób mocowania gotowych palet taśmą stalową a poliestrową to naturalne kolejne decyzje na dalszym etapie linii.
Podaj planowaną wydajność, listę SKU i moc urządzeń zasilających linię na stronie kontaktowej SunAura Machinery, a nasi inżynierowie porównają wariant jednotorowy, dwutorowy i wielotorowy z Twoim rzeczywistym przepływem — tak żebyś widział, gdzie konstrukcja równoległa naprawdę się opłaca, a gdzie pojedyncza maszyna jest mądrzejszym zakupem.
